



現代のCNC加工において、適切な超硬エンドミルを選択することは、高い加工効率と優れた部品品質の両方を実現する上で極めて重要な要素です。材料と製造技術の進化に伴い、市場に出回る超硬切削工具の種類は大幅に増加しました。ソリッド超硬エンドミルから特殊コーティング、そして超硬エンドミルビットや超硬カッターといった様々な形状の工具まで、メーカーは特定のプロジェクト要件に合わせて、これまで以上に多くの選択肢を利用できるようになりました。
ステンレス鋼、耐熱合金、炭素繊維複合材などの高硬度材料の場合、超硬工具は耐摩耗性と切削安定性の両面で従来の高速度鋼(HSS)工具を上回ります。これにより、工具寿命が長くなり、寸法精度が向上します。さらに、炭化タングステンエンドミルは、優れた硬度と破壊靭性により、微細加工や3D輪郭加工に特に効果的です。
このガイドでは、被削材、工具形状、コーティング技術、切削条件といった重要な要素に基づいて、最適な超硬エンドミルを選択する方法を解説します。荒加工、仕上げ加工、複雑な表面加工など、どのような加工においても、最適な工具を選択することで、加工性能を大幅に向上させ、生産コスト全体を削減できます。

他の工具材料ではなく超硬エンドミルを選択する理由は何ですか?
工具の選定は、CNC加工の効率、品質、そしてコスト管理に直接影響を及ぼします。従来のHSS工具と比較して、超硬エンドミルは優れた硬度、耐熱性、そして工具寿命を備えているため、高性能加工に最適な選択肢です。高速加工でも研磨材を扱う場合でも、超硬工具は優れた性能と長寿命を提供します。
超硬エンドミルとHSSエンドミル
-
HSSエンドミル:手頃な価格で丈夫なため、低速・低負荷の加工に最適です。ただし、硬い材料を加工したり、高速で運転したりすると、摩耗が早くなります。
-
超硬エンドミル:HSSよりもはるかに硬く、耐摩耗性に優れ、熱安定性も抜群です。高速・高温下でも切れ味を維持できるため、高速・高精度加工に最適です。
超硬ソリッドエンドミルの利点
超硬ソリッドエンドミルは、完全な超硬材料構造により工具の剛性と耐摩耗性を確保し、高精度加工に最適です。超硬ソリッド工具は、硬度と耐摩耗性に優れているだけでなく、高速・高切削抵抗条件下でも安定して動作し、加工振動や工具の振れを大幅に低減します。高硬度鋼、ステンレス鋼、複合材料の加工において、超硬ソリッドエンドミルは優れた切削性能と長寿命を提供し、多くの精密製造業界で選ばれる工具となっています。
タングステンカーバイドビットの性能特性
タングステン鋼は、タングステンと炭素の化合物で構成され、非常に高い硬度と耐熱性を備えているため、超硬工具の中でも非常に重要なカテゴリーです。タングステン鋼工具は、高強度・高硬度材料の切削に広く使用され、特に複雑な形状のフライス加工、彫刻、金型加工に適しています。優れた耐摩耗性と靭性により、加工中の安定性と精度が確保され、工業製造における超硬切削工具の信頼性と適用範囲が大幅に向上します。
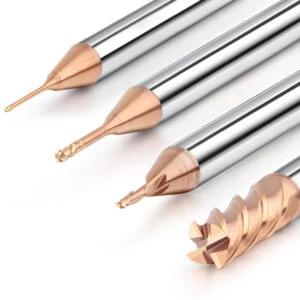
特定の加工要件に最適な超硬エンドミルの選び方
最適な超硬エンドミルを選択する際には、具体的な加工要件と作業パラメータを十分に考慮する必要があります。材料の種類、加工技術、工作機械の性能によって、工具の選択要件は異なります。加工材料、切削タイプ、工作機械の特性を科学的に組み合わせることで、超硬工具の性能上の利点を最大限に引き出し、効率的で安定した高精度なCNC加工効果を実現できます。
材質別:スチール、ステンレス、アルミニウム、チタン、複合材
-
鋼材およびステンレス鋼:耐摩耗性と耐熱性に優れた超硬工具(例えば、AlTiNコーティングされたエンドミルなど)を使用してください。
-
アルミニウムおよび非鉄金属:切りくず排出を最適化し、構成刃先を低減するために、フルート数が少なく、らせん角が大きい工具を選択してください。
-
チタン合金:耐熱性が向上し、刃先の形状が鋭利な工具を選ぶことで、工具への負荷を軽減し、熱の蓄積を最小限に抑えることができます。
-
炭素繊維および複合材料:剥離や過度の工具摩耗を防ぐため、ダイヤモンドコーティングまたはセラミックコーティングされた超硬エンドミルを使用してください。
操作タイプ別: 荒加工、仕上げ加工、キャビティ加工、3Dサーフェス加工
-
荒削り:材料除去と切りくず排出を最大化するために、フルート数が少なく、ピッチが粗く、形状が頑丈な工具を選択してください。
-
仕上げ加工:優れた表面仕上げと寸法精度を得るために、細溝で高精度のエンドミルに滑らかなコーティングを施して使用してください。
-
キャビティおよびポケットフライス加工:剛性を高めるために短いフルート長を使用するか、狭い半径には特殊な超硬工具を使用します。
-
3D輪郭と複雑な表面:ワークピースとの接触を維持し、表面の滑らかさを向上させるために、ボールノーズまたはブルノーズの超硬エンドミルを選択してください。
工具と機械のスピンドル速度および剛性を一致させる
工作機械の主軸回転速度と剛性は、適切な工具を選択する上で重要な要素です。高速工作機械には、小径のフライスカッターと超硬合金材料の組み合わせが適しており、超硬工具の耐摩耗性と高い熱安定性の利点を十分に発揮できます。一方、剛性の低い工作機械では、振動や工具飛びのリスクを軽減するために、刃径が大きく構造が安定した超硬エンドミルカッターを使用する必要があります。工作機械の性能と工具パラメータを適切に組み合わせることで、工具寿命を延ばすだけでなく、加工効率と加工精度を大幅に向上させることができます。

超硬切削工具を選ぶための5つの重要なパラメータ
適切な超硬切削工具の選択は、加工効果だけでなく、工具寿命や加工コストにも直接影響します。様々な加工タスクにおいて、工具パラメータを適切に設定することが、効率的で安定した切削を実現するための基礎となります。本稿では、刃数、刃径とシャンク径のマッチング、ねじれ角と切削角、コーティング技術、切削パラメータ設定という5つの重要なパラメータに焦点を当て、エンジニアが超硬エンドミルカッターの選択と適用を最適化する方法を十分に理解できるよう支援します。
フルートの数
刃数は、切削効率と切削片排出性能に影響を与える重要な要素です。一般的に、刃数が多いほど工具剛性が強くなり、加工面品質も向上しますが、切削片排出スペースが比較的狭くなるため、特にアルミニウムなどの軟質材料を切削する場合、切削片が詰まりやすくなります。一方、刃数の少ない超硬エンドミルビットは、粗加工に適しており、切削片排出がスムーズで、切削熱の蓄積と工具摩耗を軽減します。さまざまな材料や加工方法において、適切な刃数を選択することで、切削効率と加工品質のバランスをとることができます。
フルート対シャンク径比
刃径とシャンク径のマッチングは、工具の剛性と加工安定性に直接影響します。刃径が大きくシャンク径が小さい工具は振動が発生しやすく、加工面が粗くなり、工具破損のリスクが高まります。したがって、適切なシャンク径と刃径の比率を選択して工具剛性を確保することは、振動を防止し、工具寿命を延ばすための重要な対策です。特に高速切削や深切削条件下では、適切なシャンク径設計が超硬フライスカッターの性能にとって非常に重要です。

螺旋角と刃先設計
ねじれ角と切削角は、切削力と切削片の流れの方向を決定する重要なパラメータです。ねじれ角が大きいほど、切削片の排出性が向上し、切削振動が低減し、軟質材料や浅い切削に適しています。ねじれ角が小さいほど、高硬度材料の粗加工に適しており、工具剛性が向上します。切削角の設計は、切削力の分布と工具の耐久性に影響を与えます。適切な角度を選択することで、切削熱と工具摩耗を効果的に低減し、加工安定性を向上させることができます。
工具コーティング
高度な超硬エンドミルコーティング技術は、工具寿命の延長と加工性能の向上に重要な役割を果たします。TiAlN、TiCN、AlTiNなどの一般的なコーティングは、様々な材料や加工条件に合わせて、耐摩耗性、耐熱性、耐凝着性を最適化します。適切なコーティングを選択することで、工具の摩耗や材料の凝着を効果的に防止し、切削効率を向上させることができます。特に高温・高速加工や難加工材料の切削において優れた性能を発揮します。
切削パラメータ: 速度、送り、切削深さ
超硬エンドミルの性能を最大限に引き出すには、切削パラメータを適切に設定することが鍵となります。工具材質、加工材料、工作機械の剛性といった要素に応じて、切削速度、送り速度、切込み深さを科学的に調整する必要があります。高速切削は超硬工具の熱安定性に優れています。送り速度と刃数を一致させることで、切削力のバランスを確保できます。切込み深さは工具負荷と切削片除去効果に影響します。適切な切削パラメータ設定を習得することで、工具の摩耗を効果的に低減し、加工効率と表面品質を向上させることができます。
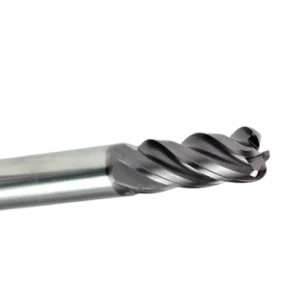
各種超硬エンドミルビットの比較
CNC加工プロジェクトの成功には、適切な超硬エンドミルビットの選択が不可欠です。加工要件やワークの形状に応じて、工具の形状はそれぞれ異なり、切削性能、切削片除去能力、耐久性においてそれぞれ独自の利点があります。この記事では、一般的な超硬フライスカッターと特殊な超硬フライスカッターを比較し、業界で認められた高品質ブランドSAMHOを推奨することで、ユーザーが優れた性能を持つ超硬エンドミルを選択できるよう支援します。
一般的な形状: ボールノーズ、フラットエンド、ラウンドノーズ、ウェーブエッジ
様々な形状の超硬エンドミルは、様々な加工ニーズに合わせて設計されています。ボールヘッドエンドミルは、滑らかな先端により切削圧力を効果的に低減し、表面品質を向上させることができるため、3D曲面や複雑な金型加工に適しています。フラットヘッドフライスカッターは、高い切削効率と寸法精度の達成が容易なため、平面フライス加工や輪郭加工によく使用されます。ラウンドノーズフライスカッターは、ボールヘッドとフラットヘッドの利点を兼ね備えており、キャビティ加工や傾斜面加工に適しています。ウェーブエッジフライスカッターは、難削材向けに設計されています。ウェーブ状の刃先は、切削安定性を高め、振動や切削熱の蓄積を低減します。
効率的な加工のための特殊工具の紹介
効率的な生産への需要に応えるため、多刃高ねじれ角工具、可変ピッチ工具、コーティング最適化工具など、様々な特殊設計の超硬ソリッドエンドミルが市場に登場しています。これらの工具は、高度な材料プロセスとコーティング技術を組み合わせることで、切削速度を向上させながら、耐摩耗性と耐チッピング性を大幅に向上させます。高硬度合金、ステンレス鋼、複合材料などの難削材の連続加工に適しています。

超硬エンドミルの寿命を延ばすための実践的なヒント
超硬エンドミルは、その高い硬度と耐摩耗性から、精密CNC加工に広く使用されています。しかし、工具寿命を延ばし、加工効率を向上させるには、適切な使用とメンテナンスが依然として重要です。切削環境の科学的な管理、タイムリーなメンテナンス、そして工具摩耗の効果的な特定は、生産コストを大幅に削減し、加工品質の安定性を確保するのに役立ちます。以下では、超硬エンドミルの寿命を延ばすための実用的なヒントをいくつかご紹介します。
クーラントと切削油の適切な使用
クーラントと切削油は、超硬切削工具の加工時に切削温度を下げ、工具摩耗を低減し、材料の凝着を防止する上で重要な役割を果たします。適切なクーラントの選択と使用は、切削領域で発生する熱を効果的に除去するだけでなく、切削片の排出性を向上させ、工具の熱膨張や熱割れのリスクを低減します。加工材料に応じて、水性クーラントまたは油性切削液を使用し、適切な噴射角度と流量を組み合わせることで、超硬エンドミルコーティングの保護効果を最大限に高め、工具寿命を延ばすことができます。
タイムリーな再研磨と工具管理戦略
高品質の超硬ソリッドエンドミルであっても、長期間の高強度使用により刃先摩耗や精度低下が発生します。適切な再研磨周期と科学的な工具管理戦略は、工具の性能を効果的に回復させ、早期廃棄による無駄を回避します。詳細な工具使用状況ファイルを作成し、実際の加工条件と組み合わせて工具の状態を監視することで、工場は再研磨計画を合理的に立て、工具の利用率を向上させ、加工サイズと表面品質の安定性を確保することができます。
工具摩耗の識別と交換時期
工具の摩耗度合いを正確に把握することは、加工品質と生産効率を確保する鍵となります。一般的な摩耗形態には、刃先の欠け、丸み、コーティングの剥離などがあります。目視検査に加え、切削抵抗、振動、加工面品質の変化を観察することで、超硬エンドミルビットの交換時期を適時に判断できます。適切な交換時期は、過度の摩耗によるワークの手直しや廃棄を回避し、加工プロセスの継続性と経済性を確保します。

CNC加工プロジェクトに最適な超硬エンドミルを選ぶための鍵
CNC加工分野において、適切な超硬エンドミルの選択は、加工効率とワーク品質を確保するための基礎となります。工具材質の選択(超硬合金と高速度鋼の比較)から、加工材料、種類、工作機械の特性に応じた最適な工具の正確な選定まで、工具形状とコーティング技術の深い理解から、適切な切削パラメータと冷却・潤滑戦略の習得、そして科学的な工具メンテナンスと摩耗モニタリングまで、それぞれの要素が工具寿命と加工結果に直接影響を及ぼします。
超硬切削工具を合理的に選定・管理することで、切削速度と加工精度を向上させるだけでなく、生産コストと設備停止時間を効果的に削減できます。高硬度材料の粗加工から複雑な3D曲面の精密加工まで、このガイドで解説する様々な要素を理解し適用することで、最適な超硬エンドミルを正確に選定し、CNC加工プロジェクトの効率的かつ安定した運用を実現できます。






