


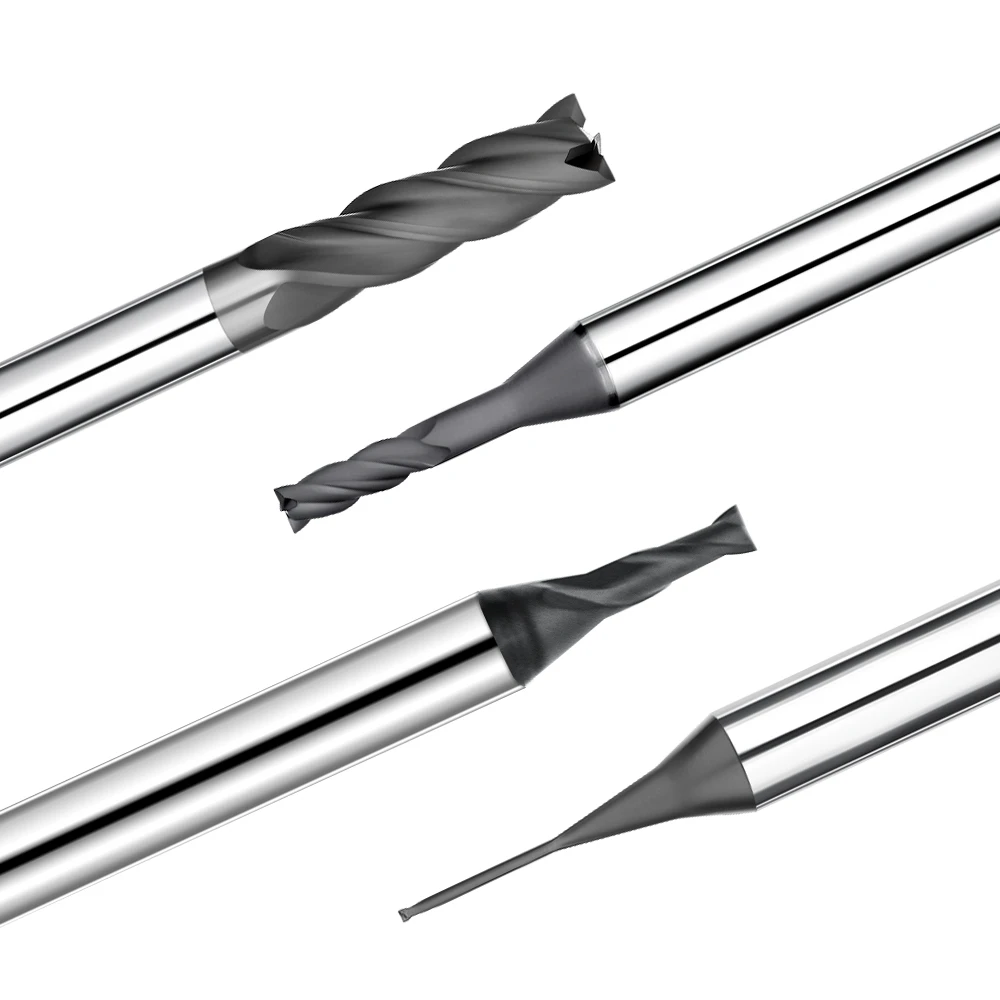
先日、グラファイト電極の機械加工プロジェクトを担当しました。クライアントは標準的な超硬エンドミルを使用していましたが、初期の加工結果は許容範囲内であったものの、加工量が増えるにつれて工具の摩耗が加速しました。刃先の欠けや軽微な表面欠陥がすぐに発生しました。クライアントは様々な工具仕様を試しましたが、問題は解決しませんでした。耐摩耗性に優れた工具もありましたが、加工効率が悪く、また、表面品質は優れていても工具寿命が安定しない工具もありました。
これは、実用的な黒鉛加工において繰り返し生じる課題です。多くの場合、問題となるのは選定基準に関する不確実性です。黒鉛の密度、結晶粒径、加工特性、加工方法といった要素によって、加工条件は変化します。工具径、フルート数、価格のみに頼ると、不適切な工具選定につながることがよくあります。
グラファイト切削工具については、複数の要素を考慮して評価を行います。これには、材料特性、加工工程、切削負荷、耐摩耗性要件などが含まれます。荒加工では、切削効率と工具の安定性を最優先します。仕上げ加工では、刃先の精度、寸法精度、表面品質を重視します。
高密度黒鉛の場合、黒鉛用ダイヤモンドコーティングエンドミルは、標準的な非コーティング超硬工具よりも優れた性能を発揮することが多い。しかしながら、ダイヤモンドコーティング工具はあらゆる用途に対応できる万能なソリューションではない。工具のサイズ、フルート数、形状の違いは、加工剛性や切りくず排出に直接影響を与える。
グラファイトエンドミルの理想的な寿命を実現するには、総合的な評価が不可欠です。適切なグラファイト切削工具の選定は、使用する材料、作業内容、コーティングの適合性を考慮して行われます。グラファイト用の理想的な荒削りエンドミルと仕上げエンドミルは、プロジェクトの具体的な要件によって異なります。
豊富な実務経験に基づき、最適なグラファイト切削工具、エンドミル、ダイヤモンドコーティング工具の選び方を分析します。工具の摩耗、加工品質、耐用年数に影響を与える要因を検証します。特定の作業条件に最適な工具を選ぶことは、単に高価な工具を購入するよりも重要です。
グラファイト切削工具の選定:CNCグラファイト加工に適した工具の選び方
グラファイト加工プロジェクトに着手する際、当社ではまずお客様にフルート数や工具径についてお伺いすることはほとんどありません。その代わりに、加工対象物、グラファイト材料の密度、結晶構造、そして最終的な表面仕上げ要件を詳しく調べます。グラファイトは脆く、微細な粉塵を発生させるため、工具の摩耗や刃先の欠けは、材料特性と加工条件の両方に左右されます。
効果的なグラファイト切削工具の選定には、価格や硬度だけを比較するのではなく、総合的なアプローチが必要です。当社では、実際のプロジェクトニーズに基づき、工具材質、刃先形状、フルート設計、加工工程などを評価します。特定の作業条件に最適なグラファイト切削工具を選定することで、最適な効率と安定した工具寿命を確保できます。
グラファイト用切削工具の選定が、標準材料用工具の選定よりも重要な理由はなぜでしょうか?
ある顧客は、グラファイト電極の加工において、当初は荒加工に標準的な超硬エンドミルを使用していました。寸法精度は許容範囲内に見えましたが、生産量の増加に伴い、刃先の摩耗が急速に進行しました。顧客は、より耐摩耗性の高い工具を使用すれば問題が解決すると考えましたが、工具の寸法や加工条件を調整しなくても摩耗は解消されませんでした。
グラファイト粉塵は切削刃に継続的な摩耗を引き起こし、刃先の欠けや局所的な破損につながります。高密度グラファイト電極や精密グラファイト電極の場合、最大切削速度よりも耐摩耗性と切削刃の安定性を優先します。長期的な加工の成功には、工具の摩耗パターンを詳細に監視することが不可欠です。
グラファイト切削工具を選定する際に考慮すべき要素は何ですか?
まず、黒鉛のグレード、密度、粒径、そして加工が荒加工か仕上げ加工かといった基本的な事項を明確にします。加工深さ、薄肉部、狭い溝といった詳細によって、最適な工具径、フルート数、基材、コーティング要件が決まります。
加工後の工具状態検査は、今後のグラファイト切削工具の調整に役立てられます。刃先が欠けた場合は、刃先形状と切削負荷を調整し、一般的な摩耗はコーティングや材料の選択に問題があることを示しています。荒削り時の安定性と仕上げ加工時の刃先保持力のバランスを取ることで、すべての生産工程において信頼性の高い工具性能を確保します。
黒鉛のグレード、加工方法、および工具選定の関係
異なるグレードの黒鉛は、それぞれ独自の密度、粒径、微細構造を持ち、材料除去の挙動や工具の摩耗速度に影響を与えます。新しいグレードの黒鉛で工具が破損した場合、工具自体に欠陥があると結論付ける前に、材料特性を分析します。
加工方法によって、荒加工で除去効率を優先するか、仕上げ加工で表面の完全性を重視するかが決まります。高密度グラファイト加工では、グラファイト用ダイヤモンドコーティングエンドミルが優れた耐久性を発揮します。グラファイトのグレード、加工方法、工具の選択を適切に行うことで、あらゆる用途において最適な加工結果が得られます。

CNC加工に適したグラファイトエンドミルの選び方に関する総合ガイド
グラファイトエンドミルの選定は、顧客の設計図に記載されている基本的な寸法に合わせるだけにとどまりません。深く狭い溝加工を伴う複雑なプロジェクトでは、予期せぬ切りくず排出の問題や刃先の急速な摩耗により、初期の工具選定が失敗に終わることがよくあります。加工の安定性を確保するためには、加工後に工程を調整するのではなく、工具の材質、フルート数、フルート形状、刃先設計、工具寸法を総合的に評価することが重要です。
グラファイトは非常に研磨性が高いため、連続生産中は工具の刃先が常に鈍化し、微細な欠けが生じ、寸法精度が低下するという問題があります。そのため、まず加工内容を詳細に評価することで、最適な工具構造を決定できます。この先を見越した戦略により、長期的な信頼性が確保され、予期せぬダウンタイムが最小限に抑えられ、多様なグラファイト電極用途において優れた表面仕上げが保証されます。
グラファイトエンドミルに最適な材料の選び方
グラファイト加工プロジェクトにおいて、最も一般的な選択肢は超硬工具とダイヤモンドコーティング工具の2種類です。超硬エンドミルは、初期工具コストを慎重に管理する必要がある少量生産や限られた切削負荷の作業において、依然として実用的です。しかし、高密度グラファイト材料は、長期間の生産サイクルにおける激しい摩耗に耐えるために、ダイヤモンドコーティング工具を必要とします。
コーティング性能と実際のプロジェクト要件とのバランスを取ることで、不要な工具費用を削減できます。浅い溝のある小型部品では、高性能ダイヤモンドコーティングは正当化されることはほとんどありませんが、高密度グラファイト電極のバッチ処理では、切削刃の切れ味を維持するために高度なコーティングが不可欠です。実際の摩耗パターンを評価することで、最も費用対効果が高く耐久性のある材料ソリューションを最終的に決定できます。
グラファイト加工におけるフルート数と形状の最適化
切削効率を高めるためにフルート数を増やすと、グラファイト加工では切削屑の排出が制限されるため、逆効果になることが多い。多刃工具は一見有利に見えるが、微細なグラファイト粉塵は深い溝での目詰まりや工具破損を防ぐために十分な切削スペースを必要とする。切削刃の数だけでなく、フルート形状と切削屑排出スペースも同様に重視する必要がある。
荒加工では、材料の迅速な除去と安定した切りくず排出を可能にする堅牢なフルート設計が求められます。一方、仕上げ加工では、切削の連続性を高め、優れた表面品質を実現するために、フルート数を増やすことが有効です。切りくず排出経路を確認することで、深溝フライス加工中に挟まった黒鉛の破片による摩擦の再発を防ぐことができます。
最先端の形状と工具剛性をマスターする
切削刃の形状、らせん角、芯厚、すくい角は、工具と黒鉛の界面における切削力学に直接影響を与えます。剛性不足や不適切な刃先形状は、薄肉黒鉛電極の加工時にチッピングを引き起こすことがよくあります。仕上げ加工中のわずかな刃先摩耗でさえ、全体の寸法精度と表面の完全性を急速に損なう可能性があります。
狭い溝、深い空洞、または薄肉構造に特化した工具形状を評価することで、最適な剛性と切りくず排出性を確保できます。同一の基材を使用した工具でも、形状が異なると摩耗パターンは大きく異なります。要求の厳しい実用環境において最適な刃先形状を検証するには、戦略的なテスト切削が不可欠です。
適切なグラファイトエンドミルのサイズを決定する
狭い溝加工において、利用可能な最小径の工具を選択すると、工具の剛性が損なわれ、耐用年数が短くなることがよくあります。バランスの取れたアプローチとしては、加工形状、溝幅、および必要な深さといった具体的な条件から逆算して検討する必要があります。工具経路と加工代を径の選択と併せて調整することで、加工全体を通して工具の最適な剛性を維持することができます。
剛性とアクセス性のバランスを取ることで、複雑なワークピース形状の加工時における工具の早期破損を防ぐことができます。小径エンドミルは複雑な形状へのアクセスを可能にしますが、切削負荷と突き出し長さを厳密に制御する必要があります。可能な限り最大の直径を選択することで、構造安定性が最大化され、すべてのグラファイト部品において一貫した加工性能が保証されます。
グラファイト用ダイヤモンドコーティングエンドミルとグラファイト用超硬エンドミルの比較
グラファイト加工プロジェクトにおいて、ダイヤモンドコーティング工具と超硬工具のどちらを選択するかは、初期の切削能力だけでなく、ライフサイクル全体における性能を評価する必要があります。コーティングされていない超硬エンドミルは、グラファイト電極の連続生産中に刃先が急速に摩耗することが多く、機械のダウンタイムが頻繁に発生します。累積的な加工能力、寸法精度、および経時的な表面劣化を評価することで、要求の厳しい現場環境において最適な工具を選択できます。
初期工具コストだけに注目すると、生産効率や部品品質全体を見落としてしまうことがよくあります。高密度グラファイト材料、長期にわたる生産サイクル、そして厳しい公差要件を満たすには、グラファイト加工に適した堅牢なダイヤモンドコーティングエンドミルが不可欠です。これらの運用上の変数をバランスよく調整することで、エンジニアリングチームは信頼性の高い工具交換間隔を確立し、加工全体の生産性を最大化することができます。
グラファイト加工にダイヤモンドコーティングエンドミルを選ぶべきタイミングは?
高密度材料の加工、長時間の加工サイクル、または大量生産バッチの処理においては、グラファイト加工にダイヤモンドコーティングエンドミルを優先的に使用することが不可欠です。標準的な超硬工具では、ダウンタイムの累積や頻繁なゼロ点調整が必要となり、実際の運用コストが急速に増加します。実際の切削負荷と総加工量を評価することで、コーティングによる投資対効果を測定可能な形で確保できます。
少量生産、浅いポケット加工、または短い加工時間では、ダイヤモンドコーティングされた工具の高コストを正当化できるケースはほとんどありません。制御されたテストカットによる工具性能の検証は、特殊コーティングが真の効率向上をもたらすかどうかを確認します。工具仕様を特定のプロジェクト要件に合わせることで、最終部品の品質を損なうことなく、不必要な工具費用を削減できます。
ダイヤモンドコーティングされたグラファイトエンドミルの利点は何ですか?
ダイヤモンドコーティングは、フライス加工中に微細な黒鉛粒子によって発生する激しい摩耗から切削刃を保護します。標準的な超硬エンドミルは、連続的な高負荷下で刃先の摩耗が急速に進行したり、微細な欠けが生じたり、局所的な破損が発生したりすることがよくあります。プレミアムコーティングは耐摩耗性を向上させ、長期間の使用においても構造的な完全性と寸法安定性を維持します。
コーティングの密着性、刃先保持力、基材の硬度は、高速グラファイト加工における全体的な性能を左右します。しかし、高度なコーティング技術をもってしても、過剰なオーバーハング、不適切な工具寸法、または不適切な切削条件を補うことはできません。ダイヤモンドコーティングされたグラファイトエンドミルを統合加工システムの一部として評価することで、予測可能で高精度な加工結果が保証されます。
グラファイト加工に超硬エンドミルを選ぶべきタイミングは?
超硬エンドミルは、少量生産、浅溝加工、切削深さが限られた作業において、依然として経済的な選択肢です。総作業時間が短い場合、高価なダイヤモンドコーティングによる長寿命化よりも、初期費用の節約の方がメリットが大きいと言えます。加工物の品質を犠牲にすることなく、初期費用を効果的に管理することで、特殊な作業における利益率を維持できます。
グラファイト加工用の超硬エンドミルを選定するには、基材の硬度、刃先の状態、および予想される摩耗率を分析する必要があります。コーティングされたエンドミルへのアップグレードが必要となるのは、工具の摩耗が加速し、生産スケジュールに支障をきたしたり、寸法精度が低下したりする場合に限られます。実際の工具寿命の指標を追跡することで、加工現場は工具技術を切り替えるべき正確な閾値を判断することができます。
ダイヤモンドコーティングされたグラファイトエンドミルとコーティングされていないグラファイトエンドミルのどちらを選ぶべきか?
同一の材料グレード、ツールパス、切削パラメータを用いた比較試験により、異なるエンドミルタイプ間での真の性能傾向が明らかになります。長期間にわたる刃先劣化、寸法ずれ、表面仕上げの指標を追跡することで、プロセス最適化のための実用的なデータが得られます。メーカーの主張よりも現場で得られた実証データを優先することで、工具選定における推測を排除できます。
少量生産では初期工具コストの最小化が優先される一方、大量生産では安定性と予測可能な工具寿命が求められます。ダイヤモンドコーティングされたグラファイトエンドミルを採用することで、頻繁な工具交換や寸法補正調整によって生じる生産性のボトルネックを解消できます。工具を特定の加工規模に合わせて選定することで、最大限の効率性と一貫したグラファイト加工品質が保証されます。
グラファイト製荒削りエンドミルの選び方
グラファイト製荒削りエンドミルの選定においては、高い材料除去率と、切削量の多い作業における構造的安定性とのバランスが重要となります。グラファイト素材の加工代が大きい場合、加工者は送り速度や切削速度を最大化しようとしがちですが、これは刃先の早期欠けや激しい摩耗を引き起こす原因となります。荒削りの成否は、切削速度だけでなく、工具の剛性、切りくず排出経路、グラファイト粉塵の蓄積といった要素に大きく左右されます。
まず総加工量を評価することで、エンジニアは高い切削負荷に耐えうる堅牢なグラファイト製荒削りエンドミルを選択できます。深いキャビティ、薄肉構造、複雑な形状では、長期間の生産サイクルにわたって刃先の状態を維持するために、慎重な調整が必要です。安定した荒削り加工戦略を確立することで、効率的な材料除去を実現しつつ、後続の仕上げ加工における最適な工具寿命を確保できます。
グラファイト製荒削りエンドミルは、どのような加工シナリオに適していますか?
グラファイト製荒削りエンドミルは、大量の材料を効率的に除去する必要がある高切削加工において優れた性能を発揮します。仕上げ加工で初期材料を除去すると、高切削負荷下で急速な熱劣化と刃先の激しい摩耗を引き起こします。専用の荒削り形状を採用することで、主要な形状を迅速に確立し、繊細な刃先を保護することができます。
黒鉛電極製造における深溝加工や大幅な材料削減は、加工安定性を維持するために専用の荒加工エンドミルに大きく依存します。適切なフルート間隔は、微細な黒鉛粉が深い溝内部に詰まるのを防ぎ、二次摩擦や熱衝撃を抑制します。荒加工時の工具突出量を慎重に管理することで、狭い加工箇所での工具の破損を防ぐことができます。
グラファイト製荒削りエンドミルにおいて、優先すべき工具パラメータは何ですか?
研磨環境向けグラファイト荒削りエンドミルの最適化において、芯厚、らせん角、フルート数、および工具全体の直径は重要なパラメータとなります。多刃設計では切りくず排出が制限される可能性があるため、高密度のグラファイト粒子の蓄積を除去するには、最適化された2枚刃または3枚刃の形状が優れています。十分な切りくず排出スペースを確保することで、粉塵の詰まりを防ぎ、工具寿命を大幅に延ばすことができます。
送り速度と軸方向および半径方向の切削深さを制御することで、グラファイト材の荒削り加工中に発生する過度のたわみを防ぐことができます。オーバーハングが大きすぎると剛性が著しく低下し、高調波振動が発生して切削刃に沿って微細な欠けが生じやすくなります。スピンドル回転数を上げる前に、工具のクランプ状態と有効切削長を確認することで、構造的な安定性を最大限に確保できます。
グラファイト製荒削りエンドミルにおいて、材料除去率(MRR)と工具寿命のバランスをどのように取ればよいでしょうか?
グラファイト製荒削りエンドミルの工具寿命を監視せずに材料除去率を最大化すると、工具交換が頻繁に必要となり、生産性が低下することがよくあります。送り速度を最適値を超えて上げると、側面摩耗が加速し、機械の再調整や予期せぬダウンタイムによって時間短縮効果が相殺されてしまいます。バランスの取れたアプローチでは、刃当たりの切削負荷を最適化することで、予測可能で安定した摩耗進行を維持します。
加工時間ではなく、除去された総体積に基づいて工具性能を評価することで、全体的な効率を現実的に把握できます。工具寿命が早期に低下した場合、基材、コーティング、切削条件を調整することで、大量生産のグラファイト製造における収益性を回復できます。材料除去率(MRR)、工具摩耗、部品コストの最適なバランスを実現することで、持続可能な製造現場のパフォーマンスが得られます。
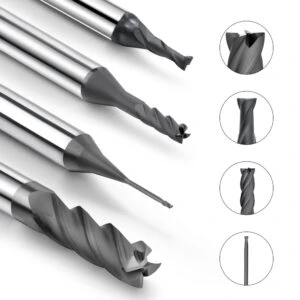
グラファイト仕上げエンドミルの選び方
グラファイト部品の仕上げ加工では、材料除去率よりも最終的な寸法精度、輪郭の完全性、表面品質を優先する必要があります。荒加工とは異なり、仕上げ加工における局所的な微細な欠けなどの欠陥は、過剰な材料量ではなく、工具のわずかな摩耗、不適切な突き出し量、または欠陥のある工具経路に起因することが多いです。工具の剛性と刃先保護のバランスを取ることで、要求の厳しい電極用途においても一貫した表面仕上げを実現できます。
必要な最終公差と表面仕上げを最初に評価することで、エンジニアは精密加工に最適なグラファイト仕上げエンドミルを選択できます。標準的な構造部品であればコスト効率の良い工具を選択できますが、複雑な空洞や複雑な輪郭には優れた刃先保持力が求められます。最終加工時の残留誤差を最小限に抑えることで、部品の品質を予測可能にし、コストのかかる再加工を回避できます。
グラファイト仕上げエンドミルは、どのような仕上げ作業に適していますか?
グラファイト仕上げエンドミルは、荒削り加工で材料の大部分を除去した後に使用すると最高の性能を発揮します。一定の均一な材料残量を残すことで、仕上げ工具は大きな体積圧力を吸収するのではなく、予測可能な切削負荷に対応できます。この段階的なアプローチにより、繊細な側壁、小さなフィレット、複雑な形状における刃先の早期破損を防ぐことができます。
薄肉電極と狭いスロットでは、振動による欠陥を排除するために、工具径と突き出し長さを厳密に制御する必要があります。小径工具は複雑な形状にアクセスできますが、剛性が低いため、表面のびびり振動や刃先の欠けのリスクが高まります。精密な黒鉛加工では、工具の最小サイズよりも構造的な安定性を優先することで、完璧な輪郭再現が保証されます。
表面仕上げの要件に基づいて、グラファイト仕上げエンドミルをどのように選定すればよいですか?
表面品質を評価するには、単一部品のサンプルではなく、長期間の生産を通して工具摩耗、加工痕、および刃先の健全性を監視する必要があります。連続バッチ生産中に微細摩耗によって切削刃が鈍くなると、初期の表面仕上げはしばしば劣化します。送り速度を変更するだけで摩耗を補正しても、根本的な安定性の問題が解決されることはほとんどありません。
優れた表面仕上げを実現するには、工具形状、ラジアル振れ、および最適な残差を維持することが非常に重要です。刃持ちに優れたグラファイト仕上げエンドミルを選択することで、最初の部品から最後の部品まで一貫した表面品質を確保できます。鋭く安定した刃先を維持することで、安全な運転限界を超えて切削条件を無理に押し上げるよりも優れた結果が得られます。
ダイヤモンドコーティングされたグラファイトエンドミルは、精密なグラファイト加工に適していますか?
ダイヤモンドコーティングされた工具は、長期間の生産サイクルにわたって重要な刃先保持力と寸法安定性を維持することで、精密な黒鉛加工において優れた性能を発揮します。微細な黒鉛粒子は、コーティングされていない基材を急速に摩耗させ、最初の加工が成功しても、その後の加工で寸法ずれを引き起こします。高品質のダイヤモンドコーティングは、この摩耗を軽減するため、高密度電極製造に最適です。
工具の突き出し量が大きすぎたり、切削代が不適切だったり、機械の振れが大きかったりすると、コーティングの効果はすぐに失われてしまいます。ダイヤモンドコーティングされた工具を評価するには、機械の剛性や工具の形状など、加工システム全体を分析する必要があります。実環境での継続的なテストを通じて性能を検証することで、これらの先進的な工具が最高の精度と長期的なコスト効率を実現することが保証されます。
グラファイトエンドミルの摩耗と工具寿命をどのように評価しますか?
グラファイトエンドミルの摩耗を評価するには、使用時間だけでなく、サービスサイクル全体を通して変化を監視する必要があります。刃先の鈍化や微細な欠けは徐々に進行し、最終的に寸法安定性や表面仕上げを損なうため、致命的な破損が発生するずっと前に摩耗が生じます。累積的な性能を追跡することで、工具の最適な寿命を超えて使用することによる高額な部品の再加工を防ぐことができます。
総合的な評価では、摩耗、コーティングの劣化、切削負荷、工具の突き出し量を同時に分析します。工具は、厳しい部品公差や表面品質要件を満たせなくなった時点で、機能的な限界に達します。データに基づいた交換基準を確立することで、大量生産される黒鉛電極の製造において、一貫した製造品質を確保できます。
グラファイトエンドミルの摩耗の主な原因は何ですか?
微細な黒鉛粉塵による継続的な摩擦摩耗は、機械加工における工具摩耗の主な原因です。研磨粒子が切削領域を通過するにつれて、切削刃は徐々に丸みを帯び、切れ味を失います。高い切削負荷、過剰な工具突き出し、および切りくず排出の制限は、この摩耗プロセスをさらに加速させます。
材料の摩耗性だけでなく、工具形状の不適切さや過度な切削条件も、切削刃に破壊的なストレスを与えます。不適切な工具径を選択したり、送り速度を安全限界を超えて上げたりすると、微細な欠けや早期破損を引き起こします。工具の選定に加え、剛性や粉塵の排出にも配慮することで、全体的な摩耗の進行を最小限に抑えることができます。
グラファイトエンドミルの摩耗をどのように識別しますか?
ワークピースの寸法、表面の質感、加工サイクル時間を検査することで、目視検査が効果を発揮するずっと前から工具の摩耗を把握できます。公差のずれ、表面粗さの増加、予期せぬ加工遅延は、切削刃の劣化を示しています。これらの微妙な兆候を追跡することで、精密グラファイト部品の規格外生産を防ぐことができます。
現場の顕微鏡を用いて切削刃を直接検査することで、局所的な傷、摩耗、コーティングの劣化を特定できます。工具の摩耗状態と完成品の品質を視覚的に相関させることで、最適な交換時期を決定するための正確な指標を確立できます。継続的なモニタリングにより、予防的な工具交換を計画するための信頼性の高いデータが得られます。
ダイヤモンドコーティングはグラファイトエンドミルの工具寿命にどのような影響を与えるのか?
ダイヤモンドコーティングされたエンドミルは、長期間の生産サイクルにおいて、摩耗性の高いグラファイト材料を加工する際の耐摩耗性を大幅に向上させます。硬質コーティングが、下地の超硬基材を微細な炭素粒子の絶え間ない侵食から保護します。ただし、実際のダイヤモンドコーティングされたグラファイトエンドミルの工具寿命は、コーティングの密着性、基材の品質、および全体のセットアップの剛性に大きく左右されます。
高度なコーティング技術はサービス間隔を延長するものの、過剰なオーバーハングや不適切な切削条件といった根本的な加工上の問題を克服することはできません。ダイヤモンドコーティングされた工具を評価するには、実際の試験バッチ全体にわたって、加工後の寸法安定性と刃持ちを検証する必要があります。コーティング性能と適切な加工条件のバランスを取ることで、投資対効果を最大化できます。
グラファイトエンドミルの工具寿命を延ばすにはどうすればよいか?
加工システム全体を最適化することで、高価な工具への即時アップグレードを必要とせずに、工具の早期摩耗を解消できる場合が多くあります。工具クランプを調整してオーバーハングを最小限に抑え、切削経路を最適化し、効率的な集塵を確保することで、安定性が劇的に向上します。根本的な環境要因に対処することで、切削刃を不要な機械的ストレスや熱衝撃から保護できます。
グラファイトエンドミルの工具寿命を延ばすには、基材の仕様とグラファイトグレードを一致させ、加工領域を常に清潔に保つことが重要です。部品数と摩耗パターンを関連付けた詳細なログを記録することで、エンジニアは合理的な工具交換間隔を確立できます。積極的なシステム調整は、予測可能な性能を保証し、製造コスト全体を削減します。
グラファイトエンドミルのサイズ選び方
図面に示された最小スロット幅のみに基づいてグラファイトエンドミルのサイズを選択すると、加工誤差が生じることがよくあります。工具が物理的に狭い箇所に収まる場合でも、剛性不足や過剰な突き出しなどの問題により、先端の摩耗が急速に進み、微細な欠けが発生します。電極製造を成功させるには、単純なクリアランスだけでなく、真の構造的安定性を確保するための検討が必要です。
グラファイトエンドミルのサイズを評価する際は、溝幅、加工深さ、突き出し長さ、およびワークピースの形状を同時に考慮してください。荒加工と仕上げ加工に最適な直径を決定するには、特定の形状から逆算して検討することをお勧めします。適切なサイズ選定により、切削負荷が予測可能になり、摩耗が軽減され、優れた表面仕上げが保証されます。
加工深さに基づいて、グラファイトエンドミルのサイズをどのように選択すればよいですか?
グラファイト電極の深溝加工では、キャビティ幅は工具径と一致するものの、有効切削長が不足するという問題が頻繁に発生します。単に工具の突き出し量を増やしてリーチを伸ばそうとすると、剛性が低下し、びびり振動、寸法ずれ、刃先欠けなどの問題が生じます。そのため、工具径、フルート長、および工具経路の関係を慎重に分析する必要があります。
深削り加工では、実際の切削深さを確認し、積層加工パスによって工具の突き出し量を最小限に抑えてください。部品形状が許す限り、まず大径の荒削り工具を使用し、その後細径工具に切り替えて精密加工を行ってください。この段階的なアプローチにより、剛性を最大限に維持し、長時間の加工サイクルにおける工具の早期破損を防ぐことができます。
スロット幅と加工特性に基づいて、グラファイトエンドミルのサイズをどのように選定しますか?
複雑な形状の黒鉛電極の加工において、工具径の選定には、狭い溝、狭い内径、薄い肉厚、複雑な輪郭といった要素に細心の注意を払う必要があります。溝幅からわずかなクリアランスマージンを差し引くだけで選定すると、材料除去量や横方向の負荷といった重要な要素を見落としてしまいます。深さとストックマージンの両方を総合的に評価することで、工具の破損という重大な事態を防ぐことができます。
精密加工においては、大量切削と精密なディテール加工を組み合わせた多段階ツーリング戦略が大きなメリットをもたらします。小径工具は狭いコーナーへのアクセスを可能にする一方で、主軸振れや切削負荷に非常に敏感です。単一工具の利便性よりも堅牢な工具性能を優先することで、複雑な形状においても一貫した寸法精度を確保できます。
小型と大型のグラファイトエンドミルはどのように選べば良いのでしょうか?
複雑な電極加工プロジェクト全体を小径エンドミルのみに頼ると、加工時間が大幅に増加し、広範囲にわたって工具摩耗が加速します。頑丈な荒加工用工具と特殊な仕上げ加工用エンドミルを併用することで、作業効率が格段に向上します。工具のサイズを加工領域に合わせて選択することで、工場全体の生産性を最大化できます。
小型および大型のグラファイトエンドミルを評価する際には、アクセス性と曲げ剛性をそれぞれ異なる性能指標として扱う必要があります。大径タイプは優れた材料除去率と構造的安定性を実現する一方、小型タイプは狭い半径や微細なポケットの加工に適しています。利便性ではなく形状に基づいて具体的な作業を割り当てることで、最適な工具寿命を確保できます。
グラファイト製エンドミルのサイズは、剛性、精度、工具寿命にどのような影響を与えるのでしょうか?
工具径は曲げ剛性に直接影響し、小径カッターは長い突き出し量で加工するとたわみや振動が発生しやすくなります。これらの微細なたわみは表面仕上げを劣化させ、重要な仕上げ加工工程中に徐々に寸法ずれを引き起こします。グラファイト部品の厳しい公差を維持するには、切削負荷と突き出し量を適切に制御することが不可欠です。
グラファイトエンドミルのサイズ選定においては、到達性、構造的剛性、精度保持性、および工具摩耗特性のバランスを考慮する必要があります。複雑な形状にアクセスできない場合、直径が大きい方が必ずしも最適とは限りません。同様に、小さな工具が必ずしも優れた精度を保証するわけでもありません。理想的なサイズは、長期的な信頼性を確保するために、安定性とアクセス性のバランスが取れた実用的なサイズです。
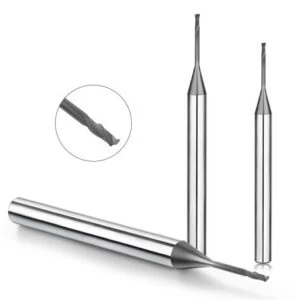
グラファイト切削工具選定ガイド:さまざまな加工ニーズに最適な工具を選ぶには?
実際のCNC加工プロジェクトでは、単一の工具仕様ではグラファイト加工のあらゆる課題に対応できないことが証明されています。汎用的なアプローチを用いると、荒加工から仕上げ加工への移行時に、刃先の欠けや表面の筋状の損傷が発生することがよくあります。グラファイト切削工具の包括的な選定ガイドに従うことで、材料密度、加工代、加工段階に応じて作業を適切に分類することができます。
エンジニアは、推測に頼るのではなく、工具の形状、基材、剛性、および予想される工具寿命を同時に評価する必要があります。高密度グラファイト部品や繊細な電極は、寸法精度と表面の完全性を維持するために、それぞれ異なる工具設計戦略を必要とします。これらの変数を事前に評価することで、予期せぬ工具の破損を防ぎ、コストのかかる製造現場でのダウンタイムを回避できます。
高密度グラファイト加工に適したグラファイト切削工具の選び方
高密度黒鉛の加工では、連続生産中に激しい摩耗が発生し、標準的な超硬刃が急速に劣化します。初期のテスト切削における性能傾向を監視することで、専用工具へのアップグレードが本当に必要かどうかを判断できます。高密度黒鉛に最適な黒鉛切削工具を選択するには、初期コストと長期的な耐摩耗性のバランスを考慮することが非常に重要です。
材料の硬度を考慮せずに切削条件を無理に引き上げると、早期の微細な欠けや工具の致命的な破損を招くことがよくあります。オペレーターは、高密度加工のパラメータを最終決定する前に、コーティングの完全性、刃先保持力、および実際の切削負荷を評価する必要があります。耐摩耗性基材を選択する際には、メーカーの主張よりも、実際の現場で得られた経験的データが常に優先されます。
グラファイト電極加工に適したグラファイトエンドミルの選び方
グラファイト電極の製造には、厳しい公差、鋭角な形状、深い空洞形状への厳密な準拠が求められます。単一の工具で大部分の除去と微細な輪郭加工を同時に行おうとすると、摩耗が加速し、全体の寸法安定性が損なわれます。グラファイト電極加工専用のグラファイトエンドミルを使用することで、これらの複雑な形状上の課題を効果的に解決できます。
段階的なマルチツール戦略では、大量の材料除去と繊細な形状仕上げを分離することで、脆弱な切削刃を保護します。大径の工具で大量の材料を素早く除去し、細身のエンドミルで狭い溝や小さな内径を加工します。この体系的なアプローチにより、刃先の状態が維持され、バッチ処理全体を通して電極形状の精度が一定に保たれます。
荒削り、中仕上げ、仕上げ加工に適したグラファイト製エンドミルはどのように選べば良いのでしょうか?
加工対象物を未加工の黒鉛素材から最終寸法に仕上げるには、綿密に調整された多段階のワークフローが必要です。荒加工では材料除去率を最大化することが求められるため、高い剛性と効率的な切りくず排出経路が不可欠です。荒加工、中仕上げ加工、仕上げ加工に信頼性の高い黒鉛エンドミルを使用することで、過度の熱衝撃や機械的ストレスを防ぐことができます。
半仕上げ工程では、残りの加工代を安定させ、最終的な表面形状加工のための予測可能な条件を作り出します。仕上げ工程では、切削速度よりも、刃先の鋭さ、精密な寸法精度、そして優れた表面質感を優先します。このように加工工程を分割することで、仕上げ工具の早期摩耗を防ぎ、最適な部品品質を確保できます。
高精度な黒鉛加工に適したダイヤモンドコーティングエンドミルはどのように選べばよいですか?
高精度グラファイト部品は、長時間の連続生産において卓越した寸法安定性が求められます。初期の表面状態は、その後の加工サイクルで急速な摩耗によって輪郭が大きくずれる場合、誤解を招く可能性があります。グラファイト加工専用のダイヤモンドコーティングエンドミルをテストすることで、長期的な刃先保持と信頼性の高い公差管理が保証されます。
高度なコーティング技術を用いても、工具の突き出し量過多や機械の振れといった根本的な設定誤差を補正することはできません。エンジニアは、基材の品質、コーティングの密着性、スピンドルの剛性を、統合された加工システムの一部として評価する必要があります。管理された現場での試験を通じて工具性能を検証することで、最適な精度と最大限の生産効率が保証されます。
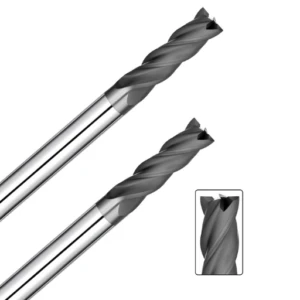
SAMHO社製ダイヤモンドコーティンググラファイトエンドミルメーカー
切削工具の選定には、製品名だけに頼るのではなく、具体的な加工条件を評価する必要があります。黒鉛密度、加工工程、工具寸法、突き出し長さなどが、最終的な加工精度に直接影響します。明確なプロジェクトパラメータを設定することで、工具の早期破損を防ぎ、現場での最適なパフォーマンスを確保できます。
信頼できるSAMHOダイヤモンドコーティンググラファイトエンドミルメーカーとの提携は、まずお客様のワークピースの正確な仕様と加工上の課題を分析することから始まります。詳細な材料グレードと図面要件をご提供いただくことで、エンジニアはお客様に最適な工具ソリューションをご提案できます。この体系的なアプローチにより、推測に頼ることなく、要求の厳しい用途においても優れた寸法安定性を保証します。
SAMHOのダイヤモンドコーティンググラファイトエンドミルを選ぶ理由とは?
高度な工具を評価するには、長期間の生産における刃先の状態と耐摩耗性を分析する必要があります。高密度黒鉛の製造では、厳密な公差を維持し、機械のダウンタイムを最小限に抑えるために、卓越した耐摩耗性が求められます。累積的なライフサイクル性能を評価することで、大量生産される電極において最大限の価値を確保できます。
SAMHO社製ダイヤモンドコーティンググラファイトエンドミルを実際の製造現場環境でテストすることで、工具の摩耗が早いといった生産性のボトルネックを解消できます。少量生産の場合は標準的な超硬エンドミルが適している一方、連続バッチ生産では高性能ダイヤモンドコーティングが大きなメリットをもたらします。工具性能を検証する上で、実証的なテストカットは依然として最も信頼性の高い方法です。
SAMHOはどのようにして、黒鉛加工に最適な工具ソリューションを決定するのですか?
工具選定には、材料密度、加工工程、幾何学的特徴の体系的な検討が必要です。工具基材、フルート数、コーティング要件のバランスを取ることで、過酷な加工時における刃先の早期摩耗を防ぎます。このような総合的な評価により、最終的な修正を行う前に摩耗の根本原因を特定できます。
詳細な切削パラメータ、現在の工具仕様、および既存の性能上の問題点を共有することで、トラブルシューティングプロセスが迅速化されます。スピンドル振れや工具剛性などの要因を診断することで、工具のアップグレードによる目に見える改善効果が得られます。専門家による技術サポートにより、工具構造をお客様固有の運用環境に直接適合させることができます。
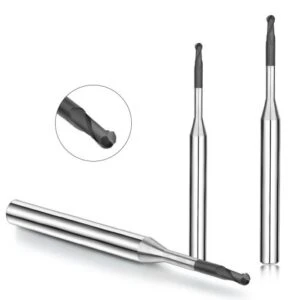
SAMHOグラファイトエンドミルのサイズとカスタマイズ機能
工具寸法の不一致は、深溝加工時に過剰なビビリ振動、たわみ、および早期の微細な欠けを引き起こすことがよくあります。小径工具は複雑な形状へのアクセスを容易にしますが、オーバーハングと切削負荷の慎重な管理が必要です。アクセス性と構造的剛性のバランスを取ることが、複雑な輪郭加工を成功させる上で不可欠です。
SAMHOグラファイトエンドミルを精密なスロット幅と加工深さに合わせてカスタマイズすることで、図面作成段階でよくある誤差を排除できます。有効フルート長とシャンク径を調整することで、狭いスロットや薄肉構造物でも最適な性能を発揮します。工具形状を設計図面と照合することで、信頼性の高い、ビビリのない加工を実現します。
CNCグラファイト加工に適したSAMHO製グラファイトエンドミルはどのように選べばよいですか?
工具選定戦略を最終決定するには、荒加工から最終仕上げ加工までの加工工程全体を見直す必要があります。高密度グラファイト加工では優れた耐摩耗性が求められる一方、複雑な形状加工では刃先の剛性が最優先されます。工具を加工工程に合わせて選定することで、一貫した表面品質が保証されます。
実績のあるCNC加工基準に基づいてアプリケーションを評価することで、工具形状やコーティング仕様の調整が必要かどうかを特定できます。プロジェクトの詳細情報をご提供いただくことで、次回のSAMHOダイヤモンドコーティンググラファイトエンドミル導入に関する的確な推奨事項をご提案できます。実際のワークピースを用いた実証試験は、最も信頼性の高い長期的な製造結果をもたらします。
よくある質問:グラファイト切削工具の選び方
最適なグラファイト切削工具を選定するには、材料適合性、加工工程、工具形状、および工具寿命を評価する必要があります。あらゆる用途に適合する単一の仕様は存在しないため、一貫した製造結果を得るには体系的な評価が不可欠です。
具体的な設計図、黒鉛密度、実際の摩耗パターンを分析することで、正確な工具選定が可能になります。これらの重要な運用変数を適切に調整することで、推測に頼る必要がなくなり、製造現場の効率を最大限に高めることができます。
最適なグラファイト切削工具は何ですか?
あらゆる製造現場において、絶対的に最適なグラファイト切削工具は存在しません。高密度材料や長時間の生産には、優れた耐摩耗性を備えた高度なダイヤモンドコーティングオプションが求められます。
初期コストを最小限に抑える必要がある短サイクル・低負荷作業においては、超硬合金製の代替品も依然として実用的です。材料特性、在庫許容量、および精度要件を総合的に評価することで、最適な選択肢が決定されます。
CNC加工に最適なグラファイト製エンドミルは何ですか?
荒加工では、工具の剛性、効率的な切りくず排出、高い材料除去率が最優先事項となります。仕上げ加工では、厳密な刃先保持性、寸法安定性、そして優れた表面品質が求められます。
CNC加工に最適なグラファイトエンドミルは、溝幅、加工深さ、工具突き出し量、および公差仕様によって異なります。まず加工要件を評価することで、最適な工具性能が保証されます。
グラファイト加工には、ダイヤモンドコーティングされたエンドミルの方が適していますか?
ダイヤモンドコーティングされたエンドミルは、優れた耐摩耗性により、高密度グラファイトやバッチ生産において卓越した性能を発揮します。一方、標準的な超硬合金製の切削刃は、微細な炭素粉塵に継続的にさらされると、長時間の運転中に急速に劣化します。
軽度で浅い切削加工では、高価なダイヤモンドコーティングの費用に見合う効果が得られることは稀です。同一の作業現場条件下での比較試験によって、特殊コーティングが真の投資対効果をもたらすかどうかを検証します。
最適なグラファイト製荒削りエンドミルはどれですか?
高い切削量に対応するには、長期間にわたって安定した切削速度を維持できる、最高品質のグラファイト製荒削りエンドミルが必要です。工具の剛性、最適化されたフルート形状、そして堅牢なコア厚により、高負荷時でも致命的な破損を防ぎます。
材料密度に基づいて切削パラメータを制御することで、荒削り加工時の刃先の早期欠けを防ぐことができます。安定した材料クリアランスを優先することで、大型グラファイトブランク材全体にわたって予測可能な加工性能を確保できます。
最適なグラファイト仕上げエンドミルはどれですか?
仕上げ加工では、輪郭の完全性、寸法精度、表面の質感に重点が置かれます。最適なグラファイト仕上げエンドミルを選択するには、刃先の品質と振れを綿密に分析する必要があります。
連続運転中に発生するわずかなエッジ摩耗は、徐々に寸法ずれや表面劣化を引き起こします。エッジ保持状態を監視することで、精密グラファイト電極の厳しい公差を維持できます。
グラファイト製エンドミルはどのくらい持ちますか?
実際の工具寿命は、黒鉛密度、生産量、工具径、切削条件によって異なります。除去された材料の総量を追跡することで、工具寿命を評価するための信頼できる指標が得られます。
工具は、表面仕上げや寸法安定性に支障が生じた時点で、実用的な交換時期を迎えます。事前に交換することで、精密部品の高額な再加工を防ぐことができます。
グラファイト製エンドミルの摩耗の原因は何ですか?
微細な黒鉛粉塵による継続的な摩耗摩擦が、切削加工中の主工具の摩耗を促進する。過剰な突き出し量、高い切削負荷、および不十分な切りくず排出は、逃げ面摩耗を加速させる。
材料の摩耗性だけでなく、システム的な設定ミスにも対処することで、工具の早期破損を防ぐことができます。工具の基材を加工条件に直接適合させることで、信頼性の高い性能を確保できます。
適切なグラファイトエンドミルのサイズはどのように選べばよいですか?
適切な工具サイズを選択するには、溝幅、内径、加工深さから逆算する必要があります。利用可能な最小径を選択すると、剛性が損なわれ、耐用年数が短くなることがよくあります。
アクセス性と曲げ安定性のバランスを取ることで、ビビリのない加工を実現します。最適な寸法設計により、複雑な形状においても高精度と優れた表面品質を確保します。






