


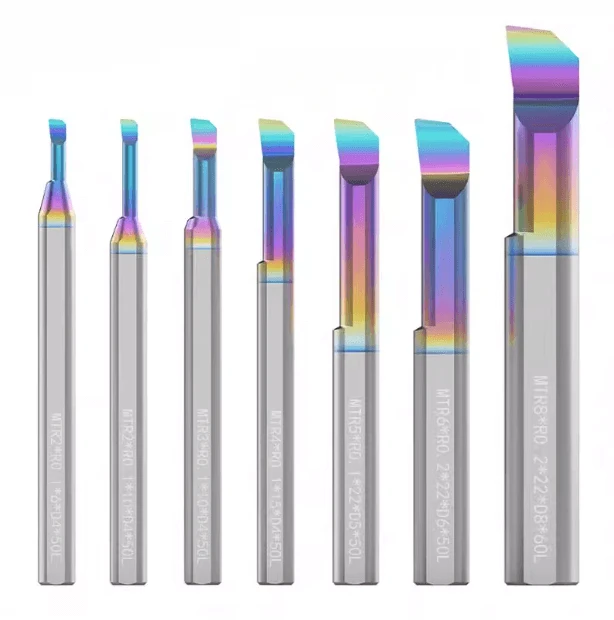
現代のCNC加工において、ボーリング工具は高精度な内径穴加工を実現する上で重要な役割を果たします。金型製造、機械部品加工、航空宇宙、自動車産業など、幅広い業界で使用されています。CNC旋盤や垂直/水平フライス盤など、様々な機器に適したボーリング工具を選択することは、加工効率、穴径公差、表面仕上げ品質、そして工具寿命に直接影響します。
この記事では、超硬ソリッドボーリングバー、超硬ボーリングバー、マイクロボーリングバー、フライス盤用ボーリングエンドミル、ボーリングカッターミル/ボーリングミルカッターなど、様々な一般的なボーリング工具の種類について包括的に分析します。また、様々な加工要件、穴形状、材料特性、設備能力に応じて工具を選定する方法についても考察します。
この記事は、加工計画を作成する CNC プロセス エンジニアであっても、コストと生産性の最適化を目指す購買担当者であっても、ボーリング ツールの構造上の違い、アプリケーション戦略、最適化オプションについての理解を深め、全体的な加工品質と運用効率の向上に役立ちます。
CNC加工におけるボーリングの役割と課題
ボーリング処理とは?
ボーリング加工は、あらかじめ開けられた穴を拡大、仕上げ、または精密に修正する加工プロセスであり、主に穴の寸法精度と表面仕上げを向上させることを目的としています。CNC加工では、ボーリングは内径の粗加工だけでなく、高精度の仕上げ加工にも使用できます。機械ハウジング、金型キャビティ、油圧部品、エンジンシリンダーなどの複雑な構造部品によく適用されます。
ボーリング加工は、ドリル加工に比べて切削負荷が低く、より安定した切削プロセスを実現できるため、内径要件が厳しい用途に最適です。超硬ソリッドボーリングバーやマイクロボーリングバーなど、様々なボーリング工具を活用することで、大径穴の荒加工から小径穴の鏡面仕上げまで、完全な工程管理を実現できます。
旋盤およびフライス盤における典型的なボーリングアプリケーション
CNC旋盤では、ボーリング工具は主にシャフト部品のセンター穴、段付き穴、深穴の加工に使用されます。旋削・フライス加工複合機では、ボーリング工具は高い汎用性を提供します。一般的なボーリング工具には、超硬ボーリングバーやマイクロボーリングバーがあり、小~中サイズの穴の精密加工に適しています。
CNCフライス盤や横型マシニングセンターでは、ボーリング加工は主に箱型部品の穴群の加工に用いられ、特に高い同軸度と直角度が求められる場合に用いられます。これらの用途では、工具を回転させて微細なボーリング加工を行うため、ボーリングエンドミルやボーリングカッターミルが用いられることが多いです。深穴や大穴の荒加工では、ボーリングミルカッターを用いることで、効率的かつ大量の材料除去が可能です。
各アプリケーションでは、ボーリングツールの剛性、寸法精度、切削安定性に特定の要求が課せられるため、機器の特性と処理目的に基づいてツールの構造と材料を慎重に選択する必要があります。
適切なボーリングツールを選択することが重要なのはなぜですか?
内径穴加工は、切削片スペースの制限や切削片排出の難しさに加え、サイズ、同心度、真円度、表面仕上げに対する厳しい要件があるため、一般的に外径穴加工よりも困難です。不適切なボーリング工具を使用すると、穴のずれ、チャタリングマーク、工具のチッピング、そして工具寿命の低下につながる可能性があります。
適切なボーリングツールを選択すると、次の理由で加工品質と効率が向上します。
-
加工ニーズに合わせた工具構造(例:高精度用超硬ボーリングバー、安定した荒加工用超硬ボーリングバー)
-
工作機械の構造に適した工具サイズとクランプ方法の選択(例:フライス盤用ボーリングエンドミル、旋盤用マイクロボーリングバー)
-
ワークピースの材質に適した工具材料とコーティングの選択(例:硬化鋼用のCVDコーティングされたボーリング工具)
さらに、適切な工具選定は工具寿命の延長、工具交換の削減、そして全体的な加工コストの削減につながります。安定したバッチ生産と部品精度を追求するCNC加工工場にとって、ボーリング工具の選定は極めて重要なステップです。
一般的なボーリングツールの種類とその用途
CNC 内部穴加工では、穴の直径、装置の種類、精度要件、およびワークピースの材質に応じてツールの選択が異なります。
超硬ソリッドボーリングバー
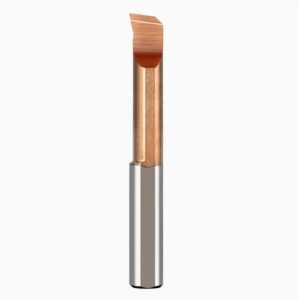
超硬ソリッドボーリングバーは、一枚の炭化タングステンから作られた精密工具で、優れた剛性、耐摩耗性、熱安定性を備えています。高速加工、精密な内穴仕上げ、微細な深さ制御に優れています。
典型的な用途は次のとおりです。
-
高速CNC旋盤による小径または細径穴の精密ボーリング
-
精密金型・油圧部品の内穴加工
-
熱処理鋼やステンレス鋼などの硬化材料の加工時に安定した切削が可能
超硬ソリッドボーリングバーは一体構造のため、優れた表面仕上げの一貫性を実現しますが、荒加工や頻繁なチップブレークには適していません。
超硬ボーリングバー
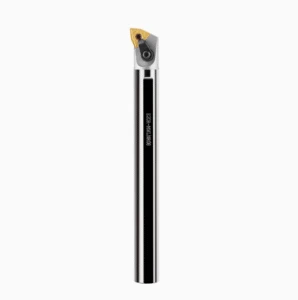
超硬ボーリングバーは、通常、溶接合金鋼シャンクに超硬カッティングヘッド、または交換可能なインサート設計を採用しており、コストと加工強度のバランスが取れています。中精度の内径穴加工、荒ボーリング、および削り出し加工に最適で、特に経済性と汎用性が重視される大規模生産に適しています。
一般的なアプリケーション
-
標準CNC旋盤による内径荒加工
-
多機能マシニングセンターまたは旋削・フライス加工複合機
-
中程度の精度でコスト効率の高いツールを必要とするバッチ部品
これらのツールには、ボーリングバーシート、調整機構、防振構造が装備されていることが多く、長さや切削パラメータを柔軟に調整できます。
マイクロボーリングバー
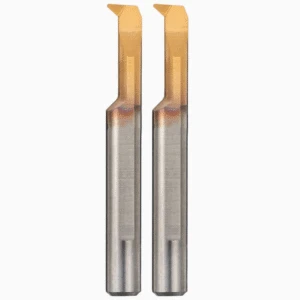
マイクロボーリングバーは小径穴仕上げに特化しており、通常3mmから10mmの径に適しています。これらの細長い工具には、極めて高い寸法精度、優れた切削片排出性、そして動的バランスが求められます。
一般的な用途:
-
金型製造における微細冷却または位置決め穴
-
医療機器部品の微細穴内壁修正
-
機械部品の高精度内径調整
振動や変形を防ぐために、マイクロボーリングバーは高精度チャックおよびオイルミスト冷却システムと組み合わせる必要があります。
ボーリングエンドミル
ボーリングエンドミルは、ボーリングとエンドミル加工の機能を兼ね備えており、立形および横形マシニングセンターで内径荒加工や取り代高速除去に広く使用されています。刃先設計は、円弧切削と内壁成形に最適化されています。
用途:
-
大型キャビティ穴の荒加工
-
フライス盤による貫通穴加工
-
鋼やアルミニウム合金などの一般的な材料の中精度ボーリング
適切なスピンドル速度と送り速度の設定は、サイクルタイムの短縮と効率の向上に役立ちます。
ボーリングカッターミル / ボーリングミルカッター
ボーリングカッターミルは、直径を調整できる円盤状のカッターで、複数枚または交換可能な刃を備えています。横型ボーリングマシン、ガントリーマシニングセンター、大型部品加工、特に大径または深穴加工に広く使用されています。
利点は次のとおりです。
-
強力な切削および切削片排出能力
-
さまざまな穴のサイズに合わせて直径を調整可能
-
自動工具交換装置との互換性により、効率的な多穴加工が可能
これらのツールには、高強度または大型のワークピースの粗加工と仕上げ加工を組み合わせた場合に適した、堅牢なツール システムとクランプ構造が必要です。
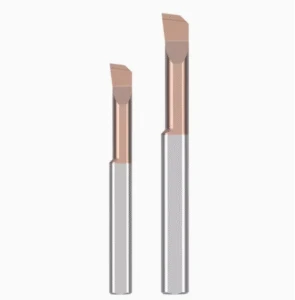
機器の種類に基づいたボーリングツールの選択
最適なパフォーマンスを確保するには、スピンドルの向き、剛性、工具交換方法などの工作機械の構造上の違いを考慮してボーリング工具を選択する必要があります。
CNC旋盤用ボーリング工具の選定
CNC旋盤は主にシャフトやショートバレルなどの回転部品を加工します。ボーリングは、穴径仕上げ、段付き穴、深穴などに使用されます。重要な考慮事項としては、耐振動性、工具突出し率、タレットの互換性などが挙げられます。
ツール選択の原則:
-
荒加工: 効率的なストック除去のために、剛性が高く、切削片の流れがスムーズな超硬ボーリングバーを使用します。
-
仕上げ: 高精度の内穴仕上げ、公差と真円度の制御には、超硬ソリッドボーリングバーを使用します。
-
深い穴や細い穴の場合、防振ツールや減衰ホルダーを使用すると、共振や穴壁の振動を防ぐことができます。
CNCフライス盤用ボーリング工具の選定
垂直または水平フライス盤では、ボーリングツールの選択は、スピンドルの方向 (垂直/水平)、ツール交換システム (BT、HSK、ISO)、および機械の剛性によって異なります。
典型的なマッチング:
-
小~中穴の荒加工: ボーリングエンドミルは、効率的にキャビティを開けて穴を修復します。金型センターや構造部品に最適です。
-
大口径穴仕上げ: 水平またはガントリー加工センターと組み合わせたボーリングカッターミルは、エンジンハウジングやボックス型穴グループに適した、直径調整可能な仕上げを提供します。
適切に計画された自動ツール交換シーケンスを使用したマルチツール処理により、効率と穴位置の一貫性が大幅に向上します。
旋削・フライス加工複合機のアプリケーションノート
旋削フライス加工センターは複数の機能を統合しており、多用途のボーリングツールが必要です。
-
さまざまな条件に対応するには、交換可能なブレードの超硬ボーリングバーまたは高性能のマイクロボーリングバーを優先してください。
-
軸方向と放射状の切断の切り替えによる多方向の切断安定性と堅牢なクランプ システムを考慮してください。
-
微調整ボーリングシステムにより、複数の穴にわたって寸法の一貫性が確保されます。
-
内部冷却機能により、高強度材料の断続切削または重切削時の切削片除去と熱管理が最適化されます。
-
Y 軸または B 軸のリンクでは、クランプの干渉とツールのオーバーハング制限を考慮したツールパス計画が必要です。
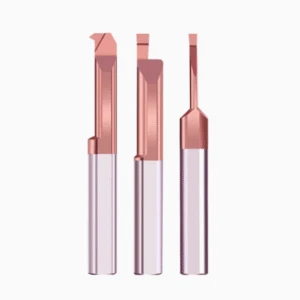
ワーク材質と穴特性に基づいた工具の選び方
普通鋼 vs. 熱処理鋼 vs. アルミニウム合金 vs. チタン合金
硬度、熱伝導率、延性といった様々な材料の物理的特性は、穴あけ加工における工具構造と材料の選択基準を決定します。以下に、工具と材料の組み合わせに関する一般的な推奨事項を示します。
普通炭素鋼および合金鋼(硬度 < HRC35):
- 良好な切削性
- ほとんどの標準的な超硬ボーリングバーと互換性があります
- 荒加工と仕上げ加工の両方にTiAlNコーティング工具を使用する
熱処理鋼(HRC45~65)
- 硬度が高いと切削熱が上昇し、工具の摩耗が早くなります。
- 推奨:AlTiNやCVDダイヤモンドなどの耐摩耗コーティングを施した超硬ソリッドボーリングバー
- 金型鋼や工具鋼の場合、切れ味と刃先の耐久性のバランスを確保します。
アルミニウム合金:
- 柔らかく粘着性のある素材で、エッジが蓄積しやすい
- 鋭い刃、大きな溝の設計、コーティングなしまたはDLCコーティング付きのボーリング工具を使用する
- ボーリングエンドミルはアルミニウムキャビティの荒加工に効果的です
チタン合金:
- 熱伝導率が低く、切削片の破砕性が悪いため、加工が難しい
- PVDコーティングを施した特殊な超硬ボーリングバー(例:TiAlSiN)を使用する
- プロセス安定性を向上させるには、ミスト潤滑またはオイルミスト冷却が推奨されます。
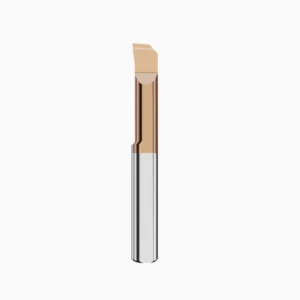
小穴 vs. 深穴 vs. 段差穴 vs. 高精度穴
穴の形状と構造は、寸法、オーバーハング、形状、冷却戦略など、ツールの選択に大きな影響を与えます。
小さな穴(Ø3mm~Ø10mm)
- マイクロボーリングバーを使用する
- 高精度、チップコントロール、最小限のラジアルランアウトが必要
- 金型、ベアリングシート、医療部品に最適
深穴(L/D比 > 5:1)
- 面振動、切削片排出、熱膨張の問題
- 防振設計または高剛性オーバーハングを備えた超硬ソリッドボーリングバーを使用する
- 中央冷却システムまたはミスト冷却システムが推奨されます
ステップホール:
- 多段階の切断とサイズの移行が必要
- インデックス可能またはカスタマイズされた両刃ボーリング工具を使用する
- 多軸または複合加工センターでよく使用されます
高精度穴(IT6以上)
- 優れた形状と再現性が求められる
- CVDコーティングと高精度クランプシステムを備えた超硬ソリッドボーリングツールを使用します
工具材料とコーティングのマッチング方法
工具材質とコーティングの科学的な組み合わせは、プロセスの安定性と工具寿命にとって不可欠です。一般的な組み合わせには以下が含まれます。
TiAlNコーティング+炭化物基板:
- 耐高温性と幅広い適用性
- ドライ/セミドライ加工における鋼部品に最適
- 合金/ステンレス鋼を加工する旋盤やフライス盤で使用されます
CVDダイヤモンドコーティング+ソリッドカーバイド工具:
- 超硬質で耐摩耗性に優れています
- グラファイト、銅電極、高シリコンアルミニウムに適しています
- 精密金型やEV部品の超微細穴面に最適
DLCコーティング + マイクロボーリングツール:
- 低摩擦、滑らかな表面
- アルミニウム、プラスチック、複合材に適しています
- 携帯電話のフレームや軽量部品などの小さな穴加工における構成刃先を防止します
コーティングなし工具 + 超鋭利形状:
- 微細穴、細長い穴、薄壁などの超精密作業に使用されます
パフォーマンスを最適化するには、ツールの形状、角度の設計、冷却方法をコーティング特性に合わせて調整する必要があります。
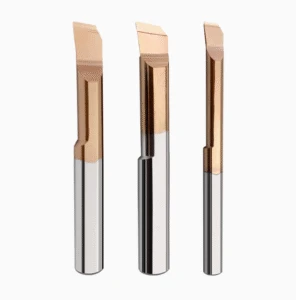
ツールパラメータとクランプシステムに関する推奨事項
適切なボーリング工具の選択は、ほんの始まりに過ぎません。クランプシステムと工具のセットアップは、加工精度、工具寿命、そして剛性に重要な役割を果たします。
適切なツールホルダーとチャックシステムの選択
適切なクランプシステムは、工具の安定性と再現性を確保します。一般的な工具ホルダー:
- ERチャック+超硬工具: 柔軟性があり、簡単に交換でき、中速、中精度のアプリケーションに適しています
- 油圧または熱収縮フィットホルダー: 高いクランプ精度とバランスで、薄肉部品や精密部品に最適
- HSK保有者: 優れた動的バランスと剛性、高速(>12,000 rpm)ボーリングに推奨
工具の突出し量、剛性、加工安定性
オーバーハングの長さは、剛性、振動制御、切削深さに影響します。
- 可能な限りオーバーハングを最小限に抑える
- 長いリーチが必要な場合は、振動に強い超硬ソリッドボーリングバーを使用してください。
- 減衰ホルダー(合金または同調質量ダンパーなど)は穴の品質を向上させます
- スピンドルと工具の共振を考慮し、それに応じてスピンドル速度を調整します。
高速ボーリングにおけるダイナミックバランス
回転速度が8,000~12,000rpmを超える場合、アンバランスはチャタリング、寸法誤差、スピンドル摩耗につながります。ベストプラクティス:
- G2.5以上のバランス評価を持つホルダーを選択してください
- 調整ブロックを使用して偏心工具のバランスをとる
- 機械内動的バランス検出またはプレバランステストを使用する
- プレバランスされた熱または油圧ホルダーは、航空宇宙および高精度作業に最適です。
ボーリング工具の摩耗を識別し、交換を計画する方法
工具の摩耗は避けられず、寸法管理、表面品質、振動に影響を与えます。工具の摩耗を監視することは、コスト管理と品質管理にとって非常に重要です。
一般的な摩耗の種類
- エッジ欠け: 工具コーナー部の局所的な破損は、送り速度、切削負荷、または硬い材料によって発生することが多い。
- ツールの鈍化: 丸みを帯びた刃先は穴が大きすぎたり、テーパーがかかったりする
- 側面の顔面火傷: 冷却不良による過熱により工具表面が黒または青に変色し、硬度の低下を示します。
穴精度と仕上げに影響を与えるツールの問題
- サイズ偏差: 摩耗したり欠けたりしたエッジは寸法のずれを引き起こします
- ビビリマーク: 剛性不足や過度の摩耗により振動痕が発生する
- 粗い表面仕上げ: 摩耗した工具、不十分な切削片除去、またはアルミニウムなどの粘着性のある材料に起因する可能性があります。
聞こえるチャタリングやスピンドル負荷の急上昇は早期の警告サインです。
交換基準
- プリセットの有効期間: 一定数の部品/時間後に交換する
- 次元監視: サイズ偏差が許容範囲を超えたら交換してください
- 振動モニタリング: スピンドル負荷またはセンサーを使用して自動化システムの摩耗を検出します
- 外観検査: 特にマイクロツールでは、拡大鏡を使用してエッジの摩耗を検査します。
2 つ以上の監視方法を組み合わせることで、一貫性とコスト効率が確保されます。
適切なボーリング工具を選ぶための5つの重要な要素
ツールの選択は多面的な作業です。品質からコストまで、あらゆる要素が重要です。
1. 工具構造:超硬合金と刃先交換式工具
- ソリッドカーバイド: 小型、深穴、仕上げ穴あけ加工に最適な高剛性・高精度
- インデックス可能: 荒加工および中大穴加工にコスト効率に優れています
- マイクロボーリング: 精度を保つために、振れが極めて少ないマイクロツールを使用する
- 統合カット: ボーリングカッターミルを使用して、ボーリングとフライス加工を組み合わせた作業を行います。
2. 機種互換性
- 旋盤: 短くて硬いボーリングバーが最適
- フライス盤: ツールをスピンドルインターフェース(BT/HSK)と方向に合わせて調整します
- ミルターンマシン: 多方向の互換性と高い動的安定性を優先
3. 明確な加工要件
- ツールの形状とクランプを穴のサイズ、許容差(ITグレード)、および表面仕上げのニーズに合わせて調整します。
- 荒加工にはインデックス付き、仕上げには超硬合金、複雑な穴には特殊な設計をお選びください
4. 材料固有のツール
- 鋼: TiAlNコーティングされた超硬工具を使用する
- 熱処理鋼: CVDダイヤモンドコーティングされた超硬工具を選択する
- アルミニウム/銅: 構成刃先を防ぐためにDLCまたはコーティングされていない工具を使用する
- チタン: ミスト/内部冷却機能を備えた耐熱性、付着防止ツールが必要
チップの動作と熱特性を理解することが成功の鍵となります。
5. 深さとクランプ戦略
- ツールのオーバーハングを制御して剛性を維持し、振動を低減します
- 高速操作にはダイナミックバランスを備えたHSKホルダーを使用します
- バランス制御と振動減衰を組み合わせてパフォーマンスを向上
- 生産効率を高めるためにツール寿命の監視と交換計画を実施する
適切なボーリング工具の選定は、調達時にパラメータを合わせるだけでは不十分です。工作機械の性能、加工要件、材料の適合性、工具構造、加工安定性など、相互に関連する複数の要素を考慮した包括的な最適化プロセスです。
効率的で高品質、そして費用対効果の高い内径穴加工を実現するために、CNCエンジニアはシナリオベースのアプローチを採用する必要があります。これは、実際のアプリケーションニーズに基づき、自身の加工経験、特定の設備条件、そしてプロセス目標を考慮しながら、段階的にボーリングツールソリューションを構築することを意味します。
FAQ: CNCボーリングツールに関するよくある質問
Q1: ソリッド超硬ボーリングバーと標準超硬ボーリングバーの違いは何ですか?
超硬ソリッドボーリングバーは、一枚の超硬材から完全に研磨されています。卓越した剛性、優れた耐振性、そして高い寸法精度を誇り、精密ボーリング、深穴加工、そして厳しい公差が求められる用途に最適です。
一方、標準的な超硬ボーリングバーは、一般的に溶接またはスローアウェイチップ設計です。経済的でチップ交換も容易ですが、剛性が低く、高精度な内径穴加工に必要な安定性に欠ける場合があります。
使用例のヒント: アプリケーションで優れた穴径の一貫性、低い表面粗さ、または長い工具オーバーハングが求められる場合は、特に仕上げ工具として超硬ソリッドボーリングバーが推奨されます。
Q2: マイクロボーリングバーでどれくらい小さい穴を加工できますか?
マイクロボーリングバーは、通常φ1.5mmからφ10mmの範囲の小径穴あけ加工用に設計されています。医療機器製造、金型加工、小型ベアリングシート製造など、精度と安定性が極めて重要な業界で広く使用されています。
マイクロホールボーリングで一貫した結果を得るには、以下の点を制御することが重要です。
-
ツールの突出部分(できるだけ短くしてください)
-
振れ精度(油圧チャックや熱収縮工具ホルダーなどの高精度ホルダーを使用)
-
スピンドル速度(工具材料とワークピースの両方を最適化)
推奨事項: 超小径穴の場合、必ずツールを高速 CNC 旋盤または 5 軸加工センターと組み合わせて、適切な切削片排出を確保してください。
Q3: ボーリングエンドミルは標準エンドミルと交換して使用できますか?
ボーリングエンドミルは通常のエンドミルと似ていますが、内径穴加工用に特別に設計されています。その特徴は以下のとおりです。
-
安定性を高める厚いコア
-
穴内部の切削片排出を最適化するフルート形状
-
円弧補間に適したブレード設計
ボーリングエンドミルは、荒ボーリング、貫通穴加工、段付きキャビティミリングに使用できますが、標準のエンドミルをボーリング作業で使用すると、振動、切削片の除去不良、またはサイズの変動が生じる可能性があります。
結論:内径荒加工では、標準エンドミルの代わりにボーリングエンドミルを使用できますが、その逆はできません。厳しい公差、深い穴あけ、または表面仕上げ制御が必要な場合は、専用のボーリングバーまたはボーリングカッターミルをお選びください。
Q4: ボーリングカッターミルを使用する必要があるかどうかはどうすればわかりますか?
ボーリングカッターミル(ボーリングミルカッターまたはボーリングヘッドとも呼ばれます)は、特に水平ボーリングミル、ガントリー加工センター、大型 CNC 装置における大径および深穴加工に最適です。
これらのツールには次のような機能がよくあります:
-
柔軟な直径制御のための調整可能なブレードアーム
-
マルチポイント刃先レイアウト
-
自動工具交換装置との互換性
以下の場合にはボーリングカッターミルの使用を検討してください。
-
穴の直径がφ50mmを超えています
-
長いストローク深さや多段ボアで作業している場合
-
使用中の機械は高トルクスピンドルまたは水平軸設計である
-
部品には一貫した同軸度、真円度、または厳しい公差が必要です
代表的な用途としては、金型ベース、航空宇宙構造部品、エンジンブロック加工などがあります。






