


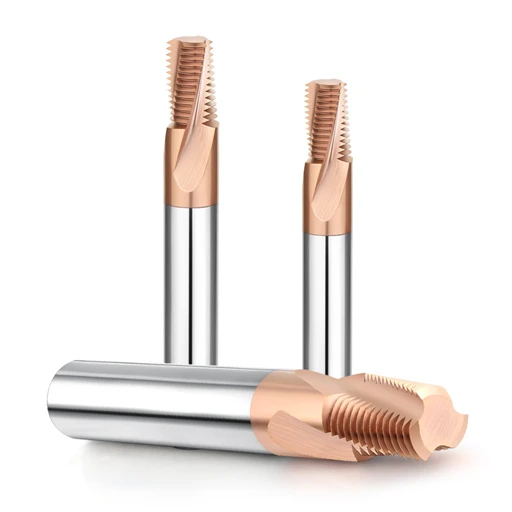
先月、ドイツのシュトゥットガルトにある顧客から、42CrMo4鋼製の高圧バルブ本体に使用する、新たに購入した超硬ねじ切りフライスに関する緊急メールが届いた。表面仕上げは完璧に見えるにもかかわらず、「Go」ねじゲージが2山ねじ込んだだけで詰まってしまうため、機械オペレーターは困惑していた。
切削工具の研究開発からCNC加工現場での実務まで、15年以上の経験を持つエンジニアとして、私たちはこのような状況に何度も遭遇してきました。これは、実際の鋼材ねじ切り加工プロジェクトでよく見られる典型的なケースです。従来のタップから移行する多くの同業者は、プログラミングコードが正しく、工具に明らかな摩耗が見られない場合、結果として得られるねじ山は公差内に収まるはずだと想定するという、よくある落とし穴にはまってしまいます。
現実ははるかに複雑です。高硬度の予焼鋼(HRC55ねじ切りフライスを必要とする用途など)やテーパー状の米国製パイプねじ(NPTねじ切りフライスを使用)を加工する場合、高い引張強度、切削熱、工具ホルダのクランプ剛性といった要素が、微細な品質に直接影響を与えます。少量生産の試作品を製造する場合でも、卸売りのねじ切りフライスを使用する大量生産ラインを管理する場合でも、徹底した再検査と欠陥診断プロセスこそが、究極の安全策となります。
ゲージの結果に基づいて加工品を廃棄するだけで、工具半径補正誤差、工具のたわみ、コーティングの摩耗といった寸法偏差の根本原因を調査しなければ、いつまでも推測に頼ることになります。鋼材部品で合否ゲージが「警告」を発した場合、問題が工具のたわみなのか、ねじ山側面角度の誤差なのか、それとも止まり穴底部のねじ山の変形なのかを即座に判断できますか?
ねじゲージ検査:欧米の顧客に対し、ゲージを使用して超硬ねじ切りフライス工具のたわみをトラブルシューティングする方法を指導する
ヨーロッパやアメリカの技術監督者とやり取りする中で、多くのベテラン機械工がゲージ検査の際にフラストレーションを感じていることに気づきました。従来の成形タップの単純な性質に慣れている彼らは、ゲージが引っかかると、超硬ねじ切りカッターのサイズが小さすぎると考えがちです。しかし、私たちの経験では、超硬の高い剛性をもってしても、高張力鋼の切削抵抗によって生じる微細なたわみを完全に排除することはできないことがわかっています。
この問題を解決するために、当社では加工工場に対し、ねじゲージを単に部品の合否判定ツールとしてではなく、切削条件を診断するためのセンサーとして捉えるよう常に推奨しています。鋼材は弾性率が高いため、3軸らせん補間加工中に特有の抵抗特性を示します。当社の役割は、標準化されたゲージ検査を用いて、システム剛性の不足によって生じる変形を特定し、CNCシステム内で正確な補正を行うことです。
合否ゲージが途中で止まってしまう?中炭素鋼加工における工具たわみの真実
米国中西部の顧客が4140鋼製バルブボディを加工する際、Goゲージが3回転ねじ込まれた後、途中で詰まってしまいました。しかし、ツールプリセッターにはツールのピッチ径に関する問題は一切表示されませんでした。機械でトラブルシューティングを行った結果、原因は鋼材用ねじ切りフライスによく見られる典型的なラジアル方向の工具たわみであることが確認されました。カッターが穴の奥深くに進むにつれて、突き出し量が増加するため、工具先端に横方向の切削力が加わり、底部のピッチ径が開口部よりも小さくなってしまうのです。
このテーパーの問題に対処するため、機械のグローバル座標を変更することは強くお勧めしません。グローバル座標を変更すると開口部が緩くなりすぎて、底部が公差外になってしまうからです。弊社の解決策は、マクロプログラムまたはCAMソフトウェアに「スプリングパス」コマンドを組み込み、送りを追加せずに同じ経路に沿ってツールを移動させることです。このクリーンアップパスにより、ツールの弾性回復によって加工漏れとなった材料が除去され、ゲージがスムーズに底部までスライドできるようになります。
硬化鋼におけるHRC55ねじ切り加工のためのピッチ径の微調整に関する考察
HRC50~HRC55の硬度を持つ予硬化金型鋼の機械加工は、どの加工工場にとっても困難な作業です。スウェーデンの金型メーカーは、自動車用プレス金型にHRC55のねじ切りフライスを使用した際に、この問題に直面しました。高い降伏強度のため、Goゲージが金型内に入り込めなかったのです。このような状況下では、超硬基材に強い高圧接触が生じ、ピッチ径の破損や、熱衝撃による工具コーティングの剥離を引き起こす可能性があります。
このような硬鋼材のねじ寸法が公差外となる場合、当社では微調整補正法を採用しています。機械主軸の動的バランスとホルダの締め付け力を確認した後、オペレーターに対し、CNCシステムの工具摩耗補正値を0.005mmずつ徐々に減らすよう指示します。複数回の試し切りによってねじ山形状を微調整することで、過度な調整によるねじ山の半角の歪みや切削刃の欠けを防ぎます。
卸売りのねじ切りフライス工具の初回製品検査に「3線式検査法」が不可欠な理由
工具メーカーとして、当社は大量注文品すべてに対し、出荷前に光学測定システムを用いた厳格な100%検査を実施しています。しかしながら、海外の機械加工工場がこれらの卸売りのねじ切りフライスを高負荷生産ラインに導入する際には、初回品検査において3線式検査法を用いるよう品質管理部門に強く求めています。これは、工場検査データは工具本来の形状しか反映しないのに対し、初回品検査では実際の作業現場におけるシステム全体の寸法が明らかになるためです。
3線式測定法の強みは、ねじ山表面のわずかなバリやプロファイル角度の歪みによる干渉を受けにくい点にあります。これにより、鋼材ワークピースに実際に切削された溝の深さを最も正確に反映することができます。このデータを標準パラメータと比較することで、作業者は自身の装置における工具の切削性能を予測でき、大量加工前に摩耗補正のための確固たる基準値を確立できます。
シール面と特殊ねじ:NPTねじフライス加工カッターの検査に関する実用的な漏れ防止基準
パイプラインや油圧バルブの製造において、シールねじの検査は、標準的な機械式継手とは全く異なるレベルで行われます。流体制御機器のお客様の中には、標準的なプラグゲージでは問題なく通過する部品でも、20 MPaの圧力試験でねじ山側面から油漏れが発生するケースをよく目にします。NPTねじフライスを使用してこれらの1:16テーパーねじを加工する場合、検査はピッチ径の確認にとどまらず、金属同士の完全な干渉シールを確保する必要があります。
標準的なねじ検査方法では、局所的な断面データしか得られず、テーパー面全体にわたる形状の連続性を評価することはできません。そのため、品質管理においては、複数の実用的な基準を用いて相互検証を行うことを推奨します。この積極的なアプローチにより、組み立て前に、機械の微調整の遅れや工具経路の不規則性などによって生じる可能性のある漏れリスクを完全に排除することができます。
NPTねじ切りフライス加工におけるテーパーとプロファイル:L1/L3ステップゲージを用いた組立時の漏れ防止
以前、テキサス州の油田設備メーカーが、肉厚鋼管継手にNPTねじ切りフライスを使用していた際に、弊社が支援を行ったことがありました。現場からは、部品は手締めレベルでは標準のL1プラグゲージ検査に合格するものの、高圧気密性試験では実際の組み立て品で5%の不良率が発生するという報告がありました。そこで弊社は、3山奥まで届くL3プラグゲージを用いた複合的なアプローチを提案し、システム全体の剛性不足が原因で、奥深くのねじ山が緩んだ「トランペット」状に変形してしまうことを突き止めました。
テーパー状のパイプねじの場合、L1ゲージだけに頼るのは不十分です。L1とL3のプラグゲージの回転量の違いを比較する必要があります。段差の深さが標準値からずれている場合は、ねじのテーパーが歪んでいることを示しており、PTFEテープやシーラントを塗布しても後から修正することはできません。これを修正するために、CNCプログラムでZ軸ツールパスのリードイン半径とリードアウトポイントに微調整を加え、すべての回転がテーパーに完全に適合するようにします。
光学コンパレータを用いた鋼管継手の最初と最後のねじ山の欠陥の観察
大量生産、特に工具クリアランスが限られている盲穴継手の場合、最初のねじ山と最後のねじ山は漏れ防止において最も脆弱な部分となります。高靭性炭素鋼に鋼製ねじ切り工具を使用する場合、不適切なアーク導入経路によって最初のねじ山の先端が平らになったり、切削屑が残って引き抜き時に最終的なねじ山の形状が潰れたりすることがよくあります。これらの微細な欠陥は、標準的なプラグゲージではほとんど感知できませんが、高圧流体の漏れ経路となりやすいのです。
弊社では、見つけにくい漏れ箇所の標準的な診断手順として、ワイヤ放電加工機を用いて加工対象物を縦方向に切断し、光学コンパレータで20倍に拡大して形状を検査します。この投影図により、鋼材に実際に切削された形状が明確に示されます。標準テンプレートと比較することで、最初のねじ山の移行部が滑らかであるか、最後のねじ山にバリがあるかを即座に確認できます。これらの不具合を特定することで、プログラム内の工具進入角度を調整したり、切削刃のすくい角を微調整したりして、欠陥を根本から修正することが可能になります。
表面粗さと微細欠陥:切削屑とねじ山表面による鋼製ねじ切り刃の損傷診断
日常的な工場内巡回では、切削屑や加工物の表面は工作機械の「皮膚」であり「生命徴候」であると冗談を言うことがよくあります。多くのエンジニアは、ねじがゲージを通過するかどうかだけに注目し、ねじ山の側面にあるわずかなバリや鈍い光沢といった微妙な特徴を見落としています。鋼製のねじ切りカッターを硬い合金鋼や焼き入れ鋼に使用すると、わずかな刃先の摩耗、微細な欠け、または熱による焼きなましが、表面粗さとしてすぐに現れます。
現場での欠陥診断に関する当社の経験に基づくと、高倍率ルーペを用いたねじ山側面パターンの分析と切りくず形状の評価は、高価な実験室試験と同等の精度を誇ります。鋼材の切削は激しいせん断熱を発生させ、切削刃が鈍くなると、材料の変形はきれいなせん断から力強い押し出しへと変化します。このような状況において、当社は微細な欠陥を観察することで、システムの熱力学的バランスが崩れているかどうかを推測し、工具が完全に破損する前に介入することが可能になります。
ねじ表面の「裂け目」を防ぐ:側面仕上げから超硬ねじ切りカッターのコーティング摩耗を推測する
先日、英国のトランスミッションメーカーが抱えていた、30CrMnSiA高強度構造用鋼のねじ山がゲージ検査では合格しているにもかかわらず、触るとザラザラしているという厄介な不具合の解決を支援しました。そこで、超硬ねじ切りカッターを取り外し、検査用顕微鏡で調べたところ、側面のコーティングが完全に剥離し、基材にわずかな塑性変形が生じていることが判明しました。このコーティング剥離による金属同士の直接接触が、表面の裂け目の根本原因でした。
超硬サイドカットエッジで鋼材を加工する際、コーティング(TiAlNやAlCrNなど)は熱遮断材と摩擦低減材の両方の役割を果たし、切りくずのスムーズな排出を保証します。寸法が許容範囲内であっても、ねじ山の側面仕上げが鈍くなったり粗くなったりした場合は、工具のコーティング寿命が尽きたことを示しています。無理に最後の数個の部品を加工して不良品を出すリスクを冒すよりも、工具を早めに交換するか、直線切削速度を10~15%下げることをお勧めします。
鋼材の止まり穴底におけるBUE(構成刃先)のリスク:最終ねじ山のねじ山不規則性および欠けの検出と防止
止まり穴のねじ切りは、特に低炭素鋼や軟鋼のように凝着しやすい材料を加工する場合、非常に難しいことで知られています。油圧シリンダーベースを加工しているイタリアの顧客は、開口部のねじ山品質は完璧であるものの、底部の最後の2~3本のねじ山は常に不完全な形状で、時折欠けが生じることに気づきました。現場で切りくずの排出を観察した結果、穴の底部の工具先端に構成刃先(BUE)が形成されていることが原因であると結論付けました。
鋼材用ねじ切りフライスが止まり穴の底に達すると、切削ゾーンは極度の高温と圧力にさらされますが、内部クーラントは狭い空間を効果的に除去することができません。そのため、微細な鋼片が工具先端に冷間溶着し、構成刃先が形成されます。この構成刃先は元のすくい角を変化させ、底部のねじ山を変形させます。工具が急速に後退すると、この構成刃先が折れ、超硬チップから大きな塊が剥がれ落ちることがよくあります。当社では、段付き送りまたは0.2秒間の停止時間を設けてエアで切りくずを吹き飛ばすことで、このリスクを排除しています。
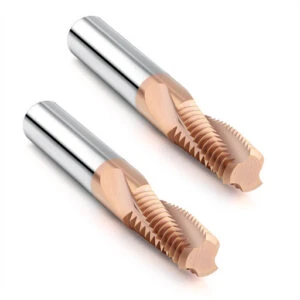
現場実践:機械オペレーターのための3段階微調整方法
ねじゲージ検査によるすべての診断結果は、最終的にCNC制御盤での具体的な調整に変換されなければなりません。長年にわたり欧米の加工工場にオンサイトで技術サポートを提供してきた経験から、ベテランエンジニアでさえ、ねじの公差が外れた際にグローバル座標系を変更するなどといった安易な方法に走ってしまう誘惑に駆られることがあると認識しています。こうした粗雑な調整は、新たな幾何学的誤差を生じさせ、他の重要な加工対象物の寸法関係を損なうことが少なくありません。
この課題に対処するため、当社は機械運動学と材料力学に基づいた、鋼材ねじ切り加工のための標準化された微調整プロセスを開発しました。同業他社の皆様には、このアプローチを自社の機械の剛性やセットアップ条件に照らし合わせて評価し、品質検査の標準作業手順書(SOP)に組み込むことを推奨します。この方法は、データ駆動型制御によって、鋼材ねじ切り工具を加工する際に発生するあらゆるミクロンレベルの誤差を抑制します。
ステップ1:ゲージフィードバックに基づいてCNCシステムで工具半径補正(摩耗オフセット)を正しく調整する
検査の結果、「Go」ゲージが引っかかり、「No-Go」ゲージがピッチ径が大きすぎると示している場合、微調整を行う最も安全なポイントは工具半径の摩耗オフセットです。標準炭素鋼を加工していて、ねじ山がきつすぎる場合は、-0.01mmなどの負の摩耗オフセット値を入力できます。これにより、G41カッター補正コマンド中に、初期形状設定を変更することなく、超硬ねじ切りカッターの経路がわずかに外側にシフトされます。
摩耗オフセットの調整は、急激な調整ではなく、段階的かつ微調整を基本とするよう、作業員に繰り返し強調しています。摩耗オフセット値を調整するたびに、必ず単一ブロックのテスト切削を行い、合否ゲージで再測定して、ピッチ径が直線的に変化していることを確認してください。このような合理的な機械設定方法により、当てずっぽうによる過剰切削で高価なワークピースを廃棄してしまう事態を防ぐことができます。
ステップ2:HRC55の予焼き入れ鋼に「スプリングパス」技術を使用して干渉を除去する
オフセットを変更するだけでは、大きなラジアル切削力による超硬工具のたわみの問題を必ずしも解決できるとは限りません。硬化金型鋼にHRC55のねじ切りフライスを使用している場合や、深穴でのびびりに悩んでいる場合は、半径補正を変更せずに元の経路をたどるように機械に指示してみてください。高硬度鋼を加工する場合、材料の降伏強度により、負荷がかかったときにシステム全体が変形し、ごくわずかな未切削材料が残ります。
スプリングパス加工の利点は、切削深さや熱負荷を一切加えない点にあります。この加工法は、工具本来の弾性回復力を利用して、前回の切削時に生じた残留材料をきれいに除去します。お客様からのフィードバックによると、仕上げ加工を1~2回追加することで、タイトゲージ加工がスムーズに行え、側面表面の仕上げが向上し、加工硬化層が除去されて工具寿命が延びるとのことです。
ステップ3:大量生産におけるねじ切りフライス交換時のツールセッターによる絶対零度精度の確保
大規模製造においては、部品ごとのばらつきにより、工具交換時に生産上のボトルネックが発生することがよくあります。大量生産プロジェクトで、ねじ切りフライスを頻繁に交換する必要がある場合は、精密な工具設定装置を使用して、原点ずれを厳密に管理するプロセスを確立する必要があります。当社の工場では厳しいプロファイル公差を維持していますが、高速運転時のスピンドルの熱膨張や、わずかな手動クランプの変動によって、動的バランスが崩れる可能性があります。
新しい工具を取り付けた後は、静的軸方向長さと半径方向半径を測定するとともに、テストインジケーターを使用して動的半径方向振れを確認することをお勧めします。工具交換前の加工品と初期加工品に違いがある場合は、工具の品質を疑う前に、クランプトルクまたは熱変位を検討してください。厳格なシール要件を伴うNPTねじ切りフライスを使用する複雑なプロジェクトについては、最適なプロセスソリューションを共同で検討できるよう、お客様の作業条件、図面、および材料グレードをお知らせください。






