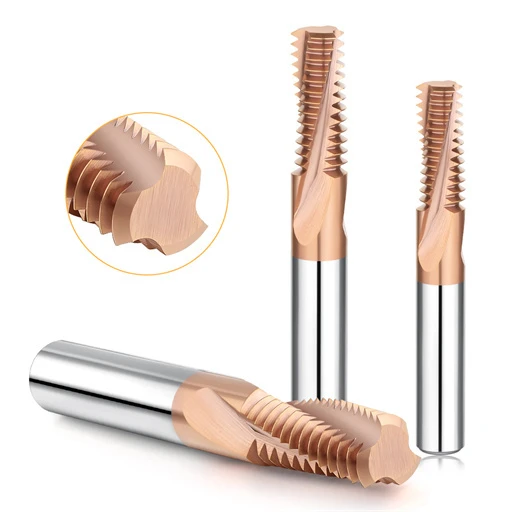
この出来事は、ドイツの金型メーカーとの技術打ち合わせ中に、当社の工場で実際に起こりました。作業内容は、HRC65に熱処理されたSKD11スライドインサートと、M6×1.0の止まり穴の加工でした。作業員は、新品の超硬ねじ切り工具を3本も立て続けに使い切ってしまい、8穴目までしか加工できませんでした。当社の200倍卓上顕微鏡で確認したところ、通常の逃げ面摩耗ではなく、すくい面の大きな欠けとコーティングの微細な亀裂が見られました。工場では、高価な工具をまるで使い捨てのインサートのように浪費していたのです。
これは、当社の現場チームが米国とヨーロッパの施設で対応している、繰り返し発生する危機です。硬化金型鋼(HRC60~65)を使用すると、ねじ切り加工は機械的衝撃と熱に対する厳しいテストになります。多くの機械工は、ねじ切り加工機の摩耗に対処するために、本能的に主軸回転数を下げたり、特殊なコーティングを施したりします。しかし、これは通常逆効果です。回転数を下げると刃先が摩耗し、大量の切りくずが脆い超硬合金を破損させてしまうからです。
硬化鋼製ねじ切り機の摩耗を抑制し、工具寿命を延ばすには、部分的な対策ではなく、バランスの取れたプロセスが必要です。そのためには、マイクロホーニング加工されたネガティブレーキ、耐熱性ナノコンポジットコーティング、そして0.003mm以下の工具保持精度が求められます。最も重要なのは、直線的なプランジ加工を廃止し、ロールインアーク加工とマルチパスプロファイリングを採用することです。
VMCのカッターが頻繁に破損したり、12個の部品を加工した後にねじゲージが詰まったりする場合は、加工サイクルを一時停止してください。カッターが本当に摩耗しているのか、それとも直線的な切削動作が衝撃で歯を折っているのかを確認しましょう。

焼入れ鋼におけるねじ切り加工摩耗の解析:原因と故障モードの特定
破損したカッターを捨てて、新しいカッターで無闇にサイクルスタートボタンを押してはいけません。まず、ポケットルーペまたは顕微鏡で切削刃を検査してください。HRC62を超える硬度の材料を切削すると、界面温度と機械的応力が発生し、刃先が急速に損傷します。オペレーターは、あらゆる故障の原因を工具メーカーのせいにすることがよくあります。熱による剥離と機械的衝撃による損傷を区別する必要があります。そうしないと、パスオフセットや摩耗補正は単なる推測になってしまいます。
硬質フライス加工における故障解析は、リバースエンジニアリングによって容易に行えます。傷、白い帯、欠けた歯など、あらゆる痕跡は、特定の加工経路エラーや機械設定の不備を示しています。現場でのトラブルシューティングにおいて、これらの微細な摩耗痕を早期に発見することは、超硬工具の寿命を延ばす上で非常に重要です。また、これは、硬化金型インサートを用いた長期生産において、ねじ切り加工における根本的な摩耗原因を特定する唯一確実な方法でもあります。
クレーター摩耗とマイクロチッピングの区別:現場での診断
クレーター摩耗と刃先欠けは、すぐに区別する必要があります。クレーター摩耗は、化学拡散と切削屑の洗い流しによってすくい面に発生し、切削刃のわずかに後方に現れます。一方、欠けは、脆い微粒子炭化物が断続的な機械的衝撃によって破壊される際に発生します。ギザギザの鋸歯状の刃先に爪が引っかかる場合は、通常の摩耗ではなく、欠けが発生していると考えられます。
この違いは、明確な運用上のトレードオフとして捉えています。レーキクレーター摩耗は、エッジ準備の後ろに留まっている限り、多くの場合、許容範囲内の状態です。0.02 mm 程度の小さな欠けでも、切削抵抗が急激に上昇します。その局所的な力によって、切削フルート全体が 2 ピッチ以内に折れてしまいます。ねじ切りミルの深刻な摩耗に対処する際は、表面の長さを恣意的に削るのではなく、エントリー補間を滑らかにしてください。
ねじ切り加工における異常な側面摩耗の根本原因の調査 SKD11
深層焼入れされた工具鋼の機械加工では、予想をはるかに超える速さで激しい逃げ面摩耗帯が発生することがよくあります。SKD11ねじ切り加工において、光沢のある不均一な摩耗痕は、主軸回転速度の高さだけが原因で発生することは稀です。これは、鋼材マトリックス内に埋め込まれたHRC70を超える超硬質共晶炭化物に起因します。切削力が工具をわずかにたわませると、逃げ面クリアランスが狭まり、そこに閉じ込められた炭化物粒子が研磨材へと変化します。
現場調査では、主に2つの原因を検証します。それは、下穴加工の品質と工具の突き出し量です。問題の原因は、超硬合金の赤熱硬度不足であることはほとんどありません。切れ味の悪いドリルは、下穴の壁に深刻な加工硬化層を残します。突き出し量が多すぎると工具がたわみ、刃先が材料を切断するのではなく、壁面を滑るようになります。この微細な摩擦によって工具のクリアランスが損なわれ、5穴以内にねじゲージが詰まってしまいます。
コーティングが早期に剥離する理由とは?硬化鋼におけるねじ切り加工時の摩耗に対する基材硬度と熱衝撃の影響
超硬金属を切削する場合、コーティングは滑らかに摩耗することはほとんどなく、シート状に剥がれ落ちます。この特殊な硬化鋼ねじ切り加工における摩耗を理解するには、コーティングと超硬基材を負荷のかかった状態で相互接続されたシステムとして捉える必要があります。ナノコンポジットコーティングは優れた高温硬度を提供しますが、接触ゾーンの摩擦は容易に800℃を超えます。下地の超硬に圧縮降伏強度が不足している場合、微細な変形が生じ、薄く脆いシェルが剥がれ落ちます。
冷却液による熱衝撃は、さらに破壊的です。機械加工では、熱を抑えるために液状冷却液を使用することがよくありますが、断続切削によって1,000 ℃から周囲温度までの過酷な熱サイクルが発生します。この膨張応力によって、コーティングと基板の境界に横方向の熱亀裂が生じます。ブラインドホールの切りくず排出に液体圧力が厳密に必要な場合を除き、熱剥離を防ぐために、乾燥した冷気または微量潤滑(MQL)に切り替えてください。

工具本体の選定と幾何学的設計:超硬材料加工におけるねじ切りフライス工具の最適化戦略
HRC65という高硬度では、微細な工具の欠陥が切削圧力下で重大な破損を引き起こします。汎用カッターは、高硬度金型鋼に触れた瞬間に粉々に砕けてしまいます。超硬金属を加工するには、単に硬度の高い超硬合金ブランクを選ぶだけでは不十分です。工具コアの剛性、刃先加工、薄膜コーティングの特性を同時に最適化する必要があります。
研削方法の選択には必ずトレードオフが伴います。鋭利な刃先は超硬合金に食い込みやすく、一方、厚いホーニング加工は界面熱を極度に高めます。厚みのあるコアは曲げ強度を高めますが、切りくずの流れを阻害し、切削屑の詰まりによる破壊的な損傷のリスクを高めます。専用のねじ切りフライス工具を選択することが、機械のサイクル運転前に工具寿命を安定させる最も確実な方法です。
剛性を優先する:ショートフルート、ネック付き設計、左ねじ/右ねじカット形状がねじエンドミルの振れを抑制する方法
深い止まり穴に長刃カッターを使用すると、工具が破損する原因となります。当社では、深穴ねじ切り加工には、ネック付き逃げシャンクを備えた短刃カッターの使用を推奨しています。切削歯数を2~3ピッチに制限することで、負荷がかかった際の曲げモーメントアームが短縮されます。この簡単な変更により、高いラジアルスラストが解消され、ねじエンドミルが深刻なたわみを起こすことなく切削できるようになります。
スピンドルの剛性もフルートの方向を左右します。軽量な機械では、左巻きヘリックスと右回転を組み合わせることがよくあります。この構成により、下向きの引張力がスピンドルテーパーに対する上向きの推力に変換されます。工具はホルダーにしっかりと固定され、ヘリカル補間中のビビリが解消されます。ただし、加工場内の空気が下向きの切りくずの流れをスムーズにすることが前提となります。
負のすくい角とマイクロ面取り(Tランド)の組み合わせ:CNCねじ切りミーリングビットの耐衝撃性を向上させるフルート形状
鋼の硬度がHRC60を超えると、正のすくい角は完全に機能しなくなります。当社の工具研削試験では、-5°~-10°の負のラジアルすくい角が不可欠であることが示されています。この負の形状により、切削力が工具の固体コアに集中します。これにより、破壊的な引張破壊が圧縮せん断に置き換えられ、断続切削中も脆い微細粒炭化物が損傷を受けにくくなります。
ネガティブレーキの場合でも、切削刃には精密なマイクロ面取り(Tランド)が必要です。高性能CNCねじ切りフライスを研削する際には、0.015~0.03mm幅のランドを15°の角度で形成します。その後、マイクロホーニング研磨で研削バリを除去します。この複合刃先は、切削屑の初期衝撃を半径全体に均等に分散させ、硬質超硬合金による刃先破損を防ぎます。
HRC65ねじ切り加工における耐摩耗性を高めるためのナノコンポジットコーティングのコーティング厚さの制御
硬化鋼のフライス加工において、コーティングを厚くしても工具寿命が延びるとは限りません。厚い膜は残留引張応力を閉じ込め、精密に研磨された切削刃を鈍らせます。また、厚いコーティングは強い機械的衝撃を受けると剥離し、下地の超硬合金も一緒に剥がれ落ちます。このような過酷な条件下では、薄膜の総膜厚を1.5~2.5ミクロンに厳密に制限しています。
AlTiSiNなどのシリコン添加ナノコンポジットコーティングは、極度の高温環境下で優れた性能を発揮します。切削ゾーンの温度は日常的に900℃を超え、シリコンが自己修復性の非晶質シリカバリアを形成します。このバリアは熱酸化を防ぎ、切削基材を断熱します。コーティングの厚みが薄く、密着性が高いため、側面摩耗が抑制され、HRC65ねじ切り機の早期摩耗を直接的に防止します。

教科書の公式を超えて:実用的なねじ切り加工の速度、送り速度、およびツールパス
標準的な機械加工マニュアルの計算式は、HRC65の止まり穴では全く役に立ちません。汎用ソフトウェアのチャートから直接送り量を計算するプログラマーは、数秒以内に刃先が溶けたり、カッターが折れたりする結果になります。超硬材料の切削には、局所的なせん断熱と刃先衝撃限界とのバランスを取る必要があります。焼入れされた工具鋼を、標準的な予備焼入れ合金と同じように扱うことはできません。
現場で検証された加工パラメータでは、固定されたチャートではなく、柔軟な操作範囲が求められます。工具中心線経路から実際の周辺接触点までの送り量を再計算し、単一パス戦略は避ける必要があります。規律あるねじ切り加工速度と送り量を設定し、それに従うことで、予測不可能なねじ切り加工を再現性のある安定した作業プロセスに変えることができます。
切断速度の管理:熱蓄積閾値以下を維持する
焼入れ鋼材で切削面を過剰に伸ばすと、切削不良が急速に発生します。冷間加工鋼や粉末冶金合金は熱伝導率が低いため、切削刃の先端に強い摩擦が生じます。当社の現場試験では、切削速度が50m/分を超えると、コーティング界面が軟化し、すくい面に塑性変形が生じます。
超硬基材を保護するため、切削速度は25~45m/分に固定しています。スピンドルの性能が高い場合でも、小径の内ねじ加工には依然として厳格な速度制限が必要です。発熱量を工具の放熱速度に合わせることで、過熱による破壊を防ぎ、硬化鋼製ねじ切り機の深刻な摩耗に対する第一の防御策となります。
刃当たりの送り量(fz)と半径方向の切削深さ(ae):工具の欠けを防ぐためのマルチパス戦略
刃当たりの送り量は、慎重な調整が必要です。送り量を0.003mm未満に下げると、切削刃が穴の壁を擦り、金属をせん断するのではなく、加工硬化を引き起こします。逆に、送り量が多すぎると、超硬刃が硬い介在物に接触して破損します。当社では、切削屑のせん断に必要な最小値を超えるよう、刃当たりの送り量を0.008~0.02mmに維持しています。
安全に健全な切削負荷で加工を行うには、ラジアル切削深さ(ae)を複数回のパスに分割してください。HRC65のねじ山を一度に大量に切削することは絶対に避けてください。当社では、荒削りで切削深さを60%、中仕上げで30%、工具のたわみを補正するために10%(0.02~0.05mm)の仕上げ切削を行うという3段階のプログラムを採用しています。この段階的なアプローチにより、曲げ負荷が軽減され、刃先の欠けを完全に防止できます。
直線進入方式の廃止:ねじ切り工具の寿命を延ばすための円弧進入(ロールイン)方式の具体的な利点
直線状のラジアルエントリーを穴壁に直接行うと、工具の破損率が急上昇します。カッターを材料にまっすぐ押し込むと、90°の強いエントリーショックが発生します。この突然の衝撃は、脆い超硬刃に対してハンマーで叩くような作用をし、通常のフライス加工が始まる前に、すくい面に目に見えない微細な亀裂を生じさせます。
当社では、すべての焼入れ部品に90°または180°の接線方向のロールイン円弧パスをプログラムしています。円弧に沿って滑らかに傾斜することで、切りくずが徐々に厚くなり、切削力が直線的に増加します。工具は、ドウェルマークのない対応する接線パスに沿って排出されます。滑らかな円形係合を採用することで衝撃荷重が排除され、ねじ切り工具の全体的な寿命が即座に向上します。
冷却方法と工作機械の動的剛性:ねじ切り工具の寿命を延ばすための重要なプロセス詳細
機械加工技術者は、工具の形状ばかりに注目し、機械の剛性や冷却を軽視しがちです。しかし、工具の早期破損の30%以上は、クランプ時の振動や熱衝撃が原因です。HRC65では、わずか数ミクロンの微細な振動でも切削刃が破損します。狭い止まり穴での温度上昇は、本来理想的な刃先加工をあっという間に台無しにしてしまいます。
主軸の剛性と切りくず排出は、ねじ切り加工の安定性の真の基盤です。クランプのたわみや放熱不良は、最高品質の超硬合金基材であってもその性能を損ないます。冷却システムの最適化と工具アセンブリのバランス改善は、即座に効果を発揮します。このアプローチにより、より高価な工具グレードを使用することなく、切削効率を最大化し、ねじ切り工具の寿命を延ばすことができます。
液体クーラントの使用を避ける:HRC65でのねじ切り加工における亀裂防止のためのMQLと高圧冷気の利点
水溶性冷却液を小さな穴に噴射すると、熱応力による亀裂が発生しやすくなります。当社の検査スコープでは、破損したカッターの刃先に櫛状の熱亀裂が頻繁に見られます。高速接触により刃先は1,000℃近くまで加熱されますが、回転中に冷たい冷却液によって急冷されます。この周期的な熱衝撃によって、保護用の薄膜コーティングが基材から剥がれてしまうのです。
HRC65ねじ切り加工では、クーラントを一切使用しません。最小量潤滑(MQL)と極低温の渦流式エアブラストを組み合わせることで、切削摩擦を低減します。微細な液滴が接触摩擦を低減し、乾燥した高圧エアが止まり穴の根元から微細な研磨屑を吹き飛ばします。安定した乾燥した切削ゾーンを維持することで、熱疲労を防ぎ、刃先の深刻な剥離を防止します。
工具振れを0.003 mm以内に制御する:焼入れ鋼のねじ切り摩耗を軽減する油圧式および焼き嵌め式工具ホルダの重要な役割
0 mmの振れは軟鋼では許容範囲内かもしれませんが、焼き入れ鋼材ではカッターを破損させてしまいます。過度の振れは、補間加工中に切削負荷全体を01つの高い歯に集中させてしまいます。過負荷になったその歯は瞬時に破損し、残りのフルートが不均衡な衝撃を吸収し続け、最終的に工具が折れてしまいます。当社では、すべての機械設定において、総ラジアル振れを0.003 mm未満に抑えています。
当社では、標準的なERコレットチャックを油圧ホルダーまたはショートオーバーハング焼き嵌めシステムに交換しています。油圧ホルダーは高周波の高調波を抑制し、焼き嵌めユニットは高い同心クランプ力を発揮します。すべてのフルートにチップ負荷を均等に分散させることで、不均一な摩耗パターンを防ぎます。この厳密なバランスにより、焼入れ鋼製ねじ切り機の早期摩耗を防ぎ、ねじピッチ径を一定に保つことができます。
パイロット穴公差と加工硬化の制御:ねじエンドミルの「早期破損」の防止
硬質フライス加工において、下穴の品質はしばしば見落とされがちな落とし穴です。摩耗した下穴ドリルは過剰な推力を発生させ、穴壁に沿って加工硬化した被膜を形成します。この被膜は、加工対象物本体よりもはるかに硬くなっています。この硬い被膜に切削トルクが急激に上昇すると、繊細な切削刃が最初のねじ山で破損してしまうのです。
ねじ切り加工を開始する前に、ドリルの摩耗状態を綿密に検査し、押し出し穴加工を排除します。また、パイロット穴の直径を公差上限値に近づけ、ねじの噛み合い率を60~70%にすることを目標としています。穴をわずかに広げることで、必要な引き抜き強度を確保しつつ、エッジにかかる強い応力を軽減します。この簡単な調整により、ねじエンドミルが材料をスムーズに切断するための重要なクリアランスが確保されます。
事例研究:SKD11でM6ねじを加工する際に、ねじ切りフライス工具の寿命を3倍にする方法
実験室での理論は、実際のスピンドル負荷下でパラメータが機能するまでは何の意味もありません。マイクロ面取り、薄膜コーティング、ロールインパス、MQLを組み合わせることで、統合された切削システムが実現します。慢性的な工具破損の問題を解決するために、新しい工作機械が必要になることは稀です。必要なのは、現在の生産ワークフロー全体にわたる隠れたセットアップの見落としを、外科手術のように体系的に修正することだけです。
穴加工硬化の防止、主軸振れの低減、切削工程の複数回分割により、切削刃を衝撃スパイクから保護します。この手法を熱処理済みの生産部品に直接適用することで、切削工具のコストを大幅に削減できます。さらに重要なのは、再現性の高い加工精度を実現し、長期間の生産においてねじ切り工具の寿命を飛躍的に向上させる効果が実証されている点です。
ボトルネックのトラブルシューティング:あるヨーロッパの金型メーカーにおけるCNCねじ切り加工ビットの使用経験
ドイツの精密金型工場では、HRC65に真空焼入れされたSKD11鋼にM6の止まり穴を加工するのに苦労していた。穴の深さは12mmだった。加工担当者はER20コレットチャック、長刃カッター、直線状のラジアルプランジパス、そして大量のクーラントを使用した。しかし、8つ目の穴を加工する頃には、どのCNCねじ切りフライスも大きく欠けてしまった。ねじプラグゲージは加工の途中で固着し、30分ごとに機械を停止せざるを得なかった。
現場調査の結果、直ちに3つの重大なボトルネックが明らかになりました。まず、ダイヤルゲージで計測したところ、工具先端に0.012mmの動的振れが発生し、1本の刃に過負荷がかかっていました。次に、大量のクーラントが激しい熱衝撃を引き起こし、コーティング界面に亀裂が生じていました。さらに、直線的なラジアル進入により、超硬刃が粉砕するほどの大きなトルクスパイクが発生していました。つまり、実際の摩耗が発生する前に、加工工程全体が工具を破壊していたのです。
3パスヘリカル/アークエントリー戦略への移行と最適化されたねじ切り速度および送り速度後の摩耗比較と実際の工具寿命
セットアップを更新し、オーバーハングの短い焼き嵌めホルダを使用することで、振れを0.002 mm未満に抑えました。クーラントは、0.4 MPaの乾燥冷気と植物油ベースのMQLに置き換えました。直線状の進入は廃止し、3回のパス(55%、35%、10%)にわたって180度のロールインアークを採用しました。最後に、ねじ切り加工の速度と送りを再計算し、適切な周辺チップ負荷で切削速度を32 m/minに下げました。
結果はすぐに現れました。刃先の欠けは完全に解消され、すべてのフルートで滑らかで均一な側面摩耗が実現しました。工具寿命は1本あたり8穴から28穴へと3倍以上に延び、ねじゲージの合格率は100%でした。HRC60以上の工具鋼でカッターの破損に悩まされている場合は、振れを検査し、熱による影響を排除し、切削開始時の衝撃を和らげてください。加工対象物、穴の公差、またはサイクルデータをお送りいただければ、最適な数値の算出をお手伝いいたします。