



ドイツのダイカスト工場の生産マネージャーから写真が送られてきました。40,000万ユーロ以上もする硬度62HRCの金型コアが完全に破損していたのです。M10タップが止まり穴の中で折れてしまい、放電加工で除去した際に穴壁の精度が損なわれてしまいました。北米とヨーロッパの機械加工工場を16年以上サポートしてきた当社では、このような高額な失敗例をほぼ毎月目にしています。
鋼の硬度が58HRCを超えると、タッピングトルクは指数関数的に増加します。切りくず排出の余地がほとんどなくなるため、タップの破損は「起こるかどうか」ではなく「起こるかどうか」の問題になります。そのため、当社では徹底的な現場テストを行った上で、お客様には硬化鋼加工にはHRC65のフルトゥースねじ切り機への切り替えをお勧めしています。
タッピングとは異なり、超硬ねじ切りフライス工具はヘリカル補間を用いて、軽微で断続的な切削を行います。高圧空気またはクーラントにより微細な切りくずが瞬時に排出されるため、切りくず詰まりを防ぎます。さらに、多列フルトゥース設計により、わずか1.5回のパスでねじ全体を仕上げることができ、H13、D2、S7の厳しいGo/No-Goピッチ径を維持しながら、シングルポイント工具のような急速な側面摩耗を防ぎます。
しかし、適切なカッターを用意するだけでは十分ではありません。当社の顧客テストでは、ある工場では1本の工具で350個以上の穴を加工できたのに対し、別の工場ではパイロット穴の公差、スピンドルの振れ、またはラジアルステップオーバーの誤差が原因で、40個未満の穴で刃先が欠けてしまいました。焼き入れ鋼の加工で不良率に悩んでいる場合、カタログ通りの速度と送りで加工しているにもかかわらず、工具の刃先が予期せず欠けてしまった経験はありませんか?
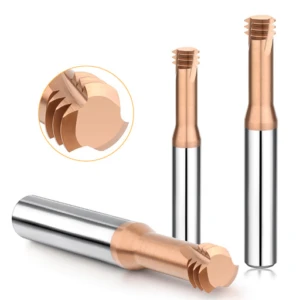
硬化金型鋼の加工に、タップをカスタムHRC65フルトゥースねじ切りミルに交換した理由
ヨーロッパと北米の金型工場全体で、共通のボトルネックが一つ見られます。それは、55~65HRCに熱処理された部品でも、精密なねじ切り加工が必要になることです。この硬度でタッピングを行うのは、まさに賭けです。超硬タップが止まり穴の底で折れてしまうと、放電加工で除去するのに何時間もかかり、近くの冷却チャネルを損傷させてしまい、金型インサート全体を廃棄せざるを得なくなることも少なくありません。
自社機械と顧客の生産ラインで厳密なテストを行った結果、硬度58HRCを超えるタップの使用を完全に廃止しました。代わりに、硬度65HRCのカスタムフルトゥースねじ切りフライスに切り替えました。ねじ切りフライスはタップよりも初期費用は高くなりますが、廃棄される金型ブロックを1つ減らすだけで、穴あたりのコストを大幅に削減できます。
硬度60HRCを超えるタップ破損の真のコスト:当社工場での切削テスト
懐疑的なスイスの精密加工工場にサイクルタイムを証明するため、硬化処理されたH13(60 HRC)とD2(62 HRC)の鋼材でM8×1.25の盲穴加工テストを実施しました。コーティングされた超硬タップは、4回目のねじ切りでスピンドル負荷が急上昇し、脆い切りくずがフルートに詰まってタップが12 mmの深さで粉砕しました。硬化工具鋼用のねじ切り機を使用すると、カッター径が小さいため、微細な切りくずを排出するためのクーラントが十分に供給され、スピンドル負荷を18%未満に抑えることができました。
ねじ切り加工はサイクルタイムを遅くしますか?単一プロファイルのカッターは複数回のパスが必要となるため、時間がかかります。しかし、当社のフルプロファイルカッターは1.5回転の螺旋でねじ山を仕上げ、1穴あたり約9秒で加工が完了します。これはタッピング加工よりもわずか2秒遅いだけです。万が一、工具が摩耗したり折れたりしても、ピンセットでシャンクを引き抜くだけで部品を再利用できます。
超硬ねじ切りフライス工具の仕様:マイクロチッピングを解消する方法
当初、焼き入れ鋼材加工において、工具先端部の微細な欠けが最大の悩みの種でした。標準的な0.4ミクロンの超硬合金ブランクでは、硬度64HRCのM2工具鋼に25個未満の穴を開けただけで、刃先にギザギザの剥離が生じてしまいました。そこで、粉末冶金サプライヤーと協力し、10%のコバルトを含む0.2ミクロンのサブミクロン基材に変更したところ、断続切削に耐えうる横方向の破断強度を刃先に得ることができました。
強靭な基材だけでは、硬度65HRCの鋼材における900℃の切削ゾーンの熱に耐えることはできません。そこで、各超硬ねじ切りフライス工具を研削した後、特殊なマイクロブラッシングによる刃先加工を施し、0.008~0.012mmの均一な刃先半径を実現しています。高シリコンAlTiSiNナノコンポジットコーティングと組み合わせることで、この形状は硬度62~65HRCの鋼材において、1本のカッターあたり300個以上のねじ穴加工を安定して実現します。
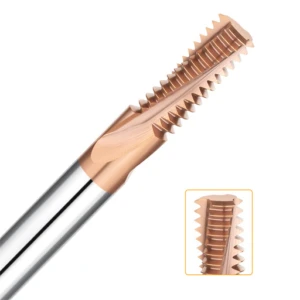
全歯ねじ切り機 vs 単歯ねじ切り機:サイクルタイムとプロファイル精度に基づく実用的な選択
北米やヨーロッパ各地の工場で技術サポートを担当する際、よくある議論の一つが、全歯ねじ切り工具と単歯ねじ切り工具の選択です。多くの機械加工業者は、あらゆるピッチで単歯カッターに固執するか、剛性の低い機械に全歯工具を無理やり取り付けようとします。その結果、加工時間が長引いたり、過剰なラジアル切削力によってピッチ径が公差外にテーパー状に変形したりといった問題が発生します。
どちらの形状も他方を置き換えるものではなく、最適な選択は現場でのトレードオフによって決まります。工程を計画する際には、バッチ量、有効ねじ深さ、スピンドルテーパー剛性を考慮して判断してください。
フル歯ねじ切りフライスが不可欠なのはどのような場合か?
北米の油圧マニホールドおよびトランスミッションメーカーのサイクルタイム最適化に取り組んでいた際、同社がHRC60合金鋼にM12×1.5のねじをシングルプロファイルカッターで加工しているのを目にしました。1穴あたり45秒かかるため、セル全体がボトルネックとなっていました。月間15,000個の生産量とHSK-A63スピンドルの剛性を確認した後、フル歯ねじ切りフライスに切り替え、1.5回のヘリカルパスで全プロファイルを切削することで、サイクルタイムを8秒未満に短縮しました。
マルチローカッターは、高速加工に加え、大量生産において比類のないプロファイル精度を実現します。5軸工具研削盤は、ピッチとルート半径全体を一度のセットアップで成形するため、パイロット穴の位置が決まれば、工具オフセットの調整はほとんど不要です。Go/No-Goねじゲージでは、99.5%を超える初回合格率が常に達成されています。
深穴加工、粗いピッチ加工、低剛性加工において、シングルプロファイル工具が優れている理由
とはいえ、物理法則が不利に働くような状況では、フルプロファイル工具を無理に勧めることは決してありません。先月、ドイツの金型工場から、硬度62HRCの金型インサートに、深さ3.5×DのM16×2.0ねじが必要という依頼がありました。図面を確認した結果、フルプロファイルカッターの使用は避け、マルチパスラジアルステップオーバーを備えたシングルプロファイル超硬ねじ切りフライス工具を推奨しました。
全歯カッターは、歯列全体を一度に切削するため、高い半径方向切削力が発生します。突き出し量が3×Dを超える場合、または軽量なBT30スピンドルを使用する場合、この半径方向負荷によって工具のたわみやビビリが発生し、テーパー状のねじ山が形成されます。一方、シングルプロファイルカッターは、一度に1列の歯のみを切削するため、加工時間は数秒長くなりますが、高い精度と、同じピッチで複数の直径のねじ山を切削できる柔軟性が得られます。
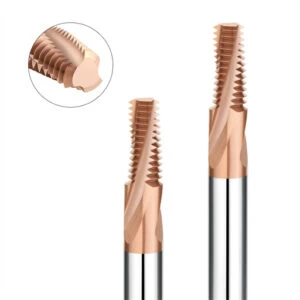
高硬度に関する事例研究:H13工具鋼とNPTテーパーパイプねじのトラブルシューティング
当社が実施した顧客向け故障解析では、廃棄された焼入れねじの70%以上が、2種類の設定、すなわち、高強度焼入れ熱間加工工具鋼と1:16テーパーシールパイプねじから発生しています。プログラマーは、軟鋼の送り速度をデフォルト設定で適用したり、テーパーに沿った半径方向の噛み合いの変化を無視したりすることが多く、最初の部品から廃棄してしまうのです。
初回試作を成功させるために、ヨーロッパのダイカスト工場と北米の流体動力プラントで実績のある2つの現場基準値を抽出しました。これらのパラメータを、焼入れH13鋼およびNPTフルプロファイルねじ切り加工の出発点として使用し、その後、ご使用の機械の状態に合わせて微調整してください。
H13焼入れ鋼(硬度58~62HRC)用ねじ切り工具:構成刃先と熱割れの防止
58~62 HRCに焼入れ焼戻しされたH13鋼は、高い赤熱硬度と極めて強い金属密着性を保持しており、切削屑が溝に溶着したり、熱疲労亀裂を引き起こしたりします。イタリアのダイカスト工場でH13鋼用のねじ切りフライス工具を調整した際、切削速度(Vc)を35~48 m/分、1歯あたりの送り量(fz)を0.02~0.035 mm/zに固定しました。送り量を過度に低く設定しないでください。加工硬化鋼に擦れると、コーティングがすぐに剥がれてしまいます。
切削液の選択も、加工の成否を左右します。硬化処理されたH13鋼には、フラッドエマルジョンクーラントは絶対に使用しないでください。急激な加熱と冷却によって、超硬刃先に熱衝撃による微細な亀裂が生じるためです。代わりに、工具を通して20バール以上の圧力でストレートオイルを流すか、MQL(最小量潤滑)を施した冷気を流し込み、真っ赤に熱くなった切りくずを止まり穴から吹き飛ばしながら、切削温度を安定させてください。
NPTフルプロファイルねじ切りフライスによる移行痕とテーパー誤差の除去
テーパー状のパイプねじは円錐に沿って徐々に深く噛み合い、大きな半径方向の圧力を生み出し、目に見える痕跡や漏れ経路を残します。北米のバルブブロック工場がHRC60鋼の1/2-14 NPTねじの漏れを修理するのを手伝った際、シングルパスのフライス加工では底部でカッターがたわみ、L1ピッチ径が小さくなることがわかりました。そこで、NPTフルプロファイルねじ切りフライスを使用して3パスの半径方向ステップオーバー(粗加工60%、中仕上げ加工30%、仕上げ加工10%)に変更したところ、最終パスのたわみがほぼゼロになりました。
NPTヘリカル補間においても、ツールパスの進入は非常に重要です。多くのプログラマーは、穴の中心からテーパー壁に向かってまっすぐ進入させてしまい、衝撃スパイクが発生して硬化鋼の超硬刃先を欠けさせてしまいます。常に接線方向の円弧状の進入と退出をプログラムし、進入半径はカッター半径の少なくとも1.2倍に設定し、 G41/G42カッター補正を有効にして、シームレスなブレンドを実現してください。
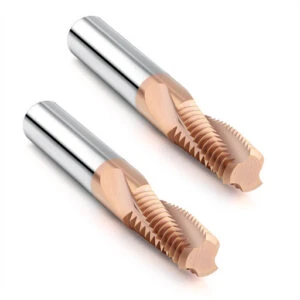
HRC65ねじ切りフライス工具の寿命を40%延ばすための現場セットアップチェックリスト
北米やヨーロッパ各地の工場で現場診断を行う際、私たちはしばしば大きな違いを目にします。例えば、同じHRC65のねじ切りフライス工具でも、ある金型工場では400個以上の止まり穴が作れるのに、別の工場では50個以下の穴で欠けてしまうといった具合です。作業員は工具の硬度を原因として挙げることが多いのですが、当社のダイヤルゲージや顕微鏡による分析では、故障の90%以上がクランプの振れ、工具経路の方向、または摩耗したパイロットドリルに起因していることが証明されています。
硬化鋼は誤差がほとんど許されないため、クランプの偏心や材料のばらつきが工具先端で増幅されてしまいます。以下の現場で検証済みのセットアップチェックリストに従ってこれらの変動要因を固定し、工具寿命を40%以上延ばしましょう。
ねじ切り盤の工具寿命を縮める4つの隠れた要因:振れ、アップカット加工、パイロット穴
ねじ切り工具の寿命を延ばすには、まず工具先端の全振れ(TIR)を測定してください。振れを0.005mm未満に抑えるため、標準のERコレットを焼き嵌め式または油圧式ホルダーに交換してください。振れが0.01mmを超えると、1つまたは2つの「高い」歯が衝撃荷重全体を吸収し、早期に切削不良が発生します。また、右ねじを加工する際は、常にボトムアップ・クライムミーリングを使用してプログラムしてください。これにより、刃先が加工硬化鋼に擦れることなく、最大切削厚さで切削刃が進入します。
下穴を切削する超硬ドリルも決して見落としてはいけません。多くの工場では、ドリルがほぼ平らになるまで切削し、穴径を0.05mm縮小させてしまいます。このわずかな減少が、ねじ切り機の歯の根元にかかるラジアル荷重を瞬時に2倍にし、先端を折ってしまう原因となります。そのため、50個の部品ごとにピンゲージで下穴の寸法を確認してください。
摩耗限界と再研磨:工具が欠ける前に交換するタイミング
スピンドルを停止する前に、ノーゴーゲージが詰まったり、工具が折れたりするまで待ってはいけません。その頃には、内部疲労亀裂によって超硬基材がすでに損傷し、再研磨が不可能になっています。作業員には、切りくずの色と切削音に注意するよう指導してください。通常の60HRCの切りくずは銀灰色または淡い麦わら色ですが、濃い青紫色の切りくずと鋭いきしみ音がする場合は、コーティングが剥がれていることを意味するため、直ちに停止する必要があります。
携帯型デジタル顕微鏡をお持ちの場合は、側面摩耗ランド幅(VB)が0.08~0.12mmの位置に、交換時期を示す赤い線を引いてください。切削刃が深刻な欠けを起こす前に交換することで、ワークピースのねじ山を保護し、超硬コアを温存できます。交換した切削刃は、当社の研削工場で再研削および再コーティングを行い、元の性能の85%以上を回復させることができます。
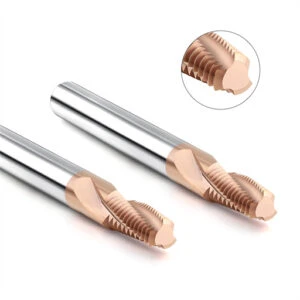
工場直送:超硬ねじ切り機の卸売工場品質管理およびOEM規格
タップ破損、H13構成刃先、NPT漏れ、振れといった現場での問題を解決した後、最後の難関はサプライチェーンにあることが多いことが分かりました。多くの自動化ラインは試削では問題なく稼働するものの、再注文分になるとピッチ径のずれや早期の欠けが発生するのです。この問題を突き止めると、通常、取引ブローカーが注文をさまざまな小規模工場に下請けに出しており、それらの工場では超硬合金のグレードや研削公差が一定していないことが判明します。
16年の研削経験を持つ超硬ねじ切り加工機の卸売工場として、当社は連続生産には厳格なバッチ一貫性が不可欠であることを理解しています。標準カタログのカッターは日常業務の約70%をカバーしますが、残りの30%(深いキャビティ、カスタムプロファイル、または極めて高い硬度を必要とするもの)については、クローズドループソリューションを実現するために直接的なエンジニアリング協力が必要となります。
5軸研削からレーザー検査まで:±0.005mmのプロファイル精度を維持
焼き入れ鋼の場合、ピッチまたは半角の誤差が0.01mmを超えると、最初の歯列と最後の歯列の切削負荷が著しく不均衡になります。当社では、Walter社製およびANCA社製の5軸CNC工具研削盤において、15本の工具ごとにダイヤモンド砥石のドレッシングサイクルを必須としています。これにより、砥石のわずかな摩耗によってコーナ半径が鈍化したり、バッチ加工の途中でピッチ径がずれたりするのを防ぎます。
AlTiSiNコーティング後、すべてのカッターは温度管理されたラボに移送され、非接触式レーザープロファイロメーターと100倍光学プロジェクターによる100%検査が行われます。外径振れ、累積ピッチ、プロファイル精度において±0.005mm以内の精度を満たした工具のみに、追跡可能なレーザーバッチコードが付与されます。これにより、6か月後の再注文でも、全く同じ機械オフセットで加工できることが保証されます。
OEMフルトゥースねじ切りフライス加工のカスタマイズ:48時間で図面作成、7日間でサンプル提供
深い金型キャビティでは、標準的な工具シャンクが部品壁に衝突することが多く、また、硬い合金では、専用のヘリックス角やクーラント貫通出口角が必要となります。当社のOEMフルトゥースねじ切りフライスサービスでは、お客様と当社のアプリケーションエンジニアが直接お繋ぎします。部品図面または3Dモデルをお送りいただければ、48時間以内に3D干渉チェックと正式な工具図面をお送りし、7営業日以内に試作品をお届けいたします。
硬化鋼のねじ切り加工においては、タップの切り出しやL/D比の測定から、0.005mmの振れ精度の維持、アップカット加工に至るまで、すべては工具形状と機械剛性のマッチングにかかっています。55~65HRCの鋼材を加工している場合や、NPTポートからの漏れ、工具寿命の不安定さに悩んでいる場合は、まず弊社のチェックリストを使用してスピンドル振れとクーラントの状態を確認するか、部品図面と切削データを送付していただければ、弊社で的を絞ったプロセスレビューを実施いたします。





