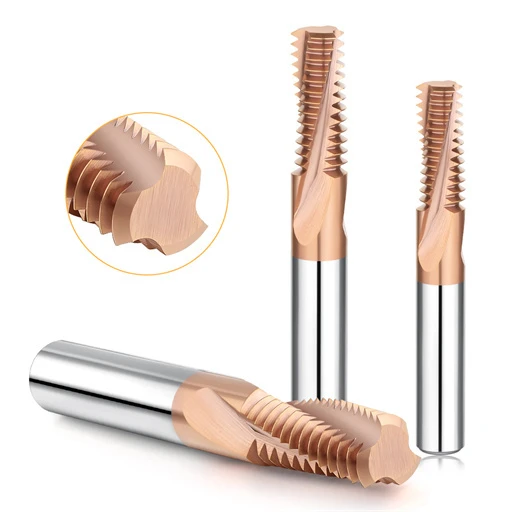
2週間前、ドイツの金型メーカーのお客様から、廃棄されたSKD11プレス加工インサートの写真が技術デスクにメールで送られてきました。この加工では、硬度64~65HRCのM4×0.7の止まり穴ねじが求められていました。しかし、すぐに問題が発生しました。工具は2つ目の穴の中で折れてしまったのです。切削刃には貝殻状の微細な欠けがひどく、数千ドル相当の空洞の中に超硬合金の破片が埋もれていました。
彼らの工具管理担当者からすぐに電話があり、「今回の生産ロットでコーティングの密着不良があったのでしょうか?カタログに記載されている回転速度(8,500 RPM)を忠実に守って作業したのですが、なぜ工具寿命が期待値の20%程度しか得られないのでしょうか?」と尋ねられました。
私たちは16年以上にわたり、まさにこのような苦情に対応してきました。米国で医療用骨プレートを加工する場合や、ヨーロッパで硬化ダイス鋼を加工する場合、作業員はまず炭化物基材やAlTiN/SiNコーティングに問題があると考えがちです。しかし、当社の現場での診断は決して冶金学から始めることはありません。まず、CNCプログラムブロックを取り出し、スピンドルの動的負荷曲線を確認します。
ほとんどのプログラマーは、焼き入れ鋼のねじ山を標準的なプロファイリング切削と同じように扱います。HRC65のねじ切り機の回転数を設定する際、彼らは線形表面速度の公式(Vc = p*D*S / 1000)に頼っています。しかし、この計算では、小径穴の内側の狭い切削弧が考慮されていません。この狭い切削弧は、ねじ切り工具にかかる実効的な切りくず負荷とラジアル方向のキックバックを大幅に増加させます。
硬度65HRCの鋼は、塑性変形がほぼゼロです。回転速度がわずか200RPMずれるだけでも、工具先端で致命的な熱衝撃と疲労が発生します。ねじ切りフライスを速く回転させすぎると、コーティングが剥離します。逆に、安全のために遅く回転させすぎると、刃が擦れて焼けてしまいます。どちらのミスも、超硬ねじ切りフライスの特性を損なうことになります。
ねじ切り加工機の専門メーカーとして、当社は、焼入れ鋼材であるD2、SKD11、またはDC53の加工速度は、ダイヤル設定だけで決まるものではないことを熟知しています。それは、工具の突き出し量、実際の歯面接触弧、および機械の振動のバランスを取る作業です。貴社のVMCは、このバランスを取るのに苦労し、ハイエンドの焼き嵌めホルダーを使用しても、合否判定プラグゲージが不合格になることはありませんか?
焼入れ鋼のねじ切り加工において、主軸回転速度段階で不具合が発生する理由:現場における不具合分析
顧客施設でのトラブルシューティングにおいて、オペレーターが主軸回転速度ダイヤルをそのままにして送り速度オーバーライドを微調整するケースをよく目にします。ほとんどの機械工は、焼き入れ鋼のチッピングは送り速度が速すぎることが原因だと考えています。しかし、実体顕微鏡で観察すると、破損したクレストには深刻な熱剥離とエッジ侵食が見られることがほとんどです。HRC 65では、ワークピースはせん断変形による衝撃を吸収することができません。そのため、目標値から外れた主軸回転速度によって、脆弱な歯に直接切削圧力が急激に上昇してしまうのです。
教科書通りの回転速度でも、最初の螺旋状の進入でカッターが破損してしまうことがよくあります。硬化ダイス鋼は、高密度で研磨性の高い炭化物相で満たされています。ねじ切りフライスが切削経路に沿って移動すると、刃先は極めて薄い接触弧に沿って周期的な衝撃を受けます。スピンドル回転速度が安定範囲から外れると、熱平衡が崩壊します。すると、炭化物コアは機械的疲労と熱疲労の複合作用によって粉砕されます。
臨界閾値を超える:過剰な速度によって引き起こされる微細な欠けとコーティングの剥離
HRC 64~65の粉末冶金ダイスを使用している顧客が、サイクル秒を短縮するためにスピンドル回転数を上げていたところ、午前中にM5カッターを3本も折ってしまった。折れた工具はすくい面の摩耗は最小限だったものの、切削刃付近のナノコンポジットコーティングが焦げた塗料のように剥がれ落ちていた。露出したタングステンカーバイド基材は、高周波の熱衝撃によって瞬時に粒界チッピングを起こした。
切削工具が切削開始時にきれいな音を立てるのに、数秒後に折れてしまう場合は、HRC65のねじ切り加工速度が熱限界を超えている可能性があります。表面速度がコーティングの酸化限界を超えると、コーティングの熱バリアが剥がれてしまいます。露出したサブミクロンサイズの超硬合金コアは、硬いマルテンサイトとの高速摩擦に耐えることができません。鋭利な刃先は数回転のうちに圧縮によって平坦になり、最終的に致命的なせん断破壊を引き起こします。
切削速度を過度に保守的に設定すること:低回転数における摩擦熱蓄積の悪影響
速度を落としすぎると、同様に深刻な損傷を引き起こします。工具寿命を延ばそうと、切削速度を落として切削を遅らせるエンジニアの事例をよく目にしますが、実際には、切削速度が最小切削量以下になると、工具が切りくずをきれいに切断できなくなります。切削刃が穴の壁に強く擦れ、激しい研磨と急激な加工硬化を引き起こします。
切削屑の排出は熱伝達にとって非常に重要です。健全な切削屑は切削ゾーンの熱の70%以上を運び去ります。低速摩擦加工では、滞留した切削屑がカッター先端に摩擦熱を閉じ込めてしまいます。超硬ねじ切り盤のパラメータを調整する際には、回転速度が遅すぎると安全マージンが全くないことを覚えておいてください。回転速度が遅すぎると、摩耗面の摩耗が加速し、ピッチテーパーが発生し、局所的な熱応力によって歯が割れてしまいます。
機械主軸の剛性と振れ制御:BT40主軸とHSK63主軸の実測速度低下比較
コードを確認する前に、スピンドルテーパーの状態とツールホルダの動的振れを検査します。BT40テーパーでコレットチャックを使用する場合、標準ゲージ長では動的振れが簡単に8ミクロンを超えてしまいます。1歯あたりの切削負荷がわずか数ミクロンの場合、過剰な振れは1~2歯に切削力全体が集中することを意味します。この不均衡がびびり振動の急増を引き起こし、理論上の切削速度テーブルを台無しにしてしまいます。
HSK63FやBIG-PLUSのような剛性の高いデュアルコンタクトツーリングを使用すれば、優れた制振性とバランスにより、焼入れ鋼材加工でもねじ切り機の最大回転数を使用できます。スピンドルベアリングが摩耗している場合や、工具の突き出し量が3×Dを超える場合は、振動によるチャタリングを避けるため、カタログ速度を15~20%下げてください。剛性の低いセットアップでスピンドル速度を高くすると、微小共振により超硬刃がすぐに破損します。
コアパラメータ表:HRC 65焼入れ鋼を加工するためのねじ切りフライス加工用基準速度と送り速度
機械加工業者から、汎用的なパラメータの早見表を求める声をよく受けます。正直なところ、16年間工具サポートに携わってきた経験から、固定された数値がすべての現場で通用するわけではないことは分かっています。HRC 65の鋼は、ガラスのような脆い硬度に近く、炭化タングステンがマトリックス全体に不均一に分布しています。適切な動作値を選択するには、熱による側面摩耗と切削刃の靭性との間で、常にバランスを取る必要があります。
当社の基本ルールは厳格です。まず表面の長さを固定し、中心送りを計算し、円弧の噛み合いに合わせてサイズを縮小します。高性能ねじ切りフライスでも、6Hゲージのねじを確実に切削できるのは、狭く安全な切削範囲内のみです。切削時間を短縮しようと速度を上げると、半径方向のたわみが急激に増加し、破損した歯が廃棄されたキャビティブロックに埋め込まれてしまいます。
焼入れ鋼材用小径(M3~M6)ねじ切り機の回転数と高速スピンドルバランス調整
M3およびM4の止まり穴は、マイクロフライス加工において最も工具の破損率が高い加工箇所です。工具径が2.4mm~3.1mmと細いため、切削負荷が大きいとねじり剛性が不足します。プログラマーはこれらのマイクロ工具を20,000RPM以上で回転させてしまうことがよくありますが、半ピッチ程度で破損してしまうケースが少なくありません。原因は切削トルクではなく、高周波の遠心振動による振動バランスの崩れであることがほとんどです。
これらの工具は、バランスの取れたHSKホルダーまたは焼き嵌めホルダーで、55~75m/分の控えめな表面速度で使用します。焼入れ鋼用のねじ切り機の回転数を調整する際は、M3~M6サイズを7,000~9,500rpmに抑えてください。動的バランスは、少なくともG2.5、可能であればG1.0に維持してください。遠心振れをなくすことで、繊細な歯が内部のらせん状の経路をスムーズにトレースできるようになります。
中型~大型ねじ切りフライス工具(M8~M16)の切削速度上限と切りくずクリアランスマージン
M8以上の切削では、工具のたわみからトルクスパイクや切りくずの摩擦による破損へとモードが変化します。大型の工具本体はより剛性の高いコアを備えていますが、接触弧が拡大することで、硬い穴壁との接触により局所的に激しい熱が発生します。切削面の速度を抑制しないと、過剰な摩擦熱によって超硬刃先が軟化し、工具形状が崩れてしまいます。
工場現場では、大径ねじの切削速度を40~55m/分に制限しています。大径ねじフライス加工では、切削溝の清掃と高圧乾燥空気の供給も必要です。硬化鋼の切削屑は、ザラザラとした研磨性の粉塵に砕けます。空気の清掃が不十分だと、これらの粒子が切削溝に詰まり、刃先が壁面に押し付けられて再切削され、複数の刃先が欠ける原因となります。
異なる回転数設定に関する参考表(HRC65ねじ切り加工):外ねじと止まり穴付き内ねじ
外ねじと内ねじのパラメータを同一視するのは、大きな損失につながる誤りです。外ねじは凸状の弧を描き、歯の巻き込みを最小限に抑えることで、切りくずがスムーズに飛び散り、熱も容易に放出されます。一方、内ねじは歯が凹状のくぼみに沈み込むため、噛み合い角度が大きくなり、熱が閉じ込められ、工具にかかる圧力も増大します。
機械をサイクルさせる前に、外径フライス加工時と比較して、内径切削速度を15%~25%下げてください。この硬度レベルでは、内径ねじを1回のパスで切削しないでください。必ず、ラジアル材を複数の荒削りおよび仕上げ加工パスに分けてください。目標とするHRC65ねじ切りフライス加工の回転数を、以下の基準値と比較してください。
| 番手 | 工具径(mm) | 操作 | 切断速度Vc(m/分) | スピンドル速度(RPM) | 歯1本あたりの給餌量 fz (mm/z) | パス戦略 |
| M3×0.5 | 2.35 | 内部ブラインド | 55 – 65 | 7,400 – 8,800 | 0.006 – 0.010 | 2~3回の放射状パス、全開の空気噴射 |
| M4×0.7 | 3.1 | 内部ブラインド | 60 – 70 | 6,100 – 7,200 | 0.008 – 0.012 | 2つのラジアルパス、高圧空気 |
| M6×1.0 | 4.6 | 内部ブラインド | 65 – 75 | 4,500 – 5,200 | 0.012 – 0.016 | 粗削りパス + 0.03 mm仕上げパス |
| M8×1.25 | 6 | 内部ブラインド | 50 – 60 | 2,600 – 3,200 | 0.015 – 0.020 | 2つのラジアルパス、ゲージ長 < 3×D |
| M10×1.5 | 7.8 | 内部ブラインド | 45 – 55 | 1,800 – 2,200 | 0.018 – 0.024 | 3つの放射状パスで山頂部の熱を制御します |
| M12×1.75 | 9.5 | 内部ブラインド | 40 – 50 | 1,300 – 1,700 | 0.020 – 0.028 | 3回通過、直接乾燥空気噴射 |
| M16×2.0 | 12 | 内部ブラインド | 38 – 48 | 1,000 – 1,300 | 0.025 – 0.032 | 3~4回通過し、低速トルクを監視する。 |
| M8~M16 OD | 各種 | 外部スレッド | 55 – 65 | 回転数を15%~20%上げる | 0.020 – 0.035 | オーバーハングに応じてシングルパスまたはデュアルパスを選択 |

実例研究:SKD11ねじ切り加工(硬度62~65HRC)-高硬度ダイス鋼のソリューション
自動車用順送金型工場で、高炭素・高クロム冷間加工用金型鋼製のブランキングダイインサートのトラブルシューティングを行いました。HRC 63~65に焼入れ焼戻しされた深いM6ねじ穴が深刻な問題を引き起こしました。高密度のマルテンサイトにより、3つの穴を開けた後に激しいきしみ音が発生しました。ピッチ径はGoゲージで測定したところタイトで、ねじ壁には顕著なテーパー誤差が見られました。
耐摩耗鋼で工具が破損した場合、加工現場では基材の靭性が低いことが原因だと考えられることが多い。しかし、CNCログを詳しく見てみると、実際の問題は材料の降伏強度を過小評価していたことだった。SKD11ねじ切り加工では、高い降伏強度によって切削刃が狭いせん断角で金属をせん断する。送り速度と主軸回転速度にずれがあると、工具が押し出されてしまう。これを解決するには、鋼材の冶金特性、工具ホルダの剛性、CNCのアーク補正を適切に調整する必要がある。
SKD11ミラー仕上げ金型加工:高硬度超硬合金の偏析を防ぐための切削速度と送り量の最適化
極低温処理を施した金型鋼は、高い表面仕上げ精度が求められるため、微細偏析がすぐに現れます。SKD11は、HV1800を超える大きな未溶解の一次クロム炭化物(Cr7C3)を含んでいます。この鋼をフライス加工すると、まるで埋もれた砂利を高速で叩いているような感覚になります。表面速度が速すぎると刃先に熱剥離が生じ、送り速度が遅すぎると、刃先が硬い炭化物ポケットに擦れてしまいます。
刃先の強度と耐熱性のバランスを取ることでこの問題を解決しました。切削速度を58~62m/分、1歯当たりの送り量(fz)を0.012~0.014mm/tに固定しました。また、切削刃の衝撃を吸収するために主軸回転数を数百rpm下げ、同時に切りくずの最小厚さを高く維持しました。この切りくず負荷によって切削箇所から熱が逃げ、局所的な熱の蓄積を防ぎ、HRC65のねじ切り加工速度を安定させます。
ツールホルダーの選択が動的オーバーハングに及ぼす実際的な影響(油圧式ホルダーと焼き嵌め式ホルダーの比較)
工具ホルダの剛性は、現場では見落とされがちです。そこで、5軸BT40マシンで、標準的な油圧チャックとショートタイプの焼き嵌めホルダを比較する深穴加工試験を実施しました。油圧ホルダは振動を効果的に抑制しますが、かさばる形状のため、ゲージ長を長くする必要があります。焼き入れ鋼に交互に横方向の荷重を加えたところ、工具先端の振れが11ミクロンに達し、荷重側の歯が欠けてしまいました。
コンパクトな焼き嵌めホルダに切り替えることで、突き出し量を工具径の 2.8 倍以下に抑え、切削時の動的振れを 3 ミクロン以下に抑えることができました。硬質材料にねじ切りフライスを使用する場合、焼き嵌め工具の 360 度同心クランプにより高周波のたわみが抑制されるため、メリットがあります。焼き嵌め工具は、油圧チャックよりも振動減衰効果が低くなります。主軸回転速度が機械の共振領域に入ると、振動が直接超硬刃に伝わるため、回転速度を控えめに設定する方が安全です。
らせん補間と円弧補正:直線送り速度を実際の切削刃速度に変換する
オペレーターは送り速度(F)を外径線速度から計算することが多いが、その結果、穴の中でカッターがビビリ音を立てるのを目にすることになる。標準的なG02/G03ヘリカル補間では、CNC制御は切削刃を穴壁に沿って追跡するのではなく、工具中心線の経路を追跡する。小径穴では、工具中心はねじ径よりもはるかに小さい半径に沿って移動するため、切削刃にかかる実際の切りくず負荷が大幅に増加する。
サイズ誤差や工具破損を防ぐため、CNCプログラムまたはCAMポストプロセッサで中心線送り補正を適用してください。公称ねじ径を$D$ 、工具径を$d$とします。Vf_edgeが線形周方向送り速度の場合、次の比率を使用してプログラムされた中心送り速度(Vf_center)を計算します。
超硬ねじ切り加工のパラメータを設定する際に、この手順を省略すると、穴壁にかかる歯1本あたりの実際の負荷が倍増してしまいます。この計算ミスが、直線切削では問題なく機能するパラメータが、らせん状のねじ切り加工中に工具を破損させる原因となります。
工具メーカーからのエンジニアリングアドバイス:HRC65ねじ切り加工パラメータのクローズドループ検証プロセスの確立
16年間、現場での試行を重ねてきた私たちの基本原則はシンプルです。カタログのデータを絶対的なものとして扱ってはいけません。HRC 65まで硬化させた材料の場合、ダイヤル設定は静的な入力値ではありません。スピンドルのダイナミクス、実際の表面速度、熱制御を網羅したクローズドループ検証プロセスが必要です。テスト切削を行わずに急いでセットアップを行うと、数千ドルもする金型キャビティが最初の穴で廃棄されることになりかねません。
工具の破損は、切削メカニズムの不均衡に起因します。例えば、高速切削ではコーティングが剥がれたり、低速切削では部品が摩耗したり、SKD11の超硬合金介在物によって刃先が破損したりします。HRC65のねじ切り加工パラメータを最終決定する前に、3つの穴を使った検証ループを実行してください。1つ目の穴でスピンドル負荷を確認し、2つ目の穴でゲージピッチ径を検証し、3つ目の穴で50倍の倍率で刃先の摩耗を検査してください。
ねじ切り加工機メーカーの視点:超硬基材の靭性とナノコンポジットコーティングのバランス
特殊なねじ切り機メーカーとして、当社の社内設計に関する議論は、単に最高硬度を追求するのではなく、サブミクロンサイズの結晶粒径とコバルト量とのバランスを取ることに重点を置いています。断続的ならせん状の補間スパイクは、切削負荷を激しく増加させます。横方向の破断強度が4,000 MPaを下回ると、チップは瞬時に折れます。当社では、0.2~0.4 μmの結晶粒基板とAlTiSiNコーティングを組み合わせて、1,100℃の摩擦熱に対応しています。
深い止まり穴で工具の破損に悩まされている場合は、超硬基材の選択を見直してください。脆い基材は刃先の脆性破壊を引き起こし、赤熱硬度が低いと工具の塑性破壊につながります。長い突き出し部や軽微な機械振動が発生する場合は、マイクロホーニング加工された刃先を持つ、より強靭な基材を選択してください。ホーニング加工された刃先は、脆くて鋭利な刃先よりもはるかに広い作業安全性を確保します。
マルチパス戦略と主軸回転速度の協調:荒削り加工とねじ山底仕上げ加工のための動的速度調整
HRC 65でのシングルパスねじ切り加工は、工具の寿命を縮める確実な方法です。ゲージの詰まりや工具のたわみによるピッチテーパーの問題解決には、切削深さを段階的に調整してラジアル方向の力を低減します。荒削りでは、横方向の衝撃が大きい状態で材料体積の90%が除去されます。仕上げ加工では、わずか数百分の1ミリメートルしか削り取られませんが、摩擦によって表面が急速に高温になります。
歯底の仕上げが裂けていたり、ピッチテーパーが見られる場合は、荒削りと仕上げの速度を分離してください。荒削りの工程では、2~3ステップにわたって表面速度を8~10%下げて、衝撃荷重を抑えます。最終仕上げのスプリングパスでは、基準となるHRC65ねじ切り回転数に戻し、1歯あたりの送り量を半分にします。この速度調整により、歯面がたわむことなくきれいに仕上がります。
重要な冷却戦略:熱衝撃に関する教訓と、焼入れ鋼のねじ切り加工における空冷の必要性
硬化工具鋼に液体クーラントを使用すると、深刻な衝撃問題が発生します。当社では、作業員が液体クーラントや高圧水を使用するのを定期的に止めています。HRC 65の切削では、刃先が接触時に800℃を超える高温になり、その後クーラント液で瞬時に冷却されます。この激しい熱サイクルにより、超硬刃先に網目状の亀裂が発生し、数秒以内に刃先が粉砕されます。
SKD11またはD2のねじ切り加工を行う際は、クーラントの供給を停止し、清浄な高圧乾燥空気またはMQLに切り替えてください。高圧空気は、高温の研磨粉塵を穴から吹き飛ばし、切りくずの再切削を防ぎます。セットアップ、治具、熱処理バッチはそれぞれ異なります。特定の部品図面で厳しい制約がある場合は、HRC65ねじ切り加工のパラメータとサイクルパスを直接確認いたします。