



昨年末、ドイツの精密金型工場で発生した工具トラブルの解決を依頼されました。チームは、HRC 64~65.5に硬化処理された粉末冶金鋼製のインサートにねじ切り加工を行っていました。この部品はすでに数十時間に及ぶ放電加工、仕上げフライス加工、真空熱処理を経ていました。
工場の技術者が、標準的なリジッドタップを使って深さ18mmの止まり穴にねじ切り加工を試みた。2回目のねじ切りで、工具が穴の内側で折れてしまった。数千ユーロ相当の加工品全体が、突然廃棄処分となり、生産シフト全体が停止する事態となった。
欧米の金型メーカー向けに16年間、加工上のボトルネックを解決してきた中で、私たちは常にこのような状況に直面してきました。HRC60を超える硬度の金型鋼は、塑性延性をほぼ完全に失います。タッピング加工では過剰なトルク、切りくずの詰まり、主軸の遅れが発生し、工具の脆性破損は避けられません。
そのため、当社は精密金型メーカーに対し、HRC65のねじ切り加工に特化した戦略を一貫して推奨しています。
剛性タップとは異なり、超硬ソリッドねじ切り機は、らせん補間を用いて、過酷な切削力を制御された局所的なせん断荷重に変換します。しかし、成功するには、標準的なG02/G03コードを掲載するだけでは不十分です。
-
剛性と振れ: 3Dオーバーハング部では、わずかな振れが周期的な疲労応力を増大させます。当社では、工具先端部における振れの上限値を0.003mmに厳密に制限しています。
-
ラジアルマルチパスロジック:内ねじ加工または深穴ねじ加工戦略を適用する場合、1回のパスで完全に工具に食い込ませると、工具の押し出しが激しくなります。そのため、段階的なラジアルパスが必須となります。
-
熱力学的管理:クーラントの過剰供給は、超硬刃先に熱亀裂を引き起こします。工具寿命を安定させるには、切削速度を微調整し、高圧エアブラストまたは最小量潤滑(MQL)を組み合わせる必要があります。
高価で硬質な金型コアを5軸加工機に載せた場合、剛性の高いタップでキャビティ全体を損傷させるリスクを冒す覚悟がありますか?それとも、テーパーゼロを保証する実績のあるねじ切り加工プロセスを採用する準備はできていますか?
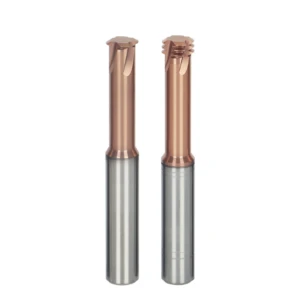
焼入れ鋼におけるねじ切り加工の基礎:超硬ソリッドねじ切りミルの選定とチッピング耐性を考慮した設計
加工対象物の硬度がHRC 60を超えると、加工者は機械の剛性や切削速度のせいで早期に破損することが多い。数十件に及ぶ技術サポート事例を調査した結果、初期段階の刃先欠けの70%以上は、標準鋼材のルールに基づいて超硬ソリッドねじ切り工具を選定したことが原因であることが分かった。HRC 65では、工具は激しい摩擦下で高周波の微小せん断加工を行い、わずかな応力点でもすぐに微小な欠けが発生する。
工具の評価は、切削速度ではなく、横方向の切削荷重に対する構造的なたわみ抵抗に基づいて行います。超硬粒子の破壊靭性、刃先の微細形状、歯の断面形状といった要素は、摩耗とのバランスを取る必要があります。硬化処理された金型コアにねじ切り加工を行う場合は、まず工具の突き出し量とフルート構造を入念に確認してください。
HRC65金型鋼の加工には、工具のたわみを防ぐために、短刃・多刃の超硬ソリッドねじ切り機を選択してください。
以前、HRC 64の粉末冶金インサートが合否ゲージ検査に一貫して不合格となるプレス金型工場を支援したことがあります。ねじ山の上部は緩く、下部はきつかったのです。調査の結果、汎用の3Dフルート長工具を使用して、1回の切削でねじ山全体を切削していたことが判明しました。この大きな半径方向の係合により、細身の工具が中心からずれてしまい、顕著なテーパーが切削されていたのです。
これらの硬質合金の場合、当社の標準規格では、ネック逃げ加工を施した短刃(1D~1.5D)の超硬ソリッドねじ切りミルを推奨しています。4枚刃または6枚刃の設計により切削負荷が分散され、非常に少ない切削負荷で実用的な金属除去率を維持できます。重要なのは、短刃が断面剛性を最大限に高め、たわみを発生源で排除することです。
高硬度ねじ切り加工のための超微細粒超硬基材と高耐熱コーティングの組み合わせ
機械加工業者の方々から、超硬合金の粒径が常に硬鋼に適しているのかという質問をよく受けます。当社の工具研削加工では、適切なねじ切りカッターを選択する際に、計算に基づいたトレードオフが必要となります。当社では、タングステンカーバイドの粒径を0.2~0.4μm、コバルト含有量を8~10%に維持しています。コバルト含有量が少なすぎると脆性破壊を起こしやすく、多すぎると高温硬度が低下します。
コーティングの化学組成も同様に重要であり、当社では従来のTiAlNコーティングを段階的に廃止しました。せん断ゾーンの接触温度は日常的に900℃を超え、従来のフィルムは剥離してしまうためです。当社では、ナノコンポジットTiAlSiNまたはAlCrNコーティングを採用しています。これらのコーティングは、乾燥空気の吹き付け下で、1100℃までの酸化に耐える非晶質パッシベーション層を形成し、摩擦係数を0.35以下に低減します。
ツールホルダ剛性制御:焼入れ鋼のねじ切り加工における焼きばめ式チャックおよび油圧式チャックの振れ許容値0.003mm
一流の金型工場では、焼入れ鋼のねじ切り加工に標準的なERコレットチャックが使われているケースはほとんど見かけません。工具の破損解析を行う際、2枚のフルートが摩耗している一方で、残りの2枚は新品同様の状態を保っているケースがよく見られます。その原因は、動的振れです。1歯あたりの送り量が非常に小さい設定の場合、わずか0.008mmの振れでも1枚のフルートにかかる負荷が2倍になり、急速なチッピングを引き起こします。
弊社標準キャップの全振れ(TIR)は、切削刃部で0.003mm(3ミクロン)です。弊社では、焼き嵌めホルダーまたは工具突き出し量の少ない高剛性油圧チャックを採用しています。焼き嵌めチャックは、ほぼ完璧な同心度と優れたクランプ力を提供し、らせん切削時の歯への負荷バランスを確保します。摩耗したコレットチャックを交換することで、工具の消耗コストを大幅に削減できます。
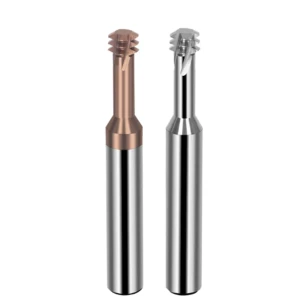
切削パラメータの基本原理:焼入れ鋼のねじ切り加工における切削速度と送り速度の最適化
HRC65の金型鋼を加工する場合、試行錯誤の余地は全くありません。内ねじフライス加工では、工具と穴の接触弧が正面フライス加工よりもはるかに大きい、緊密な螺旋補間が行われます。このような状況で、一般的な焼入れ鋼のフライス加工パラメータを使用すると、摩擦が瞬時に急上昇します。その結果生じる切削抵抗によって激しいびびり振動が発生し、高価な金型部品が数秒で台無しになってしまいます。
当社が採用している焼入れ鋼のねじ切り加工戦略は、サイクルタイムよりも熱安定性と切りくず生成を優先しています。HRC65の部品では、高い金属除去率を追求するのではなく、精密な切削速度、軽い刃先負荷、正確なアーク送り変換率を維持することで、加工硬化による白色層を発生させることなく、各フルートがスムーズに切断されるようにしています。
切削速度(Vc)と刃当たりの送り量(fz)を正確に設定して、熱摩耗と微小な欠けを防ぐ
先日、スイスのコネクタ金型工場で、作業員がHRC65のパンチ保持具を毎分80mで加工していた事例を診断しました。その結果、2つ目の穴を加工し終える前に、両方のM3カッターが焼き切れて欠けてしまいました。引張強度が2200MPaを超える冷間加工用鋼は、切りくずを通して効率的に熱を放散しません。当社の現場テストでは、ねじ切りフライス加工の切削速度を毎分35~55mに制限することで、刃持ちと加工速度の最適なバランスが得られることが実証されています。
切削負荷をゼロに下げるという初心者によくあるミスは絶対にしないでください。1歯あたりの送り量(fz)が0.005mm/歯を下回ると、工具は切削ではなく摩擦を起こし、刃先が指数関数的に急速に摩耗します。当社ではfzを0.008~0.02mm/歯の範囲に厳密に保っています。これにより、マイクロホーニング加工された刃先が、破壊的な半径方向のたわみを発生させることなく、せん断面をきれいに貫通することができます。
内径ねじ切り加工における送り速度変換(直線送り vs 円形送り)と工具破損防止
これは、精密機械加工工場で最もよく見られるプログラミング上のバグです。プログラマーは、CAMで計算された直線送り量をそのままCNC制御装置に貼り付けてしまうことがよくあります。工具の中心線は外側の切削刃よりもはるかに小さな半径で移動するため、実際の切削負荷が急激に増加します。内部の円形送り補正がない場合、意図した0.015mmの歯面負荷が0.04mmをはるかに超え、カッターが瞬時に破損する可能性があります。
カッターを保護するためには、直線送りと円周送りの間の数学的な変換を強制する必要があります。古典的な比率、すなわち中心線送り = 外縁送り × (D – d) / D を使用します。ここで、D は公称ねじ径、d はカッター径です。4.5 mm のフライスで M6 ねじを切削する場合、プログラムされた中心線送りは理論送りの約 25% まで下げる必要があります。
冷却剤に関する技術的選択肢:高圧空冷、MQL、および液体冷却剤の禁止
切削熱を感じた瞬間に工具に冷却液を大量に注入する機械工もいる。HRC65の止まり穴ねじ切り加工では、冷却液を大量に注入すると超硬フルートに致命的なダメージを与える。ねじ切り加工は断続切削である。高温の超硬刃が、灼熱のせん断ゾーンと冷たい液体の間を回転すると、激しい熱衝撃が発生する。数秒以内に切削刃全体に櫛状の微細な亀裂が生じ、壊滅的な剥離につながる。
硬化鋼のねじ切り加工では、液体クーラントの使用は厳禁です。最低6バールのろ過空気でドライ運転するか、MQLシステムを使用してください。高圧空気が高温で硬化した切りくずを穴から吹き飛ばし、再切削を完全に防止します。少量の植物性エステル油ミストを加えることで、強固な境界膜が形成され、熱による微細亀裂を引き起こすことなく摩擦を大幅に低減します。
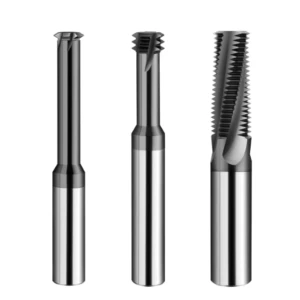
盲穴と深穴への対処:内径および深穴ねじ切り加工のための実践的な戦略
ほぼ完成した金型キャビティの奥深くにねじ切り加工を行うのは、どんな機械工にとっても神経をすり減らす作業です。深い穴は、長い工具突き出し、切りくずの詰まり、そして視界の遮断といった要素が重なり合います。共振する振動周波数や切りくずの挟み込みによって、硬化処理された側壁が修復不可能なほど深く削れてしまう可能性があります。当社がトラブルシューティングを行う工具破損の80%以上は、異常な切削力が加わった深いブラインドポケットの底部で発生しています。
当社の内径ねじ切り加工戦略では、深い形状を単なる浅い穴の延長ではなく、独立した動的システムとして扱います。成功の鍵は、工具のたわみを抑制すること、滑らかな進入経路をプログラムすること、そして適切な切りくず排出機構を提供することという、3つの物理的な制御にあります。横方向の切削圧力を安定したらせん状のパス全体に分散させることで、リスクは解消されます。
金型キャビティの深穴ねじ切り加工戦略:ラジアルマルチパスアプローチ
先日、北米のダイカスト工場から、H13インサート(硬度HRC 63~65)に深さ22mmのM6ねじを切削中に工具が折れた理由について問い合わせがありました。プログラマーは時間短縮のため、ねじの深さ全体を1回のラジアルパスで切削していました。しかし、切削深さの3分の2に達したところで、横方向の負荷によって工具が弾性的に曲がり、激しく振動してフルートがせん断されてしまいました。深さ対直径比の高い単一パスでのねじ切り加工は、極端なテーパーと工具の破損を招く原因となります。
当社が実績のある深穴ねじ切り加工戦略は、ラジアル方向の複数パスステップオーバーに基づいています。HRC65の材料の場合、ラジアル方向のねじ切り深さを3~4パスに分割します。具体的には、荒加工55%、中仕上げ加工30%、最終形状加工15%、そして無負荷スプリングパスです。この段階的なアプローチにより、工具の押し出しを防ぎ、穴の開口部から底面まで真の円筒ピッチ径を保証します。
内ねじフライス加工における進入・退出経路設計:瞬間的な衝撃を回避するための90°円弧の使用
ねじ切りフライスを、硬化処理された穴に垂直方向にまっすぐ突っ込まないでください。軟鋼であれば最初の衝撃を吸収できますが、HRC65工具鋼では吸収できません。ダイナモメーター試験では、垂直方向の突入力は、定常状態のらせん切削荷重の3倍以上にも跳ね上がることが示されています。この最初の衝撃波によって、新品の超硬刃の鋭い突起が簡単に欠けてしまいます。
標準的な内ねじ加工戦略では、90°の接線方向の進入・退出弧をプログラムする必要があります。半径方向の進入弧を、ねじピッチに合わせた軸方向のZリフトと同期させてください。カッターは切りくず厚さゼロから切削を開始し、360°の螺旋を描きながらスムーズに退出します。これにより、進入時の衝撃がなくなり、痕跡のない継ぎ目のないねじ壁が完成します。
止まり穴における切りくず排出と残留応力制御:アップカット加工の優先とパイロット穴公差の拡大
深い止まり穴では、切りくず排出が工具の寿命を左右します。必ず穴の底から上に向かって、出口に向かって補間しながらフライス加工を行ってください。こうすることで、熱い切りくずが底に詰まるのではなく、フルートに沿って排出されます。また、一般的な機械加工マニュアルに記載されている公称パイロット径を鵜呑みにして穴あけ加工を行わないでください。
焼き入れ鋼にねじ切り加工を行う場合、下穴は公差上限に近いサイズ(通常は標準チャート値より0.05~0.10mm大きい)に開けてください。M6の穴の場合、下穴を5.10~5.15mmに開けることで、ねじ山の高さは約70%に制限されます。このわずかな変更により、ねじ山と工具の噛み合いが大幅に減少し、切りくずのクリアランスが確保され、切削屑の再切削による刃先の欠けが解消されます。
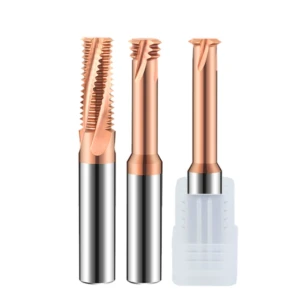
小径穴への対応:硬化処理されたエジェクタピン穴およびインサートのねじ切り加工における工具破損防止戦略
M2~M4のねじは、コネクタ金型や半導体インサートでよく使用されます。このマイクロメートル範囲でHRC65の硬度でねじを切削する場合、誤差は一切許されません。工具のコア径が急速に減少するため、ねじり剛性と曲げ剛性は3乗に反比例して低下します。わずかなスピンドル方向の振れやクーラントの残留抵抗でも、マイクロカッターの先端は瞬時に折れてしまいます。
硬化処理された金型インサートに小径ねじ切り加工を行う場合、大径ねじ加工で用いられる手法は捨ててください。マイクロマシニングでは、静的剛性に頼るのではなく、工具の動的なたわみを管理する必要があります。工具の運動中の弾性曲げを計算し、加工前の穴形状を適切に制御することで、ワイヤーよりも細い工具でも加工に耐えられるようにしなければなりません。
高突き出し比の小径ねじ切り加工におけるたわみ補正および速度低減ルール
スイスのあるマイクロ金型工場では、HRC64の粉末冶金インサートにM2.5の止まり穴を切削する際に、工具を2本連続で破損させてしまった。キャビティの側壁をクリアするために、オーバーハングが4Dに近いマイクロフライスを選定した。切削深さ対直径比が高い場合、横方向の切削荷重が最小限でも、激しい弾性曲げが発生する。工具が切削経路から遅れて跳ね返ると、歯面に過負荷がかかり、破損してしまう。
当社の小径ねじ加工ルールでは、2つの安全対策が同時に実行されます。まず、CNCプログラムでミクロンレベルのラジアル工具オフセットを適用し、ねじの深さ全体をラジアルステップオーバー(ae)0.015 mm未満で4~5回のパスに分割します。次に、切削速度を20~30%下げ、25~35 m/minに維持します。穴ごとに数秒余計にかかることで、放電加工時にマイクロ工具が折れるのを防ぎます。
パイロット穴の加工硬化層の除去:超硬ドリルによる事前加工が小径ねじ切りミルの寿命に与える影響
マイクロねじ切り加工機で切削屑が発生すると、作業者は加工後の穴の状態を確認せずに切削条件を微調整することがよくあります。しかし、当社の故障解析では、早期摩耗の原因は通常、下穴加工に起因しています。HRC65工具鋼をわずかに摩耗した超硬ドリルで穴あけすると、高い摩擦熱が発生し、穴の壁に母材よりも硬い加工硬化した白色層が形成されます。
超硬ソリッドねじ切り盤が穴に入ると、その繊細な刃先が最初の切削でこの脆い白い層に当たり、急速に摩耗して刃が鈍くなります。そのため、ねじ切り加工と同様に、下穴加工も厳密に管理する必要があります。加工硬化を防ぐため、ドリル送り速度を制御するか、均一な材料構造を確保するために、ねじ切り加工前に穴をリーマ加工してください。
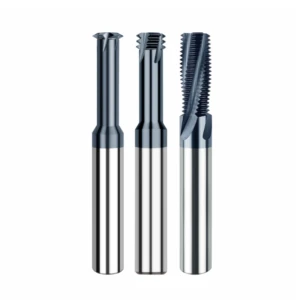
現場でのトラブルシューティング:欧米の金型製造工場でよくある落とし穴と、ねじ切り加工戦略を最適化するためのチェックリスト
欧米の金型工場への技術サポート訪問において、成功は機械の価格に左右されることはほとんどありません。重要なのは、規律に基づいたトラブルシューティングの論理です。HRC65では、材料の降伏強度が高いため、わずかなセットアップの不具合も大きく影響します。工具の振れ、オーバーハングのたわみ、アーク送り変換、エアブラスト、ラジアルパスは、工具寿命を保護するために連携して機能する必要があります。
当社のねじ切り加工戦略チェックリストは、クローズドループ診断フレームワークを採用しています。切削異常が発生した場合は、コントローラでパラメータを無作為に調整することは避けてください。機械のダイナミクス、ホルダの剛性、切削形状を個別にチェックしてください。測定可能な物理的指標を用いて根本原因を特定することが、高価な焼入れインサートを保護する最も迅速な方法です。
ねじゲージの不具合およびテーパー偏差に対するトラブルシューティングとツールオフセット補正
工場検査員は、ノーゴーゲージがスムーズに通過する一方で、ゴーゲージが穴の途中で詰まるという報告をよくします。内ねじのテーパーやピッチの歪みが発生した場合は、次の 3 つのステップで監査を実施してください。まず、インジケータを使用してスピンドルと工具先端の振れをチェックし、次に CAM でアーク送り補正が有効になっていることを確認し、最後に、ラジアルパスで切削負荷が均等に分散されていることを確認します。
2.5Dを超える深い止まり穴でテーパーに悩まされている場合は、わずかな軸方向テーパー工具オフセットを設定した無負荷スプリングパスをプログラムしてください。ねじ山頂部の摩擦が大きい場合は、パイロット穴径を上限に向かって0.05mmずつ拡大してください。漸進的なラジアルパスを使用する内ねじフライス加工戦略を採用することで、たわみを吸収し、ねじ山がゲージ検査に確実に合格するようにすることができます。
工具摩耗の金属組織学的形態から切削パラメータと工具経路を推定する
摩耗した工具刃先は、切削メカニズムを直接的に把握するのに役立ちます。私たちは、工具加工用顕微鏡を用いて、数百もの摩耗した切削刃先を観察してきました。逃げ面に均一な銀灰色の摩耗帯が見られる場合は、切削速度と潤滑が適切に調整されていることを示しています。櫛状の熱亀裂や歯の剥離が見られる場合は、液体クーラントの熱衝撃、または弱い送風が原因である可能性があります。
同様に、最初の歯の角が欠けている場合は、穴の壁に急激に直線的に食い込んでいることを示しています。すぐに90°の接線方向のロールインアークで修正してください。カルディ鋼、カルモ鋼、高バナジウム粉末鋼などの硬質材料を、切削深さ対直径比の大きい切削加工を行う場合は、部品図面、穴の深さ、機械仕様をお送りください。切削データを確認し、設定の調整をお手伝いいたします。





