


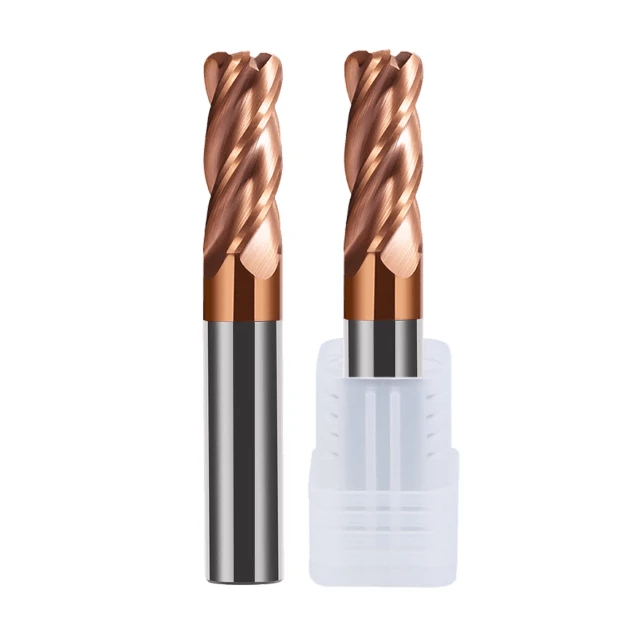
精密加工において、ブルエンドミルの性能は加工効率と加工物の表面品質に直接影響します。コーナー半径の違いは、切削安定性、力の分布、工具寿命に大きな影響を与えます。適切なコーナー半径を選択することで、切削経路を最適化し、振動を最小限に抑え、切削応力を低減することができ、CNCブルエンドミル工具の精度と再現性を向上させることができます。
2枚刃と4枚刃のブルエンドミルの性能は、加工対象物によって異なります。2枚刃工具は切りくず排出と軽切削加工に優れている一方、4枚刃工具は高送り速度と高精度な表面仕上げ加工に最適です。精密仕上げ用のブルノーズエンドミルカッターと組み合わせることで、これらの工具は優れた表面仕上げを維持しながら、高精度な輪郭加工や複雑な表面加工を実現できます。
信頼できる中国のOEMブルエンドミルメーカーを選択することで、工具材質と形状の一貫性を確保しながら、特定の用途に合わせたカスタマイズされたソリューションを提供できます。これは、高い加工効率と長い工具寿命が求められる生産環境において特に重要です。コーナー半径と工具タイプの組み合わせを最適化することで、加工品質を損なうことなく、優れた生産効率を実現できます。
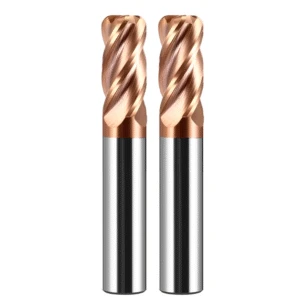
CNC加工におけるブルエンドミルのコーナーRの核心的役割
高精度加工において、ブルエンドミルのコーナー半径設計は、切削安定性とワーク品質の両方に影響を与えます。適切なコーナー半径は、切削応力を分散させ、工具とワーク間の局所的な高圧点を低減し、工具寿命を延ばすことで、CNCブルエンドミル工具の信頼性を向上させます。コーナー半径の選択は、切込み深さ、送り速度、材料の硬度とも相関関係にあり、精密な輪郭加工と複雑な表面仕上げを実現する上で重要な要素となります。高い表面品質が要求される用途では、ブルノーズエンドミルカッターのコーナー半径を精密仕上げ用に最適化することで、段差や凹凸のない滑らかな輪郭を実現できます。
コーナー半径が工具強度と耐チッピング性に与える影響
加工中、工具は切削力と振動を受けます。コーナー半径が大きいほど、刃先の力を受ける面積が大きくなり、耐チッピング性と工具全体の強度が向上します。これは特に、超硬合金や高強度鋼の精密加工において重要です。適切なコーナー半径は、早期摩耗や刃先の破損を防ぎ、CNCブルエンドミル工具の寿命を延ばすことができます。2枚刃ブルエンドミルと4枚刃ブルエンドミルを比較すると、コーナー半径は高送り条件下での工具の耐久性維持において、さらに重要な役割を果たします。
コーナー半径が切削荷重と接触面積に与える影響
工具のコーナー半径は、切削中の工具とワークの接触面積に直接影響します。半径が大きいほど切削力がより均等に分散され、単位面積あたりの負荷、振動、発熱が軽減されます。これは、硬質材料の加工や長時間の切削加工において特に重要です。さらに、適切なコーナー半径を選択することで切りくず排出効率が向上し、2枚刃ブルエンドミルと4枚刃ブルエンドミルの性能差が顕著になります。コーナー半径、送り速度、切込み深さを慎重に調整することで、加工安定性が向上し、ワークの輪郭への工具の振れの影響を最小限に抑えることができます。
コーナー半径と表面仕上げの関係
表面品質は、切削パラメータだけでなく、工具のコーナー半径にも左右されます。適切なコーナー半径は、工具とワークの接触をスムーズにし、微小振動やツールマークを最小限に抑え、ブルノーズエンドミルカッターによる精密仕上げで得られる表面品質を向上させます。高精度加工においては、コーナー半径を材料と加工条件に合わせて調整することで、平坦で滑らかな表面が得られ、追加の仕上げ工程の必要性を軽減します。
異なるコーナー半径仕様が加工性能に与える影響の分析
コーナー半径の大きさは、工具の機械的性能と加工結果に大きく影響します。小半径工具は、複雑な形状の微細な輪郭加工や高精度加工に最適です。一方、大半径工具は、大きな切削抵抗や厳しい加工条件下でも優れた安定性と耐久性を提供します。材料、刃数、送りパラメータに応じて、最適化されたコーナー半径は、CNCブルエンドミル工具の加工効率と表面品質の両方を向上させます。小半径工具と大半径工具をブルノーズエンドミルカッターと組み合わせて精密仕上げを行うことで、微細なディテール加工から重切削加工まで、様々な加工シナリオをカバーする相補的なアプローチが可能になります。
微細加工における小半径ブルエンドミルの性能
小半径工具は、精密な輪郭加工や複雑な形状の加工に優れています。鋭い切れ刃により、狭い箇所や段差面への進入が容易になり、高精度な加工結果を保証します。2枚刃ブルエンドミルと4枚刃ブルエンドミルを比較すると、小半径工具は2枚刃設計に適しており、スムーズな切りくず排出、振動の低減、そして安定した表面品質を実現します。小半径工具は、中国のOEMブルエンドミルメーカーのカスタムソリューションに広く採用されており、金型の細部や精密部品の輪郭加工といった特殊な要件を満たしています。
重切削および高剛性のシナリオにおける大半径ブルエンドミルの利点
刃先接触面積が大きい大径工具は、耐チッピング性と全体強度に優れています。高送り、深切り込み、高硬度材加工においても安定した性能を発揮し、振動や過負荷のリスクを低減します。4枚刃設計と組み合わせることで、特に高負荷のCNCブルエンドミル加工や大型部品加工において、切削効率と工具寿命を向上させながら、表面粗さを維持します。
金型キャビティ、段差面、遷移領域におけるコーナー半径の影響
金型キャビティや複雑な遷移領域の加工において、コーナー半径の選択は切削パスと表面品質に影響を与えます。小半径工具は小さな段差や鋭角コーナーを効果的に処理し、大半径工具は遷移面を滑らかにし、応力集中を軽減し、ツールマークを最小限に抑えます。精密仕上げにおいてブルノーズエンドミルカッターの半径の組み合わせを最適化することで、金型キャビティ、段差面、曲面遷移領域の精度が向上し、CNCブルエンドミル工具全体の性能が向上します。

2枚刃ブルエンドミルと4枚刃ブルエンドミル:半径マッチング戦略
刃数が異なる工具には、それぞれ異なる半径マッチング要件があります。2刃工具は、切りくず排出スペースが広く、切削干渉が少ないため、小半径の精密加工や軽切削に最適です。4刃工具は、切削強度と表面品質が高く、大半径の重切削や高剛性加工に適しています。コーナー半径と刃数を適切にマッチングさせることで、効率、工具寿命、そして表面品質のバランスをとることができます。精密仕上げ用ブルノーズエンドミルカッターでは、様々な刃と半径の組み合わせにより、精密輪郭加工や高負荷切削アプリケーションにおける最適化を実現します。
アルミニウム加工における刃先と半径の組み合わせ選択
アルミニウム加工では、高い切削速度とスムーズな切りくず排出が求められます。適度な半径を持つ2枚刃工具は、材料の堆積やバリを防ぎ、輪郭精度を確保します。また、量産の精密アルミニウム加工では、小~中半径の4枚刃工具を使用することで、表面仕上げと均一性を向上させることができます。刃と半径の組み合わせを最適化することで、CNCブルエンドミル工具は効率性と工具摩耗の低減を実現し、OEMブルエンドミルメーカーである中国のカスタムソリューションと連携します。
ステンレス鋼および硬質材料の加工における刃先と半径の安定性への影響
硬質材料やステンレス鋼の加工には、高い剛性と耐チッピング性が求められます。大径4枚刃工具は、切削安定性を高め、振動や表面のうねりを低減し、長時間加工においても安定した加工を実現します。適切な半径を選択することで、切削抵抗を分散し、工具寿命を延ばし、CNCブルエンドミル工具の熱変形を軽減します。これは、複雑な部品や高強度金型の加工に最適です。
切りくず排出と工具痕制御における半径と溝の相乗効果
刃数とコーナー半径は、切りくず排出性と表面品質を最適化するために相互に作用します。半径の小さい2枚刃カッターは切りくず排出性を高めバリを低減し、半径の大きい4枚刃カッターは表面仕上げを向上させ、ツールマークを最小限に抑えます。刃数とコーナー半径を適切に組み合わせることで、高精度な輪郭、均一な表面、そしてブルノーズエンドミルカッターによる精密仕上げでの安定した切削性能が確保され、工具寿命と加工効率のバランスが取れます。
異なる材料に対するCNCブルエンドミル工具のコーナー半径を選択するための重要な考慮事項
工具のコーナー半径に対する要件は、加工対象材料によって大きく異なります。軟質金属はスムーズな切りくず排出とバリ防止を優先し、硬質材料や耐熱合金は工具強度、耐摩耗性、切削安定性を重視します。適切なコーナー半径を選択することで、切削力の分散が最適化され、加工精度が向上し、ブルノーズエンドミルカッターの表面仕上げが向上し、精密仕上げが可能になります。CNCブルエンドミル工具の用途では、刃数、切込み深さ、送り速度に加えて、材料特性を考慮することで、加工効率と工具寿命のバランスを確保できます。中国のOEMブルエンドミルメーカーは、さまざまな材料の特定のニーズを満たすカスタマイズされた工具ソリューションを提供しています。
アルミニウムや銅などの軟質金属向けの軽切削半径ソリューション
アルミニウム、銅、その他の軟質金属を加工する場合、工具はバリを防止しながら滑らかな切削を実現する必要があります。小~中程度のコーナー半径と2枚刃ブルエンドミル設計を組み合わせることで、切りくず排出性が向上し、切削熱が低減され、材料の付着が最小限に抑えられます。また、このコーナー半径は、微細な輪郭加工における寸法精度を維持し、表面仕上げを最適化します。この組み合わせにより、CNCブルエンドミル工具は、大量生産の精密加工において、効率と工具寿命のバランスをとることができます。中国のOEMブルエンドミルメーカーは、特定の軟質金属加工要件を満たすために、これらの工具のカスタマイズバージョンを提供することがよくあります。
鋼および金型鋼の耐摩耗性半径ソリューション
鋼および金型鋼の加工には、高い耐チッピング性と耐摩耗性が求められます。大きなコーナー半径は、工具刃先強度を高め、切削力を分散させ、振動と熱蓄積を低減します。4枚刃ブルエンドミルと組み合わせることで、高剛性アプリケーションにおいても安定した切削が可能になり、良好な面粗度を維持します。これらの工具は、高負荷または複雑な部品加工において特に効果を発揮し、精密金型キャビティや耐摩耗部品の効率的な生産を実現します。
耐熱合金の高速・軽負荷角度・半径マッチング
耐熱合金の加工は、切削熱と切削力に敏感です。高速・低負荷条件下では、半径と刃数を慎重に調整することで、熱応力を低減し、工具摩耗を最小限に抑え、輪郭精度を維持できます。小~中程度の半径は切削片排出性と表面仕上げを向上させ、大きな半径は深い切込みにおける工具強度を向上させます。CNCブルエンドミル工具のコーナー半径を最適化し、精密仕上げ用のブルノーズエンドミルカッターと組み合わせることで、精密で効率的な加工が可能になり、工具寿命も長くなります。

精密仕上げ用ブルノーズエンドミルカッターのコーナー半径の最適化
精密加工において、コーナー半径の最適化は、表面品質と輪郭精度にとって極めて重要です。適切に設計された半径は、工具の振動と切削応力を低減し、自由曲面や複雑な輪郭加工における連続性と滑らかさを向上させます。精密仕上げ用ブルノーズエンドミルカッターに適切なコーナー半径を選択することで、微細加工、深穴加工、そして加工の移行領域において、高い精度と表面品質を実現できます。中国のOEMブルエンドミルメーカーは、特定の加工ニーズに合わせて半径を調整できるカスタム工具を提供し、効率と精度の最適なバランスを実現します。
自由曲面仕上げにおける半径が表面ブレンディングに与える影響
自由曲面仕上げにおいて、コーナー半径は切削パスの連続性と面の滑らかさに影響します。半径が小さいほど、微妙な変化を捉え、輪郭精度が向上しますが、工具摩耗と加工時間が増加する可能性があります。半径が大きいほど、面の遷移が滑らかになり、工具の振動が低減しますが、微細な部分ではオーバーカットまたはアンダーカットが発生する可能性があります。半径と刃数を一致させることで、滑らかな面の滑らかさが確保され、ブルノーズエンドミルカッターによる精密仕上げの効率が向上します。
狭溝・深溝仕上げにおける半径選択の検討
狭い溝や深いキャビティでは、工具接触面積が限られます。半径の選択は、切りくず排出と切削安定性のバランスをとる必要があります。小半径工具は狭い領域にアクセスして精密な輪郭加工を実現しますが、切削力が集中するため、送り速度と深さの慎重な制御が必要です。中~大半径工具は、より広く深いキャビティに適しており、耐チッピング性と加工安定性を向上させます。最適化された半径構成は、深いキャビティや複雑な溝加工におけるCNCブルエンドミル工具の性能を向上させ、工具の摩耗と欠陥を低減します。
境界ツールマークの低減と直角遷移領域の改善のための半径制御方法
直角加工では、境界部の工具痕や仕上げ不良がよく見られます。フィレット半径を正確に制御することで、工具とワークの接触がスムーズになり、工具痕が低減し、直角部および加工領域の表面品質が向上します。精密仕上げにおいて、ブルノーズエンドミルカッターの適切な半径選択は、二次仕上げを最小限に抑え、CNCブルエンドミル工具の全体的な効率を向上させます。中国のOEMブルエンドミルメーカーが提供するカスタマイズされたソリューションは、特定の加工領域に最適な半径設定を可能にし、精度と耐久性のバランスを実現します。

中国のOEMブルエンドミルメーカーによる非標準フィレット半径カスタマイズのポイント
カスタマイズされた非標準フィレット半径工具は、加工精度、工具寿命、そして生産効率を向上させます。材料特性、部品形状、そして加工条件を考慮することで、CNCブルエンドミル工具は複雑な輪郭や微細な形状の加工において最適な性能を発揮します。精密仕上げ用のカスタマイズされたブルノーズエンドミルカッターは、接触面積と切削力の分散を最適化し、振動とツールマークを低減します。中国のOEMブルエンドミルメーカーは、特定の加工シナリオに合わせて工具設計を調整し、軽切削から高負荷加工まで幅広い加工に対応します。
機械加工された部品の特徴に基づいて角度、半径、刃先の設計をカスタマイズ
部品の形状、溝の深さ、そして表面の複雑さによって、切れ刃とフィレット半径の設計が決まります。小さな半径と微細な切れ刃は、微細形状加工における輪郭精度を確保し、大きな半径と強化刃は、大型部品や高負荷加工における耐チッピング性と工具剛性を向上させます。CNCブルエンドミル工具と切削パラメータを一致させることで、表面平坦性と加工安定性を確保し、精密仕上げを実現します。
高硬度材料向けコーティングと半径の組み合わせソリューション
高硬度材料の場合、工具の耐摩耗性と熱管理は非常に重要です。適切なコーティングと最適化された半径設計を組み合わせることで、耐摩耗性が向上し、切削力の集中が軽減され、振動が最小限に抑えられます。大きな半径を持つ4枚刃工具は、高剛性アプリケーションに優れ、安定性と表面品質を維持します。中国のOEMブルエンドミルメーカーは、さまざまな硬度レベルに合わせてコーティングと半径の組み合わせをカスタマイズし、精度と工具寿命を保証します。
バッチ処理におけるカスタマイズツールの安定性の利点
量産においては、刃先、半径、形状を最適化した非標準コーナーラジアス工具を使用することで、一貫性と安定性を維持できます。適切な半径設計により摩耗と振動が低減され、CNCブルエンドミル工具の連続加工において高精度と表面仕上げを実現します。精密仕上げ用にカスタマイズされたブルノーズエンドミルカッターは、金型キャビティ、大型部品、複雑な表面加工における生産効率を向上させ、ダウンタイムを削減します。

コーナー半径の選択が加工効率と工具寿命に及ぼす総合的な影響
コーナー半径は、表面仕上げ、加工精度、効率、工具寿命に影響を与えます。適切な半径を選択することで、切削力の分布が最適化され、振動と発熱が低減され、ブルノーズエンドミルの寿命が延びます。材質、フルート数、切削深さ、送り速度を考慮することで、効率的な切りくず排出、切削安定性、表面品質が確保されます。半径の最適化と中国のOEMブルエンドミルメーカーのカスタムソリューションを組み合わせることで、軟金属の軽切削から鋼、金型鋼、耐熱合金の高負荷加工まで、性能が向上します。
異なる半径に基づく送り速度と切削深さの調整戦略
コーナー半径は切削応力と安定性に直接影響し、送り速度と切込み深さに影響を与えます。小半径工具は精密で軽切削に適していますが、送り速度と切込み深さを制御する必要があります。大半径工具は、特に硬質材料用の4枚刃ブルエンドミルで高い送り速度と切込み深さでも安定した切削を維持します。切削パラメータとコーナー半径を一致させることで、効率と表面品質が向上します。
半径と工具摩耗パターンの相関分析
工具半径の大きさは工具摩耗に大きな影響を与えます。半径の小さい工具では刃先摩耗が局所的に発生する可能性がありますが、半径の大きい工具は重切削や高剛性加工においてより均一に摩耗します。材料によって摩耗特性は異なります。半径と摩耗パターンを分析することで、CNCブルエンドミル工具は安定した効率的な加工を実現し、工具寿命を延ばすことができます。
工具寿命を最大化するための半径選択方法
工具寿命を最大限に高めるには、材質、刃数、切込み深さ、そして表面品質に基づいて最適な半径を選択する必要があります。小~中半径は微細な輪郭や自由曲面に適しており、大半径は深いキャビティや高剛性加工における刃先強度と耐チッピング性を向上させます。精密仕上げやOEMカスタマイズに対応するブルノーズエンドミルカッターと組み合わせることで、多様な加工シナリオにおいて高い工具寿命、安定性、そして効率性を実現します。






