



プラスチック用エンドミルを選定する際には、材料特性と切削要件を理解することが不可欠です。プラスチックは柔軟性と低融点を特徴とするため、加工中の熱発生を最小限に抑え、材料の変形を防ぐように設計された工具が必要です。エンドミルの材質、形状、コーティングは、考慮すべき重要な要素です。
まず、超硬ソリッドエンドミルは、切削精度を高め、工具寿命を延ばすために不可欠な硬度と耐摩耗性を備えているため、一般的に好まれています。エンドミルの形状は極めて重要な役割を果たします。すくい角が大きく、フルート数が多い工具は、切りくずを効率的に排出するのに有利であり、軟化した材料がワークピースに再溶着するリスクを低減します。
さらに、ダイヤモンドライクカーボン(DLC)コーティングは、摩擦を低減し、切削刃への材料の付着を防ぐことで、研磨性または腐食性のプラスチックを加工する際の工具性能を大幅に向上させることができます。プラスチック加工に適したエンドミルを選択するには、工具の材質、形状、コーティングのバランスを取り、プラスチック材料特有の課題に対応し、高品質な切削と効率的な加工プロセスの両方を確保する必要があります。
プラスチックに適したエンドミルを選ぶことがなぜ重要なのか
プラスチック用エンドミルにおける切れ味と強度のバランス
プラスチックの加工においては、エンドミルの切れ味と強度の最適なバランスが求められます。これは、工具の構造的完全性を維持し、ワークピースの望ましい仕上げを実現するために不可欠です。プラスチックは金属ほど加工が難しくないものの、刃先に予期せぬ応力が生じる可能性があるため、エンドミルの特性を慎重に選定する必要があります。
- 鋭さ: 切断工程におけるプラスチックの溶解や汚れを防ぐには、鋭い刃先が不可欠です。刃先が鋭いほど必要な切断力が低減し、発熱と材料の変形の可能性を最小限に抑えることができます。
- 第3章:濃度しかし、刃先が鋭すぎると、特に硬質プラスチックや研磨剤入りのプラスチックを加工する場合、摩耗や破損が発生しやすくなります。エンドミルの強度は、材料組成とコア径や刃先設計などの構造設計に左右されます。
フルート形状の理解:プラスチック切削と金属切削
プラスチック用エンドミルと金属用エンドミルでは、材料の特性が異なるため、フルート形状の設計が大きく異なります。プラスチック用エンドミルは、一般的にすくい角が大きく、逃げ角も大きくなっています。これらの設計により、切削動作がスムーズになり、切りくずの排出が効率的に行われ、再溶着や切りくずの再付着のリスクが軽減されます。さらに、過度の熱蓄積を防ぎ、切りくず排出のための十分なスペースを確保するために、フルートの数を減らすこともあります。
- 金属用金属切削用エンドミルは、一般的にすくい角が低く、高温や高負荷に耐えられるよう設計されています。耐久性と高速切削能力に重点が置かれており、これらの高密度材料向けに最適化されたフルート設計が採用されています。
材料の役割:カッター寿命における超硬合金とダイヤモンド
- 炭化物超硬ソリッドエンドミルは、その卓越した硬度と熱安定性から、精密プラスチック切削に最適です。その剛性により、刃先の丸みやたわみのリスクが大幅に低減され、寿命を通して安定した切削を保証します。
- ダイヤモンドコーティングダイヤモンドライクカーボン(DLC)コーティングまたは多結晶ダイヤモンド(PCD)チップエンドミルは、特に研磨性の高いプラスチック加工において、性能を一段と向上させます。これらのコーティングは摩擦を低減し、充填材入りプラスチックや強化プラスチック加工における日常的な摩耗から刃先を保護し、カッター寿命を大幅に延長します。
結論として、プラスチック加工に適したエンドミルを選定するには、切れ味と強度のバランス、発熱を最小限に抑えて切削片排出性を向上させるためのフルート形状、そして工具寿命を最大化する先端材料とコーティングの役割を綿密に理解することが重要です。これらの要素を考慮することで、メーカーはプラスチック加工において効率的かつ高品質な切削を実現できます。
フルートの種類を解読する: あなたのプロジェクトに最適なのはどれですか?
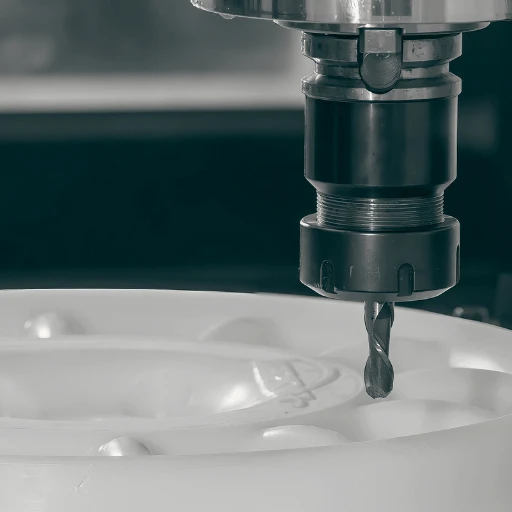
シングルフルート(Oフルート)エンドミルと2フルートエンドミルを比較する場合、最適な性能を得るためには、速度、発熱、切りくず排出など、いくつかの重要な要素を考慮する必要があります。
- シングルフルートエンドミルプラスチックなどの軟質材料に最適なシングルフルート設計により、1回転あたりの切削片除去率が向上します。この特性は、フルート間隔が広いため摩擦が低減し、材料への熱応力が軽減されるため、特に熱蓄積の低減に効果的です。高速切削にも優れており、ワークの溶融リスクを最小限に抑えながら、迅速かつ効率的な切削に適しています。
- 2枚刃エンドミルこれらのエンドミルは、シングルフルートエンドミルの強力な切りくず排出性と、マルチフルートオプションによる優れた表面仕上げ性を両立しています。2枚の切れ刃を備えているため、Oフルートよりも高い送り速度に対応できますが、切りくず排出スペースが狭いため、発熱量が多くなる可能性があります。汎用性が高く、適度な速度と送りであれば、プラスチックを含む様々な材料に使用できます。
プラスチック加工用の3枚刃エンドミルに関しては、これらを使用するかどうかの決定は、特定の状況に基づいて行うべきです。
- 強化されたチップ除去: 追加のフルートによりチップ除去率が向上し、溶けやすいプラスチック材料を扱う場合や、より高い送り速度でより滑らかな仕上がりが必要な場合に役立ちます。
- バランスのとれた熱分布: 追加の切れ刃により、切断工程中に発生する熱がより均等に分散されます。これにより、局所的な加熱やワークの変形を防ぐことができます。
アクリルやその他のプラスチック用の特殊なフルート設計では、切削屑の再溶着を最小限に抑え、研磨仕上げを確保するための戦略がしばしば組み込まれています。
- 磨かれたフルートこれらは、チップを効率的に排出し、チップがワークピースに再溶接される可能性を減らすことで、アクリルなどの材料に高品質の仕上がりを生み出すように設計されています。
- ねじれ角: より大きな螺旋角度により柔らかいプラスチックを切断し、材料からチップを引き離して熱の蓄積を防ぎます。
まとめると、シングル、ダブル、トリプルフルートエンドミルの積層構造の選択は、プラスチックの種類、必要な回転速度と送り速度、そして表面仕上げの重要性など、プロジェクトの具体的な要件に基づいて決定する必要があります。これらの要素を慎重に検討することで、最適な工具性能とワーク品質を確保できます。
プラスチックの優れた表面仕上げを実現
らせん角度の選択の重要性
エンドミルカッターにおいて、適切なねじれ角を選択することは、特にプラスチック加工において、より滑らかな仕上げを実現するために非常に重要です。ねじれ角が大きいほど(通常35~45度)、せん断作用が強くなり、より滑らかな切削面が得られ、効率的な切削片排出が促進されます。切削抵抗が低減されるため、材料の変形が少なく、優れた表面仕上げが得られます。
バリ取り作業の削減戦略
適切なエンドミルカッターを選択することは、加工後のバリ取り作業を最小限に抑える上で非常に重要です。刃数が多く、表面が研磨された工具は、より滑らかな切削と優れた仕上げ品質を実現し、バリの発生を大幅に低減します。さらに、以下の対策を講じることで、バリの低減に役立ちます。
- 送り速度と回転速度の最適化: これらのパラメータを切断する材料に合わせて調整すると、バリの形成を防ぐことができます。
- シャープツール: 材料の抜けや裂けを減らすために、鋭利でよくメンテナンスされた切削工具を使用してください。
- クライムミリング: この技術では通常、従来のフライス加工に比べてバリの形成が少なくなります。
熱の発生を最小限に抑えてよりきれいなカットを実現
機械加工プロセス中の熱発生を最小限に抑え、よりきれいな切断を実現するための実用的な戦略は次のとおりです。
- 適切な冷却剤の使用: 冷却剤は切削領域から熱を放散させ、材料の溶解や変形を防ぐのに役立ちます。
- ツールパスの最適化トロコイドフライス加工などの戦略を実行すると、工具と材料との接触時間を制限して熱を削減できます。
- 適切なコーティングの選択エンドミルの特定のコーティングにより、摩擦と熱の発生を減らすことができます。
- 鋭利な道具のメンテナンス: 鈍い工具は摩擦の増加により多くの熱を発生します。そのため、工具を鋭く保つことは熱管理に不可欠です。
これらの要素と戦略を慎重に考慮することで、機械工は作業の品質を大幅に向上させ、後処理の必要性を減らし、切削工具の寿命を延ばすことができます。
プラスチック切削における送り速度と切削速度の最適化
理想的な送り速度の設定と回転数の調整
CNC加工におけるプラスチック切削加工では、最適なパフォーマンスを実現し、過度の熱によるプラスチックの溶融を防ぐために、理想的な送り速度を設定し、毎分回転数(RPM)を調整することが非常に重要です。以下に詳細な説明を示します。送り速度の調整:送り速度は、加工するプラスチックの種類に応じて最適化する必要があります。送り速度を高くすると、工具と材料間の摩擦時間を最小限に抑えることで熱を低減できるため、プラスチックにとって有益です。ただし、切削や工具の破損の可能性を避けるために、効率的に切削できる工具を使用しないことが重要です。
- 最適な回転数設定回転数設定は、工具径、材質、および希望する表面仕上げに基づいて調整する必要があります。柔らかいプラスチックの場合は、溶融や焦げを防ぐため、低い回転数を設定するのが一般的です。一般的なルールとしては、メーカーの推奨回転数から始め、実際の切削性能と材料特性に基づいて必要に応じて調整します。
- 一貫性を保つためのツールとテクニック:
- シングルフルートエンドミル: これらは、切削パスからチップを素早く除去し、熱の蓄積を減らすことができるため、プラスチックに適しています。
- クーラントシステム: あらゆる種類のプラスチックに常に適しており、ミスト冷却システムは、反りや環境応力による亀裂を引き起こすことなく熱を放散するのに役立ちます。
- ペックドリリング: 穴あけ加工の際、ペックドリルサイクルを使用すると、切削動作をより小さなセグメントに分割して、熱を放散させ、ドリルビットの周囲でプラスチックが溶けるのを防ぐことができます。
これらのパラメータを慎重に調整し、プラスチック切削に適した技術を用いることで、CNC加工士は一貫した品質を実現し、工具の摩耗を最小限に抑え、熱の蓄積による材料の変形を防ぐことができます。この繊細なバランスを保つには、特定の材料と切削条件に関する継続的な調整と経験が必要です。
特殊エンドミルによる一般的なプラスチック切削の課題の解決
アップカットとダウンカットのスパイラルによるプラスチックシートの浮き上がり問題への対処
切断工程におけるプラスチックシートの浮き上がりを軽減するには、アップカット型とダウンカット型のスパイラルエンドミルの違いを理解することが重要です。アップカット型は切削片を上方に排出し、切削経路を効果的にクリアしますが、プラスチックシートが治具から浮き上がったり、外れたりする可能性があります。一方、ダウンカット型は切削片を下方に押し下げ、材料をしっかりと固定するのに役立ちますが、切削片の再切断や熱の蓄積につながる可能性があります。
適切なタイプを選択するには、いくつかの要因を考慮する必要があります。
- 固定具の安定性: 固定具が材料をしっかりと保持していない場合は、ダウンカット スパイラルを使用して材料の浮き上がりを防止します。
- 素材の厚さ: 薄いプラスチックの場合、ダウンカットスパイラルを使用すると変形のリスクを最小限に抑えることができます。
- 切削深さと戦略複数パスによる浅い切削では、アップカットスパイラルが切削片の排出性向上に効果的です。一方、1パスで深い切削を行う場合は、切削片の浮き上がりを防ぐため、ダウンカットスパイラルの方が適している場合があります。
軟質プラスチックと硬質プラスチックに適した特殊形状のエンドミルの選択
エンドミルの形状は、様々な種類のプラスチックの切削において極めて重要な役割を果たします。軟質プラスチックの場合、材料をきれいに切断し、工具の溶解や固着のリスクを低減するために、すくい角が大きく鋭い切れ刃を持つ工具が好まれます。一方、硬質プラスチックの場合は、チッピングを起こすことなく力に耐えられる、より堅牢な切れ刃を得るために、すくい角の小さい工具が必要です。
主なパラメータは次のとおりです。
- すくい角: 軟質プラスチックの場合は高く、硬質プラスチックの場合は低くなります。
- 最先端のデザイン: 柔らかい素材には鋭いエッジが使用され、硬い素材にはより頑丈なエッジが使用されます。
- らせん角: ねじれ角を大きくすると(30 度以上)、切削力が減少して軟質プラスチックの仕上がりが向上しますが、ねじれ角を小さくすると硬質プラスチックの工具強度が増すため適しています。
よりきれいなエッジを実現し、後処理を削減するツールの選択
よりきれいな刃先を実現し、後加工の必要性を最小限に抑えるための切削工具の選定には、発熱量を最小限に抑え、材料の溶解やほつれの発生を抑える工具の選定が不可欠です。具体的には、以下の機能を備えた工具が挙げられます。
- コーティング適切なコーティングが施されたツールを選択すると、摩擦と熱が軽減され、プラスチックがカッターに付着するのを防ぐことができます。
- 工具材料: 超硬ソリッドエンドミルは、プラスチックに適した剛性と熱伝導性を備えています。
- フルート数: 一般的に、プラスチックの場合はフルート数が少ない(1~2 フルート)方が適しており、十分なスペースが確保され、切削片の排出と熱の蓄積の最小化が実現します。
構築パラメータを綿密に考慮し、切削する材料に合わせて特別に設計されたエンドミルを使用することで、機械工はプラスチック部品に高品質の仕上げを施すことができ、バリ取りや研磨などの後処理手順の必要性を大幅に削減または排除することができます。
プラスチック加工の未来:エンドミル設計の革新
工具寿命を延ばすコーティングと表面処理の役割
エンドミルのコーティングと表面処理は、機械加工されたプラスチックの仕上げ品質を確保しながら、工具の寿命を延ばす上で重要な役割を果たします。
- PVDコーティングTiB2 (二ホウ化チタン) などの物理蒸着 (PVD) コーティングは、摩擦と硬度が低く、刃先でのプラスチックの付着や摩耗を防ぎます。
- CVDコーティング化学蒸着 (CVD) 技術は、PVD コーティングよりも厚く、さらに複雑なコーティングを実現し、幅広いプラスチックに適しています。
- ダイヤモンドコーティング: 特に研磨プラスチック材料における耐久性と性能を向上させる表面処理の最高峰。
ダイヤモンドコーティングエンドミルの超精密切削能力の探究
ダイヤモンドコーティングエンドミルは、プラスチック加工における最先端技術を体現し、比類のない精度と長寿命を実現します。これらの工具は、研磨剤が添加された、標準的な工具では摩耗が早いプラスチックなど、特に加工困難なプラスチックの加工に優れています。そのメリットは以下の通りです。
- 工具寿命の延長: ダイヤモンドの極めて高い硬度により摩耗が大幅に減少し、コーティングされていないものや他のコーティングされたオプションと比較して工具寿命が数倍に延長されます。
- 優れた表面仕上げダイヤモンドコーティングの滑らかさと鋭さにより、プラスチックの機械加工面に極めて微細な仕上げが可能になります。
- 工具費の削減初期コストは高くなりますが、寿命が延び、ツール交換の必要性が減るため、時間の経過とともに補われ、ツールコストが削減されます。
結論として、独自のツール設計、高度なコーティングの戦略的な適用、およびダイヤモンドコーティングされたエンドミルの精密機能を活用することで、プラスチック加工プロセスの効率と品質を大幅に向上させることができます。
参考情報
1. 出典:ジャーナル of 製造プロセス - 「プラスチックの効率的な加工のためのエンドミル工具形状の最適化」
- URL: https://www.sci”ncedirect.com/science/article/pii/S1526612520304147
- 注釈: Journal of Manufacturing Processes誌に掲載されたこの査読済み論文は、プラスチック加工におけるエンドミル工具形状の最適化に関する包括的な研究成果です。本研究では、プラスチック加工において一般的な課題であるバリや溶融といった欠陥を最小限に抑えるエンドミルの設計特性の特定に焦点を当てています。本論文は、刃数、ねじれ角、そして最先端の設計分析を詳細に提供することで、プラスチック材料の切削品質を向上させるエンドミル選定のための科学的根拠を提供します。プラスチック加工効率に関連するエンドミル設計の技術的ニュアンスを理解したい専門家にとって、不可欠なリソースです。
2. 出典: モダン 機械工場 – 「プラスチックに最適なエンドミルを選ぶためのヒント」
- URL: https://www.mms”nline.com/articles/tips-for-choosing-the-right-end-mill-for-plastic
- 注釈: Modern Machine Shopは、この記事でプラスチック加工に最適なエンドミルの選定に関する実践的なガイドラインを概説しています。特に、材料の適合性、工具コーティング、そして加工するプラスチックの物理的特性を考慮することの重要性を強調しています。また、フルート形状やカッター材質といったエンドミルの特性の違いが、加工結果に大きく影響する可能性があることも解説しています。この記事は、プラスチック加工用途におけるエンドミル選定プロセスの改善に関する実践的なアドバイスを求める加工担当者にとって、明確かつ専門的な内容で有益な情報を提供します。
3. 出典: ハーヴェイ・パフォーマンス・カンパニー – 「プラスチックの加工:ベスト 終わり プラスチック材料工場
- URL: https://www.har”eyperformance.com/in-the-loupe/machining-plastics/
- 注釈: Harvey Performance Companyは、プラスチック加工用エンドミルの選定におけるベストプラクティスと推奨事項に関する詳細なガイドを提供しています。このガイドでは、様々なプラスチックの種類を取り上げ、それぞれの特有の課題と、それらの課題に対処するための最適なエンドミルの特性について詳細に説明しています。切削速度、送り速度、工具材質といった重要な要素についても解説し、プラスチック加工におけるメーカー独自の仕様と効率性を提供しています。この情報源は、その包括的な網羅性と専門性の高さで際立っており、プラスチック加工のパフォーマンスを最大限に高めることに注力する専門家にとって不可欠なリソースとなっています。
よくある質問
Q: プラスチック材料を切断するためのビットを選択する際に考慮すべき要素は何ですか?
A:プラスチック材料の切断に使用するビットを選ぶ際には、加工するプラスチックの種類を考慮し、必要なフルート形状(例えば、2フルートタイプ)を選択することが重要です。これにより、切削片の効率的な除去、溶融の抑制、材料の再溶着防止が可能になります。超硬合金製またはHSS(高速度鋼)製のビットが一般的に使用されますが、切れ味の鋭さと長寿命という点から、超硬エンドミルが好まれます。さらに、特定のすくい角、特殊な刃先形状、プラスチック用に設計されたコーティングを備えたビットを検討することで、切断品質を大幅に向上させることができます。
Q: Plastic の最適なエンド ミル ビットの形状をどのように決定すればよいですか?
A: プラスチックに最適なエンドミルビットの形状は、使用するプラスチックの種類と目的によって異なります。柔らかいプラスチックの場合は、より鋭い刃先と高いすくい角が、プラスチックを変形させることなくきれいな切断面を実現します。硬いプラスチックの場合は、硬質材料向けに設計された独自の形状のエンドミルを選択することで、プラスチックにかかる力を軽減し、割れを防ぐことができます。高いねじれ角で設計されたエンドミルは、一般的に切削片の排出性、熱の蓄積の低減、そしてプラスチックの溶融防止に優れています。必要な切削深さと種類に応じて、エンドミルの形状(ミル刃先やドリル刃先など)も考慮することが重要です。
Q: 従来の金属切削エンドミルをプラスチックに使用できますか?
A: 従来の金属切削用エンドミルはプラスチックにも使用できますが、必ずしも最良の結果が得られるとは限りません。金属には、切削作用、刃先の鋭さ、フルート形状など、プラスチックとは異なるビット特性が求められます。プラスチックには、フルート数が少なく、切りくずクリアランスが広いなど、過度の加熱や溶融を防ぐ機能が有利です。プラスチック切削専用のエンドミルは、多くの場合、すくい角が高く、刃先が鋭利なため、より滑らかな表面を生成し、材料の変形を抑えるように設計されています。プラスチックで最良の結果を得るには、プラスチック専用に設計されたビットを選択することをお勧めします。
Q: プラスチック切削に超硬エンドミルが好まれる理由は何ですか?
A:超硬ソリッドエンドミルは、優れた強度、鋭い刃先、そして耐摩耗性を備えているため、プラスチックの切削に適しています。超硬合金はHSSよりも剛性が高いため、より鋭い刃先を実現し、その切れ味を長く維持できます。これは、バリや溶融を起こさずにプラスチックを正確かつきれいに切削するために不可欠です。超硬ソリッドエンドミルは、特殊なコーティングや形状を採用することで、切削片の溶着を低減し、切削片の排出性を向上させるなど、プラスチック加工における性能をさらに向上させる設計も可能です。
Q: スピンドル速度と送り速度はエンドミルによるプラスチック切削にどのような影響を与えますか?
A: エンドミルをプラスチックに使用する場合、主軸回転速度と送り速度は切削品質に大きく影響します。適切な主軸回転速度と送り速度の組み合わせは、スムーズな切削動作を実現し、熱の蓄積を最小限に抑え、過去の蓄積によるひび割れや欠けを防ぎます。一般的に、主軸回転速度を低くし、適切な送り速度を設定することで、過度の熱を発生することなくカッターを効果的に加工できます。ただし、最適な設定は、プラスチックの種類、エンドミルの特性、そして希望する仕上げによって異なります。テストカットを実施し、エンドミルメーカーに相談することで、アプリケーションに最適な設定を決定できます。
Q: プラスチックを切断する際、チップの除去に関して特別な考慮事項はありますか?
A: はい、プラスチックを切削する際は、効率的に切削片を排出しないと再溶着する性質があるため、切削片の除去が不可欠です。刃数が少ないエンドミルを使用すると、切削片を排出するスペースが広くなり、熱蓄積のリスクが軽減されます。さらに、ビルドアップ真空システムを使用してワークピース周辺から切削片を継続的に除去することで、切削プロセスを大幅に向上させることができます。クーラントシステムも場合によっては効果的ですが、急激な温度変化によるプラスチックへの衝撃や変形を防ぐため、慎重に使用する必要があります。
Q: プラスチックを切断する場合、エンドミルをどのくらいの頻度で交換または研磨する必要がありますか?
A: エンドミルの交換または研磨の頻度は、プラスチックの種類、切削条件、エンドミルの品質など、いくつかの要因によって異なります。例えば、超硬ソリッドエンドミルはHSSエンドミルよりも切れ味が長持ちする傾向があります。しかし、切れ味の鈍化は避けられず、仕上げ品質の低下、発熱の増加、ワークの損傷につながる可能性があります。性能を注意深く監視し、仕上げの荒れや切削に必要な力の増加など、摩耗の兆候がないか確認することが重要です。これらの兆候が現れたら、エンドミルを研磨または交換することで、最適な切削条件を維持し、工具の寿命を延ばすことができます。
おすすめの書籍:4枚刃エンドミルの世界を探る






