


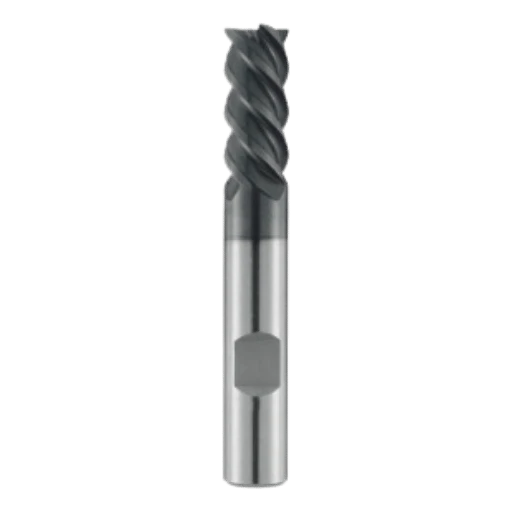
欧米のお客様に長年にわたり加工ソリューションを提供してきた経験から、超硬ソリッドエンドミルの公差は見落とされがちですが、加工品質に最も直接的な影響を与えることが分かっています。機械パラメータを正しく調整したにもかかわらず、高精度金型加工において寸法偏差や表面傷が発生するお客様にも遭遇しました。調査の結果、切削工具自体に根本原因があることがしばしば判明しました。高性能超硬ソリッドエンドミルを使用する場合でも、従来の工具を使用する場合でも、高速切削や複数回の工具交換を行うと、切削径、切削長さ、ボールエンドのわずかな偏差でさえも増幅される可能性があります。
実際のプロジェクトでは、超硬ソリッドエンドミルのシャンク径公差、刃先の一貫性、および刃先研削品質を頻繁に検証します。これは、小径工具や深穴加工において特に重要であり、わずかな振れでもバッチの不良につながる可能性があります。3D表面加工に超硬ソリッドボールノーズエンドミルを使用する顧客の場合、ボールノーズ半径のわずかな誤差でも金型表面仕上げに直接影響します。このような問題は、工作機械の補正だけでは必ずしも修正できるとは限りません。
超硬エンドミルのメーカーとして、当社は原材料の選定から研削工程、コーティング管理に至るまで、あらゆる工程が最終的な公差に及ぼす影響を十分に理解しています。量産前には、工具の各バッチについて現場でのテストと検証を実施しています。これにより、高速加工や高硬度材料の加工時における一貫性と信頼性を確保しています。当社の実務経験から、工具の公差の安定性は、加工効率と部品品質の両方にとって極めて重要であることが分かっています。
私たちの経験上、多くの競合他社は工具公差の直接的な影響を見落としています。微細な偏差の蓄積は、生産効率の低下や手戻りの増加の根本的な原因となることがよくあります。小さな工具誤差が加工プロセス全体に影響を及ぼした事例に遭遇したことはありませんか?
実際の生産現場で超硬エンドミルの重要な公差を管理する方法
高速スピンドル加工は、当社のプロジェクトにおいてほぼ常に標準となっています。わずかな工具振れでも、表面品質と寸法安定性に直接影響を及ぼします。欧州のお客様が高性能超硬ソリッドエンドミルを使用してアルミニウム合金金型を加工している事例では、高速切削中の工具振動によりキャビティの寸法ずれが発生しました。事後調査の結果、工具ホルダとスピンドルの嵌合不良に加え、工具シャンク径の公差が±0.005mmであったことが判明しました。当社では、深溝加工において±0.003mm以内の公差を目標としています。このわずかな差は高速加工時に増幅され、加工安定性に直接影響します。
量産における安定性を維持するため、当社では各バッチを入庫前に厳格に検査し、特にシャンク径と刃先径について厳格に検査しています。工作機械の補正だけでは、工具の振れによる誤差を修正することはできません。お客様がキャビティを量産する場合、工具の幾何学的精度が寸法安定性の最も直接的な保証となります。このアプローチにより、手直し率を低減し、高速・深キャビティ加工において信頼性の高い結果を保証します。
シャンク径公差の振れに対する実際の影響(±0.003mm vs ±0.005mm)
シャンク径公差のわずかな変化が工具のダイナミクスに大きな影響を与えることが明らかになりました。例えば、ドイツのお客様に納入した超硬ソリッドエンドミルは、シャンク公差が±0.003mmのとき、24,000回転/分でほぼ振動を示さず、安定した切削と滑らかな表面を実現しました。公差を±0.005mmに拡大すると、同じ条件下でわずかな振動が発生し、加工部品に波紋が発生しました。高速工具や小径工具では、振れによる寸法誤差を最小限に抑えるため、より厳しい公差を推奨します。
ツールホルダーの適合精度も同様に重要です。切削径が適切に制御されていても、不適切なクランプは振動を増幅させる可能性があります。当社では、振れリスクを最小限に抑え、現場での部品の一貫性を確保するために、ロットごとにシャンク径とツールホルダーの適合性を測定しています。
切断径公差が寸法の一貫性とバッチ安定性に与える影響
金型キャビティのバッチ加工では、切削径のわずかな違いが寸法偏差を引き起こす可能性があります。特に深いキャビティや高硬度鋼の場合、0.01mmの偏差でもバッチ全体の許容範囲を超えてしまう可能性があります。当社の経験から、切削径の安定性は、工具材質やコーティング単独よりも、部品の均一性に大きく影響することが分かっています。
量産においては、全数検査とサンプリングを実施しています。小ロット生産ではほぼ全ての直径を測定し、大ロット生産では比例サンプリングと工作機械試験を組み合わせたツールの安定性検証を実施しています。これにより、ロットの一貫性が確保され、直径の変動による手戻りを削減します。
深穴加工における切削長さと全長公差の影響
切削長や全長のわずかな誤差でも、工具の干渉や衝突を引き起こす可能性があります。特に、多軸加工センターにおける超硬ソリッドボールエンドミルでは顕著です。あるお客様では、切削長が許容値を0.1mm超えたことで治具との衝突が発生し、工具の破損やスクラップが発生しました。
入庫前に刃先と全長の徹底的な検査を実施し、工具管理システムに工具寿命を記録します。また、バッチワークや複雑な部品については、追加のランダムサンプリングを実施し、測定データをお客様と共有することで、加工リスクを最小限に抑えます。
同心度および振れ制御基準(理論値ではなく測定値)
高速加工において、0.005mmと0.01mmの振れの違いが部品品質に与える影響を測定しました。部品品質への影響は理論計算で予測されたよりも大きく、金型工場に高性能超硬ソリッドエンドミルを納入しました。振れが0.01mmの場合、チッピングやツールマークが発生しましたが、振れが0.005mmの場合は滑らかで寸法安定性の高い面が得られました。
お客様は、チッピングの原因を機械パラメータや誤差に求めることがあります。工具の同心度を測定することで、累積振れが主な問題であることが確認されました。当社の実務経験に基づき、特に高速加工や深穴加工においては、超硬ソリッドエンドミルカッターを選定する際には、実測振れデータを優先することをお勧めします。これにより、信頼性が高く、一貫性のある結果が得られます。
高性能超硬ソリッドエンドミルの公差管理に関する特別な要件
高速加工や高硬度材料の加工では、工具形状精度に対する要求が厳しくなることがよくあります。当社のプロジェクトでは、高性能超硬ソリッドエンドミルを用いてHRC60以上の硬度を持つ鋼部品を加工していますが、刃先のわずかな偏差が切削力の分布や工具寿命に影響を与える可能性があります。工具材料の硬度やコーティングの耐摩耗性だけでは、安定性を保証するには不十分です。切削径、切削長さ、振れの厳格な管理が不可欠です。精密キャビティをバッチ生産するお客様のために、当社は現場でテストを実施し、高速切削下における動的バランスと寸法安定性を確保しています。
同じ工具でも、異なる機械では性能が異なるという状況に頻繁に遭遇します。機械の剛性に加え、工具本来のバランス特性も大きな役割を果たします。長年の経験に基づき、当社では工具の同心度、シャンク径精度、刃先の安定性を検査する方法を含む社内基準を開発しました。これらの対策により、チッピングや振動を低減し、複雑な部品の加工を予測通りに行うことができます。
高速加工:動的バランス調整の実用要件
アルミニウムや航空宇宙部品を24,000rpmを超える回転速度で加工する場合、工具のバランスが適切でないと、シャンク径の偏差が0.003mm以内であっても振動が発生する可能性があることがわかりました。この振動は、切削安定性と表面仕上げに直接影響します。当社では、出荷前にすべてのカッターに対して高速回転試験を実施し、バランスがお客様の要件を満たしていることを確認しています。
当社では、材料と切削パラメータに基づいて動的バランスを評価しています。5軸高速加工のシナリオによっては、振動振幅を0.002mm以下に抑えることが求められる場合があります。当社は測定データを提供し、シャンク径と刃長を調整することで、動的バランスの誤差を最小限に抑えます。したがって、高速加工は材料の硬度だけでなく、動的安定性と公差管理を総合的に反映したものとなります。
高硬度材料加工における刃先安定性の重要性
HRC60以上の鋼部品やチタン合金部品の場合、刃先の微細なばらつきが材料硬度によって増幅され、切削力の変動、異常な表面性状、あるいは工具の早期折損を引き起こします。航空宇宙プロジェクトでは、バッチ間でわずか0.01mmの刃先ばらつきに起因する切削ムラの問題を解決しました。
高性能超硬ソリッドエンドミルのバッチ供給においては、刃先半径や刃先形状など、厳格な刃先検査を実施しています。高硬度材の加工においては、各バッチの実際の性能を確認するための試加工を実施することで、微妙な差異によるリスクを最小限に抑えています。長年の経験から培われたこの方法は、困難な加工条件においても確実な性能を保証するための最も確かな保証となります。
コーティング前後の寸法制御における課題
コーティング工程では、わずか数マイクロメートルのコーティング厚さでも、工具公差に累積的に影響を及ぼす可能性があります。特に深穴加工においては、コーティング厚さを考慮していないと、切削径や切削長さの偏差、切削抵抗の増加、干渉の発生につながる可能性があります。これにより、軽微な干渉や表面粗さの悪化を経験したお客様もいらっしゃいました。
これに対処するため、コーティング前に寸法補正を行い、切削径と長さを調整することで、コーティング後の公差が仕様範囲内に収まるようにします。また、コーティング後にはバッチの一貫性を確認するために再測定を行います。高性能工具には、公差管理、プロセス補正、そして実際の加工要件を総合的に考慮することが不可欠です。
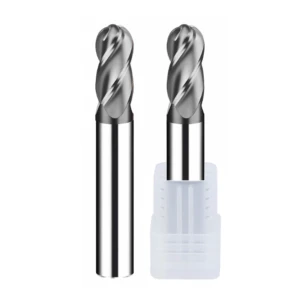
さまざまなアプリケーションシナリオにおける超硬エンドミルカッターの品質判断基準
当社の加工経験では、工具公差の感度は材料や加工プロセスによって大きく異なります。当社はかつて、欧米のお客様にアルミニウムと鋼の両方の超硬ソリッドエンドミルを供給したことがあります。同一ロットの工具であっても、アルミニウムの高速切削ではわずかな振動が見られましたが、鋼の加工では安定した状態を維持しました。これは、材料特性と切削条件が工具公差の加工品質への影響を直接的に増幅させることを示しています。そのため、工具の性能を判断する際には、メーカーの仕様だけでなく、具体的な加工シナリオを考慮します。
また、アプリケーションによってお客様の期待値に大きな違いがあることも確認しました。高速アルミニウム加工では、切削径と刃先仕上げの一貫性が非常に重要です。高硬度鋼加工では、刃先形状や同心度のわずかな違いが切削力と安定性に大きな影響を与えます。当社の供給およびオンサイトサポートにおいては、一般的な公差ではなく、実際の加工要件に基づいた検査基準を優先しています。
アルミニウムと鋼の機械加工における公差感度の違い
高速アルミ加工では、スムーズな切りくず排出と表面仕上げを実現するために、ハイヘリックス超硬ソリッドエンドミルを頻繁に使用しています。刃径とシャンク径の公差が±0.003mmであっても、微細な振動によってアルミ表面に波紋や段差が生じることがあります。航空宇宙産業のお客様の中には、振動による表面の不均一性のために、バッチ加工した部品が複数回の手直しを余儀なくされたケースもありました。この経験から、アルミ加工は動的バランスと刃先の安定性に非常に敏感であることが明確に分かりました。
一方、鋼や高硬度材料の加工では、目に見える振動は比較的少ないものの、刃先の微細な差異や切削長さの累積誤差が切削力に直接影響を及ぼします。これは、工具の早期破損や寸法偏差につながる可能性があります。当社では、材料の硬度と加工深さに基づいて、より厳格な刃先安定性検査を実施し、現場での試切削によって工具の性能を検証しています。
荒加工用エンドミルと仕上げ加工用エンドミルの公差管理の違い
荒加工では、切削抵抗が高く、工具の摩耗が早く、材料の取り代を最大限まで削り取ることが目的であるため、若干大きめの公差が許容されます。アルミニウムプロファイルのバッチ加工プロジェクトでは、直径偏差±0.005mmの荒加工用エンドミルで要件を満たしました。
仕上げ加工では、刃径、刃長、同心度のより厳格な管理が求められます。複雑な金型キャビティの大量生産においては、公差管理は部品の均一性と手直し率に直接影響を及ぼします。当社では、高性能超硬ソリッドエンドミルの各ロットごとに測定を行い、試切削を実施することで、安定した性能を確保しています。このアプローチは、長年の実務経験に基づいています。
小径カッター(≤3mm)の公差課題
小径カッターの加工は、従来サイズのカッターよりも困難です。当社の経験上、3mm未満のカッターはシャンク径、切削長さ、そして刃先の均一性に非常に敏感です。あるお客様は、精密金型の加工中に工具の折損が頻繁に発生していました。調査の結果、工具公差の累積と高速振動が主な原因であることが判明しました。
破損を低減するため、小径工具にはより厳格な公差管理とダイナミックバランス調整を実施しています。また、送り速度や切込み深さの調整も推奨しています。これにより、加工効率を維持しながら破損を最小限に抑えることができます。当社の経験から、小径工具の公差要件は標準工具よりもはるかに厳しいことが分かっています。
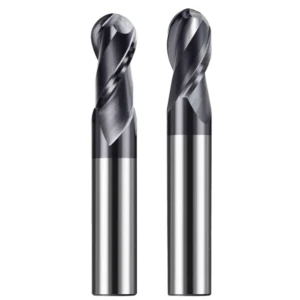
超硬ソリッドボールエンドミルの特殊公差管理に関する考慮事項
ボールエンドミルは、半径(R角度)とボール中心の極めて精密な制御を必要とします。金型や複雑な面の加工では、わずかな偏差でも段差や凹凸が生じる可能性があります。ヨーロッパのお客様に超硬ソリッドボールエンドミルを納入した際、バッチ加工中にキャビティ面に段差が発生しました。測定の結果、問題はボール半径の偏差であることが確認されました。このことから、設計から製造、そして納品に至るまで、公差管理を維持する必要があることが浮き彫りになりました。
工作機械と加工パスは、あらゆる不正確さを増幅させます。5軸加工では、ボール中心のわずかなオフセットがパス補正の失敗を引き起こし、表面仕上げに直接影響を与える可能性があります。当社では、工具測定とパステストを組み合わせることで問題を予測し、お客様に切削戦略に関するアドバイスを提供しています。
ボールエンドミルの半径精度が金型表面品質に与える影響
R半径の精度は、キャビティ表面の滑らかさに直接影響します。ある自動車用金型プロジェクトでは、半径0.01mmの誤差がキャビティ底にわずかな段差を引き起こし、追加の研磨が必要になりました。この問題は機械ではなく、金型自体に起因していることが判明しました。
同様の問題を防ぐため、当社では製造工程において刃先半径とボールの真円度を厳密に管理しています。出荷前にR角度測定を実施し、お客様には5軸加工や高精度加工面での小ロット試切削を推奨しています。これにより、工具公差による手戻りや不良を削減できます。
ボール中心位置偏差が5軸加工に与える影響
ボールセンターのわずかなオフセットでも、ツールパス補正に大きな影響を与える可能性があります。ある金型工場のプロジェクトでは、0.02mmのボールセンター偏差がパスエラーを増幅し、オーバーカットとアンダーカットを引き起こしました。当初、クライアントは機械の不具合を疑いましたが、現場での測定により、工具に問題があることが確認されました。
バッチごとにボール中心偏差を測定・記録し、パス検証のためのデータを提供します。この早期検出により、5軸加工パラメータの微調整が可能になり、部品の表面品質の一貫性を確保できます。特に複雑な曲面や高精度金型においては、理論計算よりも実践的な経験が大きな教訓となります。
ボールエンドミルの検査方法とよくある誤判定の問題
お客様の測定方法によっては、工具精度を誤って判断してしまうことがあります。ボール径の測定にCMMのみを使用し、エッジの真円度やボール中心のオフセットを無視しているお客様もいます。それでも段差やパスエラーが発生する場合があります。当社は、このような測定エラーを現場で何度も修正してきました。
特に小径工具や5軸高精度加工においては、超硬ソリッドボールエンドミルの工場測定データを用いた検証を推奨いたします。また、最適な工具性能を確保するために、エッジスキャンやボールセンターチェックといった測定方法もご提案いたします。これらの詳細は、表面品質と加工安定性に直接影響します。

超硬エンドミルメーカーとして、社内品質基準を確立する方法
欧米のお客様に切削工具を供給し、技術サポートを提供してきた長年の経験から、社内品質基準の確立は原材料から最終製品に至るまでのあらゆる工程に影響を及ぼすことが分かっています。従来の超硬ソリッドエンドミルカッターと高性能工具のいずれにおいても、原材料の初期管理がその後の公差の安定性を左右します。原材料の選定、焼結の均一性、初期のロッド径はすべて、切削径、シャンク径、切削長の均一性に直接影響します。厳格な社内基準がなければ、たとえ洗練された研削工程であっても、バッチ間の性能を保証することはできません。
また、加工環境と設備の安定性が最終的な工具品質に重要な役割を果たすことも認識しました。長年の生産経験から、バッチの安定性は原材料だけでなく、研削盤の精度、温度管理、工具の固定方法にも左右されることが明らかになっています。そのため、当社では、研削工程、切削液の使用、機械のメンテナンス基準など、詳細な社内工程仕様を策定し、すべての超硬エンドミルが厳格な公差と切削性能要件を満たすようにしています。
原材料(炭化タングステンロッド)から始まる寸法制御ロジック
タングステンカーバイドロッドの直径偏差は、完成工具の刃先径とシャンク径に直接影響を与えることが分かりました。あるお客様から、精密金型の加工時にわずかな寸法偏差が発生したという報告がありました。調査の結果、元のロッドの偏差が累積することで刃先径が小さくなっていたことが判明しました。これを防ぐため、当社では受領したタングステンカーバイドロッドを一つ一つ測定し、偏差に応じて分類することで、その後の研削工程における安定した基盤を確立しています。
また、原材料のバッチデータを記録し、最終的な工具の測定値と比較します。このトレーサビリティシステムにより、原材料の適合性が確保され、お客様に検証済みの公差保証を提供します。これは、高硬度鋼や深いキャビティの加工において特に重要です。わずかな偏差でも増幅され、部品の寸法精度に直接影響を与える可能性があるためです。
公差安定性における研削プロセスの決定的な役割
当社の経験上、研削設備や研削工程の違いは、ロットの安定性に大きく影響します。高性能超硬ソリッドエンドミルの場合、機械精度の不足により、初期段階で刃径や刃長にばらつきが見られるロットがありました。その結果、高速切削時に振動やチッピングが発生しました。研削は単に工具を成形するだけでなく、公差の安定性を管理する上で不可欠であることを認識しました。
工具の固定、研削手順、クーラントの塗布、温度制御を含む研削基準を確立しました。機械ごとに、工具径、刃数、材料の硬度に基づいたカスタマイズされたキャリブレーション戦略が必要です。これらの対策により、切削径、長さ、同心度の一貫性が維持され、高速加工や高硬度材料加工において予測可能な加工結果が保証されます。
オンライン検査と最終完全検査基準
生産中のオンライン検査に加え、各バッチごとに完全検査を実施しています。オンライン検査では、シャンク径、刃先径、長さを迅速に測定し、異常なバッチを迅速に特定します。完全検査には、特に金型製作や5軸工具において、同心度、刃先真円度、ボールエンド半径の精密測定が含まれます。
例えば、欧米のお客様向けに公差範囲を設定し、機械の試作切削のフィードバックに基づいて製造を調整しました。このアプローチにより、バッチの一貫性が確保され、追跡可能な測定データが得られました。私たちの経験から、メーカーの公差仕様だけに頼るだけでは不十分であり、高精度な加工性能を保証する鍵は測定データであることが証明されています。
メーカー間の価格差が公差グレードに起因することが多い理由
当社の供給経験から、価格差は多くの場合、公差の精度と検査の厳しさの違いを反映しています。低価格の工具は、シャンク径、刃先径、切削長さの偏差が大きくなる傾向があります。高精度工具は、厳格な原材料選定、研削工程管理、そして徹底した検査によって、一貫した公差を確保しています。
お客様には、価格が高いということはコストと精度のトレードオフであることをご説明いたします。高速切削、高硬度材料、あるいは深穴金型加工においては、厳格な公差は予測可能な性能と低い手直し率を保証しますが、生産コストは増加します。この理解に基づき、お客様のご期待に沿う製品を提供し、低品質の工具に起因する問題を回避しています。
欧米の顧客サポートで確認されたよくある誤解
欧米のお客様への長年にわたるオンサイトサポートを通じて、お客様が加工の問題を工具公差のみに帰し、工作機械の要因を見落としているケースを数多く目にしてきました。高速加工や複雑な5軸加工においては、主軸テーパの不足、クランプ精度の低さ、機械ベッドの剛性不足などが、表面の凹凸や部品の寸法偏差の原因となる可能性があります。
例えば、ある金型メーカーのお客様は、高性能超硬ソリッドエンドミルを用いてアルミニウム部品を加工していましたが、微細な振動や異常な表面性状を頻繁に経験していました。当初、お客様は切削径またはシャンク径の公差を疑っていましたが、現地調査の結果、工作機械のクランプ精度が不十分であることが判明しました。これは、加工異常の診断には、切削工具と工具ホルダーから工作機械自体に至るまで、包括的なシステムレベルの分析が必要であることを示しています。工具公差の仕様だけでは、加工結果を完全に説明することはできません。当社では通常、現場で切削工具、工具ホルダー、工作機械の複合測定と試切削を行い、お客様が真の原因を特定できるよう支援しています。このアプローチにより、誤判断を回避し、加工プロセスの最適化に貢献しています。
顧客が工作機械の問題を超硬エンドミルの公差に誤って帰することが多い理由
多くのお客様は、高速加工時や小径工具使用時に寸法偏差やわずかな表面リップルが発生すると、すぐに工具公差を疑います。例えば、あるお客様は航空宇宙用アルミニウム部品の加工中に、連続的なキャビティ偏差が発生し、当初は切削径の誤差を疑っていました。
スピンドルテーパーとツールホルダーのはめあいを測定したところ、工作機械のクランプ偏差が工具のわずかな振動を引き起こしていることが判明しました。工具公差を検討する前に、まず工作機械の要因を評価することをお勧めします。この方法により、問題の原因を正確に特定し、高精度工具の不必要な交換を回避できます。当社の経験上、系統的誤差は個々の工具公差よりも見落とされやすいことが分かっています。
ツールホルダーとツール公差の重ね合わせによって生じる系統的誤差
実際の加工では、工具ホルダーと工具の公差が組み合わさって系統的誤差が生じることがよくあります。例えば、シャンク径公差±0.003mmの超硬ソリッドエンドミルで、工具ホルダーの振れが約0.004mmの場合、高速切削時の実効振れは約0.007mmになります。これは、表面仕上げとキャビティ精度に影響を与えるのに十分な大きさです。
高精度アプリケーションでは、工具公差に加え、工具ホルダーの適合性を測定し、機械の剛性を考慮することをお勧めします。これにより、バッチ加工前に系統的誤差を予測し、部品品質を最大限に高めるための最適な工具と治具の組み合わせを選択できるようになります。
簡単な現場検査でツールの品質グレードを判断する方法
お客様が工具の性能を迅速に評価できるよう、シンプルで実用的な検査方法を提案しています。超硬ソリッドボールエンドミルまたは小径エンドミルの場合、マイクロメーターまたは刃先ゲージを使用してシャンク径、刃先径、刃先長さの一貫性を確認し、結果を工場提供データと比較することができます。
また、お客様には試切削時に切削面と振動を観察するよう指導しています。公称公差内で異常な切削が発生した場合、通常は工具の欠陥ではなく、工具ホルダーまたは工作機械の要因を示しています。この迅速な現場検査アプローチにより、誤判断が減少し、欧米のお客様をサポートし、豊富な実務経験を積むことができました。
超硬エンドミルメーカーからBエンド顧客への公差コミュニケーションアドバイス
欧米のお客様との長年にわたる現場での技術交流を通じて、静的な技術表よりも明確な公差の伝達が重要であることが分かりました。シャンク径、切削径、刃先長さ、公差等級、そして刃先の均一性は、加工結果に直接影響します。要件が不明確な場合、量産時に刃の振動、欠け、寸法偏差が生じる可能性があります。
調達および試加工の際には、工作機械の剛性、治具の適合性、実際の材料条件を考慮し、公差に関する協議を優先することをお勧めします。高性能超硬ソリッドエンドミルを一括購入される場合は、お問い合わせの際に主要な寸法仕様、振れ制御、コーティング補正の影響を明確にしてください。これにより、メーカー間の公差基準の違いによる加工のばらつきを防ぎ、サンプル試験による評価の基盤を構築できます。
問い合わせ時に確認すべき主要な寸法公差
超硬エンドミルのバッチを比較または購入するときは、次の点を確認してください。
-
シャンク径公差
-
刃先径公差
-
刃先と全長の許容差
-
ボールエンド半径精度(ボールエンドミルの場合)
-
同心
-
ランアウト範囲
これらの重要な寸法を無視すると、アルミニウムまたはHRC60以上の鋼の高速加工中に振動やチッピングが発生する可能性があります。これらのパラメータを事前に確認することで、基準となる基準が確立され、サンプル検証時の比較基準となります。具体的な作業条件、図面、または材料情報を共有することで、より正確な工具選定が可能になります。
サンプルテスト中に検証する主な項目
サンプルテスト中に、次の点を確認します。
-
実際の切削径とシャンク径は公称公差と一致します
-
切削長さと全長は深いキャビティの要件を満たします
-
ボールエンド半径と中心位置精度
-
高速回転時の切削面状態と振動
多くの加工上の問題は、理論的な公差だけでなく、工作機械、工具ホルダー、工具の複合的な性能から生じます。早期検証により潜在的なリスクを特定し、パラメータや工具選定の微調整を行い、長期にわたって安定した加工品質を確立することができます。
長期安定的な品質基準協定を確立する方法
バッチ加工の安定性を確保するには、次のような長期的な品質標準契約を確立することを検討してください。
-
重要な寸法公差
-
最先端の一貫性
-
振れ制御
-
コーティング補正
これらの基準をバッチ測定データと組み合わせることで、手戻りや生産の不安定性を削減できます。工具の使用記録、試加工結果、工作機械からのフィードバックを契約に含めることをお勧めします。これにより、バッチ前の比較が可能になり、根本原因分析が容易になります。高精度金型や航空宇宙部品の場合、具体的な作業条件、加工材料、ツールパススキームをご提供いただくことで、最も効果的な品質基準システムを共同で構築することが可能になります。






