


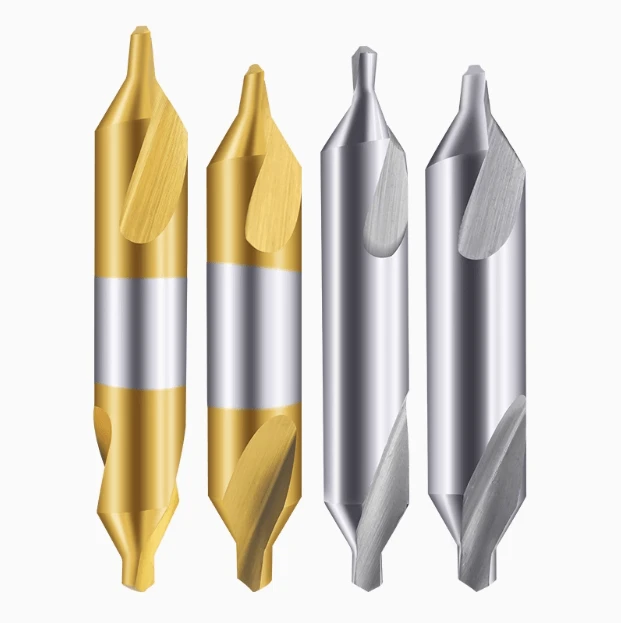
現代のCNC加工において、穴あけ精度は後続工程の安定性と製品品質に直接影響を及ぼします。穴あけ前の位置決め作業では、スポットドリルとセンタードリルが頻繁に言及されますが、混同されやすいのが現状です。ドリルを選ぶ際に、多くのエンジニアが「スポットドリルとセンタードリルの違いは何ですか?」「私の作業環境ではどちらを使用すべきですか?」と疑問に思うことがよくあります。この記事では、まさにこの疑問について詳しく掘り下げていきます。
どちらも穴あけ前の位置決めに使用されますが、構造設計、機能的用途、および適用シナリオは根本的に異なります。スポットドリル(スポットドリルビットとも呼ばれます)は、主にメインドリルの穴あけ精度を向上させ、偏芯を防止するために使用されます。センタードリルツールは、旋削加工において中心支持や穴位置決めに使用され、また、小さな面取り機能も備えています。
ドリルを選択する際に、超硬センタードリルを使用するかどうか、穴の直径、材料の硬度、機器の種類に基づいてどのように適合させるかは、すべての加工エンジニアが考慮しなければならない重要な要素です。
この記事では、構造上の違い、機能上の目的、適用シナリオなど、さまざまな観点からスポットドリルとセンタードリルを総合的に比較し、さまざまな加工タスクに適したドリルを正しく選択する方法、よくある誤解を避ける方法、全体的な加工効率と品質を向上させる方法を明確に理解できるようにします。
スポットドリルとは何ですか?
スポットドリルの定義と機能
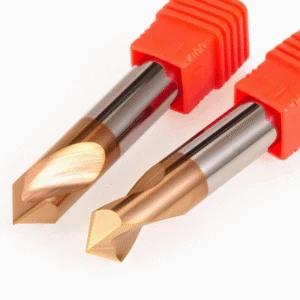
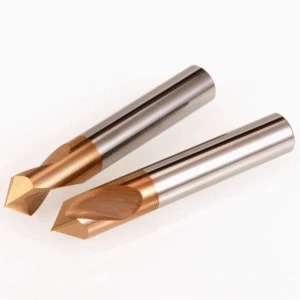
CNC精密加工において、スポットドリルは穴あけ加工前の位置決めに使用される特殊な工具です。主な目的は、後続のメインドリルが正しい位置から開始されるようにすることで、ドリルの「ずれ」や穴位置の誤差を防ぐことです。従来のセンタードリルとは異なり、スポットドリルは完全なセンター穴や面取りを加工するのではなく、穴あけ位置を迅速かつ正確に調整するために使用されます。これは、穴品質を向上させるための重要なステップです。
スポットドリルビットは位置決めに重点を置くため、通常、刃長が短く、剛性が高く、安定性を高めるように設計されています。特に超硬ドリルを使用する場合や小径穴を加工する場合、スポットドリルを使用することで、最終的な穴の同軸度と表面品質が大幅に向上します。
スポットドリルビットの構造特性と一般的な角度(例:90°、120°)
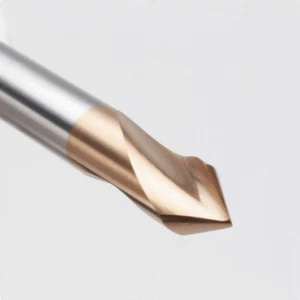
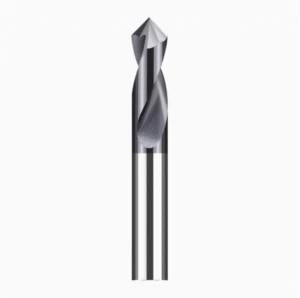
スポットドリルは通常、切れ刃が短く、先端角が大きいのが特徴です。一般的な角度は90°、118°、120°、142°で、メインドリルの先端角に合わせて選択されます。適切な角度の選択は非常に重要です。スポットドリルとメインドリルの接触面積と精度に影響するからです。不完全な着座やドリフトを防ぐため、スポットドリルの角度はメインドリルよりもわずかに大きくすることが推奨されます。
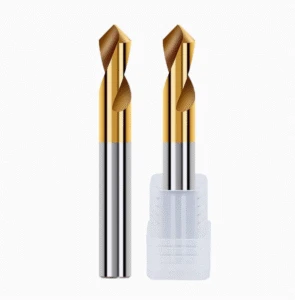
スポットドリルビットは、一般的に超硬合金または高性能HSSで作られており、優れた剛性と耐摩耗性を備えています。センタードリルとは異なり、スポットドリルにはセンターガイドチップがないため、高速・高精度のCNCアプリケーションに最適です。
CNC加工におけるスポットドリルの典型的な適用シナリオ
スポットドリルは、主に次のような用途に使用されます。
- 垂直加工センターまたは高速ドリル/フライス盤での複数穴のバッチドリル加工。
- ドリルのたわみを防ぐために、熱処理された鋼やチタン合金などの硬化材料を加工します。
- 金型、航空宇宙部品、医療機器などの精密部品の事前配置。
- 高速、高精度の超硬ドリル加工。
このような状況では、スポット ドリルにより穴の一貫性が向上し、スクラップ率が下がるため、精密 CNC 穴あけ加工には欠かせないものとなります。
適切な材料と加工作業
スポットドリルは、次のようなさまざまな材料の事前位置決めに適しています。
- 炭素鋼、ステンレス鋼、アルミニウム合金、銅、チタン合金、熱処理鋼
- 複合材料、硬質プラスチック、高温合金
一般的なタスクには次のようなものがあります。
- 小径深穴掘削の事前位置決め
- タップ穴、貫通穴、止まり穴などの精密穴の準備
- 自動化生産ラインにおける安定した高速掘削
センタードリルとは何ですか?
センタードリルビットの構造と分類(A型、B型、マーキング型)
センタードリルは、旋削加工やサポートシステムのためのセンター穴を加工するために設計されています。小径のガイドチップと大径の面取り部で構成されています。
種類には次のものがあります。
- タイプA: テーパーのない標準センター穴、一般的なサポート用
- タイプB:高荷重による割れを防ぐ保護面取り付き
- マーキングタイプ(Rタイプ):完全なセンター穴ではなく、ガイドマークや浅い位置決め穴を作成する場合
これらのドリルは通常、短くて硬いため、高速旋盤や小径シャフトでの正確なセンタリングに最適です。
主な機能: 1つのツールで中心位置決めと面取り
スポットドリルとは異なり、センタードリルの強みは二重の機能にあります。標準のセンター穴の掘削と面取りを1回の操作で実行できるため、特にCNC旋盤やスイス型旋盤において効率が向上します。
面取りは、メインドリルの飛び出しを防ぎ、穴の入り口品質を向上させるのにも役立ちます。この2つの機能により、センタードリルは旋削加工において不可欠な存在となっています。
旋削加工における一般的な用途
センタードリルは、次のような用途で広く使用されています。
- たわみを防ぐために心押台サポートを備えた細いシャフトを旋削する
- 多工程旋削加工前の軸方向アライメントの確立
- 深穴あけやボーリングの前に穴の位置をマークする
- スピンドルセンタリングを改善して同心度を向上
これらは、高速または高精度の旋削環境では特に重要です。
超硬センタードリルの利点と適した材料
超硬センタードリルは、従来の HSS に比べて次のような利点があります。
- 強靭な材料(硬化鋼、ステンレス、チタンなど)の硬度と耐摩耗性が向上します
- 高速切削や断続切削における優れた耐チッピング性能
- 大量生産における工具寿命の延長と段取り替えの削減
- 自動化および高速旋盤センターに最適
代表的な材料には、ステンレス鋼、合金鋼、鋳鉄、チタン、耐熱合金などがあります。高精度のセンター穴加工には、超硬センタードリルが信頼性と費用対効果に優れたソリューションを提供します。
スポットドリルとセンタードリル:コアの違い分析
構造比較:ドリルの形状、長さ、先端角度の設計
スポットドリルは、短い切れ刃と高い剛性を備えた円錐形状をしています。センターパイロットがないため、高精度な位置マーキングに適しています。
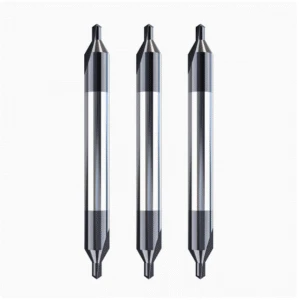
センタードリルは、センター穴形成用の細いパイロットチップと面取り部からなる2段階構造を採用しています。この設計により、旋削加工において強力なセンタリングガイドを提供します。
材質も異なります。スポット ドリルは通常、剛性のために超硬合金または HSS-Co が使用され、センター ドリルはサポート機能の耐久性のために炭素鋼または超硬合金が使用されることが多いです。
機能比較:事前位置決めとセンター穴加工
スポット ドリルは、フライス加工や穴あけ加工の際のスタッキングやずれを防ぐために、メイン ドリルの正確なエントリ ポイントを準備します。
センタードリルは、旋削加工において、テールストックを支えるためのセンター穴と面取りを作成します。これらの機能は異なる加工工程で使用され、互換性はありません。
設備の比較:フライス加工/ドリリングと旋盤
スポットドリルは、CNCフライス盤、ドリル、マシニングセンターで使用され、バッチ穴あけや高精度部品の加工に優れています。
センタードリルは、CNC旋盤や旋盤加工機向けに軸方向の支持を提供するように設計されており、一方を他方の用途で誤って使用すると、工具の故障や部品の欠陥につながる可能性があります。
よくある誤解:なぜ互換性がないのか
フライス盤でセンタードリルを使用して穴あけ加工を行うと、パイロットチップが脆いため、破損につながることがよくあります。逆に、旋盤でスポットドリルを使用すると、適切なセンターサポートが得られません。
スポットドリルとセンタードリルはそれぞれ異なる役割を担うように設計されています。前者はドリルの精度を確保し、後者は旋削加工時のサポートを確保します。誤った使用方法は、工具寿命と部品品質の両方を損ないます。
スポットドリルとセンタードリルの違いを明確に理解することは、プロセスの成功とツールの安全性にとって不可欠です。
適切なスポットドリルまたはセンタードリルを選択するにはどうすればよいでしょうか?
設備に応じて選択(CNCフライス盤、CNC旋盤、垂直掘削)
スポットドリルとセンタードリルのどちらを選ぶかを決める際は、まず使用する工作機械の種類を考慮する必要があります。工具が本来の機能を正しく発揮できるかどうかは、工具の種類によって決まります。
CNCフライス盤、立形マシニングセンター、またはドリルプレスには、スポットドリルビットが推奨されます。これらの機械は通常、高速・高精度の穴あけ加工を行います。スポットドリルの短くて堅牢な構造により、メインドリルビットの正確な位置決めが保証され、入口での工具の蛇行やたわみを防ぎます。
一方、CNC旋盤、スイス型旋盤、あるいは従来型のターニングセンターでは、センタードリル工具が必要です。センタードリルのガイドチップは、標準的なセンター穴をあけることを可能にし、テールストックと連動してワークを支えます。これにより、旋削加工中のたわみ、びびり、あるいは軸ずれを防止します。
フライス盤にセンタードリルを使用するなど、不適切な工具を使用すると、工具の破損や不適切な位置決めにつながる可能性があります。機械の種類と工具の機能の適合性を理解することは、効率的で安全な加工を実現するための第一歩です。
ワークピースの材質と硬度に基づいて選択
材料によって、工具の剛性、耐摩耗性、熱安定性のレベルは異なります。材料の硬度と加工性は、ドリルビットの選定に大きく影響します。
アルミニウム、銅、プラスチックなどの軟質材料の場合、通常はHSSスポットドリルまたはセンタードリルで十分であり、費用対効果も高くなります。これらの材料は刃先に過度の要求を課さないため、高速度鋼(ハイス)が実用的な選択肢となります。
ステンレス鋼、チタン合金、熱処理鋼などの硬質材料を加工する場合は、超硬スポットドリルまたは超硬センタードリルが最適です。超硬は優れた硬度と耐熱性を備えており、高速加工時でも刃先の鋭さを維持し、工具寿命を延ばします。
ツール上に堆積する傾向がある材料(軟質アルミニウムや純銅など)を扱う場合、DLC または TiAlN コーティングされたスポット ドリル ビットを使用すると、チップの付着を減らし、穴の品質を向上させることができます。
深穴、精密穴、高速穴あけに推奨されるソリューション
深穴あけ、精密穴あけ、高回転加工などの場合、適切な事前ドリル設定がさらに重要になります。
-
深穴(深さ5D以上)の場合は、剛性に優れたショートシャンクのスポットドリルを使用してください。これにより、軸方向の振れが抑制され、メインドリルのガイド精度が向上します。
-
高速スピンドル環境(10,000 RPM以上)では、超硬ソリッドスポットドリルビットが最適です。振動や熱変形に強いため、自動化された大量生産ラインに最適です。
-
タップ穴、ガイドピン穴、またはクリティカルフィットボアなどの精密穴の場合、スポットドリルはメインドリルビットの正確なセンタリングを保証し、エントリの振れを最小限に抑え、一貫性を向上させます。
一方、安定したサポートを必要とする長軸旋削加工を行う場合、テールストックの位置合わせのために同心の適切なセンター穴を生成するために、センタードリルツールは依然として不可欠です。
センタードリルの超硬とHSSの選択
センタードリルやスポットドリルに適した材質を選ぶ際には、超硬合金とHSSの違いを理解することが重要です。それぞれの材質には、加工要件に応じて独自の利点があります。
| 材料タイプ | 主な利点 | 主な用途 |
|---|---|---|
| 高速度鋼(HSS) | 低コスト、優れた靭性。断続的な切削や手動の穴あけ作業に最適 | 小ロット生産、ソフトマテリアル、汎用タスク |
| 炭化物 | 非常に硬く、耐摩耗性に優れ、高速・大量加工に対応し、工具寿命が長い | 硬化材料、CNC高速加工、精密バッチ生産 |
ただし、少量の作業や柔らかい材料の汎用加工の場合、特に予算が重要な考慮事項である場合、HSS ドリルは依然として優れた価値を提供します。
概要: スポットドリルとセンタードリル - どのように選択するのでしょうか?
使用上の推奨事項: スポットドリルとセンタードリル
| カテゴリー | スポットドリル | センタードリル |
|---|---|---|
| 主な機能 | 掘削前に正確な事前位置決めを行い、主ドリルの歩行を防止 | 旋盤のテールストックサポート用の中心穴を作成し、面取りを実行します |
| 代表的な設備 | CNCフライス盤、掘削機、マシニングセンター | CNC旋盤、スイス型旋盤、従来型旋盤 |
| ドリル構造 | 先端角度が大きい短い切れ刃(例:90°、120°など) | パイロットチップと面取り部(通常60°)を備えたXNUMX段設計 |
| 適切な材料 | 各種金属・合金(炭素鋼、ステンレス鋼、チタンなど) | 旋削加工におけるシャフト型ワーク。硬質材料に適しています。 |
| 材料オプション | HSSまたは超硬合金 | HSSまたは超硬合金 |
| 使用上の注意 | 旋削センター穴には適していません。メインドリルのポイント角度と一致する必要があります。 | フライス盤の位置決めには適していません。パイロットチップは薄くて壊れやすいです。 |
| 機械加工の利点 | 穴精度の向上、ドリルの偏差の低減、メインドリルの寿命の延長 | 安定したテールストック支持を確保し、旋削中の偏心や振れを防止します。 |
シナリオ別の選択の提案と注意事項
理想的なツールの選択は、次の要素によって異なります。
-
機械加工プロセス(フライス加工と旋削加工)
-
機器の種類
-
材料と必要な精度
フライス加工または掘削作業の場合:
-
メインドリルの先端角度と一致するか、わずかに超えるスポットドリルビットを使用します。
-
特に、位置決め精度が重要な複数穴部品、深穴、高速穴あけ加工に有効です。
旋盤旋削加工の場合:
-
センター ドリルを使用して、テールストック サポート用の適切なサイズのセンター ホールを作成します。
-
細長いワークピースや高い同軸精度が求められる部品にとって重要です。
材料に基づく考慮事項:
-
高硬度または高温のワークピースの場合は、パフォーマンスと工具寿命を向上させるために超硬工具を選択してください。
-
標準的なアプリケーションでは、HSS の方がコスト効率が高い可能性があります。
スポットドリルとセンタードリルを混用することは避けてください。工具の故障、表面仕上げの劣化、さらには機械の損傷につながる可能性があります。
要約すると、スポットドリルとセンタードリルの正しい使い方を理解することが、安全で正確かつ効率的なCNC加工を実現する鍵となります。賢明な選択戦略を立て、Samho Toolのようなプロ仕様のメーカーの工具を選ぶことで、生産性の向上、工具寿命の延長、そして加工部品の品質向上が期待できます。
FAQ
FAQ 1: すべての事前掘削作業を XNUMX つのドリル ビットだけで完了できますか?
これはよく誤解される概念です。スポットドリルとセンタードリルはどちらも「下穴加工ツール」と考えられていますが、互換性はありません。
-
スポット ドリルは、フライス加工や穴あけ加工時の位置決め用に設計されています。
-
センタードリルは、旋削加工におけるセンター穴作成用に設計されています。
サムホツールでは、お客様が誤ってセンタードリルを立形フライス盤の位置決めに使用してしまうケースを何度も見てきました。その結果、パイロットチップの破損、工具のたわみ、そして生産停止といった事態が発生しています。工具は必ず機械と作業内容に合わせて選びましょう。
FAQ 2: スポットドリルとセンタードリルの工具寿命には大きな違いがありますか?
はい。工具寿命は工具の材質、使用条件、切削速度、および冷却剤の可用性によって異なります。
-
スポットドリルは、先端の食い込みを重視した浅い切削に適しています。高品質の超硬スポットドリル(例:Samhoのコーティング付きマイクロシリーズ)は、標準的なHSSドリルよりも3~5倍長持ちします。
-
センタードリルは、穴あけと面取りという2つの機能を持つため、摩耗が激しくなります。クーラントのない旋盤加工では、パイロットチップの摩耗が早くなります。超硬センタードリルは、特に大量生産や高硬度材の旋削加工において、長寿命を実現します。
Samho Tool は、さまざまなワーク材料、RPM、アプリケーションに合わせて最適化された超硬および HSS センタードリルのフルラインナップを提供し、最大の価値と耐久性を保証します。






