



アルミニウム合金部品の精密製造において、表面仕上げは組立精度、耐用年数、そして全体的な品質安定性に直接影響を及ぼします。たとえ寸法が仕様を満たしていても、目立つ工具痕、傷、あるいは切削痕の凹凸は、その後の仕上げコストの増加や生産効率の低下につながる可能性があります。そのため、加工効率を維持しながら均一な表面品質を実現することが、機械加工における重要な課題となっています。
様々なフライス工具の中でも、3枚刃エンドミルはアルミニウム加工における表面仕上げの向上に効果的なソリューションとして、ますます注目を集めています。従来の2枚刃や4枚刃のエンドミルと比較して、3枚刃エンドミルは切削負荷の分散、工具の安定性、切りくず排出効率のバランスに優れています。この設計により、特に中速から高速のフライス加工において、よりスムーズな切削、振動の低減、そしてより均一な切削痕が得られます。その結果、加工面の均一性と美観が向上します。
アルミニウム材向けに、3枚刃エンドミルは、切れ味、ねじれ角、工具本体の剛性が最適化されています。これらの特徴により、構成刃先の発生を抑え、側面加工、キャビティ加工、仕上げ加工において安定した切削性能を維持します。高い表面品質が求められるアルミニウム部品や、後加工を最小限に抑える必要があるアルミニウム部品において、これらの工具は大きな実用的メリットをもたらします。
コスト要件が厳しい大量生産環境では、一貫性のある3枚刃超硬エンドミルを卸売価格で選択することが非常に重要です。高い工具均一性により、長時間の加工サイクル全体を通して安定した表面仕上げが保証され、工具性能のばらつきによる不均一性を防ぎます。慎重な工具選定と最適化された切削パラメータを組み合わせることで、メーカーは仕上げ工程を追加することなく、表面品質と加工効率を同時に向上させることができます。

アルミニウムCNC加工における表面品質の核心的影響
アルミニウム部品の表面状態は、美観だけでなく、組立信頼性、寸法安定性、そして長期的な性能にも影響を及ぼします。たとえ正確な寸法であっても、表面粗さの管理が不十分だと、組立上の問題、局所的な干渉、あるいは使用中の摩耗の加速につながる可能性があります。したがって、安定した加工面を維持することは、高品質な製造の基本要件です。
アルミニウム切削における表面品質には、切削方法、送り速度、主軸回転速度、工具剛性、切りくず排出など、いくつかの要因が影響します。中でも、切削中の工具の安定性と連続性は、表面の均一性を決定づける重要な要素です。適切に設計された工具構造は振動を低減し、より均一な切削軌跡を実現し、後工程での組み立てと使用において信頼性の高い表面状態を実現します。
表面粗さが組立、公差、外観に与える影響
表面粗さは部品の嵌合に直接影響します。高精度アルミニウム部品では、過度の波打ちは局所的な接触不良を引き起こし、意図した公差からの逸脱につながる可能性があります。また、粗い表面は、摺動嵌合や繰り返し組み立てにおける摩擦を増加させ、部品の寿命を縮めます。
高い美観が求められるアルミニウム部品の場合、凹凸のあるテクスチャ、目に見える切削痕、あるいは局所的な変色は、知覚される品質を低下させ、後加工コストの増加につながります。切削戦略と工具操作を最適化することで、より細かく滑らかな表面を実現し、二次仕上げの必要性を最小限に抑えることができます。
アルミニウム加工における一般的な表面欠陥の問題
アルミニウムは、裂け目、切削屑の堆積、不規則な工具痕、局所的な明部または暗部が発生しやすい傾向があります。これらの欠陥は、不安定な切削、切削屑の排出不良、または切れ刃の鈍化によって発生することがよくあります。連続生産または大量生産においては、工具の摩耗によりこれらの問題が時間の経過とともに悪化し、バッチ間で表面品質のばらつきが生じる可能性があります。
中高速フライス加工と側面フライス加工は特にデリケートです。切削抵抗の不均一性や工具剛性不足は微小振動を引き起こし、微細なリップルを形成して表面の均一性に影響を与える可能性があります。加工品質を維持するためには、表面欠陥の分析と軽減が不可欠です。
最終的な表面仕上げにおける工具構造の決定的な役割
工具構造は材料除去だけにとどまりません。刃数、ねじれ角、そして切れ刃の鋭さは、切削の滑らかさに直接影響します。最適化された工具は切削負荷を均等に分散し、振動と表面の凹凸を最小限に抑えます。
効率的な切りくず排出と安定した切削条件を備えた工具は、連続的で均一な切削軌跡を生み出します。工具設計を通じて切削性能を最適化することで、特に長期生産や大量生産において、パラメータ調整のみよりも信頼性の高い表面品質の安定性が得られます。

表面仕上げを向上させる3枚刃エンドミルの作用メカニズム
アルミニウム合金加工において、表面仕上げの向上は、切削パラメータの最適化だけでなく、工具の形状と切削特性にも左右されます。3枚刃エンドミルは、独自の切れ刃数とねじれ角構成により、切削安定性、振動低減、切りくず排出効率において大きなメリットをもたらします。
これらの工具は、高速フライス加工および仕上げ加工において、切削抵抗のバランスを維持します。表面の波紋や切削痕を低減し、表面の均一性と精緻性を向上させます。3枚刃設計により、高い送り速度を実現しながらアルミニウム表面への影響を最小限に抑え、加工効率と部品仕上げを向上させます。工具剛性と刃先形状により、安定した負荷分散が実現し、不均一な表面テクスチャをさらに低減します。切削プロセスを綿密に制御することで、アルミニウム加工における表面品質と生産性の向上を同時に実現できます。
3枚刃構造による切削安定性の貢献
3枚刃設計により、切削負荷がすべての刃先に均等に分散され、振動と工具のビビリが低減されます。2枚刃エンドミルと比較して、3枚刃工具は薄肉部品や複雑なキャビティの加工において高い安定性を維持します。これにより、より連続的な切削パスと均一な表面性状が得られます。
高速フライス加工において、3枚刃工具は局所的な裂け目や切削痕を最小限に抑え、滑らかで均一な表面を実現します。精密アルミニウム部品、特に厳しい美観要件が求められる部品においては、安定した切削状態を維持することが高品質な仕上げに不可欠です。
切削負荷分散と工具振動制御
切削負荷の不均一性は振動を増幅させ、ツールマークや表面波紋の原因となります。最適化された刃数とねじれ角を備えた3枚刃エンドミルは、切削力を均等に分散し、個々の刃にかかるピーク負荷を低減することで、振動を抑制します。
安定した荷重分散は、表面品質の均一性を向上させるだけでなく、工具の摩耗を軽減し、加工サイクル全体を通して均一な品質を確保します。この機能は仕上げ加工や中高速加工において非常に重要であり、表面品質と生産効率の両方に直接影響を及ぼします。
チップ排出の滑らかさが表面の一貫性に与える影響
アルミニウムは刃先に付着しやすく、構成刃先を形成して切りくず排出を阻害することがあります。適度な刃数と最適化されたねじれ角を備えた3枚刃エンドミルは、より広い切りくず排出経路を提供します。これにより、スムーズな切りくず排出が確保され、工具の固着や詰まりを防止します。
効率的な切りくず排出は、切削の連続性を向上させ、切りくずとワーク間の摩擦を低減し、裂け目や局所的な粗さを最小限に抑えます。大量生産や精密アルミニウム加工において、安定した切りくず排出を維持することは、一貫した表面品質を維持するために不可欠です。

3枚刃エンドミルカッターと他の枚刃エンドミルの表面比較
エンドミルの刃数によって、表面品質と加工効率は異なります。3刃エンドミルは、切削安定性、切りくず排出性、加工精度のバランスに優れています。2刃または4刃工具と比較して、3刃設計は表面仕上げ、切削の連続性、振動抑制に優れています。
適切な刃数の選択は、表面均一性、工具寿命、そしてバッチ間の一貫性に影響を与えます。高精度アルミニウム加工において、3刃エンドミルは荒加工から仕上げ加工への安定した移行を可能にし、波状加工やツールマークを低減するとともに、ワーク全体の品質を向上させます。
2枚刃エンドミルとの比較における表面仕上げの違い
2枚刃エンドミルは刃当たりの負荷が高く、高速加工や高送り加工時に振動が発生し、表面の波打ちや局所的な裂け目が生じる可能性があります。これは特に薄肉部品や複雑なキャビティ形状において問題となります。
3枚刃構造により切削抵抗のバランスが取れ、刃当たりのピーク負荷が低減され、切削プロセスがスムーズになります。優れた切りくず排出性により干渉がさらに最小限に抑えられ、より均一で洗練された表面が得られます。
4枚刃エンドミルの平面度比較
4枚刃エンドミルは、材料をより速く切削でき、ツールマーク間隔を狭くすることができます。しかし、アルミニウム加工では、切りくずの付着や排出不良が発生しやすく、局所的な粗さや平坦度の不均一につながる可能性があります。
3枚刃エンドミルは、刃数と切りくず溝幅のバランスが取れており、スムーズな切りくず排出と切削軌跡の連続性を実現します。これにより、効率的な材料除去を維持しながら、安定した表面平坦性を確保します。
荒加工と仕上げ加工の複合加工における3枚刃構造の利点
3枚刃エンドミルは、荒加工において大きな負荷を受け止めながらも安定性を維持し、ワーク表面への振動の影響を低減します。仕上げ加工においては、連続切削とバランスの取れた切削力により、ツールマークやうねりを最小限に抑え、表面仕上げを向上させます。
これにより、3枚刃エンドミルは、中速から高速加工、薄肉部品、複雑なキャビティ加工においてコスト効率に優れています。パラメータを慎重に選択することで、荒加工から仕上げ加工までのスムーズな移行を実現し、高い効率と優れた表面品質を両立します。

3枚刃アルミ切削エンドミルの主要構造要素
アルミニウム合金部品の機械加工では、工具の形状と切削刃の特性に高い要求が課せられます。3枚刃エンドミルは、最適なヘリックス角、刃先の鋭さ、そして先端部と周辺部のエッジの協調的な設計により、切削安定性と切りくず排出効率のバランスを実現しています。この構造により、加工効率を高めながら表面仕上げが向上します。
適切に設計された工具構造は、振動と工具痕を低減し、構成刃先の形成リスクを低減します。これらの特徴は、バッチ加工時の安定性を向上させます。高速加工や高精度加工においては、これらの設計要素が表面粗さの均一性と部品全体の品質に直接影響を及ぼします。
螺旋角設計が表面切削痕に与える影響
ねじれ角は、切削力の分散と表面性状に重要な役割を果たします。適度なねじれ角は、工具全体に力を均等に分散させ、局所的な応力ピーク、振動、切削衝撃を軽減します。その結果、より細かく均一な表面性状が得られます。
中高速加工や複雑なキャビティ加工においては、ねじれ角によって切削の連続性と切りくずのガイド性も向上します。ねじれ角を最適化することで、切削痕を大幅に低減し、アルミニウム部品の平坦度と表面仕上げを向上させることができます。
刃先の鋭さとアルミニウムの接着制御
切れ刃の鋭さは、アルミニウムの付着と構成刃先の形成に直接影響します。切れ刃が鋭いほど、切削抵抗が低減し、切りくずと工具間の摩擦が低減し、材料の付着が最小限に抑えられます。
鋭い刃先は高速加工時の切削軌跡を安定させ、工具の振動による表面の質感への影響を軽減し、表面仕上げをさらに向上させます。
端面と外周の切れ刃の協調が表面品質に及ぼす影響
端面刃と外周刃の調和のとれた設計は非常に重要です。端面刃は微細仕上げと表面輪郭加工を担い、外周刃は材料の切削と側壁の加工を行います。適切な協調により切削力が均等に分散され、平坦性と連続性が確保されるとともに、特に薄肉加工や複雑なキャビティ加工において、振動や亀裂の発生が低減されます。
この相乗効果により、粗加工と仕上げ加工を組み合わせた際の表面の一貫性が向上し、全体的な加工効率が向上します。

3枚刃エンドミルの表面仕上げに対する切削パラメータの直接的な影響
表面仕上げは、工具構造と切削パラメータの両方の影響を受けます。主軸回転数、送り速度、切込み深さは、工具の振動、切削痕、そして加工効率に直接影響します。これらのパラメータを最適化することで、より細かく均一な表面仕上げを実現できます。
切削パラメータの科学的な調整は、切りくずの形成と排出を改善し、表面の裂け目や凹凸を減らし、工具寿命を延ばすため、安定した大量生産には不可欠です。
スピンドル回転速度と表面仕上げの関係
主軸回転速度は工具の切削周波数と応力分布を決定します。適切な速度に上げることで、連続切削が確保され、表面への衝撃が軽減され、より微細なテクスチャが得られます。
速度が低すぎると、断続的な切断や局所的な振動が発生し、波紋や裂け目が生じる可能性があります。速度が高すぎると、切断温度が上昇し、構成刃先の形成が促進される可能性があります。滑らかで均一な表面を得るには、適切な速度を選択することが重要です。
送り速度が切削テクスチャの一貫性に与える影響
送り速度は、工具のワークへの接触密度と連続性に影響します。送り速度が速すぎると、工具の切削痕が不均一になり、送り速度が遅すぎると効率が低下し、摩擦が増加して切りくずの堆積につながる可能性があります。
送り速度をツールの形状に合わせることで、切削負荷のバランスが維持され、表面の質感が一定になり、粗さが低減し、全体的な仕上がりが向上します。
軸方向と半径方向の切削深さの影響
軸方向と半径方向の切込み深さは、各切れ刃にかかる負荷を制御します。切込み深さが過剰になると振動や表面の波立ちが発生し、切込み深さが浅すぎるとサイクルタイムが長くなり、効率が低下します。
最適化された深さにより、負荷分散がバランスし、振動が最小限に抑えられ、アルミニウムの付着が低減し、切りくずの堆積が防止されます。適切な調整により、量産における効率と工具寿命のバランスを保ちながら、表面品質を安定させることができます。

各種アルミニウム合金材料の表面加工性能
アルミニウム合金の化学組成と機械的特性の違いは、切削抵抗、切りくず生成、そして表面仕上げに直接影響を及ぼします。合金間の硬度、塑性、熱伝導率の差は、表面性状、工具痕の深さ、そして加工安定性に大きな違いをもたらします。したがって、アルミニウム材料の特性に基づいて適切な工具形状と切削パラメータを選択することが、一貫した表面品質を維持するために不可欠です。
材料特性は、切りくずの排出、工具の摩耗、振動にも影響を与えます。高精度加工や大量生産においては、様々なアルミニウム合金に合わせた加工戦略を調整することで、表面欠陥の低減、工具寿命の延長、そして全体的な加工効率の向上につながります。
3枚刃アルミニウム切削エンドミルを用いた6061アルミニウム合金の表面特性
6061アルミニウム合金は良好な被削性と中程度の硬度を備えています。3枚刃エンドミルで加工することで、均一で微細な切削面が得られます。バランスの取れた負荷と安定した切削特性により、振動が最小限に抑えられ、表面平坦性が向上します。
仕上げ加工およびキャビティ加工においては、主軸回転速度と送り速度を最適化することで、局所的な工具痕や切りくずの蓄積を低減します。このアプローチにより、表面仕上げと生産性のバランスが取れます。高品質な表面仕上げが求められる部品の場合、3枚刃エンドミルを使用することで、均一な仕上がりを実現し、二次加工コストを削減できます。
6063と7075アルミニウム合金の表面加工の違い
6063アルミニウム合金は硬度がやや低く、滑らかな切りくず、工具摩耗の遅延、均一な表面性状を呈します。ただし、高送り速度または深切り込みでは、軽度の工具固着が発生しやすい傾向があります。
7075 アルミニウム合金は硬いため、切削力と工具の振動が増加し、切削パラメータが最適化されていない場合は工具の跡が深くなり、表面粗さが増す可能性があります。
スピンドル速度と送り速度を調整し、適切なフルート数とねじれ角を持つツールを選択することで、さまざまなアルミニウム合金にわたって一貫した表面仕上げが保証されます。
材料硬度のばらつきが工具痕と表面仕上げに与える影響
材料の硬度は、切削負荷と切りくずの形成に直接影響します。硬い合金は工具に力が集中し、振動が増加し、表面凹凸のリスクが高まります。柔らかい合金は加工が容易ですが、工具の固着により局所的な粗さや切りくずの堆積が生じる可能性があります。
工具の切れ味、ねじれ角、切削パラメータを一致させることで、均一な表面質感と高い表面仕上げが得られます。さらに、軸方向および径方向の切込み深さを制御することで、硬度のばらつきが表面品質に与える影響を最小限に抑えます。

実際の加工シナリオにおける表面品質向上の適用方法
実際の生産において、表面の安定性は組立精度と外観の一貫性に直接影響します。加工方法やワーク形状の違いは、表面品質に明確な影響を与えます。工具選定、切削パラメータ、切りくず排出戦略を最適化することで、高い効率を維持しながら、表面仕上げと一貫性を向上させることができます。
側面フライス加工、溝入れ加工、キャビティ加工、あるいは薄肉部品加工においては、工具の切削安定性、振動抑制、そして切りくず排出効率が表面品質に決定的な役割を果たします。適切な工具設計とパラメータ選択により、振動、工具痕、そして局所的な粗さを低減し、量産において安定した結果を実現します。
3枚刃エンドミルカッターによる側面フライス加工の表面制御
側面フライス加工ではワーク側面に頻繁に接触するため、ツールマークや振動リップルが発生する可能性があります。3枚刃エンドミルを使用することで、負荷が均等に分散され、切削安定性が維持され、ワーク表面への影響を最小限に抑えることができます。
主軸回転速度と送り速度を調整することで、連続的でバランスの取れた切削を実現します。長い溝や複雑なキャビティでは、スムーズな切りくず排出が、精密アルミニウム加工における表面粗さの制御と安定性の維持に不可欠です。
スロット加工とキャビティ加工における表面の均一性
スロッティング加工やキャビティ加工では、工具の進入角度や深さが頻繁に変化するため、凹凸や局所的な粗さが生じる可能性があります。形状最適化された工具を選択し、切削パラメータを制御することで、安定した切削条件を維持し、工具の振動や切削片の干渉を防ぎ、後加工の必要性を軽減できます。
大量生産においては、安定した切削状態により表面の一貫性が大幅に向上し、材料除去効率と表面の滑らかさのバランスが保たれます。
薄肉アルミニウム部品加工における振動抑制と表面安定性
薄肉アルミ部品は剛性が低いため、振動、波紋、工具痕が発生しやすくなります。3枚刃工具は切削力をバランスさせ、振動振幅を低減し、安定性を向上させます。
最適化された軸方向および径方向の深さ、主軸回転速度、および送り速度の調整を組み合わせることで、ワークの完全性を維持しながら、表面の平坦性と仕上げを大幅に向上させることができます。このアプローチは、精密加工や量産加工において極めて重要であり、効率と表面品質の最適なバランスを実現します。

工具の状態とメンテナンスが表面仕上げに与える影響
機械加工されたアルミニウム部品の表面仕上げは、工具形状や切削パラメータだけでなく、切削工具の状態や日常的なメンテナンスにも左右されます。工具の摩耗、刃先の鈍化、切りくず排出の閉塞は、表面の波紋、目に見えるツールマーク、あるいは局所的な粗さを直接引き起こす可能性があります。適切な工具メンテナンスと適時の交換により、高品質な表面仕上げを維持し、加工効率を向上させ、工具寿命を延ばすことができます。
連続加工や大量生産においては、工具状態のわずかな変化でも表面欠陥を増幅させ、部品間の品質の均一性を損なう可能性があります。そのため、バッチ生産における表面安定性とプロセス信頼性を確保するには、体系的な検査・メンテナンスシステムの構築が不可欠です。
工具摩耗がアルミニウム部品の表面品質に与える影響
アルミニウムの切削加工では、摩擦、切削抵抗、そして熱の蓄積により、刃先が徐々に鈍化し、マイクロチッピングが発生します。その結果、切削抵抗が不均一になり、振動が増加し、目に見える工具痕や表面の傷が発生します。
摩耗した工具は切りくずの付着リスクを高め、局所的な粗さの原因となり、全体的な表面平坦性に悪影響を及ぼす可能性があります。刃先の摩耗を定期的に点検し、加工量と加工面の要件に基づいて適切なタイミングで工具を交換することは、安定した表面品質を維持するために不可欠です。
表面安定性を確保するために3枚刃エンドミルを交換するタイミング
工具の交換時期は、表面仕上げの要件、寸法精度、および累積切削時間の組み合わせによって決定する必要があります。工具痕が深くなったり、表面仕上げが低下したり、加工中に振動が増加したりした場合は、交換を検討する必要があります。
高精度アルミニウム加工や大量生産環境において、工具寿命管理と定期的な交換戦略を導入することで、工具摩耗による表面の不均一性を防ぐことができます。このアプローチにより、バッチの均一性が向上し、手直しや二次仕上げのコストが削減されます。
冷却方法と切削油剤が表面仕上げに与える影響
アルミニウム加工における表面品質には、冷却方法と切削油が重要な役割を果たします。効果的な冷却は、工具とワークの温度を下げ、材料の付着を最小限に抑え、切りくずの形成を安定させ、より滑らかな表面を実現します。
スプレー冷却、内部クーラント供給、または切削液の連続供給は、切りくず排出性を向上させ、振動を低減し、加工の安定性を高めます。薄肉部品や複雑なキャビティ形状においては、最適化された冷却戦略により、表面品質と加工効率を維持しながら振動を抑制できます。
バッチ処理における表面の一貫性を維持するためのツール選択戦略
大量生産のアルミニウム加工において、表面の均一性は組立精度、外観品質、そして全体的な生産効率に直接影響します。均一な表面仕上げを維持するには、工具材質、形状、そしてバッチ間の性能安定性を慎重に検討し、一貫した切削力、確実な切りくず排出、そして効果的な振動制御を確保する必要があります。
綿密に計画された工具選定戦略は、高速・高送り条件下での表面欠陥を低減し、生産バッチ間の一貫性を向上させ、工具寿命を延ばします。適切な工具タイプと最適化された切削パラメータを組み合わせることで、メーカーは表面品質と生産性を維持しながらコストを抑えることができます。
バッチ生産における卸売超硬エンドミル3枚刃の利点
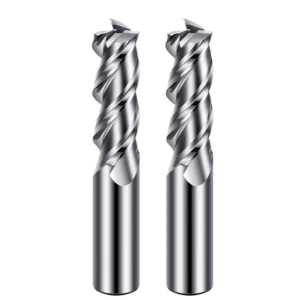
3枚刃超硬エンドミルは、高い剛性、優れた耐摩耗性、そしてバッチ生産における安定した切削性能を提供します。バランスの取れた刃先設計により、切削負荷を均等に分散し、振動を低減し、アルミニウム部品全体の表面仕上げを均一に保ちます。
超硬工具は、長時間連続加工においても高温と切削速度に耐え、摩耗率を低減しながらスムーズな切りくず排出を実現します。この安定性により、表面変動が最小限に抑えられ、手直し率が低下し、大量生産における生産効率が向上します。
工具の一貫性が大量生産アルミニウム部品の表面品質に与える影響
工具の均一性は、バッチ加工において均一な表面品質を実現するための重要な要素です。形状、刃先の鋭さ、あるいは材料の品質のばらつきは、切削力の不均一を引き起こし、表面の波紋、工具痕、あるいは局所的な粗さにつながる可能性があります。
一貫した品質の高精度ツールを選択し、定期的に検査を実施することで、メーカーは安定した表面仕上げを維持し、生産のばらつきを減らし、全体的な歩留まりを向上させることができます。
コスト管理と表面品質のバランス
高性能切削工具は初期コストが高くなる傾向がありますが、その安定性と耐久性により、手直し、ダウンタイム、二次仕上げ費用が大幅に削減されます。工具寿命、加工効率、表面品質要件を総合的に評価することで、コストと性能の最適なバランスを実現できます。
切削パラメータを最適化し、高一貫性超硬工具を選択的に使用し、工具交換サイクルをスケジュールすることで、表面品質と加工効率を維持しながら生産コストを効果的に管理できます。

エンドミル3枚刃における一般的な表面の問題と解決策
適切な工具を選択し、切削パラメータを最適化したとしても、アルミニウム加工では工具痕、裂け目、局所的な粗さといった表面欠陥が発生する可能性があります。これらの問題は部品の外観に影響を与えるだけでなく、組み立ての難易度や後加工コストの増加にもつながります。
表面欠陥の根本原因を分析し、3枚刃工具のバランスの取れた切削特性を活用することで、表面品質を大幅に向上させることができます。工具形状、刃先鋭度、ねじれ角、切削パラメータを最適化することで、量産環境において安定した高品質な加工を実現します。
表面の裂け目と目立つ工具痕の原因分析
表面の裂け目やツールマークは、通常、過度の振動、不均一な切削負荷、または工具刃の摩耗によって引き起こされます。高送り速度または深切り込みの場合、片方の刃に過度の負荷がかかるとびびりが発生し、不規則な表面模様が生じる可能性があります。
鈍くなったり摩耗した刃先は、スムーズな切りくず排出を妨げ、裂傷や表面の凹凸を悪化させます。工具剛性を高め、鋭い切れ刃を維持し、切削パラメータを最適化することで、これらの欠陥を効果的に低減できます。
構成刃先が表面仕上げに与える影響とその対処方法
構成刃先の形成は切りくずの排出を妨げ、工具とワーク間の摩擦を増加させ、局所的な粗さや表面欠陥につながります。アルミニウムは特に高速加工や薄肉部品の加工時に凝着しやすい傾向があります。
効果的な解決策としては、切りくず排出を最適化した3枚刃工具の使用、切削パラメータの調整、切削温度の制御、適切な冷却液や切削油剤の適用などが挙げられます。これらの対策により、構成刃先が大幅に減少し、表面仕上げが向上します。
ツールとパラメータの調整による表面仕上げの改善
工具形状と加工パラメータを最適化することで、表面仕上げを効果的に向上させることができます。3枚刃工具は、切削抵抗のバランスを維持しながら、より高い速度と送り速度でも安定した切削を可能にします。
ねじれ角、刃先の鋭さ、軸方向および径方向の切込み深さ、主軸回転数、送り速度を調整することで、滑らかで連続的な切削を実現します。このアプローチにより、ツールマークや刃の裂け目を最小限に抑え、表面の均一性を向上させ、大量生産における安定した品質を実現します。

加工例概要:表面改質における3枚刃エンドミルの総合性能
実際の加工結果から、3枚刃エンドミルはアルミニウムの表面仕上げの向上に顕著な利点があることが実証されています。側面加工、溝入れ加工、キャビティ加工、薄肉部品加工において、最適化された工具形状と適切な切削パラメータを組み合わせることで、安定した切削、最小限の振動、スムーズな切りくず排出を実現し、均一で洗練された表面を実現します。
6061、6063、7075といった様々なアルミニウム合金において、3枚刃工具は材料の硬度変化に効果的に適応し、工具痕、亀裂、局所的な粗さを低減します。適切な工具メンテナンスと冷却戦略は、大量生産における表面安定性をさらに向上させます。スピンドル回転数、送り速度、切込み深さを最適化することで、3枚刃エンドミルは表面品質を維持しながら高い効率を実現します。
生産環境において、3 枚刃エンドミルは効率、工具寿命、表面仕上げのバランスに優れており、一貫した高品質の表面が求められるアルミニウム加工アプリケーションに信頼できるソリューションを提供します。
安定性、効率性、表面品質の総合的なバランス
3枚刃フライスカッターは、均一な負荷分散、効果的な振動制御、そして効率的な切りくず排出により、切削安定性と生産性の最適なバランスを実現します。その設計は、材料除去と表面仕上げの両方をサポートし、二次仕上げ工程の必要性を低減します。
ツールの形状を切削パラメータと正確に一致させることにより、メーカーは高速および高送り条件下で一貫した表面結果を実現し、加工品質とスループットの両方を最適化できます。
アルミニウム加工の表面制御に3枚刃フライスカッターが一般的に選ばれる理由
3枚刃設計は、2枚刃工具の切りくず排出性と4枚刃工具の優れた表面平坦性を兼ね備えています。このバランスにより、中速から高速加工、複雑なキャビティ形状においても安定した加工を実現します。
最適化された刃数、ねじれ角、そして刃先の鋭さにより、切削力のバランス、振動の低減、構成刃先の発生を最小限に抑えることができます。その結果、3枚刃フライスカッターはアルミニウム加工における表面品質管理に広く使用され、精度、一貫性、そしてコスト効率の高い大量生産の要求を満たしています。






