
焼き入れ鋼工場向け超硬ドリルビットを選ぶ際に注目すべき主な特徴
先月、北米の老舗精密金型メーカーから、パニック状態で連絡がありました。彼らのCNCプログラマーが、HRC62に硬化されたCr12MoV金型鋼のバッチを加工している際に壁にぶつかってしまったのです。極めて硬いため、標準的なドリルビットは耳をつんざくような音を立て、2つ穴も開けられないうちに破損し、壊滅的な損傷を受けました。
焼き入れ鋼工場向け超硬ドリルビットを選ぶ際に注目すべき主な特徴詳細はこちら »
先月、北米の老舗精密金型メーカーから、パニック状態で連絡がありました。彼らのCNCプログラマーが、HRC62に硬化されたCr12MoV金型鋼のバッチを加工している際に壁にぶつかってしまったのです。極めて硬いため、標準的なドリルビットは耳をつんざくような音を立て、2つ穴も開けられないうちに破損し、壊滅的な損傷を受けました。
焼き入れ鋼工場向け超硬ドリルビットを選ぶ際に注目すべき主な特徴詳細はこちら »
先月、米国中西部の長年の自動車関連顧客から緊急のメールが届きました。金属加工用のタングステンカーバイドドリルビットを使用して、焼入れ焼戻し処理を施した4140鋼(HRC 32~35)に穴あけ加工を行っていたところ、工具寿命が急激に低下したとのことでした。通常800個の穴あけで安定していた加工プロセスが完全に崩壊し、一部のドリルは穴の中で致命的な破損を起こしました。
工具摩耗を理解する:金属加工用タングステンカーバイドドリルビットの再研磨時期について詳しくはこちら »
先月、北米の長年のティア1自動車金型顧客から緊急の支援要請がありました。彼らのCNC加工センターは、HRC62に熱処理されたD2金型鋼インサートのバッチを急いで生産していました。設計変更により、これらの硬化処理されたワークピースに一連の深穴を緊急に開ける必要がありました。
硬化金属用ドリルビットにおける先端角の重要性 続きを読む »
先週、オハイオ州の顧客から、10本以上の廃棄された超硬ソリッドドリルビットのパッケージが送られてきました。彼らは314ステンレス鋼のマニホールドを加工していたのですが、200穴まで対応できるはずのビットが、30穴目までに予告なく欠けたり折れたりすることが頻繁にあり、CNCの頻繁な停止を余儀なくされ、生産スケジュールが台無しになっていました。このような状況はすべて
金属切削用ドリルビットのよくある故障モード5選 トラブルシューティング 続きを読む »

先週、大型車両シャーシ部品を専門とするドイツの顧客から連絡がありました。彼らのCNC加工機は、14mmのHSSドリルビットを使用して12mm厚のQ355B鋼板を加工していました。穴あけ自体はスムーズに進みましたが、穴の出口に厚く硬化した押し出しバリが発生したため、高価な手動バリ取りを追加せざるを得ませんでした。
鋼板加工時に超硬ドリルビットを使用する際のバリの発生を最小限に抑える方法詳細はこちら »
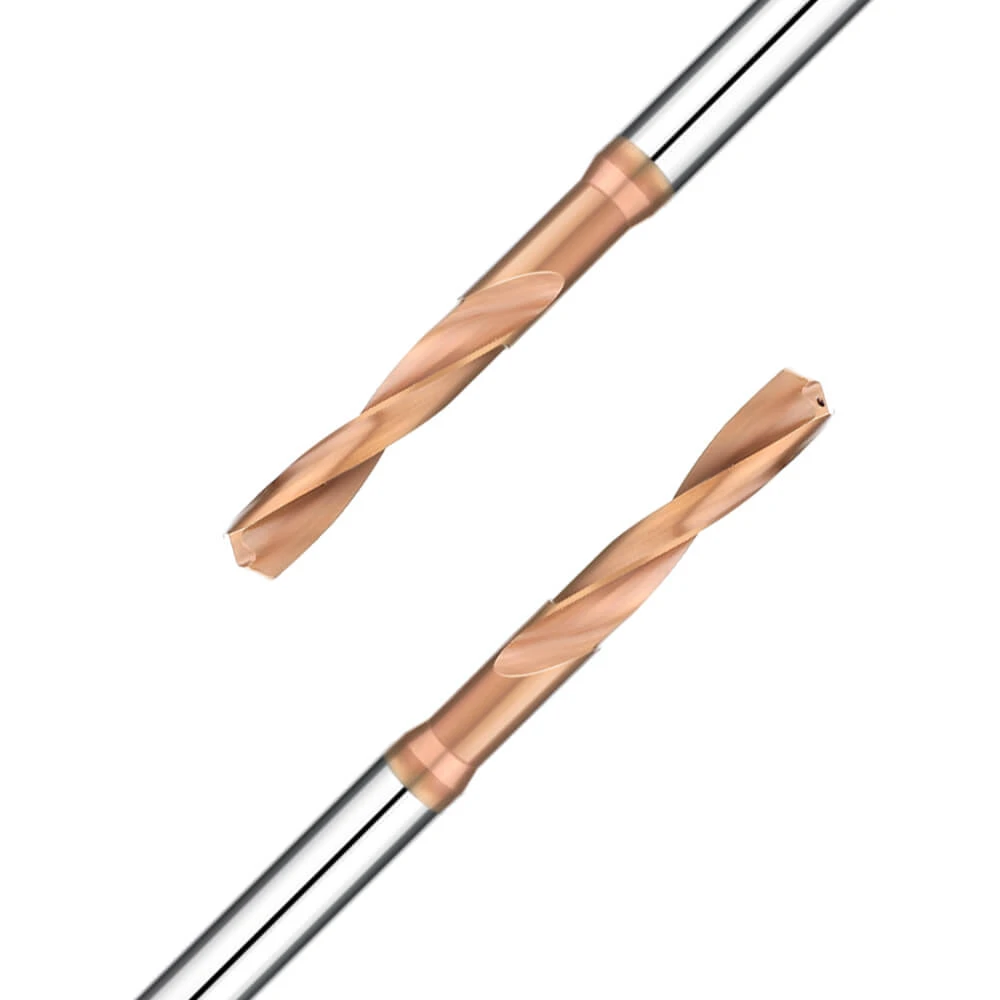
「カスタム超硬ドリルを注文する欧米の工場10社のうち、少なくとも7社は最初の数回の切削で穴の中で工具を破損させています。これは単純に、パラメータが保守的すぎるか、攻撃的すぎるかのどちらかが原因です。」 切削工具メーカーとして15年間現場での技術サポートを行ってきた経験から、
CNCマシンで金属加工用超硬ドリルビットを使用する際の速度と送り速度の計算方法 詳細はこちら »
日々工場で難削材と格闘している工具専門業者として、私たちは深穴加工に何が必要かを熟知しています。先月、北米の自動車メーカーのお客様から、焼入れした42CrMo鋼に12Dの深穴を量産している最中に、パニック状態で連絡がありました。金属加工用の標準的なドリルビットでは、途中で異音がし、切りくずが詰まってしまうとのことでした。
金属加工用超硬ツイストドリルビットを使用した深穴加工のベストプラクティス詳細はこちら »
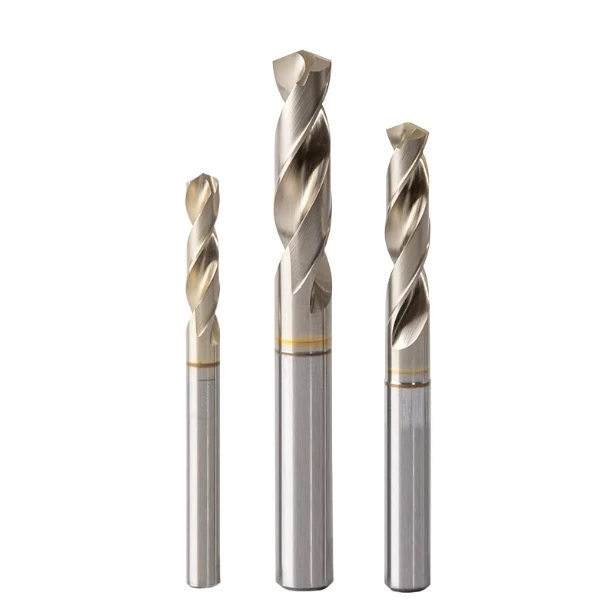
先月、米国の医療機器メーカーのお客様から緊急のメールが届きました。1.2mmのマイクロドリルを使ってTi-6Al-4V(グレード5チタン)製の骨ネジを加工していたのですが、ドリルビットがわずか5~7穴で折れてしまったとのことでした。不良率が急上昇し、生産ラインが停止してしまいました。お客様は「このロットのコーティングに欠陥があるのでしょうか?」と尋ねてきました。
チタン合金のマイクロドリル加工:チタン加工における超硬ドリルビットの精度 続きを読む »
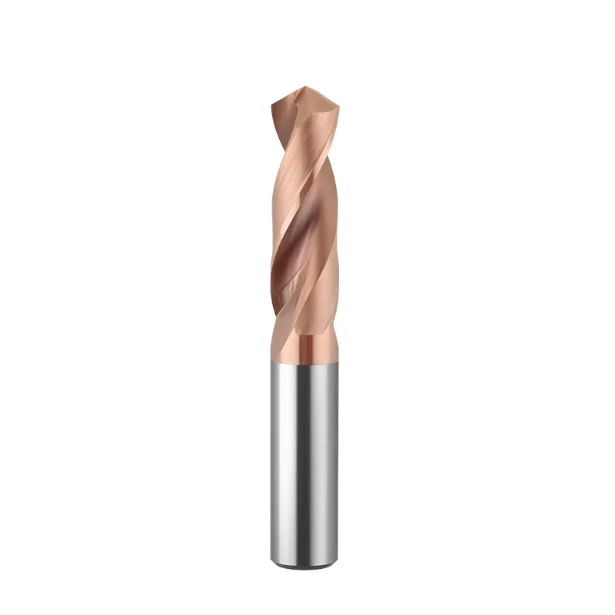
先週、オハイオ州のクライアントから緊急のメールが届きました。そのクライアントの機械工場では、硬度HRC54に達する熱処理済みのH13工具鋼部品を急いで製造する必要があったのです。クライアントは率直にこう述べました。「市販の『超硬質』ドリルビットを3種類試しましたが、センタリング中に欠けたり、深さに達する前に溶けてしまったりしました。」
HRC50以上の硬質金属に最適なドリルビットの種類は?続きを読む »
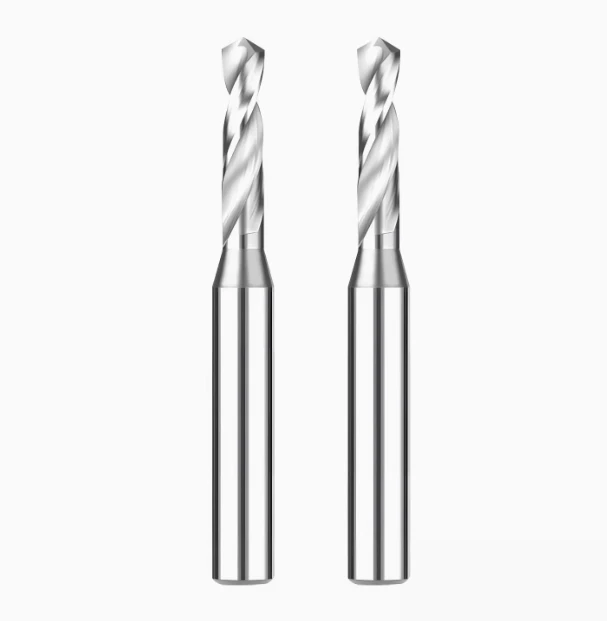
先月、オハイオ州の機械加工工場から、医療グレードのPEEK部品に関する重大な問題の解決を依頼されました。彼らは深さ対直径比5:1で深穴加工を行っていましたが、その工程はまさに悪夢でした。ドリルが3xDを超えて貫通すると、フルートが溶融プラスチックで詰まり、穴が破裂したり、ひどく収縮したり、加工中に工具が折れたりしていました。
深穴加工におけるプラスチック用ドリルビットを用いたペックドリル加工戦略詳細はこちら »