


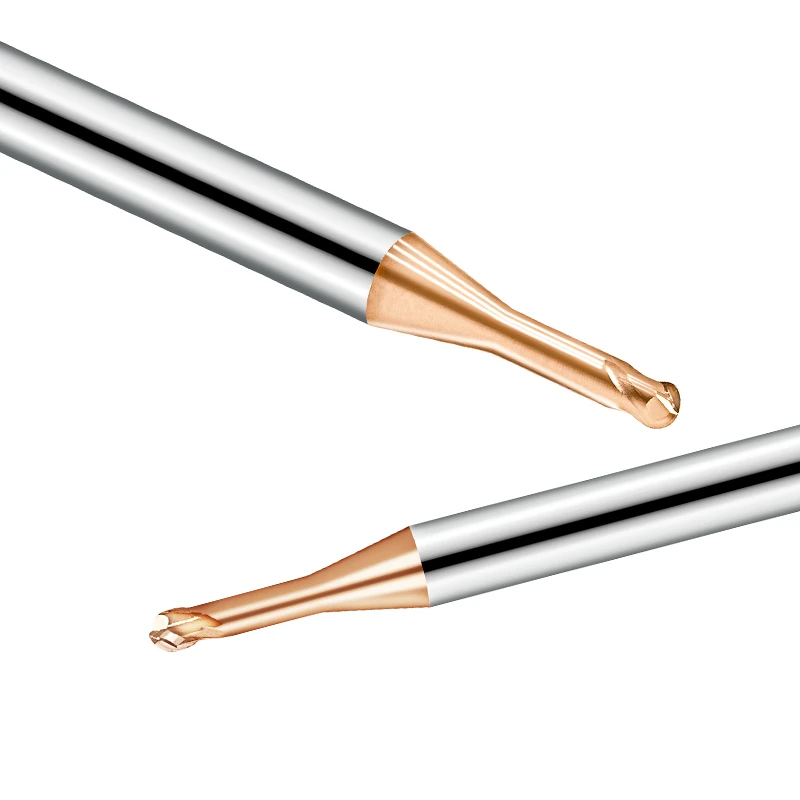
金型加工工場の深加工エリアでは、よく見かける光景がある。直径4mm、刃数2枚のボールノーズ・ロングネックフライスが、深さ40mmを超える狭いキャビティリブに埋め込まれている。作業者は送りオーバーライドノブをしっかりと握りしめ、スピンドルから聞こえるかすかな笛のような音に、張り詰めた緊張感を漂わせながら耳を傾けている。
ボールエンドミルカッターのメーカーとして、米国とヨーロッパのティア1サプライヤーをサポートする中で、私たちは常に一つの重要な質問を受けています。それは、「深い溝のある鋼材を加工する場合、ストレートネックとテーパーネックのどちらを選ぶべきか?」というものです。
多くのお客様は、ボールノーズの半径の精度やコーティングだけに着目しがちです。しかし、プロジェクトの成否を左右する隠れた要素である「ネック剛性」を見落としてしまうことがよくあります。先日、H13金型鋼(HRC 48~52)のプロジェクトで、お客様がストレートネックの標準的な超硬ソリッドボールノーズフライスを使用していたところ、コーナークリーニング中に工具が頻繁にたわんでしまいました。その結果、表面仕上げが損なわれただけでなく、マイクロチッピングが発生し、高価でほぼ完成していた金型ブロックが廃棄処分となってしまいました。
16年にわたるCNC加工と製造の経験から、私たちは「剛性」と「クリアランス」のバランスを取ることが必須の教訓であることを理解しています。ストレートネック工具は汎用性に優れていますが、鋼材を切削する際のビビリ振動の制御には苦労します。テーパーネックのボールノーズフライスは、強度が幾何級数的に増加するため、高い横方向切削力に対してほぼ常に優れた選択肢となります。
最大限のクリアランスを優先すべきか、それともネックテーパーを最適化して送り速度を倍増させるべきか?データを見てみましょう。
深溝加工において、ストレートネックボールノーズフライスを安易に使用することを推奨しない理由とは?
当社の工場研究所とお客様の現場では、ストレートネックボールノーズフライスが「万能ソリューション」としてよく利用されています。そのシンプルな構造は、深い溝加工における干渉問題を解消するように見えます。しかし、高硬度・高抵抗の鋼材を切削する場合、この「万能」アプローチは効率を著しく低下させる要因となります。剛性不足を補うために、送り速度を推奨値の50%まで下げるエンジニアをよく見かけます。競争の激しい市場において、「安全性」のために生産性を50%も犠牲にすることは、持続可能な戦略とは言えません。
鋼材切削用のボールミルカッターは、「底まで届く」という理由だけで選ぶべきではありません。仕上げ加工では、ストレートネック工具はシャンクから刃先まで直径が一定です。つまり、ねじり抵抗は一定で、突き出し量が増加するにつれて幾何級数的に減少します。ストレートネックカッターを直径の5倍(5xD)を超える深さで使用すると、脆弱な構造に極度の力が加わることになります。これは歩留まりを危険にさらすだけでなく、スピンドルの寿命を縮めることにもなります。
剛性の不均衡:L/D比による工具破損リスクの評価
長さ対直径比(L/D)が8:1を超えると、あらゆる超硬ボールノーズフライスに対する信頼性評価は非常に厳しくなります。超硬は硬いですが、高周波の微小振動による疲労に非常に弱い性質があります。深いキャビティでは、ストレートネックのカッターは長いレバーのように作用します。先端で発生したトルクは、細いネックに直接伝達されます。
P20金型鋼のテストでは、わずか0.02mmのラジアル振れが、突き出し部分で激しいビビリ振動へと増幅されました。この破損は徐々に進行し、すぐには発生しません。数時間の加工後、コーティングが摩耗して抵抗が増加すると、ネックが瞬時に応力限界を超えてしまいます。加工経路に1°~3°のクリアランス角が許容されるのであれば、テーパーネック工具を使用することが、ワークピースを保護する最善策です。深いキャビティから破損した工具を放電加工で取り出すコストは、高級カッターの価格をはるかに上回ります。
事例研究:HRC40以上の鋼材における工具のたわみとびびり痕への対処
昨年、当社はドイツの自動車用金型メーカーがH13鋼のコーナークリーニングで抱えていた問題を解決するお手伝いをしました。クライアントは標準的な2枚刃ボールノーズロングネックフライスを使用していましたが、工具のたわみが頻繁に発生すると報告していました。軽い切削を複数回に分けて行っても、側壁には段差状のビビリ痕が目立っていました。
現場での調査の結果、高精度な機械であっても、半径方向のたわみによって工具がCADでプログラムされた経路からずれてしまうことが判明しました。これらの誤差は仕上げ工程において致命的な問題となり、何時間にも及ぶ手作業による研磨が必要となります。このビビリ音は共振現象、すなわち工具の固有振動数が機械の切削周波数と衝突したことが原因であることがわかりました。
ストレートネック工具は断面二次モーメントが固定されているため、固有振動数が低くなります。回転数を調整するだけでは、この共振を完全に解消することはできません。ボールエンドミルカッターの専門メーカーとして、当社はパラメータを延々と微調整するよりも、工具の剛性をわずかでも高める方が効果的であることを発見しました。テーパーネック構造に変更することで、構造上の欠陥という根本原因を解決できます。
テーパーネックの実用的な利点:スチールボールミル加工における安定性の向上
長年の技術サポート経験から、テーパーネックへの変更が効率のボトルネック解消の転換点となることが多いことが分かっています。その理由は単純明快で、「スペースを犠牲にして強度を高める」というものです。深いキャビティや抜き勾配のある金型形状が許容する限り、当社は一貫してテーパーネックソリューションを推奨しています。
この設計は静的剛性を向上させるだけでなく、工具の減衰特性を根本的に変化させます。高調波周波数を変化させることで、テーパー形状は高強度合金鋼の加工時に発生しやすい高周波のビビリ振動を抑制します。これにより、切削加工プロセス全体がより堅牢で予測可能なものになります。
製造の観点から、鋼材切削用ボールミルカッターにおいて最も懸念されるのは、横方向荷重によるネック部のたわみです。テーパー形状は、切削応力を単一の脆弱な断面に集中させるのではなく、工具本体全体に均等に分散させます。45#鋼材を用いた当社のテストでは、テーパーネック工具は、同じ突き出し量においてストレートネック工具よりも半径方向の振れが35%減少しました。この安定性により、表面仕上げが格段に向上し、手作業による研磨時間を大幅に短縮できます。
段階的な剛性:工具の根元を横方向の力に対して強化する
深い空洞の狭い角を削り取るような極端な状況では、たわみに対する抵抗力に重点を置きます。テーパーネックの利点は、慣性モーメントが拡大する点にあります。これを「段階的剛性」と呼びます。超硬ソリッドボールノーズフライスを側面フライス加工や輪郭加工に使用する場合、強化された根元が頑丈な支点として機能します。これにより、ソフトウェア補正では到底及ばない方法で、長い突き出しによって生じる曲げモーメントに対抗します。
先日、北米のお客様向けに自動車用グリル金型の加工を行いました。オーバーハングが大きすぎたため、工具先端の初期食い込みが非常に悪くなっていました。そこで、テーパーをわずか1.5°に変更したところ、根元の曲げ強度が桁違いに向上しました。工具の剛性は、根元の直径が10%増加するごとに、線形ではなく幾何級数的に強化されることを覚えておいてください。この幾何級数的な利点により、複雑な曲面形状でも厳密な設計公差内に収まることが保証されます。
2枚刃ボールノーズロングネックフライスにおける送り速度の最適化
機械加工において、剛性はコスト削減につながります。2枚刃のボールノーズロングネックフライスを深いキャビティに使用する場合、多くの加工者は工具を保護するために「スキミング」加工を採用します。しかし、テーパーネックの目的は、この非効率な加工サイクルを断ち切ることです。優れた構造的サポートにより、工具の破損を心配することなく、1刃当たりの送り量(Fz)を安心して増やすことができます。
316Lステンレス鋼を用いたプロジェクトにおいて、ストレートネック工具をテーパーネック工具に交換し、トロコイド軌道を最適化しました。その結果、送り速度を40%向上させると同時に、工具の寿命を延ばすことができました。安定した切削プロセスは摩擦と衝撃を最小限に抑え、熱が工具に蓄積されるのではなく、切りくずを通して放出されるようにします。大量の鋼材加工においては、適切なネック形状への投資は、作業時間の削減という形で大きなメリットをもたらします。
クリアランスと干渉:厳しい制約条件に適したボールエンドミルの選び方
深い角を削り出す際には、しばしばジレンマが生じます。剛性を高めるために最も厚いネックが必要でありながら、複雑な輪郭を加工するためのクリアランスも必要となるからです。アンダーカットや急勾配を加工する場合、許容誤差は1ミリメートル未満であることがほとんどです。安定性を重視して高テーパー工具を選択したエンジニアが、加工途中でシャンクが側壁に激突してしまうケースを数多く見てきました。鋼材加工用のボールノーズフライスを選ぶ際には、切削力と干渉の「限界」との間で常にバランスを取る必要があります。
カタログの「全長」(OAL)だけに頼ってはいけません。実際の加工では、スピンドルヘッドの寸法、治具の高さ、さらにはクーラントノズルまでもがクリアランスに影響します。これは特に5軸加工や3+2軸加工において顕著で、傾斜角によって安全域が瞬時に失われる可能性があります。当社では、常にクライアントのSTPファイルを使用してシミュレーションを行っています。金型ベースを破損させるような重大な衝突のリスクを冒すよりも、多少剛性が低くても安全に加工を完了できる工具をお勧めする方が賢明です。
CADシミュレーションによる衝突防止
複雑なプロジェクトにおいて、私たちはもはや直感に頼ることはありません。お客様には、CADソフトウェアを使用して、正確で動的なツールパスシミュレーションを行うようご案内しています。底なしのキャビティで超硬ソリッドボールノーズフライスを使用する場合、干渉チェックは工具がとるすべての方向を網羅する必要があります。ツールホルダのデジタルモデルを作成し、少なくとも0.1mm~0.2mmの安全マージン(クリアランスバッファ)を定義することをお勧めします。
このデータ駆動型のアプローチは、大きなトラブルを未然に防ぎます。以前、テーパーネックの角度が大きいことを強く希望されたお客様がいらっしゃいました。シミュレーションの結果、シャンクがワークピースの底面半径を削る際に上端を擦ってしまうことが判明しました。そこで、代わりに「ステップネック」設計を採用することで妥協しました。ボールエンドミルカッターのメーカーとして、私たちはユーザーに完全な信頼感を持っていただきたいと考えています。衝突の危険性はすべて画面上で排除されるべきであり、スピンドルの衝突音で初めて気づくようなことがあってはなりません。
狭いスロット戦略とチップの排出
幅2mm未満の溝加工では、切りくずの排出が工具寿命を左右します。当社では、溝底部の環境に細心の注意を払っています。狭い溝の奥深くでは、クーラントが工具先端に効果的に届くことは稀です。切りくずが速やかに排出されないと、再切削され、工具が瞬時に破損する原因となります。2枚刃設計は多枚刃工具に比べて刃先強度は劣りますが、その大きな刃間スペースは深い溝加工において非常に有効です。
分析した工具破損のほとんどは、過度の力ではなく、切りくずの詰まりが原因です。狭い溝加工では、「全面溝加工」は避けてください。代わりに、トロコイド加工またはステップ加工を使用してください。これにより、2枚刃のボールノーズロングネックフライスがクリアランスを有効活用し、切りくずをらせん状の溝に沿ってスムーズに移動させることができます。高硬度鋼では、小さな切りくずの蓄積でも熱が発生し、超硬合金の熱疲労を引き起こします。溝の研削仕上げを常に確認してください。滑らかで研磨された溝こそが、深溝加工をスムーズに行うための鍵となります。
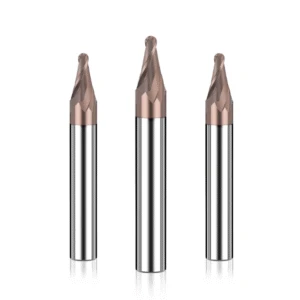
エンジニアの視点:カスタム仕様を依頼するためにボールエンドミルメーカーに問い合わせるべきタイミング
標準カタログで日常業務の90%をカバーできる時代に、なぜ特注品を選ぶ必要があるのでしょうか?複雑な設計図を日々扱うエンジニアとして、私は多くの同僚が機械パラメータを微調整することで、チャタリングや工具寿命のボトルネックを「力ずくで」乗り越えようとしているのを目にします。彼らは、工具の形状そのものが問題である可能性をほとんど考慮していません。極端なオーバーハングや、標準コーティングでは限界に達するような鋼種に直面した場合、プロのボールエンドミルメーカーに特注品について相談することで、終わりのない試行錯誤のサイクルから解放されます。
先日、大量生産の金型インサートプロジェクトを担当しました。クライアントの標準工具では、ネックの干渉を避けるためにわずかなステップオーバーが必要となり、部品1個あたりのサイクルタイムが4時間にまで膨れ上がっていました。そこで、ネックテーパーを再設計し、シャンク径をわずか数ミクロン縮小することで対応しました。工具1個あたりのコストはわずかに上昇しましたが、剛性の向上により効率が30%向上しました。賢明な工具選定とは、単にカッターを購入することではなく、プロセスチェーン全体を最適化する形状を見つけることなのです。
深さ10xDを超える加工:超硬ボールノーズフライス用の基材とコーティングのマッチング
加工深さが直径の10倍(10xD)を超えると、切削の物理法則は完全に変化します。この段階では、超硬ソリッドボールノーズフライスを選ぶことは、材料科学の腕を競うことになります。工具の横方向破断強度(TRS)と結晶粒径が極めて重要になります。当社では、鋼種に応じてコバルト含有量を調整することがよくあります。これは繊細なバランスです。基材が硬すぎると割れてしまい、硬すぎると変形してしまいます。このバランス感覚は、長年にわたる工具の破損分析を通して得られた教訓です。
基材を超えた領域では、コーティングは「耐摩耗性」から「摩擦低減」へと移行する必要があります。深い空洞の底では、放熱はほぼ不可能です。当社では、800℃を超える温度でも低い摩擦係数を維持する特殊な複合ナノコーティングを使用しています。これにより、表面品質を損なう構成刃先(BUE)や二次切削を防ぎます。10xD加工を行っている場合は、サプライヤーにコーティングの密着性データについてお問い合わせください。高振動環境では、剥離が故障の兆候として最初に現れます。
標準品 vs. カスタム品:テーパーネックツールの長期的な投資対効果
調達担当者はよく「なぜテーパーネックの特注工具に倍の費用をかける必要があるのか?」と尋ねます。私の答えは簡単です。「標準的な2枚刃ボールノーズロングネックフライスが折れて20,000万ユーロの加工物を台無しにした場合、どれだけの損失になるでしょうか?」あるいは、工具のたわみによって作業員が10時間も手作業で研磨する必要が生じた場合、どれだけのコストがかかるでしょうか?標準工具は妥協を前提に作られています。特注工具は効率性を追求した精密な武器なのです。
当社のデータによると、特定のキャビティ傾斜に合わせたテーパーネック角度により、システムの共振周波数が機械の一般的なスピンドル回転速度範囲を回避できます。これにより、優れた仕上がりを実現し、スピンドルベアリングを保護します。費用対効果分析を早期に実施してください。カスタムツールによって寿命が50%向上したり、均一な仕上げ材が確保されたりする場合、長期的な節約効果は初期費用をはるかに上回ります。収益性は、最低価格ではなく、安定性から生まれます。
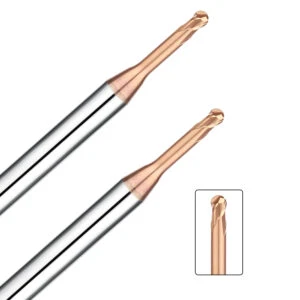
16年間の現場経験:鋼材硬度に基づく選定ガイド
数千件の深溝加工を経て、私たちは一つの真実を学びました。それは、「最高の」工具など存在せず、条件に合った形状の工具だけが存在するということです。鋼材を切削するためのボールフライスを購入する際、ネック形状によって切削負荷の限界が決まります。中~低硬度の鋼材(NAK80や718Hなど)の場合、切りくず排出を優先するわずかなテーパー形状により、より速い送り速度が可能になります。高硬度工具鋼の場合、剛性がすべてです。私たちの経験則は、「ストレートネックよりテーパーネック、ロングネックよりショートネック」です。これにより、突然の破損の80%を回避できます。
このロジックは、機械の安定性と工具の耐久性のバランスを取るために用いられます。表面ビビリや工具寿命のばらつきにお困りの場合は、以下のデータに基づいて仕様を微調整してみてください。これらは実験室での数値ではなく、実際の材料と機械時間を犠牲にして得られた「現場で実証された」結論です。
P20/H13鋼の振動抑制:推奨テーパーパラメータ
金型製造において、P20(HRC 30~38)とH13(HRC 48~52)では、異なる振動対策が必要です。P20は「粘着性」があるため、1.5°~3°のネックテーパーを推奨します。剛性と切りくずの流れのバランスを取るために、高ヘリックス角の超硬ソリッドボールノーズフライスと組み合わせて使用します。切削力が極めて高い高硬度H13の場合は、形状が許せばテーパーを5°以上に増やします。これにより、工具根元の強度を利用して高周波振動を抑制します。
切削速度と送り速度を調整しても「ヒューヒュー」という音がする場合は、ネック設計が共振領域に達している可能性があります。テーパーをわずか0.5°増やすだけで、回転数を20%下げるよりも効果的に振動を抑制できる場合が多くあります。切削深さが12xDを超える場合は、標準的な工具では対応できないカスタムネック設計をご提案するための技術計算を行うことができます。
長首工具すべてに動的バランス調整を必須とする理由
2枚刃のボールノーズロングネックフライスの場合、わずかな偏心でも高速回転時に大きな遠心力となります。工具が当社の工場を出荷する前にバランス調整されていない場合、高速スピンドルの破損原因となります。このアンバランスは表面の波打ちを引き起こし、スピンドルベアリングを損傷させます。そのため、当社では出荷するすべてのロングネック工具に対し、G2.5の精度等級で動的バランス調整を行っています。
15,000 RPMを超える回転速度で仕上げ加工を行っているにもかかわらず、工具寿命が短い場合は、動的バランスのグレードを確認してください。多くの場合、破損の原因は過酷な加工条件ではなく、切削刃に不均一な負荷をかけるラジアル振れです。専門メーカーとして、弊社は試験データのご提供や、お客様の特定の工具保持システムに合わせたバランス調整に関する推奨事項の提供を喜んで承ります。精密加工において、目に見えない振動は最大の敵です。
厄介な振動や頻繁な工具故障にお困りですか?材料仕様と干渉図面をお送りください。堅牢で製造に適したソリューションの策定をお手伝いいたします。






