


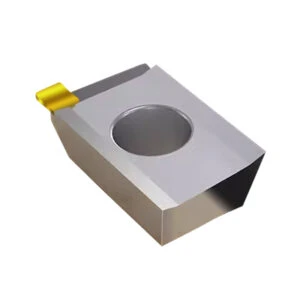
現在、工業部品の製造において、焼入れ鋼、超硬質焼結金属、耐熱超合金、複合金属材料など、様々な難加工材料がますます広く使用されるようになっています。これらの材料で作られた部品は優れた性能を発揮しますが、同時に、部品の最終成形をいかにして適正なコストで実現するかという課題も抱えています。
幸いなことに、CNC切削工具メーカーは、難削材のフライス加工や旋削加工向けに、さまざまな新しい切削インサートの開発に成功しています。例えば、コーティング超硬インサート、メタルセラミックインサート、CBNインサート、PCDインサートなどです。これらの新素材インサートは、特殊な形状と表面コーティングを採用し、優れた耐摩耗性を持ち、加工中の機械的衝撃や熱衝撃にも耐えることができます。しかし、これらの切削インサートを生産現場で合理的かつ効果的に活用するには、専門知識を持つ工具メーカーとの緊密な連携が不可欠です。
切削インサートのコストは比較的低いため(一般的に、超硬インサートのコストは総加工コストのわずか3%、CBNインサートは総加工コストの5%~6%を占めます)、加工コストを節約するために盲目的に安価なインサートを選択することは、費用対効果が低い可能性があります。新素材インサートは高価ですが、加工時間の短縮、工具寿命の延長、製品品質の向上につながるため、経済効率が向上する可能性があります。
一方、実際の加工ニーズを考慮せずに新素材インサートを盲目的に選択すると、加工コストが上昇する可能性があります(CBNインサートの価格は超硬インサートの8~10倍になる場合があります)。さらに、新素材インサートを使用する場合、切削速度と送り速度を誤って設定すると、ワークの加工品質と工具寿命にも影響を及ぼします。したがって、難加工材用の切削インサートを選択する際には、加工の経済性を正しく評価し、加工プロセス全体を総合的に考慮する必要があります。

切削インサートを選択する際に考慮すべき要素
切削インサートを選択する際には、加工タスク全体を評価する必要があります。ワークの寸法精度と表面仕上げの要件を満たし、加工時間とインサート交換を考慮すると、比較的安価な超硬インサートは優れた加工経済性を実現します。生産ロット、加工時間、インサート性能を正確に把握し、総合的に評価することで、切削インサートを合理的に選択し、生産性向上という加工効果を実現できます。
焼結チタンカーバイド製のガスタービンブレードのフライス加工を例に挙げると、ワークピースのバッチサイズが小さい場合、コーティングされた超硬インサートを使用することで、より良い加工結果を得ることもできます。切削速度35m/分では、超硬インサートの切れ刃寿命はわずか5~10分ですが、難加工ワークピースの大規模加工では、通常15~30分に達することが妥当なインサート寿命です。少量バッチ加工では、インサート寿命が短く、インサートの交換頻度が高くなることが生産性に与える影響は明らかではありませんが、大規模な全負荷加工では、インサート寿命を延ばすことは、工具交換補助時間の短縮、労働強度の低減、工作機械の稼働率と生産能力の向上に極めて重要です。したがって、タービンブレードのバッチサイズが大きい場合は、硬度が高く価格の高いCBNインサートを使用する方が合理的かもしれません。
先端材料インサートの切削性能を十分に発揮させるには、適切な送り速度と切削速度を選択することも重要です。CBNインサートを例に挙げると、これらのインサートの刃先は強化処理と不動態化処理が施されており、硬度50HRCを超えるワーク材の切削において、チッピングを効果的に防止できます。CBNインサートは優れた靭性を備えていますが、切削パラメータの選択は依然として非常に厳格です。選択した切削速度が理想値より10%以上高いか低い場合、インサートの切削性能が大幅に低下する可能性があります。
難削材の切削加工を実施するには、専門の工具サプライヤーに技術サポートを依頼することを検討できます。専門の工具サプライヤーは、他の類似加工事例に基づいて合理的なソリューションを提供できます。切削テストが必要な場合は、通常、試行錯誤の方法を使用できます。つまり、最初に超硬インサートで切削し、次に新しい材質のインサートに切り替えて比較切削を行い、異なるインサートの加工効果を比較します。高度なインサート形状、高剛性のツールホルダー、最適化された加工手順により、通常、低価格の超硬インサートでも難削材の切削に適しています。インサートを新しい材質に交換する必要があるかどうかは、具体的な加工タスクと加工条件に応じて判断する必要があります。同じカテゴリの難加工材の場合、切削インサートの選択には通常、一定の共通点があります。

現在、多くの合金鋼ワークピースの硬度に対する要求はますます高くなっています。かつては工具鋼の適用硬度は通常45HRCでしたが、現在、金型業界で使用される工具鋼は一般的に63HRCに硬化する必要があります。熱処理による変形を避けるため、以前は熱処理前にしか切削できなかった金型も、完全に硬化した状態で精密フライス加工する必要があります。完全に硬化した鋼をフライス加工すると、発生する切削熱と切削圧力によって切削インサートが塑性変形し、インサートが急速に破損する可能性があります。例えば、硬度60HRCの硬化鋼(材料中の炭化物粒子の硬度は90HRCに達することがあります)をフライス加工する場合、通常のコーティングされた超硬合金インサートでは、背面が急速に摩耗します。
焼入れ鋼は切削が難しいが、超硬インサートを使用することで、完全に焼入れされた鋼のワークピースを経済的に加工することができる。航空宇宙部品の加工を例にとると、元のサーメットインサートを超硬インサートに交換した後、硬化した3000M鋼(4340改質)製の大型鍛造品の二次穴加工に成功した。加工穴の取り代の大部分は熱処理(材料硬度30〜32HRC)前に除去されているが、熱処理変形を修正するために、このような大型ワークピースの精密穴は、二次切削のためにワークピース後に完全に硬化(硬度は54〜55HRCに達する)されなければならない。加工する穴はワークピースの奥深くに位置しているため、特殊なワークピースの地形によって加工が非常に難しく、必要な寸法精度と表面仕上げを実現するにはXNUMX回の切削パスが必要である。
材料の硬度が高く、断続切削方式を採用しているため、元のサーメットインサートの切れ刃は6回の切削パスを完了する前に潰れて無効になり、インサートが潰れるとワークが廃棄されるリスクがあります。PVDコーティングされた微粒子超硬インサートに切り替えた後、工具の靭性と切れ味が大幅に向上し、9~90パスで切削を正常に完了できます。超硬インサートに切り替えた後、工具サプライヤーは切削速度を元の53m / minから20m / minに下げることを推奨しましたが、切削深さは変わりませんでした。切削速度を下げた後、超硬インサートで穴のXNUMX回の切削パスを完了するのに約XNUMX分かかりますが、元々サーメット工具で加工するにはXNUMX時間以上かかりました。さらに重要なのは、超硬インサートの刃先の安全性を高め、工具の欠けによる高価なワークの廃棄リスクを大幅に低減することです。
超硬インサートを用いた焼入れ鋼フライス加工において、適切な切削パラメータを得るために、工具切削試験を実施することができます。試切削では、切削速度は通常30m/分から45~55m/分の範囲で選択でき、送り速度は通常0.075~0.1mm/刃です。一般的に、すくい角がゼロまたは小さな負のすくい角を持つインサートは、正のすくい角を持つインサートよりも強度が高くなります。焼入れ鋼を加工する場合、丸型超硬インサートの方が強度が高く、鈍い切れ刃が破損しにくいため、丸型インサートを使用する方が有利です。
超硬インサート材種を選択する際には、高靭性材種の使用をご検討ください。このようなインサートは刃先の安全性が高く、焼入れ鋼の切削時に発生する大きなラジアル切削力と、激しい切り込み・切り出し衝撃に耐えることができます。さらに、特別に設計された高温対応の超硬材種は、焼入れ鋼(HRC60)の切削時に発生する大きな切削熱に耐えることができます。アルミナコーティングを施した耐衝撃性超硬インサートも、焼入れ鋼のフライス加工時に発生する高温に耐えることができます。

Iする P伐採 Pすごい Aロイ
粉末冶金技術の継続的な発展に伴い、様々な分野で活用される様々な超硬焼結金属(粉末合金)材料が次々と登場しています。例えば、あるメーカーは、硬度53~60HRCの炭化タングステン(WC)または炭化チタン(TiC)粒子を配合した複合粉末ニッケル合金を開発しました。ニッケル合金マトリックス中の炭化物粒子の硬度は90HRCに達することもあります。この材料をフライス加工すると、コーティングされた超硬合金インサートの背面がすぐに摩耗し、主刃先が摩耗して平坦になります。材料の微細組織中の超硬粒子が「微振動」を引き起こし、インサートの摩耗を加速させます。また、ワークを切削する際に発生するせん断応力によって、超硬合金インサートが破損する可能性もあります。
CBNインサートの使用は、炭化タングステンおよび炭化チタン粒子を含む硬質粉末合金材料の切削問題をより良く解決します。改良されたインサート形状は、「微振動」現象を効果的に克服します。ユーザーが複合粉末合金ワークをフライス加工した際、新しいCBNインサートの加工寿命は、最高の超硬インサートの2,000倍以上長いことがわかりました。切削試験では、60枚のCBNインサートを装着した正面フライスカッターを用いた硬質粉末合金材料の加工効率(切削速度0.18m/分、送り速度75mm/刃)は、放電加工(ワイヤーカット)と比較して5%向上することが示されました。
CBNインサートの最高の性能を最大限に引き出すには、切削パラメータを適正な範囲内で厳密に制御する必要があります。切削速度は約50m/分、送り速度は0.1~0.15mm/刃と高くはありませんが、粉末合金材料の加工においては高い生産性を実現できます。最適な切削パラメータは、30~60秒の試切削によって正確に決定できます。試切削では、低速から開始し、インサートの切れ刃が過度に摩耗するまで徐々に切削速度を上げていきます。
難加工材料を加工する場合、インサートの切れ刃温度を一定に保つため、通常はドライカットを使用します。多くの場合、ダブルネガティブアングル形状の円形工具が最良の加工効果を発揮し、切込み深さは通常1~2mmに制御します。
フライス加工は断続切削プロセスです。加工中、硬度60HRC以上の被削材が工具に継続的に衝突することで、大きな加工応力が発生します。そのため、フライス加工において十分な耐衝撃性を確保するには、加工機と工具システムは、最高の剛性、最短のオーバーハング長、そして最大の強度を備えていなければなりません。
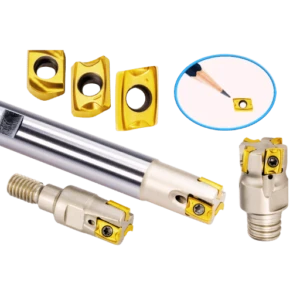
耐熱超合金のインサート加工
航空宇宙産業向けに開発された耐熱超合金(HRSA)は、現在、自動車、医療、半導体、発電設備などの産業でますます利用されています。一般的な耐熱超合金グレード(インコネル718/625、ワスパロイ、6A14Vチタン合金など)に加えて、チタン基合金、アルミニウム基合金、マグネシウム基合金など、様々な新しいグレードが開発されています。これらの耐熱超合金はすべて難削材に分類されます。
超合金は硬度が高く、一部のチタン合金グレードでは加工硬度が330HBに達します。通常の合金では、切削部の温度が1100℃を超えると、材料中の分子結合鎖が軟化して、切削片形成を促進する流動層が発生します。一方、耐熱超合金は優れた耐高温性を有しており、切削工程全体を通して高い硬度を維持します。
耐熱超合金は切削時に冷間硬化する傾向があり、切削インサートの早期チッピングや破損を引き起こしやすい。切削中にワークの切削面に耐摩耗性の冷間硬化スケール層が生成され、インサートの切れ刃が急速に摩耗する。
超合金は難削性であるため、切削加工では通常、切削速度を低く設定します。例えば、超合金インコネル718のブレーキキーを超硬合金インサートでフライス加工する場合の切削速度は60m/分です。インコネル718の外径円筒旋削/端面旋削の場合、CBNインサートは80m/分です。一方、コーティングされていない超硬合金インサートを使用した切削工具鋼の切削速度は、通常120~240m/分に達します。超合金を切削する際の送り速度は、通常、切削工具鋼の送り速度と同じです。
超合金の加工において、切削インサートの選択は主に加工対象材料とワークの種類によって決まります。加工効率を向上させるため、薄肉ワークの加工には正すくい角切れ刃の超硬インサートを使用できますが、厚肉ワークの加工には、切削中のインサートの「プラウイング」効果を高めるために、負すくい角切れ刃のセラミックインサートが必要です。ほとんどの難削材では、インサートの切れ刃温度を一定に保つため、ドライカットが推奨されます。しかし、チタン合金の加工では、低切削速度でもクーラントを使用する必要があります。
耐熱超合金は切削中に高い硬度を維持するため、切削インサートの面取り端の摩耗が加速されます。鈍角切れ刃の丸型インサートを使用すると、切れ刃強度が大幅に向上しますが、超合金の冷間加工硬化性により、インサートのチッピングが悪化する可能性があります。連続した複数のパスで切込み深さを変更することで、インサートはワーク表面に形成される冷間加工硬化層を回避し、インサートのチッピングを低減し、切れ刃の寿命を延ばすことができます。切込み深さは、7.6パスで3.2mm、その後のパスで2.5mmとXNUMXmmまで変化させることができます。
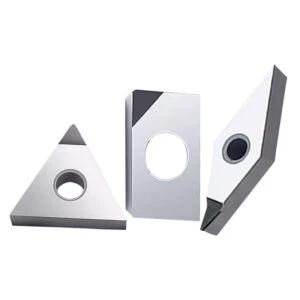
バイメタル材料用インサート
バイメタル材料は、摩耗しやすい特定の領域に硬い材料を配置し、その周囲を他の柔らかい合金材料で囲む(または混合する)ことで構成されます。バイメタル材料は自動車産業をはじめとする様々な産業でますます利用が広がっていますが、加工上の特殊な課題も伴います。CBNインサートは、硬度50HRCを超える硬質合金を効率的に切削できますが、バイメタル材料に含まれる軟質合金を切削すると破損する可能性があります。PCDインサートは耐摩耗性に優れたアルミニウム合金を切削できますが、鉄系金属を切削すると過度の摩耗が発生する傾向があります。
複合金属材料の効率的な加工を実現するには、ユーザー、工具サプライヤー、工作機械メーカーが共同で精密な切削プログラムを開発する必要があります。例えば、ある複合金属材料は、高硬度の複合粉末合金を安価な316ステンレス鋼の母材に熱間静水圧プレス法で埋め込むことで製造されます。加工時には、スパイラル補間工具パスプログラムを作成し、工作機械の制御システムに入力することで、まず粉末合金材料部分を加工し、次に母材部分を最適な送り速度と切削速度で加工する必要があります。
アルミニウム合金と鋳鉄製のシリンダーヘッドガスケットからなるバイメタルシリンダーブロックを効率的に加工するには、自動車メーカーはアルミニウム合金の耐摩耗性と鋳鉄の高い硬度の両方を克服する必要があります。摩耗しやすい部品である硬い鋳鉄製のシリンダーヘッドガスケットは、柔らかいアルミニウム合金製のシリンダーブロックから分離することが難しいため、別々の加工方法を用いることは適切ではありません。しかし、工作機械を合理的にプログラミングし、非常に低い切削速度と非常に小さな切削深さで加工することで、耐摩耗性PCDインサートを使用してアルミニウム合金と鋳鉄の両方を加工することができ、加工工程中の頻繁な工具交換を回避できます。






