


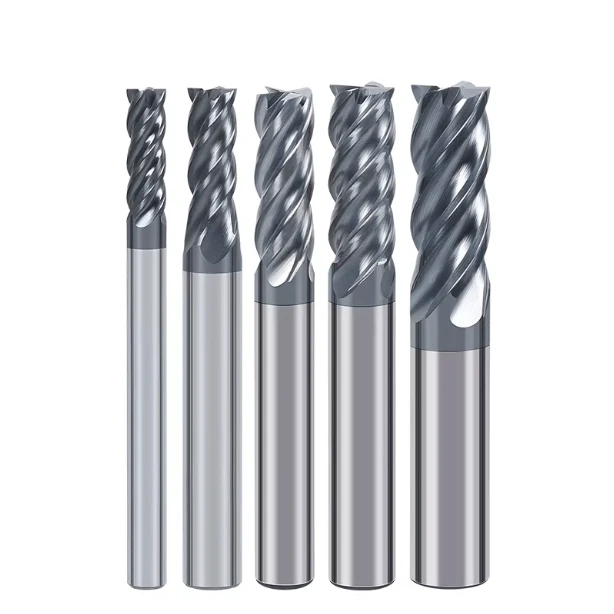
先週、ドイツの中規模金型工場から緊急のSOSが届きました。彼らはHRC55の角型エンドミルを使って精密なS136鋼金型を加工していたのですが、要求される表面仕上げが得られませんでした。さらに悪いことに、切削刃に常に微細な欠けが発生していました。彼らはまず、エンドミルのサプライヤーのコーティング品質のばらつきが原因だと考えました。
しかし、機械データと現場映像を分析した結果、真相が明らかになった。工具自体に問題はなかった。原因はシステムの剛性、つまり高精度加工工場で常に過小評価されている要素だったのだ。
この業界で16年間働いてきた中で、まさにこのような事態を何百回も見てきました。鋼材加工用のエンドミルを調達する際、工場は硬度、コーティング、送り速度、回転速度にこだわりすぎます。しかし、20,000回転/分では、わずか0.01mmのたわみでも「高精度」な加工が完全な失敗に終わってしまうことを忘れているのです。
私たちメーカーにとって、高品質の超硬エンドミルを研削することは、戦いの半分に過ぎません。真の試練は、高負荷条件下でも工具が安定性を保つことを保証することです。この安定性は、工具の芯厚だけではなく、スピンドルクランプ力、ホルダグリップ、オーバーハング制御にも左右されます。硬い材料を切削する場合、剛性の低下は指数関数的に増幅されます。剛性を改善しなければ、どんなに高価なエンドミルでも、割高な消耗品になってしまいます。
硬質鋼の機械加工の世界では、剛性が効率と工具寿命に直結します。最前線で働くエンジニアとして、私たちは金属の硬度だけでなく、目に見えない微細な変形とも戦っているのです。
あなたの工場にある高性能カッターの中に、わずかな、気づかれない振動が原因で性能を発揮できていないものはありませんか?
「壊滅的な故障」の現場から得られる教訓:剛性不足が原因となる鋼材切削エンドミルの3つの致命的な欠陥
北米やヨーロッパのティア1サプライヤーと取引する際、最悪の事態は価格紛争ではなく、現場から送られてくる「壊滅的な故障」の映像です。5軸加工機が悲鳴を上げて5桁の価値のあるワークピースを破損させてしまうと、生産ライン全体が停止してしまいます。私の経験から言えるのは、鋼材用エンドミルに関する苦情の大部分は、剛性の低さという一点に起因しているということです。
多くのオペレーターは、安定した工作機械があれば加工は完璧だと考えています。しかし実際には、スピンドルヘッドから切削刃に至るまで、あらゆる箇所で応力が伝達されます。以前、合金鋼加工中に工具が折れてしまうという問題を抱えていた米国のお客様を支援したことがあります。彼らは当社の最高級超硬エンドミルを使用していたのですが、システムの剛性が考慮されていませんでした。負荷がかかると、高価な工具がまるで脆いプラスチックの棒のように折れてしまったのです。スピンドルが回転を始める前の論理的な段階で、こうした問題を未然に防ぐ必要があります。
共振(チャタリング)は単なる不快な音ではない:HRC55の角型エンドミルを瞬時に破壊する仕組み
HRC55の角型エンドミルで焼き入れ鋼を加工すると、共振音が発生し、どんなエンジニアも思わず顔をしかめてしまうでしょう。この振動によって、工具は毎秒数千回もの「微小衝撃」を受けます。超硬合金は硬い反面脆いため、この不規則な負荷によってコーティングが剥がれ、刃先が欠けてしまいます。鏡面仕上げだった表面は、たちまち粗く波打った状態になってしまうのです。
ビビリ音が聞こえたら、反射的に回転数を下げるのではなく、刃当たりの送り量を調整したり、切削深さ(DoC)を変更して、機械の共振周波数から離れた最適な設定を見つける方が効果的です。刃先を保護するには、力を避けるのではなく、力を安定させ、連続的に作用させることが重要です。工具先端がワークピース上で「揺れ動いている」状態では、どんなに優れた超硬エンドミルでも破損してしまいます。
ラジアル振れによる累積誤差:エンドミルが不均一に摩耗する理由
超硬エンドミルの刃先が1枚か2枚だけひどく摩耗していて、他の刃先は新品同様に見える場合は、ラジアル振れに問題があります。精密金型製作では、工具ホルダシステムにわずかな偏心が生じることがよくあります。数ミクロンのずれは小さく見えるかもしれませんが、高速回転時には遠心力によってその特定の刃先が設計限界をはるかに超えて変形してしまうのです。
当社のラボテストによると、振れが0.01mm増加するごとに、工具寿命は50%以上低下します。当社はエンドミルの製造精度に自信を持っていますが、クランプシステムの同心度が成功の前提条件となります。表面仕上げに規則的な「縞模様」が見られる場合でも、すぐに工具のせいにしないでください。コレットまたは焼き嵌めホルダーの疲労状態を確認してください。
「麺状」加工を避ける:L/D比の指数関数的な影響
深穴加工では、重切削に長尺工具を使用する作業者をよく見かけます。これを「麺棒加工」と呼びます。工具のたわみは突き出し長さの3乗に比例することを理解しておく必要があります。超硬エンドミルをわずか数ミリメートル伸ばすだけで、剛性が指数関数的に低下します。
突き出し長さがどうしても避けられない場合は、切削深さ(Ae)を大幅に減らすことで、加工を成功させることができます。テーパーネック設計や積層加工戦略を推奨することで、数多くの破損問題を解決してきました。物理法則に逆らおうとしないでください。工具を安定した突き出し長さの範囲内に収めることこそが、「まともな」加工を実現する唯一の方法です。
プロセス最適化による硬鋼加工における超硬エンドミルの剛性向上
無菌状態の実験室で工具寿命をテストすることと、油ミストと騒音に満ちた実際の作業場で問題を解決することは全く別物です。高性能な超硬エンドミルであっても、論理的な加工プロセスがなければ、その潜在能力の30%以上を発揮できないことは周知の事実です。数百もの現場を視察した結果、剛性を高める鍵は高価な機械を購入することではなく、見落とされがちなプロセスの詳細を微調整することにあることが分かりました。
私たちは機械加工を総合的な機械システムとして捉えています。クランプ方法から切削経路に至るまで、あらゆる変更が主軸負荷と表面仕上げに直接影響します。高硬度材料を切削する際、力任せに加工するのではなく、変形を最小限に抑えるために力のベクトルを最適化します。以下にご紹介する知見は、長年にわたり最も困難なプロジェクトに取り組んできた中で私たちが培ってきた「現場の論理」です。
HRC55角型エンドミルのオーバーハング制御:安定性を確保するための「1mm」ルール
焼き入れされた金型鋼を加工する際、お客様には必ず「突き出し量を1mm短くできるなら、そうしてください」とお伝えしています。HRC55の角型エンドミルの場合、基材は非常に硬いものの、本質的に脆い性質を持っています。以前、精密加工プロジェクトでテストを行ったところ、工具の突き出し量を2mm未満に減らすだけで、ビビリ痕が完全に解消され、工具寿命が30%近く向上しました。
これは魔法ではなく、基本的な物理法則です。切削工具は片持ち梁のように作用します。突き出しが短いほど、横方向の力に対する抵抗力が強くなります。これにより、刃先が硬い鋼材に対して「折れる」のを防ぐことができます。治具の調整に時間がかかったとしても、プログラミング時には突き出しを最小限に抑えることを優先することをお勧めします。工具の破損や部品の不良といった損失を考えれば、この投資は間違いなく賢明な選択です。
工具ホルダ選定の技術:なぜ焼き嵌めが当社のスチール製品における標準なのか
北米のハイエンド加工工場では、鋼材用エンドミルにおいて、焼き嵌め式ツールホルダーが標準となっています。高力コレットチャックは荒加工には適していますが、焼き嵌め式ならではの360度均一クランプとほぼゼロの振れ精度には及びません。この方式は工具とスピンドルを効果的に一体化させ、静的剛性と動的剛性の両方を最大限に高めます。
深穴加工のトラブルシューティングを行う際、焼き嵌め方式に切り替えると、鈍くこもった音が、シャープで均一なリング音に変わることに気づくことがよくあります。この音は、すべての切削刃が均等に負荷を分担していることを示しています。焼き嵌めホルダーは初期投資が高く、シャンクの公差も厳しくする必要がありますが、完璧な表面仕上げと予測可能な工具寿命を求めるなら、この「強固な接続」は不可欠です。
クライムミリングと剛性の相乗効果:物理学を利用してエンドミルを保護する
私たちは、特に高強度鋼材に超硬エンドミルを使用する場合、アップカット加工を強く推奨しています。アップカット加工は、機械的には、厚みのある切りくずから始まり、徐々に薄くなっていくのが特徴です。これにより、工具をワークピースから「持ち上げる」のではなく、「押し込む」ような力ベクトルが生まれます。
この方向差により、工具が材料に接触する際の弾性変形が大幅に減少します。また、アップカット加工は加工硬化も抑制することがわかっています。ただし、工具が食い込むのを防ぐため、送りねじのバックラッシュはゼロでなければなりません。横方向の推力を低減することで、物理法則を利用して工具への負担を軽減しているのです。切削屑が粉々に砕かれるのではなく、まるで完璧なコンマのようにカールして流れていくのを見れば、加工がうまくいっていることがわかります。
製造業の基盤的役割:エンドミルサプライヤーを選ぶ際に注目すべき点
16年間現場で経験を積んできた専門家として、私は工具の剛性は研削盤から出た瞬間に決まると考えています。多くの購入者は、光沢のあるパンフレットやカラフルなコーティングに気を取られがちです。しかし、超硬エンドミルの真の性能は、肉眼では見えない製造工程の細部に宿るのです。剛性は、原材料の選定と微細な刃先形状から始まります。
一流の加工業者は、サプライヤーの一貫性を重視します。バッチのわずか1%でも振れが許容範囲を超えると、自動化されたラインが機能しなくなる可能性があります。エンドミルサプライヤーを評価する際には、研削圧力、クーラントのろ過、ホイールのドレッシング頻度などを確認します。これらの「隠れた」要素が、工具が安定した性能を発揮するか、あるいは困難な作業の途中で故障してしまうかを左右するのです。
基板材料の秘密:なぜ当社が超微細粒炭化物にこだわるのか
超硬合金の世界では、結晶粒径がすべてを左右します。焼入れ鋼を加工する場合、標準的な基材では硬度と靭性のバランスが取れないことがよくあります。当社では、超微細粒(0.4μm~0.6μm)の基材にこだわっています。結晶粒が細かいほど、分子構造が密になり、内部欠陥が少なくなります。これにより、工具は強い横方向荷重を受けた際に、はるかに高い弾性率を発揮します。
なぜ「格安」工具は見た目は同じなのに、すぐに折れてしまうのでしょうか?それはたいてい、コバルト結合剤の分布に問題があります。粒子が十分に細かくないと、コバルトが弱い部分に「溜まって」しまうのです。高密度基材に20%の割増料金を支払うのは、その微細な剛性が、工具の致命的な破損を防ぐ最後の砦となるからです。
芯厚とフルート間隔のバランス:工具設計の本質
高性能超硬エンドミルの設計は、「足し算と引き算」の作業と言える。コアの厚さは工具の曲げ剛性を決定する。切りくず排出のためにフルートを大きくしすぎると、コアは柳の枝のように薄く柔軟になってしまう。逆に、コアが大きすぎると切りくずが溜まるスペースがなくなり、詰まりや破損の原因となる。
テーパー状のコア設計を推奨します。これにより、シャンク部分の剛性が強化され、先端部の切削容量も維持されます。このバランスにより振動が吸収され、切削時の見た目と音が滑らかになります。工具を検査する際は、フルートの深さとコアの厚さの比率が科学的にバランスが取れているかを確認してください。優れた設計とは、常に強度と切削効率のトレードオフです。
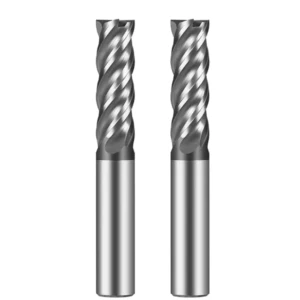
最先端ホーニング:入口での脆性破壊の防止
新品の鋼材用エンドミルが、最初の切削で欠けてしまうことがあるのはなぜでしょうか?多くの場合、刃先が鋭すぎるためです。顕微鏡で見ると、研ぎたての刃先は微細な鋸歯状の突起が並んでいます。硬い鋼材に当たると、これらの弱点が瞬時に崩れてしまいます。当社では、コーティング前に精密な不動態化処理(ホーニング)を行うことでこの問題を解決しています。カミソリのような鋭い刃先を、微細な丸みを帯びた半径(Rエッジ)に研磨します。
ホーニング加工は刃先の微細な剛性を大幅に向上させます。刃先が丸みを帯びると、見た目には「鋭さ」がやや劣るように見えるかもしれませんが、熱や機械的応力を分散させるのに優れています。また、コーティングの剥離を防ぎます。硬鋼用の工具を選ぶ際は、ルーペを使って摩耗パターンを確認してください。適切な不動態化処理が施された工具は、滑らかで均一な摩耗帯を示します。これは、安定した加工技術の証です。
熟練機械工による診断ノート:リアルタイムで剛性を確認する方法
工場では、最高のセンサーはエンジニアの目と耳だと言われています。最新の機械には負荷モニターやセンサーが搭載されていますが、硬質金属を切削する際には、微妙な兆候を頼りにリスクを早期に察知します。剛性が基準を満たしているかどうかを知るために、最終検査まで待つ必要はありません。最初の数分で、システムの「活力」がその状態を物語ります。これらの診断方法は、16年にわたる製造と調整の経験、つまり機械的平衡に対する直感的なアプローチの成果です。
見慣れない工場に入ると、まず機械の動的なフィードバックを観察します。超硬エンドミルが正しく動作していれば、切りくずの軌道と振動周波数が調和のとれたリズムを生み出します。機械の安全ガラスでさえ、安定した予測可能な振動を発します。剛性にボトルネックがあれば、システムは「おかしい」と感じられます。意思決定者として、これらの信号を解釈する必要があります。そのまま作業を続けるべきか、それともセットアップを最適化するために作業を中断すべきか。ここでは、迅速な診断のための3つの「秘訣」をご紹介します。
H3:チップ形態学の読み解き方:情報提供者が語る内容
硬質金型鋼を加工する際、切りくずは最も直接的な情報源となります。HRC55の角型エンドミルで荒削りや側面切削を行う場合、理想的な切りくずは色が均一で、コンパクトで弾力性があります。熱を吸収するにつれて自然にカールするのが理想的です。これは、工具が材料を滑らせたり力任せに削り取ったりするのではなく、効果的にせん断していることを示しています。切りくずが細かい粉状であったり、色が不均一であったりする場合は、刃先の剛性が低いために微細な振動が発生している可能性があります。
以前、H13鋼の加工プロジェクトで、切削屑が突然バリだらけになり、破片化してしまったケースを解析しました。高倍率で観察したところ、工具が半径方向にたわんでいることが分かりました。これは、各フルートに異なる切削負荷がかかっていることを意味し、結果として大きな発熱を引き起こしていました。覚えておいてください。切削屑は熱を運び去るべきものであり、切削刃の破片を運び去るべきではありません。形状が異常に見えたら、すぐに工具の突き出し量を確認してください。構造的な支持部が限界に達している可能性があります。
H3:切断音に耳を傾ける:剛性不足の「叫び」を特定する
加工場で十分な時間を過ごせば、機械の「調子」がわかるようになります。剛性の高い超硬エンドミルは、安定した低音の「シューッ」という音や「シューッ」という音を発します。これは、システムが安定した共振範囲内で動作していることを示しています。しかし、システムに剛性が不足している場合、特に深い溝加工では、鋭く耳をつんざくような金切り音が聞こえます。これがチャタリングです。これは、工具がワークピースに高周波で跳ね返る音です。金切り音がするたびに、工具の寿命が尽きていくのです。
北米の加工業者にコンサルティングを行う際、送り速度調整時の周波数変化に注意するようアドバイスしています。スピンドル速度をどれだけ調整しても金属的な甲高い音が消えない場合は、ツールホルダーの動的剛性に問題がある可能性が高いです。このような場合、エンドミルを別のメーカーのものに交換しても解決にはなりません。クランプ力やスピンドルテーパーの清浄度を確認する必要があります。安定した加工は「静か」であるべきです。音の清浄度は、加工プロセスの信頼性を反映しています。
H3:表面テクスチャ解析:工具痕跡による半径方向のたわみの特定
最後の防衛線は、加工対象物の表面です。新品の超硬エンドミルであっても、剛性不足は「痕跡」を残します。工具が通過する箇所に「段差」や隆起がないか、あるいは側壁に不規則な振動痕がないかを確認してください。これは曲げ変形、つまりたわみです。工具が半径方向の切削力に耐えられない場合、外側にたわみ、プログラムされた経路からずれてしまいます。
こうした凹凸は、部品に指を滑らせるだけで簡単に検出できます。高精度加工では、わずか0.005mmのずれでも仕上げ加工の材料配分を台無しにしてしまう可能性があります。「魚の鱗」のような模様や、方向が急に変わるテクスチャラインが見られる場合は、工具が不安定な弾性変形を起こしていることを示しています。送り速度を落とすだけでなく、一歩引いてシステム全体の剛性を強化してください。表面欠陥は、通常、氷山の一角に過ぎません。
強固さは買うものではなく、築き上げるものだ
16年間の工具製造経験を経て、私たちが最も深く理解したことは、どんなに優れた切削工具でも、脆弱なシステムでは奇跡を起こすことはできないということです。剛性は、無数の小さな決断の積み重ねによって生まれます。それは、エンドミルのサプライヤーとして私たちが選ぶ超微細粒の基材であり、機械加工時に削り出す1mmの突き出し量です。こうした細部こそが、生産の根幹を成すのです。不安定なセットアップを隠すために、より高性能な超硬エンドミルにアップグレードしても、結局は効果が薄れるだけです。
真の安定性は、機械に対する敬意と鋭い観察眼から生まれます。私たちは、速度と精度のバランスを取ることの難しさを理解しています。剛性は閉じたループであり、コアの厚みの精密な調整から始まり、CNC制御パネルでのお客様の選択で終わります。
-
HRC55の角型エンドミルで微細な欠けが発生していませんか?オーバーハングを再確認してください。調整をきつくすることで改善できる可能性があります。
-
高速鋼のフライス加工で表面仕上げが不十分ですか?焼き嵌めホルダーを試したり、アップカット加工経路におけるラジアル荷重を再計算してみてください。
-
サプライヤーの仕様書に圧倒されていませんか?カタログだけにとらわれず、エッジの微細補強と基材の均一性に注目してください。
機械、図面、材料はすべて固有のものです。「魔法の」公式など存在しません。お客様の作業環境、図面、または問題のある材料について、ぜひご連絡ください。多くの場合、解決策は力解析の微調整にあります。技術的な詳細について話し合い、エンジニアリングの卓越性を定義する安定性を見つけ出しましょう。






