



過去10年間、欧米のお客様と50件以上のプロジェクトに携わってきましたが、その中で繰り返し発生する問題が明らかになりました。それは、標準的な切削工具では複雑なワークの特定の要件を満たすことがほとんどないということです。高硬度鋼、チタン合金、あるいは複雑な金型表面の加工において、標準工具では加工効率、表面仕上げ、そして工具寿命の面で不十分な場合が多々あります。不適切な工具による遅延を繰り返さないよう、私たちはカスタムエンドミルの設計・製造能力を真に提供できるサプライヤーと連携することを学びました。
実地プロジェクトを通して、カスタム超硬エンドミルの材質選択と形状が加工性能に大きく影響することが明らかになりました。ヘリックス角、すくい角、芯厚のわずかな違いでも、工具寿命が最大50%も短くなる可能性があります。薄肉加工においては、こうした小さな違いが振動やバリの発生につながることもあります。お客様の試運転時には、加工効率を維持しながら表面仕上げと寸法精度を確保するため、複数のカスタム切削工具エンドミルソリューションを定期的にテストしています。
複雑な三次元曲面部品の加工には、特に金型、航空宇宙部品、医療機器の加工において、カスタムメイドのボールエンドミルが不可欠です。当社の経験から、工具先端半径のわずかな調整が、表面仕上げとその後の研磨作業量に大きな影響を与えることが分かっています。サプライヤーがこれらの細部にまで精通しているかどうかが、加工プロセスの成否を左右することがよくあります。
中国のカスタムエンドミルメーカーを選ぶ際に、私たちが重視するのは価格ではなく、私たちの作業環境を理解し、実際の切削試験に基づいた工具ソリューションを提供できる能力です。生産能力だけでは十分ではなく、問題解決能力が不可欠です。これは、あらゆる協業において改めて実感する教訓です。
では、特定のワークピースと加工条件に対して、選択したサプライヤーは繰り返し発生するツールの課題を本当に解決できるのでしょうか?
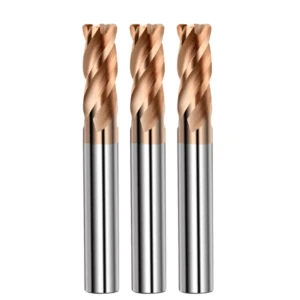
中国のカスタムエンドミルメーカーの信頼性を評価する方法
長年にわたる協力関係を通じて、サプライヤーの信頼性は、作業条件を理解し、様々な材料、工作機械、ツールホルダーシステムに適したソリューションを提供できる能力にかかっていることがわかりました。多くのお客様は迅速なソリューションを求めていますが、標準工具や軽微な改造しか提供しないサプライヤーは、高硬度鋼や複雑な5軸加工において失敗することがよくあります。信頼できるパートナーは、設計の初期段階から関与し、ねじれ角、すくい角、コア厚、ツールホルダーの互換性を評価し、試作段階で切削試験を実施します。
小ロットでの納品も重要な要素です。新製品開発や複雑なワークの試作段階では、カスタマイズされた切削工具やエンドミルソリューションの迅速な検証が必要となることがよくあります。試作サイクルが長引いたり、サンプル間の性能が一定でなかったりすると、スケジュールに支障をきたし、コスト増加につながる可能性があります。そのため、サプライヤーには過去のプロジェクト事例、材料調達、試験記録の提供を依頼し、実際の加工問題を解決できる能力を確認しています。
サプライヤーはカスタムエンドミルの設計能力を持っていますか?
航空宇宙および金型関連の複数のプロジェクトにおいて、標準工具の改造ではワークピースの要件を満たせないことが繰り返し確認されました。信頼できるサプライヤーは、様々な材料や加工機械に合わせて工具形状を再設計できる必要があります。高硬度鋼部品の場合、ねじれ角とすくい角を調整し、コア厚を増やすことで、耐チッピング性が大幅に向上しました。これらの改善は、サプライヤーのカスタムエンドミル設計における経験に大きく依存しています。
図面通りに製造するだけでなく、複雑なワークピースの開発経験を持つサプライヤーも同様に重要です。あるプロジェクトでは、5軸曲面金型が当初、標準工具を改造したにもかかわらず、表面粗さの要件を満たしませんでした。サプライヤーの非標準工具を使用することで、ようやくこの問題を解決できました。現在では、シンプルな判断基準を採用しています。それは、材料、機械パラメータ、ツールホルダーシステムに基づいた実現可能な設計ソリューションをサプライヤーが積極的に提案してくれるかどうかが、信頼性の重要な指標となるということです。
カスタム超硬エンドミルの原材料とバーの供給元
同じ型番の超硬工具でも、性能が大きく異なるケースが多々あります。調査の結果、主な要因はバー材の供給元と粒度にあることが分かりました。国産超硬合金バーは輸入品に比べて均一性が低い場合が多く、粒度がわずかに大きい、あるいは硬度が低いと、高負荷条件下では工具寿命が半減する可能性があります。試作切削では、異なる材料バッチで試験を行い、寿命と切削安定性を確認しています。
超硬合金の微細構造は、切削性能と耐チッピング性に直接影響します。薄肉加工や突出しの長いフライス加工では、均一なバー材種が不可欠です。当社は、主要プロジェクトには微粒子で硬度の安定した材料を選択し、工具形状を最適化することで安定した加工を実現することをお客様に推奨しています。原材料の調達とトレーサビリティは、サプライヤー選定における主要な考慮事項です。
ツール形状の設計は経験的複製ではなく切削テストに基づいていますか?
経験のみに頼って工具設計を模倣するサプライヤーは、大きなリスクを伴います。同一の工具モデルであっても、機械や材料によって挙動が異なる場合があります。当社はかつて、HRC50以上の鋼材に対し、ねじれ角とすくい角が最適化されていないカスタマイズされた切削工具エンドミルをテストしたところ、すぐにチッピングと振動が発生しました。安定した加工は、調整と切削テストを繰り返すことで初めて実現しました。
各プロジェクトにおいて、工具形状を微調整し、ねじれ角、すくい角、芯厚が切削抵抗、表面仕上げ、工具寿命に与える影響を記録します。これにより、定量化可能なデータ基準を確立し、口頭での経験に頼る必要がなくなります。当社の実績は、複雑なワークピースの場合、経験に基づく複製のみよりも、テストに基づく設計の方がはるかに信頼性が高いことを裏付けています。
コーティング能力は実際の加工材料と一致していますか?
コーティングの選定は難しい場合があります。TiAlNコーティングは高硬度鋼では良好な性能を発揮しますが、チタン合金の高速加工では固着し、表面仕上げと工具寿命に影響を与える可能性があります。当社では、一般的な推奨コーティングではなく、試作切削を通して、材料、切削条件、切削油剤を組み合わせ、最適なコーティングを選定します。
密着性とコーティングの均一性も加工安定性に影響します。あるケースでは、AlTiNコーティングの不均一性が原因で工具先端のチッピングが発生しましたが、サプライヤーによる調整とテストカットによって解決しました。当社にとって、コーティング性能は表面仕様以上のもので、実際の加工条件下で工具が安定して動作できるかどうかを決定づけるものです。
小ロットのカスタマイズ切削工具エンドミルを提供する能力
新製品開発においては、ツールソリューションの迅速な検証が不可欠です。大規模生産やサンプルリードタイムの長いサプライヤーは、プロジェクトの遅延を招く可能性があります。一部のサプライヤーは小ロットの試作を提供し、試作カットに基づいて形状やコーティングを迅速に調整します。これは研究開発において非常に重要です。
小ロット納品は、一貫性の確保も試すことになります。サプライヤーには、サンプル生産から量産までの間、金型の性能を維持することを要求しています。ラピッドプロトタイピングと量産能力のバランスをとることが、複雑なワークピースに対応し、加工品質と効率を確保する鍵となります。

欧米のお客様からいただくカスタムエンドミルのご要望
欧米のお客様は、一般的に高難度・高精度の加工を要求されます。航空宇宙部品、金型、医療機器などは、高硬度材料、複雑な形状、厳しい寸法公差が求められることが多く、標準工具では対応できません。当社の役割は、カスタム超硬エンドミルの提供だけでなく、形状設計、コーティングの選定、そして試切削による工具寿命と表面品質の検証まで行います。
高硬度鋼における工具のチッピング、高速アルミニウム合金加工における工具の固着、薄肉部品における振動といった問題が頻繁に発生します。これらの問題は理論的なパラメータだけでは解決できません。機械の剛性、切込み深さ、送り速度を考慮し、カスタマイズされた切削工具とエンドミルの設計を現場で調整する必要があります。長年にわたり、当社は複雑な加工シナリオにおけるお客様の試行錯誤コストを削減する信頼性の高いツーリングソリューションを開発してきました。
高硬度材料(HRC45以上)の加工
HRC45以上の鋼では、工具のチッピングと寿命の不安定化が一般的です。標準的な超硬工具はすぐに摩耗し、バリが発生し、頻繁に交換が必要になります。カスタム超硬エンドミルでは、コア厚の増加、ねじれ角とすくい角の最適化、そして高均質性超硬合金の使用により、安定性と耐チッピング性を向上させました。
先端半径とコーティング厚を微調整することで、工具寿命がさらに向上します。量産時の安定した性能を確保するため、実稼働環境でテスト済みの非標準工具を優先的にご使用いただくことをお勧めします。
アルミニウム合金の高速加工
高速アルミニウム合金加工において、工具の固着と切りくず排出は重要な課題です。当社では、溝形状、アスペクト比、送り速度に基づいて、エンドミルの切れ刃と溝形状をカスタム設計し、切りくずの堆積を防ぎ、表面粗さを維持します。
適切なコーティングと最小限のクーラントを使用することで、切削片の形状と工具摩耗をモニタリングします。複数回の試切削を行うことで、表面粗さの要件を満たしながら工具寿命を20%以上延ばすことができ、単発生産から小中規模のバッチ生産まで幅広く対応可能です。
チタンおよび耐熱合金の機械加工
課題としては、工具の焼損と振動が挙げられます。一般的な超硬工具は急速に加熱するため、刃先の焼損や表面仕上げの低下を引き起こします。カスタム超硬エンドミルでは、振動抑制溝、剛性の向上、そして最適化された切削パラメータにより、高負荷下でも安定した動作を実現します。
試切削により、振動周波数と切削片の形成を観察し、必要に応じて形状を微調整することができます。工具寿命と表面品質に関しては、材料のみの調整よりも、条件最適化された工具の方が優れています。
金型業界におけるカスタムボールエンドミルの需要
3D曲面金型は、標準的なボールエンドミルでは表面が粗くなることがよくあります。先端半径と切削刃の長さを微調整することで、表面仕上げを改善できます。カスタムボールエンドミルを使用すれば、先端半径と刃先の長さの一貫性が確保され、研磨作業を軽減できます。
工具の精度は機械の剛性と一致する必要があります。たとえ精密な工具であっても、柔軟性の高い機械の下では振動や波紋が発生します。安定した加工結果を得るために、機械、治具、切削パラメータを総合的に検討します。
薄肉部品および長い突出し部の加工
薄肉加工や突出しの長い加工では、工具の振れや振動が寸法誤差の原因となることがよくあります。剛性の向上、ねじれ角と芯厚の調整、そしてカスタムエンドミルによる刃先の最適化により、振動を抑制できます。
工具径とコーティングは、オーバーハング長とクランプ力に基づいて選定し、複数回の試切削を行うことで精度を確保し、工具寿命を延ばします。このアプローチにより、スクラップを削減し、標準工具への依存度を上回ります。
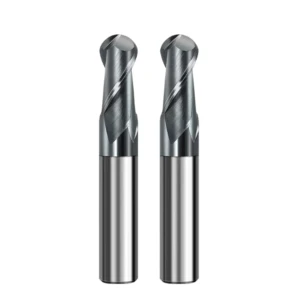
2026年中国カスタムエンドミルメーカートップ10
過去10年間、欧米のお客様に機械加工およびツーリングソリューションを提供することで、中国のツーリングメーカーを評価する実践的な経験を積んできました。プロジェクトでの協業を通じて、サプライヤー間で設計能力、材料管理、精度安定性、納期に大きな違いがあることが明らかになりました。実際のプロジェクトで繰り返し利用してきた実績に基づき、SAMHO TOOLを含む、頻繁に利用するサプライヤー10社をリストアップしました。各メーカーはそれぞれ独自の強みを持ち、異なるワークピースや加工条件に適しています。
このリストは絶対的なランキングではありません。工具の互換性と信頼性に関する当社の観察結果を反映したものです。高硬度鋼やチタン合金の加工に優れたメーカーもあれば、金型表面加工やラピッドプロトタイピングに優れたメーカーもあります。パートナー選定にあたっては、ブランドの評判だけに頼るのではなく、ワーク材質、工作機械の種類、ロット要件などを重視し、最適なサプライヤーを選定します。
総合カスタムエンドミルメーカー
複数の総合メーカーが、設計から製造、切削試験まで一貫したサービスを提供していることが分かりました。複数の材料と複数の工作機械を使用する環境において、HRC45以上の鋼、アルミニウム合金、チタン合金部品向けに、試験・検証済みのソリューションを提供しています。この連携により、様々な加工条件下でも安定した工具性能が確保され、セットアップ時間の短縮につながります。
これらのサプライヤーは、長期的なパートナーシップに特に適しています。設計変更や量産要件への迅速な対応が評価され、新製品開発、金型部品、航空宇宙部品などにおいて、これらのサプライヤーのカスタムエンドミルを頻繁に使用しています。長期的な協力関係は、工具寿命予測とバッチの一貫性に対する信頼性を高め、特に継続的な最適化の経験が不可欠な複雑な5軸加工プロジェクトにおいて、その信頼性を高めます。
カスタム超硬エンドミルを専門とするハイエンドメーカー
高硬度材料や航空宇宙部品の加工には、カスタム超硬エンドミルを専門とするハイエンドメーカーにご依頼ください。当社の経験に基づき、これらのメーカーは一貫した超硬材種選定、均一な粒度、そして厳格な形状精度管理を維持しています。繰り返しの試切削により、予測可能な工具寿命と安定した切削抵抗を実現し、HRC55を超える鋼材においても加工精度と表面仕上げを保証します。
実際には、工作機械の剛性と加工戦略に基づいて切削工具を微調整しています。これらのサプライヤーは、工具精度と材料の安定性が部品の歩留まりと効率に直接影響するため、航空宇宙および医療機器のプロジェクトで優れた実績を誇ります。パートナー選定にあたっては、難削材加工で実績のあるメーカーを優先しています。
カスタムボールエンドミルの専門メーカー
金型および5軸曲面加工においては、カスタムボールエンドミルを専門とするメーカーと頻繁に協業しています。長年のプロジェクト経験から、工具先端の半径精度と刃先の均一性が、表面仕上げと加工効率に不可欠であることがわかりました。複雑な3D曲面向けにカスタム工具を提供できるサプライヤーは、研磨と仕上げの時間を短縮し、金型や医療部品の加工において非常に重要な価値を生み出します。
5軸加工における工具の安定性も非常に重要です。実際のプロジェクトでは、工作機械の治具と切削パラメータに基づいてこれを検証し、高送り速度と長いオーバーハングにおいても振動のない動作を確保しています。この方法により、スクラップ率を低減し、複雑な表面加工における生産効率を向上させています。
カスタマイズされた切削工具エンドミルのラピッドプロトタイピングサプライヤー
新製品開発においては、迅速な試作が可能なサプライヤーに依頼しています。カスタマイズされた切削工具やエンドミルのサンプルを迅速に納品することで、試作切削を実施し、工具形状を効率的に最適化することができます。通常、2~3回の試作切削を繰り返し行うだけで、工具設計を最終決定できます。
これらのサプライヤーは、小ロットのパイロット生産に最適です。短サイクルサンプルを提供するだけでなく、サンプリング中に切削データを記録するため、工具寿命と加工安定性の評価に役立ちます。この迅速なフィードバックループにより、開発時間が大幅に短縮され、複雑な材料や曲面の加工のための信頼性の高い基盤が提供されます。
高性能、コスト効率に優れた中国のカスタムエンドミルメーカー
大量生産プロジェクトでは、コスト管理と工具の安定性が最優先事項です。費用対効果の高いサプライヤーは、安定した材料供給、カスタムエンドミルの一貫したバッチサイズ、そして切削性能を維持しながら競争力のある価格を提供します。特に、工具の安定性が効率とスクラップ率に影響を与える小中ロット生産において、これらのサプライヤーは大変貴重です。
実際には、ワーク材質、加工深さ、工作機械の剛性に基づいて、適切な工具径、切削長さ、コーティングスキームを選択します。複数回の試切削とパラメータの最適化により、品質を確保しながら生産コストを削減できます。コスト効率の高いサプライヤーは、最も複雑なプロジェクトには適していませんが、バッチ処理や標準化された部品の製造においては、依然として最適なパートナーです。
中国のツールサプライヤーを選ぶ際に遭遇した落とし穴
長年にわたる協力関係を通じて、私たちは中国の工具メーカーとの実務的な課題に直面してきました。初期段階では問題が顕在化しない場合でも、効率や部品の品質に重大な影響を与える可能性があります。コミュニケーション不足や工程管理の逸脱は、工具が要件を満たさないことにつながり、場合によっては手戻りや廃棄につながる可能性があります。長年の経験に基づき、私たちはよくある落とし穴を特定し、リスクを軽減するための検証プロセスを確立しました。
ほとんどの問題は、早期のコミュニケーションと試切削検証によって回避できます。ワークピースの詳細情報、加工条件、工作機械パラメータの提供に加え、少量生産のサンプル試作を行うことで、潜在的な設計または材料の問題を特定できます。私たちは、一貫したパフォーマンスを確保し、材料、コーティング、形状のばらつきによるリスクを回避するために、プロジェクトにおいてこれらのステップを積極的に提案しています。
図面の誤解はツールの使用不能につながる
当初は、単位、角度、公差の解釈ミスにより工具が使用不能になるケースに遭遇しました。例えば、図面でミリメートル単位の指定がインチ単位と読み取られたり、角度公差が不明確だったりして、工具の取り付け不良や寸法誤差が発生していました。
これを防ぐため、当社ではユニット、加工方向、公差要件を確認し、サプライヤーには図面確認のフィードバックを要求しています。小ロットの試加工により、加工要件への適合性を検証します。これにより初期工数は増加しますが、工具の不良を防ぎ、量産時の時間とコストを大幅に削減できます。
サンプルと工具寿命が一致しない
小ロットのサンプル工具は良好な性能を示していたものの、量産に入ると寿命が短くなるというケースはよくあります。その原因としては、材料のロットばらつき、炭化物の粒度の均一性、熱処理の不均一性などが挙げられます。これは特にHRC45以上の鋼材や高速アルミニウム加工において顕著です。
サプライヤーには、材料のバッチ記録と試加工時の工具摩耗記録の提供を義務付けています。これにより、量産前に問題点を特定し、工程調整を導き、量産工具の性能がサンプルとほぼ一致することを確保し、不良率を低減し、加工安定性への信頼性を高めます。
コーティングの接着問題
コーティングの剥離は、特にTiAlNまたはAlTiNコーティングの場合、ステンレス鋼またはチタン合金の高速切削時に工具の損傷につながる可能性があります。特に薄肉加工や深穴加工では、わずかな剥離でも表面品質と工具寿命が損なわれる可能性があります。
コーティングの性能を検証するために、試加工を実施し、切りくずの生成や摩耗を観察します。局所的な剥離が発生した場合は、工程の調整と再検証が必要になります。安定した高精度加工には、事前に密着性を確認することが不可欠です。
工具の振れは加工精度に影響する
工具の振れは寸法精度と表面品質に大きく影響します。例えば、振れが0.005mmと0.01mmの差でも、仕上がりは大きく変わってしまいます。薄肉部品や深穴部品は特に影響を受けやすく、過度の振れは振動、バリ、スクラップの発生につながります。
出荷前に各バッチの振れ試験を実施し、機械の剛性とクランプ力を考慮しています。過度の振れは、工具の微調整やクランプ力の調整を促します。初期段階の労力は増えますが、これは高精度で安定した量産を保証するものであり、数十年にわたるプロジェクトで培われた経験から不可欠なものとなっています。
中国のカスタムエンドミルメーカーと効果的にコミュニケーションをとる方法
欧米のお客様に長年にわたり加工ソリューションを提供してきた経験から、サプライヤーが作業条件と加工要件を完全に理解しているかどうかが、工具の信頼性と加工効率に直接影響することを実感しています。図面を提供するだけでは、実際の加工要求を満たす工具を設計するには不十分です。各プロジェクトの開始時に、ワーク材質、工作機械の種類、加工深さ、工具突出し量など、包括的な情報をサプライヤーに提供します。これにより、実際の加工環境に最適な工具設計が可能になります。
また、コミュニケーションの効率性と品質がプロジェクトのタイムラインに大きく影響することもわかりました。詳細な加工条件と切削データを提供することで、サプライヤーは工具形状、コーティング、または材料の調整が必要かどうかを迅速に判断でき、図面を繰り返し修正するよりもはるかに効果的です。これらの情報を事前に共有することで、複雑な部品や難度の高い材料の試切削と工具検証のサイクルを大幅に短縮し、加工リスクを軽減できます。
どのような必要なパラメータを提供しますか?
加工材料、工作機械の種類、主軸回転速度、送り速度、工具伸長といった重要なパラメータをご提供します。材料の硬度と化学組成は、刃先形状とコーティングの選択に影響を与えます。工作機械の種類と治具の状態は、工具の剛性とねじれ角の最適化を決定します。主軸回転速度と送り速度は切削力と工具摩耗を左右し、工具伸長は振動制御と加工精度に影響を与えます。
あるプロジェクトでは、工具延長を怠ったために深穴加工中に深刻な振動が発生し、工具寿命がサンプル設計の半分以下になってしまいました。サプライヤーに工具延長、工作機械、治具のパラメータを伝えたところ、サプライヤーはカスタムエンドミルの芯厚と形状を最適化し、加工性能を安定させることができました。これは、効果的なコミュニケーションのために完全なパラメータを提供することの重要性を浮き彫りにしています。
なぜ図面だけではなく実際の加工問題を提供するのでしょうか?
顧客は、加工上の課題や過去の不具合について説明せずに部品図面のみを提供する場合があります。図面のみに基づいて、サプライヤーは高硬度鋼のチッピング、アルミニウム合金の工具固着、薄肉部品の振動といった現実世界の問題を解決できないカスタム超硬エンドミルを設計してしまうことがあります。
過去の不具合、工具寿命の問題、表面品質の課題などを積極的に共有します。実際の加工問題を説明すれば、サプライヤーは標準工具を盲目的に模倣するのではなく、動作条件に合わせて工具設計を最適化できます。実際には、このアプローチにより工具の使い勝手が向上し、サンプル検証時の試切削の繰り返しが削減されます。
サプライヤーにすぐに使えるソリューションを提供してもらう方法
迅速なソリューション提供のため、試切削データと明確な目標(工具寿命、加工効率、表面仕上げなど)をご提供いたします。例えば、高速アルミ合金加工や5軸金型加工プロジェクトでは、実際の切削パラメータをご提供いただくことで、サプライヤーは工具形状やコーティングを迅速に調整し、実用的なソリューションを迅速に提供することができます。
また、コミュニケーションの中で金型設計の優先順位を明確にし、どの指標が重要で、どの指標が交渉の余地があるかを特定します。これにより、サプライヤーに明確な指示を与えることができ、非効率的な設計や手戻りを削減できます。私たちの経験では、データに基づいた客観的なコミュニケーションは、サプライヤーの対応を迅速化し、量産における金型の一貫したパフォーマンスを確保します。
お客様の動作条件に対するカスタムエンドミルの適合性を検証する方法
非標準設計や高級素材であっても、実際の使用条件下では性能が期待通りに動作しない場合があります。そのため、当社では量産前に体系的な検証プロセスを実施し、工具寿命、表面粗さ、寸法安定性に重点を置いた小ロットの試加工から始めます。このデータは工具の適合性を評価するだけでなく、量産時の参考資料としても役立ちます。
工作機械、治具、そして加工戦略の影響も考慮します。同じカスタム超硬エンドミルでも、5軸マシニングセンターと立形マシニングセンターでは性能が異なる場合があります。実際の加工条件下での試加工は、振動、切削片除去、薄肉化などの潜在的な問題を特定し、量産前のリスクを軽減するのに役立ちます。
試切工程と評価基準
試切削では、工具寿命、表面粗さ、寸法安定性を記録します。工具寿命は、材料と形状が加工条件に適合しているかどうかを示します。表面粗さは、後加工と精度要件を決定します。寸法安定性は、工具の剛性、振動制御、および機械の互換性を反映します。複数回の試切削を行うことで、高負荷時と連続加工時の性能を比較できます。
例えば、HRC50以上の鋼またはチタン合金を加工する場合、同一ロットのカスタムエンドミルにおいて、異なる切削速度で工具寿命が30%以上変動することがわかりました。試切削データを記録することで、形状や切削パラメータを事前に調整し、安定した量産体制を確保できます。このアプローチにより、ユーザビリティを検証し、お客様に定量化された性能指標を提供できます。
ツール設計の調整が必要かどうかを判断する方法
工具の性能は、寿命や表面品質だけでなく、振動、騒音、切りくずの形状からも評価します。切りくずの長さが長すぎる、固着、または破損している場合は、ねじれ角、すくい角、または刃先設計の最適化が必要となる場合があります。振動と騒音は、剛性や工作機械とのマッチングの問題を明らかにし、工具形状やコーティングの調整を導きます。
摩耗箇所の分析も同様に重要です。工具先端、刃先、工具本体の摩耗を試験後に検査することで、コア厚の増加、ねじれ角の調整、あるいはより均質性の高い超硬合金の使用など、適切な処置が必要かどうかを特定します。これにより、カスタム超硬エンドミルがお客様の作業条件に真に最適化されたものとなることが保証されます。
カスタム超硬エンドミルの継続的な最適化プロセス
工具設計は、1回の試切削で最終決定されることはほとんどありません。私たちは、反復的なテストとパラメータ調整を通じて、継続的な最適化を実現しています。5軸曲面金型加工では、サンプル工具の寿命と表面品質を検証し、切削データに基づいてすくい角、ねじれ角、先端半径、コーティング厚さを調整します。すべての調整は理論的なものではなく、データに基づいて行われます。
お客様との緊密なコミュニケーションにより、量産工程における工具性能の安定化が図られます。このアプローチにより、高硬度鋼、薄肉部品、高速アルミニウム合金加工において信頼性の高い加工結果が得られます。また、継続的な最適化により、将来のサプライヤー選定、工具設計、加工ソリューションの改善に必要なデータが得られ、手戻りやスクラップのリスクを軽減します。

欧米のお客様へのアドバイス:中国のカスタムエンドミルサプライヤーを選ぶ際に注目すべき点
多くの加工上の問題は、サプライヤーの慎重な選定と効果的なコミュニケーションによって防ぐことができます。顧客は価格を重視しすぎて、工具の安定性、材質の均一性、加工の適応性を見落としがちです。中国のカスタムエンドミルメーカーを検討している場合は、単価ではなく、実際の稼働条件下での工具の安定性をまず評価してください。工具の安定性は、工具寿命、加工精度、そして表面品質を左右します。特に高硬度材料、5軸曲面、薄肉部品においては重要です。
実践的な切削加工経験を持つメーカーを優先することをお勧めします。標準的な切削工具を製造するだけでなく、現実世界の問題を解決できる能力が重要です。HRC45以上の鋼、高速アルミニウム、またはチタン合金に精通したサプライヤーは、試切削のフィードバックに基づいて工具を効率的に設計し、最適化することができます。作業条件、図面、または材料データを共有することで、実用的で正確な工具設計が可能になります。
価格だけを見るのではなく、安定性に注目しましょう
低コスト化を追求するあまり、サプライヤーを頻繁に変更すると、工具寿命の変動、表面品質のばらつき、手戻り、加工遅延につながることがよくあります。単価だけでなく、工具の安定性、材料のバッチ管理、試加工記録などを比較して見積もりを評価しましょう。安定したカスタムエンドミルは、量産においても予測可能な性能を確保し、リスクを最小限に抑えます。
安定性には、コーティングの均一性、先端形状の精度、ねじれ角の制御も含まれます。薄肉または複雑な曲面を持つ金型の場合は、試加工データと摩耗解析をご依頼いただき、お客様の加工条件下での安定した性能をご確認ください。初期コストは高くなる可能性がありますが、このアプローチは効率と信頼性を大幅に向上させます。
実務経験のあるメーカーを優先
豊富な実務経験を持つサプライヤーは、すぐに使用可能なカスタマイズされた切削工具を提供できます。高硬度材料や複雑な5軸加工面を加工する場合は、同様の条件で実績のあるソリューションを提供するメーカーを優先してください。経験豊富なサプライヤーは、試切削のフィードバックに基づいて形状とコーティングを最適化し、工具を調整することで、工具寿命、表面品質、寸法安定性を確保します。
実際には、加工上の問題、不具合事例、試加工データをサプライヤーと共有しています。これにより検証が迅速化され、量産の信頼性が向上します。ワーク材質、加工パラメータ、工作機械情報を提供することで、サプライヤーはカスタム超硬エンドミルを効率的に改良することができます。
頻繁なサプライヤー変更よりも長期的な協力関係の方が効果的
長期的なパートナーシップは大きなメリットをもたらします。継続的な試加工、形状調整、コーティングの改良を通じて、工具は徐々に動作条件に適応し、バッチの一貫性と予測可能な工具寿命を確保します。複雑で高精度なワークピースの場合、サプライヤーの頻繁な変更よりも長期的な協力関係を優先してください。
継続的なデータ蓄積もメリットの一つです。試加工記録、摩耗解析、そして切削フィードバックは、カスタムボールエンドミルや非標準工具の将来の設計を最適化します。実際の加工データをサプライヤーと共有することで、試行錯誤が削減され、高性能工具の迅速な提供につながります。






