


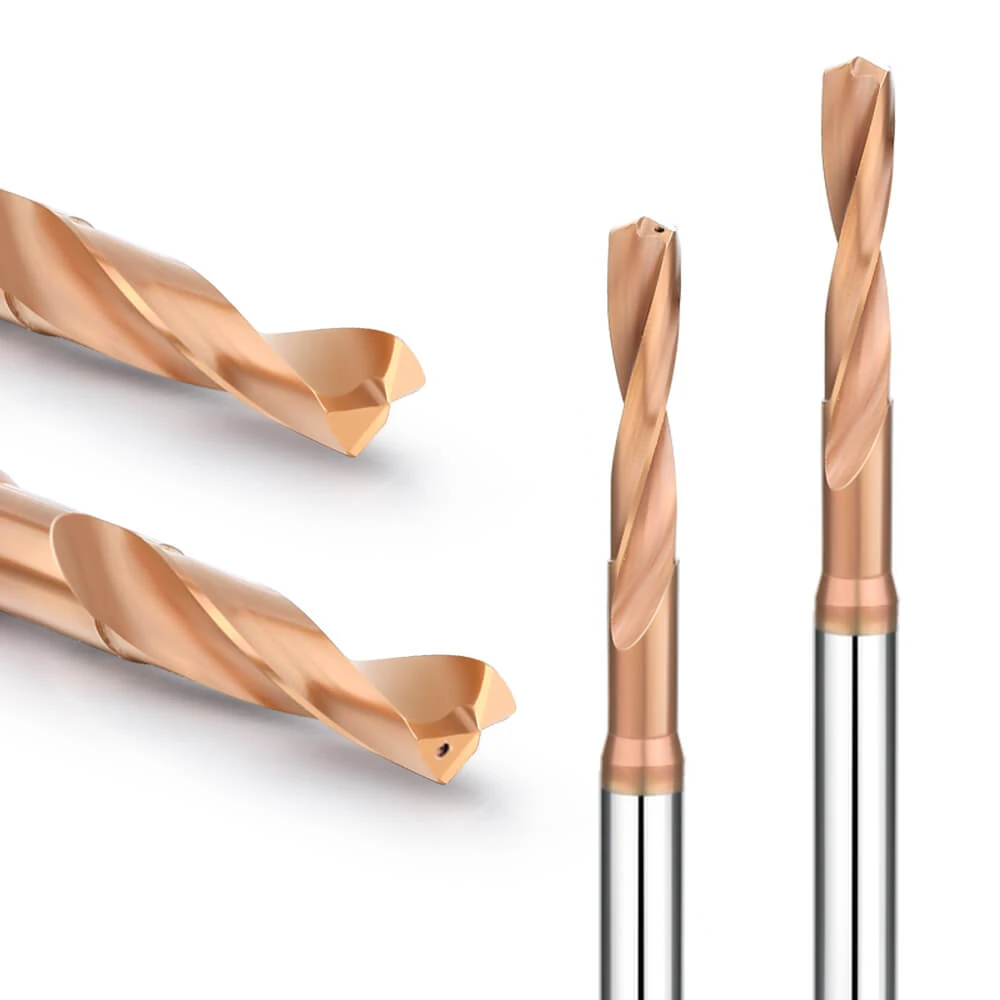
先月、北米の老舗精密金型メーカーから、慌てた様子で連絡がありました。彼らのCNCプログラマーが、HRC62に硬化されたCr12MoV金型鋼の加工中に壁にぶつかってしまったというのです。極めて硬いため、標準的なドリルビットでは耳をつんざくような音を立て、2つ穴も開けられないうちに破損し、外側の角に致命的な刃こぼれが発生しました。15年以上の現場での実務経験を持つ切削工具エンジニアとして、私たちは数多くの欧米の顧客が、間違ったサプライヤーを選び、標準以下の工具で硬化鋼を加工しようとして、大きな代償を払うのを見てきました。
このような極めて硬い材料の加工において、従来のカタログ購入基準では対応できません。ありふれた卸売業者ではなく、材料科学と切削形状を真に理解している、硬化鋼用超硬ドリルビット専門の工場が必要です。結局のところ、高品質の超硬ソリッドドリルビットは、スピンドル負荷とサイクル効率を瞬時に左右する一方、安価な工具は、何時間もかけて行った高価な放電加工やフライス加工を台無しにしてしまう可能性があるのです。
長年にわたるプロセス最適化に基づき、当社は一つの基本原則を導き出しました。それは、高硬度金属(HRC55~HRC65)の穴あけ加工で安定した成果を上げるためには、基材やコーティングのわずか1ミクロンのずれでも、VMC上では指数関数的に拡大されるということです。では、超硬ドリルビットと焼き入れ鋼を専門とするメーカーの真の技術力を評価する際、実際に注目すべき具体的な指標とは何でしょうか?
コア材の選定:メーカーはHRC65超硬ドリルビット用の最高級のベース材を保有しているか?
現場ではよく、切削工具の性能限界は基材の特性によって決まると言われています。HRC60を超える硬度の鋼材に穴を開ける場合、わずかな内部欠陥でも、大きな切削応力によって瞬時に構造破壊を引き起こします。そのため、ロッドのサプライヤーを選定する際には、基本的な硬度だけでなく、超高純度の炭化タングステン粉末と均一な焼結密度を重視しています。
実際の製造においては、磁気飽和度が低く、横方向破断強度(TRS)が高い基材を優先的に使用します。そのため、真空低圧加圧焼結(HIP)プロセスにおける温度制御には、極めて高い精度が求められます。このようにして製造された超硬合金棒のみが、熱衝撃安定性を維持し、高負荷下での切削先端部の機械的疲労に耐えることができます。
超微細/ナノ粒子ロッドと標準超硬ロッドの比較:HRC65硬化鋼の穴あけにおける耐チッピング性試験結果
当社の切削試験ラボでは、HRC65 SKD11ダイス鋼を用いて、厳しい乾式切削条件下で工具寿命試験を実施しました。標準的な微粒子ドリルビットは、2つ目の穴の外側コーナーで微細な欠けが生じ、強い圧縮力に耐えきれず破損しました。一方、ナノスケールロッド(粒径0.2μm~0.4μm)から作製した当社特製のHRC65超硬ドリルビットは、顕微鏡下でも優れた刃先形状を維持していました。
原理は単純です。結晶粒径が細かくなるほど炭化タングステン粒子間の間隔が狭くなり、硬度と靭性のバランスが格段に向上します。焼入れ鋼を加工する際、切削刃は回転するたびに硬いマルテンサイト組織に激しく衝突します。当社の試験データによると、この高密度基材は安定した切削性能を確保し、工具の突然の破損を大幅に低減します。
硬化鋼用超硬ソリッドドリルの正規メーカーが、コバルト含有量を10~12%に厳密に維持しなければならない理由
欧米の多くの加工工場では、プロセスエンジニアがHRC60を超える材料の場合、ドリルビットはできるだけ硬くすべきだという誤った考えに陥りがちです。そのため、サプライヤーに対してコバルト含有量を盲目的に低く要求してしまうのです。しかし、当社の研究開発によると、コバルト含有量が8%を下回ると、工具の脆性が急激に高まり、高速送り加工時に穴内部で致命的な脆性破壊を引き起こすことが明らかになっています。
逆に、コバルト含有量が12%を超えると、工具の靭性は向上するものの、赤熱硬度と耐摩耗性が著しく低下し、高温下で急速な塑性変形を引き起こします。そのため、当社では焼入れ鋼用超硬ソリッドドリルビットのコバルト含有量を10%~12%の厳密なバランス範囲に維持しています。この比率により、十分な衝撃靭性を維持しつつ、現場での高い圧縮強度を確保できます。
幾何学的エッジ設計:高品位超硬ドリルメーカーが、焼入れ鋼材用超硬ドリルの切削刃を最適化する方法
工具の耐久性は原材料の材質によって決まるが、切削性能は刃先の形状によって直接左右される。硬化鋼を加工する場合、機械的および熱的応力は通常の加工に比べて数倍大きくなる。標準的な鋭利なドリルビットは、刃先が薄すぎると瞬時に塑性変形や微小な欠けが生じやすいため、超硬質のワークピースに対しては致命的な破損を起こす。
切削抵抗と切削の滑らかさを両立させるため、主切削刃にミクロンレベルのネガティブ面取り(Kランド)またはエッジホーニングを施しています。これらの微細な調整により、切削力が脆弱な刃先から工具本体の剛性の高い部分へと効果的に伝達されます。当社では、お客様の作業場で切削屑の発生状況を観察し、切削音を分析することで、最適な形状設計を実現しています。
140°ポイント角度と特殊分割点:センタリングドリフトに対する幾何学的解決策
昨年、ドイツの顧客が焼入れされたドライブシャフトを加工する際、チゼルエッジが原因で頻繁にセンタリングがずれ、公差外の穴が開けられるという問題が発生しました。標準的なドリルビットのチゼルエッジは切削能力がほとんどなく、単に材料を潰すだけで、HRC60以上の硬度では致命的な結果となります。そこで当社は、チゼルエッジの長さを短縮し、正のすくい角を持たせることで真のセルフセンタリングを実現する特殊なスプリットポイントを導入し、この問題を解決しました。
同時に、従来の118°の先端角を廃止し、140°の固定角度を採用しました。先端角を大きくすることで、切削刃がワークピースに食い込む際の移行時間を短縮し、切削力を軸方向に集中させることができます。剛性の高い十字型センタリングエッジと組み合わせることで、当社の焼入れ鋼用超硬ドリルビットは、パイロットセンタードリルを必要とせずに、瞬時に安定したセンタリングを実現します。
逃げ角のミクロンレベル制御:硬鋼の穴あけ時の激しい摩擦と耳障りな音を排除
穴の中で甲高い音がする場合は、ほとんどの場合、逃げ面と硬い被削材表面との間の激しい摩擦が原因です。超硬鋼用の工具を設計する際、逃げ角の選択は大きな課題となります。逃げ角が大きすぎると、切削刃の後方支持が不足し、高負荷時に欠けが生じます。逆に小さすぎると、逃げ面が加工硬化した表面に激しく擦れてしまいます。
この問題を解決するため、当社では5軸CNC研削盤を用いた一次および二次逃げ角設計を採用しています。一次逃げ角は剛性の高い後部支持のために6°~8°に制限し、二次逃げ角を大きくすることで切りくずの排出を妨げないようにしています。この精密な設計により、当社の超硬ドリルビットは、滑らかで安定した動作音と大幅に低減された機械的ストレスを実現しています。

コーティング工程と設備:焼入れ鋼用超硬ドリルビット工場のコア技術能力の評価
現代の高硬度加工において、工具表面の摩耗防止のほぼ半分はコーティング技術によって担われています。硬化材に穴を開ける際、接触部では局所的な温度が800℃を超えることがよくあります。硬化鋼工場向けの超硬ドリルビットが、外部委託のコーティングや低品質の設備にのみ依存している場合、密着性の高い保護膜を形成できず、深穴加工中にコーティングがシート状に剥がれてしまう可能性があります。
安定性を確保するため、当社では外部委託ではなく、高性能な自社製PVDコーティング炉を使用しています。製造業者を評価する際には、コーティング界面の微調整能力、ナノ多層構造の制御能力、表面の微粒子欠陥の最小化能力を評価する必要があります。基材と複合膜層を一体化することによってのみ、極度のドリル摩耗に耐えうる、強固な耐熱性装甲を実現できるのです。
TiAlNからnACoナノコーティングまで:高温加工における硬化鋼用超硬ドリルビットの保護に関する実データ
米国のお客様がHRC60を超える冷間加工用ダイス鋼を高速スピンドルで加工する際、標準的なチタンアルミニウム窒化物(TiAlN)コーティングはすぐに赤熱硬度限界に達してしまうため、コーティングが剥がれてしまうという問題がありました。そこで当社は、ナノコンポジットコーティング(nACo)を研究開発に組み込みました。ナノ結晶TiAlNと非晶質Si3N4からなるこの超硬質薄膜は、耐酸化性を1,100℃まで高め、ナノ硬度45GPaを実現しています。
HRC62鋼を用いた乾式穴あけ試験において、従来のコーティングでは高温での化学拡散により、15穴目で刃先が著しく鈍化しました。一方、最適化されたnACoをコーティングした当社の硬化鋼用超硬ソリッドドリルビットは、40穴連続穴あけ後も損傷がなく、通常の摩擦痕跡のみを示しました。この実データは、ナノコンポジットフィルムが極度の高温下における熱軟化を防止することを裏付けています。
エッジ処理(コーティング前):HRC65超硬ドリルの寿命を左右する隠れた工程
多くの工場監督者は、コーティングのグレードや色だけに着目し、工具寿命に重大な影響を与える隠れた工程、すなわち刃先処理を見落としがちです。5軸研削盤から出てきたドリル刃先には、微細なバリや微細な亀裂が無数に付着しています。これらの欠陥を直接コーティングすると、コーティングが被膜状になります。しかし、加工が始まると、剥がれ落ちたバリがコーティングを剥がし、刃先の欠けを招きます。
そのため、コーティング前に、ナイロンブラシ、ドラッグフィニッシング、または研磨ブラストを用いて切削刃を精密に研磨し、ミクロン単位でわずかに丸みを帯びた形状に仕上げます。これにより応力集中が解消され、コーティングの密着性を高める優れた界面が形成されます。この特殊な下地処理こそが、HRC65超硬ドリルビットの寿命を延ばし、安定した切削性能を確保する真の秘訣です。
検査と品質管理:高品質超硬ドリルビット工場が出荷前に実施する「100%検査」の方法
工具製造業界において、高精度なサンプルを1つだけ製作することは容易です。真の課題は、大量生産において数千個の工具が同一の切削寿命を持つことを保証することです。CNCオペレーターが機械を夜間無人で稼働させたままにすると、微細な欠陥のある工具は時限爆弾と化します。したがって、高硬度鋼用超硬ドリルビットの優良工場は、品質管理を無作為抽出だけに頼るべきではありません。
当社の品質管理部門では、空気圧ゲージ、レーザー顕微鏡、および全自動画像計測システムが24時間体制で稼働しています。シャンク径公差、フルート長、切削刃の対称性など、完成した工具すべてのパラメータを厳密に検査しています。ハイエンドのお客様が予測可能性を重視されることを理解しており、徹底した100%検査プロトコルによって、お客様の生産ラインからあらゆる不確実性を排除しています。
ミクロンレベルの振れ精度 ― 欧米のお客様にとって最優先事項:ドイツ製検査機器を使用して0.002mm以下に抑える方法
欧米のプロセスエンジニアは、特にラジアル振れという指標に非常に敏感です。焼き入れ鋼に穴あけ加工を行う際、振れが0.005mmを超えると、材料の極端な硬度によって切削刃に不均一な力が加わり、角が早期に欠けてしまう原因となります。切削刃の振れを0.002mm以内に厳密に抑えるため、当社ではドイツ製のZoller社製工具プリセット・測定機を用いて100%検査を実施しています。
実際には、研磨したドリルビットを高精度油圧式検査チャックに取り付け、非接触レーザースキャン時の実際のスピンドル動作をシミュレートします。研削砥石のドレッシングパラメータをミクロンレベルで調整することで、回転中に両方の主切削刃が極めて正確な経路を維持するようにします。この超硬ソリッドドリルビットによる焼入れ鋼材加工における卓越した力の対称性により、工作機械のスピンドル振動が大幅に低減されます。
切削刃の微細欠陥の目視検査:マシニングセンターにおける工具の突然の破損を防止する
硬化鋼の穴あけ中に工具が突然脆性破壊を起こす場合、主な原因は研磨工程で生じた微細な亀裂であることが多い。コーティングの下に隠れたこれらの微細な欠陥は肉眼では見えず、一般的な低倍率ルーペでは見落としやすい。この問題を解決するため、当社では高解像度の産業用光学イメージングシステムを導入し、硬化鋼用超硬ドリルビットの微細な表面形状を検査することに成功した。
100倍以上の超高精細画像解析により、ホイール摩耗によって生じる微細な熱応力亀裂や小さなエッジのギザギザを明確に検出できます。当社の微細なエッジ品質基準を満たさない工具は即座に不合格となり、PVDコーティング炉への投入が禁止されます。この厳格な目視検査により、多軸CNC工作機械における微細な応力集中による工具の突然の破損リスクを効果的に最小限に抑えます。
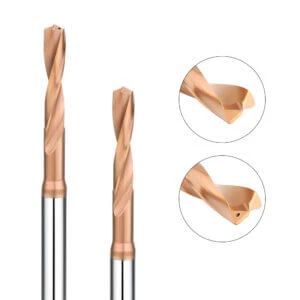
技術サポート体制:貴社のCNCエンジニアと綿密な対話ができる超硬ドリルビットメーカーを選びましょう
焼入れ鋼加工工場向けの長期使用可能な超硬ドリルビットを選定する際、最も重要なのはメーカーの技術サポート体制です。標準カタログに基づいて注文を照合するだけで、実際の切削条件を理解していないサプライヤーでは、極めて硬い材料を扱う際に役立ちません。加工現場には多くの変動要素があり、機械の剛性、ツールホルダーのクランプ力、ツールパスの調整などが性能に直接影響します。
ワークピースの硬度の不均一性によるエッジの欠けが頻繁に発生する場合、または新しい材料のプログラミングに苦労している場合は、当社のアプリケーションエンジニアリングチームにご連絡ください。有能な製造業者は、お客様のCNCプログラマーと協力し、設計図を確認し、現場の実務用語を用いて加工の詳細について議論します。当社は、クランプソリューションの最適化から切りくず排出経路の微調整まで、包括的な技術サポートを提供します。
実例:米国/欧州の顧客向けに非標準ステップドリルをカスタマイズ ― 単なる工具ではなく、加工ソリューションを提供する
前四半期、ある航空宇宙メーカーから、標準工具では硬化鋼に段付き穴を加工する際の同軸度が設計図の仕様を満たせないという問題が頻繁に発生し、不良率が高く生産サイクルが極端に長くなるという相談を受けました。そこで、部品図面を詳細に分析した結果、2段階加工と最適化された刃先研磨を特徴とする、硬化鋼加工用の超硬ソリッドドリルビットを特注設計しました。
この特注段付きドリルを使用することで、従来は3つの工程が必要だった複雑な穴加工を、1回のパスで完了させることができました。多段穴の正確な同軸度公差を確保しながら、部品あたりの加工サイクル時間を約40%短縮しました。特殊な空洞や非標準の先端角度など、加工上のボトルネックでお困りの場合は、ワークピースの設計図と具体的な穴の仕様をお送りください。
HRC55~HRC65の焼入れ鋼材向け最適化切削パラメータ(切削速度と送り速度):現場での試行錯誤はもう不要
超硬質材料の穴あけ加工では、最適な切削速度( Vc)と送り速度(f )の範囲が非常に狭いため、多くの加工工場では手探りで調整せざるを得ない状況です。当社では、専用の切削試験ラボにおいて、様々な硬度のマルテンサイト系焼入れ鋼材を用いて、数千回に及ぶ工具寿命マトリックス試験を実施してきました。その結果、送り速度が低すぎると加工硬化が著しく進行し、高すぎると瞬時に機械的な過負荷が発生することが分かっています。
現在、推測に頼っている場合や、工具の摩耗が異常に速い場合は、具体的な材料グレード、スピンドル回転数制限、クーラント圧力をお知らせください。16年以上にわたって構築してきた当社のコア切削データベースに基づき、HRC65超硬ドリルビットに最適な推奨回転速度と送り速度を正確にご提供いたします。試行錯誤による工具の無駄遣いや材料の廃棄といった、煩わしくコストのかかる悪循環を断ち切るお手伝いをいたします。






