


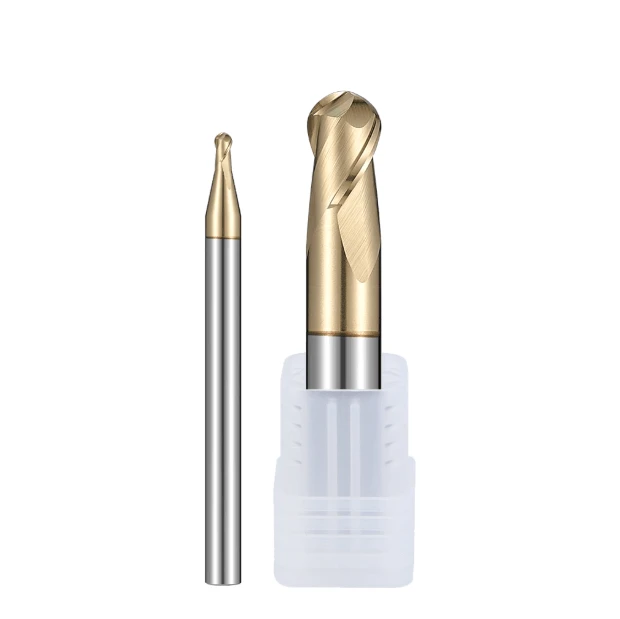
先月、私たちのチームはオハイオ州の航空宇宙関連工場で6ヶ月間も悩まされていた問題を解決しました。彼らは巨大なTi-6Al-4V構造部品を加工していたのですが、作業員のカートには文字通り使い物にならなくなった工具が山積みになっていました。監督者によると、ヨーロッパ製の高級エンドミルを何種類か試してみたものの、深い溝の側面フライス加工中に、まるでサンドペーパーをこすっているかのように刃先が摩耗してしまったそうです。側面の欠けや熱割れが突然発生し、20分も経たないうちに工具がダメになってしまったとのことでした。
高コストで低効率というこの行き詰まりは、私たちにとって非常に身近な問題です。過去15年間、北米とヨーロッパのB2B機械加工工場を支援してきた中で、私たちはまさにこの問題点に何百回も対処してきました。
チタンは熱伝導率が低いため、切削熱のほぼ100%が工具刃先に逆流してしまうという難点があります。加工硬化と相まって、工具形状にわずかなずれが生じただけでも、高級な超硬フライス工具は数分で使い物にならなくなってしまいます。作業員は応力に気づくと、慌てて送り速度を落としてしまうことがよくあります。しかし、これはかえって摩擦と熱を増加させ、送り速度が遅くなると切削速度が速くなるという悪循環に陥ってしまうのです。
直接製造を行う当社は、工場をフル稼働させた際に生じる納期に関する不安を理解しています。エンドミルを卸売価格で購入する場合でも、カスタムツールを設計する場合でも、教科書通りの計算式は必要ありません。必要なのは、スピンドルを確実に回転させ続けるための、現場で実証済みのパラメータと微細形状です。
これは、複雑な3Dツールパスや5軸金型仕上げ加工を実行する際に特に重要です。切削速度がゼロになる先端部でのボールエンドミルの摩耗を防ぐにはどうすればよいでしょうか?工具寿命を2倍にしながら、材料除去率(MRR)を向上させるにはどうすればよいでしょうか?
CAMパスの改良、エッジパッシベーションの微調整、コーティングのテストを長年にわたり繰り返してきた結果、当社は「エッジ拡張の原則」を確立しました。これらの戦略は、コスト削減に大きく貢献し、生産管理者の皆様に安心をお届けします。
そこで自問自答してみてください。あなたの工場では、チタン加工をいまだに苦痛な方法で行っていませんか?つまり、2分ごとに工具オフセットを微調整したり、スピンドルから発せられるあらゆる音に常に気を揉んだりしていませんか?

チタン用エンドミルが実際のCNC加工で予想よりも早く故障する理由
自社の試験場や顧客の生産現場では、チタン加工プロジェクトが「工具の肉挽き機」と化してしまうケースがあまりにも多い。経験の浅いオペレーターは、これらの合金に標準的なステンレス鋼や45番鋼の加工条件を適用しようとすることが多い。スピンドルの回転数が上がると、耳をつんざくような金切り音が作業場に響き渡る。実際の生産現場では、予期せぬ熱衝撃や機械的衝撃により、工具が通常の摩耗限界に達するずっと前にピンが抜けてしまうことがよくある。
難削材の加工における16年間の経験に基づくと、早期破損の原因は基材の硬度不足であることはほとんどありません。チタンの1100MPaという高い引張強度と低い弾性率は、切削中に激しい「スプリングバック」を引き起こします。つまり、工具の側面が常に材料によって圧迫されている状態です。こうした工具の急速な破損を引き起こす、見落とされがちな致命的な現場の問題点を見ていきましょう。
航空宇宙用チタン加工でよく発生する工具故障の問題点
航空宇宙構造加工工場向けのB2B技術サポートにおいて、返品されたスクラップ工具で最も多い損傷はマイクロチッピングであり、次いで工具の完全破損です。これは、ラジアル方向への完全な係合を伴う深溝加工時に特に顕著です。チタンは切削刃に容易に付着し、構成刃先(BUE)を形成します。次のフルートが回転して加工対象物に当たると、冷間溶接されたチタンと炭化物粒子が剥がれ落ち、瞬時に微細な損傷が発生します。
オペレーターがこの微細な欠けを見逃すと、わずか20ミクロンの欠陥でも局所的な切削力が急激に上昇します。数秒以内に、チタン用エンドミルは激しく振動し始めます。共振が強まるにつれて、硬くてもろい超硬合金製の工具は、フルートの根元で突然横方向に破断します。これは工具をダメにするだけでなく、超硬合金の破片が高価な航空宇宙用鍛造品に詰まり、部品全体を廃棄せざるを得なくなることも少なくありません。
切削熱が超硬エンドミルを急速に損傷させる理由
切削箇所にセンサーを設置すれば、温度が800℃をあっという間に超えるのがわかるでしょう。この極度の高温こそが、工具寿命を縮める目に見えない敵なのです。チタンの熱伝導率は非常に低く、炭素鋼の約6分の1程度です。つまり、アルミニウムを切削する際のように、熱が切りくずを通して逃げることができません。その代わりに、熱エネルギーの実に70%が切削刃のごくわずかな部分に閉じ込められてしまうのです。
この強烈な熱によって、超硬エンドミル切削工具内部のコバルト結合相が軟化・拡散します。切削が続くと、超硬基材との熱膨張係数の不一致により、高硬度コーティングは熱疲労を起こします。コーティングは魚の鱗のように剥がれ始め、露出した超硬が急速な酸化とクレーター形成にさらされます。切削刃は瞬時に鈍くなり、完全に焼け焦げた丸い弧状の跡が残ります。
チタン用エンドミルの摩耗特性における、様々なチタングレード間の差異
コンサルティング業務において、工場が純チタン(グレード1~4)の加工条件を航空宇宙グレード5(Ti-6Al-4V)に直接適用しているケースをよく目にします。その結果、ほぼ必ず刃先が溶けてしまいます。純チタンは粘着性がありますが、硬度が低いため切削抵抗は低くなります。一方、グレード5にはアルミニウムとバナジウムが含まれており、これらが降伏強度と加工硬化率を急激に高めます。そのため、工具に極度の摩耗が生じます。
Ti-5553のようなベータに近い合金はさらに硬く、室温でHRC36~40に達することも珍しくありません。このような特殊な合金を加工する場合、チタン用の標準的な形状のエンドミルでは数メートルで破損してしまいます。そのため、海外の卸売業者からの特注品を取り扱う際には、まず正確なグレードと熱処理状態を確認することから始めます。それぞれの材料グレードに合わせて、刃先のホーニング半径とすくい角を全く異なる形状に研削する必要があるのです。
剛性とクランプの問題は、顧客が最も見落としやすい点である。
工具寿命の短さについてお客様から苦情があった場合、スピンドルとツールホルダーを軽く触ってみると、たいてい原因が分かります。チタン加工には、システムの絶対的な剛性が求められます。しかし、多くの工場では未だに標準的なスプリングコレットや摩耗したBT40スピンドルを使用しているのが現状です。チタンのヤング率は鋼の半分であるため、圧力下では硬質ゴムのように振る舞います。クランプの振れが0.01mmを超えると、重大な問題が発生する可能性があります。
振れが大きすぎると、1つのフルートが想定の2倍の切削負荷を受け、他のフルートは擦れ合って摩擦溶着してしまいます。この不均衡によって高周波の微小振動が発生し、これが超硬フライスにとって最大の敵となります。お客様への最初の無料アドバイスは、スプリングコレットを油圧式または焼き嵌め式のホルダーに交換することです。クランプ振れを3μm以下に抑えるだけで、工具寿命が驚くほど安定することがよくあります。
実際の切削条件に基づいてチタン加工に適したエンドミルを選択する
機械加工の世界では、特にチタンのような加工が難しい材料の場合、あらゆる問題を解決できる「万能」ツールは存在しません。図面上で最も高価または最も加工が難しいツールを盲目的に注文すると、実際に加工した際に高額な代償を払うことになるのが常です。海外のプロセス管理者には、効果的なツール選定は、機械の実際の馬力、最大主軸回転数、および特定のCAMツールパスに基づいて行う必要があると常に伝えています。
軽切削用の5軸加工機で高速トロコイドフライス加工を行っていますか、それとも旧型の剛性の高い3軸加工機で重切削用の荒加工を行っていますか?これら2つの加工構成では、全く異なる工具形状が必要です。製造チームとして、私たちは超硬基板や精密研削だけにこだわるのではなく、チタン用エンドミルの微細形状最適化において、現場の振動や切りくず形状も考慮に入れています。実際の切削条件に基づいた、当社の主要な選定原則を詳しく見ていきましょう。
チタン加工に可変ヘリックスエンドミルをお勧めする理由
チタンを切削した経験のある方なら、スピンドルから突然鋭く甲高い音が鳴り響く、あの苦痛な瞬間をご存知でしょう。これは共振現象であり、工具寿命にとって最大の敵です。従来の一定のヘリックス角を持つエンドミルは、材料に完全に均等な時間間隔で接触します。高強度チタンを切削する場合、これらの均一な衝撃が急速に蓄積され、激しいビビリ振動を引き起こし、切削刃を粉砕してしまうのです。
長年にわたりB端製品をご利用いただいているお客様のために、この問題を解決するべく、チタン加工専用の可変ヘリックスエンドミルを開発しました。切削刃間の均一な間隔を崩し、ヘリックス角度を35°と41°の間で交互に変化させることで、各衝撃のタイミングと力の方向が不規則になります。この設計により、共振に必要な物理的条件が崩れます。実地試験の結果、この設計により表面仕上げが向上し、刃先の欠けが約40%削減されることが実証されています。
荒削り用と仕上げ用で異なるエンドミル切削工具を選択する方法
荒削りと仕上げは、それぞれ異なる工具戦略を必要とする、全く異なる技術的な作業です。荒削りでは、材料除去率(MRR)を最大化することが主な目標となるため、工具は大きな機械的衝撃を吸収し、厚い切りくずを排出する必要があります。このような加工では、エンドミルの刃先をやや鈍角に、ランド幅を広く、コーナー半径を頑丈に研磨することで、脆弱な先端部を集中応力から保護します。
仕上げ加工に移ると、焦点は完全に表面仕上げと厳密な寸法公差の維持に移ります。チタンは弾性率が低いため、厚く重い粗削り刃に当たると反発して表面が焼けてしまう傾向があります。仕上げ加工には、鋭い正のすくい角とミクロンレベルの刃先研磨を備えた多刃工具を常にお勧めします。高速回転で軽い切削を行うことで、繊維がきれいに切断され、鏡面のような仕上がりになります。
チタン表面加工におけるボールノーズフライス工具の実測工具寿命性能
欧米の加工業者から整形外科用インプラントやインペラなどの複雑な3D形状が送られてくる場合、ボールエンドミルは必須です。しかし、標準的な工具では早期に破損してしまうことが多く、エンジニアを悩ませています。これは、切削が球の頂点に向かって進むにつれて回転半径がゼロに近づくという、本来的な幾何学的欠陥に起因しています。その結果、絶対中心先端での実際の切削速度はゼロにまで低下してしまうのです。
切削加工では、工具先端がチタンを削り取るのではなく、単に擦り合わせるだけで、激しい摩擦が生じます。10分以内に、この摩擦によって材料の接着(冷間溶接)が発生し、急速に広範囲にわたるチッピングへと進行します。弊社では、技術サポートの際に、CAMソフトウェアで工具軸を15°~20°傾けることをお客様にお勧めしています。この簡単な調整により、切削速度が最適な外側のフルートに負荷が集中し、ボールノーズフライスの寿命が瞬時に2倍になります。
チタン加工における実際的な違い:中国製超硬フライスにおけるフルート数の違い
海外の卸売業者と相談する際、フルート数は常に議論の的となる。フルート数が多いほど効率が良いと考えるバイヤーもいるが、チタン加工においては、フルート数は切りくず排出スペースを左右する。従来の溝加工や深溝加工では、4枚刃の超硬フライスが最も安全な選択肢となる。その大きな切りくず溝は、厚くて粘着性のあるチタンの切りくずが詰まって工具が折れる前に、容易に排出する。
しかし、工具径のわずか5~10%の半径方向の食い込み( Ae )しかない最新の高速ダイナミックパスを採用している工場では、大きなフルートはもはや必要ありません。このようなトロコイド加工では、高剛性の5枚刃または6枚刃構成を強くお勧めします。歯数が増えることで、同じ切削負荷でより速いテーブル送り速度を実現できます。さらに、マルチフルート設計により工具コアが大幅に厚くなり、アグレッシブなサイクルに必要な曲げ剛性が得られます。
長尺加工用超硬エンドミルの選び方
深い空洞や内部の死角を加工する場合、エンジニアは工具を極端に長く伸ばす必要があり、作業現場は悪夢のような状態になります。長さと直径の比率が4:1または5:1を超えると、超硬合金の高い剛性は、弾性に欠けるためたわみやすいという両刃の剣となります。標準的な、直径が均一な長尺工具を選ぶのは、まるで踊る鉄棒をスピンドルに吊るすようなもので、振動でバラバラになってしまうでしょう。
実用的な解決策として、テーパーネックまたはネック逃げ加工を施したショートフルート工具を優先的に使用します。有効切削長はできるだけ短く(直径の約1.5倍)、残りのリーチには厚みのある漸進テーパーシャンクを採用します。これにより、深いポケット内でのクリアランスを確保しつつ、工具先端の振れをミクロン単位に抑えることができます。これらの超硬エンドミルを使用する際は、横方向の力を最小限に抑えるため、軸方向の切削量を大きくし、半径方向の切削量を小さくするダイナミック戦略を組み合わせてください。
切削パラメータがエンドミルの工具寿命に直接及ぼす影響
機械加工工場では、高価なチタンブロックを加工する際に、オペレーターが送り速度オーバーライドスイッチを頻繁に操作しているのをよく見かけます。多くの人は、パラメータを緩めて送り速度を遅くすれば工具を傷めずに済むと本能的に考えているようです。しかし、16年間の現場でのトラブルシューティング経験から、このような過度に慎重なアプローチはたいてい裏目に出ると分かっています。チタンは切削力、温度変化、せん断ひずみに非常に敏感なため、パラメータのバランスが少しでも崩れると、工具は瞬時に破損してしまうのです。
パラメータの最適化とは、発熱と放熱が一致する最適な「熱的スイートスポット」を見つけることです。メーカーとして、当社はチタン加工用のエンドミルに特定の形状を研削し、推測ではなく正確な切削負荷に対応できるようにしています。この設計されたスイートスポットから外れると、工具が早期にピンを抜いてしまいます。それでは、現場で工具を稼働させ続けるために当社が使用している生存パラメータを見ていきましょう。
チタンの加工硬化を防ぐためのスピンドル速度の調整方法
チタンの加工硬化特性に対処する際、スピンドル回転速度は諸刃の剣となります。表面切削量(SFM)が高すぎると、摩擦熱によってワークピースの金属組織が瞬時に変化し、工具自体よりも硬い表面層が形成されます。納期を短縮するために回転速度を上げた結果、後続のフルートがこの硬化層に激しく衝突し、チタン用エンドミルが急速に溶けてしまうという事例を私たちは見てきました。
セットアップのルールはシンプルです。安定した低速から中速のスピンドル回転数を優先し、切削の一貫性を保ちます。グレード5チタンをフライス加工する際は、コーティングの熱閾値を超えないように、工具径とクーラント圧力のみに基づいてSFM(切削速度)を固定します。スピンドル回転数を一定に保つことで均一な熱分布が得られ、ダイヤルを頻繁に調整するよりもはるかに工具寿命を延ばすことができます。チタンの切削は短距離走ではなく、マラソンであることを忘れないでください。
歯当たりの給餌量が多すぎたり少なすぎたりすると、どのような問題が生じるのでしょうか?
刃当たりの送り量は切りくずの厚さを決定し、切りくずは切削時に発生する熱を外部に放出する主要な手段となります。初心者は恐怖心から送り量を下げてしまいがちで、その結果、エンドミルの切削工具が材料をせん断するのではなく、摩擦によって表面を滑らかにしてしまいます。この摩擦によって激しい摩擦熱が発生し、加工硬化が急速に進行します。送り量が極端に少ないと切りくずが粉状になり、熱エネルギーがすべて超硬合金に戻され、瞬時に熱割れが発生するケースも見てきました。
逆に、チタンの比切削力が非常に大きいため、送り過ぎは即座に機械的な破損を引き起こします。厚い切りくずは大きな半径方向の圧力を及ぼし、工具のたわみ、精度低下、またはフルートでの破損につながります。B2B顧客向けのプログラミングでは、刃先に過負荷をかけずに、すべての刃が加工硬化層の下で確実に切削できるように、切りくずの薄さを正確に計算します。この切りくず負荷のバランスを取ることが、刃先を長持ちさせる上で非常に重要です。
なぜラジアル方向の切削深さは、軸方向の切削深さよりも工具寿命に大きな影響を与えるのか?
従来の機械加工の手順では、軸方向の深い切削(Ap)が工具を消耗させる原因とされていますが、チタンの場合、真の静かなる消耗要因は半径方向の切削(Ae)です。半径方向の切削深さは、工具の切削角度、つまり各フルートが1回転あたり高温ゾーン内に留まる時間を決定します。ボールノーズフライスで半径方向の切削が広すぎると、フルートが冷却されず、工具上で材料が急速に溶着してしまいます。
私たちは常に「深く薄く」という戦略を推奨しています。つまり、軸方向の切削深さを最大化しつつ、半径方向の切削深さを工具径の10%未満に抑えるということです。これにより、熱が先端部に集中するのではなく、フルート全長にわたって放熱面積が拡大されます。各刃先が切削に費やす時間はほんの一瞬であるため、空気と冷却液で十分に冷却される時間があり、摩耗を非常に予測しやすくなります。
チタンエンドミル向け高効率ダイナミックミーリングの実際的な利点
高効率ミーリング(HEM)、すなわちトロコイドツールパスは、B2B顧客の工具コスト管理方法に革命をもたらしました。このアプローチでは、一定の切削角度を維持することで、従来の溝加工で工具が角に当たった際に発生する急激な力の上昇による工具破損を防ぎます。高付加価値の中国製超硬フライスの場合、ダイナミックパスによって、切削時の衝撃をスムーズな回転荷重に変換することで、高価な高級ブランドにも匹敵する性能を発揮します。
実際の生産現場では、ダイナミックミーリングによって美しく均一な青紫色の切りくずが生成されます。これは、熱エネルギーが加工物に留まらず、切りくずとともに放出されていることを示す確かな証拠です。私たちはこの技術をある構造フレーム加工工場に導入したところ、材料除去率が3倍に向上しました。また、一時的な温度上昇を抑制することで、工具の消費量を1シフトあたり4本から1本に減らし、超硬合金を熱疲労から保護することができました。
よくある落とし穴:「保守的なパラメータ」が実はツールを損傷させる可能性
全く逆説的に聞こえるかもしれませんが、恐怖心からパラメータを緩めることは、超硬工具をダメにする最も手っ取り早い方法です。前述したように、送り不足の刃は激しいドライ摩擦を引き起こし、低速スピンドルと広いラジアル幅の組み合わせは極端な横方向のたわみとビビリ振動を生み出します。このような穏やかな酷使は、超硬エンドミル切削工具のプライマリーリリーフランドに沿って絶え間ない微細な欠けを引き起こします。
以前、作業が滞っていたある工場を支援した際、破損を防ぐために手動パラメータを50%削減したところ、工具寿命が1時間未満にまで落ち込んでしまいました。そこで、回転速度を上げ、軽ラジアル高送りダイナミックサイクルに切り替えるよう指示しました。工具が設計通りのせん断周波数に達した瞬間、異音は止まり、切りくずはきれいに排出され、工具寿命も回復しました。材料の物理法則を信頼することは、常に恐怖に駆られて作業するよりも優れているのです。

中国製超硬フライス加工におけるコーティング性能比較
超硬合金基材上の保護コーティングは、工具にとって最も重要な防御壁です。私が16年間製造ラインに携わってきた中で、コーティングの色合いや高級感だけで工具を選ぶバイヤーを数多く見てきました。しかし現実には、粘着性が高く熱伝導率の低いチタンを切削するのは、過酷な化学的・熱力学的戦いです。チタンに不適切なコーティング材を組み合わせると、最初の数回の切削で急速な熱化学的分解によって工具が破損してしまうのです。
高性能な中国製超硬フライスを開発する際、当社は切削界面における原子反応に重点を置いています。チタンは高温になると非常に反応性が高くなり、あらゆる金属と溶着しようとする接着剤のような性質を示します。超硬合金と被削材の間に超硬質で熱安定性の高いバリアがなければ、どんなに高価な基材でも役に立ちません。それでは、実際の生産現場における主流コーティングのメリットとデメリットを正直に見ていきましょう。
チタン加工におけるAlTiNコーティングの実際の性能
AlTiNは依然として市場で最も一般的なコーティングであり、標準的な既製カタログ工具の標準仕様となっています。標準的なステンレス鋼や合金鋼をフライス加工する場合、熱を加えると滑らかな酸化アルミニウム層が形成されるため、優れた性能を発揮します。しかし、チタンの切削加工のような過酷な条件下では、AlTiNはすぐに物理的な限界に達します。極度の高温集中により、800℃を超えると低品質のコーティングは劣化し、剥離してしまう可能性があります。
コスト重視の機械加工工場向けに、最適化されたAlTiNコーティングも引き続き提供していますが、高圧内部クーラントの使用を必須条件としています。切削ゾーンの温度を酸化閾値以下に維持する流体供給が適切であれば、AlTiNの高い表面硬度により摩耗に十分対応できます。ただし、熱疲労による亀裂でコーティングが剥がれてしまうため、ドライカットや低圧設定は避けてください。最高級品ではありませんが、正しく使用すれば非常にバランスの取れた、コストパフォーマンスに優れた選択肢となります。
ナノコーティングはエンドミルの耐用年数をどの程度延長するのか?
当社は、最高級の航空宇宙関連顧客に対し、nACoや先進的なTiAlSiN配合などのナノ複合コーティングへの移行を積極的に推進しています。これらのコーティングは、顕微鏡で見ると、ナノスケールの層が交互に重なり合った構造をしており、微細な亀裂の発生を物理的に阻止します。グレード5の高強度材料を加工する際、これらのナノ構造エンドミル切削工具は驚異的な靭性を発揮し、亀裂によって刃先全体が破壊されるのではなく、層間転位によってエネルギーを吸収します。
航空宇宙部品を対象とした当社の工場試験では、ナノコーティングは従来の単層コーティングに比べて工具寿命を50%~80%向上させることが実証されています。この性能は高速仕上げ加工において特に顕著で、コーティングの1100℃という高温での赤熱硬度により、長時間の加工サイクルでも刃先を鋭利に保ちます。エンドミルの卸売価格には初期費用が上乗せされますが、工具交換の削減と不良部品ゼロによるコスト削減効果により、ほぼ即座に投資回収が可能です。
コーティングの選択ミスにより、一部の顧客が深刻なBUE(ビューエラー)を経験する理由
当社の技術サポート窓口で最もよく寄せられる問い合わせは、「3回切削すると工具に材料が詰まってしまうのはなぜですか?」というものです。これは構成刃先(BUE)の問題で、非常に厄介な問題です。これは、チタン含有量の高いコーティングが施された工具や、表面仕上げが粗い工具を使用した場合に発生します。チタンは同種の金属と結合しやすい性質があるため、超硬フライスに最適化されていないコーティングが施されていると、切削屑が瞬時に刃先に圧着してしまうのです。
構成刃先(BUE)が切削を担うようになると、鋭利な刃先が埋没し、工具は金属を切断するのではなく、削り取って引き裂くようになります。その結果、加工部品はまるで犬に噛まれたかのような状態になり、溶接された材料が剥離する際に超硬合金の破片が一緒に剥がれ落ちるという危険な悪循環が生じます。当社では、超低摩擦係数のコーティングを施し、フルートを鏡面仕上げに研磨することで、切りくずがスムーズに排出されるようにし、この問題を解決しています。
切削温度に基づいて中国製超硬フライス工具のコーティングを選択する方法
私がコーティングを選ぶ際、最も重要な指標は切削ゾーンの推定温度です。もしお客様の加工プロセスが、温度が低いまま維持される従来型の低速・重切削加工であれば、耐摩耗性を重視した標準的な超硬フライス用コーティングが最適です。しかし、切削刃が材料を貫通するような高速・ダイナミックな加工を行う場合は、化学的絶縁性と高い酸化耐性を優先する必要があります。そうしないと、工具が原因不明の故障を起こす可能性があります。
カスタムオーダーのコーティングを推奨する前に、ポケットの形状を分析します。例えば、深穴加工ではクーラントの供給が制限されるため、シリコン(Si)をドープした複合コーティングを使用し、ガラス状の熱シールドを形成して工具コアへの熱の浸透を防ぎます。実際の熱負荷に合わせてコーティングを選択することが、利益を上げられる加工工場と、工具への投資を常に溶かしてしまう加工工場を分ける決定的な要素となります。

当社がOEM顧客のエンドミル消費コスト削減を支援する方法
ショップオーナーの方々が当社にご相談に来られる際、多くの場合、カッター1個あたりの単価に過度に注目されています。しかし、真の「コストのブラックホール」は、機械のダウンタイム、高い不良率、そして頻繁なオフセット調整に潜んでいます。当社は16年の経験を活かし、単に工具を販売するだけでなく、生産ライン全体のコスト削減に向けた包括的なロードマップを策定します。高付加価値のチタン加工においては、「安く買う」という考え方から「賢明な資源統合」へと、その考え方がシフトしています。
当社は先日、あるヨーロッパのクライアントに対し、工具の品質をわずかに向上させつつ交換頻度を最適化することで、部品1個あたりの総コストを30%削減するお手伝いをしました。数万個もの部品の注文を管理している場合、ほんのわずかな工程変更でも、長期的に大きな利益効果を生み出します。当社の製造に関する専門知識は、OEM顧客や卸売業者が、製造現場の不確実性を予測可能で高収益な事業へと転換することで、競争優位性を確立するのに役立ちます。
欧米の顧客が中国製超硬フライスを使用して単位コストを削減する方法
多くの中規模欧米企業は、法外なブランド価格と硬直的な国内サプライチェーンによって利益を失っています。当社の最も効果的な戦略は、こうしたB2B顧客に対し、最新の中国製超硬フライスがもはや安価で使い捨ての代替品ではないことを示すことです。高品質なヨーロッパ製超硬ブランク材と高度な5軸研削加工を用いることで、一流ブランドの90%以上の性能をはるかに低コストで実現する代替工具を提供しています。
このコスト面での優位性は、摩耗の激しいチタン加工プロジェクトにとって大きな転換点となります。高価な工具を消耗することを恐れる必要がなくなれば、チームは自信を持って切削条件を最適化し、総合設備効率(OEE)を向上させることができます。私たちはクライアントにこう伝えています。「切れたり、加工物を台無しにしたりするような粗悪な工具に無駄なお金を使うのはやめましょう。当社のプロ仕様の工具に投資し、節約できた費用を自動治具や現場技術のアップグレードに充ててください。」
エンドミル卸売顧客が工具仕様を標準化できるよう、当社がどのように支援するか
卸売業者は、顧客の多様なニーズに対応するために、在庫に売れ行きの鈍い非標準工具が山積みになり、資金が滞留してしまうという問題に直面することがよくあります。当社のエンジニアリングチームは、一般的な加工事例を分析し、エンドミル卸売パートナー向けの「標準化フレームワーク」を構築することで、この問題に積極的に取り組んでいます。高性能なSKU番号をわずか数種類に絞り込むことで、チタン加工の80%をカバーする汎用的な形状を選定しています。
標準化は即座にメリットをもたらします。卸売業者は大量注文で製造コストを削減でき、エンドユーザーは在庫管理が簡素化されます。機械オペレーターは特殊な工具に合わせてオフセットを頻繁に調整する必要がなくなり、人的ミスや工具の破損が大幅に減少します。当社は16年にわたる業界経験に基づき、卸売業者が単に無作為に在庫を棚に並べるのではなく、効率的で回転率の高いサプライチェーンを構築できるよう支援します。
バッチ式チタン加工における工具寿命の一貫性の制御
加工する部品が5個だけなら、工具寿命の変動はちょっとした問題で済みますが、5000個も加工するとなると、それは大惨事です。最初の工具で10個加工できたのに、2番目の工具では4個しか加工できず、生産スケジュール全体が混乱に陥った工場も見てきました。製造業者として、こうした不規則な変動は通常、エンドミル切削工具のバッチ全体における刃先のパッシベーション処理の不均一性やコーティングの厚さのムラに起因することを私たちは知っています。
このばらつきをなくすため、当社では生産ラインに完全自動化された画像検査およびエッジ補正システムを導入しています。すべての工具は厳格な検証を受け、バッチ全体でミクロンレベルのエッジ半径が完全に均一であることを保証します。この細部へのこだわりにより、お客様は自動工具交換装置を一定のサイクル数に設定することができ、スピンドルの早期故障による破損の心配を一切なくすことができます。
安定性が単回実行の寿命よりも重要な理由
調達担当者は必ず「この工具はどれくらい長く切削できますか?」と尋ねますが、本当に重要なのは「どれくらい長く安定して切削できますか?」ということです。自動化されたセルでは、安定した超硬フライス工具は非常に貴重ですが、性能が不安定な「ジェットコースター」のような工具は時限爆弾のようなものです。私たちは、極めて厳しい公差範囲のために、工具の最大寿命のごく一部を犠牲にすることを厭いません。なぜなら、予測不可能な故障こそが、実際に部品を廃棄する原因となるからです。
当社の技術研修は、たった一つの原則に基づいています。それは、安定した予測可能な性能こそが、コストを正確に把握する唯一の方法であるということです。熱処理と応力除去プロセスを最適化することで、工具の摩耗が製品寿命全体を通して直線的で予測可能な経路をたどることを保証します。これにより、お客様のエンジニアは、故障寸前の工具を外科手術のように精密に交換することが可能になります。予測可能性によって、これまで悩みの種だった工具費用が、透明性が高く、完全に管理可能な項目へと変わります。
チタン加工における工具寿命延長の実例
静かなオフィスでマニュアルを読み込むだけでは、轟音を立てるCNCマシンの前に立ち、切削屑が飛び散る様子を目の当たりにする現実には到底及びません。自社の試験設備を持つチームとして、私たちは工具の形状やコーティングが、実際の現場という厳しい試練に耐えなければ「成熟」したとは言えないことを理解しています。チタン加工における私たちの成功の大部分は、スピンドル負荷を綿密に追跡し、顕微鏡で不良工具の摩耗パターンを分析して、あらゆる可能性のあるエッジを見つけ出すことに起因しています。
工程管理者は、しばしば疲弊しきった様子で、半ば廃棄された部品を抱え、抽象的な業界レポートではなく、実行可能な解決策を求めて当社を訪れます。ヘリックス角度を3度微調整したり、コーナー進入パラメータを滑らかにしたりといった、現場でのこうした小さな成功こそが、当社にとって最も貴重な財産です。ここでは、前置きは抜きにして、お客様が状況を好転させ、工具寿命を限界まで延ばすお手伝いをした、実際の事例をいくつかご紹介したいと思います。
航空宇宙部品加工におけるチタン製エンドミルの寿命延長に関する事例研究
2年前、シアトルの顧客から、焼きなまし処理を施したTi-6Al-4V製の深溝構造部品の加工で苦戦しているという相談を受けました。4枚刃の工具が「二次切削」によって破損していたのです。これは、溝の深さが工具径を超えると切りくずが溝内に閉じ込められ、再び切削されてしまう現象です。このひどい切りくず排出不良により、工具が溝の中で膨張して折れてしまい、高価な航空宇宙用鍛造品が廃棄される危険性が高まっていました。
現場での分析の結果、送り速度を下げても工具が加工硬化した表面に擦れるだけであることが判明しました。この問題を解決するため、チタン加工用に設計された、インデックスピッチが不均一で切りくず溝が拡大された特注の5枚刃エンドミルにアップグレードしました。これにより、切削効率が向上しました。さらに、工具経路を高効率のトロコイドサイクルに変更し、半径方向の切削角度を8%に制限しました。その結果、工具1本あたりの切削時間は18分から55分に短縮され、溝は鏡面仕上げとなりました。
医療用チタン合金プロジェクトにおけるボールノーズフライス加工の最適化に関する考察
人工股関節などの医療機器の加工では、材料は粘着性があり、部品は薄肉で剛性が低い場合が多い。あるヨーロッパのOEMメーカーは、曲面の頂点、つまり表面速度がゼロになる部分でボールノーズカッターが破損するという問題に悩まされていた。この「デッドセンター」接触により、10分以内に冷間溶着やチッピングが発生し、医療グレードの表面検査に合格できないほど醜い工具痕が残ってしまうのだ。
私たちは、彼らの機械の5軸機能を活用し、主軸を20度傾けることで、工具のデッドセンターを完全に回避することでこの問題を解決しました。これにより、加工対象がサイドフルートに移動し、表面速度がチタンをきれいに切断するのに十分な速さになりました。また、この作業のために、鏡面研磨された特殊なボールノーズフライスも提供しました。これにより、工具寿命が2倍になり、顧客が行っていた高価で時間のかかる手作業による研磨工程が不要になりました。
欧州の顧客がパラメータ最適化によってツール消費量を40%削減した方法
ドイツのある機械加工工場はチタン製バルブ本体の製造でフル稼働していましたが、工具の消耗が異常に速いペースで進んでいました。作業員は安全策を取りすぎて、低速かつ低送りで加工していたため、フルートが加工硬化した表面に擦れてしまい、工具側面に密な熱亀裂が発生していたのです。そこで私たちは主任技師とビデオ通話を行い、常識に反する「深く薄い」加工戦略を提案しました。
私たちは彼らに、主軸回転数を30%上げ、半径方向の切削幅を元の3分の1に減らすように指示しました。ドイツ人エンジニアたちは当初懐疑的でしたが、切削屑が細かい粉塵から紫色の微細なリボン状に変化すると、納得してくれました。加工効率を2倍にし、高性能な中国製超硬フライスを使用することで、プロジェクト全体の工具消費量は驚異的な40%削減され、「安全」パラメータこそがしばしば最も危険なものであることが証明されました。
高硬度チタン合金の機械加工における、当社の実践的なソリューション
Ti-5553(HRC38以上)のようなベータ線近傍合金の荒加工は、材料の強度と発熱量によって標準的な工具コーティングが溶けてしまうため、非常に困難です。ある国内構造部品メーカーは、切削力が大きすぎて工具がホルダーから抜け落ち、振れや欠けが発生するという問題に悩まされていました。彼らは、国内製の超硬フライスでは、加工途中で故障することなく安定してこの作業をこなせるものはないと考えていました。
まず、スプリングコレットを高剛性油圧ホルダーにアップグレードし、振れを3μm以下に抑えました。次に、1100℃までの高温でも「赤熱硬度」を維持する当社独自のナノシリコンコーティング工具を導入しました。低速加工速度と高送り量(刃当たり)の「高負荷」加工戦略を用いることで、工具1本でカバープレート4枚を加工することに成功しました。これにより、お客様はサプライチェーンにおいて信頼性の高い国内代替品を完全に導入することができました。
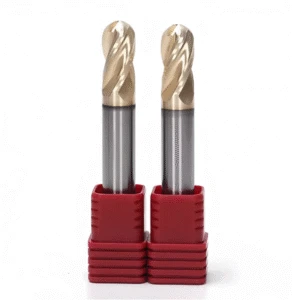
エンドミル卸売業者がチタン切削についてよく尋ねること
世界中の販売代理店や調達担当役員と話をしていると、B2B購買習慣に明らかな変化が見られます。数年前までは、個々の工具が十分に安価かどうかだけが重要な問題でした。しかし、航空宇宙や医療分野におけるチタンの爆発的な需要の高まりに伴い、今日の大量購入者は、隠れた運用コストに直接的に迫る質問を投げかけています。年間数万個もの工具を消費する在庫を管理している企業であれば、一時的な成功よりも、工具間の一貫した信頼性の方がはるかに重要であることをご存知でしょう。
直接製造工場として、当社は研削砥石の精度だけにこだわるのではなく、物流やサプライチェーンの観点から全体像を捉えています。お客様の数百万ドル規模の5軸加工機で、すべての大量生産品が完璧に動作することをどのように保証するのでしょうか?エンドミル卸売事業において、当社はパートナー企業に対し、技術プロセスコンサルタントとしての役割も担っています。販売代理店の市場での評判は、その工具が実際の現場の複雑な状況に適応できるかどうかにかかっています。そのため、当社ではバッチの一貫性を最優先事項としています。
エンドミル卸売業者がコーティングの安定性にますます注目する理由
数多くの大量出荷品を分析した結果、最高級の超硬合金であっても、バッチごとのコーティングのわずかなばらつきが、高温チタン切削における工具寿命の大きな変動を引き起こすことが分かりました。大量生産を行う自動生産ラインの在庫を保有する場合は、材料の硬度よりも、化学結合強度、つまりコーティングの安定性を優先的に確認する必要があります。硬質なチタンの場合、コーティングは単に重ね塗りするだけでは不十分で、剥離することなく、容赦ない熱とせん断圧力に耐えなければなりません。
下流工程の加工業者から刃先の早期摩耗に関する苦情を受けている場合は、コーティングの構造的均一性を監査することで、自社の評判を守ることができます。当社では、エンドミルの大量卸売生産において、すべてのバッチに対して厳格な密着性スクラッチテストを実施しています。原子レベルで安定した保護膜があってこそ、フルートが高温のチタン鍛造材に食い込んだ際に、微細な熱亀裂や剥離によって早期に破損することがなくなります。
中国から超硬フライスを大量購入する際によくある問題点
海外から製品を調達しようとするグローバルバイヤーにとって、常に一番重要な質問は「500本目の工具は、箱に入っている1本目の工具と全く同じように切削できるのか?」ということです。CNCによる大量生産では、半径方向の振れがわずか0.01mmずれるだけでも、切削負荷のバランスが完全に崩れ、弾力性のあるチタン合金では致命的な結果を招く可能性があります。中国製の超硬フライス工具の長期供給元を選定しているのであれば、厳選されたサンプルに頼るのではなく、詳細な微細な刃先精度レポートを要求するべきです。
当社は販売パートナーの皆様に、大量生産の真髄は加工変数の徹底的な管理にあると常にお伝えしています。CAMパラメータが同一であるにもかかわらず、お客様のスピンドル負荷計が大きく変動する場合は、工具の動的バランスやフルート仕上げが均一でないことを意味します。この問題を解決するため、当社ではすべての工具を完全自動化された画像検査にかけ、エッジパッシベーション半径(ホーニグ加工)をミクロン単位の精度で固定することで、お客様が工具オフセットを手動で再プログラミングする必要を一切なくしています。
在庫品の標準エンドミルと特注工具の実際的な違い
在庫資本を計画する際、多くの販売業者は難しいジレンマに直面します。汎用カタログで棚を埋め尽くすか、特定の顧客向けにカスタムツールに投資するか、どちらが良いでしょうか?日常的にアルミニウムや炭素鋼の加工を行っている工場に製品を供給している場合、標準的な棚卸品は在庫を最も早く回転させる方法です。しかし、チタンの専門分野に進出する場合は、顧客に「マイクロカスタマイズ」戦略を推奨すべきです。
市販の標準工具は汎用性を保つためにすくい角と逃げ角が妥協されているため、航空宇宙用金属のような硬い材料には性能が劣ります。お客様が深い穴での頑固なビビリに悩まされている場合は、標準シャンクのまま切削長(LOC)とネック逃げ角の変更をご依頼いただけます。工具形状を部品の設計図に合わせてカスタマイズすることで、チタン用エンドミルの効率を30%向上させ、大量調達コストを大幅に増加させることなく加工できます。
販売代理店が工具の返品問題を最小限に抑えるための支援方法
工具の返品や苦情は利益率を圧迫しますが、こうした現場での不具合の80%は、工場での品質不良ではなく、用途とのミスマッチに起因しています。工具寿命の短さに不満を持つ怒った顧客に対応している場合は、機械の剛性やホルダーの設定を点検するよう顧客に促すことができます。よくあるケースとして、優れた中国製超硬フライスを、摩耗したスプリングコレットを使って長く不安定な延長部で使用し、スナップ破損をほぼ避けられない状態にしているケースが挙げられます。
当社は卸売パートナーの皆様に高度なエンジニアリングサポートを提供し、アプリケーションに関する推測作業を一切不要にしています。難易度の高い新規契約の入札や、解決困難な不具合への対応に追われている場合は、ワークピースの設計図や3Dモデルを当社までお送りいただければ、無料のプロセスレビューを実施いたします。使用する材料グレード(Ti-6Al-4VやTi-1023など)と機械仕様をお知らせいただければ、最適なツールの選定と、返品問題が発生する前に安全なパラメータ設定をサポートいたします。






