


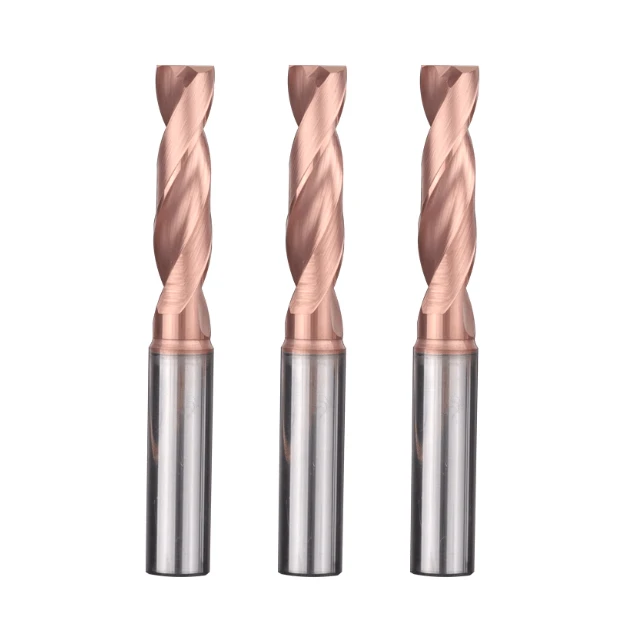
機械加工や精密製造において、穴加工の品質は製品の性能と寿命に直接影響を及ぼします。フラットボトムドリルは、均一な平坦度で穴底を加工できるため、広く使用されています。しかし、実際の加工においては、径偏差、穴底の凹凸、バリの発生といった問題が依然として頻繁に発生します。これらの問題は、加工効率を低下させるだけでなく、組み立て上の問題や部品の不良につながる可能性があります。
適切な平底ドリル工具や高精度平底フライス盤を使用することで加工不良を低減できますが、切削結果は工具の選定、パラメータ設定、工作機械の状態、冷却・潤滑方法などによって大きく左右されます。さらに、加工の安定性を確保し、工具寿命を延ばすためには、信頼できる平底ドリルサプライヤーから高品質の工具を調達することが不可欠です。
平底掘削における一般的な問題の概要
実際の生産現場では、高品質の工具と精密機械を用いても、平底穴加工中に様々な問題が発生する可能性があります。これらの問題は、穴の寸法精度、平坦度、表面仕上げに影響を与えるだけでなく、組み立て精度や部品の長期的な性能にも直接的な影響を与えます。
これらの問題を分析することで、メーカーは適切なフラットボトムドリルを選択し、加工パラメータを最適化し、工具寿命管理を改善し、効率的な冷却および潤滑戦略を選択し、最終的に加工の安定性と全体的な生産性を向上させることができます。
過度の工具摩耗
工具の摩耗は、加工効率と穴品質に影響を与える主要な要因の一つです。工具材質、コーティング、または形状がワークに適合していない場合、あるいは切削パラメータが不適切である場合、摩耗は急速に加速します。過度の摩耗は、バリ、穴径の過大化、表面粗さの増加につながることが多く、工具交換頻度と生産コストの増加につながります。耐摩耗性の高いフラットボトムドリルを選択し、適切なスピンドル回転数と送り速度を使用することが、工具寿命を延ばすための重要な対策となります。
穴径精度不足
穴径精度の問題には、通常、直径のオーバーサイズ、真円度の偏差、位置誤差などがあります。これらは、工具の摩耗、機械剛性の不足、不安定なクランプ、または不適切な切削パラメータなどが原因で発生する可能性があります。精密フラットボトムフライスドリル、適切な送り速度と回転数の設定、そして堅牢な治具を使用することで、寸法精度を効果的に向上させ、複数の加工穴における均一性を確保できます。
表面バリとフラッシュ
バリの発生は、特に薄肉または高硬度材料の加工時によく見られます。その原因としては、刃先の摩耗、クーラント不足、過度にアグレッシブな切削パラメータ、工具の振動などが挙げられます。鋭利な工具の使用、安定したクランプの維持、適切な冷却と潤滑を行うことで、バリを大幅に低減し、表面品質を向上させ、二次バリ取りコストを削減できます。
穴底が不均一または段状
穴底の凹凸や段差は、通常、不適切な工具形状、工具パス制御の不備、または工作機械の微振動によって発生します。工具の傾き、切削深さのばらつき、あるいは複数パスにおけるわずかな位置決め誤差も、これらの原因となる場合があります。適切な形状の工具を選択し、切削シーケンスを最適化し、機械の剛性と正確な位置決めを確保することで、これらの欠陥を排除できます。
熱変形による加工誤差
長時間加工や高負荷加工では、熱蓄積により工具とワークの両方に熱変形が生じ、寸法精度と表面品質が低下する可能性があります。この影響は、深穴加工や高硬度材料の切削において特に顕著です。切削速度の制御、効率的なクーラントの使用、耐熱コーティングされた工具の選定、断続切削戦略の採用は、熱変形を最小限に抑え、安定した加工精度を維持するのに役立ちます。
ツールの選択と使用に関する問題
工具選定は、平底穴の最終的な加工品質に決定的な影響を与えます。工具構造、材質、コーティングのばらつきは、切削安定性、底面の平坦度、そして工具寿命に直接影響します。適切な加工パラメータを使用しても、不適切な工具選定は、径誤差、底面の凹凸、振動、摩耗の加速を引き起こす可能性があります。
したがって、機械加工作業を計画する際には、機械加工プロセス全体にわたって一貫したパフォーマンスを確保するために、構造、ワークピースの互換性、刃先プロファイル、サプライヤーの信頼性など、複数の角度からツールの選択を評価する必要があります。
適切なフラットボトムドリルの選び方
適切な平底ドリルを選ぶには、被削材の硬度、穴の深さと直径、公差要件、および機械の剛性を考慮する必要があります。きれいで平らな底面が必要な用途では、安定したヘッド形状、鋭利な刃先、バランスの取れた芯厚を持つ工具を使用することで、切削抵抗と振動を低減できます。長時間の連続加工には、耐摩耗性コーティングを施した工具が推奨されます。さらに、適切なヘリックス角とフルート形状を選択することで、切りくずの排出性が向上し、切りくずの詰まりや穴壁の損傷のリスクを低減できます。
平底穴あけ工具の材質マッチング
安定した高効率加工を実現するには、工具材質とワークの適合性が必要です。アルミニウムの場合、切れ味の高い工具は構成刃先の発生を抑制します。ステンレス鋼や耐熱合金の場合、靭性と耐摩耗性に優れた工具はチッピングを抑制します。鋼や高硬度材料の加工では、コーティングされた工具を使用することで耐摩耗性と耐酸化性が向上します。また、深切削や重切削時の破損を防ぐため、工具の芯材強度も考慮する必要があります。
フラットボトムフライスドリルの性能に対する刃先形状の影響
切れ刃形状は、切削抵抗、底面の平坦性、切りくず排出性、そして全体的な安定性に直接影響します。鋭い切れ刃は表面品質を向上させますが、硬い材料の場合は、耐久性を高めるために刃先半径をわずかに大きくする必要があります。滑らかな切削と均一な仕上げを得るには、すくい角と逃げ角を最適化する必要があります。刃先の対称性が悪かったり、形状が不適切だと、振動、段差のある底面、あるいは凹凸のある表面が発生します。バランスの取れた刃先と効率的なフルートを持つ工具は、安定した切削を維持し、底面の平坦性を向上させます。
フラットボトムドリルサプライヤーから高品質のツールを選択するためのヒント
信頼できるサプライヤーは、工具形状の一貫性、コーティング品質の安定性、そしてトレーサビリティの高い材料仕様を保証します。また、優れたサプライヤーは、加工パラメータのガイダンス、工具寿命分析、サンプル試験データを提供し、ユーザーが最適な工具構成を選択できるよう支援します。サプライヤーを評価する際には、工具性能のフィードバック、バッチ間の一貫性、寸法精度、そして高負荷生産における加工信頼性を確保するための技術サポート体制も考慮してください。
処理パラメータによって発生する問題
加工パラメータは、平底穴加工の結果に直接影響します。工具の品質に関わらず、送り速度、主軸回転数、切込み深さ、クーラント方法、工具オーバーハングなどの不適切な設定は、底部の凹凸、穴壁の損傷、摩耗の加速、工具破損につながる可能性があります。
安定した結果を得るには、材料の特性、ツールの設計、工作機械の能力に基づいてパラメータを調整し、切削プロセスが制御された繰り返し可能な範囲内に留まるようにする必要があります。
不適切な送り速度と主軸速度の設定
送り速度と主軸回転速度は、平らな底の穴品質に不可欠です。低速で送りが多すぎると切削負荷が増加し、振動や表面粗さの原因となります。逆に、高速で送りが不十分な場合、工具の擦れ、発熱、底の凹凸につながる可能性があります。材料によって必要な切削速度は異なります。例えば、アルミニウムは高速切削が効果的ですが、ステンレス鋼は熱管理のために速度制御が必要です。パラメータを適切に調整することで、特に深穴加工や大量生産において、切削安定性が向上し、工具寿命が延びます。
不適切なクーラントの使用による工具の過熱
クーラントの流量不足、ノズルの位置ずれ、あるいは冷却強度不足は、刃先温度の急上昇を容易に引き起こします。過剰な熱は、工具コーティングの劣化、刃先の軟化、あるいはチッピングの原因となる可能性があります。また、穴壁の焼け、底部の変色、表面荒れといったワークの欠陥が発生する可能性もあります。これを防ぐには、被削材に適したクーラントを選択し、切削領域へのクーラントの正確な供給を確保する必要があります。高圧冷却は、長時間連続加工時の放熱性を向上させます。
過度の工具突出による振動の発生
工具のオーバーハングは加工安定性と密接に関係しています。オーバーハングが大きすぎると工具剛性が低下し、振動が発生しやすくなります。この振動は、穴底の平坦度、径精度、工具刃先の精度に悪影響を及ぼします。特に高硬度材料や深穴加工では、その影響は顕著になります。振動を低減するには、工具のオーバーハングを最小限にし、高剛性ホルダを使用し、切削負荷を安定範囲内に維持するようにパラメータを調整する必要があります。
複数穴加工における繰り返し位置決め誤差
複数穴加工では、不正確な位置決め、不安定なクランプ、あるいは補正誤差により、穴間の偏差が累積する可能性があります。これらの偏差は相対的な位置決め精度に影響を与え、穴底の凹凸や穴間の直径のばらつきが生じる可能性があります。再現性を確保するには、治具の安定性を維持し、機械座標を定期的にキャリブレーションし、信頼性の高い位置決め方法を使用してください。量産工程では、加工ログを維持することで、徐々に生じるずれを検知し、迅速な調整が可能になります。
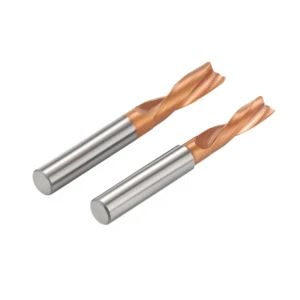
工作機械と治具の要因
平底穴加工においては、工作機械の性能と治具の安定性が加工精度と穴底の品質を直接左右します。たとえ高品質の工具と適切な切削パラメータを用いても、主軸精度の不足、クランプの不安定さ、機械部品の摩耗などにより、径の偏差、穴底の凹凸、あるいは表面仕上げの低下が生じる可能性があります。したがって、加工計画を策定する際には、工作機械の状態、治具全体の剛性、そしてクランプ戦略を総合的に評価し、安定した制御可能な切削性能を維持し、一貫性と信頼性の高い加工結果を確保する必要があります。
CNC工作機械のスピンドル精度がフラットボトムドリル工具に与える影響
スピンドル精度は、切削安定性を左右する重要な要素です。スピンドルの振れが許容範囲を超えると、工具が回転中に偏心し、穴底の凹凸、径の不均一、あるいは穴壁に目に見えるような傷跡が発生します。これらの影響は、長い工具や細い工具を使用する場合に顕著になります。平底穴あけ加工では、スピンドルの回転精度とツールホルダーの同心度を厳密に管理する必要があります。そうでなければ、高性能な平底ドリルであっても理想的な加工品質は得られません。安定した加工品質を維持するには、定期的なスピンドルの状態点検、ツールホルダーの適切な清掃、そして正しいツールクランプが不可欠です。
ワークのクランプが不安定で穴底が不均一になる
ワークの安定性は、穴底の平坦度と位置精度に直接影響します。治具がしっかりと固定されていない場合、切削力によるわずかな動きでもツールパスがずれ、穴底に段差、窪み、または凹凸が生じる可能性があります。この問題は、硬質材料の加工時や高送り速度での加工時に顕著になります。安定性を向上させるには、適切な治具構造を採用し、十分な支持面積と接触面積を確保する必要があります。不規則な形状の部品の場合は、専用の治具を使用することで、微小な動きをさらに抑制し、安定した加工品質を維持できます。
工作機械のガイドレールやボールねじの摩耗による加工偏差
工作機械を長期間稼働させると、ガイドレールとボールねじは徐々に摩耗します。これにより位置決め精度が低下し、加工中にパスのずれが生じる可能性があります。平底穴加工では、これらの症状は直径誤差、位置ずれ、穴底のわずかな凹凸として現れることがあります。また、摩耗が激しいと摩擦と抵抗が増加し、送り速度のばらつきを引き起こし、さらに表面品質にも影響を与えます。深穴加工や複数穴加工では、このようなずれが蓄積し、寸法制御が困難になる場合があります。安定した加工精度を確保するには、工作機械の定期的なメンテナンス、座標系のキャリブレーション、ボールねじのプリロードの検証が不可欠です。
トラブルシューティングと解決策
平底穴加工における問題をタイムリーに特定することは、安定した品質を維持するために不可欠です。工具の摩耗、不適切な切削パラメータ、クランプ力不足、クーラント供給不足といった問題は、様々な段階で完成穴に影響を与える可能性があります。体系的なトラブルシューティングと分析を通じて、根本原因を正確に特定し、材料特性、工具構造、工作機械の状態に基づいて適切な是正措置を講じることで、切削工程の安定化を図ることができます。
摩耗した工具の監視と交換の戦略
工具の摩耗は加工不良の主な原因となることが多いため、明確に定義された監視・交換システムを導入することが不可欠です。工具寿命は、加工距離、ワーク材質、穴径仕様などの要因に基づいて評価できます。刃先の丸みの増加、切削抵抗の上昇、表面仕上げの劣化といった指標は、摩耗の早期発見に役立ちます。連続生産においては、定期検査や加工バッチの追跡によって工具寿命を予測し、過度の摩耗による底部の凹凸、径の偏差、工具破損などの問題を未然に防ぐことができます。コーティングされた耐摩耗性モデルを使用することで、工具寿命をさらに延ばし、安定性を向上させることができます。
穴径精度を向上させるための加工パラメータの最適化
切削パラメータは穴径精度に大きく影響します。主軸回転速度、送り速度、切込み深さ、ステップダウン量を調整することで、直径の均一性と穴底の平坦性を大幅に向上させることができます。穴径が大きすぎる場合は、切削速度と送り速度を下げることで切削を安定させることができます。穴径が小さすぎる場合は、工具の弾性変形を防ぐために切削力を高める必要がある場合があります。さらに、適切な切りくず排出戦略を選択することで、寸法不安定性や表面欠陥につながる切りくずの詰まりを防ぐことができます。
適切な切削液と切削潤滑方法の使用
適切な冷却と潤滑は、加工安定性を向上させ、工具摩耗を低減し、穴壁の熱変形を最小限に抑えます。硬質材料や熱伝導率の低い材料を加工する場合は、温度上昇を抑えるために冷却を強化する必要があります。アルミニウムなどの軟質材料の場合は、構成刃先の発生を防ぐことが最優先事項です。工具構造と穴深さに応じて、外部噴射、内部クーラント供給、高圧冷却などの冷却方法を選択する必要があります。潤滑不足や噴射方向の不適切は切削品質を低下させるため、クーラントの正確な供給が不可欠です。
固定具の調整と位置決め方法
クランプはワークの安定性に直接影響し、ひいては穴底の平坦度と位置精度に影響します。傾斜、段差、または位置ずれが発生した場合は、治具の緩み、クランプ力の均一性、クランプ面に異物の有無を確認する必要があります。複雑な形状や厚みの不均一なワークの場合は、特殊な治具を使用することで支持面積を増やし、切削力による微小な動きを低減できます。複数穴加工タスクでは、治具の摩耗や位置決め部品の緩みによるエラーの繰り返しを防ぐため、位置決め基準を定期的に確認する必要があります。
フラットボトムドリルサプライヤーから専門的な技術サポートを受ける
トラブルシューティングを行っても問題が解決しない場合は、信頼できるフラットボトムドリルサプライヤーに相談することで効果的な解決策が得られます。優良サプライヤーは、加工事例、工具適用データ、そして特定の材料、穴サイズ、工作機械の性能に合わせた推奨事項を提供します。また、工具性能レポート、パラメータの提案、試切削分析などを提供し、問題を迅速に特定して解決する支援を行う場合もあります。大量生産や高精度な加工環境においては、技術サポートによってプロセスの安定性が大幅に向上し、試行錯誤にかかるコストを削減できます。
日常メンテナンスと品質管理
連続フラットボトム穴加工において安定した精度と表面品質を維持するには、標準化されたメンテナンス手順と効果的な品質管理が必要です。加工環境の最適化、工具と機械の定期的な点検、工具使用データの管理、加工フィードバックの分析により、メーカーは不良率を低減し、特に複数材料や複数バッチの生産シナリオにおいて、安定した生産量を確保することができます。
ツールの清掃と定期的なメンテナンス
フラットボトムドリルは、加工中に切りくずや残留物が蓄積することがよくあります。速やかに洗浄しないと、切削形状が変化し、穴底に微細な段差や傷が生じる可能性があります。加工後は、工具を徹底的に洗浄し、刃先から残留物を除去し、工具ホルダーのテーパー部に汚れが付着していないか点検する必要があります。長期使用工具は、摩耗検査を実施し、安定した性能を維持するために再研磨や刃先修正が必要かどうかを判断する必要があります。
加工環境と工作機械のメンテナンス
工作機械の内部状態と作業場の環境の安定性は、加工精度に直接影響を及ぼします。主軸の熱変形、リードスクリューのバックラッシュ、ガイドレールの潤滑不足といった問題は、累積的な誤差を引き起こし、穴底の平坦度や径の均一性に影響を与える可能性があります。ガイドレールの定期的な清掃、潤滑油の補給、主軸温度のモニタリング、そして形状精度のキャリブレーションは、位置偏差や微振動の低減に役立ちます。
環境の安定性、特に温度と湿度も重要な役割を果たします。特にアルミニウム合金、工具鋼、高硬度材料の加工では、周囲環境の変化によって寸法のドリフトが発生する可能性があります。安定した環境を維持することで、再現性と全体的な寸法精度が向上します。
フラットボトムドリルの使用記録の確立
工具使用ログは、工具の性能、加工時間、摩耗の進行、使用した切削材を追跡できます。これらの記録は、交換間隔を正確に決定し、特に特殊なコーティングや刃先形状を持つ工具において、異なるロット間の性能比較に役立ちます。穴径検査データとリンクさせることで、欠陥が工具の摩耗に起因するかどうかを迅速に特定でき、量産における問題の再発を削減できます。
完成品検査と加工データフィードバック
加工後は、穴径、垂直度、底面の平坦度といった主要寸法を検査し、加工プロセスの安定性を確認する必要があります。へこみ、バリの増加、寸法偏差などが検出された場合は、パラメータの最適化、工具交換戦略、治具調整にデータをフィードバックする必要があります。頻繁な段取り替えや多様な加工タスクが必要な環境では、包括的なデータフィードバックシステムを構築することで、パラメータ検索の効率が向上し、試し切りが削減され、生産性が向上します。






