


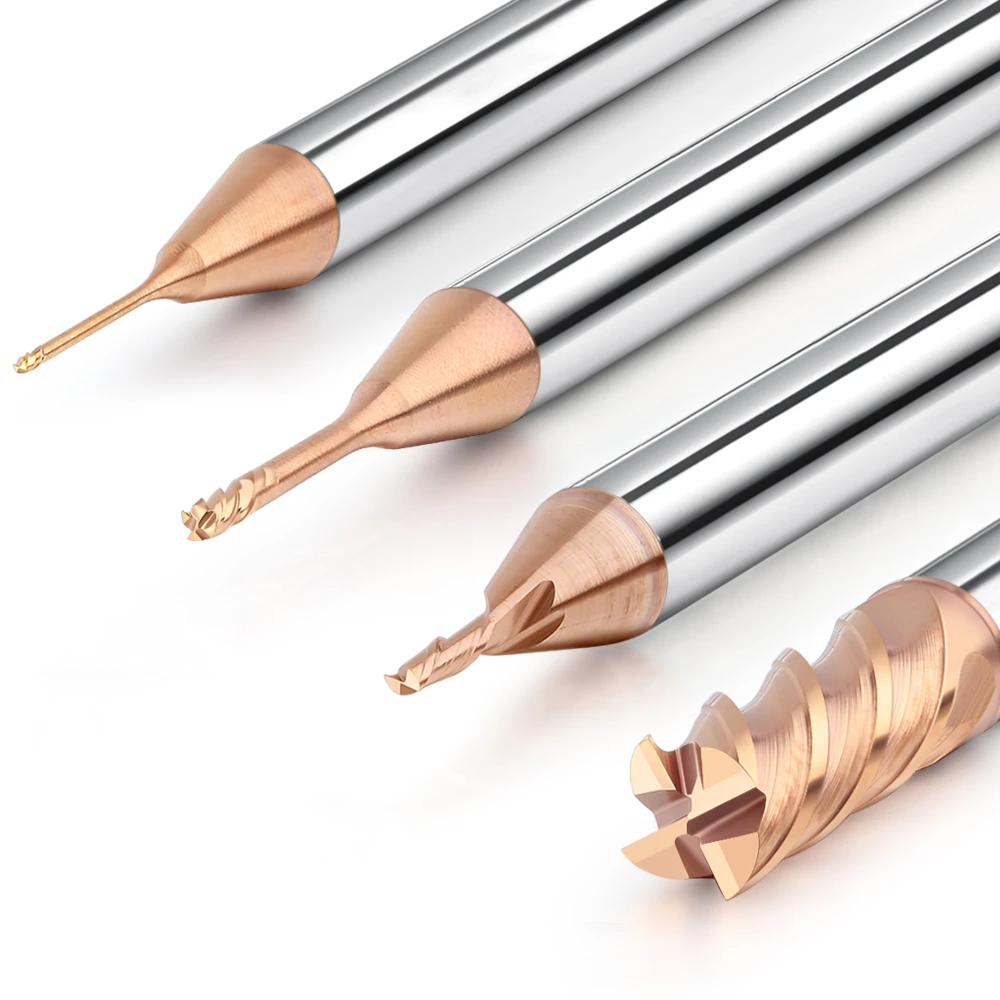
高硬度金属、特にHRC50を超える金属を扱う場合、多くの機械加工技術者は壁にぶつかります。標準的なP級鋼では完璧に機能していた加工条件や切削工具が、焼き入れ鋼に遭遇した途端、ひどい表面仕上げになってしまうのです。
つい先月、ボストンを拠点とする精密自動車金型専門のお客様をサポートしました。お客様は、標準的な超硬フライスを使用して、熱処理済みの金型鋼(硬度HRC 50~52)を加工していました。加工面には、常に目に見えるチャタリング痕と不規則な微細な裂け目(焼き付き)が発生していました。必要なRa 0.8の表面仕上げを満たすために、送り速度を極端に遅くせざるを得ず、その結果、リードタイムが制御不能なほど長くなっていました。
これは、超硬エンドミルカッターメーカーである私たちが過去15年間繰り返し取り組んできた「厄介な問題」です。多くの人は、「フライス加工用金属HRC 50」と表示された工具を購入すれば十分だと考えています。しかし、現場での苦労して得た経験に基づくと、表面品質の問題は、見落とされた微細形状や動的切削剛性に起因することが多いのです。
ボストンでの事例を解決するために、私たちは単に実験データを見るだけではありませんでした。より高性能なHRC65エンドミルビットに交換し、「低硬度」仕上げ加工テストを実施しました。その結果、問題は工具の欠陥ではなく、高硬度環境における刃先ホーニングとラジアル振れの増幅効果に関する理解不足にあることが分かりました。
そんなイライラを味わったことはありませんか?スピンドルが猛スピードで回転しているのに、表面はまるで犬にかじられたかのような状態になっているのを見て、がっかりした経験は?
BUEと焼きなまし:HRC 50で高品質超硬フライスが「ストライキ」を起こす理由
私たちの工房では、このような現象を頻繁に目にします。新品の高性能超硬フライスが最初の10分間は快調な音を立てますが、その後、仕上がりが急激に悪化します。同業者の多くは工具の品質を問題視しますが、私たちの診断によると、真の原因はHRC50で発生する極端な熱負荷にあることが分かっています。局所的な熱が基材やコーティングの許容範囲を超えると、軟化した切りくずが瞬時に切削刃に溶着し、構成刃先(BUE)が形成されるのです。
BUE(構成刃先)の危険性は、その不安定性にある。BUEは絶えず形成と剥離を繰り返し、剥離するたびに超硬基材の微細な破片を剥ぎ取る。熱と切りくず排出のバランスが崩れると、たとえ精巧に設計された工具であっても、急速な熱可塑性変形を起こす。この「切削」から「削り出し」への移行は、表面仕上げを損ない、加工物の寸法公差を逸脱させる。
切削速度に惑わされないでください:HRC 50金属の臨界温度閾値
HRC 50シリーズのフライス工具用金属の実験室試験中に、興味深い現象を発見しました。多くのエンジニアは標準チャートを参照し、切削速度(Vc)が高いほど効率も高くなると考えがちです。しかし、HRC 50以上の硬度では、Vcがわずかに増加するだけでも、温度が急激に上昇することがあります。切削領域の温度が800℃を超えると、材料は二次硬化または焼きなましを受けます。この物理的特性の周期的な変化が、表面ビビリの主な原因です。
仕上げが不安定な場合は、Vc を10~15% 減らしてみてください。切りくずを観察してください。濃い紫色から薄い青色に変化したら、表面品質を回復するための第一歩を見つけた可能性が高いです。効果的な熱管理は、1 歯あたりの送り量 ( fz ) とのバランスを取ることです。送り速度が低すぎると、刃先が切削ではなく擦れるため、摩擦熱が多く発生します。当社は、切りくずが熱を運び去る「最適なポイント」を見つけるようお客様をサポートします。高硬度加工では、熱は敵ですが、切削速度は切りくず形成に必要な悪です。
塗膜剥離の真実:塗膜の密着性が表面仕上げに与える影響
米国や欧州への輸出実績が長い中国の超硬フライスメーカーとして、当社はコーティング剥離がB2B顧客にどれほどの損害を与えるかをよく理解しています。多くの場合、仕上げ不良の原因は摩耗ではなく、コーティングの剥離です。これにより、むき出しの超硬合金がHRC50以上の硬化層に直接接触することになります。当社では、コーティング前のサンドブラスト処理やPVD炉の真空制御にわずかなずれが生じるだけで、コーティングがストレスを受けた魚の鱗のように剥がれ落ちることを発見しました。
欧米のお客様の工具寿命の安定性向上を支援する際、当社はPVDコーティングの密着性試験を最優先事項としています。30分以内に刃先に「白化」が見られる場合は、コーティング工程に問題があった可能性が高いです。高度な仕上げ加工には、HRC 65のエンドミルビットへのアップグレードをお勧めします。これらのコーティングは通常、熱疲労に耐えるためにアルミニウムまたはシリコンの含有量が高くなっています。最終的に、優れた仕上げ加工は刃先の耐久性にかかっています。コーティングは、加工の成否を左右する「防弾チョッキ」のようなものです。
チャタリングのトラブルシューティング:HRC65エンドミルビットを深溝加工に使用する際の剛性バランスの取り方
深型金型加工において、びびり振動は悪夢のような問題です。特に、高硬度材料にHRC65のエンドミルビットを使用する場合はなおさらです。ドイツ向け自動車ボディパネル金型のプロジェクト中に、繰り返し発生する問題に気づきました。工具の長さ対直径比が4:1を超えると、HRC50以上の金属との接触時に発生する共振によって、ワークピースの壁に細かい筋状の跡が残ってしまうのです。このびびり振動は表面仕上げを損なうだけでなく、交互に加わる応力によって脆い超硬チップに微細な欠けを急速に引き起こします。
深溝加工における剛性の問題を解決するには、単に「回転速度を落とす」だけでは不十分だと、お客様によくお伝えしています。スピンドル回転速度を無闇に下げると、システムが低周波振動領域に陥り、問題が悪化する可能性があります。そこで、私たちはシステムの剛性を分析します。これには、クランプシステムの引き下げ力を確認し、高速方向転換時の慣性補正が適切に行われていることを確認することが含まれます。高硬度材料の加工において、剛性とはバランス状態であり、切削効率を維持しながら余分なエネルギーを効果的に散逸させることなのです。
オーバーハングの長さと振動振幅:可変ヘリックス設計による共振抑制方法
長いオーバーハング加工では、従来の対称的な切削刃は共振の触媒となることがよくあります。すべての刃が同じ周波数で材料に接触すると、振動振幅が制御不能なほど増大します。これを防ぐため、当社では高性能超硬エンドミルに可変ヘリックス角と可変切削刃角を採用しています。これにより、切削力のタイミングと方向が刃ごとに変化し、共振を根本から抑制します。
HRC 50以上の材料における性能向上は顕著です。以前、深溝根元切削を行うお客様に、標準工具からこの非対称形状の工具への切り替えをお勧めしたことがあります。同じオーバーハング量で、切削音は耳をつんざくような甲高い音から、安定した低周波のハミング音へと変化しました。工具レベルでの構造最適化は、回転数や軸方向切削深さ(Ap)を調整するよりもはるかに効果的です。これらの工具の研削コストは高くなりますが、高価な硬化処理されたワークピースを廃棄するコストと比較すれば、その投資効果は明らかです。
ツールホルダーの振れは天敵:HRC65グレードの工具で振れを0.005mmに制限する理由
多くの機械加工業者は高価な超硬フライスを購入しても、古い汎用ツールホルダーに取り付けてしまう。これは無駄である。高硬度材料の加工において、工具先端の振れが0.01mmを超えると、加工バランスが崩れる。事実上、1つまたは2つの刃先だけが全負荷を支え、他の刃先は激しい衝撃を受ける。これにより、周期的な表面欠陥が発生し、工具寿命が50%以上も短くなる可能性がある。
当社の技術要件は厳格です。HRC65グレードの工具で仕上げ加工を行う場合、スピンドル先端の動的振れは0.005mm以内に抑えなければなりません。標準的なERコレットよりも、焼き嵌めホルダーまたは高精度油圧チャックの使用を強くお勧めします。16年間の現場経験から、私たちは一つの事実を確信しています。振れが解消されない限り、HRC50以上の金属に鏡面仕上げを施すことは、完全に運任せになってしまうということです。
送りマークの最適化:超硬エンドミルカッターメーカーとして、どのように形状を調整すればよいのでしょうか?
送り痕は、最終的な表面仕上げを実現する上で大きな技術的障壁となります。超硬エンドミルカッターのメーカーとして、当社は高硬度加工において表面の欠陥が一切許容されないことを経験的に知っています。HRC 50のワークピースでは、1回転あたりの送りによって生じる微細な凹凸が鋭く、除去が困難です。単純に送り速度を下げても逆効果となり、切削力の変動や工具先端の熱疲労を引き起こすことがよくあります。
私たちは、工具の微細形状を最適化することで、これらの痕跡を「除去」することを優先しています。研究開発段階では、側面のエッジの曲率と逃げ角の勾配を調整し、エッジと表面との相互作用を変化させます。私たちは単に工具を作っているのではなく、切削軌道を設計しているのです。表面が光沢がありながらも「べたつく」ような感触がある場合、それは幾何学的干渉が原因です。ミクロンレベルの調整でも、部品に高価な手作業による二次研削が必要かどうかを判断できます。
残留面積高さの計算:HRC50材料のR角補正を微調整する理由
理論上の「カスプ高さ」の計算式は、HRC 50の切削加工という実際の現場ではしばしば通用しません。当社では、HRC 50シリーズのフライス加工用金属を製造する際に、ボールノーズまたはコーナー半径に非対称補正を適用しています。これは、硬化材は軟質金属よりもはるかに強い「スプリングバック」(弾性回復)効果を持つためです。完全に円形のR角では、材料抵抗の不均一性により、実際には微細な波状のうねりが生じてしまいます。
現場では、実際の表面粗さデータを用いて、エッジ形状に必要な補正値を逆算します。この微調整により、硬度が不均一なブロックを加工する場合でも、深さの安定性を確保できます。正確な「事前補正」を実現するには、広範な切削データベースが必要です。材料抵抗を設計に組み込むこの戦略こそが、お客様がRa値のボトルネックを克服するお手伝いをする方法です。
クライムミリングと従来型ミリングの比較:高硬度材料に関する現場での知見
高硬度材料の仕上げ加工に関して、当社は徹底的な社内テストを実施しました。当社の中国製超硬フライスシリーズに関するレポートによると、クライムミーリングは一般的に優れた仕上げ加工を実現しますが、HRC 50以上の硬度ではリスクが伴います。工具進入時の衝撃荷重により、繊細な仕上げ刃先が容易に欠けてしまう可能性があります。さらに、機械の送りねじにバックラッシュがあると、クライムミーリングによって修復不可能な「削り込み」が発生する恐れがあります。
深溝仕上げ加工の中には、切削力が徐々に増加する従来型のフライス加工を試みるケースもあります。この切削力増加は刃先を保護する効果があります。しかし、これは経験に基づいた判断であり、決まったルールではありません。お客様には、切りくずの軌道を注意深く観察するよう指示しています。クライムフライス加工で切りくずが仕上げ面に跳ね返ってしまうと、理論上の仕上げ効果は傷によって相殺されてしまいます。現場での成功は、リアルタイムのフィードバックに基づいて戦略を切り替える能力にかかっています。
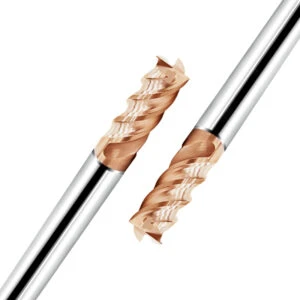
冷却と切りくず排出:HRC 50フライス加工中の切りくず再切削を防止するための実践的な戦略
HRC 50のワークピースを加工する際、切りくずの排出不良は、突然の深刻な表面損傷の主な原因となります。作業場では、滑らかな表面に突然不規則な傷が現れるという現象をよく目にします。これは通常、工具の摩耗によるものではありません。むしろ、微細な切りくずが時間内に除去されずに工具経路に落ち込み、再切削されることが原因です。高硬度材料では、これらの切りくずは研磨材として作用します。圧縮されると、表面仕上げを損ない、局所的に激しい熱を発生させ、超硬フライスに深刻な熱衝撃を与えます。
当社のアプローチは「強制介入」です。切削屑が切削ゾーンに1回転以上留まると、損傷は修復不可能になります。16年の現場経験に基づき、当社は切削深さに応じて流体力学を調整します。単に圧力を上げるだけでは必ずしも効果がなく、乱流渦が発生して切削屑が「デッドゾーン」に閉じ込められてしまう可能性があります。成功の鍵は、切削屑が可能な限り最速の経路で排出され、美しい金属表面仕上げが維持されるようにすることです。
エアブローかオイルミストか?超硬フライス刃の刃先を保護する最適なソリューション
HRC 50の金属をフライス加工する際、高圧エアブラストとMQLオイルミストを比較テストしました。その結果、高温部ではライデンフロスト効果により水溶性液体が刃先まで届かないことが分かりました。これが皮肉にも熱衝撃や微細な亀裂の原因となります。そのため、HRC 50のフライス加工用金属を保護するための最適な方法は、強力なエアブラストに微量の植物油を併用することです。
このオイルミスト方式は、圧縮空気で切削屑を吹き飛ばすと同時に、微細な油滴が摩擦を低減する極薄の膜を形成するという二重のメカニズムで機能します。航空宇宙関連サプライヤーの支援を行った際、従来のフラッド冷却方式からオイルミスト方式に切り替えたところ、工具寿命が30%以上向上し、表面仕上げも格段に均一になりました。重要なのはノズルの正確な配置です。工具のシャンクではなく、切削点に正確にノズルを向けることが重要です。
切削屑の発生を防ぐ:貫通冷却設計が止まり穴加工の品質向上にどのように貢献するか
止まり穴や深い溝を加工する場合、外部からのスプレーはほとんど役に立ちません。世界的に強い存在感を持つ中国の超硬フライスメーカーとして、当社は高硬度工具向けに「内部クーラント」供給経路を最優先事項としています。高圧空気を内部通路を通して工具先端に送り込むことで圧力差を生み出し、切りくずをフルートに沿って押し出します。これにより、穴底での「切りくず再切削」を完全に排除できます。
表面品質への影響は即座に現れます。HRC 50の材料を3*Dを超える深さで加工した際のテストでは、クーラント供給式工具を使用することで、穴底部の微細な裂け目を完全に除去できました。これらの工具は高価で、専用のスピンドル機能が必要となりますが、高価な焼入れ金型加工においては、コスト削減のために妥協することはお勧めしません。HRC 65エンドミルビットの構造と組み合わせることで、複雑な加工シナリオにおいて最も信頼性の高い戦略となります。
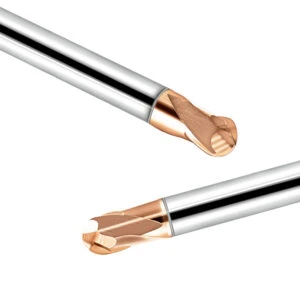
摩耗モニタリング:HRC 50フライス加工における最適な工具交換に関するお客様へのガイダンス方法
高硬度材料の加工においては、いつ加工を中止すべきかを見極めることが極めて重要です。HRC 50の材料の場合、工具寿命曲線は滑らかに低下するのではなく、しばしば「急激な低下」を示します。交換時期が早すぎると、部品あたりのコストが急激に上昇します。逆に交換時期を遅らせすぎると、表面を損傷したり、高額な加工物を致命的な欠けによって廃棄せざるを得なくなるリスクがあります。
このバランスを管理するには、加工現場で発生する物理的な兆候を検知する必要があります。高硬度部品を大量生産する場合は、「故障基準」を設定する必要があります。HRC 50の加工では、側面摩耗幅(VB値)が0.15mmを超えると、切削力が大きく変動することがわかっています。この段階では、工具の見た目は問題なくても、ワークピースの損傷を犠牲にして何とか加工を続けている状態です。
火花と音:HRC65の刃先に生じた微細な欠けを素早く識別するテクニック
熟練した機械工は、故障する前に感覚を頼りに作業を停止します。HRC 50以上の硬度の材料を加工する場合、正常な音は連続した低音の「シューッ」という音です。HRC 65のエンドミルビットを使用していて、断続的なキーキーという音や高音のチャタリング音が聞こえる場合は、刃先に微細な亀裂が生じている可能性があります。刃先はもはや鋭利ではなく、摩擦によって火花が鈍い赤色からまぶしいほど明るい白色に変わります。
また、切削屑にも注意してください。通常カールしている切削屑が粉状になったり、はっきりとバリが出たりした場合は、工具の「赤硬度」が限界に達したことを意味します。機械の負荷モニターだけに頼らないでください。慣性によって、微細な切削屑による変動が隠されてしまうことがあります。火花の色と方向にも注意してください。火花は、HRC 50のフライス工具が故障したことを示す最後のサインです。
摩耗痕による安定性評価:B2B顧客向けリモート診断
北米やヨーロッパのお客様から、中国製の超硬フライス盤の性能がなぜ低下しているのかというお問い合わせをいただく際に、工具摩耗の高解像度写真が頻繁に送られてきます。通常、摩耗痕は機械の状態を示す「心電図」のようなものです。摩耗が特定の刃先に集中している場合や、周期的な剥離が見られる場合は、スピンドルの動的振れや送りねじのバックラッシュを確認してください。高硬度材料の加工では、わずか0.01mmの不安定性でも、消えない痕跡が残ります。
工具だけでなく、摩耗の対称性も確認します。不規則な「ギザギザ」の痕跡は、加工プロセスの剛性不足を示しています。HRC 50以上の部品の仕上げに問題がある場合は、摩耗した工具の顕微鏡画像と加工パラメータ、図面をお送りください。多くの場合、解決策は高価な工具ではなく、加工パラメータを機械の特性に合わせて再調整することです。私たちの仕事における最大の喜びは、同業者と協力して、難しい加工問題の真相を解明することです。






