


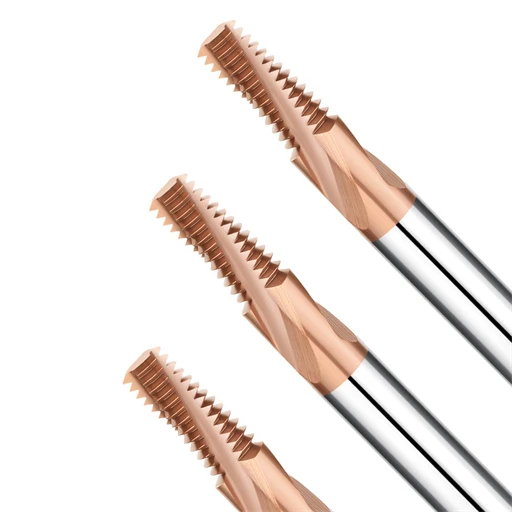
先週、ドイツの長年の航空宇宙関連顧客と深夜に緊急のビデオ通話を行いました。彼らは当社のHRC65ねじ切り盤を使用して、UNC規格の熱処理済み超高強度合金鋼を加工していました。現場での結果は悲惨なものでした。工具自体は破損しませんでしたが、「Go」ねじゲージはわずか2山で詰まってしまい、「No-Go」ゲージはそのまま空回りしてしまいました。
これは、高硬度鋼のフライス加工プロジェクトで繰り返し発生する典型的な失敗例です。HRC60を超える硬度の焼き入れ鋼に超硬ねじ切り工具を使用する場合、工具のたわみとCNC補正との間でミクロンレベルの攻防が繰り広げられます。このような極度の切削力の下では、鋼材用の標準的なねじ切り工具は容易にたわみ、穴の内側に目立たないテーパーが生じてしまいます。
多くの加工工場では、UNCねじ切りフライスを使用する際に、標準的な単一形状の直線入力プログラミングをデフォルトとして採用したり、工具中心送りと周辺送りの変換比率を見落としたりしています。この見落としにより、ねじ山のプロファイルが不完全になったり、ねじ山が破損したり、ピッチ径が公差外になったりします。深穴加工や一体型面取り加工では、標準工具では全く対応できないため、チャタリングを解消するために、可変ヘリックス角と強化コアを備えたカスタムねじ切りフライスを設計する必要があります。
「Go」ゲージの故障、歯の破損、コーティングの異常な剥離は、教科書的な理論だけでは解決できません。実際の機械加工では、冷却の変動、半径方向の切削深さ(ae)の微調整、または「ロールイン」アークの進入によって、5,000ドルの鍛造品が完成品になるか、スクラップになるかが決まります。現場で「Go」ゲージが合わないのに、ツールオフセットを調整すると「No-Go」ゲージがすぐに故障してしまう、といったイライラする状況に頻繁に遭遇しませんか?
ゴー/ノーゴーゲージの不具合:HRC65ねじ切り加工機を焼入れ鋼に使用する際の主な課題
硬化鋼の機械加工において、合否ゲージの故障は常に発生する、コストのかかる厄介な問題です。ワークピースの硬度がHRC65に達すると、材料のせん断抵抗が指数関数的に上昇し、わずかな加工誤差も増幅されます。加工担当者が工具半径補正を繰り返し調整しても、「合」ゲージが穴の入り口で引っかかってしまい、「不合」ゲージが予期せずスムーズに挿入されてしまうというケースが頻繁に見られます。
工具メーカーとして、私たちはこうした検査不合格の原因が工具寸法の誤りにあることは稀であることを知っています。むしろ、それらは通常、過酷な切削負荷下での剛性の著しい不足を示しています。ここには万能な解決策はありません。この問題を解決するには、切削効率、工具寿命、ミクロンレベルの精度の間で、現実的かつ実用的なトレードオフを行う必要があります。
工具のたわみとテーパーの問題:高硬度超硬ねじ切りミルにおける剛性と切削力のバランス
HRC65鋼を積極的に切削すると、工具と被削材の間に非常に大きな反発力が生じます。超硬ソリッドねじ切り工具は優れた硬度を備えていますが、高い半径方向荷重下では弾性率に物理的な限界があります。そのため、工具の突き出しが長いと工具先端にわずかなたわみが生じ、穴底のねじ深さが不足する箇所に微妙なテーパーが発生します。
固定された複雑なワーク形状を扱う場合、工具の突き出し量を最小限に抑えることはほとんど不可能です。当社の現場経験から、最適な解決策は、マージン幅を狭め、逃げ角を大きくして切削抵抗を低減することで、工具形状を最適化することにあることが分かっています。さらに、CNCプログラムでは、機械スピンドルの本来の剛性を活用するために、「プルミーリング」方式を採用し、らせん状の引き戻し経路を使用する必要があります。
ピッチ径の許容範囲外:CNCオフセット微調整によるUNCねじ切り加工における精度上のボトルネックの克服
統一粗目ねじを加工する際、60度の広いプロファイル角度により、切削深さが増加するにつれて切削接触面積が急速に拡大します。標準的な炭素鋼に慣れている多くのエンジニアは、誤ってCNCコントローラに大きな単一パス半径補正調整を適用してしまいます。しかし、HRC65鋼で統一粗目ねじ切り機を使用する場合、このような粗雑な調整はスピンドルモータ電流の急激な変動を引き起こし、ピッチ径が波打つ結果となります。
ねじの中間径を調整する際は、複数回に分けて段階的に調整していく方法を強くお勧めします。工具摩耗オフセット(G41のD値)の変更は、スピンドル負荷率を注意深く監視しながら、0.02mmを超えないようにしてください。「Go」ゲージを通過させるために工具補正を過度に増やす必要がある場合は、コントロールパネルを闇雲に操作するのではなく、作業を中断してパイロット穴のテーパーを確認してください。
スプリングバック:高靭性焼入れ鋼における「ゴー」ゲージの破損と「スプリングパス」戦略
工具のたわみ以外にも、特殊ダイス鋼の物理的特性は、厄介で目に見えない変数となる。特定の工具鋼は、極めて硬くなるまで焼き入れした後でも、高い弾性変形傾向を維持する。鋼材用ねじ切りフライスがプログラムされた経路を完了すると、金属は微小な回復を起こし、切削刃が離れた瞬間に元の形状に戻る。
この物理的な「スプリングバック」によって、加工後のねじ山幅が工具が実際に切削した経路よりも小さくなり、「Go」ゲージが引っかかってしまいます。この問題を解決するため、標準加工ループの後に必ず「スプリングパス」(半径方向の送り量をゼロにした仕上げ加工)を追加します。この工程では、工具の残留剛性のみを利用して弾性材料を削り取り、「Go」ゲージが「No-Go」側を緩めることなくスムーズに通過するようにします。

表面仕上げ不良とねじ山損傷:ねじ加工を最適化するための実践的な調整方法
極めて硬い金属の場合、ねじ山の表面仕上げが疲労寿命と組み立て精度を左右します。鏡面仕上げではなく、ねじ山の側面が裂けたり、バリが出たり、ギザギザになったりしている場合は、切削ゾーンの熱機械的バランスが崩れていることを意味します。多くの工場では、これを解決するために主軸回転数を無闇に上げようとしますが、HRC65鋼の場合、局所的な摩擦熱が発生し、熱損傷が加速するため、逆効果となります。
精密な輸出加工を数多く手掛けてきた実績に基づき、表面仕上げの精度向上には、切削屑の形状や切削力の評価が不可欠であると考えています。硬化鋼は非常に脆く、鋭利な切削屑を発生させるため、止まり穴に挟まって再切削されると、すぐに切削屑が裂けてしまいます。当社では、切削方向、熱衝撃制御、切削刃の微細形状という、相互に関連する3つの要素を調整することで、この問題を解決しています。
アップミリングとクライムミリングの選択:鋼材用ねじ切りミルのワークショップテスト中の切りくず排出に関する観察
硬化合金に内ねじを加工する際、切削方向によって切りくず排出の成否が決まります。当社の工場試験では、鋼材用の従来型ねじ切り機を従来型のアップミリングモードで使用すると、切削刃が薄い部分から厚い部分へと変化してしまいます。この摩擦作用によって深刻な加工硬化が生じ、高温の切りくずが工具の経路に勢いよく飛び散り、切りくずの再切削や微細な裂け目が発生します。
したがって、ほぼすべての高硬度加工用途において、アップカット加工法を推奨します。アップカット加工では、金属の厚い部分から薄い部分へと切削を進め、よりきれいな切りくずカールを生成し、切削屑を加工済みのねじ山空間へと後方に排出します。ただし、古いガイドウェイではアップカット加工時の力によってスティックスリップ振動が発生する可能性があるため、CNCマシンのボールねじのバックラッシュが最小限であることを確認してください。
冷却戦略における落とし穴を避ける:HRC65ねじ切り盤でエマルジョンクーラントを盲目的に使用すると熱割れが発生する理由
多くの機械工は切削ゾーンで煙が出ると、本能的に水溶性エマルジョンを穴に注ぎ込みます。しかし、HRC65のねじ切り盤を使用する場合、この従来の方法は工具寿命にとって致命的です。切削刃で発生する極度の熱と、断続的な円弧補間による瞬間的な冷却によって、激しい熱衝撃が発生し、下地の基材が急速に割れてしまうのです。
米国各地のワークショップで実施したトラブルシューティングの結果、熱による微細な亀裂によって、わずか数ピッチのねじ山内で切削刃が損傷することが確認されました。このような極めて高い硬度レベルの場合、高圧エアブラスト(6バール以上)またはMQL(最小量潤滑)を併用したドライ切削を強くお勧めします。これにより、安定した熱環境が維持され、高速の空気流によって高温で硬化した切りくずを穴から完全に排出することができます。
最先端のマイクロチッピング:高倍率観察による高品質超硬ねじ切り機のコーティング剥離の分析
ねじ山の表面が何の予兆もなく劣化し、工具自体に損傷が見られない場合でも、原因は微細なレベルに潜んでいます。使用済みの超硬ねじ切り工具を100倍に拡大して観察すると、基材の端に沿ってナノコーティングの斑点状の剥離や微細な欠けが頻繁に見られます。これらの微細なギザギザの欠陥は、まるで小さなノコギリのように作用し、加工物のねじ山の頂部を瞬時に削り取り、破壊してしまうのです。
このコーティングの早期剥離は、通常、刃先の鋭さと強度とのバランスが崩れていることに起因します。鋭すぎる刃先はHRC65の衝撃で瞬時に欠け、一方、過度に不動態化された刃先は摩擦熱を発生させ、コーティングの剥離を引き起こします。当社では、独自のサスペンション研磨プロセスを用いて刃先の半径を厳密なミクロン範囲内に制御していますが、刃先の偏摩耗を防ぐためには、工具の振れを0.005mm以下に抑える必要があります。
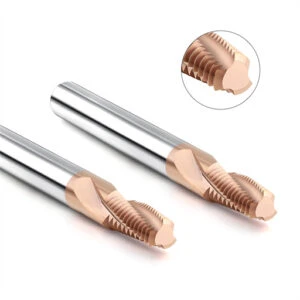
ねじ山の損傷と不完全なプロファイル:大ピッチおよびUNCねじ切りミルにおけるプログラミング修正
大ピッチねじの加工では、深刻なねじ山の歪みやねじ山側面の裂け目が発生することがよくあります。ねじピッチが大きいほど、半径方向の切削深さが深くなり、工具の食い込みも大きくなるため、主軸トルクの要求値が指数関数的に増加します。粗目ねじでねじ山の頂部が平らになる問題が発生した場合、加工業者は工具の製造上の欠陥を原因とすることが多いのですが、当社のチームによる現場監査では、ほとんどの場合、CNCツールパスのロジックに問題があることが証明されています。
極めて高い硬度の領域では、従来のプログラミング手法は物理的な力の限界に屈するしかありません。工具の超硬組織を破壊せずに、ピッチの大きな硬鋼を1回の補間パスで粉砕することはできません。プロファイルの引き裂きを解消するには、プログラミングコードを使用して、初期衝撃力を滑らかにし、半径方向の係合を段階的に下げ、円弧補間運動を補正する必要があります。
ツールパスの改善:直線状のラジアルエントリーを廃止し、円弧状のエントリー(ロールインエントリー)を採用する
焼き入れ鋼に工具を放射状にまっすぐ突き刺すと、リード歯が激しい衝撃にさらされます。この急激な負荷増加は、大ピッチUNCねじ切り盤のリードエッジが欠ける主な原因です。放射状にまっすぐ進入すると、材料に穴が開き、スピンドル電流が瞬間的に急増し、始点に局所的なチャタリング痕が残ります。このチャタリング痕が、その後の円軌道を台無しにしてしまいます。
この問題を解消するため、当社ではお客様に接線円弧進入、いわゆる「ロールイン」方式を用いて進入経路を書き直すようご案内しています。この手法では、工具が滑らかな半径に沿って切削領域に入り込み、切りくずの厚さがゼロからプログラムされた送り速度まで徐々に増加します。この進入経路にG02/G03を手動でプログラミングするには多少の計算が必要になりますが、工具の負荷が安定し、進入ねじ山がきれいに仕上がります。
マルチパスフライス加工: 推奨される半径方向切削深さ (ae高硬度鋼用
HRC60以上の鋼材に1回のパスで全深さの荒削り加工を試みるのは、工具予算を無駄にする大きな賭けです。鋼材用の標準的なねじ切り機を使用する場合、過剰な半径方向の切削深さ(ae)によって側圧が発生し、カッター本体が物理的にたわみます。このたわみは、下部がタイトで上部が緩い、規格外のテーパー状のねじ山形状として現れ、これは複数回のパスによる加工戦略でしか修正できません。
当社が16年間かけて硬質金型鋼材で実施した試験データによると、大ピッチねじには3~4回のラジアルパスが必要です。通常、最初の荒削りパスでねじ深さの50~60%を除去し、続いて2回目のパスで30%を除去します。その後、0.05mmに厳密に制限された最終仕上げパスを実施し、工具に過度の横方向荷重をかけることなく、材料のスプリングバックを除去します。
周辺送り速度の計算ミス:CNCシステムにおけるツールセンターの過負荷を防ぐ
これは、工場のプログラマーや機械オペレーターの90%以上が陥る、角速度に関する典型的な落とし穴です。CNCコントローラは、工具の中心線軌道に基づいて内部円弧補間を計算しますが、切削刃の外周に基づいて計算するわけではありません。工具マニュアルから生の外周送り速度をF値として直接入力すると、工作機械の中心が速く移動しすぎて、刃に過負荷がかかります。
高性能超硬ねじ切り工具が穴に進入した直後に折れてしまう場合、ほとんどの場合、中心線送り速度の計算ミスが原因です。穴径と工具径の比率に基づいて、プログラムの送り速度を下げなければなりません。計算式は簡単です。中心送り速度 = 輪郭送り速度× (穴径-工具径) / 穴径。サイクル開始前に、CAMソフトウェアの出力結果をこの計算式と照らし合わせて確認してください。
予期せぬ工具破損と短い寿命:深穴加工または特殊鋼加工における極端なスケジュール戦略
精密金型や軍用鋼の製造において、工具の突然の破損はまさに悪夢です。特に、加工深さがねじ径の2倍(>2D)を超える場合はなおさらです。このような狭い深穴では、切りくずが詰まりやすく、摩擦熱が急激に上昇します。納期が厳しい多くの工場では、切削抵抗の段階的な増加を無視して、標準的な加工サイクルを盲目的に適用しています。
この見落としは、工具寿命が期待を下回るだけでなく、工具詰まりの頻発にもつながります。工具寿命を延ばすには、主軸回転速度を下げるだけでは不十分です。穴あけ前の条件を制御し、長さと直径の比率による剛性不足を補う必要があります。物理的な負荷を前工程に分散させることで、厳しいスケジュール要求下でも安定したバッチ生産を実現できます。
下穴寸法の限界に挑戦:HRC65ねじ切りフライスにおける初期切削負荷の低減
超硬金属を加工する際、技術者は下穴加工チャートの下限値を厳守することが多い。しかし、HRC65のねじ切り加工機を使用する際に穴を小さく開けすぎると、荒加工時に工具先端が根元付近で過剰な金属を除去することになる。この初期切削時の過負荷は、早期の熱疲労を引き起こす隠れた要因となり、突然の工具破損につながる。
最終的なねじ公差が満たされている限り、下穴のサイズを許容上限値に近づけることをお勧めします。下穴径をわずかに大きくすることで、ラジアル方向の切削時に除去される金属量を約20%削減できます。この数ミリ単位の最適化により、初期の切りくず排出が改善され、スピンドル電流が低下するため、高硬度工具でも材料にスムーズに食い込むことができます。
長いオーバーハングによるチャタリング:コア厚調整機能と可変ヘリックス角を備えたカスタムねじ切り機への切り替え
ねじの深さが増すにつれて、標準工具の突き出し量は最終的に臨界剛性比を超え、びびり振動が避けられなくなります。この周期的な振動はねじ山側面に見苦しい波紋を残し、不均一な衝撃荷重によって刃先が急速に破損する原因となります。米国の多くのマシニングセンタは、長さ対直径比が3:1を超えると、この問題に苦慮しています。これは、標準的な減速方式では共振を解消することなく効率を犠牲にしてしまうためです。
深穴加工におけるこうしたボトルネックを解消するため、当社は標準カタログ製品に頼らず、機械主軸の特性に合わせたカスタムねじ切り加工機を設計しています。これらの設計では、曲げ剛性を高めるために工具の基部におけるコア径を大きくし、可変ねじ角を採用しています。この形状により切削時の共振が抑制され、振動が軽減されるため、標準的な送り速度を維持することが可能です。
スクラップゼロの破損防止:高価なワークピース加工において、鋼材用ねじ切りフライスが超硬タップよりも優れている理由
数千ドル相当の航空宇宙用鍛造品を加工する際、工具が1本折れるだけでワークピース全体が廃棄処分となる可能性があります。購買部門からは、サイクルタイム短縮のために超硬タップを使用しない理由についてよく質問されます。リスク軽減の観点から言えば、トルク過負荷によって硬化鋼内部でタップが折れた場合、その剛性の高いねじ山が穴にしっかりと食い込み、半製品を損傷することなくタップを取り出すことはほぼ不可能になります。
対照的に、鋼材加工には高品質のねじ切り機を選ぶのが、スクラップ率ゼロを実現する最も賢明な方法です。カッターの直径がねじ穴よりも小さいため、引き抜きのための十分な幾何学的クリアランスが確保されます。停電やオペレーターのミスで破損した場合でも、破損した超硬チップがねじ山に食い込むことがないため、技術者はピンセットで簡単に取り出すことができます。
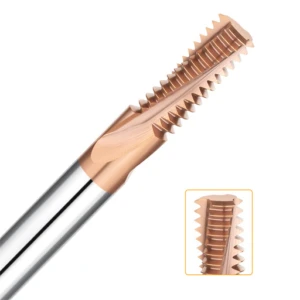
極限的な非標準条件への対応策:標準工具から特注ねじ切り機への切り替え時期
ゲージの不具合、表面仕上げ、ピッチ補正といった問題に対処した後、厳しい現場の現実と向き合わなければなりません。標準工具カタログがどれほど完璧に見えても、あらゆる極端な形状や特殊合金に対応できるわけではありません。薄肉加工、段差のある障害物、あるいは脆弱な治具を扱う場合、標準パラメータを微調整すると段取り時間が無駄になります。標準工具で妥協すると、製品の品質管理が目に見えない形で損なわれることが少なくありません。
高硬度・高付加価値部品の受注を検討されている場合は、個々の工具コストから全体のサイクル効率へと焦点を移すことをお勧めします。非標準カッターは、標準オプションでは対応できない場合に工具本体を再構成することで、お客様の機械の究極的な剛性に直接適合するように設計されています。以下の2つのカスタマイズ事例は、当社がお客様のこうしたボトルネックをどのように解決しているかを示しています。
航空宇宙グレードの深穴加工と高い長さ対直径比:カスタム超硬ねじ切り加工機の事例研究
航空宇宙分野の顧客は、HRC62鋼に長さ対直径比4Dの内ねじを加工する必要がありました。市販の超硬ねじ切り盤を試しましたが、標準工具に必要な長いネック長によって中間部の剛性が著しく低下しました。その結果、穴の底で0.08mmのたわみが発生し、プログラミングを徹底的に調整しても「合格」ゲージを通過することができませんでした。
この剛性のボトルネックを解消するため、工具の構造比率を全面的に見直しました。このカスタム設計では、シャンクからネックへの移行部をテーパー状の台形形状に融合させ、逃げ角に非対称の負面取りを施しました。深穴加工時のたわみでお困りの場合は、具体的な作業条件と図面をお送りいただければ、工具のコア厚を最適化いたします。
ねじ切りと面取りの統合:大量生産における欧米顧客のバリと効率の問題を解決
大量生産ラインでは、ティア1サプライヤーは総サイクルタイムに関して厳格な基準を設けています。標準的な工程は、穴あけ、面取り、ねじ切りですが、頻繁な工具交換は切削以外の貴重な時間を浪費します。さらに、HRC65の高硬度鋼では、別工具を使用すると面取り部分の接合部に微細なバリが残ることが多く、ゲージの適合性が損なわれます。当社は自動車生産ラインの最適化において、まさにこのような問題を解決しています。
サイクルタイムが重要な作業ステーション向けには、統合型多機能カスタムねじ切り機を日常的に導入しています。面取りとねじ切り加工を1つの工具の異なる段付き部分に組み合わせることで、最終補間パス完了後すぐに穴の入口のバリ取りが行われます。生産上のボトルネックにお困りの場合は、材料仕様と工具リストをお知らせください。統合ソリューションを設計いたします。






