


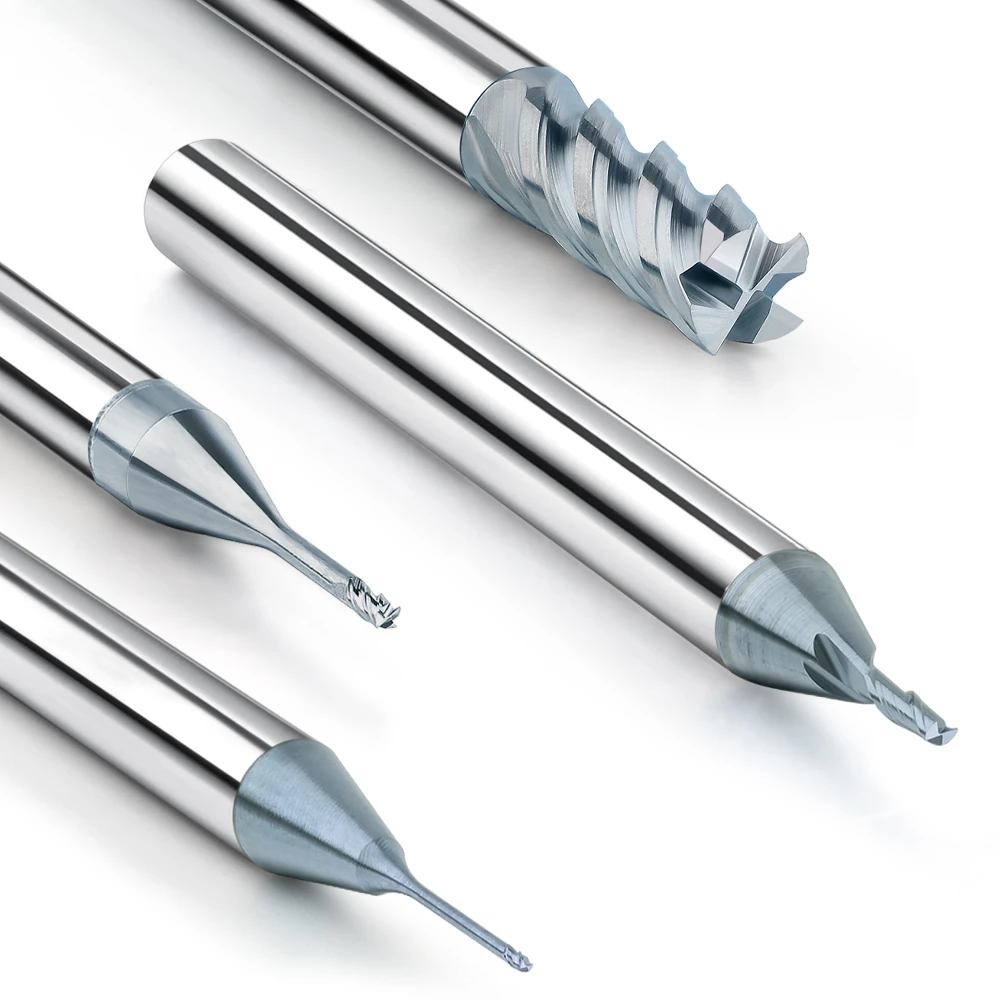
過去10年間、深型金型加工において、工具寿命の短さ、加工面の不安定さ、寸法誤差の繰り返しといった問題でお困りのお客様から、数多くの苦情をいただいてきました。高硬度金型鋼材や複雑な形状の深型アルミニウム合金など、どのような材料を扱う場合でも、適切なエンドミルを選ぶには、マニュアルの推奨事項に従うだけでは不十分です。金型の形状、切削長さ、材料の許容値などを慎重に検討する必要があります。
例えば、荒加工では、標準的なフラットエンドミルを使用すると、切りくずの排出が悪く、側壁の振動が大きくなることがよくあります。当社では、繰り返し実地検証を行った結果、荒加工用エンドミルに波状の刃先形状と適切な刃数を採用することで、これらの問題を大幅に軽減し、大量の材料を安全に除去できることが分かりました。仕上げ加工では、多くのお客様が深いキャビティの側壁仕上げに短刃エンドミルを好んで使用しています。しかし、仕上げ用エンドミルの工具長、刃先形状、コーティングの選択は、特にHRC45を超える金型鋼キャビティにおいて、表面仕上げと寸法安定性に決定的な影響を与えることが分かっています。不適切な工具の組み合わせを使用すると、再加工を繰り返すことになりがちです。
当社では、プロジェクトにおいて、超硬エンドミルのサプライヤーと頻繁に連絡を取り合い、同一ロット内で工具の硬度と刃先形状の一貫性を確保することで、加工サイクルに影響を与える可能性のある変動を回避しています。長年の経験から、深溝加工の成功は工具の選定だけでなく、工具の種類、刃先設計、切削条件、クランプ方法といった要素の組み合わせにかかっていることを学んでいます。
こうした深穴加工における繰り返し発生する課題に直面するたびに、私たちは常に自問自答します。表面品質を保証し、工具寿命を延ばし、手直しを減らすような工具の組み合わせをどのように選択すればよいのでしょうか?

深溝加工において、工具の破損はどの段階で最も多く発生するのか?
当社の経験では、深溝加工の各工程にはそれぞれ特有の課題が存在します。工具の破損は突然起こることは稀で、通常は応力や摩耗の蓄積によって徐々に発生します。荒加工では側壁の振動や切りくず排出不良が頻繁に発生し、中仕上げ加工では工具の突き出し量が大きすぎるために寸法ずれが生じることがよくあります。仕上げ加工では、表面の質感はスピンドルの振動や工作機械の精度に起因すると誤解されがちですが、実際には工具形状の不適切さや刃先の選択ミスが原因であることが多いのです。各工程における典型的な問題点を把握することで、リスクを予測し、工程の早い段階で工具の組み合わせや切削戦略を調整することが可能になります。
深型キャビティの加工においては、荒加工、中仕上げ加工、仕上げ加工の3つのゾーンに分け、実際の切削条件と材料硬度に基づいて最適な条件を選定します。金型鋼の深型キャビティ加工では、刃先の長さ、工具径、先端半径、コーティングの種類、工具ホルダの剛性など、様々な要素が最終結果に影響を与えます。過去のプロジェクトデータを分析した結果、適切な工具配置と切削パラメータの選択によって、工具破損や寸法誤差のリスクを大幅に低減できることが分かりました。
粗加工工程における切削屑の排出不良と側壁振動
荒加工では、通常、長刃または大径の荒加工用エンドミルを使用して材料を素早く除去します。しかし、刃の形状が不適切であったり、深いキャビティ側壁に対して送り速度が最適化されていない場合、切りくず排出の問題がすぐに発生します。同じ材料バッチ内でも、キャビティの位置によって切削条件は異なります。波刃や多刃の荒加工用エンドミルは切りくずの分断を改善しますが、それでも切削深さと送り速度とのバランスを考慮する必要があります。現場で切りくずの形状、切削音、工具温度を観察することで、刃当たりの切削深さを減らすべきか、送り速度を調整すべきかを判断します。
側壁振動もまた、繰り返し発生する問題です。オーバーハングの長い工具は、剛性の高い機械であってもわずかに揺れることがあり、寸法ずれや表面の微細な波紋を引き起こす可能性があります。通常、工具径を調整したり、多段階送り方式を採用したりすることで、工具寿命を維持しながら均一な切削力を維持します。経験上、荒加工の安定性は中仕上げおよび仕上げ加工の品質に直接影響し、粗加工が不十分な場合は後から完全に修正することはほぼ不可能です。
半仕上げ加工における過剰な工具突出は寸法ずれを引き起こす
半仕上げ加工では、中径の工具を用いて輪郭を仕上げます。深いキャビティでは工具の突き出し量が増加し、剛性不足によりわずかな曲がりが生じ、寸法ずれが発生します。高精度加工機であっても、突き出し比率が3:1または4:1を超えると、側壁のずれが数十マイクロメートルにも及ぶことがわかっています。このずれを抑制するため、当社では刃先を短くし、剛性の高い工具を選択し、刃当たりの材料除去量を減らすなどの対策を講じています。加工温度と切りくず形状をモニタリングすることで、工具の安定性をリアルタイムで評価しています。
工具の選定と切削戦略は非常に重要です。効率と精度を両立させるために、複数回の切削や工具形状の調整が必要かどうかをお客様と協議します。工具ホルダのクランプ長さ、クーラント流量、側壁の許容差はすべて最終寸法に大きく影響します。半仕上げは単に「余分な材料を除去する」だけではなく、仕上げ加工の基礎を築くものです。オーバーハングの剛性を無視すると、再加工が必要になることがよくあります。
仕上げにおける表面の質感は、多くの場合、工具選びの問題である。
仕上げ加工において、お客様はしばしば表面の凹凸をスピンドルや機械の精度に起因するものとされます。しかし、当社の経験では、仕上げ用エンドミルの選定ミスが根本的な原因であることが多いのです。長尺のエンドミルは深いキャビティでビビリ振動を起こしやすく、刃数が多すぎると発熱量が増加し、表面品質が低下します。当社では、機械のアップグレードだけでなく、工具形状、刃数、切削条件の最適化によって表面の凹凸を解消します。
工具のコーティングと材質は、仕上げ加工に大きな影響を与えます。高硬度金型鋼の場合、超硬エンドミルのサプライヤーと研削精度とコーティングの均一性を確認します。機械が完璧であっても、工具の組み合わせが不適切だと、表面の凹凸やわずかな寸法誤差が生じる可能性があります。仕上げ加工前に工具の形状、刃先の長さ、コーティングを評価することで、安定した加工と高品質な表面を実現できます。
深溝加工におけるエンドミルの種類を区別する方法
工具は、加工部の形状、深さ、加工代、材料の硬度によって異なる挙動を示します。当社では、マニュアルだけに頼るのではなく、機械の剛性、工具の突き出し量、クーラントの流れなどを考慮して、各加工箇所に最適な工具を選定します。長年の経験に基づき、刃先の種類、工具の長さ、刃数から迅速に評価する方法を開発し、加工計画段階での加工誤差やビビリ振動を防止しています。
当社では、お客様と工具の組み合わせについて頻繁に話し合っています。深溝加工は決して単一の工具だけでできるものではなく、荒加工、中仕上げ加工、仕上げ加工用のエンドミルを連携させて使用する必要があります。当社では、工具寿命、切削負荷、切りくず排出状況を追跡し、データに基づいて工具の選択とパラメータを調整しています。これにより、特に金型鋼や高硬度キャビティなど、工具選択のあらゆる細部が最終的な表面仕上げと寸法精度に影響する加工において、破損リスクを低減し、加工結果を安定させることができます。
大きな側壁代を荒削りするための長刃フラットエンドミル
大きな側壁代を荒削りする際には、長刃フラットエンドミルを使用します。長刃設計により切削回数を減らしつつ切削深さを維持できるため、サイクルタイムを短縮できます。工具の剛性は非常に重要です。突き出し量が大きすぎたり、クランプが不十分だったりすると、微細な振動や側壁のずれが生じる可能性があります。当社では、効率性と工具寿命を最大限に高めるため、工具ホルダのクランプ、送り、切削深さのバランスを調整しています。
切削屑の形状は綿密に監視されます。長い平刃カッターは目詰まりを起こしやすく、温度上昇や振動増加につながります。刃当たりの送り量を調整したり、キャビティの幅、深さ、材料の硬度に基づいて層状切削を行うことで、荒加工の安定性を確保できます。工程数は増えますが、このアプローチにより、半仕上げ加工における手直し作業を最小限に抑え、工具寿命を予測しやすくなります。
深い溝の隅の部分には丸刃カッターを使用する
丸刃カッターは、切削応力を角部に分散させることで、鋭角振動や刃先の過負荷を防ぎます。金型鋼の深いキャビティでは、工具の選択を誤ると、微細な亀裂や凹みが生じる可能性があります。キャビティの深さに適した半径を選択することで、均一な切削力を維持し、異常を低減します。
工具の直径と刃先の長さは安定性に影響を与えます。オーバーハングの長い丸刃カッターでも振動することがあります。クランプ長さと切削パラメータを調整することで、剛性限界を超えないようにしつつ、表面仕上げと寸法精度を維持できます。
底面輪郭移行部用ボールエンドミル
ボールエンドミルは、深いキャビティ底部や複雑な輪郭の加工に適しています。滑らかなツールパスの移行が可能になり、工具痕や波紋を軽減します。一方、フラットエンドミルやラウンドエンドミルは、半仕上げ加工や仕上げ加工において、曲面に目立つ痕跡を残すことがよくあります。
工具径と刃先長さに応じて切削負荷を制御します。突き出しが長すぎたり、刃先下部に力が集中したりすると、微細な振動や刃先摩耗の原因となります。切削経路、刃先送り量、クーラント流量を事前に評価することで、切りくず排出を最適化できます。実際の試験では、この組み合わせにより刃先底部の痕跡が軽減され、工具寿命が延び、顧客への結果報告の予測精度が向上することが示されています。
深溝加工において、荒削りエンドミルが従来の平型エンドミルよりも安定しているのはなぜですか?
深溝加工における豊富な経験から、荒加工工程は工具破損や側壁振動が最も発生しやすい工程であることが分かっています。従来の平刃エンドミルは、大きな切削代を切削する際にオーバーハングが大きすぎると、切りくずの堆積、切削力の不均一、微小振動を引き起こしやすい傾向があります。度重なる実験と顧客事例研究を通して、荒加工用エンドミルの歯形と波状エッジ設計が切削力を効果的に分散させ、切りくず排出効率を向上させることを発見しました。これにより、加工安定性が大幅に向上し、工具寿命も延びます。工具選定にあたっては、荒加工の堅牢性を最大限に高めるため、工具剛性、刃先長さ、直径、切削深さを同時に考慮しています。
さらに、荒加工時の切削戦略は、その後の半仕上げ加工および仕上げ加工に直接影響を与えます。不適切な工具を使用すると、側壁の振動や切りくずの蓄積が発生し、キャビティ形状のずれ、工具摩耗の増加、再加工リスクの上昇につながる可能性があります。当社では、キャビティの幅、深さ、および材料硬度に適した波刃形状の荒加工用エンドミルを選定しています。切削パラメータとクーラント流量を最適化することで、荒加工工程全体を通して安定した切りくず排出と温度制御を維持します。
波状エッジ設計がチップ分割に及ぼす実際の影響
深溝荒加工において、切りくずの形状は工具寿命と安定性に大きく影響します。標準的な平刃工具では、切りくずは長く細く、絡まりやすく、切削力が不均一になりがちです。波刃荒加工エンドミルは切りくずを短い断片に分割するため、除去の困難さが軽減され、渦巻く切りくずによる工具先端への衝撃が最小限に抑えられます。現場で切りくずの形成状況や切削音を観察することで、送り速度や切削深さをリアルタイムで調整できます。
波状の刃先形状は、特に高硬度鋼材において重要です。金型鋼やHRC45以上の材料では、不適切な刃先形状によって切削力が刃先に集中し、摩耗が加速して破損のリスクが高まります。実地試験の結果、波状の刃先を持つ荒削りエンドミルを使用することで、切りくずの分断が改善され、刃先への負荷が軽減され、より少ないパス数で滑らかな中仕上げ加工が可能になることが示されています。
熱蓄積時の工具寿命に歯形がどのように影響するか
深い溝での長時間の切削加工は、切削刃に熱を発生させます。一般的な平刃工具は高負荷下では放熱が難しく、刃先の摩耗が加速し、破損のリスクが高まります。特殊な歯形と波状の刃先を持つ荒削り用エンドミルは、切削接触角を改善し、切りくずの迅速な排出を促進します。これにより、局所的な温度上昇が抑えられ、工具寿命が延びます。
切削パラメータは、キャビティの深さや材料の硬度に応じて調整します。高硬度金型鋼の場合、熱の蓄積が速すぎる場合は、刃当たりの送り量を減らすか、クーラント流量を増やして過度の摩耗を防ぎます。経験上、適切な刃先形状を選択することが、熱管理、切削力のバランス、振動の低減に不可欠です。
横方向の切削深さを優先すべき時と送り速度を優先すべき時
深溝荒加工では、加工効率と工具安定性のバランスを取ることが非常に重要です。理論的には送り速度を上げると加工時間が短縮されますが、オーバーハングの長い工具で大きな切削代を加工する場合、送り速度を上げると振動が発生しやすくなります。そこで、キャビティの深さとオーバーハング比に基づいて横方向の切削深さを制御し、切削力を工具の剛性限界内に抑えることを優先します。個々の切削深さは浅くなりますが、加工全体の安定性が向上し、工具摩耗も軽減されます。
横方向の切削深さを制御することで、切りくずの排出と熱分布も改善されます。送り速度が速すぎると切りくずが蓄積し、局所的な熱スパイクが発生しますが、横方向の切削深さを小さくすることで、切りくずの排出がスムーズになり、チップへの負荷も軽減されます。送り速度を下げることは効率の低下ではなく、制御可能で安定した荒加工を実現し、その後の半仕上げ加工および仕上げ加工のための確固たる基盤を築くための戦略であることを、お客様によくご説明しています。
深溝側壁仕上げ用仕上げエンドミルの選定に関する実践経験
長年にわたり、お客様の深型金型仕上げ加工プロジェクトを手掛けてきた経験から、側壁の仕上げ精度や寸法精度は、底面加工よりも問題が発生しやすいことが分かっています。工具形状、刃数、刃長、工具ホルダのクランプ方法は、深型金型加工の安定性に大きく影響します。工作機械の精度や高速回転だけでは、品質を保証することはできません。仕上げ用エンドミルを適切に選択し、切削条件を最適化することが、ビビリ痕、波状痕、表面仕上げ不良を防ぐ鍵となります。当社では、各加工工程の前に、キャビティの深さ、幅、材料の硬度、工具の突き出し量を評価し、最適な工具の組み合わせを選択しています。
切削液の流れ方向と工具経路も、熱の蓄積と切りくずの堆積に影響を与えます。十分な剛性や適切な工具選定を行わずに、深いキャビティを半仕上げ加工した直後に仕上げ加工を行うと、微細な振動痕が残る可能性があります。長年の観察から、同じ種類の工具であっても、突き出し量や切削条件によって挙動が異なることが分かっています。そのため、工具選定や経路計画においては、理論的なパラメータよりも実践的な経験を重視します。
深溝側壁仕上げにおける4枚刃工具と2枚刃工具の違い
深溝の側壁仕上げ加工では、4枚刃工具と2枚刃工具を比較検討することがよくあります。4枚刃工具は切削力の分布がより滑らかで、一般的に表面仕上げも優れています。しかし、オーバーハングの長い深溝では、刃数が多いほど剛性負荷が増大し、振動痕が生じる可能性があります。深溝や狭い溝加工では、2枚刃工具を選択することが多いです。これにより切削効率は多少低下しますが、振動や表面の波紋を軽減できます。
工具経路と併せて、刃当たりの送り量と切削方向も最適化します。送り量が過剰であったり、経路のずれが不適切であったりすると、2枚刃工具でも波状の切削痕が生じる可能性があります。送り量の調整は、キャビティの幅、深さ、材料の硬度に基づいて行われ、切削液の流れと組み合わせることで、切りくずのスムーズな排出を実現します。当社の経験から、4枚刃工具と2枚刃工具にはそれぞれ長所と短所があり、選択は突き出し量、表面仕上げ、切削負荷によって決まることが分かっています。
長首仕上げエンドミルがビビリを起こしやすい理由
長首工具は深い空洞にも届きますが、突き出し量が多すぎると剛性が低下し、ビビリ痕が発生しやすくなります。これは特に高硬度鋼や深い側壁の加工において顕著です。わずかな先端のぐらつきでも、周期的な表面痕が残ることがあります。当社では、切削長を短くし、工具ホルダの長さを長くし、刃当たりの送り量と切削速度を調整して安定性を維持することで、この問題を軽減しています。
工具の刃先形状とコーティングも重要です。高硬度材料は、長首工具の摩耗を早めます。適切な時期に工具を交換したり、パラメータを調整したりしないと、びびり摩耗が増加します。当社では、工具の摩耗と突き出し量に基づいて切削戦略を動的に調整し、びびり摩耗を最小限に抑えながら、加工深さの要件を満たします。
半径角が小さいと表面品質に大きな影響を与える
多くのお客様は直径と刃先だけに着目し、小さなコーナー半径を見落としがちです。適切な仕上げエンドミルを使用しても、先端半径が合っていないと、局所的な傷や微細な凹みが生じる可能性があります。当社では、現場で工具先端半径をキャビティのコーナーに合わせて調整し、切削油とパラメータの最適化を組み合わせることで、表面品質を向上させます。
HRC45以上の金型鋼では、半径角が小さいと工具負荷と切りくず排出に影響します。適切な工具先端半径は、表面仕上げを向上させ、局所的な切削抵抗を低減し、工具先端の摩耗を最小限に抑え、工具寿命を延ばします。仕上げ加工前に、キャビティの角度、深さ、工具形状を評価し、微調整を行うことで、安定した信頼性の高い加工結果が得られます。
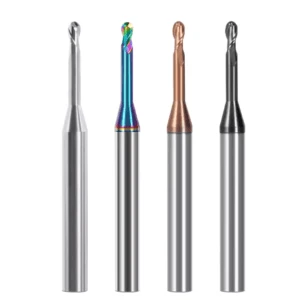
金型鋼用エンドミルの種類 – よくある選択ミス
深溝金型鋼の加工において、工具の選定ミスは再加工や工具摩耗の頻繁な原因となります。硬度の異なる鋼材には、それぞれ異なる工具基材、刃先形状、コーティングが必要です。多くのお客様は、直径や刃数のみに注目し、材料が切削負荷や工具寿命に及ぼす影響を無視しています。当社では、金型鋼のHRC値、キャビティ深さ、加工代を組み合わせて工具の剛性と耐摩耗性を評価し、荒加工と仕上げ加工を確実に制御できるようにしています。
工具の突き出し量とクランプ方法も安定性に影響します。突き出し量が大きすぎたり、クランプが不十分だったりすると、振動や表面粗さの欠陥が生じる可能性があります。当社では、切削経路と工具負荷をシミュレーションし、クーラントの流れと切りくずの排出を調整し、工具の組み合わせを最適化することで、異常や摩耗を低減します。仕様書を単に遵守するよりも、実際の観察に基づいた経験的判断の方が信頼性が高く、手直しやダウンタイムを削減できます。
HRC32とHRC48の金型鋼では、異なる金型基材が必要となる。
中硬度のHRC32金型鋼は、切削荷重に耐え、破損しないよう、高靭性超硬合金を必要とします。一方、より硬度の高いHRC48は、耐摩耗性と耐熱割れ性に優れた超硬合金が求められます。基材の選定は、実際の材料硬度に基づいて行われ、例えば、微細粒超硬合金や超微細粒超硬合金などを用いることで、高切削力下での摩耗や破損のリスクを低減します。
現場では、温度、切りくずの形状、工具の性能を観察します。同じ形状の鋼材でも、硬度が異なると挙動も異なります。切削が硬度許容範囲内に収まり、側壁と底面の寸法精度が維持されるように、刃当たりの送り量と切削深さを調整します。
高硬度鋼においては、コーティングは切削加工よりも重要な場合が多い。
HRC45以上の金型鋼では、切削刃の形状よりもコーティングの方が工具寿命と表面品質に大きな影響を与えます。耐摩耗性や密着性が不十分な場合、急速な摩耗、構成刃先、または微小亀裂が発生する可能性があります。当社では、TiAlNやAlCrNなどの耐摩耗性コーティングを選択し、キャビティ深さに応じて切削条件を調整します。
また、コーティングとクーラント、切削速度との適合性も確認しています。深いキャビティ内部では熱が集中するため、コーティングやパラメータの不一致は工具温度の上昇、表面仕上げの劣化、微小振動やチップの欠けを引き起こす可能性があります。工具交換やパラメータ調整は、摩耗状況や切削音を実際に観察して判断するため、理論計算よりも信頼性の高い結果が得られます。
高硬度鋼における長いオーバーハング加工で、刃当たりの送り量を減らす必要がある理由
突き出し量が大きすぎると剛性が低下し、先端部に力が集中して微細な振動痕や寸法誤差が生じます。切削力を均等に分散させ、加工の安定性を維持するために、刃当たりの送り量を減らします。
送り速度は、キャビティの幅、深さ、および工具径に基づいて現場で選択されます。送り速度を小さくすると加工時間は長くなりますが、振動と工具摩耗を効果的に抑制できるため、HRC45以上の金型鋼の深いキャビティ加工においては、最大送り速度よりも重要です。経験上、突き出し量、切削力、および送り速度のバランスを取ることが、工具寿命と加工品質の鍵となります。
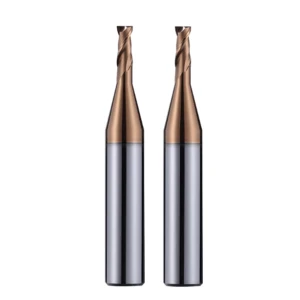
工具の長さの違いが深溝加工における実際の安定性に及ぼす影響
深溝加工における長年の経験から、工具の長さは多くのお客様が認識している以上に安定性に大きな影響を与えることがわかっています。お客様の中には、工具の全長に過度に注目し、有効切削面積と工具剛性の関係を軽視されているケースがよく見られます。刃先が長い工具は深溝の底まで届きますが、工具の剛性許容範囲を超えると、振動や側壁の波打ちが発生しやすくなります。当社では、切削刃の長さや工具ホルダのクランプ方法を決定する前に、溝の深さ、加工代、切削経路を評価し、制御可能な加工を実現しています。
工具の長さは、切削力の分布と切りくず排出効率にも影響します。深いキャビティでは、長いオーバーハング工具は先端に負荷が集中し、切りくずの排出を妨げ、振動や摩耗を悪化させます。切りくずの形状と表面テクスチャを観察することで、切削刃の長さを短くするか、切削パラメータを調整するかを判断します。長年の経験から、単に可能な限り長い工具を使用するのではなく、有効切削長を制御することで、より優れた安定性と表面品質が得られることがわかっています。
刃の長さが長いほど良いとは限らない。有効切断面積を考慮すること。
刃先が長すぎると、工具の剛性が低下し、側壁や底面に微細な振動や波紋が生じることがよくあります。当社では、キャビティの深さと切削代に基づいて真に必要な有効切削面積を算出し、剛性を損なうことなく加工要件を満たす刃先の長さを選定します。
切削戦略を計画する際には、工具径と突き出し比率も考慮します。送り量が多すぎたり、刃先が長い不適切な切削角度を用いると、工具先端への負荷が増大する可能性があります。切削経路をシミュレーションし、現場で切削力をモニタリングすることで、刃当たりの送り量と切削深さを最適化し、剛性を維持しながら表面仕上げを向上させます。
工具全長が長くなると、スピンドル負荷への影響は予想以上に大きくなる
お客様は、長い工具が主軸負荷に与える影響を過小評価しがちです。深溝加工では、長い工具ほど主軸に伝わる振動とトルクが大きくなり、機械の出力が十分であっても負荷が大きく変動します。当社では、主軸負荷の変動を事前に計算し、溝の深さと工具の長さに基づいて切削パラメータを調整することで、過度の振動や工具破損を防止します。
長尺工具は、高硬度金型鋼を切削する際に、局所的な温度上昇と刃先摩耗の加速を引き起こします。刃当たりの送り量を減らしたり、クーラント流量を最適化したりしなければ、工具寿命は著しく短くなります。当社では、切削力モニタリングと工具摩耗記録を用いて切削戦略を動的に調整することで、安定性を維持し、再加工リスクを低減しています。
ツールホルダーの長さは、最終的な加工結果を左右することが多い。
工具ホルダの長さは安定性に直接影響します。刃先の長さが適切であっても、クランプが不十分だと側壁や底面を切削する際にぐらつきが生じ、寸法誤差やビビリ痕の原因となります。当社では通常、有効切削面積の少なくとも3分の2をクランプし、切削負荷を調整することで安定性を確保しています。
クランプ方法は、キャビティの深さと工具径に応じて調整されます。長刃工具の場合、クランプが不十分だと先端部に力が集中し、摩耗が加速してチッピングが発生します。切削音、切りくずの形状、表面の質感などを観察することでクランプの適切性を評価し、必要に応じてクランプおよび切削パラメータを調整します。
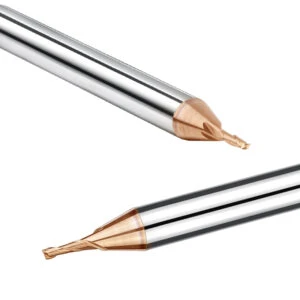
欧米のお客様向け深溝加工で当社がよく使用する工具の組み合わせ
欧米のお客様向けに長年にわたり深溝加工プロジェクトを手がけてきた経験から、単一の工具を使用すると安定性や表面品質が損なわれることが多いことが分かっています。そのため、当社では通常、溝の深さ、加工代、材料の硬度に基づいて、段階的な工具組み合わせ戦略を策定しています。
まず、荒削りエンドミルで余分な材料を除去し、効率的な荒削りとバランスの取れた切削力を実現します。次に、中仕上げまたは仕上げ加工の際に、仕上げエンドミルで側壁と底面を仕上げ、高品質な表面仕上げと寸法精度を実現します。この段階的なアプローチにより、振動、工具摩耗、および再加工率を大幅に低減できます。
現場では、キャビティの形状と深さに応じて、各工程ごとに工具径、刃数、刃長を調整します。同じモデルの工具でも、突き出し長さや切削経路が異なると性能が異なります。切削力、切りくず排出、切削温度を経験的に観察することで、工具寿命の最大限の延長と加工の安定性を確保します。
まず荒削り、それから仕上げる
実際には、荒削りエンドミルから始めるのが一般的です。これにより、切削力のバランスが取れ、切りくずの排出がスムーズになり、工具の突き出しによる振動を最小限に抑えることができます。工具径と歯形は、キャビティの深さと材料の硬度に基づいて選択され、安定した荒削り加工を実現します。
仕上げエンドミルで側壁と底面を仕上げることで、表面仕上げと寸法精度が保証されます。この段階的な工具加工方法は、特に高硬度金型鋼の深いキャビティ加工において、単一切削方式よりも信頼性が高くなります。
荒削り後の加工代は非常に重要です。工具交換前にキャビティ加工代を十分に分析しないと、ビビリ痕や表面工具痕が発生する可能性があります。当社では、仕上げエンドミルの切削範囲を安定させ、工具摩耗と振動を低減するために、適切な加工代を確保しています。このワークフローは、欧米のプロジェクトで繰り返し検証されています。
ゾーン分けされた工具径は、単一径の仕上げ加工よりも安定性が高い
深い空洞を加工する際は、幅と深さに応じて異なる直径の工具を選択し、複数のゾーンに分割することがよくあります。単一直径の工具で仕上げ加工を行うのは簡単ですが、特に長い突き出し部分では、側壁の振動や切りくず詰まりが発生しやすいという欠点があります。ゾーンごとに直径を調整することで、各ゾーンの切削負荷を制御し、工具が剛性限界内で動作することを保証し、安定性と表面品質を向上させます。
大径工具は、余裕のある部分を削り出すのに適しています。小径工具は、角や狭い部分を仕上げるのに適しており、突き出し量の増加や切削力の集中を防ぎます。これにより工具交換の回数は増えますが、振動や摩耗が軽減され、最終的な加工結果をより制御しやすくなります。
安定性を確保するための最適な底面許容値
底面クリアランスの管理は、仕上げの安定性にとって非常に重要です。クリアランスが少なすぎると、工具の振動や欠けの原因となり、多すぎると再加工コストが増加します。深型金型鋼キャビティに関する当社の経験に基づくと、底面クリアランスは0.1~0.2mmが一般的に最も安全です。
工具の剛性、突き出し長さ、キャビティ深さ、材料硬度、工具径に応じて、加工代を微調整します。突き出し長さの長い工具では切削負荷を軽減するために加工代をやや大きく設定する必要があり、突き出し長さの短い工具では表面仕上げを向上させるために加工代を小さく設定できます。これにより、工具寿命を保護しながら、安全かつ効率的な底面加工を実現します。
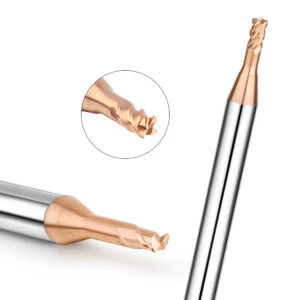
超硬エンドミルサプライヤーの供給安定性が深溝加工に及ぼす影響
欧米の顧客との経験から、工具の安定供給は価格よりも加工品質とスケジュールに大きな影響を与えることがわかっています。緊急プロジェクトにおいては、供給の不安定さや超硬合金のロットごとの性能ばらつきが、工具寿命の変動、表面仕上げの不均一性、加工計画の混乱を引き起こす可能性があります。
エンドミルサプライヤーを選定する際、当社は製品仕様に加え、供給サイクル、ロットの一貫性、アフターサービス対応を最優先事項としています。納期とロット特性を事前に連絡し、工具記録ファイルを管理することで、再注文や長期プロジェクトにおける加工の円滑化を図っています。ロットの一貫性により、工具摩耗の予測可能性、安定した切削屑排出、そして手直し作業の削減が実現します。
超硬合金のバッチの一貫性が工具寿命を左右する
同じモデルの超硬工具であっても、製造ロットによって粒子サイズや密度が異なるため、性能が異なる場合があります。当社では、摩耗、切削温度、切りくずの形状を監視することで、ロット間の一貫性を判断しています。
ロット間のばらつきは、長い突き出し量と高い切削負荷の下で、工具先端の欠けや側壁のビビリを引き起こす可能性があります。工具の使用状況を記録し、それをサプライヤーのロット情報と関連付けることで、工具寿命と再加工リスクを予測し、深溝加工における制御性を向上させます。
顧客は価格よりも寸法の一貫性を優先する
欧米の顧客にとって、再注文の決め手となるのは、コストよりも工具の寸法精度と性能の一貫性である。直径や切削長さのわずかなずれでも、ビビリ振動、工具痕、あるいは深いキャビティにおける寸法誤差を引き起こす可能性がある。
当社では、工具の事前測定、バッチ記録の維持、加工パラメータの微調整を行い、一貫した加工結果を保証します。バッチごとのばらつき、工具の摩耗、表面仕上げに関するデータをお客様に提供することで、特に高負荷や長い突き出し量といった条件下では、価格よりも切削安定性と工具の一貫性が重要であることを実証します。
非標準長首工具の納期はプロジェクトスケジュールに直接影響する
深溝加工には、特殊な長首工具が必要となることがよくあります。納期が遅れると、後続の仕上げ工程が中断され、プロジェクト全体が混乱する可能性があります。そのため、当社ではこうした工具を事前に発注し、納期を守るためにサプライヤーの生産能力を確認しています。
遅延が発生した場合は、表面精度を確保しつつ、分割加工や一時的な短尺工具を用いて現場での戦略を調整します。この経験から、深穴加工プロジェクトを予定通りに完了させるには、サプライチェーンの安定性と工具のタイムリーな納入が不可欠であることが改めて確認されました。






