


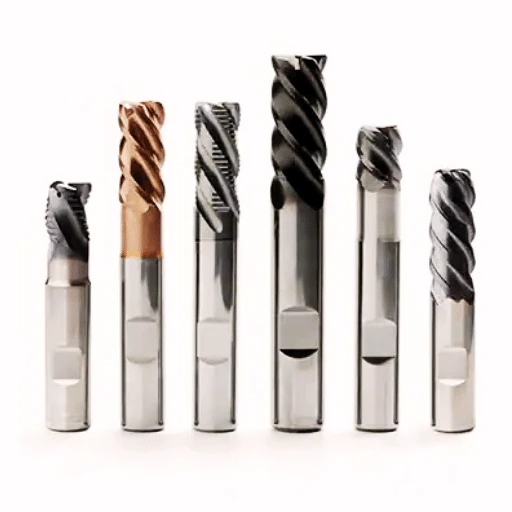
金型製造では、工具性能に極めて厳しい要求が課せられます。複雑な3D表面の精密加工だけでなく、高硬度材料の切削においても高い効率性と優れた表面品質が求められるからです。金型製造においては、荒加工から仕上げ加工まで、さまざまな種類のエンドミルが多様な役割を果たします。エンドミルの形状、刃数、材質、コーティングは、加工効率、工具寿命、寸法精度に直接影響を与えます。
エンジニアは通常、H13、P20、タングステンカーバイドなどのワーク材質、加工工程、および表面仕上げの要件に基づいて適切なエンドミルの種類を選択します。一般的な工具には、フラットエンドミル、ボールエンドミル、ラフィングエンドミル、Tスロットカッターなどがあります。深いキャビティや複雑なキャビティの加工では、エンドミルとスロットカッターの違いを理解することが重要です。エンドミルは3D輪郭および表面加工に優れており、スロットカッターは深いスロットや構造溝に最適です。
超硬合金材料とコーティング技術の進歩により、超硬エンドミルは金型製造において主流となっています。超硬エンドミルの切削速度を適切に設定することで、発熱を抑え、工具寿命を延ばし、表面仕上げを向上させることができます。TiAlN、AlCrN、CVDダイヤモンドなどのコーティングの種類と工具形状を最適化することで、加工効率と工具耐摩耗性をさらに向上させることができます。
金型メーカーは、OEM/ODMエンドミルサプライヤーと連携し、特定のワークピースや加工プロセスに合わせてカスタマイズされた工具を開発するケースが増えています。これらのソリューションは、工具と機械の互換性を高め、加工の一貫性を向上させ、生産コストの抑制に役立ち、高精度・高効率な金型製造をサポートします。
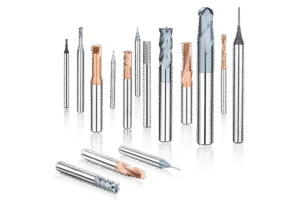
金型加工における工具特性と適用要件
金型製造は、高硬度材料の切削と複雑な幾何学的表面加工を組み合わせた複雑なエンジニアリングプロセスです。そのため、切削工具の性能と安定性には極めて高い要求が課されます。従来の機械加工とは異なり、金型部品には深いキャビティ、狭い溝、曲線状の遷移部が特徴的な場合が多く、エンドミルの種類と切削パラメータの適切な選択が、最終的な金型の精度と寿命を左右します。
エンジニアは、工具形状や材質だけでなく、ワークの硬度、切削負荷、放熱性、機械剛性も考慮する必要があります。超硬エンドミルを用いて高硬度材料を加工する場合、工具寿命を延ばし、加工品質を維持するためには、切削速度の制御が不可欠です。ボールエンドミル、コーナーラジアスエンドミル、ラフィングエンドミルといった各エンドミルは、金型製造ワークフローにおいてそれぞれ異なる役割を果たします。それぞれの特性と適切な加工条件を理解することは、効率的な金型製造に不可欠です。
金型製造の典型的なプロセスフローと切削特性
金型の製造は通常、荒加工、半仕上げ、仕上げの 3 つの段階を踏みます。
-
荒削り:材料の迅速な除去に重点を置きます。粗歯エンドミルまたは荒削りエンドミルは、切削時間を短縮しながら効率的に材料を除去します。
-
半仕上げ加工:形状の近似と表面の滑らかさを重視し、寸法安定性を向上させ、工具負荷を軽減するために、コーナー半径エンドミルがよく使用されます。
-
仕上げ加工:表面仕上げと輪郭精度を確保します。ボールエンドミルは、精密な3D表面加工やキャビティ加工に最適です。
溝入れ加工や深溝加工においては、エンドミルとスロットカッターの適性を評価する必要があります。エンドミルは輪郭加工や曲面加工に最適ですが、Tスロットカッターやスロットカッターは深溝や構造化された溝の加工に適しています。適切な工具タイプと切削戦略を選択することで、工具の摩耗を低減し、振動を最小限に抑え、形状の一貫性を維持できます。
金型材料のツール性能要件
金型の材質によって、カスタマイズされたツールの設計とコーティングが必要になります。
-
P20プレ硬化鋼:適度な硬度により、TiAlNコーティングされた超硬エンドミルは中速から高速の切削を効率的に行うことができます。
-
H13熱間加工鋼:高い硬度と耐熱性のため、耐摩耗性と切削安定性を確保するために、AlCrNまたはCVDダイヤモンドコーティングされたエンドミルが必要です。
-
超硬合金製金型:極めて高い硬度と耐チッピング性のため、精密加工には微粒子超硬エンドミルが必要となる。
切削速度と送り速度は、発熱を抑え、工具寿命を延ばし、表面仕上げを維持するために、慎重に制御する必要があります。OEM/ODMエンドミルのカスタマイズにより、刃先角度、チップフルート形状、コーティングの種類を各材料に合わせて最適化し、最適な性能を実現できます。
ツール選択に影響を与える主な要因
ツールの選択は、ワークピースの材質、精度要件、生産サイクル、および機器の能力によって異なります。
-
硬度:工具の材質とコーティングを決定する要素です。高硬度鋼には、耐摩耗性に優れた超硬合金製またはコーティングされたエンドミルが必要です。
-
表面品質:形状と切削刃の設計に影響を与えます。ボールエンドミルは、自由曲面に対して均一な表面粗さを提供します。
-
加工効率:切削屑の排出性と熱安定性に依存します。超硬エンドミルの切削速度を適切に設定することで、工具寿命が延び、金属除去率が向上します。
OEM/ODM 連携により、ツール パラメータを特定の金型に合わせてカスタマイズし、コスト、効率、精度のバランスをとることができます。

金型製造でよく使われるエンドミルの種類と機能の比較
金型製造には、精密な切削、高い材料除去率、そして優れた表面仕上げを実現する高性能エンドミルが求められます。工具構造や加工工程の違いにより、効率と精度を確保するには、適切な工具選定が不可欠です。一般的に使用されるエンドミルには、フラットエンドミル、コーナーラジアスエンドミル、ボールエンドミル、そして荒加工用エンドミルがあり、それぞれが荒加工、中仕上げ加工、仕上げ加工の各工程で異なる役割を果たします。さらに、Tスロットエンドミルとスロットカッターは、溝入れ加工、構造的特徴の加工、そして逆肩加工において重要な役割を果たします。
適切なエンドミルを選択するには、H13、S136、タングステンカーバイドなどの金型材質を考慮する必要があります。また、超硬エンドミルの加工深さ、工具剛性、切りくず排出スペース、切削速度も評価する必要があります。様々なエンドミルの設計特性と用途の違いを理解することで、高精度金型加工を最適化し、工具寿命を延ばし、生産効率を向上させることができます。
フラットエンドミル - 平面加工および荒加工に最適
フラットエンドミルは、金型製作において最も広く使用されている工具の一つです。フラットな先端、強力な切れ刃、そして効率的な切りくず排出を特徴としています。平面加工、溝入れ加工、輪郭荒加工に最適です。垂直な切れ刃により材料の迅速な除去が可能で、プリハードン鋼や中硬質金型鋼の初期成形段階に適しています。
フラットエンドミルは、加工効率と工具寿命のバランスをとるために、荒加工用エンドミルと交互に使用されることがよくあります。超硬エンドミルの適切な切削速度と効果的な冷却戦略を組み合わせることで、熱の蓄積を抑え、工具の摩耗を最小限に抑え、後続の仕上げ工程における寸法精度を確保します。
コーナーラジアスエンドミル – スムーズな移行と金型キャビティコーナー加工
コーナーラジアスエンドミルは、フラットエンドとボールエンドの両方の特性を兼ね備えています。丸みを帯びた先端は応力集中を軽減し、切削安定性を向上させ、金型キャビティのコーナー、面取り、曲面の境界部分の加工に最適です。フラットエンドミルと比較して、丸みを帯びた設計は工具寿命を延ばし、チッピングのリスクを低減します。
これらの工具は、形状トリミングや局所的な移行部などの中仕上げ加工に優れています。H13やS136などの高硬度金型鋼の場合、TiAlNまたはAlCrNコーティングを施したコーナーラジアスエンドミルは、切れ味と耐摩耗性を維持し、表面品質、工具寿命、コストの理想的なバランスを実現します。
ボールノーズエンドミル – 3Dサーフェスおよび自由曲面仕上げ
球面チップを備えたボールノーズエンドミルは、3Dサーフェスや自由形状キャビティの高精度加工に不可欠です。プラスチック金型、ダイカスト金型、高光沢表面部品など、幅広い用途に使用されています。
これらの工具は、低切込み・高速切削条件下で最高の性能を発揮し、ツールマークと表面粗さを低減します。超硬エンドミルの切削速度と送り速度を適切に制御することで、刃先の過熱や表面の摩耗を防止できます。高品質な表面仕上げと寸法安定性を実現するには、CVDダイヤモンドコーティングボールエンドミルが鏡面仕上げに不可欠です。
荒削りエンドミル – 高い材料除去率と耐摩耗性設計
荒削りエンドミル(ウェーブエッジカッターまたは粗刃カッターとも呼ばれる)は、波形の切れ刃を特徴とし、効率的な切りくず排出と振動抑制を実現します。金型製造の初期段階における荒削りに最適です。多溝構造の深い切りくず排出構造により、切削中の熱蓄積を抑え、工具の焼結を防ぎながら、材料を迅速に除去します。
これらのエンドミルは、P20またはタングステンカーバイド金型における重切削に適しています。超硬荒加工用エンドミルの切削速度と送り速度を最適化することで、工具寿命を延ばすことができます。OEM/ODMエンドミルのカスタマイズにより、金型のサイズや機械の剛性に応じて刃先設計を調整できるため、効率と工具寿命が向上します。
Tスロットエンドミルとスロットカッターの機能の違い
Tスロットエンドミルは、隠れた溝や逆T字型構造を加工し、構造的な剛性と優れた切削性を備えています。スロットカッターは、深い溝や連続パスの加工に優れ、強力なラジアル切削と切りくず除去を実現します。
エンジニアは、最終形状の加工精度と効率のバランスを取るために、スロットカッターの前にエンドミルで輪郭をプレミリングすることがよくあります。量産金型の場合、カスタマイズされたOEM/ODMエンドミルとスロットカッターの組み合わせにより、加工の一貫性、工具寿命、そして高効率な金型製造の結果が向上します。

金型製造における超硬エンドミルの性能最適化
金型製造において、超硬エンドミルは優れた耐摩耗性と高温硬度により、主要な工具選択肢となっています。その潜在能力を最大限に引き出すには、エンジニアは適切な工具形状を選択する必要があります。切削速度と送り速度の最適化も同様に重要です。適切な加工パラメータ設定は、工具寿命を延ばすだけでなく、プリハードン鋼、金型鋼、焼入れ鋼、銅合金などの材料を加工する際の表面仕上げを向上させます。
高性能コーティングと適切な冷却戦略を組み合わせることで、高速フライス加工やドライ切削条件下での工具安定性とコスト効率がさらに向上します。これらの性能最適化戦略は、高精度金型加工や3Dキャビティ仕上げ加工において特に重要です。
金型加工における超硬エンドミルの利点
超硬エンドミルは、炭化タングステンとコバルトバインダーから焼結され、高い硬度と優れた耐摩耗性を備えています。高温摩擦や切削衝撃にも耐え、工具寿命を大幅に延長します。高速度鋼(HSS)や粉末冶金工具と比較して、超硬エンドミルは高速度・高送り速度でも刃先安定性を維持するため、プリハードン鋼、金型鋼、焼入れ鋼、ステンレス鋼などの難削材の加工に適しています。
優れた熱安定性により、切削領域における熱による変形が抑制され、部品精度が向上し、安定した表面品質が確保されます。超硬エンドミルはそれぞれ独自の役割を担っており、材質と加工段階に適した組み合わせを選択することが、性能を最大限に引き出す鍵となります。
超硬エンドミルの切削速度に関する原理とよくある誤解
切削速度は超硬エンドミルの性能を左右する重要な要素です。適切な設定には、工具径、ワークの硬度、コーティングの種類、そして工作機械の剛性を考慮する必要があります。よくある誤解として、工具の摩耗を犠牲にして盲目的に高速化を追求したり、すべての被削材に対して固定速度を適用して早期の故障につながることが挙げられます。
正しいアプローチは、安定した効率的な切削結果を得るために、メーカーの推奨事項に従い、材料の種類(P20、H13、S136 など)と加工条件に基づいて速度と送りの比率を最適化することです。
金型材料別の推奨切削速度と送り速度参考表
金型材料によって摩耗メカニズムや熱伝導が異なるため、切削速度 (Vc) と歯当たりの送り (fz) をそれに応じて調整する必要があります。
-
予硬化鋼(P20):切削速度Vc 150~220 m/分、切削面厚 fz 0.03~0.06 mm/歯
-
焼入れ鋼(H13、>50 HRC): Vc 80~150 m/分、fz 0.02~0.05 mm/歯
-
銅またはアルミニウム合金製金型: Vc 300~600 m/分、fz 0.05~0.12 mm/歯
加工パラメータとツールの摩耗を記録することで、エンジニアは将来のバッチ加工のために信頼性の高い切削データ ライブラリを構築できます。
工具寿命と加工面品質の向上に関する実践的な推奨事項
工具寿命を延ばし、高い表面仕上げ(Ra ≤ 0.4 μm)を実現するには、パラメータの最適化に加えて、プロセス制御にも注意を払う必要があります。
-
振動と振れを減らすために安定したツールホルダーを使用してください。
-
熱の蓄積を減らすためにエアブラストまたは MQL を使用します。
-
加工段階に応じて工具タイプを選択します。荒加工には荒加工エンドミル、仕上げにはボールノーズエンドミルを使用します。
-
定期的に側面の摩耗や欠けがないか点検し、重大な摩耗が発生する前に工具を交換してください。
これらの対策により、全体的なコストを削減し、一貫した金型品質を確保しながら、非常に効率的なキャビティ加工が可能になります。

コーティングと工具形状の重要な影響
金型加工において、エンドミルの性能は工具材質だけでなく、コーティングと形状にも左右されます。適切なコーティングを選択することで、耐摩耗性、耐熱性、耐凝着性が向上します。一方、精密な形状は切削抵抗、切削片除去効率、そして表面仕上げに直接影響します。コーティングと形状パラメータを最適化することで、エンジニアは加工効率を大幅に向上させ、工具寿命を延ばし、複雑な金型キャビティの寸法精度を維持することができます。
これは、熱負荷と切削摩耗が顕著となる高硬度鋼、プリハードン鋼(P20、H13)、焼入れ鋼の加工において特に重要です。適切なコーティングを施した超硬エンドミルの硬度を活用することで、高温条件下での工具摩耗を軽減し、3Dサーフェス加工や深穴加工を安定させることができます。
一般的なコーティングの種類と適用可能な金型材料
さまざまなコーティングは、材質や切削条件に応じて独自の利点を提供します。
-
TiAlNコーティング:硬化金型鋼の高速加工に最適。優れた耐熱性を発揮し、乾式切削時の摩耗を低減します。
-
AlCrNコーティング:高い耐熱性と耐酸化性を備え、高速加工される熱間加工鋼(例:H13)に適しています。
-
CVDダイヤモンドコーティング:非鉄金属金型や高硬度複合材に最適。摩擦を低減し、表面仕上げを向上させ、工具寿命を延ばします。
エンジニアは、安定性とコスト効率のバランスをとるために、金型の材質、加工深さ、工具の直径、切削速度に基づいてコーティングを選択します。
切れ刃設計、ねじれ角、チップ溝形状の影響
工具形状は切削挙動と切削片除去効率を決定します。主な要因は以下のとおりです。
-
すくい角と逃げ角:切りくずの形成と切削力に影響を与え、工具寿命と表面品質に影響を及ぼします。
-
ヘリックス角:ヘリックス角が大きいほど、自由曲面や深い空洞の切削がスムーズになり、切りくずの排出効率も向上します。ヘリックス角が小さいほど、剛性の高い加工に適しており、振動を低減できます。
-
フルート形状:適切なフルート数と形状は、切りくず排出と放熱を改善し、目詰まりを防ぎ、加工の安定性を向上させます。
これらのパラメータを最適化すると、高い材料除去率と優れた仕上げ品質を維持しながら、ツールの摩耗と振動が軽減されます。
高速・ドライ切削条件における工具構造の最適化
高速・ドライ加工では熱負荷と切削抵抗が増大し、従来の工具では摩耗や欠けが発生しやすくなります。最適化戦略には以下が含まれます。
-
工具剛性とネック強度を高め、深穴加工時の振動を最小限に抑えます。
-
高耐熱コーティングや複合コーティングを使用して、摩擦と熱を軽減します。
-
フルート設計を最適化して、チップを素早く除去し、ツールの過熱を防止します。
-
小径エンドミルのねじれ角と工具先端の形状を調整して、力と表面品質のバランスをとります。
これらの最適化により、工具寿命が延び、寸法精度が維持され、高速、高送り、ドライ切削条件下でも優れた表面仕上げが保証されます。
金型業界におけるOEM/ODMエンドミルカスタマイズの価値
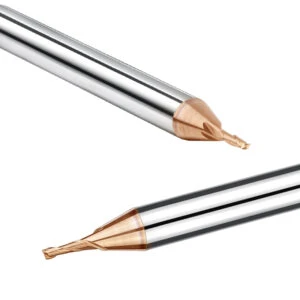
標準化された工具では、複雑な形状のキャビティ、特殊な材料、高精度な加工要件に対応するのが難しい場合が多い。OEM /ODMエンドミルのカスタマイズは、加工効率、一貫性、コスト効率を向上させる。金型メーカーは、経験豊富なサプライヤーと協力することで、工具の形状、コーティング、切削刃を、加工対象物の形状、硬度、加工深さ、機械の剛性に合わせて調整し、精密な金型加工とバッチごとの一貫性を確保できる。
カスタマイズされた金型は、効率性の向上、金型寿命の延長、機械のダウンタイムの削減、そして全体的な生産コストの削減にも貢献します。ハイエンド金型メーカーにとって、柔軟な設計能力と迅速なOEM/ODM対応は、競争力を維持するために不可欠です。
OEMとODMツールサービスの違いと適用シナリオ
-
OEMツール:お客様から提供された仕様書または図面に基づいて製造され、試作品と同等の性能を維持します。精密な交換部品や量産に最適です。
-
ODMツール:サプライヤーは、工具形状、コーティング、材料選定など、加工ニーズに基づいた包括的な設計ソリューションを提供します。新規金型開発や特殊加工に適しています。
違いを理解すると、メーカーは自社の生産リズムに最適なサービスを選択し、効率を向上させながら品質を確保することができます。
カスタムツールが金型加工の効率と一貫性を向上させる方法
カスタム ツールは、複雑なキャビティ、深い溝、3D 曲面のパフォーマンスを最適化します。
-
切削刃、ねじれ角、工具先端の形状を調整することで、安定性が向上し、振動が低減します。
-
フルート設計を最適化すると、深いキャビティや狭い溝でのチップ除去が向上し、ダウンタイムが短縮されます。
-
適切なコーティングと超硬合金グレードを選択すると、工具寿命が延び、一貫したバッチ加工が保証されます。
これらの改善により、効率が向上し、寸法精度が維持され、やり直しと生産コストが削減されます。
中国OEM/ODMエンドミルメーカーとの提携のメリット
中国の OEM/ODM サプライヤーは、金型ツールのカスタマイズにおいて次のような利点を提供します。
-
柔軟な仕様:直径、刃先形状、らせん角度、コーティングなどをカスタマイズできます。
-
バッチ安定性:成熟したプロセスと厳格な品質管理により、一貫性と精度が保証されます。
-
迅速な配送:効率的なサプライチェーンにより、緊急の生産需要に対応し、リードタイムを短縮します。
-
コスト面での優位性:効率的な製造と材料使用により、性能を維持しながらコストを削減できます。
長期的なパートナーシップにより、生産の柔軟性、市場競争力、機械加工の一貫性が向上します。
金型加工におけるエンドミル選定戦略とケーススタディ
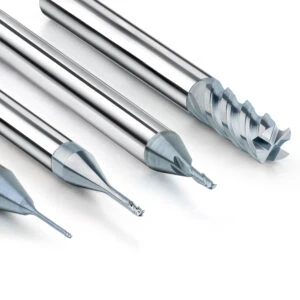
エンドミルの選定は、金型加工において重要なステップです。適切な工具を選択することで、精度、効率、そして工具寿命の延長が保証されます。効果的な選定戦略は、様々なエンドミルの機能だけでなく、金型の構造、材料の硬度、加工段階、そして工作機械の能力も考慮に入れます。荒加工、中仕上げ加工、仕上げ加工の各段階における様々な工具の役割を分析することで、エンジニアは高精度な金型キャビティと効率的な生産を実現する加工ソリューションを最適化できます。
選定戦略は、一般的に以下の原則に従います。金型形状と加工深さに基づいて工具タイプを選択し、材料特性に応じて切削パラメータ(切削速度と刃当たりの送り量)を設定し、高い材料除去率から表面仕上げへのスムーズな移行を確保するために、加工工程全体にわたって工具を適切に組み合わせます。これらの戦略は、工具の摩耗を低減し、加工振動を最小限に抑え、バッチの一貫性を確保します。
金型構造と加工段階に応じた適切な工具タイプの選択
金型構造は複雑で、キャビティ、深い溝、自由曲面などがあり、さまざまなツールが必要です。
-
荒削り工程:荒削り用エンドミルまたはフラットエンドミルを使用して、工具の剛性を維持しながら材料を迅速に除去します。
-
半仕上げ工程:コーナー半径エンドミルは、キャビティコーナーの移行部と表面形状を改善し、応力集中を低減します。
-
仕上げ工程:ボールエンドミルは、3D曲面や自由曲面の加工に優れており、滑らかな表面と精密な輪郭を実現します。
加工段階や金型構造に応じて工具を選択することで、効率が向上し、欠陥が減り、精度と一貫性が確保されます。
荒加工と仕上げ加工における工具の組み合わせの推奨事項
荒加工と仕上げ加工の段階でツールを戦略的に組み合わせると、効率と表面品質の両方が向上します。
-
荒削り:大径の平端エンドミルまたは粗歯エンドミルは、高い送り速度で材料を素早く除去します。
-
半仕上げ加工:ボールエンドミルを使用して輪郭やキャビティの角を仕上げ、表面仕上げを向上させます。
-
仕上げ加工:ボールエンドミルは、自由曲面や複雑な3D形状の空洞に対して精密な切削加工を行い、鏡面のような、あるいは高光沢の表面を実現します。
適切な工具の組み合わせによるセグメント加工により、工具の摩耗が減り、機械の負荷が軽減され、加工時間が短縮され、高精度のバッチ生産が保証されます。
ケーススタディ – ボールエンドミル + コーナーラジアスエンドミルの組み合わせ
複雑な 3D キャビティと深い遷移を備えたプラスチック射出成形金型は、このアプローチを実証しています。
-
荒削り: 12mmの粗歯エンドミルで主要な材料を素早く除去します。
-
半仕上げ加工:コーナー半径エンドミルは、キャビティのコーナーや曲線状の移行部を滑らかに仕上げ、工具への負荷を軽減します。
-
仕上げ:ボールエンドミルは曲面に沿って精密な切削を行い、Ra ≤ 0.4μmの表面粗さを実現します。
この組み合わせにより、振動が低減し、工具寿命が延び、寸法精度が維持されるため、高精度金型加工における工具選択と切削パラメータの最適化の重要性が強調されます。
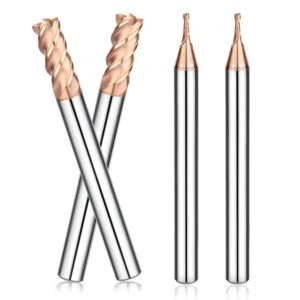
エンドミルを効率的に使用するためのエンジニアリング経験とメンテナンスのヒント
高性能エンドミルであっても、体系的な使用とメンテナンスが必要です。工具摩耗の適切な監視、冷却と潤滑の最適化、加工パラメータの記録は、工具寿命の延長、加工の安定性の向上、そして効率的な金型生産を可能にします。
エンドミルを効率的に使用するには、再研磨サイクルの設定、切削パラメータの最適化、工具スケジュールの管理も重要です。これらの対策により、高い精度と表面仕上げを維持しながら、生産コストを最小限に抑えることができます。
工具摩耗監視と再研磨サイクルの決定
工具の摩耗は加工精度と効率に影響を及ぼします。一般的な摩耗パターンには、逃げ面摩耗、チッピング、コーティング剥離などがあります。定期的な点検により、工具の再研磨または交換が必要かどうかを判断できます。
再研磨間隔の設定は、工具材質、ワークの硬度、切込み深さ、および加工プロセスによって異なります。例えば、超硬エンドミルでH13またはS136鋼を加工する場合、切削時間または加工部品に対する工具摩耗を記録することで、工具寿命を予測し、手直し作業を削減するためのデータベースを構築できます。
冷却および潤滑方法の工具寿命への影響
切削中の熱は工具の摩耗を加速させ、表面品質に影響を与えます。適切な冷却と潤滑により工具寿命が延びます。
-
フラッドクーラント:高負荷切削時に工具温度を急速に低下させます。
-
MQL:資源を節約し、熱の蓄積を抑え、小型から中型の工具や乾燥した環境に最適です。
-
空冷/乾式切削:高速加工や高硬度材料加工における化学反応を防ぎ、工具寿命を延ばします。
材質と段階に応じて適切な方法を選択すると、表面品質が向上し、エンドミルの寿命が長くなります。
ツール管理システムとパラメータ記録の重要性
科学的な工具管理システムは、効率的な金型製造に不可欠です。工具番号の付与、バッチ管理、再研磨記録、パラメータのアーカイブ化などが含まれます。切削速度、送り速度、切込み深さ、加工部品の記録により、工具寿命を正確に予測し、メンテナンススケジュールを最適化することができます。
堅牢なシステムにより、機械加工の異常を迅速に分析し、生産リスクを軽減し、新しい金型やバッチ生産の参照データを提供し、一貫性、精度、効率性を確保できます。
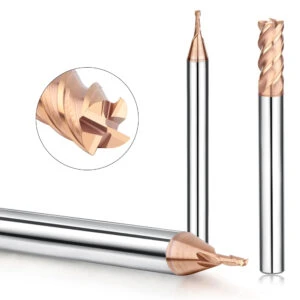
エンドミルの適正選定による金型製造の競争力強化
適切なエンドミルの種類を選択することは、加工効率、表面品質、工具寿命、生産の安定性、そして市場競争力に影響を与えます。材料特性、金型構造、加工工程を組み合わせることで、荒加工から仕上げ加工へのスムーズな移行を実現する科学的な工具選定が可能になります。
超硬エンドミルの適切な切削速度と送り、そして耐摩耗性と熱安定性は、高精度と優れた表面仕上げを維持しながら工具寿命を延ばします。コーティングと形状設計(ねじれ角、チップフルート、刃先角)を最適化することで、高速かつドライな切削条件においても安定した性能を確保します。
OEM/ODMカスタマイズにより、特定のプロセスに合わせてカスタマイズされた工具で金型を加工できるため、バッチの一貫性と柔軟な生産を実現できます。これにより、手戻り作業が削減され、コストが削減され、競争力が向上します。
要約すると、体系的なエンドミルの選択、切削パラメータの最適化、コーティングと形状の改善、OEM/ODM のカスタマイズ、堅牢なツール管理は、効率的で安定した正確な金型製造のための重要な戦略です。






