


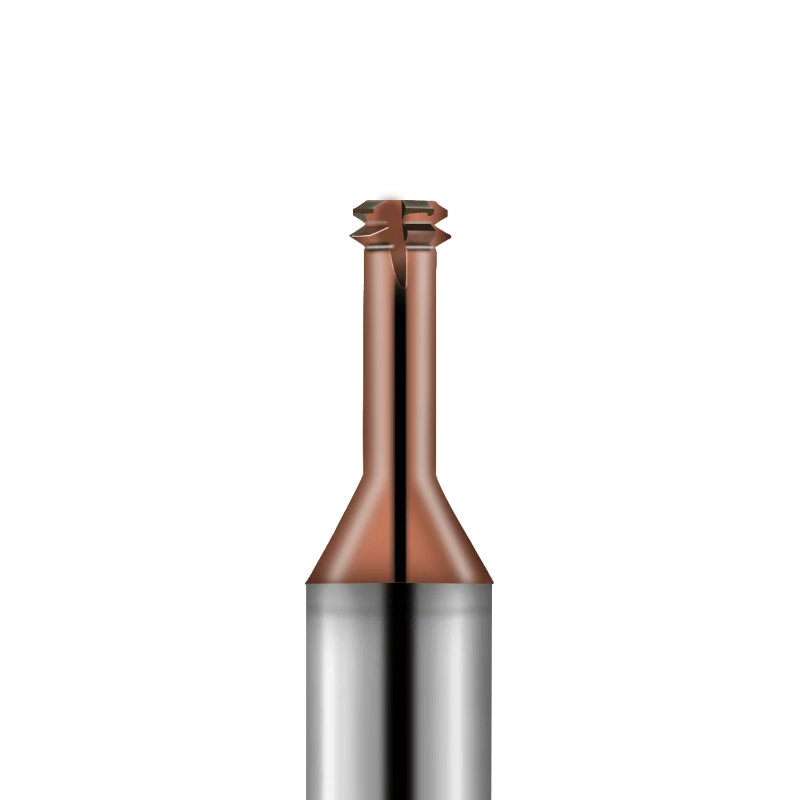
先週、長年お取引のある米国のお客様から、ある危機についてメールが届きました。そのお客様の工場では、HRC63に焼き入れされた高価な航空宇宙グレードの金型を加工していたのですが、工程計画の不備により、従来型の超硬タップを使用していたところ、最後のM8止まり穴の中でタップが折れてしまったとのことでした。その結果、加工対象物全体が台無しになり、それまでに費やした数千ドルもの加工費が無駄になってしまいました。
CNC切削工具の研究開発に15年間携わってきた私たちは、このような惨事をあまりにも頻繁に目にしてきました。HRC60を超える硬質材料を扱う工場にとって、間違ったねじ切り加工によって高価で超硬質のワークピースを削り取ってしまうことは、痛ましい現実です。標準的な工具は極端な切削温度に耐えられないため、私たちは超硬ソリッドねじ切り機の基材とコーティング技術を継続的に最適化しています。
このガイドでは、工具寿命、抵抗管理、精度制御といった、実際の現場で直面する現実的な問題に特化して解説します。HRC70の特殊ねじ切りフライスを選定し、工具のたわみによる寸法誤差を排除するために、ヘリカル補間プログラムを最適化する方法を探ります。従来のタップでは限界があるため、硬質金属用の高品質ねじ切りフライスを使用して、非常に硬いワークピースに安全かつ完璧なねじ山を切削するにはどうすればよいのでしょうか?
16年間の製造経験から得られた知見:なぜ欧米のハイエンド加工工場は、硬質金属加工においてタップから超硬ソリッドねじ切り機へと移行しているのか
欧米のお客様の工場では、工程の安全性が最優先事項です。従来、機械工は熱処理前に部品にタッピング加工を行っていましたが、焼入れによる変形が深刻なねじ精度低下と高額な再加工コストの原因となっていました。熱処理後にねじ切り加工を行うようになった工場では、従来の成形タップや切削タップは、硬化鋼に対して瞬時に破損し、大きな切削抵抗と急速な発熱によってねじれたり、粉々に砕けたりしました。このような高リスクで無謀な衝突を避けるため、ハイエンドの工場ではタッピング加工を段階的に廃止し、超硬ソリッドねじ切り機を採用するようになりました。
これらの工具がタップを完全に置き換える理由は、加工ロジックの根本的な変化にあります。これらの工具は、ねじの小径よりも小さい工具径で、CNCマシン上で3軸同時補間加工を行います。この断続的で途切れ途切れの切削動作により、切りくずの排出と放熱のための重要な物理的空間が確保され、工具の焼き付きを防ぎます。一流のねじ切りフライス工具サプライヤーとして、当社はこの変化を単なる工具のアップグレードではなく、強引な対立から柔軟な解決策へと移行する、よりスマートな哲学であると捉えています。
欧米の顧客にとって痛ましい教訓:硬化鋼加工時のタップ破損による「壊滅的な損失」
自動車金型メーカーのお客様から、深夜に同じような悲惨な状況を訴える緊急の電話が頻繁にかかってきます。数万ドル相当の金型鋼材が、最終工程でタップが折れたために廃棄処分となるというのです。HRC60以上の硬度を持つ止まり穴に超硬タップが詰まってしまうと、従来の放電加工による除去方法では、穴の本来の寸法公差や表面仕上げが損なわれることがよくあります。このような壊滅的な事態は、工程管理者に、より信頼性の高い解決策を模索させることになります。
現場での技術サポートにおいて、私たちは常に率直にお伝えしています。高硬度ワークピースにタップを使用するのは、非常にリスクの高い賭けです。一方、硬質金属にねじ切りフライスを使用する場合、不適切なパラメータによって脆性破壊が生じたとしても、工具の直径が穴よりも小さいため、工具が詰まることはありません。加工者は破損した工具を容易に取り外すことができ、ワークピースは完全に無傷のままです。大量生産において、このような重要な許容誤差こそが、お客様がこれらの工具に喜んで高額を支払う理由なのです。
超硬ねじ切り機は、加工の強靭性によって難削材の切削抵抗をどのように克服するのか
超硬ソリッドねじ切り機は、変形の余地がほとんどない材料に、どのようにして完璧なねじ山形状を刻み込むのでしょうか?その答えは、タングステンカーバイド基材と工具の幾何学的形状の綿密な設計にあります。実験室での分析によると、切削刃が硬質金属に接触した瞬間、高周波の衝撃荷重がかかることが明らかになっています。浅めの半径方向切削深さと多刃による力分散を組み合わせることで、集中した応力を切削刃全体に均等に分散させることに成功しました。
工具の剛性も、設計段階で最適化する重要な要素です。たわみを抑制するため、工具のコア径と突き出し長さの比率を最大化します。堅牢なコアは優れた曲げ剛性を提供し、極度の切削力下でもメートルねじのプロファイル角度が安定し、精度が維持されます。1回の切削で極限の速度を追求するのではなく、らせん補間中にミクロンレベルの送り制御を採用することで、工具が硬質金属を滑らかで弾力性のある剥離動作で切削できるようにします。
キー選定ガイド:極めて高い硬度(HRC60~HRC70)に対応するHRC70グレードのねじ切り機を正確に構成する方法とは?
加工対象物の硬度がHRC60を超え、HRC70に近づくと、従来の機械加工の考え方では対応できなくなります。材料の降伏強度が高いため、切削屑を通して熱が逃げにくくなり、工具先端に極度の熱応力と機械的衝撃が加わります。作業現場の管理者は、工具の選定は価格だけで判断すべきではないことを認識する必要があります。材料の組成と微細形状を評価しなければなりません。高温硬度とチッピング耐性に対応するために、 HRC70専用のねじ切り機を設計することによってのみ、超硬金属に確実にねじを切削することができます。
このレベルの工具の構成は、無数の破壊的な切削試験を通して磨き上げられた、まさにバランス感覚を要する技術です。超硬合金に対しては、単一のパラメータで万能な解決策は存在せず、基材、コーティング、刃先処理の微調整が必要となります。以下では、これらのハイエンドな非標準工具の製造および調整ロジックを詳しく解説します。高硬度金型鋼や浸炭部品の加工において、お客様の作業場に最適な構成を見つけるお手伝いをすることが、私たちの目標です。
基板の微細構造:硬質金属加工において、なぜ当社が超微細粒(<0.4μm)の炭化タングステン基板にこだわるのか
同僚から、なぜ標準的な超硬工具は超硬材料に接触すると瞬時に破損するのかという質問をよく受けます。その答えは基材の結晶粒径にあります。従来の工具は粒界の隙間が大きいため、激しい高周波振動下で亀裂が急速に伝播します。これが、過酷な加工中に致命的な脆性破壊を引き起こします。そのため、硬質金属用の超硬ソリッドねじ切り工具を製造する際には、0.4ミクロン以下の結晶粒径を持つ超微細またはナノグレードの基材を使用し、HRA 93を超える硬度を実現しています。
しかし、硬度だけを優先すると靭性が損なわれてしまうため、これは研究開発において重要なトレードオフとなります。当社では、断続切削による衝撃に対する十分な耐衝撃性を確保しつつ、高い耐摩耗性を維持するために、コバルトバインダーの含有量を微調整しています。高速回転時、この緻密な微細構造を持つ基材は、マイクロクラックの発生を抑制する強固なバリアとして機能します。このような高品質な基材を選択することで、超硬ねじ切り加工を成功させるための物理的な基盤が築かれます。
決定的な要因―コーティング:硬質材料加工におけるナノTiAlNとAlCrNの高温耐性および酸化耐性の分析
HRC60を超える材料のドライカッティングやMQL加工では、切削ゾーンの温度が1,000℃を超えることがあり、コーティングされていない基材は熱による損傷を受ける可能性があります。当社では、コーティングの選択ミスにより工具が数秒で焼損した海外の事例を数多くトラブルシューティングしてきました。実際には、主にナノTiAlNコーティングとAlCrNコーティングを選択しています。ナノTiAlNは高温でアルミニウムを豊富に含む酸化層を形成するため、優れた高温硬度を発揮し、硬化金型鋼の高速硬質フライス加工に最適です。
一方、AlCrNコーティングは摩擦係数が低く、1,100℃までの耐酸化性に優れています。粘着性の高い超硬金属を加工する場合、AlCrNコーティングは工具表面の摩擦と切りくず付着を最小限に抑えるため、推奨されます。コーティングの選択は絶対的なものではなく、工作機械の主軸回転速度と冷却条件に適合させる必要があります。有能なねじ切り加工機メーカーは、最も高価なオプションを勧めるだけでなく、熱損傷を防ぐ最適なバランスを見つけるお手伝いをします。
マイクロレベルの刃先研磨:HRC70ねじ切り機における切れ味と剛性のバランス調整
硬質フライス加工に移行する多くのエンジニアは、刃先が鋭ければ切削が容易になると考え、切れ味にこだわりがちです。しかし、HRC65では、過度に鋭利なマイクロエッジは衝撃を受けると薄い氷のように脆く、マイクロチッピングが発生して工具の完全な破損につながります。この問題を解決するため、当社ではHRC70のねじ切りフライスのすべての刃先に対し、工場出荷前に厳格な不動態化処理と研磨を施しています。この工程は業界ではエッジホーニングとして知られています。
課題は、刃先半径をミクロンレベルで制御することにあります。ホーニングをやりすぎると工具が鈍くなりすぎて切削抵抗が急激に増加し、小さくて深い穴では工具がたわんでしまいます。逆に、ホーニングが不十分だと刃先を保護できません。16年間のデータに基づき、特定の硬質金属条件に合わせて、マイクロエッジ半径を数ミクロンから10ミクロン強まで微調整します。これにより、微細形状が調整され、鋭い切削開始と高い切削抵抗の絶妙なバランスが実現します。
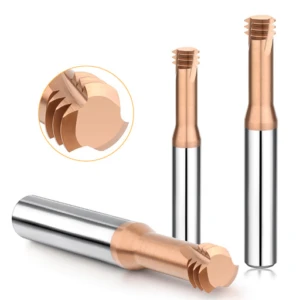
硬質材料におけるメートルねじフライス加工への取り組み:落とし穴を回避するためのプログラミング戦略と実用的なパラメータ
日常的なねじ切り加工において、低~中硬度の材料の加工は簡単です。標準的なパラメータ表を入力するだけで済みます。しかし、HRC60を超える硬質金属の加工となると、教科書通りのパラメータでは失敗に終わります。当社は、数多くのカスタム部品プロジェクトでエンジニアを支援してきた経験から、塑性変形能が低い材料では、一切のミスが許されないことを知っています。成功には、極めて高い剛性を持つメートルねじ切りフライスと、硬質材料の切削特性に合わせたプログラミングロジックが不可欠です。そうでなければ、わずかなスピンドル振動でも工具が瞬時に破損してしまうのです。
硬質材料のねじ切り加工の成功は、工具の品質とプログラマーの加工工程の詳細理解の両方に左右されます。硬い基材にねじを加工する場合、すべての進入動作と螺旋補間経路の設計は、極めて精密でなければなりません。抽象的な理論を論じるのではなく、切りくず排出制御、半径方向の切削深さの割り当て、ツールパスの最適化といった実践的な知見をご紹介します。これらの現場で実証された戦略が、皆様の作業場でコストのかかるプログラミング上の落とし穴を回避する一助となれば幸いです。
工具のたわみを防止する:メートルねじ切りフライスにおけるマルチパスラジアル加工戦略に関する実データ
工具のたわみは、高硬度ワークピースのねじゲージ検査(合否判定)で不合格となる最も一般的な原因です。超硬材料では大きな抵抗が生じるため、1回のパスで加工を行うと、長尺のメートルねじ切り工具が半径方向の力でたわんでしまいます。その結果、ねじ山がテーパー状になったり、破損したりします。英国のメーカー向けに、焼入れ鋼材のM10×1.5深穴ねじ切り加工をデバッグしていたところ、1回の全深さパス加工で寸法が公差外になることが判明しました。
オーバーハング剛性不足による工具のたわみを解消するため、加工戦略を多段パス方式に決定的に変更しました。HRC62付近の材料の場合、総切削負荷を3~4回のラジアルパスに分割することをお勧めします。荒加工を60%、中仕上げ加工を25%、仕上げ加工を15%、そして最後に送り込みゼロのスプリングパスを行います。この段階的なラジアルパス方式により、仕上げ加工段階で工具にかかる切削抵抗を最小限に抑え、ねじ山の入口から底部まで一貫した形状公差を確保できます。
クライムフライス加工か従来型フライス加工か?欧米の顧客向けヘリカル補間プログラミングエラーの修正
技術サポート訪問の際、経験豊富なCNCプログラマーが硬化金属のねじ切り加工時に切削方向の落とし穴にはまっているケースをよく目にします。多くのプログラマーは、軟質材料加工の手法を習慣的に用い、従来型のフライス加工で下から上に向かって穴を削り出す方法を選択しています。しかし、硬質材料の加工では、従来型のフライス加工では切削刃が接触時に強い圧縮と摩擦を受けます。これにより機械工具の摩耗が加速し、過剰な熱が発生するため、当社ではアップカット加工を強く推奨しています。
クライムミーリングの利点は、切りくずの厚さが厚い状態から薄い状態へと徐々に変化するため、切削力が徐々に低下しながら刃先がスムーズに切削できる点です。らせん補間によるクライムミーリングのプログラミングでは、通常、トップダウン送り経路を推奨します。この方法は、硬質金属用の高品質ねじ切り機の乾式切削における機械的特性に合致しています。また、重力を利用して微細な切りくずをスムーズに下方へ排出することで、危険な再切削を防ぎます。
ブラインドホールの切りくず排出の悪夢:硬質金属加工におけるエアブローとMQLの選択
硬質金属のねじ切り加工において、止まり穴は切りくずの排出と放熱のための空間が極めて限られているため、「工具キラー」と呼ばれています。加工現場では、高圧エマルジョンポンプを最大容量で稼働させ、切削領域を液体で洗い流そうとする光景をよく目にします。しかし、超硬質材料の加工においては、この従来の湿式冷却方法は逆効果です。断続的な切削によって工具先端が極度の高温と低温の間を急速に往復し、大きな熱応力が発生して刃先の欠けという致命的な結果を招くのです。
顧客現場での比較分析によると、高硬度の止まり穴加工には、ドライエアブローまたはMQL(最小量潤滑)がより信頼性の高い選択肢であることが示されています。強力なエアフローは高速気流を利用して、らせん状の溝から微細な切りくずを強制的に排出し、切りくずの蓄積や再切削のリスクを防ぎます。ドライ切削中にねじ表面仕上げに懸念が生じた場合は、植物油ミストを配合したMQLを導入できます。当社はプロのねじ切りカッターサプライヤーとして、お客様の穴の深さに応じて、潤滑性と耐熱衝撃性のバランスを取ることを常にお勧めしています。
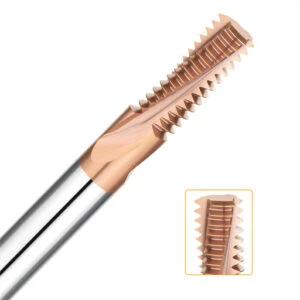
サプライチェーンとコスト削減:詳細な技術サポートを提供できるねじ切りカッターサプライヤーを選定するには?
欧米の工業製造業において、調達コストは工具の単価だけで判断できるものではありません。真のコスト効率は、作業場の総稼働停止時間と不良率を考慮に入れる必要があります。超硬質材料のねじ切り加工において、十分な技術サポートを提供しないベンダーと提携すると、生産は底なしの試行錯誤の泥沼と化してしまいます。機械加工とプロセスを真に理解している専門のねじ切りカッターサプライヤーを見つけることが、大幅な効率向上を実現するための鍵となります。
優れたツーリングパートナーは、納期厳守だけでなく、販売前後の技術サービスを通じて大きな価値を提供します。HRC65まで硬化処理された非標準ワークピースが貴社の工場に届いた場合、サプライヤーのエンジニアは、工作機械の剛性とスピンドルインターフェースに基づいて、カスタマイズされた切削速度と送り経路を即座に提供する必要があります。ベンダーの実際の研究開発力と対応力を評価することで、重大な技術的リスクを軽減できる有能なパートナーを選定することができます。
「メッセージ中継業者」は不要:高硬度ねじ切り加工には、試作能力を備えた高品質のねじ切りカッターサプライヤーへの直接アクセスが必要な理由
緊急時に仲介業者や販売代理店に頼ると、しばしばコミュニケーション上の問題が生じます。CNCエンジニアが硬質金属のねじ切り加工中に刃先欠けに遭遇した場合、単なる情報伝達役に過ぎない販売代理店は表面的なアドバイスしか提供せず、複雑な機械的問題に対処できません。極めて硬い材料に関する問題を解決するには、自社製造と迅速な試作能力の両方を備えたねじ切り加工機のサプライヤーと直接取引する必要があります。
直接アクセスすることで、研究開発エンジニアは微細摩耗写真を分析し、故障の原因が疲労破壊か熱過負荷かを即座に判断できます。さらに重要なのは、実際の製造業者が非標準のエッジパラメータを迅速に調整し、数日以内にプロトタイプを作成し、現場での検証のために貴社の作業場に納品できることです。高硬度加工においては、専任のエンジニアリングチームとのシームレスな連携により、試行錯誤を繰り返すコストが削減され、真のコスト削減が実現します。
特注切削工具の評価―サプライヤーは特殊公差や深穴加工に対応できる研究開発能力を備えているか?
医療機器製造などの分野に特注工具を供給する場合、ベンダーは極めて大きな長さ対直径比に関する研究開発の専門知識を最優先事項とする必要があります。硬質金属への深穴ねじ切りは、周知の難題です。穴の深さがねじ径の2.5倍を超えると、振動と工具のたわみが指数関数的に増加します。このような実際の運用状況では、超硬ソリッドねじ切り工具において、極めて大きな半径方向の力に耐えられるよう、特殊な強化コア径が必要となります。
高度な工具形状設計は、単に設計図上の切削径や全長を変更するだけにとどまりません。エンジニアは有限要素解析(FEA)を用いて、硬質材料の切削時の応力分布をシミュレーションし、切りくずポケットの体積やねじれ角を再計算します。潜在的なパートナーが過去に深穴加工や特殊なねじ山形状を含むカスタムプロジェクトを手がけてきた実績を確認することで、現場をサポートするために必要な高度な研究開発能力を備えているかどうかを判断できます。
実例研究:欧米の顧客向けに硬質金属加工における課題を解決する
完璧な実験室での切削データも、顧客の現場でリアルタイムに飛び交う切削屑の説得力には遠く及びません。超硬金属の加工は理論的な演習ではなく、最先端の微細形状へのあらゆる調整が、高価なワークピースの成否を左右します。実際の生産現場では、効率性、工具寿命、そして精度のバランスを取ることが不可欠です。私たちは、業界の同業者が自社の機械の剛性、ワーク保持条件、そしてプログラミング習慣を見直すのに役立つよう、現場での実績に基づいたこれらの事例研究を共有します。
当社は、ハイエンドなグローバルメーカーに技術サポートを提供するチームとして、自動車パネル金型から医療用インプラントまで、幅広いプロジェクトを手掛けてきました。こうした厳しい環境において、当社は単なる工具サプライヤーではなく、プロセス診断の専門家としての役割も担っています。もし貴社がねじ加工において同様のボトルネックに直面しているのであれば、以下の2つの代表的な事例を検討することで、現在の製造上の課題に対する実践的な解決策を見出すことができるかもしれません。
事例研究1:ドイツの金型メーカーが当社のHRC70ねじ切り機を使用してねじの不良率をゼロに削減した方法
ドイツのシュトゥットガルトにある高級金型製造工場は、HRC64の焼入れD2鋼で作られた精密スライドの機械加工を依頼された。主な課題は、高価なワークピースに複数の深い止まり穴ねじを加工することだった。同社のプロセスエンジニアは当初、ヨーロッパの大手ブランドの超硬タップを使用しようとしたが、トルク過負荷でタップが頻繁に折れてしまい、不良率が15%にも達し、工場は莫大な埋没費用を抱えることになった。
技術支援のご依頼を受け、破断面を分析した結果、タッピング加工を中止し、当社のHRC70ねじ切りフライス製品ラインアップを推奨しました。ヘリカル補間送り経路を4パスのラジアルステップダウン方式に最適化し、切りくず排出のために高圧乾燥空気噴射を導入しました。この断続的な切削動作により、工具先端の熱蓄積が大幅に低減され、不動態化処理された切削刃は衝撃力に耐え、不良率をゼロにまで低減することができました。
事例研究2:高精度メートルねじ切り加工機の安定した量産ソリューション(米国医療機器メーカーの顧客)
カリフォルニア州に拠点を置く精密医療部品メーカーは、HRC62の析出硬化ステンレス鋼部品に高精度ねじを量産するという課題に直面していた。医療業界ではねじゲージ精度と表面粗さに関して6Hという厳しい要求が課せられているため、試作中に深刻な工具のたわみが発生した。その結果、ねじには局所的なテーパーとわずかなピッチのずれが生じ、自動光学検査システムに合格することができなかった。
量産時の一貫した精度を確保するため、当社は短いフルート長と頑丈なコア径を備えた高剛性メートルねじ切りフライスを独自に設計しました。フルートを短くすることで工具の曲げ剛性を最大化し、さらに当社独自のAlCrNナノコーティングにより、硬化ステンレス鋼の加工時に発生する深刻な材料付着を軽減しました。また、プログラマーに対し、残留弾性たわみを排除するために送り込みゼロのスプリングパスを組み込むよう指導し、数千個の部品にわたる高精度6Hの要求を完璧に満たしました。






