


CNC加工の精度、効率、滑らかさを求めるには、エンドミルの適切な選択が不可欠です。エンドミルカッターの性能に影響を与える要因の中でも、最も重要なのはねじれ角です。そのため、この基本的な記事では、エンドミルなどの切削工具のねじれ角についてすべて説明し、エンジニアや機械工がそれが作業にどのように影響するかをよりよく理解できるようにすることを目的としています。材料除去率から工具のたわみや熱発生の低減まで、ねじれ角のさまざまな側面を検討することで、ねじれ角についてより深く理解し、特定の加工要件に適したものを選択する際に賢明な決定を下すことができます。これらの数字の背後にある謎を一緒に解き明かし、可変ピッチエンドミル戦略による表面仕上げの改善と呼ばれるこの現象を調査しながら、さまざまな業界で使用されるさまざまな材料に適用できる製造方法の新しい扉を開きましょう。
ねじれ角とは何ですか?エンドミルにおいてなぜ重要なのですか?
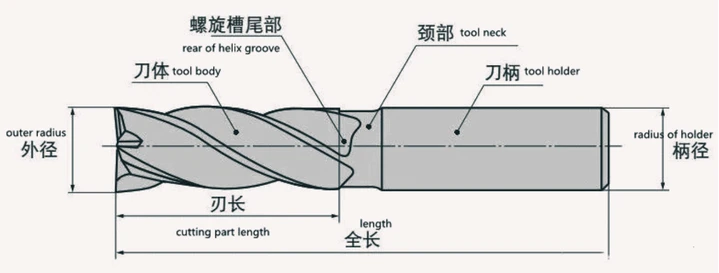
機械加工におけるねじれ角の基礎を理解する
エンドミルのヘリックス角とは、工具の中心線と、切削刃がワークピースに接触する部分で刃先に接する水平線との間にできる角度のことです。これは、切削加工中に工具がワークピースに接触した際に何が起こるかを示すため、非常に重要です。この要素は、様々な材料の加工における工具の性能に大きく影響します。例えば、適切に選択されたヘリックス角は、加工工程の様々な段階において、切削速度、発熱量、切りくず排出能力を大幅に向上させることができます。
エンドミルのねじれ角が切削プロセスに与える影響
- 切削力:一般的に45度以上のねじれ角は、ワークと工具にかかる軸方向の力を低減し、たわみの低減と寸法精度の向上につながる可能性があります。一方、ねじれ角が小さいと軸方向の力が増加するため、アグレッシブな加工が必要な一部の材料には有効です。
- 熱分布:熱が分散される場所です。ねじれ角が大きいほど、切削領域とワークピース周辺からの熱の急速な除去が促進され、熱によるワークピースの損傷や工具の摩耗のリスクが低減されます。
- 切りくず排出:ねじれ角は切りくずの形状だけでなく、排出プロセスにも影響します。例えば、ねじれ角が大きいほど、加工中に深いポケットや溝から切りくずが排出されやすくなり、切りくずの再切削によって発生する熱を低減できます。
螺旋角の変化の重要性:低角 vs 高角
- 低い螺旋角度(およそ 30 度以下): これらは通常、高強度金属などの硬質材料の加工に使用されます。これは、ねじれ角が小さいため刃先が強化され、硬質材料に使用する際に耐摩耗性が向上するためです。しかし、2つの欠点があります。1つは熱が早く蓄積すること、もう1つは切削片の除去が困難で表面仕上げが悪くなることです。
- 高らせん角度(45 度以上) アルミニウムやプラスチックなどのより柔らかく延性のある材料を扱う場合は、加工中にせん断作用が発生するためより滑らかな切断面が得られ、ワークピースにかかる力が減少するため、より高い螺旋角を使用するのが最適です。その結果、バリが少なくなり、表面仕上げが向上します。
結論として、エンドミルのねじれ角の選択はオプションではなく必須であると考えるべきであり、加工する材料の種類、希望する表面仕上げ、荒加工か仕上げ加工か、工具寿命などに基づいて決定されます。これらの基準により、特定の用途においてフライスカッターのねじれ角を高ねじれ角と低ねじれ角のどちらかに選択することができ、理論と実践の両方において、あらゆる作業から可能な限り最良の結果を得ることができます。
加工アプリケーションに適したねじれ角の選択
ねじれ角を選択する際に考慮すべき要素
スパイラルカッターの適切な先端角度を見つけるには、生産性、耐久性、作業品質など、いくつかの重要な要素を考慮する必要があります。これらのパラメータを理解することで、必要な作業に合わせて工具戦略を容易に調整できます。
ワーク材質:
- ステンレス鋼やチタンなどの硬くて脆い材料には、刃先のサポートが強化され、チップが折れる可能性が低くなるため、低いねじれ角の使用が推奨されます。
- 一方、高ねじれ角は、滑らかな切断を可能にし、熱の発生を抑えながら、よりきれいな仕上がりを残すため、アルミニウムやプラスチックなどの柔らかく延性のある材料に最適です。
機械加工の種類:
単位時間当たりの高い素材除去率を伴う激しい荒加工が必要な場合、低いねじれ角であれば、破損することなく負荷の増加に耐えることができます。
逆に、軽仕上げ作業後または軽仕上げ作業時に究極の表面仕上げ品質が求められる場合は、ワークピースへの切削力を低減し、より良い仕上げとより長い工具寿命を実現するため、より大きなねじれ角を選択する必要があります。
- ツールの強度と安定性: ねじれ角を小さくすると、エンドミルのコア強度が増し、難しい切削時の曲がりに対する耐性が向上します。
- 熱管理:硬化金属を使用する場合は、エッジ周辺の温度を最小限に抑える必要があると考えるべきです。そうでない場合は、エッジ周辺の温度を上げることで、より柔らかい金属内で熱をより速く分散させることができます。
- チップの排出: 粘着性のある材料の加工中やスロットの生産中にチップが十分な速さで排出されにくい状況では、傾斜角度を大きくするとそのような削りくずが素早く除去され、過熱の原因となる再切削を回避できます。
まとめると、最適なねじれ角を決定する普遍的な解決策は存在しません。なぜなら、これは作業内容や加工方法など、様々な要因に依存するからです。最も重要なのは、表面仕上げの要件、工具寿命の予測、あるいは予想される生産性レベルに基づいて選択を調整することです。しかし、より良い加工結果を求めながら効率を最大化するには、他の運用上の優先事項と照らし合わせて検討する必要があります。
エンドミルにおける高ねじれ角の利点
エンドミルにおいて、なぜ大きなねじれ角が特に有効なのでしょうか?これには多くの理由があり、いずれも加工プロセスを大幅に改善することができます。第一の理由は、切削片の排出と表面仕上げの向上に役立つことです。より鋭い切削作用が得られるため、切削領域から切削片が除去されやすくなります。そのため、切削片の再切削(表面仕上げの悪化につながる)を防ぐだけでなく、熱の蓄積と工具の摩耗も軽減され、効率が向上します。
さらに、加工においては、高ねじれ角はラジアル方向の力を低減する重要な役割を果たします。この力は、特に繊細な工具や脆性材料に使用する場合、工具の破損につながる可能性があります。そのため、工具寿命が長くなります。さらに、高ねじれ角工具はラジアル方向の力を低減することでたわみを最小限に抑え、より正確な切削を実現します。
高効率フライス加工を必要とする用途では、螺旋間の角度が大きい工具が好まれることが多いです。その理由は以下のとおりです。
- より優れたチップ除去: ツールを長持ちさせ、ワークピースの汚染を防ぐためには、廃棄物を効率的に除去することが必要です。
- 強化された仕上げ: 高らせん工具により、より滑らかな表面が生成され、不要な二次加工が排除されます。
- ツールの寿命が長くなります: 熱の発生が少なく、ツールに作用する力が減少するため、これらの独自の機能によりツールの寿命が長くなります。
- 柔軟性: このカテゴリのカッターはさまざまな種類の金属の加工に使用できるため、機械加工が広く展開されているあらゆる状況に十分対応できます。
結論として、切削中の様々なパラメータを向上させるという点では、大きなねじれ角を持つエンドミルを選択することが戦略的であると言えるでしょう。そのため、このようなエンドミルは、たわみを低減すると同時に、周囲の部品から切削片を排出する速度を高めることで、より美しい仕上がりに貢献します。
低ねじれ角とその応用について
ローヘリックスエンドミルは、その独特な形状と切削機構により、特定の材料や加工条件に最適です。これらの工具は、30度を超えない角度で切削することで定評があり、それが以下の点で性能に影響を与えます。
材料および加工条件:
ねじれ角が小さいほど、硬化鋼や鋳鉄などの硬い材料の加工に最適です。ねじれ角が小さいほど軸力が大きくなり、硬い材料への切削性が向上します。
低抵抗設計の低ヘリックスエンドミルは、高送り速度や難削材の深い切削など、厳しい加工条件下での使用に最適です。
切削力と工具寿命への影響:
この種のミルの設計により、切削中の軸方向の力は増大しますが、半径方向の力は減少します。そのため、特にスロットやポケットなどの側面の力が大きくなる可能性がある場合、加工中の安定性が向上します。
より硬いワークピースから生成される各チップの背後にはより高いエネルギーレベルを持つ軸方向のコンポーネントがあるため、この特性は、適切な排出を通じて加工が困難な金属からチップを形成するプロセスをさらに最適化するのに役立ちます。
硬化材料による加工性能の向上:
これらのカッターを使用してより硬いワークピースを扱う場合は、次の手順を考慮する必要があります。
- ツールの材質: 摩耗に強い、より丈夫な素材で作られたツールを選択すると、ツールの寿命がさらに長くなります。
- コーティング: 熱や摩耗に耐えるように特別に設計されたコーティングインサートを選択できます。たとえば、TiAlNコーティングやAlTiNコーティングなどがあり、硬いものを切削するのに非常に優れています。
- 切削パラメータ: 材料の硬度と工具の相対的な強度に基づいて速度、送り、切削深さを調整できるため、摩耗が早く起こらず、希望する仕上げに必要なだけの材料を除去できます。
- 潤滑剤/冷却剤の塗布: 適切な塗布方法により、切削片が適切に排出され、作業領域周辺の熱の蓄積が軽減されるため、寿命が延び、効率も最大限に維持されます。
まとめると、ローヘリックスエンドミルは、過酷な条件下での高硬度材料の切削において優れた強度を発揮するため選ばれています。これらの工具は、材料の選択、コーティングオプション、そして切削条件を適切に理解することで、加工効率を大幅に向上させ、工具寿命を延ばすことができます。
可変ヘリックスエンドミルの探究: いつ、なぜ?
可変ねじれエンドミルは、切削中の振動を最小限に抑えるため、機械加工分野において革新的な技術です。この方法では、新しい切削工具を使用するたびに異なる角度を使用することで、フライス加工中に発生する振動の周期的なパターンを分散させます。一般的に発生する振動は、表面仕上げの劣化、工具寿命の短縮、機械性能の低下を引き起こします。このタイプのミルは、様々なねじれ角を採用することで周期的なパターンを分散させ、結果として仕上げ品質の向上と工具の耐久性向上を実現します。
可変ヘリックスエンドミルと標準オプションの比較
可変ヘリックスエンドミルは、標準の固定ヘリックスエンドミルに比べていくつかの利点があります。
- 振動の低減: さまざまならせん角度により、フライス加工中に発生する共振が低減され、ぐらつきが低減されてワークピースの仕上がりが向上します。
- ツールの寿命が長くなります: 時間の経過とともに、可変ヘリックスエンドミルは、振動が低減され、全体的に低周波数パターンになるため、標準の同等品よりも摩耗が少なくなります。
- 生産性の向上: これらの器具の振動が少ないことを考慮すると、より高い送り量でより高速に操作できるため、材料をより速く除去でき、切断時間を短縮できることを意味します。
- 柔軟性: 可変ヘリックスエンドミルは、さまざまな種類の材料や加工条件に適応できるため、さまざまな用途で一貫して優れたパフォーマンスを発揮します。
複雑で多様な材料に適した可変ねじれエンドミルの選択
特定の材料や用途に適した可変ヘリックスエンドミルを選択するには、いくつかの考慮事項があります。
- 材料の適合性:被削材と適合する工具材料とコーティングを選択してください。例えば、TiAlNコーティングを施した工具は、耐熱合金に適しています。
- ねじれ角の変動:ねじれ角の変動範囲は、目的の用途に適したものでなければなりません。変動が大きいほど、硬い材料における振動減衰が向上します。
- 刃数:刃数は仕上げ品質と切削片除去率の両方に影響します。刃数が多いほど仕上げは滑らかになりますが、切削片の詰まりを防ぐには、より高い機械性能が必要になる場合があります。
- エンド ミルの形状: 加工する部品の複雑さに基づいて、刃先設計や端部プロファイルなどの全体的なツール形状を考慮します。コーナー半径または特定の逃げ角を持つツールは、複雑な形状や届きにくい形状に対してより優れたパフォーマンスを発揮する場合があります。
要約すると、不等リードエンドミルは、多様な難削材を加工する際に最適な選択肢です。なぜなら、1つの工具に様々な機能を組み合わせることで、この問題を解決できるからです。メーカーは、材料の適合性、ねじれ角の変化、刃数、工具形状といった要素を理解し、調整することで、良好な表面仕上げと工具寿命の延長を確保しながら、生産性を大幅に向上させることができます。
適切なねじれ角で工具寿命を延ばし、加工効率を向上させる方法
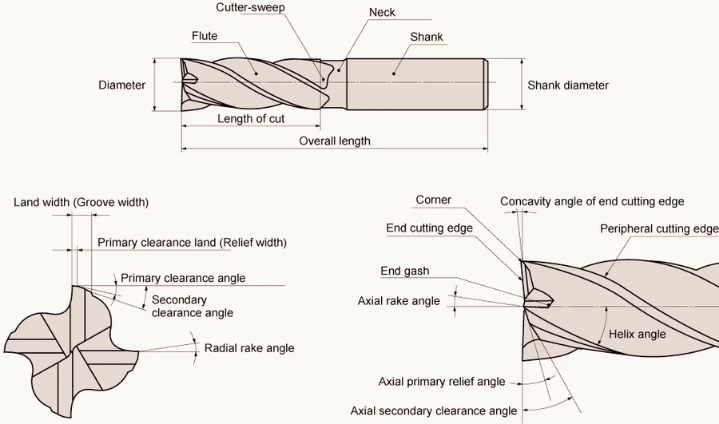
画像ソース:mmc-carbide.com
フライスカッターの適切なねじれ角を選択することは、工具寿命を延ばし、加工性能を向上させる上で重要なステップです。ねじれ角は切削抵抗、切削中に発生する熱、そして切削片の排出にも影響を及ぼし、これらはすべて工具の摩耗速度と送り速度に大きく影響します。この決定にあたっては、いくつかの重要なポイントを考慮する必要があります。
- 最適な螺旋角度の選択: 通常、ねじれ角を大きくすると(約45度以上)、工具への衝撃力が低減し、発熱と摩耗が軽減されます。これは特にアルミニウムなどの軟質材料の加工において重要です。しかしながら、ステンレス鋼やチタンなどの難削材の切削効率を高めるには、中程度のねじれ角(約35~40度)の方が効果的です。
- 送り速度と工具寿命のトレードオフ: エンドミルのねじれ角が大きいほど、切りくずの排出効率が高く、切削抵抗も少ないため、より高い送り速度が得られます。これにより、加工速度が向上するだけでなく、工具の損傷につながる熱の発生も最小限に抑えられます。最適なねじれ角と調整された送り速度を組み合わせることで、工具が最適な状態で動作し、寿命を延ばすことができます。
- アプリケーション固有の要件の考慮: それに加えて、加工中に実行される作業の種類は、使用するねじれ角の値を選択する際に重要な役割を果たします。例えば、仕上げ切削では、表面仕上げが向上するため、ねじれ角を大きくすることが好まれます。一方、材料除去率が高い荒加工では、ねじれ角を小さくすることで工具の剛性を高めることができます。
- ねじれ角が工具寿命に与える影響: 工具に生じる摩耗パターンに関して言えば、チャタリングマークは常に高調波と呼ばれる特定の周波数で発生する振動と関連しています。したがって、適切な螺旋傾斜角を選択することにより、これらの点周辺の振動を抑制し、工具寿命を大幅に延ばすことができます。さらに、チャタリングによって残された粗い表面も摩耗を早める一因となるため、材料特性と切削の種類に基づいて最適な値を選択する必要があります。
- ねじれ角と使用工具の寿命の関係: 不適切なねじれ角の選択によって生じる振動を最小限に抑えることで、工具寿命を大幅に延ばすことができます。びびりは切削面の滑らかさに影響を与えるだけでなく、工具に余分な負荷をかけ、劣化を加速させます。したがって、加工対象ワークと用途に合わせて適切なねじれ角を選択すれば、こうした悪影響を軽減し、長期にわたって安定した工具性能を確保できます。
全体として、これは非常に複雑ですが、さまざまな加工タスク中にエンド ミルのらせん角度内のさまざまな要素がどのように相互作用するかを十分に理解することで、そのような状況でコスト効率よくツールを使用しながらツールの耐用年数を延ばすことを目的とした管理が可能になります。
参照ソース
- オンライン記事 – 「エンドミルのねじれ角に関する基本ガイド」
- 出典: PrecisionMachiningInsights.com
- 概要 このガイドは非常に詳細に解説されており、機械加工におけるエンドミルのねじれ角の重要性を解説しています。ねじれ角の定義、切削ダイナミクスにおける役割、そして表面仕上げ品質への影響についても解説しています。また、様々なねじれ角を比較することで、特定の材料や加工においてどのねじれ角がより適しているかを読者が判断できるよう支援しています。エンドミルの設計について、そしてそれがどのように性能向上と工具寿命の延長につながるかを知りたい機械工にとって、必携の書です。
- 科学雑誌記事 – 「エンドミルの性能に対するねじれ角の変化の影響」
- 出典: 先端製造技術ジャーナル
- 概要 製造技術のトップ研究者によって執筆され、査読済みのこの論文は、エンドミルの性能がねじれ角の変化によってどのように影響を受けるかを徹底的に研究しています。徹底的な試験と検査を通して、様々なねじれ角が工具の摩耗、振動、切削片除去率に及ぼす影響に関する実験データを提示しています。これらの知見は、機械加工工程で使用されるあらゆる種類の材料において、切削速度の向上や寿命の延長を実現する最適な螺旋傾斜角を選択する際に、どの範囲に着目すべきかを知る上で役立ちます。このような学術論文は、精密な製造工程における工具選定や手順の最適化に携わるすべての人にとって必読の資料です。
- メーカーウェブサイト – 「MaxCut Tools製 らせん角度選択ツール」
- 出典: MaxCutTools.com
- 概要 精密スライス工具のトップメーカーであるMaxCut Toolsは、エンジニアや機械オペレーターが特定の加工ニーズに最適なエンドミルのねじれ角を選択できるよう、ウェブ選択ツールを開発しました。このオンラインプラットフォームでは、様々なねじれ角の重要性を説明し、それぞれの使用方法を推奨しています。例えば、硬い材料には緩やかなねじれ角を使用し、アルミニウムなどの軟質金属のフライス加工には高いねじれ角を使用するなどです。また、すべてのエンドミルの技術仕様と性能データシートを掲載しているため、お客様は作業内容に基づいて十分な情報に基づいた決定を下すことができます。ツールソリューションを通じてフライス加工を最適化するための具体的なアドバイスをお探しの場合は、ぜひこの「ねじれ角選択ツール」をご覧ください。
よくある質問(FAQ)
Q: エンドミルのねじれ角とは何ですか?
A: ねじれ角とは、工具の中心線と刃先の接線との間の角度です。これは、切削工具の性能を左右する重要な要素の一つです。
Q: 機械加工においてねじれ角が重要なのはなぜですか?
A: 製造工程で使用される工具の特定の側面、例えば切りくず排出性、仕上げ品質、軸力など、いくつかの要因が関係します。最適な性能を達成するには、適切な値を選択する必要があります。
Q: ねじれ角は切削プロセスにどのような影響を及ぼしますか?
A: アルミニウムのような材料の場合、角度が高いほどせん断力が強くなりますが、鋳鉄の場合は角度が低い方が適しています。つまり、このパラメータだけで、作業の効率性が決まります。
Q: エンドミルで異なる螺旋角度を使用することによって得られる利点やメリットは何ですか?
A: これらのパラメータを変更することで、工具寿命、表面仕上げ、切りくず排出性の向上が期待できます。ニーズに応じて、さまざまなパラメータを選択するだけで、加工性能を向上させることができます。
Q: 加工ニーズに合わせて適切なねじれ角度を選択するにはどうすればよいですか?
A: 特定のケースに最適な量を決定する際には、作業対象の材質、希望する仕上げ品質など、さまざまな点を考慮する必要があります。そのため、特定の条件下でどれが最適かを最終決定する前に、時間をかけてよく検討してください。
Q: 低速螺旋角と高速螺旋角について教えてください。
A: 傾斜角が45度未満の場合は、低ねじれ角とみなされます。これは、重切削や硬い材料に使用されます。一方、傾斜角が45度を超える場合は、高ねじれ角とみなされ、アルミニウムなどの軽切削でより良好な切削片排出性を確保するため、高ねじれ角が使用されます。
Q: 機械工はなぜねじれ角を忘れるのでしょうか?
A: 通常、工具メーカーは工具設計の他の側面に集中するため、このパラメータを無視します。しかし、工具の性能を向上させ、優れた加工性能を実現するには、さまざまなパラメータだけでなく、ねじれ角も考慮する必要があります。






