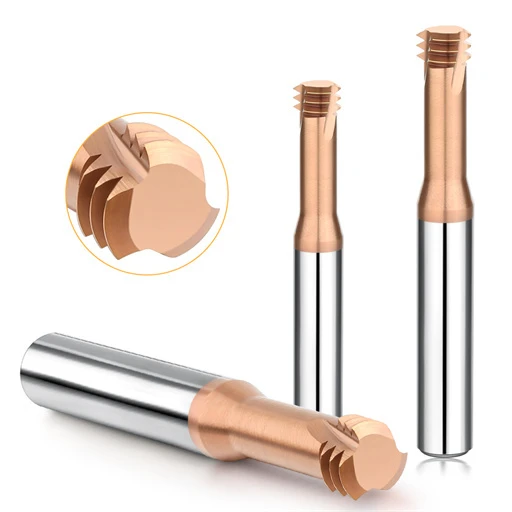
精密加工を行う際、完璧な仕上がりを目指すなら、適切な工具を選ぶことが非常に重要です。近年、コーナー丸めエンドミルは、滑らかで丸みのあるエッジや複雑な形状を効率的に、かつ柔軟に加工できるため、加工に欠かせない工具として注目されています。金型、精密部品、特注部品など、どのような加工であっても、これらの高度に専門化された工具は幅広い材料に対応し、望ましい結果をもたらします。この記事では、コーナー丸めエンドミルの利点、専門家による様々な使用方法、そしてその使用方法を改善するための方法について解説し、加工プロジェクトを向上させるための適切な知識を提供します。
コーナーラウンディングエンドミルとは何ですか?どのように機能しますか?

コーナーラジアスエンドミルは、凹型カッターと併用して、回転しながら工具を使用し、ゼロより大きい角度でエッジを電気的にマーキングする、技術的に高度な切削工具です。これは、狭いスペースで部品の強度を高めると同時に、表面品質を向上させることを目的としています。その構造により、航空宇宙、自動車、金型産業にとって重要な、精度と一貫性のある動作が可能になります。現在、コーナーラジアスエンドミル切削工具は、ワークピースの膨らんだ半径の加工に使用されています。今日の技術により、クロスカットフローや研磨強化要素に耐えられる部品は大幅に改良され、より高い精度と仕上げを実現できます。
エンドミルの構造を理解する
エンドミルには、機能と性能を高めるために設計されたさまざまな部品があります。
- 最先端: 材料を削り取る工具の鋭い先端。切削効率と仕上がりを左右します。
- フルート: 螺旋状の溝は、生成された切削片の除去を助け、切削品質を向上させます。溝の数は、材料除去率と表面仕上げに影響を与えます。
- シャンク: 工具を機械にセットする部分です。メイングリップと安定させる役割を担っています。
- ねじれ角: 工具軸に対する溝角度は、 切断の効率 そしてチップの流れ。
- ツールコーティング: 工具にコーティングを施すことで耐摩耗性を高め、工具の摩擦を減らし、寿命を延ばすことができる。 耐用年数 過酷な条件下でのツールの性能。
これらの部品はすべて、あらゆる加工作業において精度と耐久性が維持されることを保証します。
コーナー半径がワークピースに与える影響
加工対象物上を滑る切削工具のコーナー半径は、加工されたワークピースの品質、強度、および仕上がりに大きな影響を与えます。コーナー半径が大きいほど、切削力が切削刃に加わる領域が広がり、工具の摩耗が軽減されるとともに、工具の耐久性も向上します。また、加工対象物が脆性材料(例えば、焼入れ鋼やセラミック)である場合、コーナー半径が大きいほど、ワークピースの亀裂や欠けの発生を最小限に抑える効果があります。
航空宇宙や医療機器の部品製造において、高い表面仕上げ精度が求められる場合、適切なコーナー半径が必要となります。コーナー半径が大きいほど、表面粗さの値を低減し、上面の滑らかさが向上することが確立されています。Ra < 0.4ミクロンが必要な極度の研磨旋削を除き、ほぼすべての切削加工において、コーナー半径は小さくなります。一方、コーナー半径が小さいと、ワークピースの角がより細かくシャープになりますが、スピンドルに大きな負荷がかかるため、工具の摩耗が激しくなり、振動も大きくなる可能性があります。
工具のコーナー半径は、モルタルの物理的特性、スピンドル送り、切削速度、ねじ切り速度、そして加工性能にも影響を与えます。これらの関係性を理解することで、メーカーは生産性と仕上がり品質のバランスを取り、アプリケーションに最適な結果を維持することができます。
コーナーラウンディングツールを使用する利点
ワークピースの強度向上
- 工具コーナーは、尖端エッジにおける応力集中を軽減することで、エッジのディテールを向上させます。これによりワークピースの強度が向上し、すべてのエッジとコーナーの性能が向上し、引張力や圧縮力を受ける際のひび割れや破損のリスクが低減します。
肉体的な魅力の向上
- 丸みを帯びた鋭角なエッジを加工することで、製品や部品の研磨面はより滑らかで優れたものになります。これは、製品の使いやすさやデザインが物理的な美しさに左右される、消費者向け製品や部品にとって不可欠な要素となります。
組み立て時間の短縮
- 部品の角を丸くすることで、他の部品とのフィット感が向上し、関連部品の型付けにかかる時間と労力を最小限に抑えることができます。組み立て時間の短縮は、全体的な効率性の向上にも直接的に寄与します。
怪我のリスクの減少
- コーナー丸めツールの追加により、輪郭を丸くすることができるため、ワークピースのエッジが鋭く鈍くなくなり、組み立て段階や処理段階中に鋭いエッジのワークピースによって怪我をする可能性がなくなります。
外観の改善と機能性の向上
- 性能向上は、コーティング層、防食層、耐食層などの機能層の美観向上にもつながります。これらの層では塗料やコーティング剤を均一に塗布する必要がありますが、丸みを帯びたエッジにより、塗料やコーティング剤の塗布がより均一になります。
工具の摩耗と振動の低減
- 工具に丸みを帯びた表面を施すことで、加工中の接触力とモーメントの頻度および強度が低減され、工具寿命の延長と振動切削の抑制につながります。これにより、切削と作業の繰り返しにおいて、より安定した動作条件が実現します。
コーナー丸めツールにより、製造された部品の設計基準、機能要件、および美しい外観が満たされ、製造効率が最適化されるとともに製品品質が向上します。
適切なコーナーラウンディングエンドミルの選び方

エンドミルの選択で考慮すべき要素
材料の互換性
- 特定の加工に適したエンドミルを選択する際には、切削対象材料(アルミニウム、鋼、複合材など)に適合するエンドミルを選ぶことが重要です。これにより、適切な切削効率が保証され、装置の寿命が長くなります。
半径のサイズ
- 設計基準と機能要件を満たすためには、適切なコーナー半径を決定する必要があります。半径を大きくすることで、応力の過集中を防ぎ、装置の寿命を延ばす可能性があります。
コーティングオプション
- 切削条件と必要な靭性に応じて、ハードヘッディング、TiN、またはTiAlNコーティングを必要に応じて使用してください。ハードヘッディングは工具の品質を向上させ、工具の摩耗を軽減します。
シャンク径
- 加工プロセス中にワークと工具間の摩擦や振動を防ぐために、シャンク径は工具ホルダーに対応している必要があります。
フルートの数
- 使用するフルートの数を決める際には、意図する表面の質感と材料の除去率が考慮すべき要素です。切断する材料が柔らかい場合はフルートの数が少ない方が理想的ですが、硬い材料を切断する場合はフルートの数が多いほど表面仕上げがきれいになります。
フルートと鋭利な刃の特性を理解する
工具本体に切削片の排出を容易にするための溝が刻まれたフルートは、工具に組み込まれた状態ではフルートと呼ばれます。フルート構成は、切削効率と熱伝達効率の両方に影響を与えます。フルートが切削面と接する部分が刃先となり、切削品質と滑らかさを左右します。最適なフルート設計と鋭利な刃先の融合により、切削速度が向上し、工具の摩耗が低減されるため、優れた加工性能が得られます。
正しい半径サイズを選択することの重要性
工具の半径サイズを適切に選択することは、工具の有効性、表面仕上げ、さらには部品の構造に影響を与えるため、非常に重要です。工具の半径は、刃先間の移行に使用され、応力を「ツールダウン」し、切削片の流れを改善します。一方、工具の半径が小さいほど、複雑な形状でも輪郭を美しく仕上げることができますが、切削ヘッドの応力が増大し、工具の摩耗速度も速まる可能性があります。一方、半径が大きいほど、構造の強度と放熱速度は向上しますが、複雑な細部の加工精度が低下する可能性があります。
いくつかの知見から、適切なコーナー半径は工具寿命と有効性の点で工具効率を最適化することが示唆されています。例えば、チタン合金の高速フライス加工では、切削速度約6000m/分、工具径480mm以上の工具を用いて、回転数0.8rpmで加工すると、切削抵抗が低減し、工具寿命が最大20%向上します。また、微細加工には0.2mmの角度付き工具が最適です。研究モデルでは、工具半径の不適切な選択が残留トルクを約30%増加させ、部品の重要なシャフトの早期破損につながることも示唆されています。
半径サイズを選択する際には、エンジニアや機械工は使用する材料の特性、切削速度、そしてプロジェクトの特殊性を考慮する必要があります。半径サイズと上記のパラメータの関係を理解することで、専門家は加工プロセスにおいて最高の効率、精度、そして耐久性を実現することができます。
超硬エンドミルを使用する利点は何ですか?

超硬合金による工具寿命の向上
超硬ソリッドエンドミルは、極めて高い硬度と耐熱性により、最高の工具寿命を誇ります。工具材料は耐摩耗性に優れ、高温下でも切れ味を維持します。これにより工具の稼働時間が長くなり、交換頻度が減り、生産効率が向上し、総生産コストが削減されます。さらに、超硬ソリッド工具の剛性特性により、たわみに対する耐性が向上し、加工精度と再現性が向上します。
表面仕上げとCNC加工への影響
私の知る限り、CNC工作機械の表面仕上げと全体的な性能は、超硬ソリッドエンドミルの使用によって向上します。そのソリッド構造により振動が低減され、切削品質が向上します。このタイプのエンドミルは、高速加工時でも高品質な表面処理が可能です。クリーンで鋭い刃先により二次加工の必要性が低減し、生産サイクルが最適化され、部品を要求される品質水準に保つことができます。
超硬エンドミルと他の種類のエンドミルの比較
エンドミル刃は、機械加工において不可欠な工具です。エンドミル刃でハードカットを行うことで、エンドミルハンドルとの強固な接合が実現します。他のエンドミル刃と比較する際は、優れた組成、耐久性、そしてコストパフォーマンスに注目することが重要です。以下は、これらの複雑な詳細を明らかにする比較表です。
ハイスエンドミル
- 材料構成: これらは鋼とモリブデン、タングステンなどの合金の混合物です。
- 耐久性: 超硬エンドミルと比較すると構造が弱く、高温下や高速加工の場合、摩耗が早くなります。
- 切断性能: アルミニウムや軟鋼などの柔らかい金属には適していますが、エンドミルブレードを硬い金属に使用すると、性能が低下する傾向があります。
- 費用対効果: 超硬合金よりも低価格のカッターを提供することができ、少量生産や、切断ナイフが使用される厳密でない作業に最適なオプションです。
コバルトエンドミル
- 材料構成: 強度を高めるためにコバルト合金が添加された鋼の組み合わせです。
- 耐久性: HSS はブレードの耐久性が優れていますが、コバルトエンドミルには同じ切削耐久性がないため、低温ゾーンでより効果的に動作します。
- 切断性能: コバルトエンドミルは、HSS よりも硬い金属を切断する場合に操作性に優れています。ただし、直線カットが完了するため、多くの人に好まれる選択肢である超硬エンドミルよりも比較的速度が遅くなります。
- 費用対効果: 中程度から高範囲のアプリケーションに使用できるため、優位性が得られる、ややリーズナブルな価格です。
ソリッドカーバイドエンドミル
- 材料構成: 炭化タングステンは、その極めて高い強度により、最も硬い金属の 1 つと考えられています。
- 耐久性: 高温摩擦や高速回転は、砥粒の擦れや切削を引き起こし、エンドミルの摩耗につながります。モンタル超硬合金は、高温・高速回転下でも鋭い傾斜角を維持し、優れた耐久性を発揮することが知られています。
- 切断性能: チタンや高級アルミニウムなどの金属は、優れた表面仕上げにより使いやすくなります。
- 費用対効果: 初期コストは高くなりますが、ツールの寿命が長くなるため全体的なコストが下がり、メンテナンスの負担も軽減されるため、大量生産や精度が求められるアプリケーションでは長期的に見て経済的に実用的になります。
セラミックエンドミル
- 材料構成: 高温に耐えられるように作られたセラミック材料がツールの製造に使用されます。
- 耐久性: これらのツールは高温に耐えることができるため、硬い材料の加工に使用できます。 しかし、非常に脆くなり、誤って使用すると欠けてしまう傾向があります。
- 切断性能: 超合金や鋳鉄材料の高速加工には使用されますが、軟質金属には使用できません。
- 費用対効果: 非常に高価ですが、特に航空宇宙産業などのニッチ市場で機能します。
ダイヤモンドコーティングエンドミル
- 材料構成: 合成ダイヤモンドコーティングを施した超硬エンドミル。
- 耐久性: 非常に高い硬度と耐摩耗性があり、研磨材に最適です。
- 切断性能: 複合材料、グラファイト、セラミックには最適ですが、化学摩耗の可能性があるため鉄金属には適していません。
- 費用対効果: 高価ではありますが、特定のアプリケーションで高いレベルのパフォーマンスが保証されているため、価値があります。
それぞれのタイプには長所と短所があり、どのタイプを選ぶかは、使用する材料の種類と加工要件によって異なります。高精度、高強度、そして多面加工能力が求められる多くの業界では、超硬ソリッドエンドミルが依然として主流となっています。
コーナーラウンディングエンドミルの適用技術

コーナーラウンディングエンドミルのベストプラクティス
工具のサイズを適切に決定する:このアプリケーションでは、コーナーラウンディングエンドミルが必要であり、相対半径に基づいて選定する必要があります。工具のサイズは設計上の制限を満たす必要があります。
- 適切な速度と送りを設定します。 メーカーが提供する詳細情報は、最大スピンドル回転速度と送り速度の計算に役立ちます。正しい設定は過剰な振動を排除し、工具の寿命を延ばします。
- ツールが最終的に正しく位置合わせされていることを確認します。 同じ作業を繰り返すには、刃先に対して工具を正しい方向に配置する必要があります。そうしないと、切り残しが生じたり、工具の先端が折れたりする可能性があります。
- 適切なクランプの実践: 加工工程中は、ワークをできるだけ動かさず、しっかりと固定して精度と安全性を確保します。
- 不要な深い工具パスを最大限回避: 長時間のパスは工具の摩耗や欠けの原因となるため、避けるべきです。これには工具と材料の過剰な噛み合いも含まれます。代わりに、インクリメンタルパスを使用することをお勧めします。
- ツールの定期的な検査を実施する: 損傷があったり、切削部分が過度に摩耗している場合は、不正確さや表面仕上げの劣化を防ぐため、エンド ミルを交換する必要があります。
これらの方法のほとんどに適切に従うと、ツールに関する全体的な改善が見られ、エッジは適切なタイミングで丸くなります。
送り速度と切削速度の影響
機械加工においては、送り速度や切削速度といった重要なパラメータがあり、これらを最適化することで精度と効率、そして工具寿命を向上させることができます。工具が材料を通過する時間は送り速度によって決まり、切削速度は工具の刃先とワークピースの相互作用を表します。
送り速度
加工時間と送り速度は調整可能で、これによって表面仕上げが大きく変わります。一般的に、送り速度が低いほど表面は滑らかになりますが、加工時間は長くなります。一方、送り速度が高すぎると工具のビビリが増加し、表面品質が低下する可能性があります。例えば軟鋼の加工では、望ましい仕上げと生産性のバランスをとるために、0.05刃あたり0.1~XNUMXmmの送り速度が推奨されます。
切削速度
切削速度は、表面フィート/分(SFM)またはメートル/分(m/分)で表すこともできます。切削速度は工具材質と被削材材質によってのみ異なります。切削速度を上げると、切削抵抗と表面仕上げは向上しますが、同時に過剰な切削屑も発生します。ただし、これは適切に制御可能です。アルミニウム加工に使用される超硬エンドミルは、300~600 m/分の切削速度に対応していますが、高速度鋼の最高速度ははるかに低くなります。
複合効果
送り速度と切削速度が適切に組み合わせられていない場合、工具の摩耗、過熱、切削速度の過剰などの影響が生じる可能性があります。アンダーソン氏が報告した分析によると、最適な送り速度の範囲内で切削速度を上げることで、部品の精度を維持しながら高いスクラップ除去率が得られることが示されています。例えば、これらの合金をフライス加工する場合の推奨送り速度の組み合わせは、最大60m/分、刃当たり0.03mmの送りで、工具寿命は長くなりますが、不適切な組み合わせでは工具寿命が15~20%短くなる可能性があります。
最適化のための重要な考慮事項
- 材料特性: 加工する材料の性質と切削速度および送り速度によって最適な設定が決まります。
- クーラントの適用: 高速でのカッターの削り残しは、クーラントの適切な使用によって促進され、制限されます。
- 工具形状: 特殊なコーティングとツールの形状により、より高速な送りを効果的に使用できます。
すべての操作で速度制御と送り速度の調整が可能になり、迅速かつ材料を節約する簡単なパフォーマンス結果が保証されます。
コーナーラウンディングエンドミルのメンテナンスと寿命を延ばす方法

適切な洗浄と保管方法
クリーニング:
- ツールを使用した後は、糸くずのない柔らかい布で残留物やゴミを取り除いてください。
- 切削工具には、中性溶剤として分類される物質を塗布することができます。これにより、蓄積した材料が溶解されますが、工具に損傷を与えることはありません。
- 研磨溶剤や刺激の強い化学薬品は、塗布によりコーティングや精密表面が変色する可能性があるため、使用を避けてください。
乾燥:
- デバイスは必ず乾燥させてから保管してください。湿った状態で保管すると腐食につながる可能性があります。圧縮空気または乾いた布を使用すると、速乾性に優れています。
ストレージ:
- エンドミルを損傷から守るために、ツールホルダーまたはカップに入れて梱包、配置、または保管してください。
- ツールは、ほこりや湿気、温度変化にさらされない、乾燥した涼しい環境で保管する必要があります。
- 変形や欠けを防ぐため、工具の積み重ねは避ける必要があります。
上記の方法に従えば、コーナーラウンディングエンドミルの性能と寿命が保証されます。
工具の摩耗と損傷の兆候を認識する
コーナーラウンディングエンドミルを高いレベルで稼働させるには、工具に損傷や摩耗の兆候がないか点検することが不可欠です。以下に主な指標を示します。
切断速度の低下:
- 鈍い刃先は、抵抗の増加や通常よりも材料除去率の低下によって示される場合があります。
- 工具の摩耗によりサイクルタイムが 30% 以上増加する可能性があり、これが加工効率の低下の一因となります。
表面仕上げの劣化:
- 表面が粗く、研磨されていなかったり、機械加工された部分に傷があったり、チャタリングが多すぎる場合は、工具が摩耗していることを示す場合が多いです。
- 工具の刃先品質、コーティングの状態、その他の要因によって、仕上がりが均一かどうかが決まります。
ツールチッピング:
- 工具に過負荷がかかっている間、工具本体または刃先にひび割れ、面取り、欠けが見られ、それ自体が兆候でもあります。
- 送り速度と速度が高すぎる場合、不適切な取り扱いによって工具の構造に損傷を与える可能性があります。
振動と工具の騒音:
- 工具の位置ずれや切削中の損傷により、通常発生する騒音や振動が増大するだけでなく、工具が摩耗する可能性もあります。
- 振動は工具を使用不能にするだけでなく、ワークピースの精度を損なう可能性もあります。
変色または熱による損傷:
- 使用中のツールが過度に加熱されると表面が変色する可能性があり、これは潤滑不良またはコーティングの適用不良を示しています。
- 摩耗した工具は過熱することが多く、その結果硬度が失われ、さらに摩耗が進みます。
コーティングの剥がれまたは剥離:
- 高性能エンドミルに施された補助コーティングは、耐久性と性能の向上に役立ちます。これらのコーティングが摩耗、剥離、または剥がれ始めると、その下にある工具材料は摩耗や酸化の影響を受けやすくなります。
定期的な点検を実施し、上記の兆候に注意することで、再研磨、再コーティング、工具交換などの是正措置を適時に実施できます。さらに、適切な加工パラメータ、冷却・潤滑を遵守することで、コーナーラウンディングエンドミルの寿命を延ばし、安定した生産性を実現できます。
異なる素材に合わせたツール設定の調整
加工対象材料の特性に合わせて工具設定を調整することで、様々なレベルで生産性を最大化できます。推奨される切削パラメータは以下のとおりです。
鋼およびチタン合金の切断
- 鋼やチタン合金を切断する場合、過熱や工具の過度の摩耗を避けるため、切断速度をできるだけ低くする必要があります。
- 送り速度をわずかに上げることで、チップの厚さがわずかに増加するようにし、ツールの摩擦を減らします。
- 適切な潤滑と、切削に使用する冷却液の使用は、工具の冷却に役立ちます。
アルミニウムと銅の切断
- アルミニウムと銅は加工抵抗が低いため、切削速度を上げることが理想的です。
- 切削速度が速すぎると仕上がり品質が低下したり、表面が剥がれたりするため、切削速度を必ず確認する必要があります。
- 工具クーラーに接触して固着しやすい材料を加工する場合は、可能な限りの予防策を講じる必要があります。
グラスファイバーやカーボンファイバーなどの複合材料の切断
- グラスファイバーやその他の研磨材の切断は、組み立て時に新品であったコーティングされた工具を使用して実行する必要があります。
- 歳差運動を減らすために、切削力には低い送り速度と中程度の切削速度を採用しました。
- 切削工具を使用するあらゆる用途において、清潔で安全な雰囲気を作り出すために集塵システムが重要です。
実際、使用する材料の種類に応じてパラメータを適切に調整することは、工具寿命、得られる表面仕上げ品質、そして加工速度の向上に大きく貢献します。また、工具メーカーが推奨する材料固有の設定に従うことも忘れないでください。
よくある質問(FAQ)
Q: コーナーラウンディングエンドミルとは具体的にどのようなもので、他のカッターとどう違うのでしょうか?
A: コーナーラウンディングエンドミル(コーナーラジアスエンドミルとも呼ばれます)は、ワークピースのエッジやコーナーにRを加工するための特殊な工具です。これらの工具は、標準的なエンドミルカッターとは異なり、先端が丸みを帯びているため、鋭い刃ではなく、滑らかなR面を持つコーナーを形成します。これらの工具は、超硬ソリッドコーナーラウンディングエンドミルや超硬チップ付きエンドミルなど、様々なサイズと構成で提供されています。
Q: ニーズに最も適したコーナーラウンディングエンドミルを選択するには、具体的に何をする必要がありますか?
回答: 適切なコーナー ラウンディング エンド ミルを選択するときは、常に次の点を考慮してください。1. 達成されたワークピースのコーナー半径 2. 使用されている材料の種類 3. 有効カッター直径 4. フルート数 5. 6 種類以上のコーティング 7. ソリッド カーバイド コーナー ラウンディング エンド ミルまたはカーバイド チップの要件 XNUMX. 問題のエンド ミルの特定のタイプは、フレアのないコーナー エンド ミルか、その他です。
Q: コーナーラウンディングエンドミルのフレアなしコーナーとは何ですか?
A: フレアなしコーナーとは、コーナーラウンディングエンドミルの特徴で、工具の刃先全長にわたって、刃先の直径が均一です。この特徴により、工具全体の設計を変更することなくコーナー半径を小さくすることができ、部品の加工時に正確な寸法が求められる場合に便利です。
Q: 希望するコーナー半径に一致する最適なフライスカッターを見つけるにはどうすればよいでしょうか?
回答: 適切なエンドミル切削工具に着目する際は、次の点を考慮してください。1. ワークピースに付けたいコーナーの半径 2. エンドミルの有効カッター径 3. 工具の全体の直径 4. 必要な切削到達距離または長さ 場合によっては、設定した半径に適したコーナー丸めエンドミルを見つけるために、Harvey Tool のコーナー半径エンドミル選択チャートなどのメーカーガイドを参照する必要があります。
Q: コーナーラウンディングエンドミルで加工できる材料は何ですか?
A: これらの汎用工具で加工できる金属の例としては、アルミニウム、チタン、ステンレス鋼、木材などがあります。また、この工具には、1. プラスチック、2. 複合材のXNUMXつの材料も含まれています。具体的な材料の適合性は、エンドミルの構造やコーティングによって異なります。最適な性能を得るには、必ずメーカーの推奨事項を参照してください。
Q: コーナーラウンディングエンドミルが最適に機能していることをどのように確認できますか?
A: コーナーラウンディングエンドミルの最高の機能を確保するには、次の点に留意してください。1. 切削速度と送り速度が加工材料に対して適切であること。2. 十分なチップ除去とクーラントの塗布が適切に行われていること。3. 工具の刃先が定期的に研磨されていること。4. 振れをなくすために適切な工具ホルダーを使用していること。5. AlTiN コーティングによって性能と摩耗が向上するため、考慮する必要があること。6. メーカーの切込み深さとステップオーバーの規制に従っていること。
Q: コーナーラウンディングエンドミルの使用にはどのような制限がありますか?
A: コーナーラウンディングエンドミルは多機能工具ですが、いくつかの制限があります。1. 非常に大きなワークの場合、寸法の関係で最適な選択肢ではない場合があります。2. ツールパス計算では、精度を保つためにカッターの有効直径が必要です。3. 一定の深さを超えると、ポケットやキャビティへの到達範囲が狭くなる場合があります。4. フレアのないコーナー設計は、一部の用途では効率が悪い場合があります。5. パラメータの選択が適切でないと、工具のたわみが発生する可能性があります。コーナーラウンディングエンドミルは、プロジェクトの詳細とメーカーの指示に従って使用する必要があります。
参照ソース
1. 側面切削刃を用いたマイクロフライス加工における工具摩耗の実験的解析(Yangら、2019)
- 主な調査結果:
- この研究では、コーナー半径の丸み、刃先の欠け、コーティングの剥離、および切削が、研磨凝着摩耗も伴う一般的な刃先の摩耗の一部として認識されています。
- 切削パラメータは、最も重要な送り係合、次に軸方向切削深さ、スピンドル速度、および半径方向切削深さの順にランク付けされます。
- 最適に設定されたパラメータには、送り係合比 2 μm/z、スピンドル速度 60000 分、軸方向深さ 0.3 mm、半径方向深さ 0.15 mm が含まれます。
- 方法論:
- 直径59mmのTiAlNコーティングされたエンドミルを使用して、真鍮H1のマイクロ切削実験を実施しました。
- さまざまな主要パラメータの重要性の順序を決定し、特定の幅の摩耗バンドを持つサイドカッティングエッジの最適なパラメータ境界を構成するために、直交テストまたは実験が実行されました。
2. 内側曲線と外側曲線の分離によるスウェデルトーラスカッタープロファイルの解析的方法論とアルゴリズム(Aras、2018)
- 主な調査結果:
- 5 軸ツールモーションを使用して、刺激されたより深いセクションのスイーププロファイルを繰り返し解析的に定式化し、空洞を形成できます。
- 剛体運動の原理を用いて、2つは可動、1つは固定の3つのフレームを利用し、工具の任意の姿勢を工具パス上のある位置から別の位置へと変換します。この技術により、補間が可能になります。
- チューブの内部と外部を考慮して、トーラスチューブのスイーププロファイルの閉じた形式の解に 2 単位のベクトル関数が割り当てられます。
- 方法論:
- この問題の範囲は、非標準の NC 制御ミルおよび電解フライス加工装置で使用するための完全なトーラススイーププロファイルの位置を確認することに重点を置いており、これは非常に重要です。
- スイープ プロファイルの解析定式化では、固体運動理論とエンベロープ理論も採用されています。
3. PVDエッチング技術は、マイクロエンドミルの現代的な製造に役立っています。Jäckelらは2024年にこの点について研究しました(Jäckel et al., 2024)。
- 主な調査結果:
- この研究は主に、切削セメントカーバイドエンドミルの準備のための磁気研磨工具に焦点を当てています。
- 磁気研磨層のその場での緻密化と磁気研磨層の再形成は、前述のツールの重要な動作の一部です。
- 方法論:
- この研究では、磁気研磨仕上げのアイデアと、それを直径 12 mm のセメントカーバイドエンドミルのマイクロ研削にどのように適用できるかを取り上げます。
4. 半径端コーナーミルにおける瞬間切削力のモデリングと数値シミュレーションの逆問題は、2012年にShequanによって実施された(Shequan、2012)。
- 主な調査結果:
- これまではすくい面と逃げ面の切削力を考慮していなかったコーナー半径エンドミルの瞬間切削力のモデリングに重点を置きます。
- 切断領域は、要素の切断エッジの角度、入口角度、および低い軸高度での出口角度によって取得されました。
- 瞬間切断力の数値シミュレーションから収集されたデータは、実験から測定された予想結果と見事に一致しました。
- 方法論:
- コーナー半径とエンドミルカッターは、その幾何学的特徴を詳細に表すためにモデル化されました。
- 空間超球面解析ジオメトリは、切削力モデルの形成を支援します。
- MATLAB ソフトウェアにより、数値シミュレーションの実装が大幅に容易化されました。
5. 論文タイトル:転造による車両用歯車の歯の丸みを帯びた端面を形成するためのローラーの歯面丸み加工の3Dモデリング(Aら、2022)
- 記事の要約:
- ギア歯ローラーを使用した端部の形状設定は、AutoCAD ワークスペース フラッディングによって実行できることがわかりました。
- ローラー形状の窪みとギア軸の端面は 3D プリントを使用して設計され、実験により統合が確認されています。
- 研究方法:
- AutoCAD を使用してロールオーバーをギア ブランクと結合する設計が採用され、ギアの歯の鈍い端を丸い表面に変換できるようになりました。
- 3D 切断を使用して物理的なサンプルを作成し、実用的な尺度を使用して接合を評価しました。
6.エンドミル
7.機械加工