


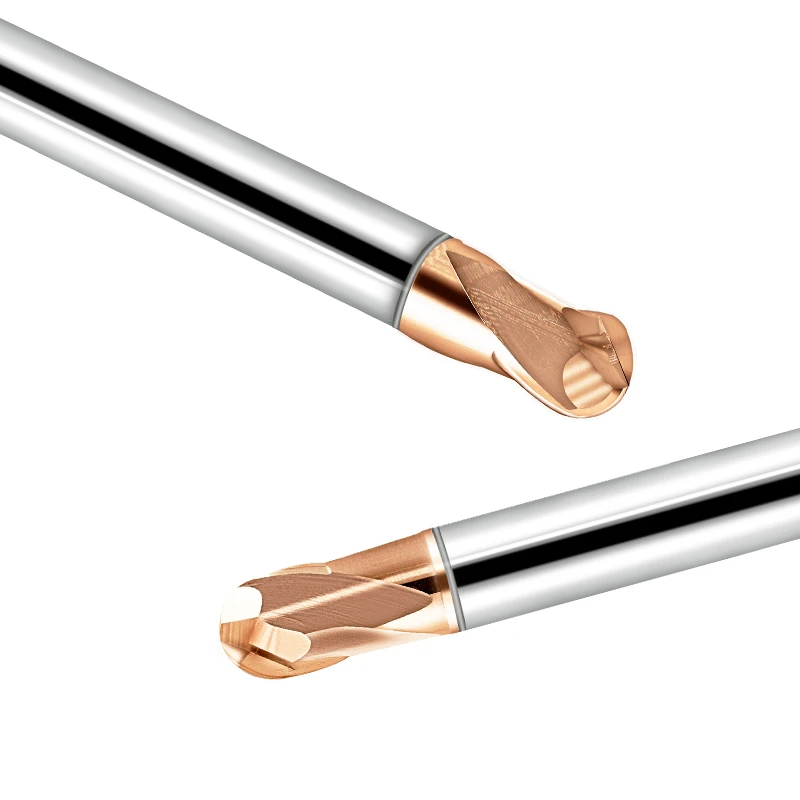
現代のCNC加工において、ボールエンドミルは高精度切削工具として、3次元形状加工に広く用いられています。球状の先端形状により、複雑な曲面、空洞、面取り、その他の非平面形状を容易に加工でき、特に金型製造、航空宇宙部品、医療用インプラントなどの分野で活用されています。
従来の平底工具と比較して、ボールエンドミルビットは切削接触がより均一になり、残留高さが大幅に低減され、表面仕上げが向上します。一般的なタイプには、2枚刃および4枚刃のボールエンドミルに加え、高精度用途向けのロングネックボールエンドミルがあります。工具構造の違いにより、材料によって性能が異なります。例えば、金型鋼には耐摩耗コーティングが不可欠であり、アルミニウム加工には鋭い切れ刃と優れた切りくず排出性が求められます。
フルート数、直径、コーティング、ツールパス戦略など、適切なボールエンドミル工具を選択することは、品質と生産性の両方を確保する上で非常に重要です。信頼できるボールエンドミルサプライヤーを選ぶことは、コスト管理と生産リードタイムにも直接影響します。
ボールエンドミルの構造と名称の分析
CNC工具の中でも、ボールエンドミルは球状の切削形状により複雑な曲面加工が可能であることから、広く好まれています。その構造と命名規則を理解することで、エンジニアや購買担当者は適切な工具を選択し、効率と部品品質の両方を向上させることができます。
ボールエンドミルの基本構造:フルート、シャンク、ボール半径など
ボールエンドミルの核となるのは、曲線を描く螺旋状の溝を持つ半球状の切れ刃です。これにより切削力が均等に分散され、3次元面の加工に最適です。ボールの半径は表面仕上げに直接影響するため、ワークの曲率に合わせて調整する必要があります。
その他の主要コンポーネントは次のとおりです。
-
シャンク径:クランプの安定性を確保するため、一般的には6mm、8mm、または12mm。
-
フルート数:2、3、または4。フルート数が多いほど送り速度は速くなりますが、より優れた切りくず排出性能が必要になります。
-
コーティング:TiAlN、DLC、またはダイヤモンドコーティングは、耐摩耗性と工具寿命を向上させます。
「ボールエンドミル」「ボールエンドミルビット」「ボールエンドミルカッター」の違い
-
ボールエンドミル:球状の先端形状を強調した一般的な用語。
-
ボールエンドミルビット:特に交換可能なヘッドや小型工具について議論する際に、切削部分を指すことが多い。
-
ボールエンドミルカッター:切削機能を重視し、調達やカタログ作成でよく使用されます。
これらの用語はしばしば同じ意味で使用されますが、ニュアンスを理解することで、技術的なコミュニケーションと調達の明確さが確保されます。
ボールエンドミルの主な機能と利点
ボールエンドミルは、 3D輪郭加工や複雑な表面仕上げを行う多軸CNC加工において不可欠な工具です。その構造設計は、フラットエンドミルに比べて、より優れた表面品質や自由曲面におけるより滑らかな移行など、明確な利点を提供します。
ボールエンドカッターが3Dサーフェス加工に最適な理由
球状の切削刃のおかげで、ボールエンドミルは方向に関係なく一定の接触角を維持するため、複雑な表面、面取り、円弧、および遷移部の加工に最適です。
より均一なスカロップ高さが残り、表面の滑らかさが向上します。5軸加工において、ボールエンドミルはツールマークを低減し、正確で滑らかなツールパスを生成するため、ハイエンドの金型仕上げや精密試作に適しています。
金型、航空宇宙、医療産業における代表的な用途
-
金型製造:射出成形金型、ダイカスト金型、ゴム金型におけるキャビティ輪郭の荒加工および仕上げ加工用。
-
航空宇宙分野:タービンブレード、シェル、リブ構造の加工に。ボールエンドカッターは、スムーズな多軸加工経路と構造性能の向上を実現します。
-
医療機器:優れた表面仕上げが求められる整形外科用インプラントや手術器具向け。整形外科用インプラント用の超硬ボールエンドミルは、表面欠陥を最小限に抑え、寸法精度を向上させます。
各業界のニーズに合わせて、適切なツールパラメータ(フルート数、ボール半径、コーティング)とツールパスを選択することが重要です。
ボールエンドミルとフラットエンドミルの機能の違い
シンプルな構造で平面加工に最適なフラットエンドミルと比較して、ボールエンドミルは3D輪郭加工、曲面加工、滑らかなエッジ遷移に適しています。
| 比較次元 | ボールエンドミル | フラットエンドミル |
|---|---|---|
| 切断形状 | 曲面、円弧、凹面、空洞に最適 | 平面、階段、垂直壁、スロットに最適 |
| 表面仕上げ | スカロップの高さが低く、細かい仕上げに適しています | 先端に目立つ工具跡を作ります。荒削りや鋭利なエッジに適しています。 |
| アプリケーションシナリオ | 金型キャビティ、輪郭プロファイリング、3Dサーフェス | 平面荒加工、溝加工、エッジ成形 |
| ツールパス戦略 | Zレベルの輪郭加工、らせん状の5軸傾斜パス | ジグザグ、層ごとのステップダウン加工 |
要約すると、高精度な3D表面加工が求められる場合は、ソリッドボールエンドミルが適しています。一方、平面加工、溝加工、垂直形状の加工などにおいては、フラットエンドミルの方が効率性に優れています。
各種ボールエンドミルの紹介と選定ガイド
ボールエンドミルのカッターは、用途に応じて様々な種類があります。主な変数としては、フルート数、ネックの長さ、ボールの半径などが挙げられます。
2枚刃、4枚刃、可変刃ボールエンドミルの作業条件
-
2枚刃:軟質材料(アルミニウム、銅、プラスチック)の加工に最適です。高速加工や乾式加工において、切りくずの排出性が向上します。
-
4枚刃:硬質材料の半仕上げおよび仕上げ加工に最適です。高い剛性と長寿命を実現します。
-
可変フルート:硬質材料(工具鋼、チタンなど)の高効率荒加工向けに設計されています。不規則ならせん形状とピッチにより振動を低減します。
フルートの形状を材料特性、ツールパス、および機械の剛性に合わせてください。例えば、金型キャビティの荒加工には可変ピッチボールエンドミルを使用することで、加工速度を向上させ、摩耗を低減できます。
標準ボールエンドミル vs. ロングネックボールエンドミル vs. マイクロボールエンドミル
-
標準ボールエンドミル:3軸および5軸加工用の汎用工具。
-
ロングネックボールエンドミル:深いキャビティや手の届きにくい場所の加工に適しています。金型ルート加工でよく使用されます。
-
マイクロボールエンドミル:0.1mmから1mmまでのサイズに対応。時計部品、歯科インプラント、その他の精密マイクロ部品に使用されます。
工具の選択は、切削深さ、振動リスク、機械の剛性によって異なります。ロングネック工具は、リーチとたわみ抵抗のバランスをとる必要があります。
ボールノーズエンドミルとは何ですか?ボールエンドミルとの違いは何ですか?
-
ボールエンドミル:一般的に球面形状を表します。
-
ボールノーズエンドミル:高精度仕上げ工具、特に多軸輪郭加工や鏡面仕上げ加工に使用される工具を指すことが多い。
例えば、航空宇宙分野の金型仕上げにおいて、5軸輪郭加工用の高精度ボールエンドミルは、より優れた表面均一性を実現し、研磨時間を短縮します。
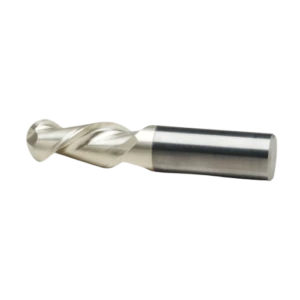
加工材料に応じた適切なボールエンドミルカッターの選び方
CNC加工においては、材料によって硬度、熱伝導率、凝着性など、それぞれに固有の特性があります。ボールエンドミル工具の性能を最大限に引き出すには、被削材の材質に基づいて適切な工具構造とコーティングを選択し、適切な切削パラメータと組み合わせることが不可欠です。3Dサーフェス加工においては、適切なボールエンドミルは加工効率だけでなく、表面品質と工具寿命にも影響を与えます。
アルミニウム合金、金型鋼、グラファイト、チタン合金の選択焦点
アルミニウム合金
-
熱伝導性に優れていますが、工具に付着しやすくなります。
-
鋭利な刃先を持ち、高度に研磨された、大きなねじれ角を持つ 2 枚刃または 3 枚刃のボールエンドミルを使用します。
-
推奨コーティング: チップの付着を減らし、仕上がりを向上させるために、コーティングなし、ZrN、または DLC。
-
高速大ステップ切削(HSC)に最適です。
金型鋼(HRC50~60)
-
4 枚刃以上の超硬ボールノーズカッターが必要です。
-
耐熱性を向上させるには、TiAlN や AlCrN などの耐摩耗コーティングを使用します。
-
適切なステップオーバーと送り速度を適用して、工具寿命を延ばします。
グラファイト
-
脆く、研磨性の高い素材。
-
CVD ダイヤモンドコーティングを施した微粒子炭化工具を使用します。
-
エッジの摩耗、ほこりの蓄積、欠けを軽減します。
チタン合金
-
熱伝導率が悪いと熱が蓄積されてしまいます。
-
高温硬化コーティング(AlTiN、SiN)を施した鋭利刃のボールノーズミルを使用します。
-
高圧冷却剤または MQL 潤滑剤を塗布します。
-
欠け防止形状と効率的なチップ排出に重点を置きます。
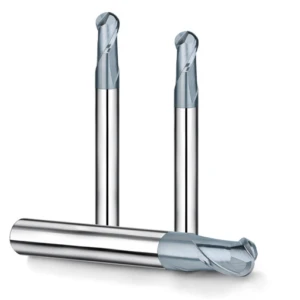
ボールノーズエンドミルのコーティング比較(TiAlN、DLC、CVDダイヤモンドなど)
高温、高速、高摩耗条件下での工具の性能は、コーティングの種類によって大きく左右されます。以下の表は、一般的なコーティングを比較したものです。
| コーティングタイプ | 主な利点 | 主な用途 |
|---|---|---|
| TiAlN(チタンアルミニウム窒化物) | 優れた耐熱性、高い高温硬度、乾式切断に適しています | 金型鋼、硬化合金、5軸半仕上げ |
| AlCrN(アルミニウムクロム窒化物) | 強力な耐酸化性により工具寿命が延長 | ステンレス鋼、金型鋼、熱間工具鋼 |
| DLC(ダイヤモンドライクカーボン) | 極めて低い摩擦、強力な非粘着性、滑らかな表面 | アルミニウム、銅、プラスチック、粘着性のある材料 |
| ZrN(窒化ジルコニウム) | コスト効率が高く、粘着防止の金色仕上げ | 中速アルミ合金加工、アルミ金型部品 |
| CVDダイヤモンド | 優れた耐摩耗性、脆性材料に最適 | グラファイト、カーボンファイバー、セラミックス等の高精度加工。 |
適切なコーティングを選択すると、表面仕上げが向上するだけでなく、高温または長時間の切削中のボールノーズエンドミルの耐用年数が大幅に延長され、工具交換の頻度とコストが削減されます。
さまざまな材料に対する推奨切削パラメータ(RPM、送り速度、ステップオーバー)
効率的で安定した加工を実現するには、ワーク材質に応じて主軸回転速度(RPM)、送り速度、ステップオーバーを最適化することが重要です。以下は、6mmボールエンドミルの標準的な参考値です(説明のためのものであり、実際の値は機械の能力と作業条件に応じて調整する必要があります)。
| 材料 | スピンドル速度(RPM) | 送り速度(mm/min) | ステップオーバー |
|---|---|---|---|
| アルミニウム合金 | 18,000-24,000 | 1,000-3,000 | 0.2D~0.5D |
| 金型鋼(HRC55) | 4,000-8,000 | 300-800 | 0.05D~0.15D |
| グラファイト | 10,000-18,000 | 800-1,500 | 0.1D~0.3D |
| チタン合金 | 3,000-6,000 | 200-600 | 0.05D~0.1D |
よくある使用上の誤解とツール寿命を延ばすためのヒント
ボールエンドミルは3D加工で広く使用されていますが、不適切な使用方法は、早期摩耗や表面仕上げの劣化につながることがよくあります。よくある落とし穴を理解し、最適なツールパスと機械設定を適用することが、安定した長寿命加工の鍵となります。
工具中心でのオーバーカットと摩擦の回避
-
ボールエンドミルの中心部分の切削速度はほぼゼロです。
-
ツール中心の接触が繰り返されると、チップの蓄積、摩擦熱、表面の焼けが発生します。
推奨事項:
-
中心との接触を避けるためにツールを傾けます。
-
擦れを防ぐためにステップオーバーと送りを調整します。
-
突然の曲率変化時に Z 軸のマイクロフィードが繰り返されることを避けてください。
-
中心負荷を最小限に抑える仕上げ戦略を使用して、ツール寿命を延ばします。
寿命を延ばすツールパス戦略の最適化
-
全幅切削は避けてください。ヘリカルランピングまたはレイヤードZレベルフライス加工を推奨します。
-
ステップオーバー制御:仕上げ加工時は、工具径の10~30%の範囲に収めてください。
-
クライムフライス加工:一般的に、従来のフライス加工よりも優れた表面仕上げと低い切削力を実現します。
-
プロファイリング戦略:コンスタントZと3D輪郭形成により、不均一な摩耗を低減します。
ツールの形状とワークピースの輪郭に合わせて、ボールノーズエンドミルに合わせた高効率ツールパスを採用します。
5軸加工における工具角度とパスのヒント
5 軸加工における不適切な傾斜角度は、ツールセンターの摩耗、振動、および不安定な負荷を引き起こします。
ベストプラクティス:
-
中央切断を回避するために、傾斜角度を 3°~15° に維持します。
-
回転軸の動きを最小限に抑えるには、角度付きエントリまたはスワーフ加工戦略を使用します。
-
TCP (ツール センター ポイント) 制御を有効にして、複数軸の遷移を安定させます。
-
航空宇宙、医療、または複雑な金型を加工する場合は、高度なツールパス計画を使用します。
信頼できるボールエンドミルサプライヤーの選び方
ボールノーズエンドミルは高精度CNC加工において不可欠です。信頼できるサプライヤーは、部品の品質、効率的なリードタイム、そしてコスト管理を保証します。
高品質ボールノーズカッターの主要業績評価指標
-
幾何学的精度: ±0.003mm以内の公差により、一貫した表面仕上げが保証されます。
-
刃先の品質:マイクロホーニング加工または研磨加工された刃先は、欠けを軽減し、切断性能を向上させます。
-
コーティング技術: TiAlN、AlCrN、DLC、CVDダイヤモンドなどのコーティングは、耐熱性と耐摩耗性を向上させます。
社内にコーティングと検査機能を備え、品質管理と納品の信頼性を高められるサプライヤーを探しましょう。
サプライヤーの強みと納品信頼性の評価
-
技術力:社内研究開発部門、研削盤、コーティング設備。
-
品質認証: ISO 9001またはIATF 16949、加えてバッチ検査基準。
-
物流とサービス:迅速な配送、明確な追跡可能性、そして技術サポート。
OEM/ODM の経験があり、実績のある輸出能力を持つサプライヤーを優先します。大量注文、緊急注文、カスタマイズされた注文に最適です。
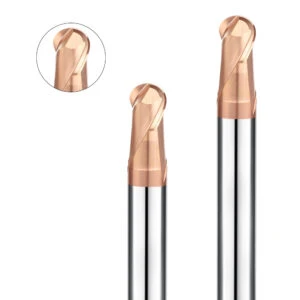
ボールノーズエンドミルの選択は精度と効率のバランスを取る必要があります
ボールノーズエンドミルは単なる基本ツールではなく、金型製造、航空宇宙、医療部品の加工において高品質の結果を達成するための鍵となります。
この記事では、構造上の利点、材質固有のマッチング、よくある間違い、ツールパス戦略、サプライヤー選択のガイドラインについて説明しました。
さまざまな状況におけるツールの組み合わせの重要性
-
荒削りには、高剛性の多刃工具(例えば、可変歯タイプやロングネックタイプ)を選択してください。
-
仕上げ加工には、適切なコーティングと刃先形状を備えた高精度ボールノーズカッターを選択してください。
-
特殊な材料の場合は、専用の工具を使用し、推奨されるパラメータに従ってください。
材料 + プロセス + カッター形状に基づく標準化されたツール選択アプローチにより、生産の一貫性が向上します。
CAMソフトウェアと高性能スピンドルを使用してより良い結果を得る
-
最適化された多軸パスには、高度な CAM ソフトウェア (PowerMILL、NX CAM、Fusion 360 など) を使用します。
-
高速で剛性の高いスピンドルと精密ホルダー (HSK/BT) を備えたマシンを装備します。
-
高圧クーラントまたは MQL システムを追加して、熱とチップの制御を改善します。
「工具+CAM+スピンドル」を組み合わせることで、ボールエンドミル加工に最適な高性能環境が実現し、工具価値と加工結果が最大化されます。
最後のヒント:
適切なボールノーズエンドミルを選択することは、単にツールを選択することではなく、安定した、効率的で制御可能な切削システムを構築することです。
高精度、カスタマイズ可能、短納期のボールエンドミルをお探しなら、サムホツールの公式ウェブサイトをご覧ください。専門家によるサポートとサンプル提供を行っています。






