



CNC精密加工において、TスロットカッターはTスロット構造の加工用に設計された特殊な高効率工具です。これらのカッターは、工作機械の作業台、治具システム、金型構造、自動化装置などで広く使用されています。通常、立形マシニングセンターまたはCNCフライス盤と組み合わせて使用され、Tスロットカッターはワークピースに横方向に延びる溝を切削することで、スライド、位置決め部品、またはクランプシステムを収容します。
従来のエンドミルと比較して、Tスロットエンドミルは独自のネックとヘッド設計により、狭いスロットの奥深くまで食い込みながら、側面と底面を同時に切削することができます。これらのカッターは、複雑な内溝加工に不可欠です。一般的なタイプとしては、超硬ソリッドTスロットカッター、溶接カッター、高強度インデックス式カッターなどがあります。工具の選択は、切削効率、表面品質、工具寿命に直接影響します。
実際には、エンジニアは適切なTスロットフライスカッターまたはTスロット切削工具を選択する際に、ワークピースの材質、スロット幅、切削深さ、機械の剛性といった要素を慎重に考慮する必要があります。適切な切削パスプランニングと適切な送り速度およびスピンドル回転数の選択は、フライス加工効率を向上させ、工具の早期摩耗や破損のリスクを軽減します。
この記事では、Tスロットフライスカッターの構造、加工方法、適用技術を体系的に分析し、CNCフライス加工におけるTスロットフライスカッターの動作原理と選定戦略を深く理解できるようにします。また、より効率的で信頼性の高いTスロット加工ソリューションを実現するための、実践的なプロセス最適化の推奨事項も提供します。

Tスロットフライスカッターの紹介:構造と機能
CNCフライス加工において、TスロットフライスカッターはTスロット構造の加工に特化した工具であり、側面切削と下面切削の両方に適した独自の形状を特徴としています。Tスロットは通常、ワーク表面より下に位置するため、これらのカッターは優れた側面切削能力とスロット底部の加工能力を兼ね備えていなければなりません。そのため、標準的なエンドミルよりも設計が複雑になります。
T スロットフライスカッターとは何ですか?
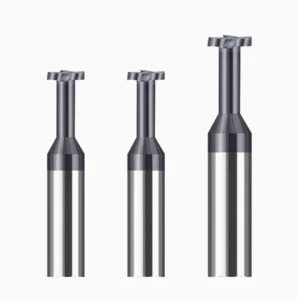
典型的なTスロットフライスカッターは、狭いネックと広いヘッドで構成されています。ヘッドの外刃には複数の刃があり、スロット底部のフライス加工とスロット壁面の仕上げ加工を同時に行うことができます。長いネックは、ワークの深い横方向の切削を容易にします。構造は通常、ストレートまたはテーパーシャンク、ネックの移行部、そして広いヘッドで構成されています。ヘッド径はスロット底部の幅を決定し、ネック径は送り経路のクリアランスに影響を与えます。
Tスロットは、工作機械のテーブルクランプスロット、金型ベースのスライドガイド、自動治具位置決めスロットなどに広く使用されています。これらの用途では、スロット幅、公差、加工効率の厳密な制御が求められ、工具の剛性、耐摩耗性、互換性に対する要件がさらに高くなります。
一般的なTスロットフライスカッターの種類
構造に基づいて、T スロット フライス カッターは主に 2 つのカテゴリに分類されます。
-
一体型T溝フライス:カッター本体とヘッドが一体構造となっており、高い剛性と加工精度を実現します。同軸性が極めて重要な深溝加工や精密金型加工に最適です。
-
交換式ヘッドTスロットカッター:カッターヘッドは本体に溶接またはねじ込み式で取り付けられており、大量加工の荒削りや頻繁なカッターヘッド交換が必要な用途に適しており、コスト削減とツールホルダーの寿命延長を実現します。
材質に基づいた主なオプションは次のとおりです。
-
HSS T溝カッター:優れた靭性と適応性を備え、一般的な鋼材やアルミニウム部品の中速・低速フライス加工に最適で、高いコストパフォーマンスを実現します。
-
超硬T溝フライス:超微粒子超硬合金製で、優れた耐摩耗性と熱安定性を備えています。これらのフライスは、焼入れ焼戻し鋼やステンレス鋼などの硬質材料の高速仕上げ加工に最適です。
工具の種類は、切削パスの計画、冷却方法、そして切削技術に影響を与えます。エンジニアは、加工効率と工具寿命を最適化するために、特定の用途、設備の能力、そして材料特性に基づいて工具を選択する必要があります。
TスロットミルとTスロットエンドミルの違い
CNCフライス加工において、TスロットミルとTスロットエンドミルはしばしば混同されますが、構造、加工方法、用途は大きく異なります。これらの違いを理解することは、加工効率の向上、工具摩耗の最小化、干渉の回避に不可欠です。
Tスロットエンドミルの定義と用途
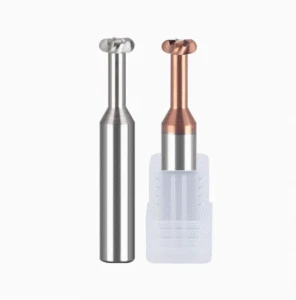
Tスロットエンドミルは、Tスロットまたはアンダーカット溝加工専用に設計されたエンドミルの一種です。フラットボトムエンドミルとは異なり、Tスロットエンドミルは通常、シャンクが短く、カッターヘッドが広いため、溝加工後の側壁拡張や横方向フライス加工に最適です。
Tスロットエンドミルは、Tスロットの荒加工、金型スライド溝の成形、治具ガイドの加工によく使用されます。通常、多刃ヘッドを備えた一体型のTスロットエンドミルは、中程度の切込み深さで安定した切削力を提供します。その形状は、狭い加工パスやスペースが限られた箇所、例えば、予め加工されたU溝をT字型に拡張する加工に適しています。
T スロットエンドミルは、その汎用性と剛性により、特に加工強度の要件が中程度で、スペースが限られている場合に、側壁アンダーカットや荒加工用の T スロットカッターの代替として適しています。
あなたの加工ニーズに最適なツールはどれですか?
T溝カッターとT溝エンドミルのどちらを選ぶかは、いくつかの要因によって決まります。
-
材料の種類:
-
中硬鋼および鋳鉄の場合、超硬 T スロット カッターは優れた耐摩耗性と熱安定性を備えており、連続高速切断に最適です。
-
アルミニウム合金やステンレス鋼などの柔らかい材料の場合、HSS T スロットエンドミルまたはコーティング仕上げエンドミルを使用すると、表面仕上げと工具寿命が向上します。
-
-
加工深さとクランプ:
-
より長いネックが必要となる深いスロットの場合、統合型または延長型の T スロット カッターを使用すると、剛性と横方向の安定性が向上します。
-
浅い溝や多軸加工の場合、T スロット エンド ミルは柔軟なパス プランニングを容易にし、干渉のリスクを軽減するため、5 軸加工や角度付き加工に適しています。
-
追加の考慮事項としては、工具の挿入方法(軸方向か横方向か)、工具シャンク径とツールホルダーの適合、側面フライス加工時の工具干渉や刃先破損の最小化などが挙げられます。適切な工具を選択することで、効率が大幅に向上し、工具交換の削減と工程の安定化が実現します。
Tスロットフライス加工の典型的なプロセスフロー
Tスロットフライス工具を効果的に使用するには、溝精度、表面仕上げ、そして工具寿命を確保するために、適切に設計された加工プロセスが必要です。標準化された荒加工から仕上げ加工までのアプローチは、工具の摩耗と振動を最小限に抑え、干渉や詰まりを防ぎます。
プロセスパス設計
一般的な T スロットフライス加工には次のものが含まれます。
-
粗削り:
より大きな直径のTスロットカッターを使用して、バルク材料を削り取り、スロットを成形します。過負荷や破損を防ぐため、深さと送りを慎重に制御してください。 -
輪郭仕上げ:
スロット壁の精度を確保するには、より微細なTスロットフライス加工工具を使用してください。パスプランニングには、オーバーカットや余分な材料を防ぐため、工具半径補正を組み込む必要があります。 -
底面仕上げ:
平底カッターまたは専用ツールでスロットベースをトリミングし、滑らかさと寸法精度を実現します。これはスロットの深さと表面仕上げに重要です。
工具と治具の干渉を避けることは、特に振動や詰まりが発生しやすい薄ネックカッターによる深溝加工において非常に重要です。負荷変動と振動を最小限に抑えるため、切削シーケンス、戻り経路、入口/出口ポイントを最適化する必要があります。
切断パラメータと冷却方法
HRC 40 ~ 50 硬度の鋼の場合、推奨されるパラメータは次のとおりです。
-
スピンドル回転速度: 3500~5000rpm
-
1歯あたりの送り量: 0.02~0.05mm(工具径と歯数に応じて調整)
-
切削深さ: 0.5~1.5mm(粗削り)、0.1~0.3mm(仕上げ削り)
冷却オプション:
-
乾式切削:軟質材料の短距離・高速切削に適しており、切削液の無駄を削減できるが、工具の高い耐摩耗性が求められる。
-
スプレー冷却:微細なミストが冷却と潤滑を提供し、中程度の負荷に適しており、工具寿命と表面品質を向上させます。
-
水冷:硬質材料の重切削や長時間加工において、工具温度を制御し、熱による損傷を防ぐために不可欠です。
安定性と工具寿命を最大限に高めるために、加工環境、機械のセットアップ、材料に基づいて冷却戦略を選択します。
CNCにおけるTスロットフライスカッターのケーススタディ分析
Tスロットフライスカッターおよび関連工具は、工作機械の構造や金型固定具といった重要な部品の加工に広く使用されています。適切な工具の選定とプロセス設計は、スロットの寸法精度、表面品質、そして全体的な加工効率に直接影響します。
典型的なケース1:工作機械の作業台でのTスロット加工
工作機械の作業台上の T スロットはクランプと位置決めに不可欠であり、通常 ±0.05 mm の厳しい寸法公差と優れた表面品質が求められます。
Tスロットフライスカッターは、高い剛性とバランスの取れたヘッドネック比を持つものを選ぶことが重要です。工具は、長く高負荷の切削においても摩耗や熱割れに耐えなければなりません。多層の粗加工パスと仕上げ加工パスを使用し、最適化されたツールパスと切削パラメータを組み合わせることで、振動と熱変形を最小限に抑え、安定したスロット寸法と滑らかな表面を実現します。
振動による精度低下を防ぐため、治具の設計ではワークピースを安定して固定する必要があります。このアプローチはハイエンドの工作機械製造や金型製造で一般的であり、Tスロットカッターの高精度な性能を実証しています。
典型事例2:金型固定具システムにおけるスライドウェイ加工
金型治具のスライドウェイは、多くの場合、深くてスペースが限られた溝であり、正確な寸法と滑らかな壁面が求められます。その複雑な形状は、振動や金型への衝撃を引き起こす可能性があります。
剛性の高いTスロットフライス工具を選択し、振動抑制対策を講じることで、安定性が大幅に向上します。工具径とネック長を適切に設定することで、深い溝でも横方向の剛性を確保し、飛び出しやチッピングのリスクを低減できます。
振動を最小限に抑えるため、加工パスでは段階的な切削深さを使用し、機械の動特性に基づいて送り速度を調整する必要があります。効率的な冷却と潤滑により、切削条件がさらに改善され、工具寿命が延びます。
この事例は、金型治具の製造におけるツールの選択とプロセスの最適化の重要な役割を強調しています。

よくある問題とツール選択の推奨事項
CNC加工においてTスロットフライスカッターや関連工具が広く使用されているにもかかわらず、多くのオペレーターは、経験不足や工具特性の理解不足により、加工効率の低下や工具の早期損傷を経験しています。加工の安定性と製品品質を向上させるには、一般的な加工上の問題を徹底的に把握し、適切な工具選定を行うことが不可欠です。
Tスロットフライスカッター使用時の5つのよくある間違い
1. ツール干渉の問題
多くのオペレーターは、工具ネックとワークピースまたは治具との間のクリアランスを見落としており、深溝加工中に工具干渉を引き起こします。これは工具の欠損や機械のダウンタイムにつながる可能性があります。切削パスを慎重に計画し、適切なネック径の工具を選択することで、このような干渉を効果的に防ぐことができます。
2. ツールホルダーの剛性不足
ツールホルダーの剛性が低いと、工具の振動やびびりが発生し、溝面品質や寸法精度に悪影響を与える可能性があります。深刻な場合には、工具摩耗を加速させる可能性があります。機械のクランプシステムに適合した剛性の高いツールホルダーを選択することは、加工安定性にとって不可欠です。
3. 冷却または潤滑不足
冷却・潤滑システムが不十分だと、工具温度が過度に上昇し、コーティングの欠陥、超硬合金の脆化、工具寿命の低下につながる可能性があります。材料や加工プロセスに応じて、適切なスプレー冷却または液体冷却を選択することで、安定した工具動作を確保できます。
4. 不適切な切断パラメータ設定
送り速度や切込み深さが過剰になると、工具に過負荷がかかり、チッピングや振動の原因となります。逆に、パラメータを過度に控えめにすると、加工時間が無駄になります。主軸回転数、送り速度、切込み深さを正確に設定することで、工具寿命と加工効率を最適化できます。
5. ツールパス設計の誤り
急停止や急旋回、不必要に長い空転といった不適切な工具パスは、機械負荷を増大させ、工具の摩耗を加速させます。急激な負荷変化を避け、滑らかで連続的な切削パスを使用することで、安定した効率的な加工を維持できます。
適切なTスロットフライスカッターの選び方
T スロットフライスカッターを選択するときは、次の重要なパラメータを考慮してください。
-
工具材料
HSS は低硬度から中硬度の材料に適していますが、超硬は高硬度鋼や高速加工に適しており、耐摩耗性と加工性能が大幅に向上します。 -
歯数と歯形
仕上げ加工には歯数が多いほど理想的です。歯の形状は、切削力と切削片の排出性のバランスをとることで、目詰まりや過熱を防ぐ必要があります。 -
コーティングタイプ
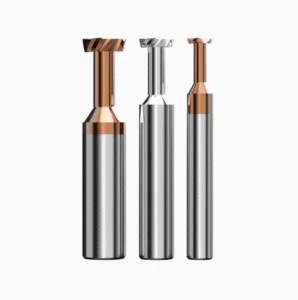
TiN や TiAlN などのコーティングは表面硬度と耐熱性を向上させ、高温・高速条件下での工具寿命を延ばします。 -
シャンク径と有効長
剛性を確保するために、シャンク径は機械のツールホルダーと一致する必要がありますが、ツールの過度の突き出しによる振動を避けるために、有効長さは必要なスロットの深さに合っている必要があります。
さらに、工具の一貫した品質と強力なアフターサービスを確保するには、評判の良いブランドと信頼できるサプライヤーを選ぶことをお勧めします。確立されたブランドは通常、厳格な製品テストと品質管理を実施しており、長期的な加工安定性を保証します。

結論:Tスロット加工の効率と工具寿命の最適化
Tスロット加工の最適化は、適切なTスロットフライスカッターを選択し、科学的に妥当な加工プロセスを実行することから始まります。適切な切削パラメータ設定、綿密に計画されたツールパス、そして効果的な冷却・潤滑対策により、工具の摩耗とワークピースの熱変形が大幅に低減され、寸法安定性と表面仕上げが向上します。
実際には、ワーク材質と溝設計に合わせて、階層的な荒加工と複数の仕上げ加工パスを組み合わせることが推奨されます。これにより、1回のパスの深さが深すぎることによる工具折損のリスクを最小限に抑えることができます。さらに、ツールホルダーの剛性とクランプの安定性に細心の注意を払うことで、振動が加工品質に与える影響を軽減できます。工具の摩耗を定期的に監視し、適切なタイミングで交換することで、継続的で安定した加工を実現できます。
関連する工具技術に関するより詳細な情報については、関連記事「CNCプロジェクトに最適な超硬エンドミルの選び方」をご覧ください。この記事では、主要な工具選定戦略と効率的なT溝加工技術についてより深く解説しています。






