


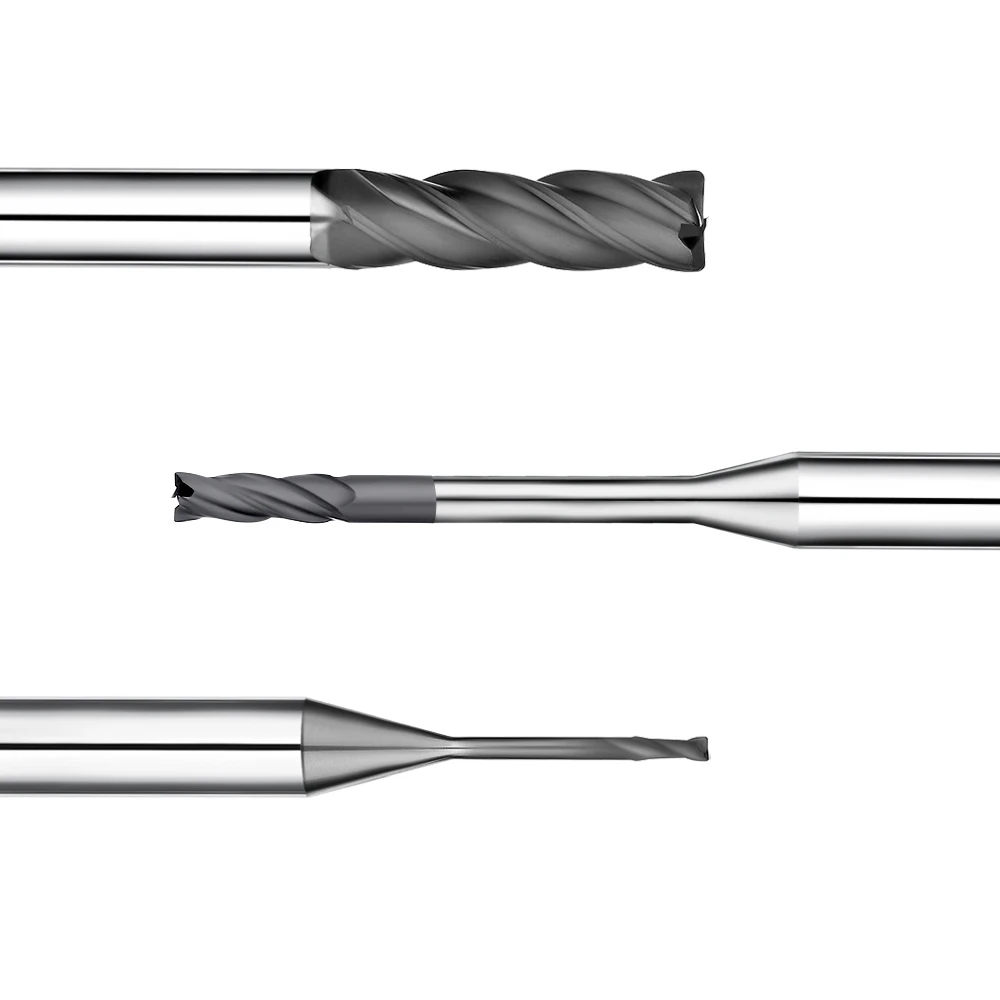
先日実施した黒鉛電極加工プロジェクトにおいて、ある顧客は予期せぬ課題に直面しました。同じロットの黒鉛と同一のCNC加工機を使用した当初は、表面仕上げは完璧でした。しかし、連続切削加工後、電極表面に深刻な工具痕、微細な欠け、そして表面粗さの増加が生じました。顧客は材料のばらつきを疑いましたが、当社のエンジニアリング分析の結果、工具摩耗、パラメータの不均衡、および加工工程のずれが原因であることが分かりました。
高精度グラファイト加工プロジェクトでは、同様の問題に頻繁に遭遇します。特に、カスタムEDM電極やグラファイト金型では、表面仕上げがEDM性能に直接影響するため、この問題は顕著です。加工されたグラファイト表面に目に見える傷やRa値の変動が見られる場合、加工プロセスがバランスを崩していることを意味します。
グラファイトは、本質的に脆く、微細な層状構造を持つ粒状材料です。こうした特異な物理的特性のため、グラファイトのフライス加工は、切削力、刃先の鋭さ、切りくずの排出に極めて敏感です。不適切な主軸回転速度や高すぎる送り速度など、切削条件が間違っていると、工具の摩耗が加速し、表面品質が瞬時に低下します。
表面粗さの問題を解決するには、エンジニアはCNC加工システム全体を評価する必要があります。これには、スピンドル振れ、機械剛性、工具選定、集塵、およびツールパス戦略が含まれます。システムの振動やパラメータが最適化されていない限り、摩耗した工具を新しいグラファイトエンドミルに交換するだけでは、根本的な原因は解決されないことがほとんどです。
一貫して滑らかな表面仕上げを実現するには、グラファイト加工における総合的な戦略が必要です。適切なグラファイトグレードの選定から、工具形状や送り速度の最適化まで、あらゆる細部が重要となります。長年の実務経験を通して、私たちは加工工程の管理が工具品質と同様に重要であることを学んできました。
本稿では、実際の顧客事例に基づき、生産工程中にグラファイト表面が劣化する原因を分析します。材料特性、工具摩耗メカニズム、パラメータ最適化、システム剛性について考察します。また、グラファイト工具の専門メーカーとして、安定した高精度な表面仕上げを実現するための実践的なソリューションもご紹介します。
では、なぜグラファイト部品は最初は完璧な仕上がりなのに、時間が経つにつれてどんどん粗くなっていくのでしょうか?以下では、その根本原因と実用的な解決策を解説します。
グラファイト表面粗さ分析:CNCグラファイトフライス加工後、表面品質が劣化するのはなぜか?
精密な黒鉛加工において、黒鉛表面の粗さは、エンジニアリングチームにとって依然として主要な品質上の懸念事項です。寸法公差が満たされている場合でも、工具痕、微小な欠け、表面の光沢の低下といった加工後の欠陥は、放電加工の性能を著しく低下させる可能性があります。当社の現場での経験に基づくと、これらの品質問題は単一のパラメータに起因することはほとんどなく、材料の反応、カッターの状態、および加工ダイナミクスの複雑な相互作用によって生じることが多いのです。
フライス加工品質の急激な低下を診断するには、材料グレード、ツールパス、およびリアルタイムの切削状態を総合的に分析する必要があります。高精度グラファイト電極で完璧な表面仕上げを実現するには、切りくず排出の最適化や仕上げ負荷の軽減など、厳格なプロセス制御が不可欠です。表面粗さの根本原因を正確に特定することこそが、生産ラインに永続的な解決策を適用する唯一の方法です。
グラファイトの材料特性は表面粗さにどのように影響するのか?
異なるグレードの黒鉛では、同一のCNC設定であっても、加工結果に大きなばらつきが生じます。これらのばらつきは、粒子の粒径、かさ密度、および内部結合強度に直接起因します。微細粒で高密度の黒鉛は常に滑らかな表面が得られますが、粗粒材料は、積極的なフライス加工中に微細な亀裂や高い表面粗さが発生しやすい傾向があります。
ある顧客プロジェクトでは、標準グレードのグラファイトで精密電極を加工したところ、表面粗さがひどくなり、高速回転でも改善できませんでした。微細粒グラファイトに切り替え、仕上げ代を最適化したところ、ようやく品質が劇的に向上しました。適切な材料グレードを選択することは、常に優れた表面仕上げを実現するための基礎となるステップです。
グラファイト粒子の構造は、どのようにして粉砕時の表面欠陥を引き起こすのか?
延性のある金属とは異なり、グラファイトは高速CNCフライス加工中に脆性破壊と微細剥離を起こします。工具が接触する面を拡大して観察すると、局所的なピットや粒子の剥離がよく見られます。これらの表面欠陥は、材料の粒状構造と、切削力が脆性マトリックスにどのように作用するかに直接関係しています。
工具の刃先が鈍くなると、切削力が増大し、黒鉛粒子間の結合が滑らかに切断されるのではなく、破壊されてしまいます。この構造的な損傷は、薄肉仕上げ加工や複雑なキャビティフライス加工の際に特に顕著になります。繊細な形状における黒鉛粒子の剥離を防ぐには、鋭利な刃先と軽い切削負荷を優先することが不可欠です。
機械加工時の振動と工具摩耗は、グラファイトの表面仕上げにどのような影響を与えるのか?
広範な生産データによると、表面仕上げの劣化は、工具の摩耗と動的振動によって引き起こされることが多い。鋭利なグラファイト製フライス工具は初期段階では非常に優れた性能を発揮するが、わずかな側面摩耗によって切削形状が変化する。このわずかな変化が工具圧力を増大させ、結果として加工部品に深い工具痕や粗い表面が生じる。
表面の劣化を防ぐには、主軸の振れ、工具ホルダの剛性、および切削工具の摩耗パターンを継続的に監視する必要があります。均一な表面仕上げを維持するには、工作機械の安定性と最適な切削条件とのバランスの取れた相乗効果が不可欠です。システムのビビリ振動や工具の劣化を放置すると、長時間の生産において表面粗さが不均一になるという事態が避けられません。
グラファイト加工プロセスの分析:表面粗さを引き起こす主な要因
精密な黒鉛部品の製造において、予期せぬ表面粗さは、多くの場合、工程計画の不備に起因します。機械加工者は寸法精度にばかり気を取られ、不均一な材料代や不適切な工具経路といった動的な切削条件を見落としがちです。黒鉛のような脆性材料の場合、単に送り速度を上げるよりも、工程の安定性を維持することがはるかに重要です。
表面欠陥を評価するには、個々の切削パラメータではなく、グラファイト加工プロセス全体を分析する必要があります。エンジニアは、加工ロジック、ツールパスの連続性、加工代配分、および集塵効率を同時に検証しなければなりません。表面品質の低下は、単一の加工工程で発生することはほとんどなく、加工サイクル全体を通して蓄積された不安定性によって引き起こされることが多いのです。
不適切な黒鉛切削パラメータは、どのように表面粗さを増加させるのか?
サイクルタイムを短縮するために送り速度や切削深さを上げると、激しいビビリ痕や刃先の欠けが発生し、逆効果になることがよくあります。ある顧客の工場では、工具負荷が高すぎて安定した切削限界を超え、高密度電極の表面仕上げが損なわれました。過度に積極的なパラメータ設定は、脆い黒鉛粒子を滑らかにせん断するのではなく、破壊するような激しい機械的衝撃を生み出します。
グラファイトフライス加工のパラメータを最適化するには、材料密度、工具径、ステップオーバー距離、および目標表面仕上げのバランスを取る必要があります。仕上げ加工では、荒加工時の値を繰り返すのではなく、切削力を低減してカッター刃先を安定させるべきです。適切な主軸回転速度、送り速度、および浅い切削深さを組み合わせることで、常に優れた表面品質が得られます。
切削速度と送り速度のパラメータは、黒鉛加工の品質にどのように影響しますか?
グラファイト加工において最適な品質を実現するには、切削速度と送り量のバランスを保つことが重要です。送り速度が高すぎると工具の摩擦や断続的な切削が発生するため、スピンドル回転速度を高くしても滑らかな仕上がりは保証されません。速度と送り量の同期が不適切だと、加工後の電極表面に目に見える振動パターンが生じます。
機械加工者は、工具の突き出し量、フルート数、グラファイトグレードに基づいて、切削パラメータを動的に調整する必要があります。小径エンドミルを深いキャビティで使用する場合、工具のたわみが表面欠陥の主な原因となります。適切なパラメータ調整を行うことで、厳しい形状条件下でも安定した切りくず形成が確保され、表面粗さの発生を防ぐことができます。
粗加工と仕上げ加工は、精密黒鉛加工にどのような影響を与えるのか?
最終加工時の表面仕上げのばらつきは、荒加工時に残された材料の許容量が適切に管理されていないことに起因することが多い。荒加工で材料が過剰または不均一に残ると、仕上げ工具にかかる切削負荷が変化し、たわみや振動が発生する。このような動的な不安定性によって寸法精度が低下し、重要な電極面に微細な溝が生じる。
高精度グラファイト加工は、荒加工、中仕上げ加工、最終応力除去加工という構造化された工程に依存します。この多段階アプローチにより、最終工具が接触する前に切削力が均一化され、精密な加工代制御が維持されます。完璧な表面仕上げを実現するには、加工工程のすべての段階が調和して機能する必要があります。
グラファイトエンドミルの摩耗:グラファイト加工において、工具摩耗はどのようにして表面粗さを引き起こすのか?
グラファイト製造における表面粗さの劣化を調査する際、工具の状態はしばしば見落とされがちな要因です。製造現場では、初期段階では完璧な仕上がりの部品でも、連続運転後に深刻な工具痕や微細な欠けが生じるケースが頻繁に見られます。現場監査の結果、この劣化は機械精度の低下によるものではなく、刃先の摩耗によって工具がクリーンなせん断動作を維持できなくなることが原因であることが分かっています。
グラファイトは研磨性があり脆い材料であるため、常に鋭利な刃先を維持する必要がある。グラファイトエンドミルが摩耗すると、切れ味の鈍くなった刃先はグラファイト粒子をきれいに切断できなくなり、代わりに高い衝撃力で粒子を粉砕してしまう。この機械的な粉砕によって材料マトリックスに微細な亀裂が生じ、表面粗さの増加や加工物の完全性の低下に直接つながる。
グラファイト製エンドミルの刃先欠けは、どのようにして加工痕を生み出すのか?
ある電極加工プロジェクトでは、当初は部品は仕様を満たしていたものの、長期間の生産後に目に見える筋状の跡が現れた。カッターを顕微鏡で検査したところ、主フルートに沿ってわずかな刃先の欠けが見つかった。肉眼では見えないものの、この微細な損傷が工具の有効切削形状を変化させ、動的な切削経路を阻害していた。
精密フライス加工において、刃先の小さな欠けは必ずしも工具の致命的な破損につながるわけではありませんが、加工面の品質に深刻な影響を与えます。刃先が損傷すると、回転ごとに材料が不均一に押し出され、微細な溝や寸法の不安定性が生じます。刃先の欠陥を早期に発見することで、工具の摩耗が進行して高価な加工品が台無しになるのを防ぐことができます。
ダイヤモンドコーティングされたグラファイトエンドミルは、どのように工具寿命を向上させるのでしょうか?
標準的な超硬工具は、グラファイト粉塵の激しい研磨作用により、連続加工下で急速に劣化します。刃先の明らかな破損がなくても、わずかな側面摩耗だけでも、最終加工時に繊細な表面仕上げを損なう可能性があります。この摩擦を軽減するために、技術者は刃先の鋭さ、コーティングの密着性、および切りくず排出性といったパラメータを総合的に評価します。
高性能ダイヤモンドコーティンググラファイトエンドミルを使用することで、耐摩耗性が大幅に向上し、表面仕上げのばらつきも最小限に抑えられます。しかし、高性能コーティングは、不適切なセットアップに対する万能薬ではありません。機械の剛性、主軸の振れ、送りパラメータなどが最適でない場合、ダイヤモンドコーティングされた工具であっても早期に破損する可能性があります。
適切なグラファイトエンドミルはどのように選べばよいですか?
最適なグラファイトエンドミルを選ぶには、工具径だけに頼るのではなく、工具形状を特定の加工用途に合わせる必要があります。重切削加工では、高い工具コア剛性と、粉塵排出のための最大限のフルートスペースが求められます。一方、深溝仕上げ加工では、負荷変動下でも刃先安定性を維持できる、振動減衰性に優れた長尺工具が必要です。
適切な工具選定には、黒鉛密度、切削深さ、加工代、および目標とする表面仕上げを評価する必要があります。長時間の生産においては、工具の寿命だけでは不十分であり、カッターは全寿命にわたって安定した形状を維持しなければなりません。切削安定性を最優先することで、あらゆるバッチにおいて高精度な加工結果が得られます。
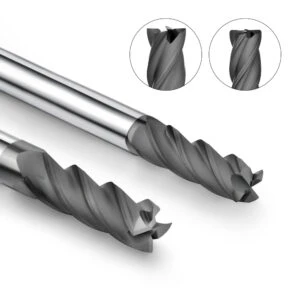
グラファイト加工システムの最適化:フライス加工後の表面品質を制御するには?
精密加工における表面粗さの問題は、個々の工具の不具合というよりも、システム全体の不安定性に起因することが多い。同一のエンドミルと材料を異なる機械で使用している工場でも、仕上がりが大きく異なるという報告が頻繁に見られる。現場での技術監査では、機械の剛性、集塵装置、ワーク保持装置、パラメータ調整といった要素が最終的な表面品質を左右することが明らかになっている。
高精度電極を実現するには、グラファイト加工システム全体を統合されたエコシステムとして最適化する必要があります。予測可能な仕上がりを維持するには、機械の運動学、切削工具、パラメータ、および環境制御の完全な整合性が求められます。このシステム的な調和により、プロセスのばらつきが排除され、一貫した高品質の生産結果が保証されます。
CNC加工機の剛性とスピンドル精度は、グラファイトの表面仕上げにどのように影響しますか?
異なる工作機械で同一のプログラムと同一のツールを実行しても、驚くほど表面仕上げにばらつきが生じることがあります。診断検査では、スピンドル振れの過大、ワーク保持力の弱さ、機械構造のたわみといった根本原因が明らかになるのが一般的です。脆い黒鉛は微小振動に弱いため、わずかなシステム不安定性でもすぐに深刻な表面欠陥として現れます。
スピンドル精度と機械の動的剛性は、フライス加工時の切削経路を直接決定します。剛性が不十分だと工具のビビリ振動が発生し、電極表面の波打ちや微細な亀裂につながります。優れたグラファイト表面仕上げを回復するには、パラメータ調整と並行して工作機械の状態を評価することが不可欠です。
粉塵抑制システムは、グラファイト加工の欠陥をどのように低減するのでしょうか?
乾式フライス加工中に発生する制御不能な研磨粉塵は、しばしば加工面の品質を低下させる。深溝電極加工では、蓄積した黒鉛粉が切削領域内で二次研磨剤として作用する。この再切削作用により、カッター側面の摩耗が著しく加速し、長時間の生産運転で表面の微細なディテールが劣化する。
効率的な粉塵制御システムは、切削環境の安定化と工具寿命の延長に不可欠です。迅速な粉塵排出は、粒子の再切削を防ぎ、重要な加工面を摩耗による劣化から保護します。実際の現場での経験から、真空性能を向上させることで、多くの表面仕上げ不良が即座に解消されることが証明されています。
加工パラメータを最適化することで、黒鉛加工システムの性能はどのように向上するのか?
摩耗した工具を交換するだけで切削条件を再評価しなければ、長期的な仕上がりの改善はほとんど期待できません。加工設定は、黒鉛密度、工具形状、突き出し長さ、および特定の加工段階に合わせて調整する必要があります。荒加工では切りくず排出と構造安定性を優先する必要がありますが、仕上げ加工では刃先荷重を最小限に抑え、最高の切削経路の滑らかさが求められます。
システム性能を最大限に引き出すには、主軸回転速度、送り速度、切削深さ、ステップオーバー値、およびツールパスをバランスよく調整する必要があります。プロセスパラメータを調和させることで、異常な機械的負荷を軽減し、予期せぬ熱変形を防ぐことができます。適切なプロセス校正を行うことで、長時間の作業においても、加工設備全体が優れた仕上がり基準を維持できます。
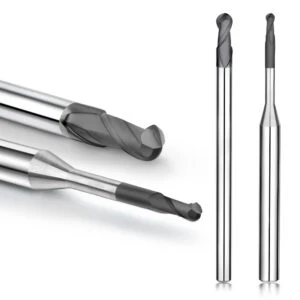
グラファイト粉砕パラメータの最適化:グラファイト表面粗さを改善する方法
加工現場における黒鉛表面粗さの増大の主な原因は、不適切な切削条件にある。加工速度の向上を追求する作業者は、送り速度や切削深さを材料の限界を超えて設定することが多く、その結果、刃先の欠けや粒子の飛散が深刻化する。技術的な評価によると、これらの表面欠陥は、工具性能の不足ではなく、過剰な機械的負荷に起因することが多い。
グラファイトは本来脆いため、完璧な仕上がりを実現するには、金属除去率と表面品質のバランスを取る必要があります。最適なグラファイト切削パラメータは、材料の粒径、カッター径、フルート数、部品形状に基づいてカスタマイズする必要があります。多様なワークピースにおいて予測可能な表面品質を維持するためには、「万能」な設定を避けることが不可欠です。
黒鉛の切削速度と送り速度を最適化するには?
よくある誤解として、主軸回転数を上げれば自動的に表面仕上げが向上するというものがある。しかし実際には、送り速度を比例的に調整せずに高速回転させると、工具の摩擦、発熱の加速、切削の不安定化を引き起こす。逆に、送り速度が高すぎると、1枚の刃にかかる切りくず負荷が増加し、加工面全体に微細な亀裂が生じる。
グラファイト切削の速度と送り速度を最適化するには、主軸負荷、粉塵排出、およびリアルタイムの表面テクスチャを監視する必要があります。仕上げ加工では、エンジニアは振動を抑制するために、軽いラジアル切削とバランスの取れた送り速度を組み合わせることを好みます。この制御されたアプローチにより、工具の振動が最小限に抑えられ、優れた表面均一性が確保されます。
異なる黒鉛材料に合わせた黒鉛粉砕パラメータのマッチング
構造密度と粒径の違いにより、グラファイトの種類によって加工性能は大きく異なります。微細粒で高密度のグラファイトは高速切削にも耐えられますが、粗粒のグラファイトは同じ設定でも容易に欠けてしまいます。加工技術者は、基準となる送り速度と切削深さを設定する前に、材料の物理的特性を評価する必要があります。
切削パラメータを特定の黒鉛グレードに合わせて調整することで、フライス加工中の微細亀裂や刃先劣化を防ぐことができます。高精度電極の製造には、切削速度よりも切削安定性を優先する必要があります。材料密度に合わせたパラメータ戦略は、黒鉛表面の粗さを低減するために不可欠です。
仕上げ工程において、優れた黒鉛表面仕上げを実現するにはどうすればよいでしょうか?
グラファイト製部品の仕上げ加工における表面品質の低下は、多くの場合、荒加工のロジックを最終仕上げ加工に適用することに起因する。加工サイクル全体を通して積極的なパラメータを使用すると、軽切削時に工具刃先に過負荷がかかる。このミスマッチにより、深刻な切削痕が残り、繊細な金型形状の最終寸法精度が損なわれる。
完璧なグラファイト表面仕上げを実現するには、機械的負荷を低減した専用の仕上げ加工戦略が必要です。オペレーターは、ツールパスの連続性を制御し、材料の許容誤差の変動を最小限に抑え、パス全体を通して工具が確実に接触するようにする必要があります。工具の動きを理想的な切削パラメータと同期させることが、欠陥のない電極表面を生成する鍵となります。
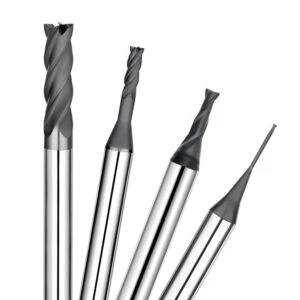
精密グラファイト加工ソリューション:工具とプロセスの最適化による品質向上
表面粗さ、寸法安定性の低さ、工具寿命の予測不可能性は、単一の要因に起因することはほとんどありません。実際の現場では、これらの生産上のボトルネックは、工具、工作機械、切削パラメータの適切な調整が行われていない場合に発生します。全体的な品質を向上させるには、症状を個別に治療するのではなく、製造工程全体を評価する必要があります。
効果的な高精度グラファイト加工ソリューションを開発するには、工具形状、材料硬度、切削条件、スピンドル安定性を総合的に分析する必要があります。エンジニアは、調整を行う前に、目標とする表面仕上げ、公差要件、サイクルタイムを評価しなければなりません。再現性の高い高精度生産を実現するには、同期された加工エコシステムを構築することのみが不可欠です。
高精度グラファイトエンドミルは、どのように加工安定性を向上させるのか?
複雑な黒鉛フライス加工において、工具の選定は一貫性を左右する重要な要素であり続ける。仕上げ加工では、刃先の形状、切れ味、耐摩耗性が最終的な表面品質を直接的に決定する。たとえ深刻な欠けが生じなくても、わずかな切削工具の摩耗は徐々に表面粗さを増大させ、寸法ずれを引き起こし、目に見える工具痕を残す。
高精度電極フライス加工には、工具寿命全体を通して安定した形状を維持するカッターが必要です。信頼性の高い高精度グラファイトエンドミルは、特定のグラファイト密度、キャビティ深さ、および切削戦略に適合する必要があります。専用設計の工具を選択することは、堅牢な製造プロセスを確立するための基礎となるステップです。
ダイヤモンドコーティングは、グラファイト加工の効率をどのように向上させるのか?
研磨性の高い黒鉛粉塵は激しい摩擦を生み出し、コーティングされていない超硬工具は長時間の生産工程で急速に劣化します。刃先の摩耗が進むにつれて表面品質が変動し、工具交換の頻繁な必要が生じ、予期せぬダウンタイムが発生します。高度な工具コーティングを使用することで、研磨摩耗を軽減し、安定した切削期間を延長できます。
高性能ダイヤモンドコーティングを施すことで、過酷な条件下での耐摩耗性と加工効率が飛躍的に向上します。しかし、保護コーティングは、不適切な加工条件を万能に解決するものではありません。その効果は、堅牢な機械設備と最適化された切削条件に依存します。硬質コーティングと適切な工具形状を組み合わせることで、大量生産において最大の経済効率を実現できます。
信頼できるグラファイトエンドミルサプライヤーを選ぶにはどうすればよいでしょうか?
グラファイトエンドミルのサプライヤーを選ぶ際には、カタログの規模だけでなく、技術的なプロセスに関する専門知識を評価する必要があります。表面仕上げのばらつき、工具寿命の短さ、深穴加工時のビビリ振動といった問題は、単にエンドミルを交換するだけでは解決できません。信頼できるパートナーは、実際の加工条件を分析し、個々のニーズに合わせた工具の提案を行います。
一流サプライヤーは、黒鉛のグレード、部品図面、機械の特性、目標とする表面仕上げに基づいて、カスタムツーリング戦略を提供します。表面粗さや工具摩耗の問題を解決するには、加工工程全体にわたる根本原因の診断が必要です。経験豊富なアプリケーションエンジニアと連携することで、長期的な安定性と優れた部品品質が保証されます。
よくある質問:グラファイト表面粗さ
当社が長年培ってきた精密機械加工の経験から、お客様からはグラファイト表面の粗さに関して、同様の診断上のご質問を頻繁にいただきます。なぜ、最初の完璧な加工が徐々に粗くなり、工具痕が現れたり、粒子が欠けたりするのでしょうか?なぜ、パラメータを微調整しても表面仕上げが不安定なままなのでしょうか?これらの問題は、材料特性、工具摩耗、切削パラメータ、およびシステムの剛性といった要素が複雑に相互作用することによって生じます。
エンジニアが生産上のボトルネックをより迅速に解決できるよう、表面欠陥分析、プロセス制御、カッター選定を網羅したクイックリファレンスガイドを作成しました。実際の現場データに基づいたこれらの知見は、設備、材料、プロセスを正確に評価するのに役立ちます。これらのソリューションを活用してプロセスの安定性を回復し、要求の厳しいグラファイト部品において優れた表面品質を実現してください。
グラファイトの表面は、なぜ切削加工後に粗くなるのか?
連続切削後の黒鉛表面粗さの増加は、単一の要因のみによって引き起こされることはほとんどありません。脆性粒子の脱落、工具側面の摩耗、高い切削負荷、動的振動といった要因が相互に作用し、微細な表面を破壊します。過度に積極的なパラメータ設定は、材料マトリックスをきれいにせん断するのではなく破壊することで、これらの欠陥を加速させます。
表面品質の低下を診断する際は、工具刃先の状態検査、送り速度比の確認、および真空効率のチェックを優先してください。深い溝に蓄積した研磨粉塵を再切削すると、鋭利なフルートが急速に鈍化し、表面の微細なディテールが損なわれます。粗い仕上げは通常、加工サイクル全体にわたるプロセスの不安定性が累積した結果です。
CNC加工後のグラファイト表面仕上げを改善するには?
優れた黒鉛表面仕上げを実現するには、切削工具、加工パラメータ、加工計画という3つの主要分野を同時に最適化する必要があります。送り速度を下げたり、主軸回転速度を上げたりしても、工具摩耗や工具経路の動きを修正しなければ、改善効果はごくわずかです。再現性の高い精度を実現するには、包括的な戦略が不可欠です。
表面品質の一貫性を確保するため、ストック許容量の配分、ツールパスの連続性、切削刃の鋭さ、およびワーク保持の剛性を体系的に見直してください。精密放電加工(EDM)電極の製造においては、表面粗さの制御が後工程の放電性能と寸法再現性を左右します。CNCフライス盤での精密なプロセス制御により、後工程での高額な研磨再加工を防ぐことができます。
グラファイト製エンドミルが加工痕を残す原因は何ですか?
目に見える表面パターンや加工痕は、切削加工中の工具の動的な性能に直接関係しています。グラファイトエンドミルにわずかな刃先摩耗、微小な欠け、またはスピンドル振れが生じると、材料を不均一に押し出すことになります。この不規則な機械的動作により、加工後のワークピース表面に目立つ、繰り返し発生する振動痕が残ります。
加工時に不要な工具痕が生じる場合は、工具の振れ、工具ホルダのクランプ力、および総切削時間を直ちに点検してください。カッターに致命的な損傷が見られなくても、摩耗した形状ではもはや正確なせん断動作を維持できない場合があります。切れ味の鈍くなったエンドミルを速やかに交換することで、表面仕上げが回復し、寸法ずれを防ぐことができます。
精密な黒鉛加工に最適な黒鉛エンドミルはどれですか?
単一の切削工具で、あらゆる精密グラファイト加工用途に完璧に適合するものはありません。深溝金型加工、複雑な電極形状加工、大量生産される構造物製造など、それぞれエンドミルの形状に特有の要求があります。特定の材料密度と目標とする表面公差に合わせてカッター設計を行うことが不可欠です。
最適な工具を選定するには、黒鉛の結晶構造、キャビティの深さ、機械のダイナミクス、および必要な表面仕上げを評価する必要があります。連続生産シフトでは最大限の耐摩耗性が優先されますが、複雑な仕上げ工程では極めて高い刃先精度が求められます。専門サプライヤーと提携することで、特定のプロセス要件に最適な工具形状を確実に導入できます。






