中国のトップ切削工具メーカー
お問い合わせは、zane@samhotool.comまでメールでご連絡ください。
ホーム»ブログ» HRC65エンドミルの性能にばらつきが生じる理由
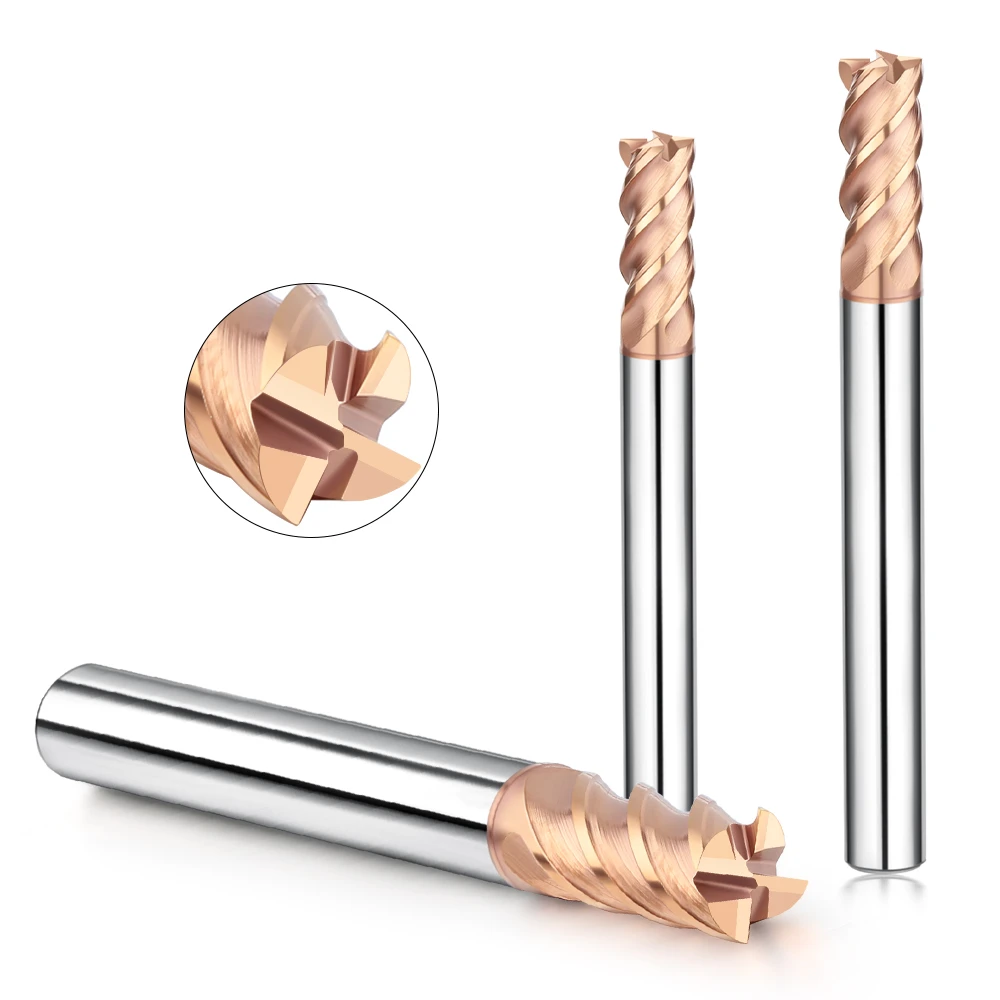
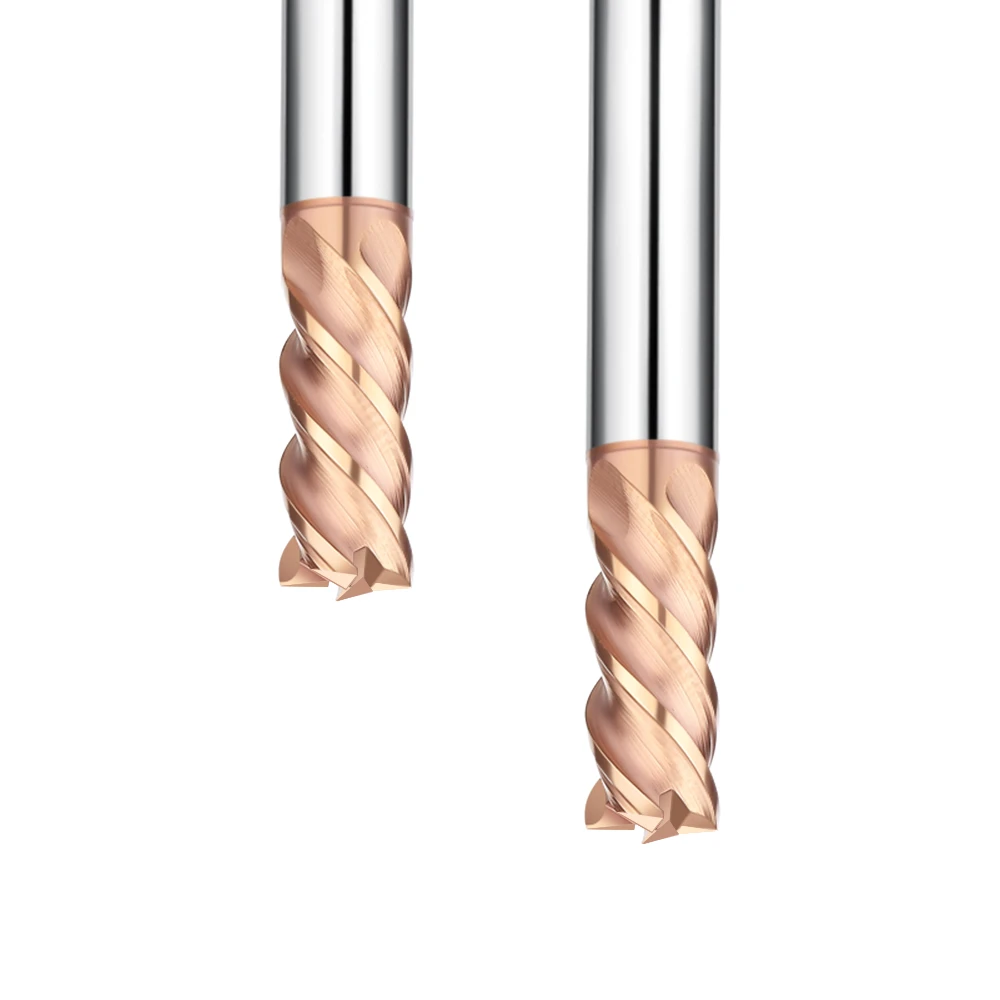
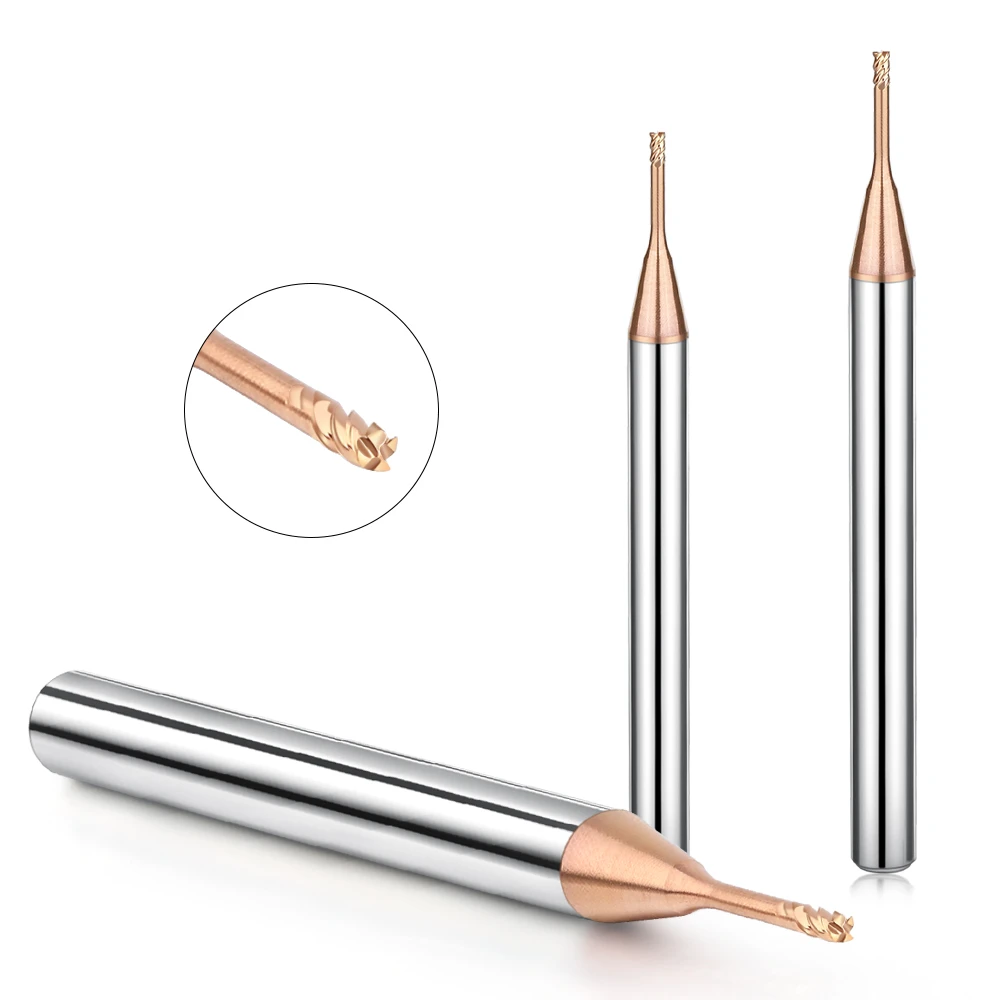
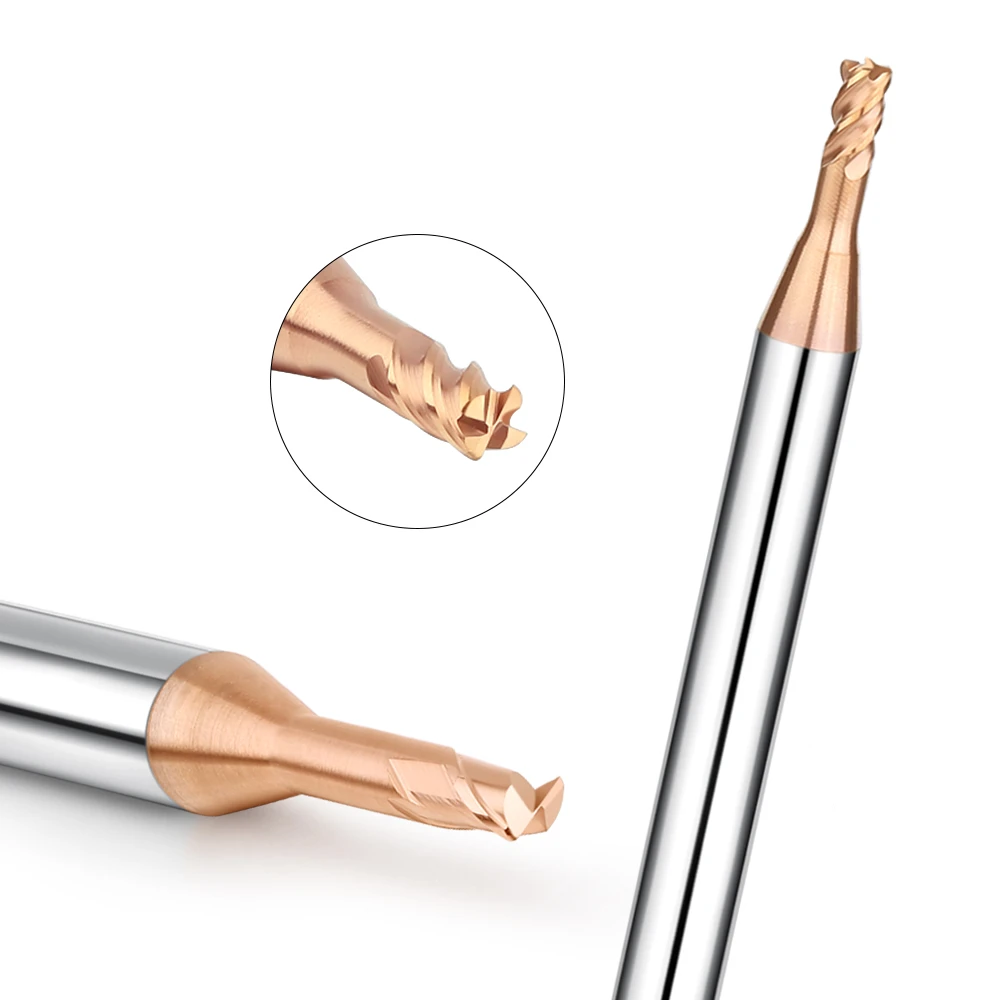
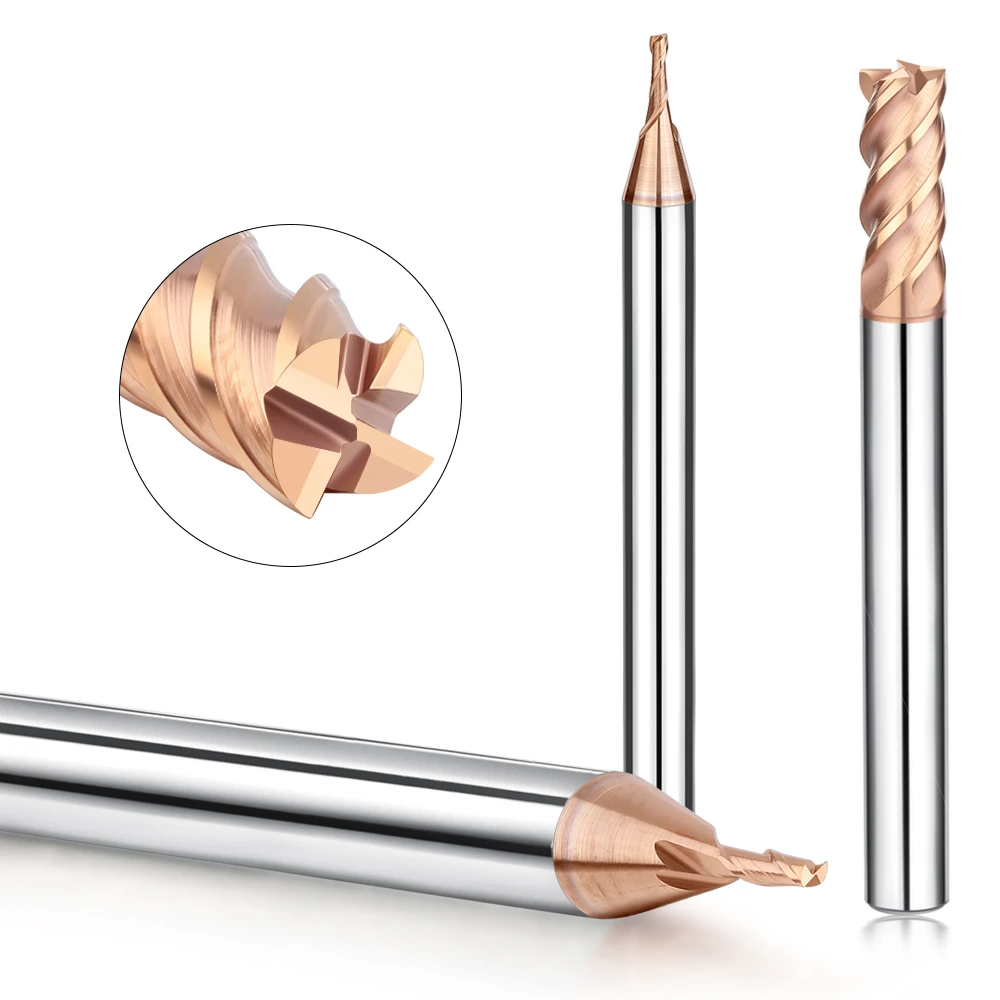
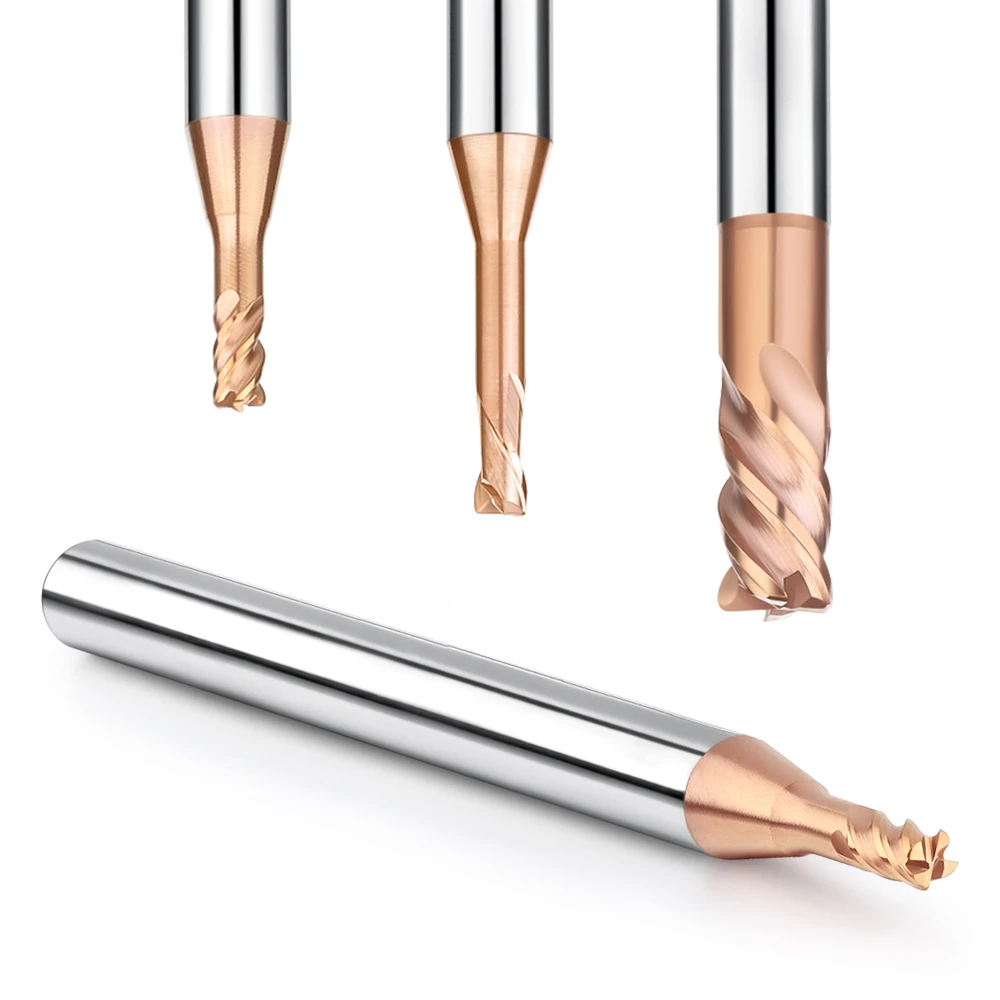
CNC加工の分野では、エンドミルは材料を精密かつ効率的に成形・加工する上で重要な役割を果たします。様々なエンドミルの中でも、HRC65と表記されるエンドミルは、その卓越した硬度と耐久性で際立っており、焼入れ鋼材を用いた難易度の高い加工に適しています。しかし、HRC65という共通の表記があっても、メーカーや製品ラインによってエンドミルの性能には大きなばらつきが見られます。この記事では、HRC65エンドミルの複雑な特性を掘り下げ、性能レベルのばらつきに影響を与える要因を探り、特定の加工タスクに最適な工具を選択するための洞察を提供します。分析にはSAMHOツールを使用しました。
HRC硬度は、エンドミルが焼入れ鋼を加工する能力を理解するための出発点となりますが、それは氷山の一角に過ぎません。レーシングカーが馬力だけで勝てないように、HRC65エンドミルの性能は、複雑な要因の相互作用によって決まります。この記事では、性能に影響を与える隠れた変数についてさらに深く掘り下げていきます。まず、工具の靭性、耐摩耗性、熱管理を決定づける材料科学の驚異である、使用されている特定の超硬合金グレードについて検証します。次に、潤滑性、切りくず排出性、および工具寿命全体を大幅に向上させる微細な層であるコーティングの役割を調査します。フルート数や切削刃の角度などの詳細を含むエンドミルの形状も、切りくずの形成、切削力、そして最終的には表面仕上げに直接影響するため、詳しく見ていきます。最後に、切削速度や送り速度などの重要な加工パラメータが、エンドミルと被削材とどのように相互作用して最適な性能を引き出すのかを探ります。これらの隠れた要因を理解することで、機械加工者は表面的なHRC定格にとらわれず、特定の用途に最適なHRC65エンドミルを選択し、効率的で高品質な結果を確保することができます。
次の 17 の側面を通じて、ツールのパフォーマンスと寿命に影響を与える要因を見てみましょう。
エンドミルに使用される材料の組成(鋼種や合金成分など)は、工具の硬度分布、耐摩耗性、靭性に大きな影響を与えます。鋼種や合金成分の違いは、それぞれ異なる微細組織と機械的特性を生み出し、最終的にはエンドミルの性能と寿命に影響を与えます。
鋼種によって硬度は異なり、一般的に炭素含有量が多いほど硬度が高くなります。クロム、モリブデン、バナジウムなどの合金元素は、耐摩耗性や靭性といった特定の特性を高めるために添加されることがよくあります。例えば、クロムを添加すると耐食性と耐摩耗性が向上し、モリブデンを添加すると硬度と強度が向上します。HRC65で動作するエンドミルにおいて、硬度、耐摩耗性、靭性の最適な組み合わせを実現するには、合金成分の慎重な選定とバランスが不可欠です。
さらに、材料に施される熱処理プロセスは、その機械的特性と性能特性にさらなる影響を与えます。焼入れや焼戻しなどの熱処理技術は、材料の硬度分布と微細構造を変化させ、全体的な強度と耐久性を向上させることができます。さらに、窒化や浸炭などの表面処理を施すことで、耐摩耗性と表面硬度をさらに向上させることもできます。
結論として、エンドミルの具体的な材料構成(鋼種、合金成分、熱処理プロセスの選択を含む)は、硬度分布、耐摩耗性、靭性を決定する上で重要な役割を果たします。材料構成を慎重に選択し最適化することで、エンジニアはHRC65での加工要求を満たすエンドミルをカスタマイズし、優れた性能と長寿命を実現できます。
エンドミルの製造に使用される材料の供給元と品質管理は、工具の均一性と安定性に大きく影響し、ひいては性能と寿命にも影響を及ぼします。これらの要因を分析することは、加工用途におけるエンドミルの信頼性と有効性を確保する上で不可欠です。
エンドミルの製造に使用される原材料の供給元は、工具の全体的な品質と安定性を決定づける上で重要な役割を果たします。厳格な品質管理体制を備えた信頼できるサプライヤーから材料を調達することで、エンドミルは一貫した特性を持つ高品質の材料から製造されることが保証されます。信頼できる材料調達は、工具の性能と寿命を損なう可能性のある材料の欠陥、不純物、またはばらつきのリスクを最小限に抑えます。
エンドミルの均一性と安定性を維持するには、製造工程全体にわたって堅牢な品質管理体制を整備することが不可欠です。品質管理手順には、材料検査、寸法検証、性能試験などが含まれており、仕様からの逸脱を特定し、品質基準への適合性を確保する必要があります。検査では、材料の組成、微細構造、硬度、その他の関連特性を網羅し、材料がエンドミル製造に必要な仕様を満たしていることを確認する必要があります。さらに、加工、コーティング塗布、最終検査の各段階で厳格な品質管理体制を整備することで、エンドミルの性能に影響を与える可能性のある欠陥や異常を検出し、是正することができます。
エンドミル製造に使用される材料の原産地と加工履歴を追跡できるトレーサビリティシステムを構築することは、サプライチェーンにおける説明責任と透明性を確保する上で不可欠です。トレーサビリティシステムにより、メーカーは材料の品質や調達に関する問題を特定し、対処することが可能になり、不良エンドミル製造のリスクを最小限に抑えることができます。材料を原産地まで遡って追跡し、加工の各段階を記録することで、メーカーはエンドミルが一貫した品質と原産地の材料から製造されていることを確実にすることができます。
エンドミルの製造工程には、精密研削、研磨、その他の工程が含まれます。製造工程のばらつきは、表面品質や寸法精度に差を生じさせ、エンドミルの性能と寿命に影響を与える可能性があります。これらの工程を分析することは、エンドミルの機能への影響を理解する上で不可欠です。
精密研削はエンドミル製造における基本的な工程であり、刃先の形状と工具全体の形状を決定します。研削工程の精度と安定性は、エンドミルの寸法精度、表面仕上げ、そして切削性能に直接影響します。砥石速度、送り速度、砥石ドレッシング技術といった研削パラメータの変動は、刃先形状、表面粗さ、そして工具の同心度に差をもたらす可能性があります。厳しい公差と高い表面品質を実現する研削工程の最適化は、エンドミルの最適な性能と長寿命を確保するために不可欠です。
エンドミルの表面仕上げを洗練させ、研削中に生じた表面欠陥を除去するために、研磨がしばしば用いられます。研磨技術(研磨剤を用いた研磨や化学研磨など)は、表面の平滑性をさらに向上させ、表面粗さを低減し、刃先の鋭さを高めることができます。しかし、不適切な研磨技術や不十分な品質管理は、表面に凹凸が生じたり、寸法精度が低下したりして、エンドミルの性能に悪影響を及ぼす可能性があります。優れた表面品質を実現し、エンドミルの機能を最適化するには、研磨工程における一貫性と均一性を確保することが不可欠です。
コーティングの適用は、エンドミル製造におけるもう一つの重要な工程です。ここでは、工具の性能と寿命を向上させるために特殊なコーティングが施されます。コーティング工程では、物理蒸着法(PVD)や化学蒸着法(CVD)などの技術を用いて、TiN、TiAlN、DLCなどの薄膜コーティングをエンドミルの表面に精密に堆積させます。コーティングの厚さ、組成、密着性にばらつきがあると、コーティングの完全性、耐摩耗性、摩擦特性に影響を及ぼし、最終的にはエンドミルの性能にも影響を及ぼします。エンドミル全体にわたって均一なコーティング被覆率と一貫したコーティング特性を確保し、工具の寿命と性能を最大限に高めるには、厳格な品質管理対策とプロセス最適化技術の導入が不可欠です。
エンドミルの幾何学的設計(切れ刃角度、刃先強度、刃先形状などのパラメータを含む)は、切削品質、加工安定性、そして工具寿命に大きく影響します。幾何学的設計の各側面は、HRC65で動作するエンドミルの性能と寿命を決定する上で重要な役割を果たします。
すくい角、逃げ角、逃げ角などの切れ刃角度は、加工中の切削作用と切りくず生成に直接影響します。最適な切れ刃角度は、効率的な切りくず排出、切削抵抗の低減、そして表面仕上げの向上を実現します。しかし、不適切な角度は、工具の過度の摩耗、切りくず処理の悪化、そして切削性能の低下につながる可能性があります。したがって、切削品質を最適化し、工具寿命を延ばすためには、切れ刃角度を慎重に検討することが不可欠です。
さらに、刃部の強度は、切削加工中に発生する力に耐えるために非常に重要です。堅牢な刃先設計は、たわみや振動を最小限に抑え、安定した高精度な加工を実現します。刃先強度の向上は、特に高速度・高送りで高硬度材を加工する場合、欠けや破損のリスクを低減します。刃先形状と厚さを最適化することで、HRC65加工アプリケーションにおけるエンドミルの安定性と信頼性を向上させることができます。
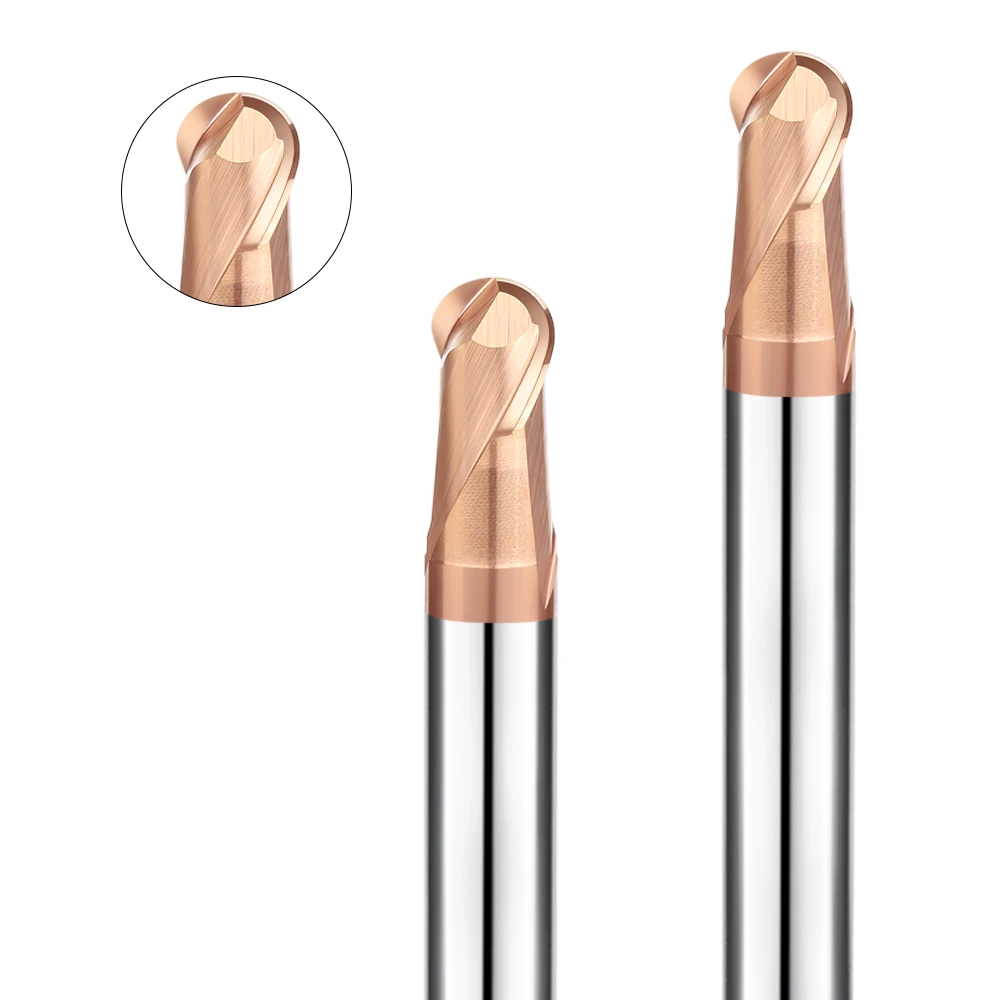
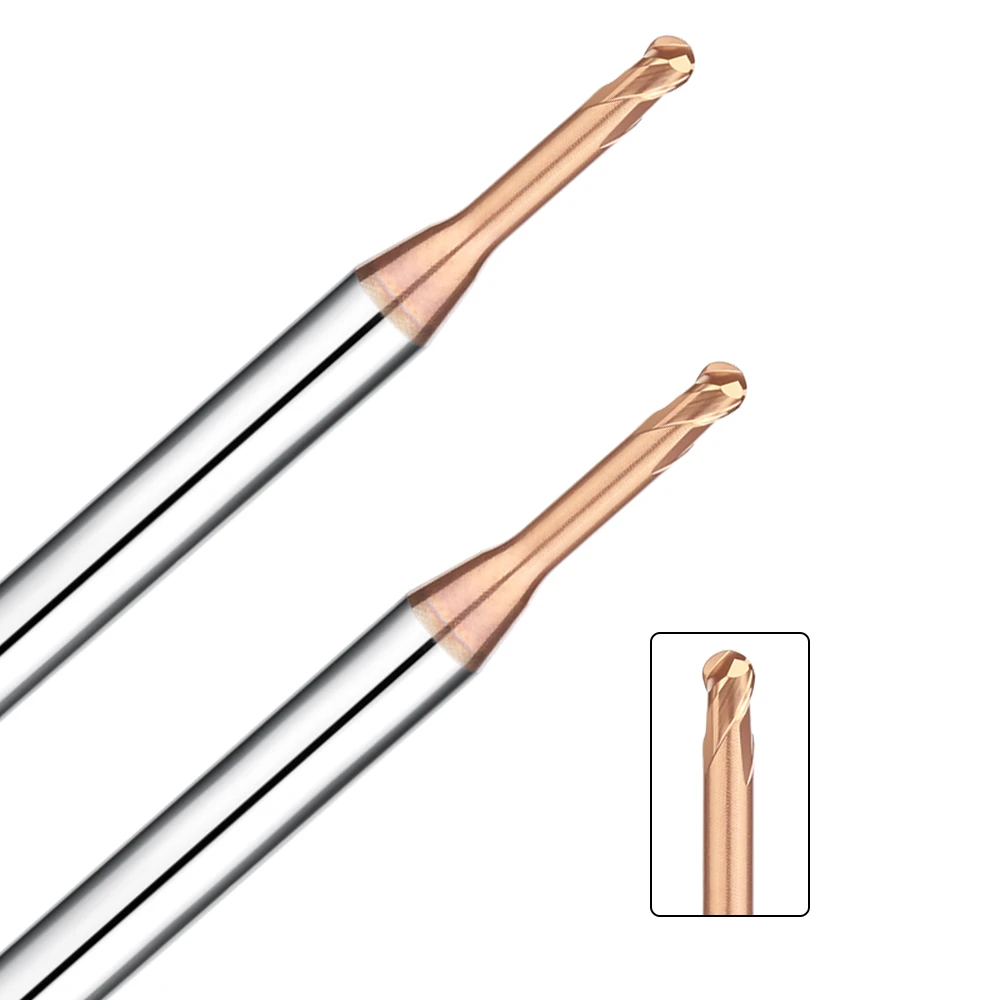
さらに、刃先形状は、加工中の切削抵抗の分布と熱発生に影響を与えます。スクエア、ボールエンドミル、コーナーRなど、様々な刃先形状は、特定の加工タスクや被削材の種類に適しています。例えば、ボールエンドミルは輪郭加工や倣い加工によく使用され、スクエアエンドミルは溝加工や荒加工に優れています。適切な刃先形状を選択し、形状を最適化することで、HRC65の加工環境において優れた切削性能とエンドミルの寿命延長を実現できます。
結論として、エンドミルの幾何学的設計は、切削品質、安定性、そして工具寿命を左右する上で極めて重要な役割を果たします。切れ刃角度、刃の強度、そして形状を慎重に最適化することで、エンジニアは高硬度加工アプリケーションにおけるエンドミルの性能と効率を最大限に高め、最終的には生産性の向上と製造コストの削減を実現できます。
エンドミルの幾何学的設計は、刃先角度、刃部の強度、刃の形状などのパラメータを網羅し、切削品質、安定性、工具寿命を決定する上で重要な役割を果たします。幾何学的設計の各側面は、特に HRC65 で動作するエンドミルの性能と寿命に複雑に関連しています。
すくい角、逃げ角、逃げ角を含む切れ刃角度は、加工中の材料の除去効率と切削片の形成を左右する重要な要素です。最適な切れ刃角度は、スムーズな切削片排出、切削抵抗の低減、そして優れた表面仕上げを実現します。逆に、角度が適切でないと、工具摩耗の増加、切削片制御の悪化、そして切削性能の低下につながる可能性があります。したがって、切削品質と工具寿命を最適化するには、切れ刃角度に細心の注意を払うことが不可欠です。
さらに、刃部の強度は、切削加工中に発生する力に耐えるために非常に重要です。堅牢な刃先設計は、たわみや振動を最小限に抑え、安定した高精度な加工を実現します。刃部を強化することで、特に高速・高硬度加工において、欠けや破損のリスクを軽減できます。刃の形状と厚さを慎重に検討することで、エンドミルの安定性と信頼性を高め、最終的には寿命を延ばすことができます。
さらに、刃先形状は加工時の切削抵抗と発熱に大きな影響を与えます。スクエア、ボールエンドミル、コーナーRなど、様々な刃先形状は、特定の加工タスクや被削材の種類に適しています。例えば、ボールエンドミルは輪郭加工や倣い加工に優れており、スクエアエンドミルは溝加工や荒加工に適しています。適切な刃先形状を選択し、形状を最適化することで、優れた切削性能を実現し、エンドミルの寿命を延ばすことができます。
エンドミルの表面処理とコーティングは、耐摩耗性と耐腐食性を高め、工具寿命を延ばし、性能を向上させる上で重要な役割を果たします。様々な処理・コーティング技術が、それぞれ特定の加工要件と動作条件に合わせて、独自の性能向上を実現します。
窒化、浸炭、軟窒化などの表面処理は、エンドミル母材の表面特性を改質し、硬度、耐摩耗性、疲労強度を向上させます。これらの処理により、材料の表層に窒素または炭素原子が導入され、硬質窒化物または炭化物が形成され、表面硬度と耐摩耗性が大幅に向上します。さらに、表面処理は後続のコーティングの密着性を向上させ、コーティング性能と耐久性を向上させます。
TiN(窒化チタン)、TiAlN(窒化チタンアルミニウム)、DLC(ダイヤモンドライクカーボン)などのコーティング技術は、エンドミルの表面に保護バリアを形成し、耐摩耗性の向上、摩擦の低減、切削片排出性の向上を実現します。例えば、TiNコーティングは高い硬度と優れた密着性で知られており、幅広い切削用途に適しています。TiAlNコーティングは優れた耐熱性と耐酸化性を備えており、高速加工や硬化材の加工に最適です。一方、DLCコーティングは優れた潤滑性と低摩擦性を備え、切削抵抗を低減し、表面仕上げを向上させます。
さらに、多層コーティングやナノコンポジットコーティングといった高度なコーティング技術は、複数の材料を組み合わせることで相乗効果を生み出し、性能と耐久性をさらに向上させます。これらのコーティングは、硬度、靭性、耐薬品性といった特性を特定の加工要件に合わせて調整できるため、要求の厳しい用途において優れた性能を発揮します。
結論として、表面処理とコーティング技術は、エンドミルの性能と寿命を向上させる上で重要な役割を果たします。適切な処理とコーティングを慎重に選択して適用することで、エンジニアは耐摩耗性を向上させ、摩擦を低減し、工具寿命を延ばすことができ、最終的には加工作業の効率と生産性を向上させることができます。
加工品質の要件が異なる場合、エンドミルの種類や加工プロセスの選択が必要となり、工具の性能と寿命に影響を与える可能性があります。これらの要件を分析することは、望ましい加工結果を達成し、様々な用途におけるエンドミルの有効性を最適化するために不可欠です。
高品質な表面仕上げが求められる用途では、滑らかで精密な加工面を実現できるエンドミルが求められます。このような場合、特殊コーティング、微粒子超硬母材、最適化された形状を備えたエンドミルを選定することで、ツールマークや表面欠陥を最小限に抑え、優れた表面仕上げを実現できます。さらに、仕上げパス、送り速度の低減、切削パラメータの最適化といった技術を用いることで、表面品質を向上させ、後加工の必要性を最小限に抑えることができます。表面仕上げの要件を優先し、適切なエンドミルと加工戦略を選択することで、工具寿命を維持しながら、望ましい表面品質を実現できます。
厳しい寸法公差が求められる加工には、正確な切削寸法と形状を維持できるエンドミルが必要です。高い寸法精度、一貫した工具形状、そして最小限の振れ幅を備えたエンドミルは、厳しい公差を達成し、部品の適合性を確保する上で不可欠です。精密研削技術、高度なCNC加工プロセス、そして製造工程における厳格な品質管理措置を活用することで、高精度な寸法特性を持つエンドミルを製造することができます。さらに、トロコイド加工、振動抑制、ツールパス最適化などの技術を導入することで、寸法精度が向上し、加工寸法のばらつきが最小限に抑えられます。寸法精度に最適化されたエンドミルを選択し、適切な加工戦略を実行することで、厳しい寸法要件を満たしながら工具寿命を最大限に延ばすことができます。
難削材や複雑な形状の加工では、効果的な切りくず処理と排出が可能なエンドミルが求められることがよくあります。最適化されたフルート設計、可変ねじれ角、そしてチップブレーカー機能を備えたエンドミルは、切りくず排出を促進し、切りくずの再切削を防止し、発熱、工具摩耗、そして表面粗さを最小限に抑えます。さらに、高速加工、ピールミリング、アダプティブミリングなどの切削戦略を採用することで、切りくず処理が向上し、効率的な材料除去が促進されます。最適な切りくず処理を実現し、工具の性能と寿命を最大限に高めるには、材料特性、ワーク形状、そして加工条件に基づいてエンドミルと切削パラメータを適切に選定することが不可欠です。
大量生産環境や加工サイクルが長いアプリケーションでは、工具寿命を最大限に延ばすことが、工具コストの削減とダウンタイムの最小化に不可欠です。優れた耐摩耗性、熱安定性、コーティング耐久性を備えたエンドミルは、厳しい動作条件下での長寿命工具の実現に不可欠です。適切な材料組成、コーティング技術、そして特定の加工要件に合わせて調整された切削形状を備えたエンドミルを選択することで、工具寿命を最適化し、長期間にわたって安定した性能を維持することができます。さらに、効果的な工具摩耗監視システム、予知保全の実践、そして工具寿命最適化戦略を実装することで、潜在的な問題が加工作業に影響を与える前に特定し、対処することができます。工具寿命を最優先に考慮し、耐久性と長寿命に最適化されたエンドミルを選択することで、コスト効率の高い加工ソリューションを実現し、生産性を最大化することができます。
加工設備や技術力のばらつきは、エンドミル加工工程における振動、温度、その他の要因に差異をもたらし、工具の性能と寿命に影響を与える可能性があります。これらの側面を分析することは、加工工程を最適化し、エンドミルの有効性を最大限に高めるために不可欠です。
加工設備の精度と安定性は、エンドミル生産の品質と一貫性に直接影響します。堅牢な構造、精密なスピンドル動作、高度な制御システムといった高度な機能を備えた高品質のマシニングセンターは、加工中に優れた安定性と精度を提供します。一方、低品質または旧式の設備では、振動、熱膨張、寸法精度のばらつきが顕著になり、エンドミルの性能と寿命が損なわれる可能性があります。最新かつ適切にメンテナンスされた加工設備への投資は、加工誤差を最小限に抑え、一貫した性能特性を備えた高品質のエンドミル生産を保証します。
エンドミルの性能は、加工機器の活用と高度な加工技術の導入におけるオペレーターと技術者の熟練度に大きく左右されます。熟練したオペレーターは、切削パラメータの最適化、適切な工具戦略の選択、そして加工上の問題のトラブルシューティングを効果的に行うことで、工具の摩耗や破損のリスクを最小限に抑えることができます。さらに、高速加工、トロコイド加工、アダプティブ加工といった高度な加工技術に熟練したオペレーターは、これらの手法を活用することで切削抵抗の低減、工具振動の最小化、表面仕上げの向上を実現し、エンドミルの寿命を延ばすことができます。オペレーターへの包括的なトレーニングと継続教育プログラムの提供は、技術力の向上とエンドミル加工の効率最大化に不可欠です。
エンドミルの安定した性能を確保し、工具寿命を延ばすには、プロセスの安定性と制御を維持することが不可欠です。切削パラメータ、クーラント/潤滑剤の塗布、工具の状態といった要素をリアルタイムで監視・制御することで、加工条件の変動を最小限に抑え、工具の摩耗や破損のリスクを軽減できます。高度なプロセス監視システムとアダプティブ加工技術を導入することで、オペレーターは最適な加工条件からの逸脱を迅速に検出し、修正することができます。プロセスの安定性と制御を維持することで、エンドミルの性能を最適化し、ダウンタイムを最小限に抑え、加工効率を最大化することができます。
結論として、加工設備の品質と技術力は、エンドミルの性能と寿命に大きく影響します。高品質な設備への投資、包括的なトレーニングプログラムの提供、そして高度なプロセスモニタリング技術の導入により、メーカーは加工工程を最適化し、エンドミルの性能を向上させ、工具寿命を延ばすことができます。
エンドミルの設計と製造精度は、寸法精度、形状精度、全体的な使いやすさなど、エンドミルの性能に直接影響を及ぼします。これらの側面を分析することは、加工アプリケーションにおけるエンドミルの有効性と信頼性を確保する上で非常に重要です。
エンドミルの設計精度は、刃先形状、溝プロファイル、工具材料組成といった重要な要素を決定づけます。精密な設計仕様により、エンドミルは特定の加工タスクにおける寸法要件と性能要件を満たすことができます。溝形状、ねじれ角、刃先処理といった設計上の考慮事項は、切削片の排出性、切削抵抗、表面仕上げに影響を与えます。さらに、コア径、溝長、シャンク径といった要素は、工具の剛性、安定性、加工装置との適合性にも影響を与えます。エンドミルの設計パラメータを最適化することで、メーカーは優れた性能特性を実現し、加工効率を向上させることができます。
エンドミルの製造精度には、研削、コーティングの塗布、最終検査といった工程が含まれ、これらはすべて寸法精度と形状精度の確保に貢献します。コンピュータ数値制御(CNC)研削やレーザー加工といった精密研削技術により、メーカーはエンドミル製造において厳しい公差と高い表面品質を実現できます。さらに、物理蒸着(PVD)や化学蒸着(CVD)といった高度なコーティング技術を適用し、コーティングの厚さと組成を精密に制御することで、耐摩耗性と工具寿命が向上します。寸法検証、表面検査、性能試験など、製造工程における厳格な品質管理措置は、設計仕様からの逸脱を特定し、修正するのに役立ちます。高い製造精度を維持することで、メーカーは一貫した性能特性と優れた信頼性を備えたエンドミルを製造できます。
結論として、エンドミルの設計と製造精度は、加工アプリケーションにおけるエンドミルの性能と有用性を決定づける上で重要な役割を果たします。設計パラメータの最適化、高度な製造技術の活用、そして厳格な品質管理体制の導入により、メーカーは現代の加工プロセスの要求を満たし、優れた性能と信頼性を提供する高品質なエンドミルを製造することができます。
切削パラメータや加工条件の違いによって、エンドミルにかかる応力、温度、摩耗のレベルは異なり、工具寿命と性能に影響を与えます。これらの要因を分析することは、加工プロセスを最適化し、エンドミルの使用効率を最大化するために不可欠です。
切削速度は、刃先温度に直接影響します。切削速度が速いほど刃先温度が上昇し、熱変形や工具摩耗の加速につながる可能性があります。逆に、切削速度が遅いと、工具の過度な擦れや摩擦摩耗が発生する可能性があります。最適な工具性能と寿命を維持するには、切削速度と他のパラメータのバランスをとることが不可欠です。
送り速度は、加工中に材料が除去される速度を決定します。送り速度が高いと切削抵抗が増加し、発熱量も増加するため、工具の摩耗や変形につながる可能性があります。一方、送り速度が低いと、切りくずの排出性や再切削性が悪化し、工具の摩耗や表面仕上げの低下につながる可能性があります。材料特性と加工要件に基づいて送り速度を最適化することは、工具寿命を最大限に延ばすために不可欠です。
切込み深さは、切削抵抗の大きさと発熱量に影響します。一般的に、切込みが深いほど切削抵抗と切削温度が高くなり、工具の摩耗や熱損傷のリスクが高まります。切込みが浅いと切削抵抗は低下しますが、材料除去効率が低下し、生産性が低下する可能性があります。工具の健全性を維持しながら効率的な加工を行うには、切込み深さとその他のパラメータの最適なバランスを見つけることが不可欠です。
加工中のクーラントや潤滑剤の使用は、工具の性能と寿命に大きな影響を与える可能性があります。適切なクーラント/潤滑剤の塗布は、熱を放散させ、摩擦を低減し、切削片の排出性を向上させるため、工具の摩耗を最小限に抑え、工具寿命を延ばします。しかし、クーラント/潤滑剤の選択や塗布が不適切だと、工具の腐食、切削片の排出不良、熱衝撃などの問題が発生し、潤滑の効果を相殺し、工具の早期故障につながる可能性があります。
硬度、靭性、熱伝導率といったワークピース材料の特性も、工具寿命と性能に影響を与えます。一般的に、より硬い材料を加工すると工具摩耗率と切削抵抗が上昇するため、より堅牢な工具ソリューションと慎重なパラメータ選定が必要になります。さらに、ワークピース材料の特性は、切りくず生成、工具と切りくずの相互作用、そして放熱にも影響を与えるため、切削パラメータと加工戦略の調整が必要になります。
鋼、アルミニウム、ステンレス鋼など、切削材料の種類によって、エンドミルの摩耗メカニズムや損傷パターンは異なります。そのため、最適な性能と工具寿命を確保するには、被削材の特性に合わせて工具材料とコーティングを選択することが重要です。
鋼合金の加工では、その硬度と摩耗性により、切削温度が高くなり、工具の摩耗が著しくなります。そのため、鋼加工用エンドミルには、優れた硬度、靭性、耐摩耗性を備えた材料が求められます。鋼加工では、高速度鋼(HSS)と超硬合金が一般的に使用され、超硬合金は優れた硬度と耐摩耗性を備えています。さらに、TiNやTiAlNなどのコーティングを施すことで、摩擦と摩耗を低減し、工具性能をさらに向上させ、工具寿命を延ばすことができます。
アルミニウム加工には、構成刃先(BUE)の形成、切削片の凝着、材料の焼き付きなど、特有の課題があります。アルミニウム加工用エンドミルでは、これらの問題を軽減するために、一般的に熱伝導率が高く硬度が低い材料が採用されています。TiCNやAlTiNなどの特殊コーティングを施した超硬合金は、アルミニウム加工においてBUEの形成を最小限に抑え、切削片の排出性を向上させることで、工具寿命と表面仕上げを向上させるために一般的に使用されています。
ステンレス鋼合金の加工では、硬く、靭性が高く、研磨性の高い材料を切削するため、工具の摩耗や熱変形が急速に進む可能性があります。ステンレス鋼加工用のエンドミルには、優れた硬度、靭性、耐熱性を備えた材料が必要です。TiCNやTiAlNなどの特殊コーティングを施した超硬合金は、優れた耐摩耗性と熱安定性を備えているため、ステンレス鋼加工に適しています。さらに、ダイヤモンドライクカーボン(DLC)などの高度なコーティングを活用することで、要求の厳しいステンレス鋼用途における工具の性能と寿命をさらに向上させることができます。
鋼、アルミニウム、ステンレス鋼に加え、チタン、インコネル、複合材など、様々な材料がエンドミルの性能に特有の課題をもたらします。それぞれの材料において、切削性能と工具寿命を最適化するには、工具材質の選定とコーティング技術を慎重に検討する必要があります。例えば、チタン加工では、高温や化学反応に耐えるTiAlNやAlTiNなどの特殊コーティングを施した超硬工具が効果的です。一方、複合材加工では、耐摩耗性と工具寿命を向上させるために、多結晶ダイヤモンド(PCD)や立方晶窒化ホウ素(CBN)工具が必要となる場合があります。
結論として、エンドミルの性能と寿命を最適化するには、工具材質とコーティングをワークピースの特定の特性に合わせて選定する必要があります。様々な切削材種に関連する摩耗メカニズムと損傷パターンを理解することで、エンジニアは様々な用途において生産性を最大化し、加工コストを最小化する適切な工具ソリューションを選択できます。
湿度、温度、切削油の種類といった切削環境は、エンドミルの性能と寿命に大きな影響を与えます。これらのパラメータを調整・最適化することは、最適な切削条件を維持し、工具寿命を延ばすために不可欠です。
切削環境における湿度レベルは、工具の性能と摩耗に影響を与える可能性があります。湿度レベルが高いと工具表面に腐食が発生しやすくなり、工具の早期故障につながる可能性があります。逆に、湿度レベルが低いと静電気が増加し、切削片の付着や排出不良につながる可能性があります。最適な湿度レベルを維持することは、腐食を最小限に抑え、安定した切削性能を確保するために不可欠です。
切削環境における温度変動は、工具の摩耗、熱変形、そして切削片の形成に影響を与えます。特に高速加工においては、高温は工具の摩耗と熱劣化を加速させる可能性があります。逆に、低温は工具の脆性を高め、切削効率を低下させる可能性があります。空冷または液冷循環などの冷却戦略を採用することは、熱を放散させ、安定した切削温度を維持するために不可欠であり、工具寿命の延長と加工精度の向上につながります。
機械加工で使用する切削液の種類は、工具の性能と摩耗に大きな影響を与えます。水溶性油、合成クーラント、半合成油など、様々な切削液は、潤滑性、冷却性、耐腐食性においてそれぞれ異なる特性を持っています。加工対象材料、切削条件、環境条件に基づいて適切な切削液を選択することは、工具寿命と加工効率を最適化する上で不可欠です。さらに、EP(極圧)剤や防錆剤などの添加剤を配合した高度な切削液配合は、過酷な加工環境下における工具の性能と寿命をさらに向上させます。
切削中の切りくずの再切削、工具の擦れ、そして熱による損傷を防ぐには、効果的な切りくず排出が不可欠です。切りくず排出が不十分だと、切りくずの堆積、切削効率の低下、工具摩耗の増加につながる可能性があります。送り速度や切削速度などの切削パラメータを最適化し、工具貫通クーラントやチップブレーカーなどの適切な切りくず排出戦略を採用することは、中断のない加工作業を維持し、工具寿命を延ばすために不可欠です。
結論として、切削環境と加工条件は、エンドミルの性能と寿命を左右する上で重要な役割を果たします。湿度、温度、切削液の種類、切削片排出戦略といったパラメータを慎重に調整・最適化することで、エンジニアは工具摩耗を軽減し、加工コストを最小限に抑え、様々な用途において優れた加工結果を得ることができます。
工具の取り付けとクランプ方法の品質は、エンドミルの振動と安定性に直接影響を及ぼします。これらは工具寿命と加工品質を左右する重要な要素です。これらの側面を分析することは、加工プロセスを最適化し、エンドミルの寿命を確保する上で不可欠です。
エンドミルを適切に取り付けるには、正確な位置決めと確実なクランプにより、振れを最小限に抑え、ワークとの同心度を確保する必要があります。不適切な取り付けは、芯ずれ、工具のたわみ、加工中の振動増加につながり、工具寿命の短縮や表面仕上げの低下につながります。工具の安定性と性能を最大限に高めるには、取り付け面の清浄性、適切なトルクの適用、アライメントの確認など、細部への配慮が不可欠です。
エンドミルをスピンドルホルダーに固定するクランプ方法は、工具の安定性と性能に大きく影響します。一般的なクランプ方法には、コレットチャック、油圧チャック、焼きばめホルダーなどがあり、それぞれ剛性、同心度、使いやすさの点で独自の利点があります。不適切なクランプは、工具の滑り、過度の振れ、加工精度の低下につながる可能性があります。アプリケーション要件と機械の能力に基づいて最適なクランプ方法を選択することは、工具の最適な性能と寿命を確保するために不可欠です。
工具ホルダーの剛性は、加工中の工具のたわみや振動を最小限に抑える上で重要な役割を果たします。工具ホルダーが柔軟であったり摩耗したりすると、切削力と振動が増大し、工具摩耗の増加や加工精度の低下につながる可能性があります。安定した切削条件を維持し、工具寿命を最大限に延ばすには、十分な剛性と剛性を備えた高品質で精密に加工された工具ホルダーの使用が不可欠です。
適切な工具バランス調整は、特に高速回転時における振動の低減と工具の振れの最小化に不可欠です。エンドミルのバランスが崩れると、摩耗の不均一化、表面仕上げの悪化、スピンドルの摩耗が発生し、工具の早期故障につながる可能性があります。ダイナミックバランシング装置を用いてエンドミルのバランス調整を行うことで、質量の均一な分散が確保され、振動が最小化され、工具寿命が延長されます。
結論として、エンドミルの取り付けにおける安定性と品質の確保は、工具の性能と寿命を最大限に高めるために不可欠です。取り付け手順に注意を払い、適切なクランプ方法を選択し、剛性の高い工具ホルダーを使用し、必要に応じて工具のバランスを調整することで、エンジニアは振動を最小限に抑え、加工精度を向上させ、加工作業全体の生産性を向上させることができます。
工具の摩耗と交換をタイムリーに監視し、工具破損の根本原因を分析して予防策を講じることは、工具寿命を延ばし、性能を向上させるために不可欠です。これらの側面を包括的に分析することは、加工プロセスを最適化し、エンドミルの信頼性を確保する上で不可欠です。
工具摩耗を継続的に監視することで、工具交換時期を事前に管理し、ダウンタイムを最小限に抑え、生産性を最大化できます。目視検査、工具摩耗センサー、加工データ分析など、様々な手法を用いてエンドミルの摩耗状況を評価できます。摩耗限界値を事前に設定し、定期的な点検をスケジュールすることで、オペレーターは摩耗した工具を迅速に特定し、性能が低下する前に交換することができます。これにより、工具寿命を延ばし、加工精度を維持することができます。
効果的な予防策を講じるには、工具破損の根本的な原因を理解することが不可欠です。工具破損の一般的な原因としては、過剰な切削抵抗、不適切な工具選定、不適切なクーラント/潤滑剤、加工時のびびりなどが挙げられます。加工パラメータ、工具セットアップ、材料特性の検討などを含む徹底的な根本原因分析を実施することで、エンジニアは潜在的な問題を特定し、深刻化する前に対処することができます。工具破損の根本原因に対処することで、オペレーターは予期せぬダウンタイムのリスクを最小限に抑え、工具コストを削減し、全体的な加工効率を向上させることができます。
工具の摩耗と破損を最小限に抑えるには、予防措置を講じることが不可欠です。これには、切削パラメータの最適化、適切な工具材質とコーティングの選択、クーラント/潤滑剤戦略の改善などが含まれます。さらに、適切な工具の取り扱い、保管、メンテナンスを徹底することで、工具寿命を延ばし、性能を維持することができます。工具の取り扱いと加工技術に関するベストプラクティスについてオペレーターをトレーニングすることも、工具の摩耗と破損の可能性を低減するのに役立ちます。
状態監視システムやリアルタイム加工データ分析といった高度な監視技術を活用することで、工具の摩耗や性能の傾向に関する貴重な知見を得ることができます。これらの技術により、オペレーターは工具の挙動の異常を早期に検知し、タイムリーな介入や予防保守が可能になります。データに基づく知見を活用することで、オペレーターは加工プロセスを最適化し、工具の摩耗を最小限に抑え、工具寿命を最大限に延ばすことができます。
バリ取りや焼鈍処理などの後加工は、エンドミルの表面品質と性能に大きな影響を与えます。これらのプロセスを分析することは、加工ワークフロー全体を最適化し、エンドミルの有効活用を確保する上で非常に重要です。
バリ取りは、機械加工中に発生したバリ、鋭利なエッジ、表面の欠陥を除去するための一般的な後加工です。ワークピースにバリが残ると、組立ての妨げになったり、寸法精度が低下したり、工具の早期摩耗につながる可能性があります。手作業によるバリ取り、機械によるバリ取り、化学的なバリ取りなど、適切なバリ取り技術を活用することで、滑らかな表面仕上げを実現し、工具摩耗の潜在的な原因を排除できます。バリを効果的に除去することで、部品品質の向上、工具性能の向上、工具寿命の延長につながります。
アニーリングは、ワークピース材料、特に金属の内部応力を軽減し、切削性を向上させる熱処理プロセスです。アニーリングは、加工硬化の低減、材料の延性向上、表面仕上げの向上に役立ち、エンドミルによるワークピースの加工性を向上させます。さらに、アニーリングは、ワークピース材料特性が工具性能に与える影響を軽減することで、工具摩耗のリスクを低減し、工具寿命を延ばします。後処理ワークフローにアニーリングを組み込むことで、優れた表面品質を実現し、後続の加工工程におけるエンドミル性能を最適化することができます。
コーティングや表面研磨などの表面処理は、エンドミルの性能と寿命をさらに向上させることができます。TiN、TiAlN、DLCなどの特殊コーティングを施すことで、耐摩耗性の向上、摩擦の低減、切削片排出性の向上を実現し、工具寿命の延長と加工効率の向上につながります。さらに、ブラスト処理や化学研磨などの表面研磨技術は、表面仕上げを洗練させ、表面粗さを最小限に抑えることで、摩擦力を低減し、切削性能を向上させることができます。後加工ワークフローに表面処理を組み込むことで、エンドミルの性能を最適化し、工具寿命を最大限に延ばし、優れた加工結果を得ることができます。
結論として、後加工処理はエンドミルの表面品質と性能を最適化する上で重要な役割を果たします。効果的なバリ取り技術の導入、焼鈍処理の活用、そして特殊な表面処理の導入により、オペレーターは部品品質の向上、工具寿命の延長、そして様々な産業用途における加工効率の最大化を実現できます。
エンドミルの寿命を延ばすには、適切な使用と定期的なメンテナンスが不可欠です。これには、定期的な洗浄、潤滑、そしてメンテナンス手順が含まれます。これらの側面を分析することは、加工作業におけるエンドミルの効率と寿命を最大限に高めるために不可欠です。
エンドミルをその用途と推奨切削パラメータに従って正しく使用することは、最適な性能と長寿命を確保するために不可欠です。これには、材料と加工工程に適したエンドミルの種類、サイズ、形状を選択すること、そして推奨される切削速度、送り速度、切込み深さを遵守することが含まれます。過剰な切削抵抗、不適切な工具の噛み合い、工具への過負荷を避けることで、エンドミルの早期摩耗や損傷を防ぐことができます。さらに、ダウンカットやトロコイドカットなどの適切な切削戦略を採用することで、切削抵抗を低減し、工具寿命を延ばすことができます。
エンドミルを定期的に洗浄することで、切削性能を低下させ、工具の早期摩耗を引き起こす可能性のある切りくず、残渣、堆積物を除去することができます。加工後、または定期的に、圧縮空気、ブラシ、または専用の洗浄液を使用して、エンドミルを徹底的に洗浄し、最適な切りくず排出と切削性能を確保する必要があります。特に、切りくずポケット、フルート、刃先に注意を払うことで、切りくずの再切削、工具の擦れ、切りくずの堆積を防ぎ、表面仕上げの劣化や工具摩耗の悪化を防ぐことができます。
適切な潤滑と冷却は、摩擦を低減し、熱を放散させ、エンドミルの寿命を延ばすために不可欠です。加工中に適切な切削液または潤滑剤を塗布することで、工具の摩耗を軽減し、発熱を最小限に抑え、切りくずの排出性を向上させることができます。フラッドクーラント、ミストクーラント、切削油のいずれを使用する場合でも、均一な塗布と十分な塗布量を確保することは、加工効率を維持し、工具寿命を延ばすために不可欠です。さらに、クーラントの濃度、pHレベル、汚染物質のモニタリングは、クーラントの最適な性能を確保し、エンドミルの腐食や劣化を防ぐのに役立ちます。
摩耗、損傷、寸法精度の検証といった定期的なメンテナンス作業は、潜在的な問題が深刻化する前にそれを検知し、対処するために不可欠です。エンドミルに欠け、刃先の丸み、コーティングの劣化といった摩耗の兆候がないか定期的に点検することで、オペレーターは適切なタイミングで交換時期を決定し、予期せぬ工具の故障を防ぐことができます。さらに、直径、長さ、刃先形状といった重要な寸法を測定することで、エンドミルが許容範囲内に維持され、意図したとおりに機能していることを確認できます。加工量、工具の使用状況、稼働状況に基づいてプロアクティブなメンテナンススケジュールを実施することで、エンドミルの性能を最適化し、ダウンタイムを最小限に抑えることができます。
結論として、加工アプリケーションにおけるエンドミルの寿命と性能を最大限に引き出すには、適切な使用と定期的なメンテナンスが不可欠です。推奨される使用ガイドラインに従い、定期的な洗浄と潤滑を実施し、定期的な保守点検を実施することで、エンドミルを最適な状態に保ち、安定した加工結果を実現し、長期的な価値を提供することができます。
エンドミルはブランドや価格帯によって品質や性能が異なり、性能や寿命にも影響を及ぼします。エンドミルの選択は加工結果に大きな影響を与える可能性があり、これらの要因を分析することは、工具選定を最適化し、加工アプリケーションにおいて望ましい結果を得るために不可欠です。
品質と信頼性で定評のある老舗ブランドは、多くの場合、高い基準と厳格な品質管理体制に基づいて製造されたエンドミルを提供しています。これらのブランドは、研究開発に投資し、高度な製造技術を活用し、厳格な品質保証プロトコルを遵守することで、一貫した性能特性を持つエンドミルを製造しています。評判の良いブランドのエンドミルは、通常、業界標準と顧客の期待への適合性を保証するために、厳格な試験と認証プロセスを経ています。高品質な製品を提供してきた実績のある評判の良いブランドのエンドミルを選択することで、工具の性能と信頼性に関連するリスクを軽減し、加工効率を向上させ、ダウンタイムを最小限に抑えることができます。
エンドミルは、材質、コーティング、製造工程、そしてブランドの評判の違いを反映し、幅広い価格帯で提供されています。低価格のエンドミルは初期費用を抑えることができますが、品質、性能、そして寿命が犠牲になる可能性があります。このようなエンドミルは、低グレードの材質、低速な製造技術、あるいは低品質のコーティング技術を用いて製造されている場合があり、耐摩耗性、寸法精度、そして工具寿命が低下します。一方、評判の良いブランドの高価格のエンドミルは、多くの場合、最高級の材質、高度なコーティング、そして精密な加工工程を採用することで、優れた性能と寿命を実現しています。初期投資は高額になるかもしれませんが、加工効率、工具寿命、そして全体的な生産性といった長期的なメリットは、その価格に見合うだけの価値があります。
エンドミルの選定においては、価格、性能、品質のバランスを考慮し、特定の加工要件に最適な価値提案を決定する必要があります。材料の適合性、切削パラメータ、想定される工具寿命、加工目標などの要素を評価することで、期待される性能を満たしつつ、最も費用対効果の高いソリューションを提供するエンドミルを特定することができます。初期購入価格、メンテナンス費用、工具交換頻度を含む総所有コストを評価することで、オペレーターは工具の選定と予算配分について情報に基づいた意思決定を行うことができます。価格だけでなく価値を優先し、高品質なエンドミルへの投資による長期的なメリットを考慮することで、オペレーターは最適な加工結果を達成し、投資収益率を最大化することができます。
特定の加工用途において、品質、性能、そして価値の最適な組み合わせを提供するエンドミルを選択するには、ブランドの評判と価格帯の両方を考慮することが不可欠です。高品質な製品を提供することで知られる評判の高いブランドのエンドミルを選択し、総所有コストを評価することで、オペレーターは工具選定を最適化し、加工効率を向上させ、様々な加工工程で優れた結果を得ることができます。
エンドミルの選定と加工プロセスの最適化には、材料特性、加工要件、工具設計、製造精度など、様々な要素を考慮した多面的なアプローチが必要です。これらの側面を綿密に分析することで、オペレーターは最適なエンドミルと加工戦略を特定し、工具の性能と寿命を最大限に高めながら、望ましい加工結果を得ることができます。表面仕上げ、寸法精度、切削片処理、工具寿命といった要素は、様々な用途におけるエンドミルの有効性を決定する上で重要な役割を果たします。さらに、ブランドの評判、価格帯、価値提案といった要素もエンドミルの選定に影響を与え、品質、性能、費用対効果のバランスを重視します。最終的には、品質を最優先し、信頼できるブランドに投資し、高品質なエンドミルの長期的なメリットを考慮することが、優れた加工結果の実現と、様々な加工工程における生産性の最大化につながります。
結論として、エンドミルの最適な性能と寿命を実現するには、加工要件、材料特性、工具設計、製造プロセスを包括的に理解する必要があります。表面仕上げ、寸法精度、切削片処理、工具寿命といった要素をエンドミルの選定と加工戦略に組み込むことで、加工効率を高め、部品品質を向上させ、ダウンタイムを最小限に抑えることができます。さらに、ブランドの評判、価格帯、価値提案といった要素を考慮することで、オペレーターは性能目標と予算制約に沿った情報に基づいた意思決定を行うことができます。品質を最優先し、評判の良いブランドに投資し、工具の使用とメンテナンスにおけるベストプラクティスを採用することで、エンドミルの性能を最適化し、工具寿命を延ばし、加工アプリケーションにおける長期的な成功を実現できます。
超硬工具メーカー ホーム / ブログ詳細 5 分間読む...