


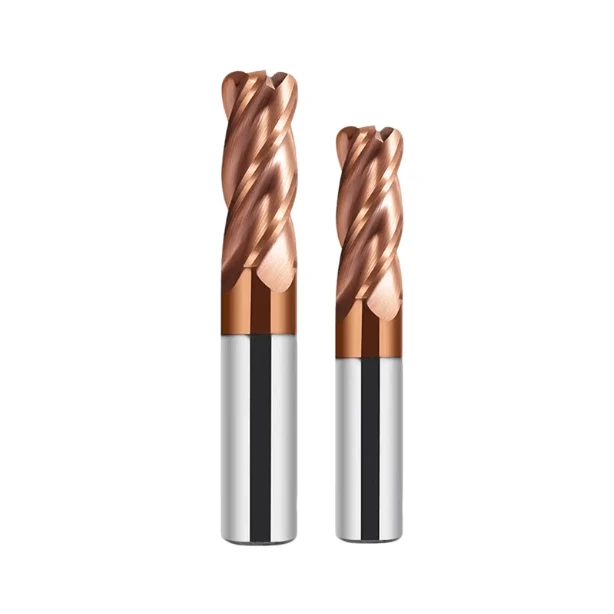
先週、オハイオ州にある長年の取引先である航空宇宙関連企業と打ち合わせをしました。担当者は工具室に積み上げられたエンドミル荒削り用カッターの山を指さし、ただ首を横に振るだけでした。通常の側面摩耗ではなく、これらの工具は不規則な欠けが目立ち、中には刃先の3分の1が失われているものもありました。
このシナリオはあまりにも頻繁に起こります。当社は15年以上にわたり、自社の生産ラインとグローバルなフィールドサポートにおいて、このような惨事を何度も目の当たりにしてきました。送り速度を限界まで上げることは効率向上には効果的ですが、突然の切削屑の飛散は悪夢です。工具が破損するだけでなく、加工物に超硬合金の破片が残ってしまい、次の仕上げ工具を損傷させ、高価な加工品を廃棄せざるを得なくなります。
重切削加工や高効率フライス加工(HEM)では、切りくず排出と衝撃力のバランスが非常に重要であることは周知の事実です。切削加工中に切りくずが発生すると、まず最初に超硬エンドミルの品質に問題があると考えがちです。しかし、高剛性形状を日々扱うメーカーとして、私たちはその根本原因がそれほど単純ではないことを知っています。
切削屑の欠けは、機械的な衝撃や熱応力が超硬基材の破壊点に達したときに発生します。標準的な4枚刃エンドミルを使用しながら、刃先での切削屑の圧縮を無視したり、HRC65のフライス加工に必要なマイクロホーニングを省略したりすると、工具刃先に時限爆弾を仕掛けているようなものです。
この問題を解決するために、私たちはしばしばプロセス全体を再評価します。鋭角な角から応力を分散させ、スピンドルの振れを積極的に補正するために、ブルノーズフライスへの切り替えを頻繁にお勧めしています。成功は運ではなく、作業場に潜む「見えない脅威」を見つけ出すことにかかっています。切削屑の発生原因は、排出の問題でしょうか?それとも、ツールホルダーがいつの間にか許容範囲を超えてしまっているのでしょうか?
16年間の現場診断:異常な欠けを引き起こす4つの「見えない脅威」
現場では、工具の寿命は「自然な原因」(通常の摩耗)か「激しい事故」(壊滅的な欠け)のどちらかだと表現します。オペレーターが破損した工具を取り出すと、たいていは材料の硬度や工具の品質のせいにします。しかし、エンジニアである私たちは、こうした言い訳の裏には、より根深いシステム上の問題が隠されていることが多いことを知っています。荒加工は機器に大きな負担をかけ、真の原因は工具経路やシステムの剛性といった隠れた要因にあることが多いのです。
数千件に及ぶ現場テストのデータによると、切削不良の主な原因は4つの特定の要因にあります。MRR(材料除去率)を限界まで高めると、排気、共振、熱力学、スピンドル精度のいずれかに弱点があると、工具の刃先が破損します。ここでは、これらの「目に見えない致命的な問題」を詳しく分析し、貴社の利益率を圧迫している技術的な問題点を見つけるお手伝いをいたします。
フルートクリアランス不足による二次切削および詰まり
先日、重機のベースに深い溝を荒削りする作業をクライアントにお手伝いしました。スピンドル側から見ると、切りくずがカールせず、絡み合った塊になっていました。荒削りエンドミルの刃が回転し直した際、加工硬化した切りくずを「再切削」せざるを得ませんでした。この瞬間的な機械的圧縮力が超硬合金の強度を超え、刃先が数ミリ秒で粉々に砕けてしまったのです。
溝加工や深溝加工は、切りくず詰まりが最も起こりやすい領域です。エンジニアは切削深さを追求するあまり、超硬エンドミルの刃先内部に発生する切りくずの体積を見落としがちです。切削クリアランスが不足していたり、熱によって切りくずが刃先に付着したりすると、深刻な損傷につながります。刃先が欠けるだけでなく、シャンク部分から工具全体が折れてしまう可能性もあるのです。
システムの剛性問題に起因する低周波共振と機械的衝撃
先月、ステンレス製の構造部品を加工している工場を訪れた際、4軸加工センターからあの耳障りな「甲高い金切り音」が聞こえてきました。この共振音はビビリ痕を生み出し、工具をあっという間に消耗させてしまいます。今回のケースでは、ワークピースの壁が薄く、工具の突き出し量が大きすぎたため、システムの動的剛性が損なわれていました。刃先がワークピースに接触するたびに「ハンマーで叩かれたような」衝撃が加わり、超硬合金が微細な欠けを起こしやすくなっていたのです。
耐衝撃性は、荒加工の成否を左右する重要な要素です。共振が発生すると、切削力が瞬時に数百キログラムも変動する可能性があります。これに対処するため、当社では可変ヘリックスとピッチを備えた4枚刃エンドミルを製造し、共振サイクルを抑制しています。しかし、治具や油圧ホルダーが脆弱な場合、どんなに優れた工具でもシステム全体の剛性不足を補うことはできません。
不適切な冷却による瞬間的な熱衝撃と亀裂の伝播
特にチタンのような低熱伝導性合金を加工する際には、不適切な冷却方法によって工具が破損する事例が数多く見られます。切削ゾーンは数秒で1,000℃に達することがあります。高速回転する工具に冷却液を噴霧しても、遠心力によって切削刃が切削箇所から出るまで液体は流れ出ません。このため「急冷と加熱」のサイクルが発生し、コーティングや基材に微細な亀裂が生じてしまうのです。
熱による微細亀裂が発生すると、次の切削時の応力によって結晶粒界に沿って伝播します。当社では、多くの使用済み工具において、このような「ドミノ効果」による亀裂の連鎖的な発生を顕微鏡観察によって確認してきました。高速荒加工においては、高圧エアブローまたはMQL(最小量潤滑)の使用を強くお勧めします。従来の湿式冷却による「熱衝撃」を回避することで、HRC65フライス工具の寿命を大幅に延ばすことができます。
高硬度加工時のスピンドル振れによる不均一な負荷
精密金型加工工場では、振れが成否を左右します。以前、HRC60以上のブロックを加工するプロジェクトで、HRC65のフライスが10分も経たないうちに欠けてしまったケースがありました。そこで、スピンドルテーパーと焼き嵌めホルダーにダイヤルゲージを当ててみたところ、累積振れは0.015mmでした。超硬加工の世界では、これほどの振れは、どんな超硬工具にとっても致命的な問題となります。
振れが許容範囲を超えると、1歯あたりの実際の送り量(Fz)が不均衡になります。「高負荷側」の刃先には想定の2倍または3倍の負荷がかかる一方、反対側はワークにほとんど接触しません。この非対称な負荷により、負荷のかかった刃先が機械的過負荷によって破損します。硬質材料を加工する場合は、振れの許容範囲がなくなるため、クランプ精度が最優先事項となります。
荒削りから残材除去まで:耐破損性幾何学設計によるエンドミル荒削りカッターの寿命最適化方法
工具の早期破損に直面した際、多くのプロセスエンジニアは切削速度や送り速度の調整に時間を費やします。しかし、当社が16年間培ってきた工具研究開発の経験から、切削刃の形状が加工対象物の特性に合わせて調整されていなければ、パラメータ調整は一時的な応急処置に過ぎないことが証明されています。荒削りから残材除去までの全工程において、工具は極めて大きな半径方向の力と様々な材料の許容差に耐えなければなりません。当社は、切削刃の物理的な形状を変更することでこの問題を解決し、応力を脆弱な先端部から基材の強固な中心部へと分散させることに成功しました。
現場での技術介入において、微細な幾何学的設計を通してマクロ応力を管理することは、当社の基本戦略です。スロット加工における断面コア厚からチップの進入形状に至るまで、工具角度のわずかな変化も、高速加工下では数百倍に拡大されます。特殊なフルートレイアウト、コーナー半径の移行、およびマイクロエッジ処理によって、エンドミル荒削りカッターに構造的な完全性がもたらされ、過酷な残屑除去作業が信頼性が高く効率的なプロセスへと変化する仕組みを詳しく見ていきましょう。
重切削負荷時の外部衝撃力に対する耐性を高めるために、4枚刃構造を推奨する理由
重負荷バルブボディの荒加工プロジェクトにおいて、当初、切削屑の排出を最大化するために2枚刃カッターが採用されました。しかし、深い軸方向切削により大きな半径方向抵抗が生じ、工具の主要負荷領域で頻繁に脆性破壊が発生しました。そこで、この破損原因を分析し、フルート密度を高めることにしました。外径を同じに保ちながらフルート数を増やすことで、工具のコア径が瞬時に拡大し、断面が強化されることで、大きな曲げモーメントによる疲労破壊を防ぐことができました。
重要なのは、切りくず排出スペースと新たに得られた構造的剛性とのバランスを取ることです。重切削加工には、不等ピッチの4枚刃エンドミルカッター構成をお勧めします。これは、回転ごとに材料との連続的かつ安定した接触を保証するためです。このレイアウトは、ピーク時の機械的負荷をより多くの切削刃に分散させ、可変ヘリックス設計により、断続切削時の調和振動を抑制します。このバランスにより、切削深さ(Ap)が急激に深くても、加工システムは極めて高い安定性を維持できます。
丸みを帯びた角を持つブルノーズフライス設計を利用して、鋭利なエッジをなくし、角の欠けを防ぎます。
3Dキャビティの荒加工やポケットコーナーのクリーニングにおいて、標準的なスクエアショルダーエンドミルは、鋭利な90度先端部に微細な欠けが生じることが頻繁にあります。先日、金型メーカーが使用を中止した工具を高倍率で検査したところ、鋭利な先端部に巨大な応力集中が見られました。鋭角部は質量が小さいため、軸方向と横方向の力が同時に加わると瞬時に破損してしまいます。この脆弱な90度交差部を滑らかな半径に置き換えることが、応力による刃先破損を軽減する最も迅速な方法です。
専用のコーナー半径を備えたブルノーズフライスに切り替えることで、切削力が工具全体に伝わる仕組みが劇的に変化します。半径によって機械的衝撃が滑らかな曲線に沿って分散され、負荷が一点に集中することなく、側面と底面の間の厚みのある移行ゾーンへと移動します。先端部の金属質量が増えることで、熱衝撃や機械的衝撃に対する耐性が大幅に向上します。また、狭いコーナーを切削する際に発生する危険な「引っかかりと振動」現象も解消され、最も脆弱な切削ゾーンを保護します。
超硬材料加工用HRC65フライスにおけるネガティブ面取りおよびマイクロエッジホーニングのプロセス制御
H13やD2のような焼入れダイス鋼をフライス加工する場合、マイクロエッジ形状が工具が最初のパスに耐えられるかどうかを左右します。経験の浅いプログラマーが、鋭利な刃で硬い材料を切削しようとして、接触後わずか数秒で刃が割れてしまうケースをよく見かけます。超硬質材料のフライス加工では、研磨されていない鋭利な刃は、巨大な圧縮力に耐える構造的な支えがありません。そのため、当社の製造工程の最終段階では、HRC65のすべてのフライス工具に対して、厳格なマイクロエッジパッシベーション処理を実施しています。
当社の刃先加工は、5軸研削装置を用いて、ネガティブ面取り(Kランド)とミクロンレベルの刃先丸め(ホーニング)を組み合わせたものです。このマイクロホーニングにより、脆く鋭利な刃先が微細な楔形へと変化します。この形状は初期切削抵抗をわずかに増加させますが、切削熱を工具本体ではなく切りくずに集中させることで、チッピングに対する優れた耐性を実現します。高硬度加工においては、このミクロンレベルの刃先制御が、熱脆性破壊に対する当社の主要な防御策となります。
溝加工および側面フライス加工における半径方向切削深さ(Ae)と軸方向切削深さ(Ap)の「黄金比」
加工現場がAeとApのパラメータをどのように配分するかは、そのチームが加工工程の厳密性をどれだけ理解しているかを示します。以前、チタン構造物の加工プロジェクトで、浅い軸方向深さの従来型のフルスロット加工を採用した現場でトラブルシューティングを行ったことがあります。大きな半径方向の力が激しいねじり振動を引き起こし、すぐに刃先が欠けてしまいました。そこで、チップフルートを拡大したカスタム仕様の超硬エンドミルを供給し、深い軸方向の係合(高Ap)と小さな半径方向のステップ(低Ae)を用いたHEMパスと組み合わせることで、この問題を解決しました。
ApとAeの比率を変更すると、工具刃先に作用する力が根本的に変化します。フルスロッティング(Ae=1D)では、係合円弧が180度となり、切りくず排出抵抗が最大化されるため、工具のたわみを避けるために軸方向の深さを浅くする必要があります。一方、高効率サイドミーリングでは、半径方向の係合が工具径の10%または15%にまで減少します。Apが1.5Dまたは2Dに増加しても、小さな接触円弧によって熱が飛散する切りくずとともに瞬時に放出されるため、刃先が冷却され、致命的な破損を防ぐことができます。
実例ワークショップ事例研究:高効率荒削りエンドミル導入後の現場パラメータ調整チェックリスト
研究所のクリーンルームで工具の寿命をテストしても、アメリカ中西部やシュトゥットガルトの実際の工場で耐えられなければ意味がありません。私たちは数十の機械工場を監査し、ある共通のテーマを発見しました。それは、たとえ最高級の工具を使用しても、「速度と送り」の設定が機械の実際の摩耗、スピンドルのトルク曲線、材料のバッチ硬度に合わせて調整されていなければ、工具の能力の40%が失われるということです。荒削りは粗雑な作業ではなく、精密な熱力学的バランス調整作業なのです。
こうした現場での改善を通じて、当社は動的な最適化チェックリストを開発しました。切削パラメータは決して静的な数値ではなく、加工フィードバックに応じて変化する流動的な戦略です。高性能エンドミル荒削りカッターにアップグレードする場合、まず最初にシステム全体の安全限界を再調整する必要があります。これは、スピンドルの振動から切りくずの色まで、あらゆるものを追跡することを意味します。以下の3つの実例は、現場でパラメータを調整して最大限の効率を確保する方法を具体的に示しています。
ドイツの自動車金型メーカーを顧客とした、高負荷荒加工のケーススタディ:表面速度(Vc)と歯当たりの送り量(Fz)の動的補正
フランクフルト近郊の工具工場で、顧客がP20プレ硬化鋼から巨大な自動車ボディパネル金型の荒削り加工を行っていました。作業現場からは、耳をつんざくような甲高い音と、非常に不均一な刃先摩耗が報告されました。私たちは現場に駆けつけ、切りくずの形状を調べたところ、濃い青色と薄い形状から、切削速度(Vc)が高すぎるために激しい摩擦と塑性変形が生じていることが分かりました。そこで、切削速度を15%下げ、刃当たりの送り量(Fz)を増やして、熱を吸収・放散できる厚い切りくずを生成するようにしました。
この調整は、熱負荷と機械的力の理想的なバランスを狙ったものです。大量生産される高級超硬エンドミルの卸売バッチでは、過剰なスピンドル回転速度はコバルトバインダーを焼き尽くす毒のようなものです。逆に、送り速度を上げると切削経路が安定し、切りくずが厚くなって刃先が熱飽和するのを防ぎます。この迅速な修正により、ビビリ音が解消され、金属除去率が30%向上しました。これは、回転数だけを追い求めることが真の加工効率につながることはほとんどないことを証明しています。
航空宇宙用チタン構造部品のHEM加工における最適化されたトロコイド切削経路
航空宇宙用チタン(Ti-6Al-4V)のフライス加工は、非常に難しいことで知られています。シアトルにある大手下請け企業では、カッターが角に当たるとすぐに工具が欠けてしまうことが大きな悩みでした。従来のツールパスでは、狭い場所で工具の切削角が急激に大きくなり、刃に過負荷がかかっていました。そこで当社は、最適化されたトロコイド状のツールパスを用いたHEM戦略を導入し、エンドミルカッター(4枚刃)の平均切削厚さを常に一定に保ち、急激な負荷増加を解消しました。
当社は、CAMソフトウェアを用いてスムーズな「ロールイン」エントリーを実現するため、エントリーとエグジットの移行に重点的に取り組みました。狭い領域では工具の最大接触角を15~30度に制限することで、切削刃が回転中に十分な時間空中に留まり冷却されるようにしました。このシンプルなパス調整により、チタンに特有の急激な酸化摩耗を大幅に低減することができました。長期的な生産においては、時代遅れで急激なツールパスのパラメータを単純に上げるよりも、パスプロファイルを最適化する方が常に優れています。
フラッドクーラントからエアブローによるドライ加工への切り替えが、高温合金工具の先端をいかに保護したか
ニッケル基超合金やHRC55以上の材料を扱う多くの工場では、機械筐体内に自動的に全圧エマルジョンを注入します。しかし、航空宇宙用タービンディスクをフライス加工する工場では、作業員にクーラントポンプを完全に停止させました。高速加工では、液体は端部の高圧領域に浸透できず、断続的に工具に衝突し、激しい熱衝撃を引き起こします。この絶え間ない加熱と冷却によって、HRC65のフライス工具のコーティングが魚の鱗のように剥がれ落ちてしまうのです。
切削液の代わりに、高流量の圧縮空気噴射とMQL(最小量潤滑)を組み合わせることで、高温の切削屑を除去し、熱管理を行いました。作業員は液切れを心配していましたが、結果は明らかでした。液状冷却剤をなくしたことで熱による微細な亀裂が止まり、超硬コア本来の靭性が維持されました。また、空気噴射によって切削屑の再切削も防止されました。過酷な条件下で工具寿命が予期せず低下した場合、冷却剤を止めて空気に任せる勇気はありますか?
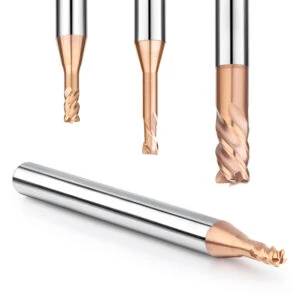
サプライチェーンに潜む落とし穴を回避する:高品質の卸売超硬エンドミルを選ぶことで、供給元での刃先欠けを防ぐことができる理由
長年にわたり工具業界に携わってきた中で、私たちは厳しい現実を痛感してきました。それは、工具の欠けの原因不明な問題の80%は、工具がスピンドルに接触する前に発生しているということです。多くの購買担当者は単価ばかりに注目し、安価な超硬工具の隠れたコストを見落としています。私たちも製造業者として、原材料の棒材を購入しており、安価な棒材と高級ブランドの棒材の品質の大きな差をよく理解しています。安価な工具で過酷な荒削り加工を行うのは、怪我をしたアスリートにマラソンを走らせるようなものです。欠陥のある基材を持つ工具は、どんなパラメータ調整をしても救うことはできません。
サプライチェーンの透明性は、作業場のプロセス安定性に直接影響します。一流の超硬エンドミル卸売業者の真の価値は、派手なロゴではなく、生産ラインに組み込まれた厳格な品質管理にあります。原料粉末の純度から真空焼結時の正確な密度まで、すべての工程が重要です。製造工程におけるいかなる手抜きも、最終的にはCNCスピンドルの致命的な故障につながります。ここでは、工具の早期故障の原因となる原材料、研削、コーティングの落とし穴を明らかにします。
低品質の超硬合金原料における微細孔と結晶粒の不均一性が、中~重度の粗加工中にどのように現れるか
当社では、低価格の輸入品工具数点について、研究所で金属組織学的断面試験を実施しました。顕微鏡で観察した結果は衝撃的でした。これらの安価なロッドの内部は、微細な空隙と、不均一なコバルトプールで覆われていたのです。このような材料で作られたエンドミル荒削りカッターを荒削り工程で酷使すると、切削応力がこれらの空隙に直接集中します。これは、ひび割れた基礎の上に超高層ビルを建てるようなものです。大きな負荷がかかると、これらの微細な空隙が瞬時に亀裂発生箇所となり、刃先が吹き飛んでしまうのです。
結晶粒径の不均一性は、加工現場における効率を静かに阻害するもう一つの要因です。高品質のタングステンカーバイドは、硬度と靭性のバランスを取るために、完全に均一なサブミクロンサイズの結晶粒構造を必要とします。低品質のロッドは、旧式の焼結工程を経ているため、結晶粒分布が不均一になり、工具全体に弱点が生じます。切削速度を限界まで上げると、これらの粗粒領域で急速な疲労剥離が発生します。そのため、当社は同業他社に対し、大量契約を結ぶ前にサプライヤーの原材料供給元を監査するよう勧めています。
5軸CNC研削盤における研磨プロセスの評価:フルート表面粗さが切りくず排出速度に及ぼす直接的な影響
多くの機械加工技術者は、切削性能は鋭利な外刃のみに依存すると考えていますが、フルート表面仕上げも同様に重要です。当社は、形状が同一の2つの工具を使用して、顧客向けに直接比較テストを実施しました。唯一の違いは、4枚刃のエンドミルカッターの1つに、当社の5軸研削盤で高精度なフルート研磨工程を追加したことです。この研磨された工具は、深溝加工時の工具寿命が40%向上しました。鏡面仕上げのフルートは摩擦係数を低下させ、高温の切りくずが詰まったりくっついたりすることなく、スムーズに排出されます。
メーカーが研削砥石の送り速度を過剰にして工具の生産を急ぐと、フルート内部に微細な溝が深く刻まれます。ステンレス鋼やアルミニウムなどの粘着性のある材料をフライス加工する際、これらの粗い溝は切削屑を捕捉するアンカーポイントとして機能します。切削速度が低下すると、フルート内部に激しい熱が発生し、刃先が過熱してすぐに破損します。大量出荷される工具はルーペで検査することを強くお勧めします。きれいに研磨されたフルートは、重切削加工に適した工具の証です。
卸売用超硬エンドミルにおける剥離防止複合ナノコーティングの硬度試験基準
コーティング技術は現代の工具にとって究極の防弾チョッキと言えるでしょう。しかし、すべてのコーティングが同じように作られているわけではありません。「宇宙時代のコーティング」を謳った工具が、硬化鋼を3分切削しただけで、安物の自動車用塗料のように剥がれてしまうケースをよく目にします。当社では、卸売りの超硬エンドミル製品の品質検査において、硬度よりもコーティングの密着強度を優先しています。PVD層と超硬基材間の原子結合が破壊されると、ダイヤモンド並みの硬さのコーティングであっても、激しい摩擦によって役に立たなくなってしまうのです。
HRC 55を超える極限的な用途に対応するため、当社では、1,000℃での赤熱硬度を維持しながら、超硬コアへの微細亀裂の侵入を防ぐ多層複合ナノコーティングを採用しています。これらの層は、HRC65フライスに求められる厳しい密着性基準を満たすよう、積極的な引っ掻き試験や圧痕試験によってテストされています。高品質のコーティングは、徐々に均一に摩耗し、時間の経過とともに光沢が失われていきます。コーティングが大きな塊となって剥がれ落ちる場合は、サプライヤーの表面処理が不十分であり、工具予算に悪影響を及ぼしている可能性があります。
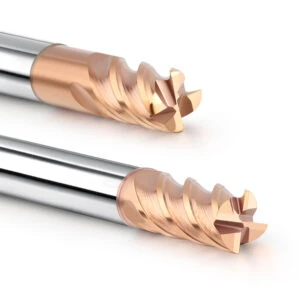
3分でできるワークショップ自己チェックリスト:荒削りエンドミルが再び欠けたとき
大量生産を行うCNC加工工場では、ダウンタイムは利益率を著しく低下させます。オペレーター席から不快な高調波音が聞こえたり、加工面に突然のビビリ痕が見られたりしたら、工具が欠けている可能性が高いでしょう。緊急事態が発生した場合、工具を交換し、アラームを解除してサイクルスタートボタンを押すのが本能的な行動であることは承知しています。しかし、刃先破損の根本原因を突き止めなければ、無駄な出費になってしまいます。次に取り付ける工具も、ほぼ間違いなく同じ箇所で破損するでしょう。
エンジニアが機械筐体のすぐそばで問題を解決できるよう、3分で完了する簡単なセルフチェックリストを作成しました。実験機器は一切不要で、必要なのはあなたの専門的な目と直感だけです。刃先の欠けや工具の突然の破損に悩まされている場合は、この3つの要素を活用して故障の原因を逆算的に分析してください。現場を調査することで、次のエンドミル荒削りカッターの寿命を延ばし、生産ラインを恒久的に安定させるために必要なデータを得ることができます。
ステップ1:機械を停止し、チッピングの形態(低温割れ、機械的チッピング、または熱疲労)を観察する。
送り停止ボタンを押し、工具を引き抜き、拡大鏡で破断面を確認してください。欠けたエッジがギザギザに砕けたガラスのように見え、ワークピースに触れた瞬間に破損した場合は、過度の衝撃による直接的な機械的衝撃が原因です。一方、硬い合金をフライス加工していて、エッジに沿って一連の小さな垂直方向の亀裂が見られる場合は、クーラントラインからの不規則な温度変化によって工具が熱疲労を起こしている可能性があります。
この目視チェックにより、切削環境に関するフィードバックを即座に得ることができます。大きな欠けや芯材の完全な破損が見られる場合は、作業を中断し、フルートが切りくずを詰まらせて再切削しているかどうかを確認してください。摩耗パターンはそれぞれ固有のものであり、セットアップにおける特定のミスを示しています。工具の摩耗形状の読み方がわからない場合、または加工が難しい材料で苦労している場合は、損傷した刃先の鮮明なマクロ写真を送付してください。一緒に故障モードを検証いたします。
ステップ2:ダイヤルゲージを使用して、スピンドルと焼き嵌めツールホルダーの静的および動的振れを検証します。
多くの場合、工具の破損はカッター自体とは関係なく、スピンドルやホルダーの摩耗が原因です。3つの高級工具を試してもすぐに欠けてしまう場合は、0.002mmの振れ計を用意してください。まずスピンドルのテーパー振れをチェックし、次に工具をクランプして先端の振れをチェックします。HRC65のフライス加工では、わずか0.01mmの動的振れ偏差でも1つの刃に過負荷がかかり、想定される切削負荷の200%を負担して工具が破損する可能性があります。
静的振れがきれいなのに切削中に機械が唸るような音がする場合は、ツールホルダーのバランスを確認するか、穴の内側にグリースやフレッティングがないか調べてください。摩耗したホルダーは、超硬工具に対して鈍いハンマーのように作用し、最高級のカッターでさえも破損させてしまいます。オーバーハングの長いセットアップでお困りの場合や、高精度ツール保持オプションの見直しをご希望の場合は、治具の剛性についてご相談ください。構造上の制約に対応できるよう、セットアップの調整をお手伝いいたします。
ステップ3:CAMソフトウェアのエントリー方法(ランプイン方式かプランジ方式か)と減速戦略を確認する
最終確認として、プログラミングワークステーションに戻り、ツールパスのエントリーラインを注意深く確認してください。ツールが最初のエントリーカットで常に欠けたり、90度のコーナーに移行する際に折れたりする場合は、CAMのエントリー戦略を見直す必要があります。4枚刃の重いエンドミルカッターを材料にまっすぐ突き刺すのではなく、常に滑らかなヘリックスパスまたはランプインパスを使用して、ツールコアに徐々に負荷をかけてください。また、ソフトウェアが狭い内角内で送り速度を落とすようにしてください。
MRR(材料除去率)を最大化しようとしているにもかかわらず、依然として従来型の直線的なツールパスを使用している場合は、トロコイド加工や高効率な側面加工に移行する時期です。現代のCNC加工は、力任せではなく、高度なソフトウェアアルゴリズムによって実現されます。現在のCAMパスが限界に達している場合、またはブルノーズフライス用の適切なステップオーバーのプログラミング方法がわからない場合は、部品図面を確認し、ワークフローを最適化しましょう。






