
-

2플루트 스퀘어 엔드밀 제품 시리즈

2 플루트 플랫 엔드밀
2 플루트 플랫 엔드 밀 고품질 2...
자세히 보기
2 플루트 플랫 엔드밀
2 플루트 플랫 엔드 밀 고품질 2...
자세히 보기
2 플루트 롱넥 플랫 엔드밀
2 플루트 롱넥 플랫 엔드밀...
자세히 보기
2 플루트 롱넥 플랫 엔드밀
2 플루트 롱넥 플랫 엔드밀...
자세히 보기
그래파이트 스퀘어 엔드밀【2 플루트 Φ 0.2-6】
그래파이트 스퀘어 엔드밀【2 플루트 Φ 0.2-6】...
자세히 보기
그래파이트 스퀘어 롱넥 엔드밀【2플루트 롱넥 스퀘어 Φ 0.2-3】
그래파이트 스퀘어 엔드밀【2 플루트 롱넥...
자세히 보기
HRC55 플랫 엔드밀 [2플루트 ϕ0.2-6]
HRC55 금형강 엔드밀[2플루트...
자세히 보기
HRC55 플랫 롱넥 엔드밀【2플루트 롱넥 Φ 0.2-2】
HRC55 금형강 엔드밀【2플루트 롱...
자세히 보기
HRC65 플랫 엔드밀【2 플루트 Φ 0.2-6】
HRC65 금형강 엔드밀【2플루트 Φ...
자세히 보기
HRC65 플랫 롱넥 엔드밀【2플루트 롱넥 Φ 0.2-2】
HRC65 금형강 엔드밀【2플루트 롱...
자세히 보기
텅스텐 구리 플랫 엔드밀【2 플루트Φ0.1-6】
텅스텐 구리 플랫 엔드 밀【2 플루트 Φ0.1-6】...
자세히 보기
텅스텐 구리 플랫 롱넥 엔드밀【2 플루트 롱넥 Φ 0.2-2】
텅스텐 구리 플랫 엔드 밀【2 플루트 롱...
자세히 보기-
2플루트 볼노즈 엔드밀 제품 시리즈

2 플루트 볼 노즈 엔드밀
2 플루트 볼 노즈 엔드 밀 고품질...
자세히 보기
2 플루트 볼노즈 엔드밀
2 플루트 볼노즈 엔드밀 고품질 2...
자세히 보기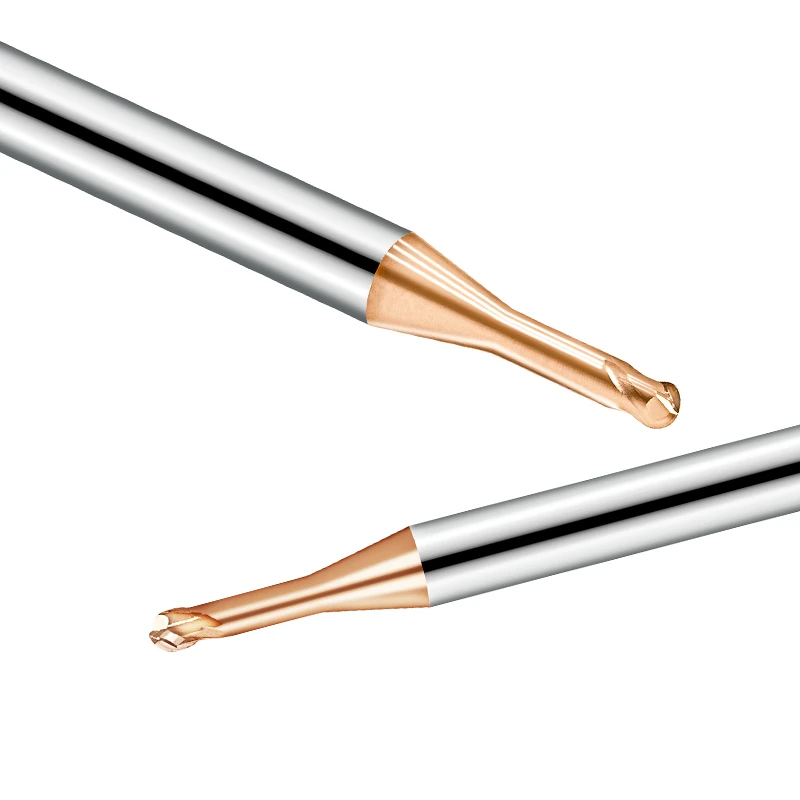
2 플루트 롱넥 볼 노즈 엔드밀
2개의 플루트 롱넥 볼 노즈 엔드...
자세히 보기
2 플루트 롱넥 볼노즈 엔드밀
2 플루트 롱넥 볼노즈 엔드밀...
자세히 보기
그래파이트 볼 노즈 엔드밀【2 플루트 R0.5-R6】
그래파이트 볼 노즈 엔드 밀【2 플루트 R0.5-R6】...
자세히 보기
그래파이트 볼 노즈 롱넥 엔드밀【2플루트 롱넥 볼 R0.1-R2】
그래파이트 볼 노즈 롱넥 엔드밀【2...
자세히 보기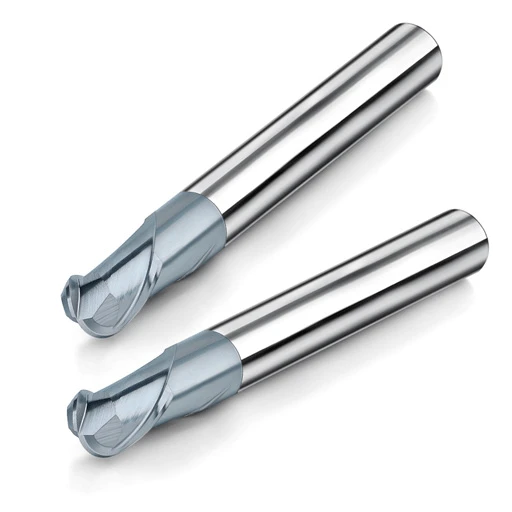
HRC55 볼 노즈 엔드밀【2 플루트 R0.1-R10】
HRC55 볼 노즈 엔드밀【2 플루트 R0.1-R10】...
자세히 보기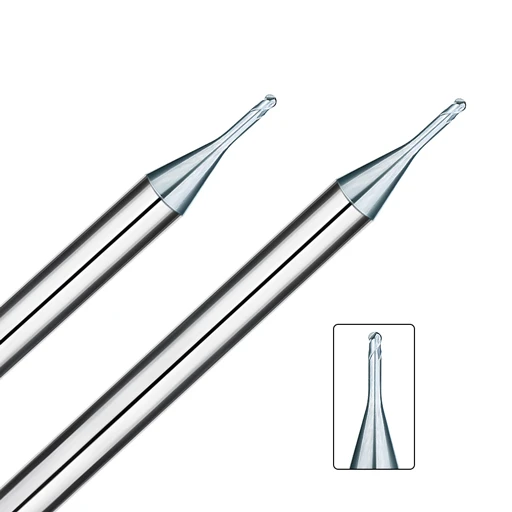
HRC55 볼 노즈 롱넥 엔드밀【2 플루트 롱넥 R0.1-R2】
HRC55 볼 노즈 엔드 밀【2 플루트 롱...
자세히 보기
HRC65 볼 노즈 엔드밀【2 플루트 R0.15-R10】
HRC65 볼 노즈 엔드밀【2 플루트 R0.15-R10】...
자세히 보기
HRC65 볼 노즈 롱넥 엔드밀【2 플루트 롱넥 R0.1-R2】
HRC65 볼 노즈 엔드밀 【2 플루트...
자세히 보기
텅스텐 구리 볼 노즈 엔드밀【2 플루트 R0.1-R6】
텅스텐 구리 볼 노즈 엔드 밀【2 플루트...
자세히 보기
텅스텐 구리 볼 노즈 롱넥 엔드밀【2 플루트 롱넥 R0.1-R2】
텅스텐 구리 볼 노즈 엔드 밀【2 플루트...
자세히 보기-
2플루트 코너 반경 엔드밀 제품 시리즈

2 플루트 롱넥 코너 라디우스 엔드밀
2개의 플루트 롱넥 코너 라디우스 엔드...
자세히 보기
2 플루트 롱넥 코너 라디우스 엔드밀
2개의 플루트 롱넥 코너 라디우스 엔드...
자세히 보기
그래파이트 코너 라디우스 롱넥 엔드밀【2/4 플루트 롱넥 Φ 0.5-3】
그래파이트 코너 라디우스 엔드밀【2/4 플루트 롱...
자세히 보기
HRC55 코너 라디우스 롱넥 엔드밀【2플루트 롱넥 Φ0.2-2】
HRC55 코너 반경 엔드밀【2 플루트 롱...
자세히 보기
HRC65 금형강 롱넥 코너 레이디어스 엔드밀【2날 Φ0.2-2】
65 몰드 스틸 롱넥 코너 라디우스...
자세히 보기
텅스텐 구리 코너 라디우스 롱넥 엔드밀【2 플루트 롱넥Φ0.2-0.8】
텅스텐 엔드밀【2 플루트 롱넥Φ0.2-0.8】을 얻으세요...
자세히 보기-
4플루트 스퀘어 엔드밀 제품 시리즈

4 플루트 플랫 엔드밀
4 플루트 플랫 엔드 밀 고품질 4...
자세히 보기
4 플루트 플랫 엔드밀
4 플루트 플랫 엔드밀 특가...
자세히 보기
4 플루트 롱넥 플랫 엔드밀
4 플루트 롱넥 플랫 엔드밀...
자세히 보기
4 플루트 롱넥 플랫 엔드밀
4 플루트 롱넥 플랫 엔드밀...
자세히 보기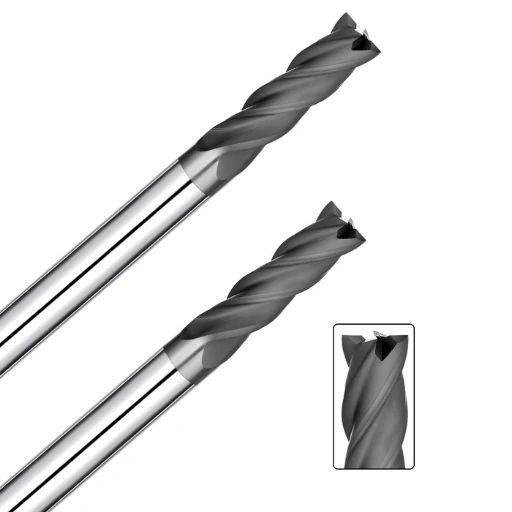
그래파이트 스퀘어 엔드밀【4 플루트 Φ 1-12】
그래파이트 스퀘어 엔드밀【4 플루트 Φ 1-12】...
자세히 보기
그래파이트 스퀘어 롱넥 엔드밀【4플루트 롱넥 스퀘어 Φ 1-3】
그래파이트 스퀘어 엔드밀【4 플루트 롱넥...
자세히 보기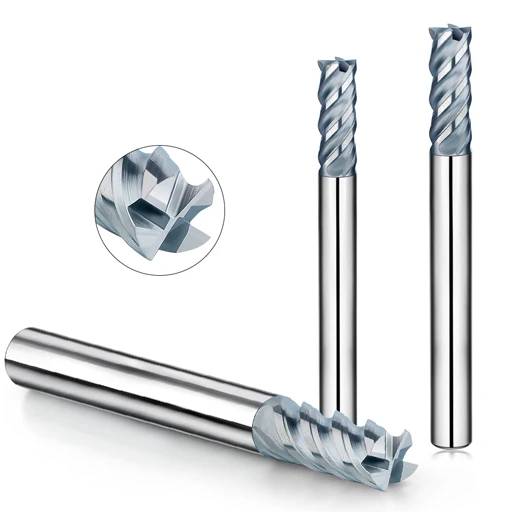
HRC55 플랫 엔드밀 【 4플루트 Φ1-20 】
HRC55 금형강 엔드밀【 4 플루트...
자세히 보기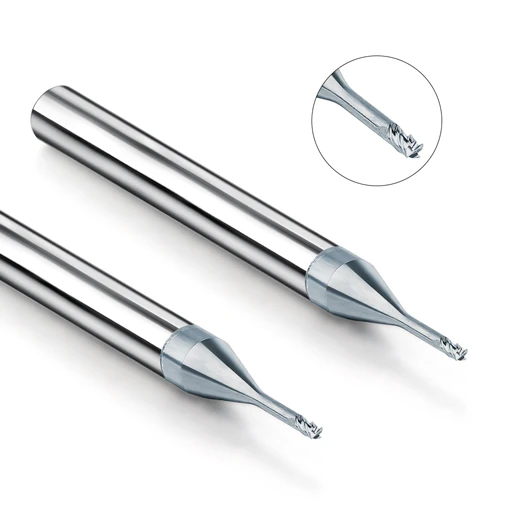
HRC55 플랫 롱넥 엔드밀【4플루트 롱넥 Φ 1-3】
HRC55 금형강 엔드밀【4플루트 롱...
자세히 보기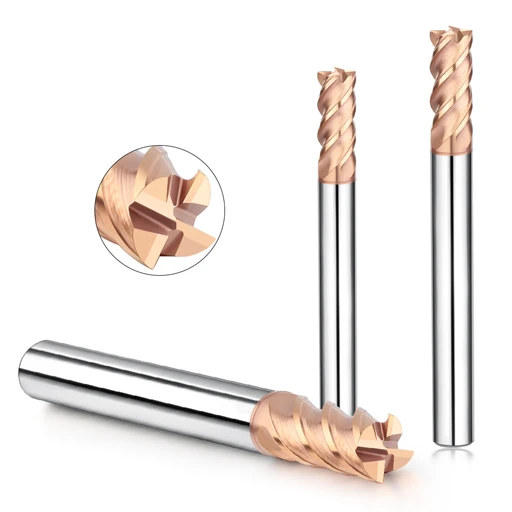
HRC65 플랫 엔드밀【4 플루트 Φ1-20】
HRC65 금형강 엔드밀【4플루트 Φ1-20】...
자세히 보기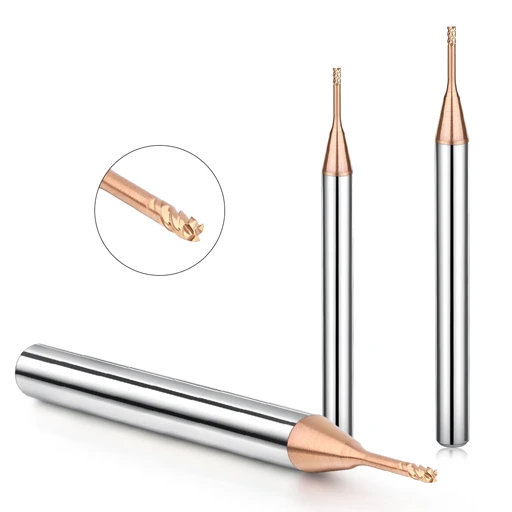
HRC65 플랫 롱넥 엔드밀【4플루트 롱넥 Φ 1-3】
HRC65 금형강 엔드밀【4플루트 롱...
자세히 보기
텅스텐 구리 플랫 엔드밀【4 플루트 Φ1-12】
텅스텐 구리 플랫 엔드 밀【4 플루트 Φ1-12】...
자세히 보기
텅스텐 구리 플랫 롱넥 엔드밀【4 플루트 롱넥 Φ 1-3】
텅스텐 구리 플랫 엔드 밀【4 플루트 롱...
자세히 보기-
4플루트 코너 반경 엔드밀 제품 시리즈

4 플루트 코너 라디우스 엔드밀
4 플루트 코너 반경 엔드밀 고품질...
자세히 보기
4 플루트 코너 라디우스 엔드밀
4 플루트 코너 반경 엔드밀 고품질...
자세히 보기
4 플루트 롱넥 코너 라디우스 엔드밀
4개의 플루트 롱넥 코너 라디우스 엔드...
자세히 보기
4 플루트 롱넥 코너 라디우스 엔드밀
4개의 플루트 롱넥 코너 라디우스 엔드...
자세히 보기
그래파이트 코너 라디우스 엔드밀【4 플루트 Φ 3-12】
그래파이트 코너 라디우스 엔드밀【4 플루트 Φ...
자세히 보기
그래파이트 코너 라디우스 롱넥 엔드밀【2/4 플루트 롱넥 Φ 0.5-3】
그래파이트 코너 라디우스 엔드밀【2/4 플루트 롱...
자세히 보기
HRC55 코너 반경 엔드밀【4 플루트Φ1-20】
HRC55 코너 반경 엔드밀【4 플루트 Φ1-20】...
자세히 보기
HRC55 코너 라디우스 롱넥 엔드밀【4플루트 롱넥 Φ1-4】
HRC55 코너 반경 엔드밀【4 플루트 롱...
자세히 보기
HRC65 금형강 코너 라디우스 엔드밀【4플루트 Φ1-20】
HRC65 금형강 코너 반경 엔드밀【4...
자세히 보기
HRC65 금형강 롱넥 코너 라디우스 엔드밀【4플루트 Φ1-4】
HRC65 금형강 롱넥 코너 라디우스...
자세히 보기
텅스텐 구리 코너 라디우스 엔드밀【4 플루트 Φ3-12】
텅스텐 엔드밀【4플루트 Φ3-12】...조달
자세히 보기
텅스텐 구리 코너 라디우스 롱넥 엔드밀【4 플루트 롱넥 Φ1-3】
텅스텐 엔드밀【4 플루트 롱넥 Φ1-3】...
자세히 보기-

2플루트 또는 4플루트 엔드밀을 선택하는 방법
-
경화강용 2플루트 플랫 엔드밀
2 플루트 플랫 엔드밀
2 플루트 플랫 엔드 밀 고품질 2...
자세히 보기
2 플루트 롱넥 플랫 엔드밀
2 플루트 롱넥 플랫 엔드밀...
자세히 보기
HRC65 플랫 엔드밀【2 플루트 Φ 0.2-6】
HRC65 금형강 엔드밀【2플루트 Φ...
자세히 보기
HRC65 플랫 롱넥 엔드밀【2플루트 롱넥 Φ 0.2-2】
HRC65 금형강 엔드밀【2플루트 롱...
자세히 보기-
경화강용 2플루트 볼노즈 엔드밀
2 플루트 볼 노즈 엔드밀
2 플루트 볼 노즈 엔드 밀 고품질...
자세히 보기
2 플루트 롱넥 볼 노즈 엔드밀
2개의 플루트 롱넥 볼 노즈 엔드...
자세히 보기
HRC65 볼 노즈 엔드밀【2 플루트 R0.15-R10】
HRC65 볼 노즈 엔드밀【2 플루트 R0.15-R10】...
자세히 보기
HRC65 볼 노즈 롱넥 엔드밀【2 플루트 롱넥 R0.1-R2】
HRC65 볼 노즈 엔드밀 【2 플루트...
자세히 보기-
열처리 강철용 2플루트 코너 반경 엔드밀
2 플루트 롱넥 코너 라디우스 엔드밀
2개의 플루트 롱넥 코너 라디우스 엔드...
자세히 보기
HRC65 금형강 롱넥 코너 레이디어스 엔드밀【2날 Φ0.2-2】
65 몰드 스틸 롱넥 코너 라디우스...
자세히 보기-
경화강용 4플루트 스퀘어 엔드밀
4 플루트 플랫 엔드밀
4 플루트 플랫 엔드밀 특가...
자세히 보기
4 플루트 롱넥 플랫 엔드밀
4 플루트 롱넥 플랫 엔드밀...
자세히 보기
HRC65 플랫 엔드밀【4 플루트 Φ1-20】
HRC65 금형강 엔드밀【4플루트 Φ1-20】...
자세히 보기
HRC65 플랫 롱넥 엔드밀【4플루트 롱넥 Φ 1-3】
HRC65 금형강 엔드밀【4플루트 롱...
자세히 보기-
경화강용 4플루트 불노즈 엔드밀
4 플루트 코너 라디우스 엔드밀
4 플루트 코너 반경 엔드밀 고품질...
자세히 보기
4 플루트 롱넥 코너 라디우스 엔드밀
4개의 플루트 롱넥 코너 라디우스 엔드...
자세히 보기
HRC65 금형강 코너 라디우스 엔드밀【4플루트 Φ1-20】
HRC65 금형강 코너 반경 엔드밀【4...
자세히 보기
HRC65 금형강 롱넥 코너 라디우스 엔드밀【4플루트 Φ1-4】
HRC65 금형강 롱넥 코너 라디우스...
자세히 보기-
HRC55 2플루트 엔드밀 탄소강 가공
HRC55 볼 노즈 엔드밀【2 플루트 R0.1-R10】
HRC55 볼 노즈 엔드밀【2 플루트 R0.1-R10】...
자세히 보기
HRC55 볼 노즈 롱넥 엔드밀【2 플루트 롱넥 R0.1-R2】
HRC55 볼 노즈 엔드 밀【2 플루트 롱...
자세히 보기
HRC55 코너 라디우스 롱넥 엔드밀【2플루트 롱넥 Φ0.2-2】
HRC55 코너 반경 엔드밀【2 플루트 롱...
자세히 보기
HRC55 플랫 엔드밀 [2플루트 ϕ0.2-6]
HRC55 금형강 엔드밀[2플루트...
자세히 보기
HRC55 플랫 롱넥 엔드밀【2플루트 롱넥 Φ 0.2-2】
HRC55 금형강 엔드밀【2플루트 롱...
자세히 보기-
HRC55 4플루트 엔드밀 연강 가공
HRC55 코너 반경 엔드밀【4 플루트Φ1-20】
HRC55 코너 반경 엔드밀【4 플루트 Φ1-20】...
자세히 보기
HRC55 코너 라디우스 롱넥 엔드밀【4플루트 롱넥 Φ1-4】
HRC55 코너 반경 엔드밀【4 플루트 롱...
자세히 보기
HRC55 플랫 엔드밀 【 4플루트 Φ1-20 】
HRC55 금형강 엔드밀【 4 플루트...
자세히 보기
HRC55 플랫 롱넥 엔드밀【4플루트 롱넥 Φ 1-3】
HRC55 금형강 엔드밀【4플루트 롱...
자세히 보기-
사전 경화 강철용 HRC65 2-플루트 및 4-플루트 롱넥 엔드밀
HRC65 볼 노즈 롱넥 엔드밀【2 플루트 롱넥 R0.1-R2】
HRC65 볼 노즈 엔드밀 【2 플루트...
자세히 보기
HRC65 코너 반경 롱넥 엔드밀【2 플루트 롱넥 Φ 0.2-2】
HRC65 코너 반경 엔드밀【2 플루트 롱...
자세히 보기
HRC65 코너 라디우스 롱넥 엔드밀【4플루트 롱넥 Φ1-4】
HRC65 코너 반경 롱넥 엔드밀【4...
자세히 보기
HRC65 플랫 롱넥 엔드밀【2플루트 롱넥 Φ 0.2-2】
HRC65 금형강 엔드밀【2플루트 롱...
자세히 보기
HRC65 플랫 롱넥 엔드밀【4플루트 롱넥 Φ 1-3】
HRC65 금형강 엔드밀【4플루트 롱...
자세히 보기-
분말 야금강용 HRC65 2-플루트 및 4-플루트 엔드밀
HRC65 볼 노즈 엔드밀【2 플루트 R0.15-R10】
HRC65 볼 노즈 엔드밀【2 플루트 R0.15-R10】...
자세히 보기
HRC65 코너 반경 엔드밀【4 플루트 Φ1-20】
HRC65 코너 반경 엔드밀【4 플루트 Φ1-20】...
자세히 보기
HRC65 플랫 엔드밀【2 플루트 Φ 0.2-6】
HRC65 금형강 엔드밀【2플루트 Φ...
자세히 보기
HRC65 플랫 엔드밀【4 플루트 Φ1-20】
HRC65 금형강 엔드밀【4플루트 Φ1-20】...
자세히 보기-
경화 공구강 가공에서 HRC65 2-Flute 및 4-Flute 표준 엔드밀의 성능
HRC65 볼 노즈 엔드밀【2 플루트 R0.15-R10】
HRC65 볼 노즈 엔드밀【2 플루트 R0.15-R10】...
자세히 보기
HRC65 코너 반경 엔드밀【4 플루트 Φ1-20】
HRC65 코너 반경 엔드밀【4 플루트 Φ1-20】...
자세히 보기
HRC65 코너 라디우스 롱넥 엔드밀【4플루트 롱넥 Φ1-4】
HRC65 코너 반경 롱넥 엔드밀【4...
자세히 보기
HRC65 플랫 엔드밀【2 플루트 Φ 0.2-6】
HRC65 금형강 엔드밀【2플루트 Φ...
자세히 보기
HRC65 플랫 엔드밀【4 플루트 Φ1-20】
HRC65 금형강 엔드밀【4플루트 Φ1-20】...
자세히 보기
HRC65 플랫 롱넥 엔드밀【4플루트 롱넥 Φ 1-3】
HRC65 금형강 엔드밀【4플루트 롱...
자세히 보기-
분말야금(PM) 강철 가공에서 표준 4플루트 고경도 엔드밀의 성능
HRC65 코너 반경 엔드밀【4 플루트 Φ1-20】
HRC65 코너 반경 엔드밀【4 플루트 Φ1-20】...
자세히 보기
HRC65 코너 라디우스 롱넥 엔드밀【4플루트 롱넥 Φ1-4】
HRC65 코너 반경 롱넥 엔드밀【4...
자세히 보기
HRC65 플랫 엔드밀【4 플루트 Φ1-20】
HRC65 금형강 엔드밀【4플루트 Φ1-20】...
자세히 보기
HRC65 플랫 롱넥 엔드밀【4플루트 롱넥 Φ 1-3】
HRC65 금형강 엔드밀【4플루트 롱...
자세히 보기-
티타늄 합금 가공에서 표준 2-플루트 고경도 엔드밀의 성능
2 플루트 볼 노즈 엔드밀
2 플루트 볼 노즈 엔드 밀 고품질...
자세히 보기
2 플루트 플랫 엔드밀
2 플루트 플랫 엔드 밀 고품질 2...
자세히 보기
HRC65 볼 노즈 엔드밀【2 플루트 R0.15-R10】
HRC65 볼 노즈 엔드밀【2 플루트 R0.15-R10】...
자세히 보기
HRC65 코너 반경 롱넥 엔드밀【2 플루트 롱넥 Φ 0.2-2】
HRC65 코너 반경 엔드밀【2 플루트 롱...
자세히 보기
HRC65 플랫 엔드밀【2 플루트 Φ 0.2-6】
HRC65 금형강 엔드밀【2플루트 Φ...
자세히 보기-
2플루트 vs 4플루트 고경도강 특수 엔드밀
2 플루트 볼 노즈 엔드밀
2 플루트 볼 노즈 엔드 밀 고품질...
자세히 보기
2 플루트 플랫 엔드밀
2 플루트 플랫 엔드 밀 고품질 2...
자세히 보기
2 플루트 롱넥 코너 라디우스 엔드밀
2개의 플루트 롱넥 코너 라디우스 엔드...
자세히 보기
4 플루트 코너 라디우스 엔드밀
4 플루트 코너 반경 엔드밀 고품질...
자세히 보기
4 플루트 플랫 엔드밀
4 플루트 플랫 엔드밀 특가...
자세히 보기
4 플루트 롱넥 코너 라디우스 엔드밀
4개의 플루트 롱넥 코너 라디우스 엔드...
자세히 보기-
연강 가공을 위한 2날 vs 4날 HRC55 엔드밀
HRC55 볼 노즈 엔드밀【2 플루트 R0.1-R10】
HRC55 볼 노즈 엔드밀【2 플루트 R0.1-R10】...
자세히 보기
HRC55 코너 반경 엔드밀【4 플루트Φ1-20】
HRC55 코너 반경 엔드밀【4 플루트 Φ1-20】...
자세히 보기
HRC55 코너 라디우스 롱넥 엔드밀【4플루트 롱넥 Φ1-4】
HRC55 코너 반경 엔드밀【4 플루트 롱...
자세히 보기
HRC55 플랫 엔드밀 [2플루트 ϕ0.2-6]
HRC55 금형강 엔드밀[2플루트...
자세히 보기
HRC55 플랫 엔드밀 【 4플루트 Φ1-20 】
HRC55 금형강 엔드밀【 4 플루트...
자세히 보기
HRC55 플랫 롱넥 엔드밀【4플루트 롱넥 Φ 1-3】
HRC55 금형강 엔드밀【4플루트 롱...
자세히 보기
그래파이트 코너 라디우스 엔드밀【4 플루트 Φ 3-12】
그래파이트 코너 라디우스 엔드밀【4 플루트 Φ...
자세히 보기
그래파이트 스퀘어 엔드밀【2 플루트 Φ 0.2-6】
그래파이트 스퀘어 엔드밀【2 플루트 Φ 0.2-6】...
자세히 보기
HRC65 코너 반경 엔드밀【4 플루트 Φ1-20】
HRC65 코너 반경 엔드밀【4 플루트 Φ1-20】...
자세히 보기
HRC65 코너 반경 롱넥 엔드밀【2 플루트 롱넥 Φ 0.2-2】
HRC65 코너 반경 엔드밀【2 플루트 롱...
자세히 보기
HRC65 플랫 엔드밀【2 플루트 Φ 0.2-6】
HRC65 금형강 엔드밀【2플루트 Φ...
자세히 보기
텅스텐 구리 플랫 엔드밀【2 플루트Φ0.1-6】
텅스텐 구리 플랫 엔드 밀【2 플루트 Φ0.1-6】...
자세히 보기

