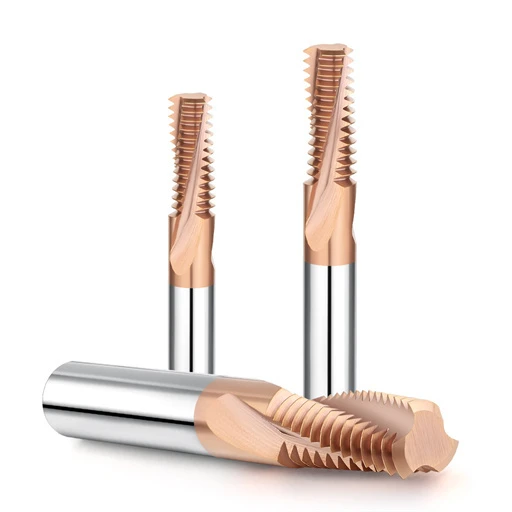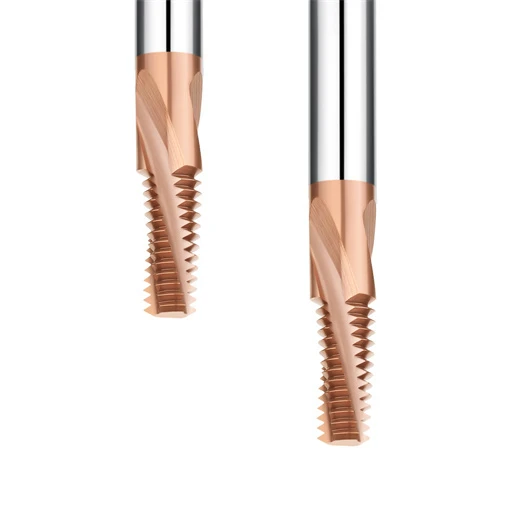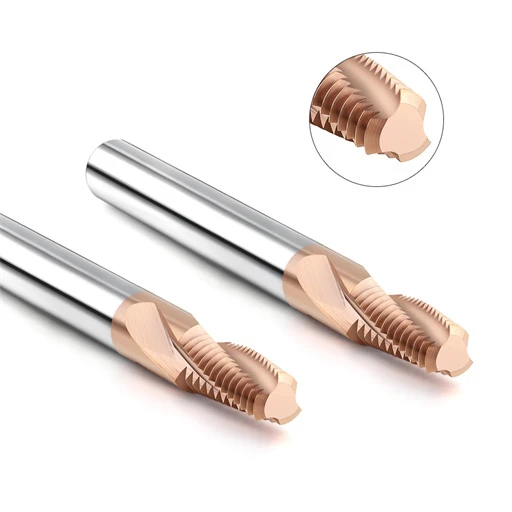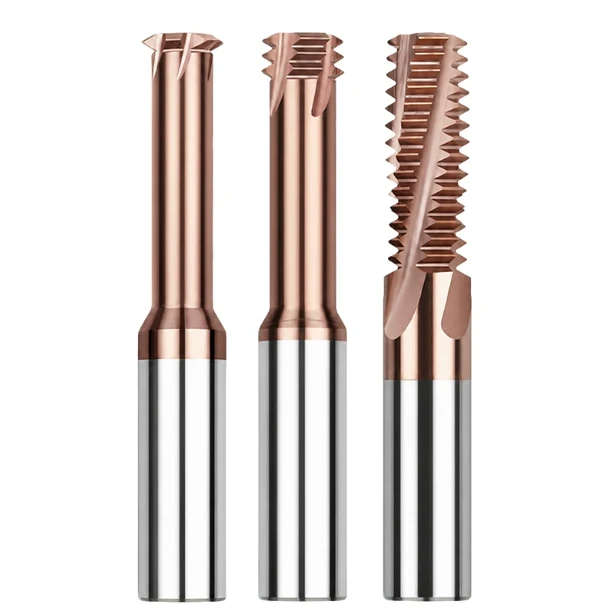
경화강용 나사 가공기

솔리드 카바이드 나사 밀링 커터

HRC65 나사 가공기의 이송 속도: 경화강 가공을 위한 이송 속도 계산 및 최적화 방법

지난달, 저희는 HRC 62~64로 경화된 SKD11 스탬핑 인서트 생산을 진행 중인 독일 자동차 금형 제작 업체를 지원했습니다. 작업자는 파일럿 홀을 뚫고 M6×1.0 내경 나사산 가공용 새 솔리드 카바이드 공구를 장착했습니다. 첫 번째 헬리컬 보간 가공이 절반쯤 진행되었을 때, 날카로운 부러지는 소리가 작업장 전체에 울려 퍼졌습니다. 공구가 파손된 것입니다.

HRC65 나사 가공기의 이송 속도: 경화강 가공을 위한 이송 속도 계산 및 최적화 방법 자세히 보기 »

경화강 가공에 가장 적합한 나사산 가공기

HRC65 나사 가공기 RPM 선택 가이드: 정밀 경화강 나사 가공을 위한 최적의 속도 설정

2주 전, 독일의 금형 제작 업체 고객사에서 폐기된 SKD11 스탬핑 인서트 사진을 기술 지원팀에 이메일로 보냈습니다. 해당 작업은 64~65 HRC의 경도를 가진 M4×0.7 블라인드 홀 나사산 가공을 요구했습니다. 문제는 즉시 발생했습니다. 공구가 두 번째 구멍 안에서 부러진 것입니다. 절삭날에는 껍질처럼 미세한 파손이 심하게 발생했으며, 탄화물 파편이 내부에 박혀 있었습니다.

HRC65 나사 가공기 RPM 선택 가이드: 정밀 경화강 나사 가공을 위한 최적의 속도 설정 자세히 보기 »

CNC 나사 밀링 공구

HRC65 나사 밀링기 절삭 매개변수: 속도, 이송 속도 및 최적화 가이드

몇 달 전, 슈투트가르트에 있는 금형 제작 업체에서 긴급한 문제로 저희에게 연락을 해왔습니다. 1.2379(AISI D2) 재질의 금형 인서트에 M6×1.0 블라인드 홀 나사산을 가공하던 중 솔리드 카바이드 공구 두 개가 연달아 부러졌다는 것입니다. 해당 인서트는 최종 납품까지 단 18시간밖에 남지 않은 상태에서 64~65 HRC로 진공 경화 처리된 상태였습니다. 방전가공(EDM)으로 나사산을 가공하는 방법은 여러 가지가 있었습니다.

HRC65 나사 밀링 머신 절삭 매개변수: 속도, 이송 속도 및 최적화 가이드 자세히 보기 »

스레드 엔드 밀

전체 톱니형 나사 밀과 부분 프로파일형 나사 밀: HRC65 경화강 가공에 적합한 나사 밀 선택 방법

지난달, 독일 슈투트가르트에 있는 정밀 금형 제작 업체로부터 긴급 전화를 받았습니다. 그들은 HRC64~65 경도로 경화된 S136 미러 피니시 금형 인서트의 마지막 M4×0.7 블라인드 홀에서 공구가 파손되는 문제를 겪고 있었습니다. 생산이 중단되고 수만 달러 상당의 부품이 손실될 위험에 처하자, 업체장은 좌절감을 느꼈습니다. 그들은 항상

전체 톱니형 나사 밀링 머신과 부분 프로파일형 나사 밀링 머신: HRC65 경화강 가공에 적합한 선택 방법 자세히 보기 »

스레드 밀

HRC65 강재 가공 시 3날 vs 4날 나사 밀링 머신: 날 개수가 나사 밀링 성능에 미치는 영향

지난달, 슈투트가르트에 있는 정밀 사출 금형 고객사에서 부러진 절삭날의 SEM 이미지를 긴급히 보내왔습니다. M6×1.0 블라인드 홀에서 수입 코팅 나사 밀링 날 두 개가 서로 맞닿아 부러진 것이었습니다. 가공물은 바나디스 4 엑스트라 냉간 가공 분말강으로 제작되고 경도 64~65 HRC로 경화된 코어 슬라이드였습니다. 설정 기술이 변경된 것이 원인이었습니다.

HRC65 강재 가공 시 3날 vs 4날 나사 밀링 머신: 날 개수가 나사 밀링 성능에 미치는 영향 자세히 알아보기 »

나사 절삭 엔드밀

나사 밀링 코어 직경 및 강성: 코어 설계가 HRC65 나사 밀링에 미치는 영향

지난달, 저희는 독일의 한 금형 제작 업체가 고온 작업용 공구강(1.2379/D2, 경도 HRC 64~65)용 툴링을 제작하는 것을 도왔습니다. 현장 감독관은 부서진 M4 나사 밀링 머신 세 개를 작업대에 내던졌습니다. 나사 깊이는 D 값의 2배 미만이었는데도 나사산 모든 면에 심한 채터 자국이 나 있었습니다. 나사 게이지로 확인해 보니 피치 직경이 심하게 테이퍼져 있었습니다.

나사 밀링 코어 직경 및 강성: 코어 설계가 HRC65 나사 밀링에 미치는 영향 자세히 알아보기 »

스레드 밀

경화강용 나사 밀링 플루트 형상: HRC60–65 나사 밀링에 적합한 플루트 설계

3개월 전, 스탬핑 금형을 제작하는 독일 고객사에서 긴급한 생산 차질을 문의해 왔습니다. 고객사는 상용 초경 공구를 사용하여 HRC 62~64로 경화된 CPM 1.0V 인서트에 M6×10 블라인드 홀 나사산을 가공하고 있었는데, 모든 공구가 세 번째 홀 가공 시에 날끝이 파손되는 문제가 발생했습니다. 거시적 파손 검사 결과, 일반적인 측면 마모나 토크 파손은 발견되지 않았습니다.

경화강용 나사 밀링 플루트 형상: HRC60~65 나사 밀링에 적합한 플루트 설계 자세히 보기 »

스레드 밀

HRC65 강재 가공 시 나사 밀링 헬릭스 각도: 헬릭스 각도가 나사 밀링 성능에 미치는 영향

지난달, 독일 슈투트가르트에 있는 정밀 스탬핑 금형 고객사가 긴급한 생산 병목 현상을 호소하며 저희에게 연락했습니다. 그들은 HRC 64~66으로 경화된 1.2379/D2 냉간 가공 금형강에 M3×0.5 나사산을 가공하고 있었습니다. 시중에서 판매되는 45° 고나선형 나사 밀링 공구를 사용했는데, 공구가 거의 즉시 고장났습니다. 두 번째 구멍을 가공할 때쯤에는 나사산 목 부분에 미세한 피로 균열이 발생했습니다.

HRC65 강재 가공 시 나사 밀링 헬릭스 각도: 헬릭스 각도가 나사 밀링 성능에 미치는 영향 자세히 알아보기 »

스레드 밀

HRC65 경화강 가공에 적합한 나사 가공기 형상 선택 방법

최근 디트로이트의 한 스탬핑 금형 고객사가 긴급한 생산 병목 현상에 대해 저희 엔지니어링 팀에 연락을 해왔습니다. 그들은 고강성 5축 수직 가공 센터와 수축식 공구 홀더를 사용하여 63~65 HRC로 경화된 D2 공구강에 M6×1.0 블라인드 나사산을 가공하고 있었습니다. 표준 공구는 첫 번째 가공 단계에서부터 칩이 발생했고, 결국 공구가 구멍을 완전히 가공했을 때에도 문제가 있었습니다.

HRC65 경화강 가공에 적합한 나사 가공기 형상 선택 방법 자세히 보기 »

스레드 밀

HRC65 경화강 나사 가공: 경화강 나사 가공에 대한 완벽 가이드

최근 열처리된 S136 금형강에 HRC65에 가까운 경도의 M4 내부 나사산을 가공했습니다. 핵심 과제는 단순히 프로파일을 절삭하는 것만이 아니었습니다. 수천 개의 부품에 걸쳐 엄격한 피치 직경 공차, 깔끔한 나사산 형상, 균일한 표면 마감을 유지하는 것이 중요했습니다. 초기 시험 절삭은 광학 비교기로 봤을 때 만족스러운 결과였습니다. 그러나 대량 생산이 진행됨에 따라 문제가 빠르게 발생했습니다.

HRC65 경화강 나사 가공: 경화강 나사 가공에 대한 완벽 가이드 자세히 보기 »