



흑연 전극 의 황삭 및 정삭 전략은 서로 다릅니다. 일반적으로 황삭 시에는 정삭 가공에 필요한 여유분을 최소화해야 하므로, 소구경 공구를 사용할 때는 높은 이송량(절삭 이송량 및 이송량)을 적용해야 합니다. 공구 마모를 최소화하는 동시에 높은 단위 절삭량과 단일 날 유효 절삭량을 확보하고, 잔류 절삭량은 정삭 가공의 요구 사항을 충족해야 합니다.
정삭의 목표는 최단 가공 시간으로 최고의 가공 품질을 얻는 것이며, 최상의 표면 품질과 최소 공구 마모의 비율을 최적화해야 합니다. 가공 중에는 절삭량 변화에 따른 가공 공정의 불안정성을 최소화하고 공구 수명을 극대화하기 위해 가공 속도를 높이고 가공 시간을 단축해야 합니다.
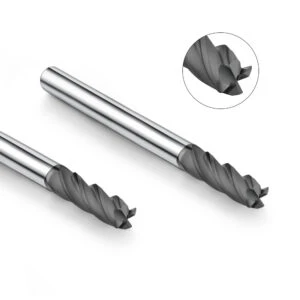
러핑 전략
흑연 전극 절삭은 블록 소재에서 수행되며, 가공 여유는 쉽게 설명할 수 있습니다. 가공 목표는 최단 시간에 최대량의 소재를 제거하는 것입니다. 황삭은 복사 밀링 또는 윤곽 밀링으로 수행할 수 있습니다.
카피 밀링은 볼 노즈 엔드밀을 사용하며, 절삭 깊이와 절삭 폭이 모두 변합니다. 절삭 깊이가 작고 공구 마모가 빠르며 가공 시간이 깁니다.
윤곽 밀링은 평면 엔드밀을 사용하는데 , 이 방식은 가공 시간이 짧고, 공구 마모가 적으며, 절삭 폭이 고정되어 있고, 왕복 운동이 크지 않으며, 이송 속도가 빠를 수 있다는 장점이 있습니다.
거친 가공의 품질은 공구 표면 프로파일 곡선 기능을 기반으로 한 NC 프로그래밍에 달려 있으며, 이를 통해 범위 윤곽을 따라 빠르고 쉽게 밀링 작업을 수행할 수 있습니다.
마무리 전략
정삭 가공의 목표는 가공을 안정적으로 유지하고, 형상 오차를 최소화하며, 표면 품질을 양호하게 유지하고, 공구 마모를 줄이며, 가공 비용을 절감하는 것입니다. 정삭 가공에서는 공구 품질과 가공 공정의 안정성 및 신뢰성이라는 중요한 조건을 고려해야 합니다. 코너 가공의 경우, 밀링 방향이 가공 정확도와 표면 품질에 미치는 영향, 공구 부하 및 기계 진동도 고려해야 합니다.
평면 윤곽을 따라 밀링하는 가장 좋은 전략은 역방향 밀링과 평면 윤곽 밀링을 조합하는 것입니다. 곡면을 따라 밀링할 경우, 풀 밀링(상향 이송) 또는 드릴링 밀링(하향 이송)이 발생하며, 공구의 변형으로 인해 공작물 윤곽 편차가 발생합니다. 드릴링 밀링의 윤곽 편차는 풀 밀링보다 작고, 역방향 밀링의 윤곽 편차도 하향 밀링보다 우수합니다.

프리즘 표면 처리 전략
프리즘 표면 가공의 주요 문제는 금형의 국부 모서리의 파손이며, 절삭력의 방향이 주로 고려됩니다.
바닥판 모서리 가공: 하향 밀링 시 표면 거칠기 변화가 크지 않아 바닥 모서리 품질이 양호합니다. 그러나 역방향 밀링 시 표면 거칠기 값이 증가하고 바닥 모서리 품질이 저하됩니다. 고품질 모서리를 얻으려면 먼저 하향 밀링으로 모서리를 가공해야 합니다.
수직판 가공: 하향 밀링 시 양쪽 면의 힘 방향이 다릅니다. 즉, 한쪽 면은 안으로 눌리고 다른 쪽 면은 밖으로 눌립니다. 따라서 각 모서리를 절삭할 때 실제 이송 방향을 변경해야 합니다.
수직 플레이트 상단 모서리 가공: 역방향 밀링 시 진입점 위치를 변경하여 공작물 모서리 파손을 방지해야 합니다. 주 편향각과 같은 공구 각도는 이러한 절삭날 파손에 큰 영향을 미치며, 일반적으로 약 30°로 제어됩니다.






