


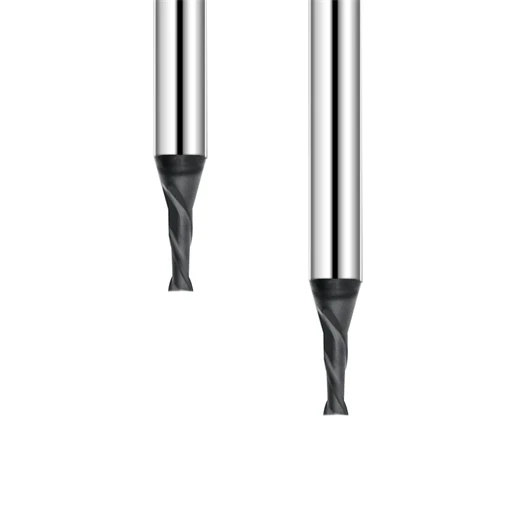
Ao ajudar clientes a otimizar a usinagem de eletrodos de grafite, frequentemente nos deparamos com um desafio comum. Uma oficina instala centros de usinagem CNC de alta velocidade e compra fresas de topo de grafite de alta qualidade. No entanto, assim que a produção em massa começa, problemas surgem rapidamente: vida útil inconsistente da ferramenta, desvio dimensional, acabamento superficial ruim e falhas no equipamento causadas pela poeira abrasiva de grafite.
Recordamos vividamente um projeto com um fabricante europeu de moldes. Eles estavam usinando eletrodos de grafite complexos com cavidades profundas, ranhuras estreitas e contornos com tolerâncias rigorosas. Os testes iniciais do protótipo foram bem-sucedidos. No entanto, a produção em larga escala provocou desgaste rápido da ferramenta e usinagem incompleta nas cavidades profundas. Os dados de diagnóstico no local revelaram a causa raiz: o problema não era apenas a ferramenta em si. O problema residia na configuração da máquina, na correspondência de parâmetros e na integração geral do sistema.
Esse problema ocorre com frequência em operações de campo. Muitos fabricantes simplesmente trocam a ferramenta de corte por uma mais resistente ao desgaste. Eles ignoram que a usinagem CNC de grafite exige um sistema de engenharia holístico. O desempenho dinâmico do fuso, a rigidez estrutural, a excentricidade do porta-ferramentas, a capacidade de coleta de poeira, a estabilidade da fixação da peça e os parâmetros de corte impactam diretamente a qualidade final da peça.
Um sistema de usinagem de grafite estável requer otimização sistemática com base no comportamento do material, na geometria da peça e nas metas de tempo de ciclo. Para eletrodos de cavidade profunda, a seleção de fresas de topo de grafite com pescoço longo reduz a interferência da ferramenta e estabiliza o corte. Durante o acabamento em alta velocidade, o uso de fresas de grafite revestidas com diamante reduz drasticamente o desgaste abrasivo causado por partículas finas e prolonga a vida útil da ferramenta.
Muitas oficinas mecânicas aplicam incorretamente parâmetros de velocidade e avanço destinados a aços para moldes ou ligas de alumínio. O grafite exige uma dinâmica de corte completamente diferente. O ajuste da velocidade do fuso, da taxa de avanço, da profundidade de corte e das estratégias de evacuação de cavacos é essencial. Somente alinhando a configuração da máquina, os parâmetros e a seleção da ferramenta de corte é que as oficinas podem alcançar uma usinagem de grafite estável e de alta eficiência.
Com base em anos de experiência prática em campo, este artigo descreve como construir um sistema de usinagem de grafite confiável e de alto desempenho. Abordamos configurações de máquinas essenciais, otimizações de parâmetros, estratégias de seleção de ferramentas e soluções sistêmicas para ajudá-lo a reduzir custos com tentativas e erros, maximizando a precisão e a produtividade.
Se o seu equipamento CNC de alta velocidade ainda apresenta problemas com a vida útil da ferramenta ou com a consistência dimensional, considere o seguinte: será que apenas a ferramenta de corte precisa de ajuste, ou todo o seu sistema CNC precisa ser otimizado?
Configuração de fresadora de grafite: principais fatores de engenharia na usinagem CNC de grafite.
Em nossos projetos de usinagem de eletrodos de grafite, os clientes geralmente se concentram primeiro na geometria da ferramenta e nas taxas de avanço. No entanto, a experiência em campo mostra que a precisão consistente depende muito da configuração inicial do equipamento. Configurar uma fresadora de grafite exige mais do que apenas ajustar as velocidades; requer uma análise completa da rigidez da máquina, do desempenho dinâmico do fuso, dos dispositivos de fixação da peça e do controle de poeira.
Certa vez, trabalhamos com uma empresa de moldes que enfrentava um grave problema de desvio dimensional após operar eletrodos de grafite de grande porte continuamente por várias horas. O diagnóstico no local mostrou que as ferramentas estavam em perfeitas condições; os verdadeiros culpados eram a vibração da máquina, a má evacuação de poeira e a incompatibilidade das capacidades da máquina. Verificar a configuração básica da sua máquina antes de trocar as ferramentas costuma ser o caminho mais rápido para solucionar gargalos de produção.
Configuração de fresadora CNC para grafite: Requisitos de fuso, rigidez e precisão da máquina
Ao configurar uma fresadora CNC para grafite, priorizamos a estabilidade mecânica geral em detrimento da velocidade bruta do fuso. Embora a grafite ofereça baixa resistência ao corte, a poeira abrasiva penetra rapidamente nas guias e degrada a precisão do movimento. A baixa rigidez da máquina cria microvibrações durante cortes em alta velocidade, causando desgaste prematuro da ferramenta, acabamento superficial ruim e erros dimensionais.
Recomendamos aos nossos clientes que verifiquem o balanceamento do fuso em alta velocidade, minimizem a excentricidade do porta-ferramentas e utilizem dispositivos de fixação rígidos. Fatores críticos incluem precisão de posicionamento, controle da expansão térmica e repetibilidade durante longos períodos de usinagem. Ao utilizar fresas de topo de grafite de microdiâmetro para ranhuras estreitas, mesmo pequenas excentricidades dinâmicas podem quebrar instantaneamente arestas de corte frágeis.
Sistema de usinagem de grafite: lógica de configuração integrada
Um sistema de usinagem de grafite confiável exige um alinhamento perfeito entre máquinas-ferramenta, ferramentas de corte, parâmetros e equipamentos periféricos. Centros de usinagem de alta velocidade padrão podem lidar com eletrodos básicos, mas grafite de alta pureza e contornos 3D complexos exigem dinâmica de fuso aprimorada, sistemas fechados de coleta de poeira e fresas revestidas de diamante dedicadas.
Ao otimizar os fluxos de trabalho dos clientes, focamos em três áreas principais: garantir movimentos CNC estáveis em alta velocidade, selecionar geometrias de ferramentas ideais, como fresas de topo de grafite com pescoço longo para cavidades profundas, e equilibrar a carga de cavacos. Essa abordagem holística cria um processo de usinagem de grafite de precisão previsível que não depende de ajustes manuais constantes.
Usinagem CNC de grafite: Configurações de parâmetros da máquina-ferramenta que afetam a estabilidade
Em ambientes de produção, as falhas de usinagem frequentemente decorrem da aplicação de conceitos tradicionais de corte de metal ao grafite. Os operadores costumam utilizar configurações de profundidade de corte e avanço projetadas para aço de moldes, causando forças de corte excessivas, lascamento severo nas bordas das peças e acúmulo perigoso de poeira que sobrecarrega o sistema de extração a vácuo.
Recalibramos sistematicamente as velocidades do fuso, as taxas de avanço, a profundidade de corte axial e o engajamento radial para tipos específicos de grafite e geometrias de cavidade. O acabamento em alta velocidade requer cargas radiais leves para proteger as nervuras finas, enquanto o desbaste prioriza a evacuação suave dos cavacos. O ajuste fino dessas velocidades e avanços de usinagem de grafite elimina as suposições e garante a repetibilidade do processo a longo prazo.
Se você já utiliza ferramentas especializadas, mas ainda enfrenta instabilidade dimensional ou vida útil curta da ferramenta, reavalie a configuração geral da sua usinagem CNC de grafite — a solução provavelmente está na configuração do seu sistema, e não apenas na ferramenta de corte.
Processo de usinagem CNC de grafite: Preparação da máquina-ferramenta e do processo antes do processamento da grafite
Em nossas operações de campo, a preparação prévia ao processo determina se a produção em massa permanecerá estável. Muitas oficinas se concentram apenas no desempenho inicial da ferramenta e nas velocidades de avanço durante as produções de amostra. No entanto, ao fazer a transição para a produção em volume, pequenos problemas como deslocamento da referência, acúmulo de poeira fina e excentricidade do fuso se agravam rapidamente. Estabelecer um processo padronizado de usinagem CNC de grafite antes de cortar o metal é muito mais eficaz do que solucionar problemas dimensionais posteriormente.
Certa vez, prestamos suporte a uma oficina de moldes que realizava produção contínua em lotes de eletrodos de grafite complexos. As amostras iniciais atendiam às especificações, mas a deriva dimensional rapidamente comprometia as peças de produção em longos turnos. A inspeção no local revelou o problema central: repetibilidade inconsistente da fixação, rigidez insuficiente das garras e rotinas inadequadas de limpeza de poeira. O estabelecimento de protocolos padronizados de pré-usinagem resolveu imediatamente a instabilidade do processo.
Configuração da fresadora de grafite: fixação da ferramenta, posicionamento da peça e otimização do ambiente de usinagem.
Uma configuração robusta de fresadora de grafite deve garantir conexões rígidas entre a ferramenta, o porta-ferramentas e o eixo. Embora a grafite gere menor resistência ao corte do que o aço, altas velocidades do eixo amplificam exponencialmente o desvio da ferramenta. Ao usar fresas de microdiâmetro para eletrodos de precisão, mesmo alguns mícrons de desvio causam lascamento da aresta, acabamento superficial ruim e falha prematura da ferramenta.
Recomendamos que os operadores inspecionem a precisão da pinça, a limpeza do mandril e as superfícies de contato do cone do fuso antes de cada lote de produção. A fixação da peça deve evitar a distorção em blocos grandes, garantindo ao mesmo tempo um posicionamento rígido da referência para eletrodos pequenos e complexos. Para cavidades profundas, avaliar o balanço da ferramenta e os limites de vibração ao usar uma fresa de topo de grafite com pescoço longo evita marcas de vibração e desperdício.
Controle de Poeira de Grafite: Gerenciamento de Poeira de Grafite e Projeto de Proteção de Equipamentos
Dados de projetos de longo prazo mostram que muitas anomalias de usinagem decorrem diretamente do gerenciamento inadequado de poeira. A fresagem em alta velocidade fragmenta o grafite em micropartículas abrasivas. Se não for evacuada imediatamente, essa poeira suspensa no ar prejudica a visão do operador e se deposita dentro das guias da máquina, escalas lineares e proteções das guias, deteriorando a precisão da máquina ao longo do tempo.
Por exemplo, um cliente processou grafite em centros de usinagem vertical padrão sem extração de poeira especializada. Embora a precisão inicial fosse boa, a poeira fina de grafite infiltrou-se nos componentes de movimento, degradando a precisão do posicionamento linear em poucos meses. A implementação de um sistema integrado de controle de poeira de grafite — combinando extração a vácuo de alta potência com compartimentos selados — protege máquinas críticas e garante a manutenção consistente das tolerâncias a longo prazo.
Solução para Usinagem de Grafite: Otimização do Sistema desde a Configuração do Equipamento até o Processo de Processamento
Resolver gargalos de produção na usinagem de grafite exige uma abordagem integrada, em vez de uma solução rápida e pontual para um único fator. Uma solução abrangente para usinagem de grafite conecta a dinâmica da máquina, geometrias de ferramentas personalizadas, parâmetros otimizados e protocolos de chão de fábrica. Como cada oficina opera com diferentes modelos de máquinas e tipos de grafite, as configurações ideais devem ser personalizadas para o seu ritmo de produção específico.
Avaliamos os limites de rotação do fuso, os padrões de desgaste da ferramenta, os tempos de ciclo e os relatórios de inspeção antes de ajustar os conjuntos de parâmetros. A atualização para revestimentos de ferramentas avançados ajuda, mas sem rigidez estrutural da máquina e coleta de vácuo adequada, as atualizações de ferramentas geram um retorno mínimo sobre o investimento. Pergunte-se: sua equipe de engenharia otimizou todo o ecossistema de usinagem de grafite ou apenas a ferramenta de corte?
Velocidade e avanço na usinagem de grafite: métodos para otimizar os parâmetros de fresagem CNC de grafite
Os parâmetros de corte são a base da estabilidade do processo na produção de eletrodos de grafite. Oficinas que usinam grafite pela primeira vez frequentemente aplicam parâmetros destinados ao alumínio ou aços para moldes. No entanto, a grafite apresenta mecânica de fratura, formação de poeira abrasiva e comportamento de carga nas bordas bastante diferentes. Otimizar a velocidade e o avanço da usinagem de grafite exige uma avaliação holística da rigidez da máquina, da densidade do material, da geometria da ferramenta e do acabamento superficial desejado.
Certa vez, ajudamos um cliente que tentou aumentar a produção maximizando simultaneamente a velocidade do fuso e as taxas de avanço em grafite de alta pureza. Em vez de reduzir os tempos de ciclo, os parâmetros agressivos causaram desgaste rápido da face de folga da ferramenta e lascamento severo das arestas de corte. Estabilizamos o processo equilibrando a rotação do fuso, o avanço por dente e a profundidade de corte. Levar os parâmetros a extremos arbitrários não funciona; encontrar o ponto ideal para a configuração específica da sua máquina garante resultados consistentes.
Velocidade de corte de grafite: Selecionando a velocidade do fuso para usinagem de grafite em alta velocidade
A velocidade de rotação do fuso determina diretamente a temperatura de corte, a formação de cavacos e a durabilidade da aresta de corte durante as operações de fresamento de grafite. Uma velocidade de corte otimizada para grafite mantém uma ação de cisalhamento constante, eliminando o desgaste prematuro da ferramenta. A usinagem em alta velocidade proporciona excelente produtividade em eletrodos de precisão, desde que o fuso, o sistema de fixação da ferramenta e o sistema de extração de poeira permaneçam em perfeitas condições.
Nunca recomendamos valores genéricos de RPM para diferentes centros de usinagem. Detalhes finos e microeletrodos exigem corte sem vibração para proteger a integridade da superfície, enquanto o desbaste de blocos maciços exige altas taxas de remoção de material (MRR). Ao operar fresas de topo diamantadas em altas velocidades, adequar a agressividade dos parâmetros às capacidades do revestimento evita a delaminação do revestimento e a falha prematura da fresa.
Taxa de avanço na fresagem de grafite – Equilibrando a taxa de avanço e a eficiência de corte
Os operadores frequentemente negligenciam as taxas de avanço em comparação com a velocidade do fuso, embora a taxa de avanço determine a carga de cavacos, o desgaste da aresta de corte e o lascamento da peça. Se a taxa de avanço na fresagem de grafite for muito baixa, a ferramenta fricciona excessivamente, gerando calor por atrito e polindo o material. Por outro lado, uma taxa de avanço excessivamente alta cria forças de impacto intensas que lascam as frágeis nervuras do eletrodo.
Durante um projeto de molde, um cliente aumentou as taxas de avanço para reduzir o tempo de ciclo, o que causou lascamento em eletrodos de paredes finas. Resolvemos o problema implementando a redução adaptativa da taxa de avanço em cantos apertados e otimizando os percursos da ferramenta. Para geometrias complexas, programar taxas de avanço distintas para os estágios de desbaste, semiacabamento e acabamento proporciona uma estabilidade muito superior à utilização de taxas de avanço fixas.
Parâmetros de usinagem de grafite – Estratégias de ajuste para diferentes materiais de grafite
Os tipos de grafite variam enormemente, desde materiais grosseiros para moldes até grafite ultrafino de alta pureza usado na fabricação de semicondutores. Como o tamanho do grão e a dureza Shore diferem entre os tipos de grafite, os parâmetros ideais de moagem devem ser adaptados de acordo. O que funciona perfeitamente em material de eletrodo padrão pode destruir detalhes finos em grafite denso e de alta pureza.
Para grafite de grão fino que exige acabamento superficial espelhado, priorizamos cargas radiais leves e taxas de avanço controladas. Para desbaste pesado, otimizamos a profundidade de corte axial para maximizar as taxas de remoção de material sem sobrecarregar a ferramenta de corte. Recomendamos que as equipes de engenharia monitorem a carga do fuso e os padrões de desgaste da aresta de corte durante a configuração inicial dos parâmetros para estabelecer padrões de produção repetíveis.
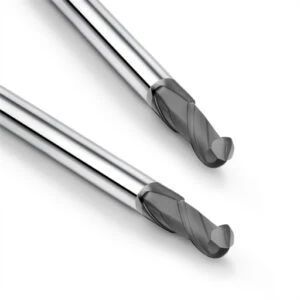
Seleção de fresas para grafite: a escolha da ferramenta e seu impacto no desempenho da usinagem CNC de grafite.
A escolha da fresa de topo de grafite adequada costuma ser o fator determinante para alcançar estabilidade de usinagem a longo prazo. Diante de uma vida útil curta da ferramenta ou acabamentos superficiais insatisfatórios, os operadores frequentemente recorrem ao ajuste de avanços e velocidades. No entanto, a experiência prática demonstra que adequar a geometria da fresa à topologia da peça produz resultados muito melhores do que simplesmente aumentar os parâmetros.
Certa vez, auxiliamos um fabricante de moldes que enfrentava problemas com vibração severa da ferramenta, evacuação inadequada de cavacos e erros dimensionais em ranhuras de cavidades profundas. As fresas padrão funcionavam bem em regiões rasas, mas falhavam à medida que a profundidade da cavidade aumentava. Avaliando sistematicamente o balanço da ferramenta, o alívio do pescoço, o número de canais de corte e os revestimentos de diamante, estabilizamos o processo e eliminamos o desperdício.
Fresa de topo de grafite com pescoço longo: aplicação da ferramenta na usinagem de eletrodos de grafite de cavidade profunda
A usinagem de cavidades profundas para eletrodos apresenta um desafio constante entre alcance e rigidez. Ferramentas padrão frequentemente falham devido à interferência da haste, enquanto ferramentas excessivamente longas introduzem vibrações severas e deflexão. A seleção de uma fresa de topo de grafite de pescoço longo de alto desempenho permite que as oficinas alcancem ranhuras profundas e raios internos apertados com segurança, sem sacrificar a estabilidade de corte.
Maior alcance nem sempre é melhor; a projeção desnecessária da ferramenta degrada drasticamente a rigidez dinâmica. Ajustamos cuidadosamente o comprimento do pescoço, a espessura do núcleo e os ângulos de alívio à profundidade exata de corte. Para desbaste de cavidades profundas, priorizamos a resistência do núcleo para suportar cargas elevadas de cavacos, enquanto as operações de acabamento exigem o mínimo de excentricidade dinâmica para garantir tolerâncias rigorosas.
Revestimento de diamante para fresamento de grafite: prolongando a vida útil da ferramenta
O grafite é macio, mas sua estrutura microgranular age como uma lixa fina, submetendo as arestas de corte a um desgaste abrasivo extremo. As fresas de metal duro padrão perdem o fio rapidamente em fresamento de alta velocidade, levando à formação de rebarbas e desvios dimensionais. A aplicação de um revestimento de diamante CVD especializado para fresamento de grafite cria uma barreira protetora rígida que reduz drasticamente o desgaste da face de corte e prolonga a vida útil da ferramenta.
Em testes com grafite de alta pureza, as ferramentas revestidas com diamante mantiveram arestas de corte extremamente afiadas por até dez vezes mais tempo do que as de metal duro sem revestimento. No entanto, o desempenho do revestimento depende muito da adesão ao substrato e dos parâmetros de corte. Embora o metal duro sem revestimento seja suficiente para protótipos rápidos, a produção em larga escala exige fresas revestidas com diamante de alta qualidade para manter a repetibilidade dimensional.
Fornecedor de fresas de grafite: critérios de seleção para fornecedores profissionais
A parceria com o fornecedor certo de fresas para grafite vai muito além de simplesmente encomendar peças de catálogo. A usinagem de grafite de alta precisão exige fornecedores que ofereçam suporte técnico prático. Avaliamos os fornecedores com base em sua experiência em projeto de ferramentas, qualidade do substrato, transparência dos dados de teste e disposição para solucionar problemas na linha de produção.
Muitas oficinas experimentam diversas marcas de ferramentas sem sucesso, porque os fornecedores oferecem ferramentas padronizadas sem entender a dinâmica da máquina. Um verdadeiro parceiro analisa as capacidades do seu fuso, os tipos de grafite e os percursos da ferramenta para recomendar geometrias de ferramentas personalizadas. Escolher um fornecedor que investe na otimização colaborativa do processo gera um retorno sobre o investimento (ROI) significativamente maior do que simplesmente comprar fresas de topo baratas.
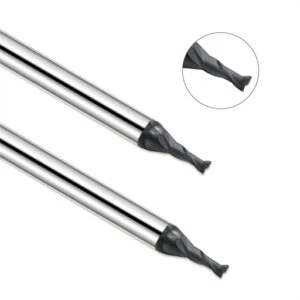
Otimizando o Sistema de Usinagem de Grafite: Soluções de Engenharia para Aprimorar a Precisão da Usinagem e a Eficiência da Produção
Manter a precisão e a consistência da produção em larga escala a longo prazo continua sendo um grande desafio na fabricação de eletrodos. Obter resultados perfeitos em um único protótipo não garante uma produção em massa estável. À medida que as horas de corte se acumulam, o desgaste da ferramenta, a expansão térmica do fuso e as variações da temperatura ambiente causam pequenas alterações no processo que comprometem as tolerâncias do lote.
Apoiamos um fabricante de moldes que enfrentava variações dimensionais entre lotes durante a produção de eletrodos em alto volume. Embora as peças de teste iniciais atendessem às especificações, as produções em vários turnos apresentaram uma dispersão de tolerância inaceitável. A análise da causa raiz identificou o problema como desgaste descontrolado da ferramenta, tolerâncias de acabamento inconsistentes e manutenção esporádica da máquina. A implementação de um sistema holístico de usinagem de grafite criou uma sinergia perfeita entre a dinâmica da máquina, as ferramentas e os protocolos de chão de fábrica.
Usinagem CNC de grafite: precisão dimensional e qualidade da superfície.
Manter tolerâncias de eletrodos de alta precisão exige o gerenciamento de todas as variáveis na cadeia de usinagem. A repetibilidade do posicionamento da peça, a excentricidade dinâmica do fuso, a compensação de desgaste em tempo real e o controle da sobremedida de acabamento determinam diretamente a precisão. Isolar o desempenho da ferramenta de corte, ignorando a fixação da peça ou a deriva térmica, nunca resultará em precisão consistente na usinagem CNC de grafite.
Durante um projeto de alta precisão, um cliente enfrentou erros dimensionais em processos de usinagem com eletrodos multicavidades e atribuiu a culpa à curta vida útil da ferramenta. O diagnóstico em campo revelou as causas reais: parâmetros de offset estáticos que ignoravam a progressão do desgaste da ferramenta e tolerância de material irregular durante as passagens de pré-acabamento. Resolvemos o problema introduzindo compensação dinâmica de desgaste da ferramenta e otimizando os percursos de acabamento com base nos dados de inspeção por máquina de medição por coordenadas (CMM).
Solução para usinagem de grafite: Reduzindo o desgaste da ferramenta e aumentando a estabilidade da usinagem.
O desgaste da ferramenta na usinagem de grafite resulta da micromecânica abrasiva, e não da sobrecarga térmica. A redução eficaz do desgaste depende do equilíbrio entre a geometria da ferramenta de corte, a seleção do revestimento, a agressividade dos parâmetros e a eficiência da extração de poeira. Uma solução verdadeiramente eficaz para usinagem de grafite aborda as causas principais em todo o ambiente de corte, em vez de simplesmente comprar ferramentas de corte caras.
Ao analisar a degradação de ferramentas na produção contínua de eletrodos, inspecionamos os padrões de desgaste sob ampliação antes de alterar os parâmetros. Às vezes, ajustar o engate radial ou trocar para geometrias de canal personalizadas melhora a estabilidade instantaneamente. No entanto, operar em velocidades agressivas sem a extração de vácuo adequada destruirá prematuramente até mesmo as ferramentas de corte de alta qualidade. Sempre analise a mecânica do desgaste antes de alterar seu conjunto de ferramentas.
Sistema de usinagem de grafite de alto desempenho: aumentando a confiabilidade na produção em lotes.
Na fabricação de grafite em larga escala, a repetibilidade a longo prazo é mais importante do que a velocidade de ciclo de uma única peça. A verdadeira maturidade do processo significa manter tolerâncias idênticas em diferentes turnos de operação e lotes de material. A construção de um sistema de usinagem de grafite de alto desempenho exige protocolos padronizados de troca de ferramentas, registro em tempo real da carga do fuso e rigorosos cronogramas de manutenção preventiva.
Ajudamos uma fábrica de eletrodos a eliminar a variação de qualidade entre turnos causada por ajustes manuais de parâmetros por parte dos operadores. Ao estabelecer procedimentos operacionais padronizados — incluindo gerenciamento fixo da vida útil das ferramentas, conjuntos de parâmetros bloqueados e manutenção obrigatória do sistema de vácuo — estabilizamos a produção diária. Aprimorar as capacidades da sua fábrica não exige equipamentos complexos; exige a combinação de máquinas, ferramentas e processos comprovados com as necessidades exatas do seu produto.
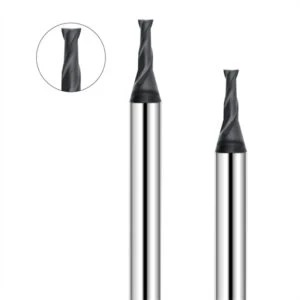
Construindo um sistema de usinagem de grafite confiável através da otimização da configuração da máquina CNC.
Anos de experiência em engenharia de campo na fabricação de eletrodos reforçam uma verdade fundamental: a estabilidade do processo nunca se resume à otimização de uma única variável isoladamente. Seja atualizando as configurações da máquina, escolhendo a geometria da ferramenta ou ajustando os parâmetros de avanço, cada decisão deve estar alinhada às condições reais da fábrica. Muitas vezes, as empresas esperam que a substituição de uma ferramenta desgastada resolva os erros de produção, mas os diagnósticos das causas principais geralmente apontam para um desalinhamento entre o desempenho do fuso, a estabilidade da fixação da peça, a extração de poeira e a seleção da ferramenta.
Estabelecer uma linha de produção repetível exige uma compreensão completa do seu sistema geral de usinagem de grafite. Cada fase — desde a preparação do equipamento de pré-usinagem e a configuração precisa da fresadora de grafite até a seleção de ferramentas e os parâmetros do lote — influencia diretamente a qualidade do produto final. Se sua oficina enfrenta gargalos de qualidade, avalie as condições da máquina, a rigidez da fixação da peça e os protocolos de parâmetros para identificar se a falha reside nas máquinas, nas ferramentas ou na sinergia do processo.
A configuração da fresadora de grafite determina a estabilidade da usinagem.
Inconsistências na produção raramente surgem do nada; elas se instalam durante a configuração inicial do equipamento. Desvios dinâmicos do fuso, desgaste da pinça, força de fixação desigual ou deflexão estrutural não detectados comprometem gradualmente as tolerâncias das peças durante longos turnos de trabalho. Dedicar tempo à execução de uma configuração padronizada da fresadora de grafite serve como base indispensável para a repetibilidade da produção a longo prazo.
Ao fresar eletrodos de cavidades profundas, estruturas com nervuras finas ou micromoldes, certifique-se de que a configuração do seu equipamento corresponda à topologia da peça. Avalie a estabilidade térmica do fuso, a velocidade de captura de vácuo, a folga de fixação e os limites de aceleração dos eixos. Muitas vezes, o hardware da máquina em si não é inadequado; em vez disso, sua configuração atual entra em conflito com os requisitos do trabalho. O refinamento da dinâmica de fixação e dos conjuntos de parâmetros restaura rapidamente a estabilidade do processo.
As fresas de topo de grafite e os parâmetros de usinagem influenciam conjuntamente a eficiência da produção.
A seleção da ferramenta e os parâmetros de corte interagem continuamente durante cada rotação do fuso. Aumentar ao máximo a rotação ou a taxa de avanço não reduzirá magicamente os tempos de ciclo se as trajetórias da ferramenta induzirem vibração ou acúmulo excessivo de cavacos. Da mesma forma, combinar uma fresa de topo de grafite revestida de diamante de alta qualidade com profundidades axiais inadequadas ou uma evacuação de poeira deficiente leva a lascamento prematuro e desperdício de orçamento de ferramentas.
Se você enfrenta problemas como vida útil curta da ferramenta, baixa produtividade ou acabamento superficial ruim, reavalie como a geometria da sua fresa se alinha à sua estratégia de parâmetros. Recomendamos registrar os padrões de desgaste da face de corte, o tempo de corte e os dados da máquina de medição por coordenadas (CMM) após a usinagem para otimizar continuamente o processo. Confiar em métricas verificadas na fábrica é sempre melhor do que tentar adivinhar avanços e velocidades fixas de catálogo.
Parceria com um fornecedor especializado em fresas de grafite para soluções de usinagem de longo prazo
Para alcançar o sucesso a longo prazo na fabricação, é necessário mais do que comprar ferramentas prontas; é preciso uma relação de colaboração contínua, baseada em suporte técnico de engenharia. Um fornecedor especializado em fresas de grafite deve avaliar a rigidez da sua máquina, a capacidade de coleta de poeira e os tipos de grafite utilizados para fornecer estratégias de ferramentas personalizadas, em vez de simplesmente oferecer itens genéricos de catálogo.
Ao buscar um parceiro técnico de longo prazo, avalie os fornecedores com base na disposição deles em analisar desenhos de peças, densidade do material e limitações existentes nas máquinas. Um fornecedor que participa ativamente da otimização de processos ajuda a eliminar custos com tentativas e erros, além de reduzir as taxas de refugo.
Se você está otimizando a produção de eletrodos complexos, convidamos você a discutir conosco as especificações da sua máquina, geometrias das peças e tipos de materiais para projetarmos juntos uma solução confiável.
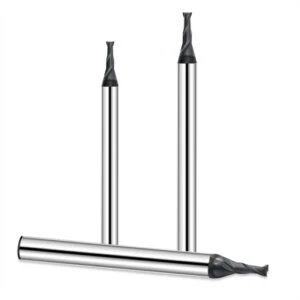
Problemas comuns na configuração de fresadoras de grafite
Em nossos projetos de campo, os gargalos de processamento geralmente decorrem de incompatibilidades entre a configuração da máquina, as ferramentas e as estratégias de parâmetros, e não de matéria-prima de má qualidade. Durante a produção em massa contínua, problemas sutis — como acúmulo de poeira fina, desgaste prematuro das bordas ou vibração em cavidades profundas — degradam gradualmente o rendimento geral e aumentam as taxas de refugo.
Ao solucionar problemas de produção, comece analisando os fenômenos físicos no chão de fábrica antes de reformular toda a sua estratégia de manufatura. Examinar a condição da máquina, a geometria da peça e os padrões de desgaste da ferramenta sob ampliação revela se a solução requer simples ajustes de parâmetros ou uma reconfiguração da máquina.
Por que a usinagem CNC de grafite gera poeira em excesso?
A usinagem de grafite produz inerentemente pó abrasivo fino, mas partículas em suspensão descontroladas apontam diretamente para configurações de vácuo inadequadas e vedações insuficientes. As máquinas CNC padrão não possuem sistemas especializados de coleta de pó, permitindo que micropartículas em suspensão se acumulem dentro dos cones do fuso, guias lineares e protetores de guias, comprometendo a precisão do posicionamento dos eixos.
Para solucionar problemas de poeira durante a usinagem CNC de grafite, inspecione o volume de ar do sistema de vácuo, a proximidade da proteção e a integridade da vedação da câmara. A geometria da ferramenta de corte e a seleção de parâmetros também determinam o tamanho e a trajetória das partículas de poeira. A implementação de um sistema de extração de poeira otimizado protege os componentes internos sensíveis da máquina, mantendo a segurança do operador e a repetibilidade do processo.
Como otimizar a velocidade e o avanço da usinagem de grafite para prolongar a vida útil da ferramenta?
Um erro comum na linha de produção é presumir que simplesmente aumentar a rotação e a taxa de avanço aumentará a produtividade. Se os parâmetros excederem os limites da geometria da ferramenta ou a rigidez da máquina, a fresa sofrerá desgaste severo na face de folga e microlascamento por impacto, comprometendo o acabamento superficial da peça.
Encontrar a velocidade e o avanço ideais para usinagem de grafite envolve equilibrar a velocidade do fuso, a carga de cavacos por dente e a profundidade de corte com a configuração específica da sua máquina. Registre a progressão do desgaste da ferramenta, os tempos de ciclo e os dados dimensionais da CMM durante as medições iniciais dos parâmetros para encontrar o ponto ideal para o seu tipo de material.
Quando devo usar uma fresa de topo de grafite com pescoço longo para usinagem de cavidades profundas?
Cavidades profundas nos eletrodos criam riscos constantes de interferência e desafios de deflexão da ferramenta. Fresas de topo padrão não têm o alcance necessário para ranhuras estreitas e contornos 3D complexos, forçando os operadores a utilizarem projeções excessivas da ferramenta que induzem vibrações destrutivas.
O uso de uma fresa de topo de grafite com pescoço longo especializado permite que as ferramentas alcancem cavidades profundas com segurança, sem comprometer a resistência do pescoço. Sempre avalie a relação entre alcance e diâmetro, bem como a rigidez da máquina, antes de selecionar o comprimento do pescoço; manter a projeção da ferramenta o mais curta possível garante máxima estabilidade de corte e controle dimensional preciso.
Como o revestimento de diamante melhora o desempenho da fresagem de grafite?
O desgaste abrasivo causado por partículas ultrafinas de grafite cega rapidamente as arestas de corte de metal duro sem revestimento, provocando desvios dimensionais e rebarbas excessivas. Um revestimento de diamante CVD especializado cria uma barreira protetora extremamente dura que resiste à microabrasão durante passagens de fresamento prolongadas e em alta velocidade.
Em trabalhos de usinagem de eletrodos de alto volume ou com tolerâncias rigorosas, as fresas de topo revestidas com diamante aumentam consideravelmente a vida útil da ferramenta e mantêm tolerâncias precisas. No entanto, a eficácia do revestimento depende muito da adesão do metal duro ao substrato e da compatibilidade adequada dos parâmetros de corte. Sempre teste os revestimentos de diamante em condições reais de produção para confirmar o retorno do investimento em suas ferramentas.






