



Na usinagem de peças de precisão e na produção em massa, a escolha da geometria da ferramenta impacta diretamente a qualidade do corte, a confiabilidade da montagem e os custos gerais de processamento. Fresas de topo para chanfro de canto e fresas de topo para raio de canto são comumente usadas para acabamento de bordas. Embora pareçam semelhantes e sirvam a propósitos relacionados, elas diferem significativamente em métodos de corte, resultados de processamento e aplicações ideais. Distinguir e selecionar corretamente entre elas é fundamental para alcançar resultados consistentes e estáveis.
Do ponto de vista prático, as fresas de chanfro de canto são ideais para obter dimensões de chanfro padronizadas. Elas se destacam em peças onde são necessários ângulos, profundidades e aparência de superfície de chanfro consistentes. As fresas de topo com chanfro de raio de canto, com sua transição arredondada, melhoram a resistência da aresta de corte e reduzem a concentração de tensões. Elas também influenciam a distribuição de tensões na ferramenta e a vida útil de maneiras diferentes. Essas diferenças tornam-se especialmente importantes na usinagem de ligas de alumínio, aço ou materiais de alta dureza, afetando os parâmetros de corte e os tempos de ciclo de produção.
Para peças de grande variedade, em pequenos lotes ou de alta precisão, as ferramentas padrão podem não ser suficientes. Nesses casos, fresas de topo com chanfro de canto personalizadas oferecem ângulos de chanfro otimizados, estruturas de aresta de corte e maior estabilidade, reduzindo o risco de acabamento secundário ou retrabalho. Diferenças entre fornecedores em termos de capacidade de projeto, consistência de qualidade e prazos de entrega podem afetar diretamente a eficiência da produção e o gerenciamento de custos.

Diferenças na estrutura de usinagem e nos métodos de corte
A geometria da ferramenta afeta diretamente a distribuição da força de corte, a estabilidade do processo e a qualidade final de chanfros ou raios. Diferentes projetos estruturais criam trajetórias de corte, comportamentos de remoção de material e distribuição de carga distintos. Compreender essas diferenças ajuda a minimizar o desgaste anormal e o lascamento das arestas, garantindo a precisão dimensional.
Estrutura e características de ponta das fresas de topo para chanfro de canto
As arestas chanfradas retas entram em contato com a peça de trabalho em um ângulo fixo, formando chanfros precisos em uma única passada. As forças de corte se concentram na parte frontal da aresta, criando trajetórias claras e repetíveis. Isso as torna ideais para peças que exigem alta consistência de chanfro em termos de ângulo, largura e aparência.
Em aplicações práticas, as fresas de topo para chanfro de canto oferecem alta repetibilidade, ajudando a manter a uniformidade da qualidade da aresta de corte na produção em massa. No entanto, as áreas de corte concentradas tornam-nas sensíveis à rigidez da máquina, à estabilidade do fuso e às taxas de avanço. A seleção correta dos parâmetros reduz o rebarbamento secundário e melhora a eficiência, enquanto avanços inadequados ou inconsistências no material podem levar ao desgaste localizado da aresta de corte.
Borda de corte arredondada e distribuição de tensão em fresas de topo com raio de canto.
As bordas arredondadas criam contato contínuo com a peça, distribuindo as forças uniformemente ao longo do raio. Isso reduz a tensão localizada e protege tanto a ferramenta quanto a borda da peça. Fresas de topo com raio de canto ou fresas de topo com chanfro de raio de canto apresentam desempenho mais estável com materiais de alta resistência ou bordas que exigem alta durabilidade.
A geometria arredondada adapta-se bem às mudanças na taxa de avanço e mantém trajetórias de corte suaves e contínuas, mesmo durante usinagem multieixos ou com contornos complexos. Embora isso reduza o lascamento das arestas e prolongue a vida útil da ferramenta, exige programação e compensação precisas para o controle dimensional.
Diferenças entre chanfro e raio no ponto de contato de corte
Chanfros retos utilizam contato ponto-a-linha, concentrando a remoção de material para criar limites geométricos nítidos. Bordas arredondadas empregam contato progressivo linha-a-superfície, suavizando o processo de corte e suprimindo vibrações. Chanfros retos priorizam a consistência dimensional e a aparência, enquanto bordas arredondadas aumentam a resistência da aresta e a confiabilidade a longo prazo.
A escolha entre as duas opções deve levar em consideração a função da peça, os requisitos de montagem e os ciclos de processamento, buscando um equilíbrio entre qualidade e eficiência.

Comparação do efeito de usinagem: consistência do chanfro e qualidade da aresta
O acabamento das arestas afeta tanto a aparência quanto o desempenho da montagem. A geometria da ferramenta impacta significativamente a precisão do chanfro, a resistência da aresta e o acabamento superficial. Ao selecionar o tipo de aresta de corte e o método de usinagem adequados, o acabamento secundário pode ser minimizado, mantendo o controle dimensional, melhorando a eficiência geral da produção e reduzindo os custos causados por rebarbas ou danos nas arestas.
Vantagens das fresas de topo para chanfro de canto no controle do tamanho do chanfro
As fresas de chanfro reto criam limites geométricos estáveis durante a usinagem, garantindo alta consistência no ângulo e na largura. Comumente usadas na usinagem de peças de alta precisão, as fresas de topo com chanfro de canto — sejam elas padrão ou personalizadas — ajudam a manter resultados uniformes entre lotes.
Como as forças de corte se concentram na aresta de corte, o tamanho do chanfro pode ser controlado com precisão por meio da taxa de avanço e do ângulo da ferramenta. Isso é particularmente importante para componentes de moldes e conjuntos mecânicos. A otimização dos parâmetros de corte reduz a vibração e a formação de rebarbas, melhorando a repetibilidade. Além disso, as arestas retas simplificam o projeto do percurso de programação CNC, tornando o monitoramento do processo e o gerenciamento da vida útil da ferramenta mais fáceis.
Impacto das fresas de topo com raio de canto na resistência da borda da peça
As arestas de corte arredondadas criam um contato progressivo com a peça de trabalho. Isso distribui as forças uniformemente ao longo da aresta, reduzindo a concentração de tensão localizada. Para peças que exigem resistência a trincas e ao desgaste, o design arredondado melhora a estabilidade da aresta durante a montagem ou o uso.
As fresas de topo com chanfro de raio de canto aumentam a durabilidade da aresta de corte, minimizando o risco de lascas e rebarbas causadas por materiais frágeis ou duros. São particularmente adequadas para peças automotivas, componentes aeroespaciais e moldes de precisão, prolongando a vida útil e mantendo a funcionalidade da peça.
Comparação dos requisitos de acabamento superficial e rebarbação secundária
Chanfros retos produzem limites nítidos, mas forças concentradas podem criar pequenas rebarbas ao longo das bordas. Um pequeno desbaste secundário geralmente é necessário para garantir uma montagem suave. Em contraste, a ação de corte progressiva das fresas de topo com raio de canto remove o material de forma mais suave, resultando em um acabamento superficial superior e menor formação de rebarbas.
Na prática, o uso de uma fresa de topo com chanfro de canto pode exigir polimento ou rebarbação adicionais, enquanto uma fresa de topo com raio de canto pode economizar tempo de processamento e custos de mão de obra, melhorando a eficiência geral da produção.
Ao comparar a consistência do chanfro, a resistência da aresta e a qualidade da superfície, os fabricantes podem escolher o tipo de ferramenta mais adequado com base na função da peça, no tamanho do lote e nos objetivos de produção.

Análise de adaptabilidade de usinagem para diferentes materiais
A dureza, a tenacidade e a condutividade térmica do material afetam significativamente a eficiência de corte, a qualidade da aresta de corte e a vida útil da ferramenta. Materiais diferentes exigem ajustes na geometria da aresta de corte, na taxa de avanço e no ângulo da ferramenta. A adequação do projeto da ferramenta às características do material aumenta a estabilidade, reduz rebarbas e lascas, e otimiza o tempo e o custo do ciclo de produção.
Desempenho de fresas de chanfro de canto na usinagem de ligas de alumínio
Na usinagem de ligas de alumínio, arestas chanfradas retas podem produzir chanfros uniformes de forma eficiente. Forças de corte estáveis reduzem a aderência do material e o entupimento da ferramenta, garantindo arestas limpas e consistentes.
Tanto as fresas de topo para chanfro de canto padrão quanto as personalizadas alcançam chanfros de alto brilho com dimensões consistentes quando usadas com taxas de avanço e parâmetros de corte adequados. O baixo desgaste da ferramenta e a alta repetibilidade ajudam a reduzir o retrabalho e a melhorar a eficiência da produção, principalmente na usinagem de peças para produção em massa ou montagem.
Estabilidade de fresas de topo com raio de canto em aço e aço inoxidável.
Para aços de alta resistência e aços inoxidáveis, as arestas arredondadas distribuem as forças de corte progressivamente, reduzindo a tensão localizada e minimizando rebarbas ou lascas nas arestas. As fresas de topo com chanfro de raio de canto apresentam distribuição uniforme de força, garantindo usinagem estável mesmo em operações com múltiplos eixos ou contornos complexos.
As bordas arredondadas também oferecem excelente resistência ao desgaste, tornando-as ideais para materiais duros e moldes de precisão. A otimização da taxa de avanço, da profundidade de corte e a seleção de revestimentos adequados prolongam ainda mais a vida útil da ferramenta e mantêm a resistência da aresta, minimizando a necessidade de acabamento secundário.
O impacto da geometria da aresta da ferramenta em materiais de alta dureza
Em ligas de titânio, aços para ferramentas e outros materiais duros, a geometria da aresta de corte e os ângulos de corte influenciam significativamente a estabilidade e a vida útil da ferramenta. Arestas chanfradas retas são propensas a desgaste localizado e lascamento, enquanto arestas arredondadas distribuem as cargas de corte de maneira mais uniforme, reduzindo a concentração de calor e melhorando a consistência da usinagem.
Para requisitos de chanfro não padronizados ou especiais, as fresas de topo com chanfro de canto personalizado podem ser otimizadas em termos de perfil e ângulo da aresta, alcançando alta eficiência e resultados de alta qualidade mesmo na usinagem de materiais duros. O ajuste adequado da taxa de avanço, da profundidade de corte e do revestimento da ferramenta é essencial para maximizar o desempenho e a vida útil da ferramenta.

Diferenças na programação CNC e na estabilidade da usinagem
Na usinagem de peças de precisão, a geometria da ferramenta afeta não apenas as forças de corte e a qualidade da aresta de corte, mas também a complexidade da programação CNC e a estabilidade da produção. Diferentes tipos de arestas de corte criam diferenças significativas no planejamento de trajetória, nas estratégias de compensação e na usinagem multieixos. Um projeto de trajetória e uma compensação adequados garantem dimensões consistentes de chanfro ou raio, reduzem a vibração, minimizam o desgaste anormal da ferramenta e melhoram tanto o rendimento da peça quanto a eficiência da usinagem.
Lógica de Programação e Compensação de Fresas de Chanfro de Canto
O planejamento de trajetória CNC para ferramentas de chanfrar com aresta reta é relativamente simples, geralmente gerando trajetórias de chanfro em linhas retas ou padrões poligonais. Como a força de corte se concentra na aresta de corte, é necessária uma compensação precisa da taxa de avanço, da profundidade de corte e do raio da ferramenta para manter ângulos e larguras de chanfro consistentes.
Ao usar fresas de chanfro de canto ou fresas de topo de chanfro de canto personalizadas, o ajuste correto da compensação da ferramenta e da sobreposição de trajetória reduz rebarbas e desgaste da aresta de corte, especialmente em peças poligonais ou com contornos complexos. A lógica de compensação correta também prolonga a vida útil da ferramenta, reduz as taxas de retrabalho e melhora a eficiência na produção em massa.
Continuidade da trajetória de fresas de topo com raio de canto em usinagem multieixos
As ferramentas com aresta arredondada proporcionam uma continuidade de trajetória superior na usinagem multieixos. O contato gradual da aresta arredondada distribui as forças de corte uniformemente ao longo do raio, reduzindo a vibração e as mudanças bruscas de carga em contornos complexos ou chanfros curvos.
As fresas de topo com chanfro de raio de canto permitem trajetórias CNC suaves e contínuas sem desacelerações frequentes ou ajustes de avanço. Isso melhora a estabilidade da usinagem e mantém a resistência da aresta e a qualidade da superfície. Na usinagem de peças de alta precisão ou alta dureza, a continuidade da trajetória em arestas arredondadas é fundamental para minimizar lascas e a formação de rebarbas.
Comparação do desgaste da ferramenta e da precisão dimensional
As ferramentas de chanfrar com arestas retas podem sofrer desgaste localizado durante o uso prolongado, causando desvios na largura ou no ângulo do chanfro — especialmente ao usinar materiais duros ou grandes lotes. Em contrapartida, a distribuição uniforme de tensão das arestas arredondadas retarda o impacto do desgaste, mantendo a consistência dimensional por períodos mais longos.
A combinação da experiência do fornecedor com cronogramas razoáveis de substituição de ferramentas e ajustes de compensação ajuda a controlar os efeitos do desgaste, garantindo uma eficiência de produção estável e taxas de refugo reduzidas.
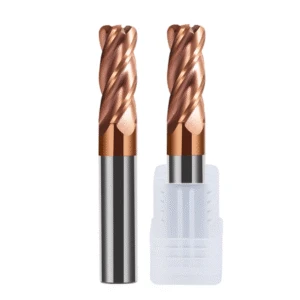
Impacto na eficiência de usinagem e no ciclo de produção
A eficiência do processamento das bordas das peças afeta diretamente os ciclos de produção e os custos gerais de fabricação. O design da aresta da ferramenta, o método de corte e a compatibilidade com a estratégia de usinagem determinam o tempo de processamento de uma única peça, a frequência de troca de ferramentas e a coordenação de múltiplos processos. A escolha das ferramentas adequadas e a otimização da estratégia de usinagem reduzem os atrasos causados pelo desgaste da ferramenta ou pelo acabamento secundário, melhorando a estabilidade da linha e a utilização da capacidade total.
Vantagens de eficiência das fresas de topo com chanfro de canto em chanframento de passe único
As ferramentas de chanfrar com aresta reta permitem realizar chanfros em uma única passada, reduzindo as etapas de corte. Para produção em massa ou peças padronizadas, as fresas de chanfro de canto melhoram significativamente a eficiência da usinagem, mantendo ângulos e larguras de chanfro consistentes.
Trajetórias de corte estáveis e contato previsível da ferramenta garantem alta repetibilidade em tempos de processamento curtos. Isso torna as ferramentas de chanfro reto ideais para moldes e montagens mecânicas. Taxas de avanço e profundidades de corte adequadas também prolongam a vida útil da ferramenta e reduzem o tempo de inatividade, otimizando ainda mais os ciclos de produção.
O papel das fresas de topo com chanfro de raio de canto na integração de múltiplos processos
Bordas arredondadas são excelentes para corte contínuo, especialmente em peças com múltiplos processos ou contornos complexos. Fresas de topo com chanfro de raio de canto podem realizar múltiplos chanfros ou transições em uma única passada, reduzindo a necessidade de operações secundárias.
Essa abordagem de corte contínuo reduz as trocas de ferramentas e os potenciais erros de posicionamento em configurações de múltiplos processos, mantendo a qualidade da aresta e a estabilidade dimensional. Para peças de pequenos lotes ou de alta precisão, a integração de múltiplos processos melhora a eficiência e a consistência geral da produção.
Análise da frequência de troca de ferramentas e do ciclo de usinagem geral
A frequência de troca de ferramentas impacta significativamente o tempo do ciclo de produção. Ferramentas de chanfro linear podem exigir trocas frequentes para peças com múltiplos ângulos ou não padronizadas, enquanto ferramentas de borda arredondada combinam chanfro e transições de borda, reduzindo as trocas de ferramentas e melhorando a continuidade.
Na prática, as fresas de topo com chanfro de canto personalizado permitem configurações de ferramentas otimizadas com base no tamanho do chanfro e no material, reduzindo o tempo de processamento, melhorando a eficiência do ciclo e diminuindo o tempo improdutivo e os custos de mão de obra.

Necessidades de personalização e cenários de usinagem não padronizados
As ferramentas padrão de chanfro e raio não atendem a todos os requisitos de usinagem, especialmente para peças de alta precisão, produzidas em pequenos lotes ou especializadas. Componentes não padronizados podem apresentar ângulos de chanfro exclusivos, raios irregulares ou contornos complexos, exigindo geometria de ferramenta otimizada, design de aresta de corte e estabilidade de corte. Ferramentas personalizadas podem ser projetadas para se adequarem às características do material, profundidade do chanfro e tamanho do lote de produção, melhorando a qualidade da aresta, o rendimento e a eficiência da usinagem.
Quando usar fresas de topo com chanfro de canto personalizado
Ferramentas personalizadas são preferíveis quando os ângulos, larguras ou raios de chanfro estão fora dos padrões, ou quando a precisão de usinagem excede as capacidades das ferramentas padrão. Fresas de topo para chanfro de canto personalizadas podem ser adaptadas aos desenhos da peça para usinagem em passe único, evitando cortes múltiplos e acabamento secundário.
Para produção em pequenos lotes com grande variedade de peças, as ferramentas personalizadas se adaptam rapidamente a diferentes especificações, reduzindo as trocas de ferramentas, melhorando a continuidade da produção e garantindo dimensões consistentes de chanfro ou raio.
Seleção de ferramentas para ângulos de chanfro especiais e tamanhos de raio não padronizados
Na fabricação de moldes, peças mecânicas de precisão e componentes aeroespaciais, ângulos ou raios não padronizados são comuns. A seleção da ferramenta deve considerar a dureza do material, a geometria da aresta de corte e a distribuição da força de corte para manter a estabilidade da usinagem. Fresas de topo com chanfro ou raio de canto otimizados permitem a usinagem precisa de ângulos complexos, preservando a qualidade da aresta de corte.
A integração de estratégias de programação CNC garante trajetórias de corte suaves e contínuas, minimiza vibrações e rebarbas e melhora o acabamento da superfície.
O impacto de ferramentas personalizadas na estabilidade da usinagem e na taxa de rendimento
Ferramentas personalizadas atendem aos requisitos de usinagem da peça, estabilizando as forças de corte e reduzindo o desgaste irregular da ferramenta, lascamento e formação de rebarbas. Para peças de alto valor agregado ou com contornos complexos, isso afeta diretamente o rendimento do lote e o custo de produção.
As ferramentas personalizadas também otimizam a distribuição da carga, permitindo que as fresas de chanfro de canto mantenham a resistência da aresta e a qualidade da superfície em materiais duros ou em usinagem de múltiplos estágios. Isso garante uma usinagem consistente e repetível, melhora a eficiência geral da produção e aprimora o desempenho e a confiabilidade da montagem das peças.

Comparação de vida útil e controle de custos de ferramentas
A vida útil da ferramenta e o controle de custos impactam diretamente a eficiência da produção e o desempenho econômico. A geometria da aresta de corte afeta significativamente os padrões de desgaste, a distribuição de tensões e a durabilidade durante a usinagem. Esses fatores influenciam tanto o custo unitário quanto o ciclo de produção como um todo. Avaliar adequadamente a vida útil da ferramenta e o investimento em custos ajuda a melhorar a eficiência, reduzir o desperdício de material e de ferramentas e manter uma qualidade de processamento consistente.
Padrões de desgaste de fresas de topo com chanfro de canto
As arestas de corte chanfradas retas concentram as forças na frente da aresta. Isso pode levar ao desgaste localizado ou microfissuras, especialmente ao usinar aço ou materiais de alta dureza. O uso prolongado pode causar desvios na dimensão do chanfro, exigindo a substituição oportuna da ferramenta ou ajustes nos parâmetros de corte.
Em fresas de chanfro de canto ou fresas de topo de chanfro de canto personalizadas, o desgaste geralmente aparece no raio do canto ou como lascas laterais menores. Isso afeta a consistência do chanfro e o acabamento superficial. Ao otimizar a taxa de avanço, a profundidade de corte e os revestimentos da ferramenta, o desgaste pode ser reduzido, a vida útil da ferramenta prolongada e o retrabalho minimizado.
Características de vida útil de fresas de topo com raio de canto
As arestas de corte arredondadas distribuem as forças uniformemente ao longo da aresta, resultando em desgaste progressivo em vez de concentrado. Isso melhora a durabilidade em materiais de alta resistência e usinagem multieixos, mantendo a qualidade da aresta e a estabilidade dimensional em longos períodos de produção.
As fresas de topo com chanfro de raio de canto sofrem menor impacto do desgaste, garantindo maiores taxas de rendimento mesmo em produção contínua. Seu padrão de desgaste progressivo as torna ideais para contornos complexos e operações de alto volume, reduzindo as trocas de ferramentas e o tempo de inatividade da produção.
Custo unitário e custo total da ferramenta na produção em lotes
O custo unitário inclui o preço de aquisição da ferramenta, interrupções na produção, retrabalho e acabamento secundário devido ao desgaste. Ferramentas com chanfro reto têm um custo inicial menor, mas podem exigir substituição frequente em produções de alta dureza ou em grandes lotes, aumentando o custo total.
As ferramentas com bordas arredondadas exigem um investimento inicial ligeiramente maior, mas sua vida útil mais longa e menor taxa de retrabalho as tornam mais econômicas para a produção em massa. A combinação de ferramentas padrão e personalizadas, com a orientação de fornecedores experientes de fresas de topo para chanfros de canto , otimiza os custos de produção, garantindo a qualidade da borda e um processamento estável.

Lógica de seleção sob a perspectiva de compras e cadeia de suprimentos
A aquisição de ferramentas afeta a eficiência da produção, a estabilidade da cadeia de suprimentos e a gestão de estoques. Uma estratégia de seleção racional considera as necessidades de processamento, o tamanho do lote, o tipo de material e a complexidade da peça, juntamente com a capacidade de entrega e o nível de serviço do fornecedor. A aquisição científica garante a otimização de custos, a continuidade da produção e a rotatividade eficiente do estoque, mantendo a qualidade da usinagem.
Prioridades na seleção de ferramentas de acordo com diferentes necessidades de processamento
Para produção em massa e peças de alta precisão, a seleção de ferramentas deve priorizar a eficiência de usinagem, a qualidade da aresta e a estabilidade dimensional. Para chanfros padrão ou raios convencionais, ferramentas facilmente disponíveis permitem início rápido da produção, prazos de entrega curtos e custos de aquisição reduzidos.
Para chanfros não padronizados ou raios especiais, fresas de topo com chanfro personalizado são mais adequadas para atender aos requisitos de precisão e acabamento superficial. Ferramentas padrão de alta resistência ao desgaste funcionam bem para produção repetível, ferramentas arredondadas ou progressivas para contornos complexos e usinagem multieixos, e fresas de topo com chanfro personalizado para requisitos não padronizados, garantindo estabilidade e rendimento.
Fatores-chave na escolha de um fornecedor confiável de fresas de chanfro de canto
A confiabilidade do fornecedor afeta diretamente a continuidade da produção e a qualidade das peças. Considerações importantes incluem a qualidade e a consistência das ferramentas, o suporte técnico, a capacidade de desenvolvimento personalizado e a confiabilidade na entrega. Fornecedores experientes oferecem recomendações otimizadas para diferentes materiais, ângulos de chanfro e lotes de produção, garantindo ao mesmo tempo um desempenho estável das ferramentas.
O suporte do fornecedor, incluindo serviço pós-venda e orientação técnica, ajuda a reduzir o tempo de inatividade e o retrabalho causados pelo desgaste das ferramentas, melhorando a eficiência geral e o controle de custos.
O impacto das fresas de chanfro de canto padrão e personalizadas no prazo de entrega e no estoque.
As ferramentas padrão geralmente estão em estoque e podem ser entregues rapidamente, sendo adequadas para usinagem de rotina e reduzindo atrasos na produção. As fresas de chanfro personalizadas têm ciclos de produção mais longos e exigem planejamento prévio, mas otimizam o formato e os ângulos da aresta de corte para peças especiais, melhorando a precisão e a qualidade do corte.
Ao gerenciar o estoque estrategicamente — utilizando ferramentas padrão para a produção de rotina e fresas de chanfro personalizadas para peças de alta precisão ou não padronizadas — os fabricantes podem equilibrar prazo de entrega, custo e eficiência, alcançando estabilidade e flexibilidade na cadeia de suprimentos.

Recomendações de seleção em cenários reais de usinagem
A seleção de ferramentas afeta a eficiência da usinagem, a qualidade do corte, o desempenho da montagem e o custo de produção. Ao considerar a estrutura da usinagem, o método de corte, a compatibilidade do material, a estratégia de programação CNC, a eficiência, a personalização, a vida útil da ferramenta e os fatores da cadeia de suprimentos, os fabricantes podem desenvolver uma abordagem científica de seleção para diferentes cenários. O planejamento adequado dos tipos de ferramentas e da geometria do corte melhora o tempo de ciclo, reduz o retrabalho e otimiza os custos, mantendo a precisão do chanfro ou do raio.
Estratégias de seleção de ferramentas para peças e montagens de precisão
Para peças e conjuntos de precisão, a estabilidade da usinagem e a consistência do chanfro são cruciais. As ferramentas de aresta reta proporcionam alta repetibilidade para chanframento em uma única passada, garantindo consistência dimensional e qualidade superficial, ideais para a produção em massa de peças padronizadas.
As ferramentas com bordas arredondadas reduzem a concentração de tensão, aumentam a durabilidade da aresta de corte e minimizam rebarbas e rebarbação secundária, melhorando a suavidade da montagem e a vida útil. A combinação de fresas de topo com chanfro de canto padrão e ferramentas de raio, com base no material, ângulo do chanfro e acabamento superficial, permite alcançar um equilíbrio entre precisão e eficiência.
A relação de compromisso entre chanfros e raios na usinagem de moldes
A usinagem de moldes frequentemente combina chanfros retos com raios curvos complexos. As ferramentas de aresta reta se destacam na usinagem precisa e eficiente de arestas lineares, enquanto as ferramentas de raio distribuem as forças de corte, protegem as arestas e reduzem lascas e desgaste em cantos ou áreas de alta tensão.
A seleção deve levar em consideração a função da peça, a dureza do material e o tempo de ciclo: ferramentas de chanfro padrão para bordas retas e produção em massa, ferramentas de raio para transições ou áreas propensas a tensões. Fresas de topo com chanfro de canto personalizadas podem complementar raios não padronizados ou especializados, maximizando a estabilidade e o rendimento.
Como fazer uma escolha racional entre fresas de topo com chanfro de canto e fresas de topo com raio de canto
Princípios de seleção de ferramentas:
-
Objetivo da usinagem: Ferramentas de aresta reta para consistência dimensional; ferramentas de raio para resistência da aresta e resistência a lascas.
-
Adequação do material: Ligas de alumínio são mais adequadas para chanfros retos; aço de alta dureza ou titânio são mais adequados para ferramentas com raio de curvatura.
-
Eficiência de usinagem: ferramentas retas reduzem o tempo para peças padrão; ferramentas com raio integram processos para contornos complexos.
-
Necessidades de personalização: Utilize ferramentas personalizadas para chanfros ou raios não padronizados para garantir estabilidade e qualidade.
-
Custos e Cadeia de Suprimentos: Combine ferramentas padrão e personalizadas estrategicamente para garantir a continuidade da produção e a otimização de custos.
Ao considerar a estrutura de usinagem, o material, o caminho de programação, a eficiência e a cadeia de suprimentos, os fabricantes podem selecionar entre ferramentas de chanfro reto e ferramentas de raio para obter alta precisão, estabilidade e custo-benefício.






