


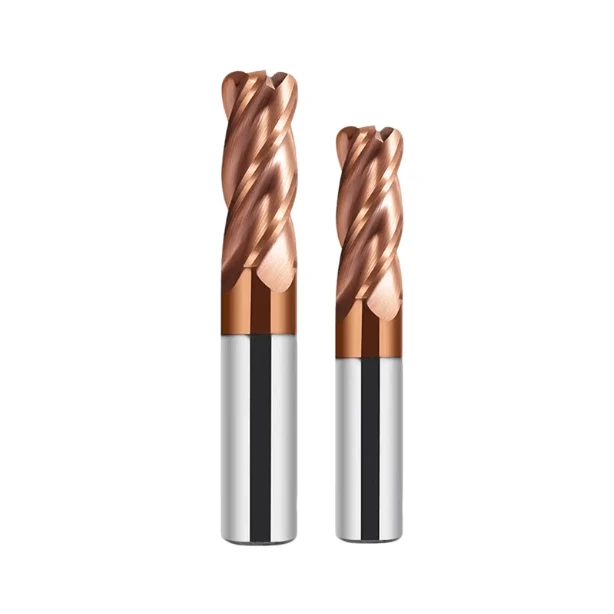
Como engenheiro com 16 anos de experiência aprimorando minhas habilidades em oficina de ferramentas, sei que as operações de acabamento para os setores de eletrônica e semicondutores são mais do que simples usinagem — são uma batalha psicológica. Lutamos contra tolerâncias em nível micrométrico e as intensas tensões internas de materiais endurecidos. Nossos clientes frequentemente exigem um acabamento espelhado em aço HRC65, mantendo ao mesmo tempo a consistência absoluta no raio de curvatura da fresa de topo esférica.
No ano passado, lidamos com um caso clássico para um fornecedor de nível 1 dos setores médico e de semicondutores. Eles estavam enfrentando problemas com marcas de degrau severas e desvios dimensionais em moldes para encapsulamento de semicondutores. Após apenas 12 horas de operação, o raio de curvatura das ferramentas existentes se desgastava, danificando o fundo da cavidade. Isso não era apenas uma questão de vida útil da ferramenta; era uma falha em equilibrar a velocidade de corte efetiva no raio com a resistência à oxidação do revestimento da ferramenta.
Durante nosso suporte no local, percebemos que muitos engenheiros negligenciam a delicada interação entre a sobremedida e o avanço radial ao usar uma fresa de aço temperado. Para moldes eletrônicos, onde um acabamento Ra 0.1 é imprescindível, desenvolvemos uma solução específica: reforço de borda otimizado em nossa fresa de aço temperado HRC65, combinado com porta-ferramentas de alta estabilidade com ajuste por contração. Essa combinação finalmente eliminou as vibrações harmônicas que normalmente comprometem o acabamento em alta velocidade.
Como fabricantes de fresas para moinhos de rolos, não seguimos apenas fórmulas. Sacrificamos centenas de ferramentas em laboratório para dominar os detalhes que importam — da tolerância do ângulo R à compensação térmica.
Na sua busca pelo acabamento de superfície perfeito, você já passou alguma noite em claro se preocupando com uma variação de 0.005 mm no raio do canto da sua ferramenta?
A “ansiedade da precisão” em moldes semicondutores — por que escolher uma fresa de topo com perfil arredondado?
Na fabricação de moldes para semicondutores, "precisão" não é apenas um número em um projeto — é o funcionamento essencial do seu fuso. Frequentemente vemos clientes com dificuldades com fresas de topo esféricas padrão para o desbaste de cantos ou com fresas de topo planas que vibram em ângulos fechados em aço de 60 HRC. Essa "ansiedade em relação à precisão" geralmente surge de uma incompatibilidade entre a geometria da ferramenta e a resistência do material. Para componentes eletrônicos, onde a planicidade da superfície e as transições perfeitas entre as paredes laterais são cruciais, a fresa de topo com ponta arredondada é quase sempre a escolha ideal para equilibrar eficiência e integridade da superfície.
Recentemente, prestamos suporte a uma oficina que fabrica moldes de precisão para estruturas de chumbo. Eles insistiam em fresas com ponta quadrada para obter uma base plana, mas as pontas das ferramentas quebravam constantemente devido à vibração de alta frequência. Recomendamos a troca para uma geometria com ponta arredondada. A melhoria não se limitou à velocidade, mas também à estabilidade . A transição de raio distribui as forças axiais e impede o acúmulo de calor na ponta, o que é inevitável com ferramentas de ponta quadrada em aço temperado.
Dominando o aço HRC60+ — Rigidez e desempenho de corte
Ao fresar aço HRC65, a ação se concentra menos no cisalhamento e mais na raspagem sob alta pressão. Isso exerce uma tensão imensa sobre o substrato da ferramenta. Por meio de testes iterativos, descobrimos que um revestimento composto sobre um substrato de grãos ultrafinos (inferiores a 0.4 μm) é a única maneira de evitar fraturas microscópicas no núcleo durante ciclos de acabamento longos e ininterruptos.
A verdadeira rigidez não vem apenas do porta-ferramentas; ela começa na aresta de corte. Para fresamento de materiais duros, submetemos nossas arestas a um processo de brunimento em nível micrométrico. Pode parecer que estamos sacrificando a "afiação", mas, na realidade, isso evita microlascas. Garante que o fundo da cavidade fique com aparência espelhada, em vez de apresentar "marcas de lascamento" sob um microscópio.
Estratégias práticas para o controle de estoque de esquina
Os moldes para encapsulamento de semicondutores são implacáveis. Se o seu canto R tiver apenas 0.01 mm de excesso de material, você verá rebarbas de resina ou defeitos de moldagem posteriormente. Sempre recomendamos um passe de semiacabamento com uma fresa de topo específica para aço temperado, a fim de estabelecer uma tolerância perfeitamente uniforme para o acabamento final. Se o material for irregular, a ferramenta de acabamento irá desviar ao atingir os cantos, comprometendo instantaneamente a precisão.
Preferimos uma estratégia de trajetória de ferramenta composta: combinando níveis "Z constante" com movimentos espirais. Mantendo a profundidade de corte radial (Ae) consistente, a ferramenta permanece sob carga constante. Descobrimos que manter o material residual entre 5% e 8% do raio de curvatura da ferramenta minimiza a oscilação e maximiza a consistência da superfície. Esta é uma regra intrínseca, aprendida com a experiência prática.
Evitando a armadilha do lascamento: a vantagem estrutural do nariz de touro
Por que as fresas de topo quadrado sempre lascam sem aviso prévio durante a usinagem de cantos? Mecanicamente, um canto vivo de 90 graus é um enorme concentrador de tensão. No momento em que atinge o aço duro, toda a carga de impacto se concentra em um único ponto microscópico. Como fabricantes de fresas de topo, projetamos nossas ferramentas para transformar essa carga pontual em pressão distribuída tangencialmente ao longo de um arco.
Em nossos testes com cantos de cavidades profundas, a resistência lateral em uma fresa de topo arredondada foi aproximadamente 30% menor do que em uma fresa de topo quadrada. Essa vantagem mecânica permite aumentar as velocidades de corte com confiança. Para oficinas automatizadas que operam 24 horas por dia, 7 dias por semana, abrir mão de uma pequena margem de precisão teórica nos cantos em troca da enorme confiabilidade de uma fresa de topo arredondada é simplesmente a maneira mais inteligente de gerenciar a produção.
Parâmetros práticos para aço temperado: gerenciando a vida útil das lâminas de corte de moinho de rolos para aço temperado.
Ao usinar aços para moldes com dureza superior a 50 HRC, o gerenciamento da vida útil da ferramenta é uma arte que envolve o equilíbrio entre calor e atrito. Observamos muitas oficinas caírem na armadilha de pensar que "uma rotação mais alta é sempre melhor" para uma fresa de topo para aço temperado. Na realidade, a falha na usinagem de materiais duros raramente se deve ao desgaste abrasivo; trata-se da temperatura da zona de corte exceder o limite de oxidação do revestimento. Preferimos controlar o arco de corte ajustando com precisão a profundidade de corte radial (Ae). Isso proporciona à aresta de corte tempo suficiente de "resfriamento a ar" entre as rotações, o que é muito mais eficaz para prolongar a vida útil da ferramenta do que simplesmente reduzir a velocidade do fuso.
Em um projeto envolvendo matrizes de estampagem a frio com tratamento térmico, notamos uma enorme variabilidade na vida útil da ferramenta. Nossa análise de dados mostrou que o problema era a inconsistência na dosagem do fluido de corte e trajetórias de ferramenta irregulares. Para peças de alta dureza, defendemos a "estabilidade em detrimento da velocidade". Monitoramos até mesmo as mínimas flutuações de torque para detectar o desgaste das arestas de corte antes que cause uma falha. Embora essa abordagem empírica não seja tão sofisticada quanto sensores de última geração, é a maneira mais prática de proteger uma peça cara em uma linha de produção movimentada.
Como Eliminar “Marcas de Degrau” Otimizando a Taxa de Avanço das Fresas de Moinho de Aço HRC65
As marcas de degrau — aquelas cristas frustrantes onde as trajetórias da ferramenta se encontram — são o pesadelo do acabamento de precisão. Isso é especialmente verdadeiro ao usar uma fresa helicoidal de aço HRC65, onde até mesmo uma pequena variação na resistência de corte deixa uma "cicatriz". Essas marcas geralmente ocorrem durante a entrada ou saída da ferramenta devido a uma mínima deflexão da aresta de corte. Para evitar isso, usamos uma entrada helicoidal combinada com "controle de avanço variável". Reduzimos manualmente o avanço por dente em 15% à medida que a ferramenta se aproxima da junção das trajetórias.
Nos concentramos na direção da força de corte resultante, e não apenas na velocidade bruta. Durante a passada final, muitas vezes sacrificamos a eficiência em prol de um "corte de polimento", utilizando uma taxa de avanço muito baixa em relação ao raio da aresta. O segredo para um acabamento perfeito não está apenas em uma ferramenta afiada; está em usar a compensação de parâmetros para neutralizar o deslocamento físico do fuso em altas velocidades.
Acabamento superficial em componentes eletrônicos: corte a seco versus resfriamento atomizado?
Na indústria eletrônica, o debate "resfriamento úmido versus seco" é constante. Para componentes de aço temperado, quase sempre defendemos o resfriamento atomizado — uma mistura de ar frio em alta velocidade e MQL (refrigerante mínimo quantitativo). Por quê? Porque o choque térmico causado pelo fluido refrigerante líquido frequentemente provoca microlascas. A atomização remove as finas partículas semelhantes a poeira que aderem à fresa, mantendo a temperatura do revestimento estável.
Existem exceções, é claro. Se você estiver usinando uma cavidade profunda e confinada onde os cavacos não conseguem escapar, o corte a seco pode levar à formação de aresta postiça (BUE, na sigla em inglês) que arranha a superfície. Nesses casos, recomendamos aumentar a pressão do ar para expelir os detritos com mais força. Lembre-se: o resfriamento não se resume apenas à temperatura; trata-se de criar um microambiente limpo para o corte. Essa é a lógica que determina o valor de Ra.
Aumento térmico e compensação dimensional para ferramentas de ponta arredondada
Na usinagem de alta velocidade (HSM), a expansão do fuso é um "assassino silencioso". Ao operar acima de 20,000 RPM, a expansão térmica axial pode atingir 0.02 mm — o suficiente para inutilizar um componente semicondutor. Como fabricantes de fresas de topo, projetamos ferramentas com geometrias de canal específicas para minimizar a transferência de calor, mas a compensação no local ainda é obrigatória.
Sempre aquecemos a ferramenta por dez minutos sem carga antes do ciclo de acabamento final. Também usamos o dispositivo de ajuste de ferramentas para verificar a compensação térmica a cada hora, especialmente com ferramentas de ponta arredondada de pequeno diâmetro. Esse nível de respeito pela física térmica é o que diferencia um mestre torneiro mecânico de um operador comum.
Guia do Cliente: Como Identificar um Fabricante Qualificado de Fresas Bull Mill
Avaliar um fornecedor costuma ser mais difícil do que escolher os parâmetros de corte. Como fabricantes de fresas para moinhos de bolas , ouvimos frequentemente de clientes ocidentais que "as ferramentas de amostra funcionaram muito bem, mas o lote de produção é inconsistente". Um fabricante verdadeiramente qualificado se define pela sua atenção às tolerâncias microscópicas e pela sua inspeção em circuito fechado, e não apenas pelo número de máquinas em sua fábrica.
Durante uma auditoria ou visita virtual, observe os protocolos de balanceamento de rebolos e a rastreabilidade da matéria-prima. Uma borda lascada geralmente é determinada na fase de seleção da barra de material, muito antes de ela chegar à máquina. Um fabricante que entende suas dificuldades perguntará sobre o tratamento térmico do seu material, em vez de apenas apresentar preços. Esse diálogo técnico é a base de uma verdadeira parceria B2B.
Nossos padrões para simetria de canto R em fresas de fresa de aço HRC65
Ao fresar aço HRC65, a simetria do ângulo R determina a vida útil da sua ferramenta. Muitas ferramentas de baixo custo apresentam "degraus" ou distorções onde o arco encontra a aresta lateral. Se o ângulo R for assimétrico, uma das arestas de corte suporta carga excessiva, causando vibração e estrias visíveis na peça.
Para evitar isso, submetemos nossos lotes de fresas HRC65 a inspeções com ampliação de 200x. Mantemos uma tolerância de raio de ±0.005 mm. Isso não é por estética — garante que as forças de corte estejam perfeitamente equilibradas em todas as arestas de corte. Se suas dimensões estiverem variando, verifique a consistência do raio de curvatura (R-corner) da sua ferramenta antes de começar a procurar problemas fantasmas nos parâmetros da sua máquina.
Adesão de revestimentos: é mais do que apenas AlTiN
A maioria dos clientes pede apenas AlTiN, mas em usinagem de materiais duros, isso é apenas o básico. Para trabalhos B2B de alta qualidade, focamos em estruturas nanoestruturadas e adesão interfacial. Se o revestimento "descascar", o substrato amolece instantaneamente sob o calor da fresa. Utilizamos brunimento de borda pré-revestimento e limpeza a plasma para garantir que o revestimento resista ao atrito com o aço duro.
Damos preferência aos revestimentos compostos PVD pela sua resistência à oxidação. Para exportações de precisão, investimos 20% a mais na qualidade do revestimento para evitar a delaminação repentina da ferramenta. Um revestimento de alta qualidade apresenta uma textura profunda e fosca sob a luz — se parecer com um brinquedo metálico barato e brilhante, provavelmente trata-se de uma ferramenta de baixa qualidade ou "recondicionada".
Consistência do lote: por que você deve usar apenas uma marca para o acabamento.
Nosso conselho para a fase de acabamento é simples: “Se uma ferramenta funciona, não troque de fornecedor.” Mesmo dois excelentes fabricantes de fresas de topo com ponta arredondada podem apresentar pequenas diferenças na granulação do rebolo ou na lógica de programação. Isso pode não importar para o desbaste, mas para um molde semicondutor com tolerância de ±0.002 mm, é suficiente para exigir um reajuste completo dos seus offsets.
Consistência é igual a produtividade. Já vimos clientes tentarem economizar alguns dólares no meio do projeto, apenas para acabar com acabamentos inconsistentes e falhas de montagem. Nosso objetivo como fornecedor é a "substituição perfeita" — quando você instala uma nova ferramenta, ela deve funcionar exatamente como a anterior, sem nenhuma alteração de programação. Esse é o teste definitivo do fluxo de trabalho de um fabricante.
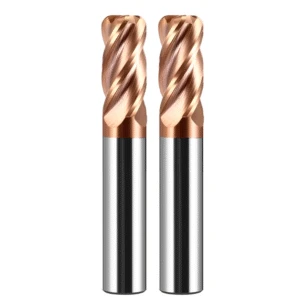
Na linha de produção: três segredos para melhorar a qualidade da superfície em componentes semicondutores.
Na usinagem de semicondutores, o gargalo para a qualidade da superfície raramente é a própria máquina-ferramenta. Geralmente, trata-se de quão bem o engenheiro aproveita a microgeometria da ferramenta de corte. As peças de semicondutores frequentemente apresentam paredes finas, cavidades profundas e cantos apertados — características que tornam as fresas planas ou esféricas padrão propensas à concentração de tensão. Descobrimos que o uso estratégico de uma fresa de topo com ponta arredondada faz mais do que apenas evitar lascas; ela remodela fisicamente a distribuição da força de corte para produzir um acabamento extremamente liso.
Se você está enfrentando problemas com a "deflexão da ferramenta" em peças de alumínio ou aço inoxidável, tente analisar o problema sob a perspectiva da dinâmica das forças. Especificamente, avalie o desempenho da sua fresa de topo esférico durante a transição da fresagem lateral para a fresagem de fundo. Se você observar marcas de vibração sutis nos cantos, encontrou a pista necessária para resolver seus problemas de consistência superficial.
Segredo nº 1: Aproveitando a geometria dos cantos R para transições perfeitas
Em moldes de semicondutores ou câmaras de vácuo, a junção entre a parede e o fundo é uma área de alto risco para marcas de contato ou sobrecorte. Usar o canto R de uma fresa de topo com ponta arredondada para executar entradas e saídas em arco mitiga o impacto da mudança de trajetória da ferramenta. Se você estiver usando trajetórias de acabamento com eixo Z constante, tente ajustar a "Suavização de Canto" no seu software CAM. Isso garante que a ferramenta mantenha contato constante ao engatar tangencialmente na parede.
A lógica é simples: use a curvatura do canto (R) para absorver as forças radiais. A estabilidade é máxima quando o material restante na parede lateral é proporcional ao raio do canto. Se você ainda observar "marcas de degrau" na parte inferior, seu valor R e a estratégia de trajetória da ferramenta podem estar desalinhados. Muitas vezes, uma diferença de apenas 0.2 mm no raio pode transformar a qualidade da sua superfície.
Segredo nº 2: Calculando o diâmetro de corte efetivo para aço temperado
Muitos profissionais cometem um erro grave ao usinar aço temperado: usam o diâmetro nominal da ferramenta para calcular a velocidade de rotação (Vc). Mas, ao usar uma fresa de topo para acabamento superficial, o “diâmetro efetivo” — a parte que realmente toca o metal — é muito menor que o tamanho nominal. Se você estiver realizando o desbaste de materiais duros (HRC50+), deve usar o teorema de Pitágoras para encontrar a velocidade real da superfície no ponto de contato.
Se o seu cálculo estiver incorreto, a velocidade de corte será muito baixa. Isso faz com que a ferramenta "extrude" o metal em vez de "cortá-lo", resultando em aresta postiça (BUE) e "escurecimento" da superfície. Sempre determine primeiro a profundidade axial (Ap) e, em seguida, calcule o diâmetro real. Se você achar esses cálculos trabalhosos ou tiver dúvidas sobre os parâmetros para materiais como NAK80 ou S136, podemos fornecer uma tabela de referência baseada em nossos dados de produção.
Segredo nº 3: Equilibrando a velocidade do fuso e suprimindo a vibração.
Na usinagem de alta velocidade (HSM), a vibração é a inimiga. Cada fresa de topo possui uma "zona de exclusão de ressonância" baseada no comprimento de projeção e na velocidade do fuso. Se você estiver usando uma ferramenta de longo alcance para cavidades profundas, tente interromper a frequência de ressonância ajustando ligeiramente a taxa de avanço ou empregando técnicas de frequência variável. Às vezes, reduzir a rotação em apenas 10% pode resultar em um acabamento mais suave, evitando o ponto crítico de ressonância.
A precisão da fixação também é vital. Se você observar irregularidades instáveis acima de 10,000 RPM, verifique a excentricidade dos seus porta-ferramentas hidráulicos ou de contração térmica. Para obter o máximo desempenho de uma fresa de topo arredondado de alta qualidade, você precisa de um sistema de fixação de alta rigidez. Se você estiver enfrentando gargalos de desempenho com peças de paredes finas, podemos colaborar. Podemos explorar como eliminar a vibração na origem — seja ajustando os ângulos de ataque ou implementando um projeto de passo variável.






