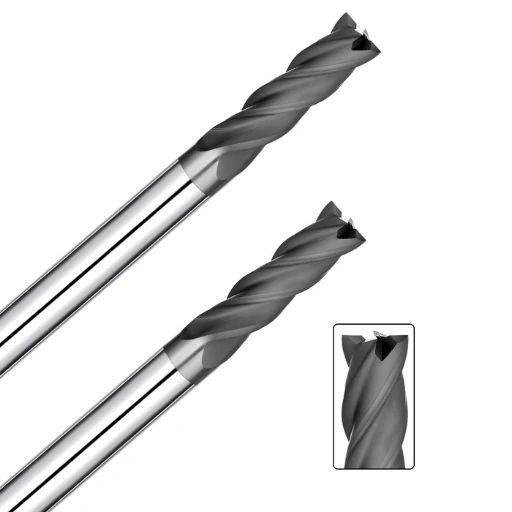
No âmbito da usinagem de precisão CNC moderna, os materiais de grafite são amplamente adotados em aplicações de manufatura de ponta, como fabricação de moldes, produção de eletrodos de eletroerosão e componentes aeroespaciais. Isso se deve à sua excepcional condutividade elétrica, resistência a altas temperaturas e facilidade de conformação. No entanto, o grafite é inerentemente abrasivo e causa desgaste rápido da ferramenta. Como resultado, a seleção do material de ferramenta e da tecnologia de revestimento de superfície corretos é fundamental para melhorar a eficiência da usinagem e prolongar a vida útil da ferramenta.
Atualmente, as duas ferramentas mais utilizadas para fresamento de grafite são as de metal duro com revestimento de diamante e as de PCD, soldadas ou sólidas. Ambas se enquadram na categoria de ferramentas de corte superduras, mas apresentam desempenho bastante diferente na usinagem real, especialmente em termos de eficiência de corte, acabamento superficial, adequação à aplicação e custo-benefício.
Desafios da usinagem de grafite e requisitos especiais para ferramentas
O grafite é um material não metálico quebradiço típico, caracterizado por alta dureza, baixa densidade, excelente condutividade e resistência superior ao calor. É amplamente utilizado em eletrodos de eletroerosão, moldes de precisão e aplicações aeroespaciais. No entanto, suas propriedades únicas também apresentam desafios significativos para a usinagem CNC, particularmente em termos de desgaste de ferramentas, integridade da superfície e estabilidade do processo.
O grafite gera desgaste abrasivo extremo durante o corte. Partículas finas de grafite corroem severamente as faces de corte e de folga da ferramenta, especialmente durante a fresagem a seco em alta velocidade. Isso é particularmente problemático para ferramentas de corte sem revestimento ou com baixa dureza. Além disso, como a usinagem em grafite é normalmente realizada sem fluido de corte, a falta de lubrificação acelera ainda mais o desgaste. Portanto, selecionar fresas de topo de grafite de alto desempenho para usinagem a seco é essencial para aumentar a produtividade e reduzir os custos de ferramentas.
A escolha da ferramenta de corte impacta diretamente a eficiência geral da usinagem, a integridade da superfície e os custos operacionais totais. Por exemplo, diversas ferramentas de fresamento de grafite com revestimento de diamante oferecem diferentes níveis de resistência ao desgaste e controle de custos. Já as fresas de topo PCD para usinagem de grafite se destacam na produção de alto volume e a longo prazo. Os fabricantes devem equilibrar cuidadosamente a vida útil da ferramenta, os intervalos de troca de ferramentas e os custos por peça para atingir a relação custo-benefício ideal.
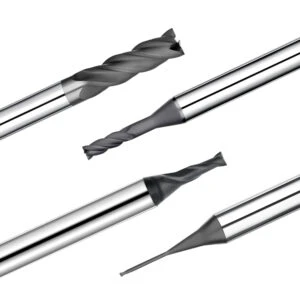
Ferramentas com revestimento de diamante: uma análise técnica
Devido à alta abrasividade do grafite, as ferramentas tradicionais de metal duro frequentemente apresentam falhas tanto em durabilidade quanto em qualidade superficial. A tecnologia de revestimento de diamante surgiu para solucionar esses problemas e se tornou uma das soluções mais procuradas para fresas de topo de grafite de alto desempenho.
O revestimento de diamante refere-se à aplicação de uma fina película de diamante policristalino na superfície da ferramenta, normalmente por meio de processos CVD ou PVD. Este revestimento superduro oferece excepcional resistência ao desgaste, condutividade térmica e baixo coeficiente de atrito, tornando-o ideal para usinagem a seco de grafite. Entre elas, as fresas de topo de grafite com revestimento de diamante CVD são as preferidas em aplicações de alta precisão, como fabricação de eletrodos e micromoldes, graças à sua estrutura densa e forte adesão.
Essas ferramentas oferecem vantagens significativas: maior vida útil, menos trocas de ferramentas, maior estabilidade de usinagem e melhor consistência dimensional. Fresas de topo com revestimento de diamante também apresentam bom desempenho ao cortar outros materiais duros não metálicos, como carboneto de silício ou compósitos de matriz cerâmica.
No entanto, os revestimentos diamantados apresentam limitações. Por exemplo, em condições de corte de alto impacto ou interrompido, a baixa adesão entre o revestimento e o substrato pode levar à falha prematura. Além disso, a espessura e a qualidade da adesão do revestimento devem ser precisamente adequadas ao material do substrato. Portanto, ao escolher ferramentas de fresamento de grafite com revestimento diamantado, é necessário avaliar cuidadosamente o tipo de revestimento, a espessura, a resistência da ligação e o ambiente de aplicação.
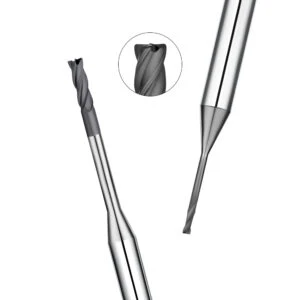
Análise aprofundada das ferramentas PCD
No campo do processamento eficiente de grafite, além das ferramentas com revestimento de diamante, outra solução altamente competitiva são as ferramentas de PCD. O PCD é um material compósito ultrarrígido formado pela sinterização de grãos finos de diamante sob alta temperatura e pressão. Geralmente é soldado sobre um substrato de carboneto cimentado ou aço tungstênio e possui altíssima resistência ao desgaste, condutividade térmica e capacidade antilascamento. É especialmente adequado para moldes e eletrodos de grafite que exigem desempenho de ferramenta extremamente alto.
Em comparação com as fresas de topo de grafite revestidas com diamante tradicionais, as fresas de topo de PCD para usinagem de grafite apresentam vantagens únicas em muitos aspectos. Sua aresta de corte é formada por corte a laser ou usinagem de descarga de precisão, com alta resistência e resistência à quebra, sendo particularmente adequada para condições de processamento em lote, com operação estável a longo prazo e baixa frequência de troca de ferramentas. Além disso, as ferramentas de PCD apresentam retenção dimensional e consistência de processamento extremamente altas no processamento de grafite, sendo ideais para o processamento de contornos de alta precisão e fresamento fino de formas complexas de eletrodos.
Vale ressaltar que as ferramentas de PCD têm um custo inicial elevado, mas sua vida útil ultralonga e eficiência de processamento estável geralmente podem reduzir significativamente o custo de processamento por peça. Para fabricantes que buscam processamento bruto de grafite de alta eficiência ou acabamento de alto nível, as soluções de PCD podem atingir taxas de desgaste extremamente baixas e controle de qualidade consistente.
Ao mesmo tempo, as ferramentas de PCD também apresentam algumas limitações de uso, como a inadequação para cortes intermitentes, cargas de alto impacto ou processamento complexo de superfícies tridimensionais. Além disso, a reafiação de ferramentas de PCD é relativamente complexa e requer suporte profissional de equipamentos. Elas não podem ser reparadas e usadas com a mesma frequência que as ferramentas de metal duro padrão.

Revestimento de diamante vs. ferramentas PCD: uma comparação abrangente
Na usinagem de grafite, é crucial alcançar o equilíbrio certo entre longevidade da ferramenta, desempenho de usinagem, acabamento superficial e controle de custos. Com a evolução da tecnologia de fresas de topo de grafite, as ferramentas com revestimento de diamante CVD e as ferramentas PCD tornaram-se as duas principais opções. Embora ambas sejam classificadas como ferramentas superduras, elas diferem significativamente em termos de estratégias de aplicação e desempenho.
Vida útil da ferramenta
Ferramentas de PCD para fresamento de grafite geralmente duram mais e são ideais para ambientes de produção em massa, onde a baixa frequência de troca de ferramentas e o desempenho consistente são essenciais. Ferramentas com revestimento de diamante, por outro lado, são mais adequadas para cargas mais leves, velocidades mais altas e contornos 3D complexos.
Eficiência de usinagem
As ferramentas PCD suportam maiores profundidades de corte e velocidades de avanço devido às suas arestas de corte robustas, tornando-as perfeitas para operações de desbaste. As ferramentas com revestimento de diamante se destacam no fresamento a seco de alta velocidade, garantindo uma taxa de avanço suave e dissipação de calor superior, ideal para operações de acabamento.
Qualidade da Superfície
Ambos os tipos podem produzir acabamentos superficiais de alta qualidade e tolerâncias rigorosas. No entanto, as ferramentas de PCD tendem a oferecer um desempenho ligeiramente melhor na manutenção da precisão e uniformidade do contorno — especialmente importante no acabamento de moldes complexos.
Compatibilidade da Máquina
Fresas de topo PCD são mais adequadas para centros de usinagem rígidos com fusos de alto torque. Fresas de topo com revestimento de diamante para grafite são mais compatíveis com fusos de alta velocidade e trocadores de ferramentas automatizados, especialmente em ambientes de 5 eixos.
Considerações Econômicas
Embora as ferramentas PCD tenham um custo inicial mais alto, elas podem reduzir o custo por peça devido à menor frequência de troca de ferramentas e ao uso prolongado. Ferramentas com revestimento de diamante são mais acessíveis por unidade, mas exigem substituição mais frequente, tornando-as mais adequadas para pequenos lotes ou produção variada.

Escolhendo a melhor solução de ferramenta para suas condições de usinagem
No cenário típico de usinagem de alto desgaste do fresamento de grafite, a escolha da ferramenta não apenas determina a qualidade da usinagem, mas também afeta diretamente a taxa de utilização do equipamento, o ciclo de produção e o controle do custo unitário. Portanto, no processo de seleção de ferramentas, os engenheiros devem combinar suas próprias condições de trabalho para desenvolver soluções de aplicação de ferramentas direcionadas e viáveis. Especialmente diante dos dois caminhos técnicos principais: ferramentas de PCD e ferramentas com revestimento de diamante, a análise comparativa científica e a consideração abrangente são particularmente cruciais.
Em primeiro lugar, a adaptabilidade do seu próprio equipamento ao tipo de ferramenta deve ser avaliada sob a perspectiva dos parâmetros de usinagem, rigidez do fuso da máquina-ferramenta, método de resfriamento, estabilidade da fixação, etc. Por exemplo, um fuso de alta velocidade com sistema de articulação de cinco eixos é mais adequado para fresas de topo com revestimento de diamante para acabamento de grafite. Um centro de usinagem de três eixos com alta rigidez e foco na eficiência da usinagem de desbaste pode aproveitar melhor as vantagens das fresas de topo PCD para usinagem de grafite.
Em segundo lugar, ao equilibrar custo e desempenho do processo, é necessário não apenas considerar o preço de compra da ferramenta, mas também avaliar o custo unitário da ferramenta e a relação de produção, em combinação com fatores como vida útil, ciclo de troca da ferramenta, possibilidade de reafiação e processamento. Uma estratégia sensata é fundamental para alcançar uma seleção econômica de fresas de topo de grafite.
Mais importante ainda, as características da peça e os objetivos de processamento também devem ser bases importantes para as decisões de seleção de ferramentas. Por exemplo, eletrodos de grafite com altos requisitos de qualidade de superfície, estruturas tridimensionais complexas ou características finas são mais adequados para ferramentas com revestimento de diamante com revestimentos densos e forte adaptabilidade; enquanto moldes de grafite com formatos regulares, lotes estáveis e altos requisitos de consistência dimensional podem ser processados eficientemente com ferramentas PCD.
Além disso, manter comunicação técnica contínua com fornecedores de ferramentas confiáveis também é fundamental para otimizar as estratégias de seleção de ferramentas. Os fornecedores da SANHO podem não apenas fornecer diferentes modelos de fresas de topo de grafite para necessidades específicas de usinagem, mas também otimizar continuamente as soluções de corte e recomendar parâmetros de adaptação com base no feedback dos usuários, a fim de alcançar um nível mais alto de coordenação de processos e melhorar a eficiência da linha de produção.