


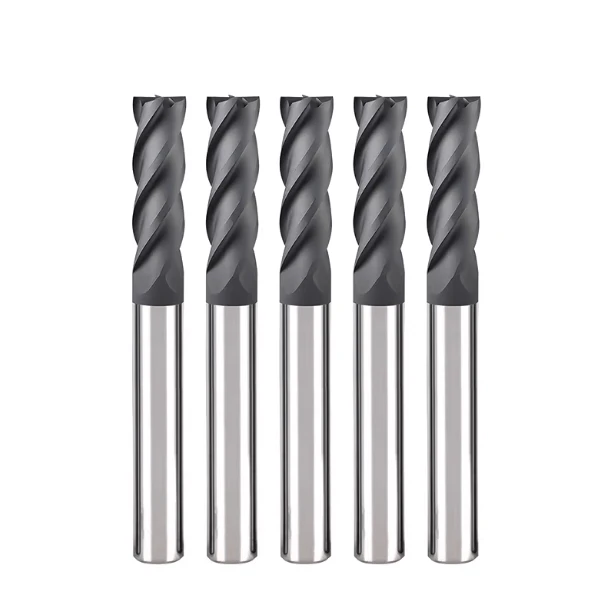
Na usinagem de eletrodos de grafite para eletroerosão (EDM), os operadores raramente enfrentam problemas com a precisão da máquina-ferramenta. Em vez disso, o principal gargalo é a instabilidade da ferramenta durante o processo de fresamento em alta velocidade. A natureza altamente abrasiva da grafite cria um ambiente de corte único que testa severamente a integridade da aresta de corte.
Vivenciamos isso em primeira mão durante um projeto para um cliente europeu que exigia eletrodos de grafite isostáticos de alta densidade. As especificações exigiam detalhes de cavidade intactos, lascamento de borda sem falhas e superfícies impecáveis, livres de marcas de desgaste. Durante as primeiras produções, as fresas padrão sofreram desgaste rápido e anormal, fazendo com que o material se esfarelasse e não atendesse às tolerâncias dimensionais.
A usinagem de grafite é essencialmente um processo contínuo de esmagamento mecânico, em vez da tradicional formação de cavacos metálicos. Quando uma aresta de corte padrão perde o fio, mesmo que ligeiramente, as forças de corte aumentam drasticamente, transformando o processo de um cisalhamento limpo em uma microfratura agressiva. Essa tensão mecânica leva diretamente ao lascamento da aresta em detalhes complexos de eletrodos.
Esse problema recorrente em diversos projetos de usinagem de grafite nos obrigou a reavaliar todo o nosso fluxo de trabalho. Nos concentramos em quatro variáveis principais: geometria da ferramenta, sistemas de revestimento, parâmetros de usinagem e as propriedades inerentes do material de grafite. O verdadeiro controle do processo só foi alcançado após a substituição das ferramentas padrão por fresas de topo de metal duro especializadas para grafite.
Para a usinagem de precisão por eletroerosão (EDM), o principal desafio não é se a ferramenta consegue cortar, mas sim por quanto tempo ela consegue manter um desempenho consistente. Essa longevidade é severamente testada na usinagem de cavidades profundas ou microcaracterísticas complexas. Nessas áreas, o desgaste acelerado da ferramenta e a má evacuação de cavacos amplificam os erros de usinagem.
As ferramentas de corte padrão falham prematuramente porque não suportam a abrasão contínua do pó fino de grafite. As fresas de topo de metal duro, por outro lado, utilizam espessuras de alma e espaçamentos de canal otimizados. Essa geometria específica garante uma evacuação estável dos cavacos e evita a deflexão catastrófica que compromete as tolerâncias em cavidades profundas.
Muitos engenheiros de produção negligenciam o papel crucial dos sistemas de revestimento especializados, optando frequentemente por carboneto padrão sem revestimento. Nossos testes de produção comparativos analisaram carboneto sem revestimento, revestimentos de diamante padrão e revestimentos de diamante de engenharia com diferentes espessuras. Os resultados comprovaram que a estabilidade da adesão do revestimento, e não apenas a dureza do material base, determina a vida útil da ferramenta.
Em ambientes com alta concentração de poeira e grafite altamente abrasivo, os revestimentos padrão se deslaminam rapidamente sob estresse térmico e mecânico. As fresas de topo com revestimento de diamante premium mantêm uma barreira ultradura e de baixo atrito que protege o substrato de carboneto. Essa estabilidade específica do revestimento garante ciclos de desgaste previsíveis e evita desvios dimensionais inesperados.
Para eliminar falhas imprevisíveis de ferramentas, sistematizamos nossa lógica de seleção de fresas para usinagem de grafite em uma metodologia replicável. Ao calibrar a geometria da ferramenta, o design do canal de corte, as características da aresta de corte, as velocidades do fuso e as taxas de avanço, criamos uma estrutura de usinagem padronizada. Esse sistema garante qualidade consistente do eletrodo, independentemente do tamanho do lote ou da complexidade da geometria.
Ao analisar essas variáveis, surge uma questão importante para o setor: por que ferramentas de corte idênticas, do mesmo fabricante, apresentam desempenhos tão diferentes em oficinas mecânicas distintas? A resposta reside na harmonização das variáveis em nível de oficina, comprovando que o sucesso da ferramenta exige o alinhamento de equipamentos de alta qualidade com parâmetros de aplicação precisos e personalizados.
O que são fresas de topo de grafite?
Ao entrar no mercado de usinagem de eletrodos de grafite, muitas oficinas cometem um erro custoso: tratar a grafite abrasiva como aço para moldes padrão. Esse erro de cálculo resulta em desgaste severo da ferramenta, lascamento das arestas, pulverização rápida do material e desvio dimensional incontrolável. A verdadeira otimização exige a redefinição dessas ferramentas, não como fresas comuns, mas como sistemas de ferramentas altamente projetados e específicos para cada aplicação.
Na fabricação de alta precisão, essas ferramentas especializadas determinam a estabilidade geral e a consistência do acabamento superficial dos eletrodos de eletroerosão (EDM). Variações de desempenho tornam-se extremamente evidentes ao fresar materiais densos e de alta qualidade, como grafite isostático ou grafite POCO. Portanto, uma avaliação de projeto bem-sucedida sempre prioriza o projeto estrutural da ferramenta e a adequação do substrato em detrimento de ajustes básicos de parâmetros.
Definição de fresas de topo de grafite e principais aplicações de usinagem
Em ambientes CNC de precisão, as fresas de topo de grafite são definidas como ferramentas especializadas de metal duro, projetadas especificamente para estruturas de carbono abrasivas. Ao contrário das fresas de uso geral reaproveitadas, seu projeto principal prioriza extrema resistência à abrasão, máxima eficiência de evacuação de cavacos e estabilidade em corte a seco em alta velocidade.
Essas ferramentas de corte específicas são indispensáveis para a produção em larga escala de eletrodos de grafite por eletroerosão, usinagem de cavidades de moldes complexos e acabamento de contornos 3D intrincados. A experiência prática confirma que a utilização de ferramentas tradicionais para usinagem de metais leva ao rápido arredondamento da aresta de corte, o que introduz microfissuras e resulta em um acabamento superficial fosco e abaixo das especificações.
O papel crucial das ferramentas de corte de grafite na usinagem de eletrodos por eletroerosão.
Na fabricação de eletrodos de eletroerosão de precisão, as ferramentas de corte representam a principal variável na precisão dimensional e no controle de qualidade. Como a qualidade da usinagem do eletrodo se reflete diretamente na cavidade final do molde durante a eletroerosão, qualquer instabilidade da ferramenta elimina completamente as margens de compensação subsequentes na eletroerosão.
Engenheiros experientes precisam adaptar suas fresas de grafite para corresponder a geometrias de eletrodos específicas e complexas. Por exemplo, eletrodos de cavidade profunda exigem configurações especializadas de pescoço longo, enquanto detalhes microscópicos demandam ferramentas de pequeno diâmetro projetadas com máxima rigidez do núcleo. Selecionar a arquitetura de ferramenta correta evita a rejeição catastrófica de peças durante longos ciclos de usinagem.
Diferenças fundamentais entre fresas de grafite e ferramentas convencionais
Testes de produção controlados revelam um contraste marcante: sob parâmetros de máquina e trajetórias de ferramenta idênticos, as fresas de metal duro padrão falham prematuramente ao cortar blocos de grafite abrasivos. Por outro lado, as fresas especializadas para grafite mantêm uma nitidez de corte excepcional, proporcionando vida útil previsível e consistência superficial superior em grandes lotes.
O diferencial fundamental reside na filosofia de design radical otimizada para ambientes de usinagem a seco de alta velocidade. As fresas de grafite apresentam geometrias de canal específicas, arestas de corte reforçadas e folgas personalizadas para combater o atrito abrasivo da poeira fina de carbono. As ferramentas convencionais não possuem esses recursos especializados, causando compactação imediata de cavacos e degradação térmica catastrófica.
Por que as fresas de topo de grafite dedicadas são essenciais para a estabilidade do processo
Ao diagnosticar falhas no fluxo de trabalho do cliente, observamos frequentemente que cortadores de uso geral podem inicialmente dar forma aproximada ao grafite, mas não conseguem manter tolerâncias rigorosas. Esses microerros sutis se acumulam rapidamente durante a produção contínua de eletrodos em lote, levando a variações dimensionais significativas em todo o lote.
A estrutura inerentemente frágil do grafite exige uma ação de cisalhamento altamente especializada, em vez do tradicional corte por deformação de metal. Sem o suporte rígido de fresas de topo dedicadas ao grafite, a fresagem em alta velocidade inevitavelmente provoca lascamento, esfarelamento das arestas e falhas imprevisíveis da ferramenta. Investir em sistemas de ferramentas dedicados equilibra o custo inicial com a rentabilidade a longo prazo da fabricação com zero defeitos.
Guia completo de fresas de topo de grafite: tipos de ferramentas e classificações estruturais
Ao longo de décadas gerenciando projetos de eletrodos de grafite e moldes de precisão, observamos que a estrutura da ferramenta influencia significativamente o desempenho do material. Na usinagem de grafite em escala de produção, a escolha da ferramenta vai muito além da simples correspondência com um número de catálogo funcional. A geometria específica determina diretamente a estabilidade da usinagem, a vida útil da ferramenta e a consistência do acabamento superficial.
Após analisar inúmeras falhas de ferramentas em diversos locais de clientes, descobrimos que o sucesso depende da perfeita integração da geometria da ferramenta com o percurso programado. Antes de ajustar a velocidade do fuso ou as taxas de avanço, é fundamental categorizar as fresas de grafite de acordo com sua classificação estrutural. Essa triagem prévia garante a utilização da arquitetura de ferramenta ideal para cada característica específica.
Características das fresas de topo de grafite de metal duro
As fresas de topo de metal duro com grafite são nossa principal escolha para fresamento de alta velocidade, especialmente no processamento de eletrodos de grafite isostáticos de densidade média a alta. O principal benefício de um substrato de metal duro de alta qualidade é sua resistência superior à deflexão e rigidez estrutural. Essa rigidez elimina microvibrações durante o corte a seco em alta velocidade, protegendo as tolerâncias dimensionais críticas.
Priorizamos consistentemente essas fresas de metal duro para fresamento contínuo por eletroerosão, pois elas oferecem uma consistência excepcional entre lotes. No entanto, os operadores devem verificar se o design da aresta de corte da ferramenta é capaz de lidar com a evacuação de grandes volumes de poeira em cavidades profundas. Sem uma remoção adequada de cavacos, a poeira de grafite compactada causa atrito abrasivo prematuro e acúmulo de calor, independentemente da qualidade do material da ferramenta.
Lógica de seleção: fresas de grafite com 2, 3 e 4 canais
A escolha entre fresas de 2, 3 ou 4 canais envolve um equilíbrio estratégico entre a capacidade de remoção de cavacos e a rigidez do núcleo da ferramenta. Para desbaste pesado, fresamento de ranhuras profundas ou fresamento de contorno aberto, recomendamos fortemente fresas de grafite de 2 canais. Os grandes compartimentos para cavacos minimizam as forças de corte e garantem uma evacuação rápida e irrestrita da poeira da zona de corte.
Por outro lado, para o acabamento de alta velocidade de cavidades de moldes complexas, as ferramentas de corte de grafite com 3 ou 4 canais proporcionam a consistência superficial superior necessária para a eletroerosão. Observe que um maior número de canais exige estabilidade dinâmica excepcional da máquina-ferramenta e alinhamento preciso do fuso. Se o seu centro de usinagem CNC apresentar folga axial mínima, as ferramentas com múltiplos canais causarão vibração harmônica e marcas superficiais.
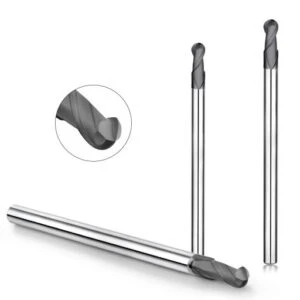
Fresa de topo esférica de grafite para usinagem de eletrodos 3D
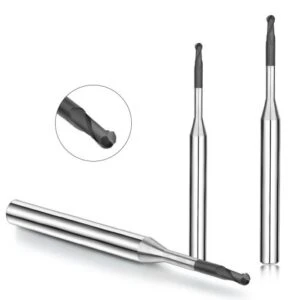
Para contornos 3D complexos, a fresa de topo esférica com ponta de grafite é uma ferramenta indispensável no conjunto de ferramentas de um programador CNC. Ao usinar geometrias de eletrodos de forma livre, dependemos muito dessas fresas de ponta esférica para obter um acabamento preciso nos cantos e um acabamento superficial contínuo em múltiplos eixos. Sua geometria esférica mantém um ponto de contato altamente previsível em superfícies orgânicas complexas.
A experiência prática demonstra que essas fresas especializadas têm um desempenho impecável quando combinadas com espaçamentos curtos entre as peças e trajetórias de ferramenta com engajamento constante. No entanto, um controle inadequado do espaçamento entre as peças ou uma desaceleração abrupta podem causar queima localizada do material, resultando em uma descoloração acinzentada na superfície, abaixo das especificações. Para evitar isso, sempre otimizamos as estratégias de desaceleração da taxa de avanço do CAM em torno de cantos, em vez de culpar a ferramenta.
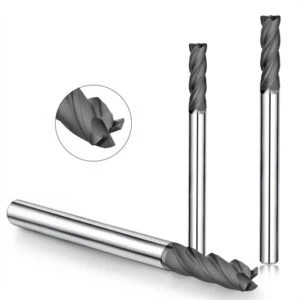
Fresa de topo quadrada de grafite para contornos e ranhuras.
As fresas de topo planas ou quadradas para grafite são as ferramentas principais para perfilamento linear padrão, ranhuramento e usinagem de cavidades perpendiculares. Elas proporcionam estabilidade excepcional durante o desbaste em linha reta e controle preciso dos contornos das cavidades. Sua resistência geométrica as torna altamente eficientes para etapas de remoção de material em grande escala na usinagem de grafite abrasivo.
Embora essas fresas de topo planas sejam excelentes para remoção rápida de material, os engenheiros devem controlar cuidadosamente a profundidade de corte axial durante os estágios de acabamento de transição. Se a trajetória da ferramenta na transição de canto for muito agressiva, as altas forças de impacto podem causar microlascamento nas bordas frágeis dos eletrodos. Mitigamos esse risco utilizando um raio de canto especializado ou uma preparação de borda chanfrada.
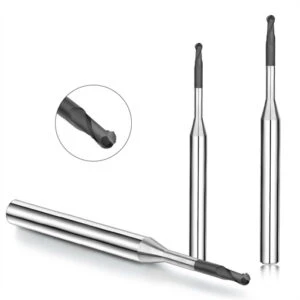
Fresa de topo de grafite com pescoço longo para usinagem de cavidades profundas
As fresas de topo de grafite com pescoço longo são o padrão absoluto da indústria para usinagem de eletrodos de eletroerosão (EDM) com cavidades profundas e estreitas. Na fabricação de componentes de moldes com cavidades profundas, as ferramentas de alcance padrão inevitavelmente sofrem interferência do porta-ferramentas ou apresentam severas limitações de folga. O design com pescoço aliviado proporciona o alcance crucial necessário para acessar essas zonas restritas com segurança.
No entanto, o prolongamento da ferramenta em balanço aumenta drasticamente o risco de vibração harmônica e deflexão da ferramenta. Ao utilizar configurações de pescoço longo, limitamos rigorosamente o nosso engajamento radial e implementamos uma estratégia de avanço descendente no eixo Z altamente controlada e em camadas. Esse controle cuidadoso dos parâmetros compensa a rigidez reduzida inerente às geometrias de ferramentas de longo alcance.
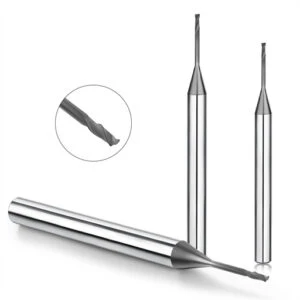
Fresas de topo de micrografite para usinagem de eletrodos de precisão
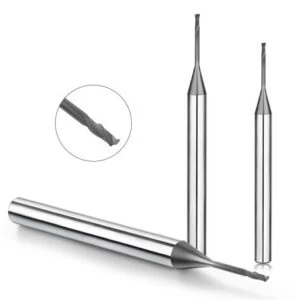
As microfresas de grafite são essenciais para a produção de ranhuras ultrafinas de alta precisão e detalhes em miniatura em microeletrodos. Essas ferramentas de corte submilimétricas exigem rigidez absoluta da máquina-ferramenta, concentricidade perfeita do eixo-árvore e excentricidade praticamente nula. Qualquer vibração mínima do sistema ou aquecimento excessivo no eixo-árvore causará quebra instantânea da ferramenta ou desvio dimensional severo.
Em nossos fluxos de trabalho de produção, reservamos estritamente essas microferramentas de corte de grafite para o acabamento final de detalhes com baixa carga, em vez da remoção maciça de material. Aplicamos taxas de avanço extremamente conservadoras e velocidades de rotação ultra-altas para manter uma pressão de corte consistente. Essa estratégia meticulosa garante a integridade estrutural e a consistência entre as peças ao longo de todo o processo de microusinagem.
Ferramentas de corte de grafite – Materiais e sistemas de revestimento
Em nossa vasta experiência prática com usinagem de eletrodos de grafite, o material do substrato e o sistema de revestimento da ferramenta geralmente só são analisados após uma falha catastrófica. Embora muitas oficinas atribuam o desgaste prematuro a avanços e velocidades inadequados, a análise retrospectiva geralmente revela uma grave incompatibilidade entre o substrato de carboneto e o revestimento de película fina — especialmente na fresagem de grafites de ultra-alta densidade.
Os dados de produção comprovam que essa sinergia de materiais influencia diretamente a estabilidade operacional das fresas de topo de grafite. Ao comparar diversas combinações de substrato e revestimento em trajetórias de ferramenta idênticas, observamos uma variação de até 5 vezes na vida útil da ferramenta sob taxas de avanço idênticas. Consequentemente, a seleção da combinação correta de materiais deve ser considerada uma decisão primordial de engenharia durante a fase de orçamento.
Seleção de materiais para fresas de topo de metal duro com grafite
Para fresas de topo de grafite de alto desempenho, o tamanho do grão de carboneto de tungstênio determina a resistência da ferramenta a microlascas e deformação da aresta de corte. Ao fresar grafite isostático abrasivo ou eletrodos de eletroerosão de alta pureza, substratos de carboneto com grãos micrométricos e submicrométricos proporcionam o equilíbrio ideal entre tenacidade à fratura e rigidez da aresta de corte.
A seleção do substrato é equilibrada com base na fase específica de usinagem: maximizando a resistência ao impacto para desbaste pesado e priorizando a retenção de aresta durante o acabamento. Na fresagem de grafite em cavidades profundas, o uso de um substrato de carboneto de grão grosso acelera o arredondamento das arestas e o lascamento macroscópico. Essa degradação introduz desvio dimensional imediato durante as produções contínuas em lote.
Vantagens das fresas de topo revestidas de diamante para grafite
Para a produção em larga escala, as fresas de topo revestidas com diamante são o padrão absoluto da indústria para suportar ambientes de carbono altamente abrasivos. Nossos estudos longitudinais de produção mostram que um revestimento de diamante de alta qualidade faz mais do que apenas prolongar a vida útil da ferramenta; ele preserva a geometria precisa da aresta de corte necessária para a consistência do eletrodo de eletroerosão.
Em condições de usinagem a seco, esses filmes de diamante projetados atuam como uma barreira térmica e física, mitigando a ação abrasiva contínua da poeira fina de grafite. No entanto, se o processo de deposição química de vapor do fornecedor do revestimento não apresentar adesão ideal, o filme sofrerá delaminação localizada sob altas taxas de avanço. Esse descascamento prematuro leva à falha instantânea da ferramenta e ao descarte das peças.
Comparação entre diamante PCD e CVD em fresas de grafite
Em contratos de ultraprecisão ou de alto volume, frequentemente avaliamos as vantagens e desvantagens de desempenho entre ferramentas diamantadas por PCD e por CVD. Embora o PCD ofereça dureza de aresta e resistência ao desgaste incomparáveis em superfícies planas, seu processo de fabricação restringe sua conformação em geometrias complexas com múltiplas arestas de corte.
Por outro lado, os revestimentos de diamante CVD podem ser aplicados uniformemente sobre geometrias complexas de fresas helicoidais 3D , tornando-os altamente versáteis para detalhes intrincados. Para a produção em larga escala de eletrodos de grafite para eletroerosão (EDM) com perfis complexos, o metal duro revestido por CVD é a solução mais econômica, enquanto as ferramentas com ponta de PCD se destacam em operações de perfilamento plano de longa duração.
Relação entre a espessura do revestimento e o desempenho da usinagem de grafite
Ao diagnosticar falhas prematuras em fresas de topo para usinagem de grafite, a espessura do revestimento é uma variável crítica que os engenheiros frequentemente negligenciam. Muitos programadores assumem erroneamente que qualquer revestimento de diamante se comporta da mesma maneira; no entanto, a espessura micrométrica precisa e a arquitetura da camada controlam diretamente a estabilidade térmica da ferramenta e os estados de tensão residual.
Nossos testes demonstram que revestimentos de diamante excessivamente espessos sofrem com alta tensão interna, tornando-os propensos a microfissuras e lascas sob impactos de alta frequência. Por outro lado, revestimentos muito finos se desgastam rapidamente, expondo o substrato de carboneto à erosão acelerada. Otimizamos esse parâmetro de espessura com base em um equilíbrio abrangente entre a carga de cavacos por dente e os harmônicos do fuso.
Por que as fresas de grafite exigem alta resistência ao desgaste e à poeira?
Na usinagem de grafite em alta velocidade, as ferramentas de corte raramente falham por sobrecarga mecânica ou quebra; em vez disso, sucumbem à falha progressiva causada pela intensa abrasão por poeira. Durante o corte a seco em alta velocidade, milhões de partículas de grafite com tamanho na ordem de micrômetros varrem continuamente as faces de ataque e de folga da ferramenta como um jato de areia de alta velocidade.
Portanto, o fornecimento de fresas de topo para usinagem de grafite projetadas com máxima resistência à abrasão e à poeira é imprescindível para a produção de eletrodos de eletroerosão. Se uma ferramenta não suportar essa erosão abrasiva contínua, ocorrerá um rápido desvio dimensional e um acabamento superficial abaixo das especificações. Controlar esse desgaste induzido pela poeira desde o início é a única maneira de garantir a consistência dos lotes dentro das tolerâncias rigorosas.
Usinagem de grafite com fresa de topo: técnicas de processamento e cenários de aplicação
Na manufatura de alta precisão, o processo de fresagem de grafite nunca é uma variável isolada. Trata-se de um desafio altamente sistêmico, onde a seleção da ferramenta, as estratégias de corte em alta velocidade e os acabamentos superficiais desejados operam como variáveis interdependentes. A otimização de parâmetros isoladamente, sem analisar a aplicação final de eletroerosão, invariavelmente leva à falha prematura da ferramenta.
Dados de campo comprovam que fresas de topo idênticas para usinagem de grafite apresentam ciclos de desgaste muito diferentes, dependendo do cenário de aplicação específico. Uma ferramenta que se destaca em perfilamento raso e aberto pode falhar catastroficamente ao passar para eletrodos de moldes com cavidades profundas. Definir essas condições de contorno específicas da aplicação durante o estágio inicial de programação CAM é imprescindível para o controle do processo.
Aplicação de ferramentas de fresagem de eletrodos de grafite na fabricação de eletrodos para eletroerosão.
Ao executar projetos de fresagem com eletrodo de grafite por eletroerosão (EDM), nosso principal objetivo de engenharia passa de maximizar as taxas de remoção de material para garantir a consistência geométrica absoluta. Como qualquer erro microscópico de usinagem no eletrodo de grafite se replica diretamente na cavidade do molde de aço durante a eletroerosão, a estabilidade da ferramenta é o fator crucial para a qualidade do molde.
Na produção, segmentamos nossas estratégias de corte: o desbaste concentra-se em manter tolerâncias de usinagem uniformes, enquanto o acabamento prioriza detalhes de cantos vivos e consistência da textura da superfície. Se suas ferramentas de corte de grafite sofrerem desgaste irregular, o cálculo preciso da compensação da folga da faísca da eletroerosão torna-se impossível. Essa instabilidade força ajustes manuais que comprometem a intercambialidade entre lotes.
Aplicação de fresas de grafite na indústria de moldes
Na indústria de moldes de precisão, as fresas de grafite são as principais ferramentas utilizadas para refinar detalhes complexos de cavidades e usinar estruturas com nervuras. Ao longo de centenas de ciclos de produção de cavidades de moldes, verificamos que a integridade estrutural da fresa de grafite determina diretamente a uniformidade da textura final da superfície usinada por eletroerosão.
Essas aplicações de fabricação de moldes exigem extrema estabilidade da ferramenta, principalmente ao perfilar superfícies curvas 3D complexas e nervuras finas e de paredes estreitas. Até mesmo vibrações harmônicas microscópicas na fresa de grafite podem transferir defeitos superficiais visíveis para a cavidade do molde queimado. Para mitigar esse risco, otimizamos os ângulos de contato da trajetória da ferramenta, em vez de confiar apenas na rigidez nominal da ferramenta.
Características da usinagem a seco de alta velocidade na usinagem CNC de grafite
Na usinagem CNC moderna de grafite, a usinagem a seco de alta velocidade é o padrão absoluto da indústria. Como o pó de grafite é altamente condutor e abrasivo, misturá-lo com os fluidos de corte líquidos tradicionais cria uma pasta espessa e destrutiva que causa curto-circuito nos componentes eletrônicos da máquina e acelera o desgaste abrasivo. Portanto, os sistemas de extração a vácuo de alta velocidade substituem completamente os fluidos de corte líquidos.
Este ambiente de corte a seco impõe um estresse térmico imenso na aresta de corte, exigindo velocidades de rotação extremamente altas e caminhos de evacuação de cavacos especializados. Se o pó de grafite se acumular em cavidades profundas, as partículas retidas se atritam contra a face de folga, aumentando exponencialmente as temperaturas de corte. Esse acúmulo de calor localizado desencadeia uma rápida degradação do revestimento e falha prematura da ferramenta.
Aplicação de fresas de grafite na usinagem de cavidades complexas de eletrodos
Ao programar cavidades complexas para eletrodos, a função de uma fresa de grafite passa de simples remoção de material para a manutenção de uma simetria geométrica perfeita. Ao usinar eletrodos com cavidades profundas, ranhuras estreitas ou degraus em múltiplos níveis, o programador CAM deve controlar simultaneamente os avanços axiais, os avanços radiais e as trajetórias de contato constante da ferramenta.
A experiência prática demonstra que essas operações complexas são extremamente sensíveis à deflexão e vibração da ferramenta. Se as vibrações de corte não forem controladas, mesmo fresas de topo de grafite revestidas com diamante de alta qualidade podem causar lascamento localizado nas bordas ou sulcos superficiais em transições de cantos vivos. Controlar essa dinâmica é fundamental para a produção de eletrodos de eletroerosão com zero defeitos.
Diferenças de usinagem entre materiais de grafite
A qualidade microestrutural do material de carbono escolhido determina o mecanismo de desgaste das fresas de grafite. A grafite isostática padrão apresenta uma distribuição uniforme de grãos, resultando em forças de corte previsíveis e padrões de desgaste estáveis. Por outro lado, a grafite POCO premium, projetada com densidades de partículas e microestruturas de grãos distintas, apresenta características de abrasão altamente complexas.
Testes comparativos em oficina revelam que parâmetros de corte idênticos produzem perfis de desgaste de flanco radicalmente diferentes nessas duas classes de materiais. Em vez de aplicar avanços e velocidades genéricos de manuais, engenheiros experientes devem ajustar os dados de corte com base na densidade específica do material, tamanho do grão e geometria do eletrodo para garantir uma estabilidade de usinagem previsível.
Parâmetros de usinagem CNC para grafite (parâmetros de corte e otimização)
Em ambientes CNC de alta velocidade, os parâmetros de usinagem nunca são valores estáticos e teóricos encontrados em tabelas do fabricante. Eles representam variáveis altamente dinâmicas que ditam diretamente a vida útil da ferramenta, a remoção volumétrica de material e o acabamento superficial. Na produção automatizada de eletrodos, mesmo pequenos ajustes na taxa de avanço podem alterar radicalmente o comportamento de desgaste da ferramenta e comprometer as tolerâncias dimensionais críticas.
Dados de campo comprovam que o intervalo de parâmetros ideal para fresas de topo para usinagem de grafite varia de acordo com a cinemática da máquina-ferramenta, a rigidez da fixação da peça e a densidade do material. Em vez de utilizar fórmulas rígidas e predeterminadas, programadores experientes devem estabelecer faixas de corte flexíveis. Esses valores de referência são então ajustados em tempo real com base no feedback acústico e na degradação real da aresta de corte na fábrica.
Velocidade de rotação recomendada (faixa de RPM) para fresas de topo para usinagem de grafite
Ao programar fresas de topo de grafite de alto desempenho, operamos consistentemente nas faixas superiores de RPM da capacidade do fuso da máquina. Aumentar as velocidades do fuso — especialmente ao utilizar ferramentas de microdiâmetro durante ciclos de fresamento de acabamento — reduz drasticamente a carga de cavacos por dente. Essa baixa carga de cavacos minimiza as forças de corte e evita fraturas frágeis catastróficas ao longo das arestas delicadas da peça.
No entanto, maximizar a rotação sem avaliar as vibrações harmônicas do fuso pode causar falha prematura da ferramenta. Em diversos projetos de usinagem de eletrodos por eletroerosão, observamos que baixas rotações aumentam as forças de corte e provocam lascamento das arestas, enquanto velocidades excessivas aceleram a delaminação do revestimento de diamante. Uma estratégia de velocidade do fuso em múltiplos estágios, personalizada para ciclos de desbaste e acabamento, proporciona a vida útil da ferramenta mais previsível.
Lógica de taxa de avanço para fresas de grafite
Para fresas de grafite de alta velocidade, a otimização da taxa de avanço (avanço por dente) é fundamental para a estabilidade do processo. Esse equilíbrio de parâmetros torna-se excepcionalmente crítico ao usinar cavidades complexas ou eletrodos de paredes finas. Uma taxa de avanço excessivamente agressiva introduz altas forças de deflexão, amplificando a vibração da ferramenta e induzindo erros severos na precisão dimensional.
Nossa lógica de programação determina que as taxas de avanço não devem ser calculadas apenas em função do diâmetro nominal da ferramenta. Em vez disso, o programador CAM deve equilibrar de forma holística o avanço radial, a profundidade de corte axial e a rigidez estrutural do conjunto da ferramenta. Para a fresagem de eletrodos de grafite de ultraprecisão, implementamos um controle adaptativo da taxa de avanço para reduzir dinamicamente as velocidades em transições de cantos agudos.
Usinagem a seco versus uso de fluido de corte com ferramentas de corte de grafite
Na usinagem CNC de grafite em larga escala, a usinagem a seco de alta velocidade combinada com extração a vácuo é o padrão absoluto da indústria. Como o grafite é altamente poroso e condutor de eletricidade, a aplicação de fluidos de corte líquidos padrão cria uma pasta de carbono abrasiva. Essa pasta entope os eixos da máquina, danifica as guias lineares e causa curto-circuito em componentes eletrônicos sensíveis.
Embora os sistemas de refrigeração a úmido sejam ocasionalmente modificados para dissipação de calor específica em cavidades profundas, recomendamos fortemente o resfriamento assistido por gás. A utilização de jatos de ar de alta pressão ou o fornecimento assistido por nitrogênio limpam a zona de corte de forma eficaz, sem contaminação por líquidos. Em última análise, o gerenciamento da vida útil de ferramentas de corte de grafite revestidas com diamante é muito mais controlável em um ambiente estritamente seco.
Otimização do percurso da ferramenta (estratégias de desbaste e acabamento)
Na execução de projetos de fresamento de grafite de precisão, a otimização personalizada da trajetória da ferramenta proporciona uma vida útil da ferramenta muito maior do que apenas o ajuste de parâmetros. Ao programar geometrias de eletrodos complexas, aplicar uma estratégia de corte uniforme nos ciclos de desbaste e acabamento é um erro crítico. Essa abordagem não leva em consideração as tensões residuais do material, resultando em severas irregularidades na microsuperfície.
Nosso procedimento operacional padrão divide a arquitetura CAM em fases distintas: desbaste de alta eficiência, focado na remoção consistente de cavacos, e acabamento dedicado, priorizando a textura da superfície e a nitidez geométrica. A implementação de uma trajetória de ferramenta trocoidal ou de engate constante durante o desbaste minimiza impactos mecânicos repentinos na fresa de grafite, garantindo a consistência do processo.
O impacto do controle de poeira na estabilidade da usinagem de grafite
Diagnósticos em campo revelam que o controle ineficiente da poeira de grafite é uma das principais causas, embora frequentemente ignorada, de falhas inesperadas em ferramentas. As partículas de grafite em suspensão no ar fazem mais do que comprometer a qualidade do ar na oficina mecânica; se não forem controladas, as finas partículas de carbono ficam retidas na zona de corte. As arestas de corte da ferramenta, então, remoem continuamente essas partículas, sofrendo forte atrito abrasivo.
Em produções em larga escala, um sistema de extração a vácuo ineficiente reduz drasticamente a vida útil de fresas de topo de grafite de alta qualidade. Ao instalar uma nova célula de usinagem CNC com fresas de grafite, avaliamos a velocidade de coleta de poeira com o mesmo rigor técnico aplicado às velocidades do fuso e às taxas de avanço. Uma evacuação de poeira superior é um pré-requisito absoluto para manter tolerâncias de usinagem previsíveis.
Guia para selecionar um fabricante de fresas de topo de grafite
Na produção em larga escala por eletroerosão (EDM), a avaliação criteriosa da cadeia de suprimentos de ferramentas de corte é uma etapa crucial que muitas oficinas só priorizam após enfrentarem custos elevados com rejeições de peças. Falhas de usinagem no local raramente decorrem apenas de erros de programação. Em vez disso, são frequentemente causadas por variações sutis na qualidade do substrato de metal duro, na adesão do revestimento ou na concentricidade geométrica introduzidas pelo fabricante da fresa de topo de grafite.
Nossa estratégia de fornecimento prioriza a repetibilidade entre lotes e a consistência da cadeia de suprimentos a longo prazo em detrimento do desempenho excepcional de uma única amostra de referência. Em aplicações de fresamento abrasivo de grafite, uma única execução de ferramenta altamente bem-sucedida não prova nada. A consistência estatística absoluta ao longo de milhares de ciclos é a única métrica que garante a produção estável e automatizada de eletrodos de eletroerosão de precisão.
Como selecionar um fabricante confiável de fresas de grafite
Ao auditar um fabricante de fresas de topo de grafite, sua principal métrica de qualificação deve ser a estabilidade da vida útil da ferramenta em operação, e não o preço unitário inicial. Implementamos protocolos rigorosos de controle de qualidade, realizando testes contínuos de vida útil da ferramenta usando lotes idênticos de fresas de topo de grafite. Esses testes nos permitem acompanhar as curvas de degradação da retenção de fio e identificar anomalias de fabricação precocemente.
Além disso, avaliamos proativamente as ferramentas candidatas em densidades de carbono bastante diferentes, realizando testes comparativos específicos com grafite isostático padrão e grafite POCO ultradenso. Se a consistência de ponta de um fornecedor oscilar drasticamente na transição entre essas estruturas de materiais, o desqualificamos de projetos de eletrodos aeroespaciais e médicos de alta tolerância.
Normas de fabricação para ferramentas de corte de grafite de alta qualidade (precisão, excentricidade e revestimento)
Em aplicações de moldes e matrizes de alta precisão, os padrões rigorosos de fabricação das suas ferramentas de corte de grafite determinam a qualidade máxima de superfície que você pode alcançar. Por exemplo, se um fabricante de ferramentas permitir tolerâncias amplas na precisão de excentricidade do eixo, o conjunto resultante gerará vibrações cíclicas em altas rotações. Essa microvibração prejudica o acabamento superficial e acelera o desgaste da ferramenta.
Nossas análises laboratoriais revelam que a distribuição uniforme do revestimento de película fina e a preparação precisa da aresta de corte exercem um impacto maior na longevidade da ferramenta do que o próprio substrato de metal duro bruto. Consequentemente, ao adquirir fresas de topo de alta qualidade para usinagem de grafite, verificamos os relatórios de inspeção de microgeometria do fornecedor, as certificações de balanceamento dinâmico e as classificações de adesão do revestimento de diamante.
Capacidade de personalização OEM/ODM para fresas de grafite
Geometrias de eletrodos complexas e multiaxiais frequentemente exigem fresas de grafite personalizadas de fabricantes de equipamentos originais (OEM/ODM) em vez de ferramentas padrão disponíveis no mercado. Geometrias padrão muitas vezes não oferecem a folga necessária na haste ou os alívios específicos no pescoço. Essa limitação torna-se bastante evidente ao usinar cavidades profundas não padronizadas ou ao perfilar eletrodos complexos com ângulos de inclinação negativos.
Ao entrevistar potenciais parceiros de ferramentas, priorizamos fabricantes com capacidades de integração vertical, que vão desde a síntese de geometria proprietária até a deposição interna de filmes finos. Se um fornecedor simplesmente retifica carboneto de acordo com um projeto fornecido, sem oferecer feedback de engenharia ou contribuições para a otimização do percurso da ferramenta, ele não poderá dar suporte adequado a projetos de desenvolvimento de alto nível.
Variações entre fresas de topo revestidas de diamante para grafite
Ao testar em campo fresas de topo diamantadas para grafite, os principais diferenciais entre os fabricantes de primeira linha e os de segunda linha se manifestam em três áreas: densidade do revestimento nanocristalino, adesão química e estabilidade uniforme ao desgaste. Esses indicadores de qualidade, muitas vezes ocultos, tornam-se extremamente evidentes durante operações prolongadas e contínuas de fresamento a seco.
Observamos frequentemente ferramentas de qualidade inferior que cortam perfeitamente durante os primeiros trinta minutos, mas sofrem delaminação repentina do diamante ou arredondamento rápido da aresta durante o acabamento intermediário. Essa falha catastrófica compromete instantaneamente a consistência da usinagem. A verdadeira segurança do processo exige olhar além da nitidez inicial e mapear as tendências de desgaste previsíveis ao longo de toda a vida útil da ferramenta.
Análise das vantagens da cadeia de suprimentos para fresas de topo para usinagem de grafite na China
Nossas avaliações longitudinais de redes globais de ferramentas indicam que o ecossistema de manufatura chinês para fresas de topo para usinagem de grafite oferece vantagens distintas em termos de prazos de prototipagem rápidos e flexibilidade agressiva de personalização. Essas características da cadeia de suprimentos são excepcionalmente valiosas para projetos de usinagem de eletrodos por eletroerosão (EDM) em lotes de pequeno a médio porte e com ritmo acelerado.
No entanto, ao adquirir ferramentas de corte de grafite de nível industrial dessa região, as equipes de compras devem implementar filtros rigorosos de garantia de qualidade para levar em conta as grandes variações no nível de maturidade da fabricação. Ainda existem lacunas significativas entre as fábricas em relação ao rastreamento de matéria-prima, controles de revestimento especializados e padrões de inspeção óptica final. As parcerias devem ser validadas por meio de testes rigorosos em lote, em vez de se basearem em alegações de marketing geográficas.
Problemas comuns e análise de falhas em fresas de topo de grafite
Na produção automatizada de eletrodos de grafite e em projetos de moldes de precisão, as falhas de ferramentas raramente são anomalias aleatórias. Embora uma fresa possa parecer quebrar ou perder o fio repentinamente, uma análise minuciosa pós-mortem geralmente revela os efeitos cumulativos de variáveis não controladas. Esses catalisadores ocultos variam desde a extração de poeira inadequada até pequenas descontinuidades na trajetória da ferramenta.
Se sua oficina frequentemente enfrenta problemas como vida útil irregular da ferramenta, desvio dimensional ou acabamento superficial fosco e insatisfatório durante a usinagem de aço carbono, uma inspeção completa é necessária. Os operadores devem olhar além da própria ferramenta de corte e auditar sistematicamente toda a cadeia de usinagem. Esse processo isola as causas técnicas da degradação prematura.
Análise do desgaste acelerado em fresas de grafite
O principal fator que causa o desgaste acelerado em fresas de grafite raramente é a baixa qualidade de fabricação da ferramenta. Em vez disso, geralmente resulta de uma grande incompatibilidade entre os parâmetros de usinagem ativos e a densidade microestrutural do bloco de carbono. Por exemplo, baixas velocidades de rotação induzem forças de corte erráticas, enquanto taxas de avanço excessivas sobrecarregam a aresta de corte frágil.
Se suas fresas de topo de metal duro com grafite apresentarem desgaste prematuro, você deve verificar imediatamente a configuração de carga de cavacos por dente. Ao fazer a transição para grafite isostático denso, uma tabela de parâmetros genéricos não funcionará, causando atrito rápido na camada de diamante. Calibrar a faixa de RPM para corresponder à classe de carbono específica estabiliza a retenção de fio e prolonga a vida útil da ferramenta.
Problemas de lascamento e quebra com ferramentas de corte de grafite
Durante os ciclos de fresamento por eletroerosão de precisão, o lascamento geralmente se manifesta em duas junções críticas: a entrada inicial do material ou as transições em curvas de alta velocidade. Essas falhas apontam diretamente para deficiências na rigidez estrutural, erros de concentricidade do fuso ou picos angulares repentinos na trajetória da ferramenta CAM. Raramente são causadas por falta de resistência do material da ferramenta.
Se suas ferramentas de corte de grafite sofrem com lascamento frequente, verifique se há excesso de deslocamento radial e falta de suavização dos arcos de canto. Além disso, reduzir a projeção da ferramenta no porta-ferramentas minimiza as altas forças de deflexão que quebram fresas de pequeno diâmetro. Esses erros sistêmicos devem ser eliminados do seu programa CAM para estabilizar a produção.
Vida útil reduzida da ferramenta causada pela poeira de grafite na usinagem
O monitoramento em campo em centros de usinagem CNC automatizados de grafite comprova que a poeira de carbono ambiente é uma variável de desgaste severamente subestimada. Se a sucção a vácuo diminuir, a poeira fina de grafite fica retida dentro da zona de corte ativa, atuando como um abrasivo secundário altamente destrutivo. Essa poeira retida desgasta continuamente a face de folga da ferramenta.
Se suas fresas de topo de grafite perderem o fio de corte prematuramente, mesmo com parâmetros inalterados, verifique imediatamente a velocidade do fluxo de ar (CFM) do seu aspirador. Em produções em lote de alto volume, otimizar a eficiência da remoção de poeira traz benefícios imediatos. Uma remoção eficiente de poeira estabiliza as temperaturas na zona de corte e aumenta instantaneamente a vida útil da ferramenta.
Soluções para acabamento superficial deficiente
Acabamentos superficiais abaixo da especificação em eletrodos de grafite geralmente se apresentam como uma aparência cinza fosca irregular, marcas de ferramenta acentuadas ou sulcos localizados. Esses defeitos visuais estão diretamente ligados à vibração harmônica de alta frequência, à alimentação instável e ao arredondamento localizado da aresta de corte. A identificação precoce desses indicadores evita a produção de componentes de eletroerosão fora da tolerância.
Ao solucionar problemas de rugosidade superficial inadequada, inspecione três áreas específicas de engenharia: degradação da vida útil da ferramenta, micro-paradas do percurso da ferramenta CAM e concentricidade do fuso. Em ambientes de produção, esses fatores mecânicos frequentemente apresentam um efeito negativo combinado. Corrigir o desalinhamento do fuso e garantir percursos de fresamento com engate contínuo restaurará rapidamente um acabamento superficial impecável e reflexivo.
Como prolongar a vida útil das fresas de topo de grafite de metal duro
Prolongar a vida útil das fresas de topo de metal duro com grafite exige dominar a estabilidade geral do processo, em vez de ajustar um único parâmetro. Equilibrar as cargas de corte mecânicas, maximizar a eficiência do vácuo seco e separar rigorosamente os ciclos de desbaste dos de acabamento preserva diretamente a integridade da aresta de corte. Essas práticas padrão protegem o investimento em ferramentas ao longo de longos períodos de produção.
Para maximizar a vida útil de suas fresas de topo para usinagem de grafite, implemente trajetórias de desbaste trocoidal e otimize suas relações de avanço/velocidade. Esses ajustes sutis de CAM minimizam o estresse de impacto localizado no revestimento de diamante, proporcionando desgaste previsível sem a necessidade de substituição completa do sistema de ferramentas. Ao analisar em conjunto as classes de materiais específicas e os projetos, podemos otimizar o conjunto de parâmetros para sua fábrica.






