


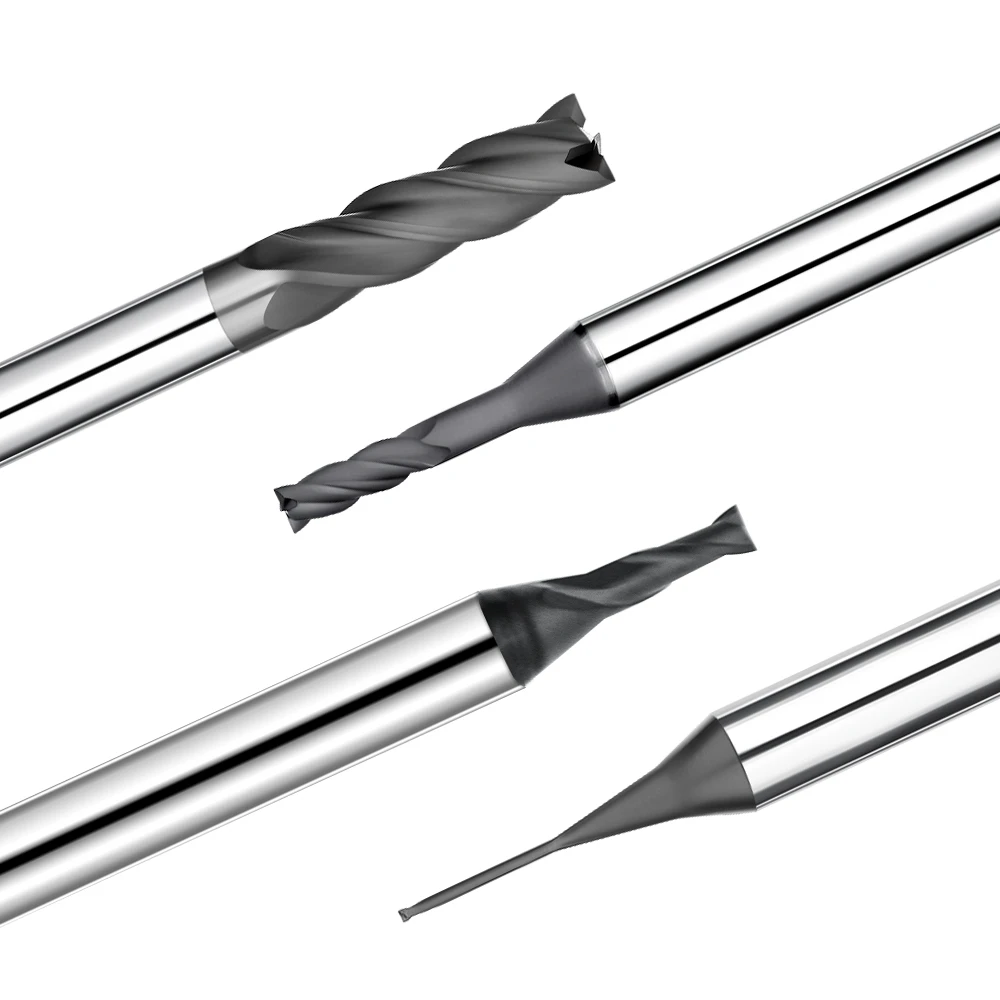
Durante uma produção piloto de eletrodos de grafite para eletroerosão (EDM) para um cliente europeu, deparamo-nos com um gargalo inesperado. O problema não era a precisão da nossa máquina de cinco eixos nem os percursos de ferramenta programados. Em vez disso, enfrentávamos um ponto de falha oculto: uma queda drástica e não linear na vida útil da ferramenta, caracterizada por lascamento repentino das arestas e falha catastrófica.
O desempenho variou drasticamente entre os diferentes lotes, mesmo utilizando parâmetros de processo e estratégias de trajetória de ferramenta idênticos. Algumas ferramentas sofreram microlascamento durante o desbaste, enquanto outras apresentaram falha total do revestimento durante o acabamento. Esse desgaste acelerado da ferramenta foi causado por uma combinação destrutiva de abrasão por pó de grafite, acúmulo de calor de corte e condições de usinagem a seco.
Encontramos esses problemas repetidamente ao processar grafite isotrópico de alta densidade. As fresas de metal duro tradicionais simplesmente não conseguem manter uma vida útil consistente nesses ambientes. Mesmo após otimizar a velocidade do fuso, a taxa de avanço e a profundidade de corte (DoC), apenas adiamos a falha da ferramenta em vez de resolvê-la.
A grande descoberta ocorreu quando comparamos sistematicamente fresas de topo revestidas de diamante com ferramentas de metal duro convencionais. Ao redefinir os parâmetros de aplicação para ferramentas revestidas de diamante, estabelecemos um processo de usinagem CNC estável e repetível. Essa abordagem sistêmica reduz drasticamente as taxas de desgaste da ferramenta e melhora a consistência do acabamento superficial na fabricação de moldes e na produção de eletrodos para eletroerosão.
Em última análise, o sucesso na usinagem de grafite não se resume apenas à escolha da melhor fresa . Requer um sistema coeso e integrado que sincronize a geometria da ferramenta, a resistência ao desgaste do revestimento de diamante e a sua estratégia geral de usinagem.
Se você está enfrentando problemas com a vida útil inconsistente da ferramenta ou com a falha prematura do revestimento de diamante, otimizar um único parâmetro não resolverá o problema. É preciso reexaminar todo o seu sistema de usinagem. Será que a ferramenta de corte é realmente o único problema?
Análise dos principais mecanismos por trás do desgaste da ferramenta na usinagem de grafite
Ao longo de nossa extensa experiência com projetos de usinagem de eletrodos de grafite, os dados mostram que as ferramentas de corte raramente falham abruptamente. Em vez disso, sofrem uma degradação microscópica contínua que compromete progressivamente a estabilidade dimensional. Essa erosão sutil é especialmente agressiva no processamento de materiais de grafite isostáticos de alta densidade, onde até mesmo pequenas alterações geométricas comprometem as tolerâncias da peça.
Definimos esse fenômeno como um processo de instabilidade cumulativa, e não como uma falha de parâmetro único. Ele representa uma sinergia destrutiva entre as propriedades da matéria-prima, as partículas em suspensão no ar e as condições de corte a seco. Isso explica por que a mesma ferramenta pode apresentar uma vida útil extremamente inconsistente em diferentes oficinas mecânicas de clientes.
Por que a usinagem de grafite causa desgaste rápido da ferramenta
Durante nossas primeiras produções em larga escala de eletrodos para eletroerosão, nosso principal gargalo era o severo desgaste abrasivo na aresta de corte da ferramenta. Embora o grafite em massa tenha baixa dureza, sua estrutura microgranular atua como uma matriz abrasiva contínua durante a formação de cavacos. Em altas velocidades de rotação, essas partículas desprendidas provocam milhões de microcortes na aresta da ferramenta, tornando esse o principal obstáculo para a redução do desgaste da ferramenta na usinagem de grafite.
Aprendemos rapidamente que não deveríamos culpar problemas de qualidade das ferramentas ou marcas específicas por essa rápida degradação. A troca de fornecedores, mantendo a mesma estratégia de corte legada, resultou em padrões de falha idênticos e previsíveis. Nossos dados de campo comprovam que o desgaste é fundamentalmente ditado pela interação entre a física do material e o contato da ferramenta, e não por uma única variável.
O impacto da poeira de grafite no desgaste das ferramentas de corte
Na linha de produção, os operadores de máquinas frequentemente subestimam a natureza destrutiva da poeira de grafite em suspensão no ar. Observamos rotineiramente que mesmo sistemas de extração de poeira de alta velocidade deixam milhões de micropartículas suspensas diretamente na zona de corte. Impulsionadas por vórtices de alta velocidade ao redor do fuso, essas partículas se alojam diretamente na interface de contato entre a ferramenta e a peça.
Esse ambiente agressivo desencadeia um padrão distinto de abrasão por pó de grafite: uma faixa de desgaste altamente uniforme em toda a face de folga da ferramenta, em vez de lascamento localizado. Quando identificamos essa faixa de desgaste uniforme, isso indica que o acúmulo de poeira ambiental — e não os parâmetros de corte programados — tornou-se o principal fator limitante da vida útil da ferramenta.
A relação entre a usinagem de grafite seco e a vida útil da ferramenta.
Na grande maioria dos nossos projetos, a usinagem a seco de grafite é o padrão de processo obrigatório. A eliminação de fluidos de corte líquidos é necessária para evitar a formação de lodo, proteger a estrutura porosa da grafite e manter uma extração a vácuo eficaz. No entanto, do ponto de vista da vida útil da ferramenta, a remoção de fluidos representa um comprometimento significativo para o ecossistema de corte.
Sem um meio líquido, o principal problema não é o choque térmico, mas sim a total incapacidade de remover os detritos microscópicos da zona de corte. Consequentemente, a ferramenta continuamente recorta e retifica as partículas abrasivas presas na ranhura, acelerando a microabrasão na superfície da ferramenta. Esse efeito de reciclagem prejudicial se multiplica exponencialmente ao usinar estruturas com cavidades profundas ou nervuras estreitas.
Modos comuns de falha de ferramentas na usinagem CNC de grafite
Após milhares de horas de auditoria em linhas de usinagem CNC de grafite, classificamos a falha de ferramentas em dois modos principais: desgaste gradual da aresta (perda de fio) e lascamento catastrófico. O desgaste gradual da aresta se desenvolve de forma previsível durante longos períodos de operação estável, manifestando-se como uma variação lenta e controlável nas dimensões da peça ao longo do tempo.
Por outro lado, o lascamento ocorre instantaneamente devido a concentrações de tensão localizadas durante picos repentinos na taxa de avanço ou mudanças abruptas na trajetória da ferramenta. Isso é comum ao entrar em cavidades complexas ou cantos agudos de 90 graus. Nossa experiência mostra que essas falhas não acontecem isoladamente; elas resultam da dinâmica combinada da geometria da ferramenta, da evacuação de cavacos e da estabilidade do processo.
Lógica de seleção de ferramentas para sistemas de usinagem de grafite
Em nossa vasta experiência prática com projetos de usinagem de eletrodos de grafite, aprendemos que a configuração ideal das ferramentas raramente é determinada no papel. Em vez disso, ela precisa ser refinada por meio de cortes de teste iterativos e análises rigorosas de falhas. Para projetos de eletrodos de eletroerosão de alta precisão, testamos rotineiramente diversas estratégias de ferramentas com base em especificações idênticas do projeto para garantir a estabilidade do processo a longo prazo.
A aplicação prática demonstra que a seleção de ferramentas vai muito além da simples resistência ao desgaste. Trata-se de um processo de engenharia de decisão abrangente que deve equilibrar a microestrutura do material, sistemas de revestimento avançados, geometria da aresta de corte e cadência de usinagem. Durante ciclos prolongados de usinagem sem supervisão, um pequeno desvio em qualquer uma dessas variáveis pode resultar em desvios dimensionais severos e acabamentos superficiais inadequados.
Critérios de seleção para as melhores fresas de topo para grafite
Ao escolher as melhores fresas para grafite , muitos programadores cometem o erro de se concentrarem apenas na afiação inicial. Em um ambiente de usinagem de grafite altamente abrasivo, a verdadeira longevidade da ferramenta depende inteiramente do mecanismo de resistência ao desgaste do substrato. Sob condições de corte a seco em alta velocidade, a capacidade da aresta de corte de resistir à microabrasão contínua é muito mais crítica do que uma aresta extremamente afiada.
Após compararmos diversos projetos estruturais em dezenas de projetos turnkey de clientes, descobrimos que fatores sutis determinam a estabilidade da vida útil da ferramenta na usinagem de grafite. Especificamente, o brunimento de arestas microengenheirado, ângulos de canal especializados e métodos proprietários de adesão de revestimentos são determinantes para o sucesso. Por isso, nunca nos baseamos em uma única especificação de catálogo; validamos cada escolha de ferramenta por meio de ciclos de usinagem em tempo real.
Análise comparativa: fresas de metal duro versus ferramentas revestidas de diamante para grafite
Em nossos primeiros lotes de produção, frequentemente utilizávamos fresas de metal duro padrão para economizar nos custos iniciais de ferramentas. No entanto, durante a usinagem contínua de grafite, observamos inconsistências significativas na vida útil da ferramenta, com taxas de desgaste acelerando exponencialmente ao cortar grafite de alta densidade ou cavidades profundas. Esses ciclos de desgaste erráticos se tornam um grande problema durante a produção em lotes de alto volume.
Em contraste, as ferramentas revestidas de diamante para grafite oferecem estabilidade incomparável contra mecanismos de desgaste abrasivo. Elas retardam significativamente o desgaste das arestas de corte e mantêm a integridade geométrica durante operações de usinagem a seco exigentes. No entanto, sempre lembramos aos clientes que essas ferramentas de alta qualidade são extremamente sensíveis à dinâmica do processo; taxas de avanço inadequadas ou trajetórias de ferramenta irregulares podem causar delaminação prematura do revestimento.
Por que as fresas de topo revestidas de diamante são essenciais para a usinagem de grafite
Ao longo de anos executando projetos complexos de usinagem com eletrodos de eletroerosão, estabelecemos uma base clara: fresas de topo revestidas de diamante são essenciais para a usinagem estável de grafite. Elas são indispensáveis no processamento de materiais de densidade média a alta e superfícies curvas 3D complexas que exigem acabamentos espelhados.
No entanto, nunca consideramos os revestimentos de diamante como uma solução milagrosa por si só. Em oficinas reais, o desempenho dessas ferramentas depende muito da rigidez do sistema de usinagem — incluindo as vibrações do fuso da máquina-ferramenta, a velocidade de extração de poeira e o controle de avanço. Se a configuração não for rígida o suficiente ou permitir o acúmulo de poeira, mesmo a ferramenta de alto desempenho mais cara apresentará falhas prematuras.
Fresas de topo revestidas com PCD versus fresas de topo revestidas com diamante para usinagem de grafite
Para projetos especializados de clientes dos setores aeroespacial e automotivo com exigências de tolerância extrema, comparamos soluções de ferramentas de PCD com fresas de topo revestidas com diamante por deposição química de vapor (CVD). Os dados revelam que, embora as ferramentas de PCD ofereçam vida útil incomparável em condições perfeitamente rígidas, elas exigem parâmetros de usinagem incrivelmente rigorosos e estreitos.
Nossos dados de engenharia indicam que as ferramentas de PCD são mais adequadas para linhas de produção altamente padronizadas e de alto volume com configurações dedicadas, enquanto as fresas de topo revestidas de diamante oferecem versatilidade superior para oficinas com alta variedade de peças. Geralmente, preferimos as opções revestidas de diamante como nossa principal recomendação, pois elas toleram muito melhor as variações reais nas condições de operação.
O impacto da densidade da grafite (grafite isotrópica) na seleção de ferramentas
Ao usinar grafite isotrópico e diversos materiais de grafite isostático fornecidos por clientes globais, observamos que a densidade do material determina o comportamento da ferramenta. Sob parâmetros de usinagem idênticos, os tipos de grafite de alta densidade aceleram o desgaste da face de folga devido ao atrito intenso, enquanto os tipos porosos de baixa densidade provocam lascamento severo das arestas e rasgos na superfície.
Consequentemente, nossa estratégia de engenharia de aplicação rejeita uma abordagem genérica; combinamos meticulosamente as geometrias das ferramentas e as especificações de revestimento com a densidade específica do grafite. Para projetos de eletrodos de alta precisão, a simples troca para um lote de material ou fornecedor diferente pode alterar completamente o perfil de desgaste da ferramenta, exigindo uma reavaliação imediata da escolha da fresa.
Vantagens técnicas das fresas de topo revestidas de diamante para usinagem de grafite
Em nossa experiência prática com pedidos de usinagem de eletrodos de grafite em grande volume, as vantagens técnicas dos revestimentos de diamante estão longe de serem teóricas. Validamos esses parâmetros de desempenho em diversas rodadas de testes de corte rigorosos e comparativos. O verdadeiro valor dessas ferramentas torna-se inegavelmente claro ao usinar grafite isostático de alta densidade sob prazos de produção apertados.
Nossa equipe de engenharia prioriza a consistência do processo durante a usinagem contínua em detrimento de métricas esporádicas de pico de vida útil da ferramenta. Em projetos de usinagem por eletroerosão (EDM) de longo ciclo, a resistência do revestimento de diamante à natureza altamente abrasiva do grafite proporciona ciclos de desgaste previsíveis. Essa previsibilidade permite que as oficinas programem as trocas de ferramentas com precisão, desde que os parâmetros do processo permaneçam dentro dos limites estabelecidos.
Mecanismo de resistência ao desgaste de fresas de topo revestidas de diamante para grafite
Quando comparamos pela primeira vez vários revestimentos avançados, as diferenças mais marcantes apareceram na aresta de corte. Enquanto as ferramentas padrão ou sem revestimento sofrem um desgaste rápido e progressivo durante a usinagem de grafite, as fresas de topo revestidas com diamante exibem uma taxa de desgaste abrasivo significativamente mais lenta e uniforme. Esse perfil de desgaste distinto torna-se altamente evidente durante longos períodos de produção ininterrupta.
Mecanicamente, esse revestimento antiabrasivo especializado não impede completamente o desgaste do material; em vez disso, protege o substrato de carboneto do impacto direto. Mesmo em ambientes com alta concentração de poeira, a erosão da aresta de corte ocorre de forma gradual e linear. Essa degradação controlada é um dos pilares de nossas estratégias de engenharia para o controle do desgaste da ferramenta na usinagem de grafite.
Estabilidade de fresas de topo revestidas de diamante em usinagem de alta velocidade
A maioria dos projetos modernos de usinagem de grafite exige altas velocidades de rotação do fuso para obter acabamentos superficiais impecáveis e tempos de ciclo competitivos. Nessas condições exigentes de alta velocidade, as ferramentas de metal duro padrão frequentemente sofrem com vibração harmônica e microlascamento, enquanto as fresas de topo revestidas de diamante oferecem desempenho altamente previsível e controlável.
No entanto, precisamos abordar uma realidade comum na fábrica: altas velocidades de rotação do fuso não garantem automaticamente uma vida útil prolongada da ferramenta. Se a taxa de avanço e a estratégia de trajetória da ferramenta não forem compatíveis, o acúmulo localizado de calor ou a formação de lascas ainda ocorrerão, mesmo com uma ferramenta de alta qualidade. É por isso que sempre avaliamos essas ferramentas como um componente de uma estratégia holística de usinagem CNC de grafite.
O impacto da espessura do revestimento na vida útil da ferramenta de usinagem de grafite
Ao realizar testes comparativos de vida útil de ferramentas, a espessura do revestimento é uma variável sutil que os programadores facilmente negligenciam, mas que determina o sucesso no mundo real. Em diversos projetos turnkey, descobrimos que revestimentos de diamante ultra-espessos apresentavam um desempenho inicial excelente, mas sua estabilidade de adesão durante usinagem contínua prolongada era inferior às opções de espessura média.
Com base em nossos dados sobre otimização da vida útil da ferramenta para usinagem de grafite, uma camada mais espessa nem sempre é melhor. Em vez disso, a espessura da camada de diamante deve ser precisamente equilibrada com a tenacidade do substrato e as forças de corte. Em cenários de usinagem com altas taxas de avanço, frequentemente modificamos a macrogeometria da ferramenta para favorecer a estabilidade da adesão do revestimento, um ajuste crítico na produção em larga escala de eletrodos para eletroerosão.
Por que as ferramentas revestidas de diamante para grafite podem prolongar significativamente a vida útil da ferramenta
Em centenas de aplicações de produção em massa para clientes, documentamos um padrão de dados claro e repetível. Sob condições de usinagem altamente estáveis, ferramentas revestidas com diamante para grafite podem facilmente estender a vida útil da ferramenta em várias centenas por cento em comparação com o metal duro sem revestimento. Essa extensão da vida útil é especialmente notável ao usinar grafite de alta densidade ou cavidades complexas.
Sempre enfatizamos aos nossos clientes que essa extensão da vida útil da ferramenta não é linear. Ela atua como um multiplicador de desempenho significativo, mas apenas dentro de uma faixa de operação estável. Assim que o processo apresentar problemas de evacuação de poeira ou cargas de choque excessivas devido a uma trajetória de ferramenta inadequada, essa vantagem de longevidade desaparece. A verdadeira otimização exige que a vida útil da ferramenta seja tratada como um produto do controle geral do processo de usinagem de grafite.
Controle de riscos relacionados à delaminação do revestimento na usinagem de grafite
Nas anomalias de usinagem que analisamos para nossos clientes, a delaminação do revestimento é um modo de falha raro, porém altamente destrutivo. Normalmente, ela é desencadeada por cargas de impacto extremas e localizadas ou picos repentinos na taxa de avanço, manifestando-se como o desprendimento localizado da camada de diamante. Uma vez que o revestimento se desprende, o substrato de metal duro exposto sofre falha rápida da ferramenta em questão de segundos.
Com base em nossa análise forense de falhas de ferramentas na usinagem de grafite, a delaminação geralmente resulta de choques severos no processo, e não da baixa qualidade do revestimento. Consequentemente, ao solucionar problemas, avaliamos a suavidade da trajetória da ferramenta, as flutuações da carga de corte e a resposta dinâmica da máquina-ferramenta. Simplesmente trocar a marca da ferramenta sem corrigir a tensão mecânica subjacente não resolverá o problema principal.

Otimização dos parâmetros de usinagem CNC para grafite
Com nossa vasta experiência na execução de diversos projetos de usinagem de eletrodos de grafite, sabemos que a otimização dos parâmetros de usinagem CNC determina a estabilidade da vida útil da ferramenta. Frequentemente, a falha prematura não é causada por uma ferramenta de corte defeituosa. Em vez disso, resulta de um desequilíbrio entre a velocidade do fuso, a taxa de avanço e a profundidade de corte, o que causa desgaste rápido e prematuro da ferramenta.
Baseado na realidade da produção, a otimização de parâmetros é um processo de balanceamento dinâmico, em vez da aplicação de valores rígidos de catálogo. Geometrias distintas — como eletrodos de cavidade profunda, paredes microfinas ou contornos de alta velocidade — exigem combinações de parâmetros personalizadas. Sem essa abordagem sob medida, manter um desempenho consistente é praticamente impossível, mesmo com o uso de fresas de topo diamantadas de alta qualidade.
Estratégias para otimizar a velocidade do fuso
Em nossos sistemas turnkey, identificar a velocidade ideal do fuso exige equilibrar a densidade exata da grafite com o diâmetro de corte da ferramenta. Durante processos complexos de usinagem por eletroerosão (EDM), observamos rotineiramente que velocidades excessivamente baixas induzem cortes instáveis e lascamento. Por outro lado, velocidades excessivamente altas aceleram o desgaste da aresta de corte, um fenômeno destrutivo que se intensifica se a evacuação de poeira não tiver a velocidade adequada.
Consequentemente, ao gerenciar a vida útil da ferramenta na usinagem de grafite, nossa equipe de engenharia nunca se baseia em uma única regra prática de RPM. Em vez disso, realizamos breves cortes de teste para identificar o ponto ideal onde as vibrações harmônicas se estabilizam. Manter uma velocidade de rotação estável e livre de vibrações é muito mais importante do que buscar o RPM máximo, especialmente quando se trata de proteger ferramentas caras revestidas de diamante.
Determinar a taxa de alimentação adequada
Ao programar lotes de usinagem de grafite em grande volume, a taxa de avanço é um parâmetro de grande impacto que os engenheiros frequentemente calculam incorretamente. Em um esforço equivocado para reduzir drasticamente os tempos de ciclo, muitos programadores inicialmente aumentam a taxa de avanço ao máximo. Essa abordagem agressiva inevitavelmente provoca uma aceleração drástica no desgaste da ferramenta e destrói os perfis das arestas de corte.
Nossos dados de aplicação comprovam que a taxa de avanço deve ser determinada pela rigidez da ferramenta e pela estabilidade da trajetória, e não pela velocidade bruta. Para usinagem de eletrodos de alta precisão, frequentemente reduzimos a taxa de avanço intencionalmente durante transições críticas. Essa redução estratégica protege detalhes finos, garante qualidade de borda superior e proporciona uma vida útil da ferramenta muito mais previsível.
Influência da profundidade de corte na vida útil de fresas de topo diamantadas
Nossos testes internos de benchmarking comprovam consistentemente que a profundidade de corte (DoC) impacta diretamente a vida útil total das fresas de topo diamantadas. Especialmente durante a usinagem de cavidades profundas ou fresamento de cavidades, profundidades de corte axiais ou radiais excessivas causam deflexão lateral da ferramenta. Essa tensão mecânica compromete a estabilidade da aresta de corte e acelera a formação de lascas.
Na produção, utilizamos sistematicamente uma abordagem de corte em camadas para distribuir as cargas mecânicas uniformemente ao longo das ranhuras, em vez de executar ranhuras de profundidade total. Embora o corte em camadas com múltiplas passagens aumente ligeiramente o tempo bruto de usinagem, o enorme retorno em termos de estabilidade do processo e vida útil da ferramenta compensa amplamente os ciclos extras.
Lógica de decisão: usinagem a seco de grafite versus resfriamento por jato de ar
Em nossas instalações de produção, a usinagem a seco é o processo padrão para o manuseio de blocos de grafite. No entanto, para aplicações específicas que exigem cavidades profundas, integramos o resfriamento por jato de ar de alta pressão para auxiliar na evacuação de cavacos e poeira. A principal diferença reside não na redução térmica, mas sim na capacidade de controle ativo de poeira do seu sistema.
Do ponto de vista da otimização da vida útil da ferramenta, a remoção estratégica de poeira assistida por ar remove partículas abrasivas da zona de corte, reduzindo o desgaste da aresta de corte. No entanto, um fluxo de ar descontrolado ou mal direcionado pode gerar vibrações harmônicas na ferramenta. Sua decisão deve ser baseada em uma avaliação completa da estrutura da sua máquina e do sistema de aspiração.
Prevenção de danos às ferramentas causados por vibração na usinagem CNC de grafite
Em centenas de casos de resolução de problemas que analisamos, a vibração estrutural se destaca como um catalisador oculto para falhas catastróficas de ferramentas. Ao operar com ferramentas de corte com grandes saliências ou trajetórias 3D complexas, pequenas vibrações harmônicas se amplificam rapidamente. Essa instabilidade inevitavelmente se manifesta como lascamento prematuro das arestas de corte e um acabamento superficial severamente degradado.
Para dominar o controle do processo de usinagem de grafite, nossa estratégia de mitigação de vibração visa três áreas distintas: minimizar o comprimento de projeção da ferramenta, otimizar a suavidade da trajetória da ferramenta e equilibrar as cargas de corte. Somente quando essas variáveis mecânicas são estabilizadas é que as ferramentas premium revestidas de diamante podem atingir sua vida útil completa, em vez de sofrer desgaste prematuro devido à vibração.
Controle de trajetória e processo para ferramentas revestidas de diamante na usinagem de grafite
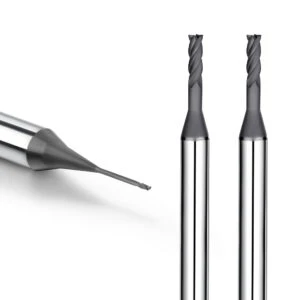
Ao longo de nossa extensa trajetória gerenciando projetos de usinagem de eletrodos de grafite e moldes de precisão, a programação do percurso da ferramenta e o controle do processo ditam a estabilidade final da usinagem. Mesmo utilizando fresas de altíssimo desempenho, um percurso de ferramenta mal projetado causará desgaste anormal localizado. Também cria variações imprevisíveis na qualidade da aresta de corte, que podem comprometer a estabilidade de componentes com tolerâncias rigorosas.
Em ambientes de produção, consideramos o controle de trajetória CAM como o núcleo oculto de todo o sistema de usinagem de grafite . Ele governa diretamente a distribuição das forças de corte e determina os impactos mecânicos gerados quando a aresta de corte entra em contato com o material bruto. Para usinagem complexa de cavidades de eletrodos por eletroerosão (EDM), a estratégia de trajetória da ferramenta é frequentemente mais crítica do que a própria seleção da ferramenta.
A importância da otimização da trajetória da ferramenta em sistemas de usinagem de grafite
Durante a produção em tempo real, a otimização avançada da trajetória da ferramenta serve como a principal variável de software para garantir a estabilidade da usinagem a longo prazo. Ao processar materiais de grafite de alta densidade e alta abrasividade, movimentos descontínuos ou mudanças abruptas de vetor desencadeiam severas concentrações de carga. Esses picos de força localizados degradam a geometria da aresta de corte e aceleram o desgaste da ferramenta.
Uma análise comparativa em diversos projetos turnkey de clientes mostra que a utilização da mesma fresa de topo diamantada sob diferentes estratégias de trajetória resulta em variações significativas na vida útil da ferramenta. Consequentemente, nossos engenheiros de aplicação priorizam a otimização da suavidade da trajetória, a programação de loops tangenciais de entrada e saída e o balanceamento das taxas de remoção de material localizadas em toda a zona de usinagem, em vez de simplesmente ajustar as taxas de avanço e velocidade.
Estratégias de usinagem para minimizar o impacto
Ao desenvolver um roteiro abrangente para a redução do desgaste da ferramenta na usinagem de grafite, a fresagem concordante serve como nossa estratégia padrão obrigatória. Comparada à fresagem concordante convencional, a fresagem concordante otimizada gera um impacto mecânico significativamente menor na entrada do material. Essa redução nas forças de choque iniciais ajuda a mitigar o risco de lascamento da aresta de corte.
No entanto, sempre adaptamos nossa cinemática de fresagem à rigidez estrutural específica da peça. Por exemplo, ao usinar seções de paredes finas ou cavidades profundas, a falta de suporte estrutural pode desencadear vibrações localizadas, mesmo durante a fresagem concordante. Portanto, a verdadeira otimização da usinagem CNC de grafite rejeita uma estratégia única para todos os casos, priorizando o controle específico de cada zona por meio da segmentação da trajetória da ferramenta CAM.
Aplicação de estratégias de corte multicamadas na usinagem de grafite com cavidades profundas
Para projetos complexos de usinagem de grafite com cavidades profundas, a implementação de uma estratégia de corte multicamadas é absolutamente essencial para a segurança do processo. Forçar uma ferramenta de corte a usinar até a profundidade axial total em uma única passada aumenta as forças de deflexão lateral. Esse momento de flexão excessivo compromete rapidamente a estabilidade estrutural das ferramentas premium revestidas de diamante utilizadas na usinagem de grafite.
A experiência prática em chão de fábrica comprova que o corte em camadas diminui a carga mecânica por passe, ao mesmo tempo que melhora significativamente a evacuação de poeira. A limpeza dessas cavidades impede o acúmulo de partículas de alta densidade na zona de corte ativa. Na produção de eletrodos de eletroerosão de alta precisão, frequentemente programamos uma estratégia de redução gradual da profundidade de corte por camada para maximizar a vida útil da ferramenta.
Prevenção de lascamento nas bordas de ferramentas de usinagem de grafite revestidas com diamante
Com base em centenas de inspeções forenses de falhas em ferramentas, o lascamento das arestas continua sendo um modo de falha altamente disruptivo, porém completamente evitável. Ele ocorre com maior frequência em cantos vivos de 90 graus, onde os percursos da ferramenta são descontínuos ou onde as taxas de avanço mudam abruptamente. Nossa análise de falhas em ferramentas de usinagem de grafite relaciona esse lascamento diretamente a cargas de impacto repentinas e localizadas.
Para eliminar esse risco de lascamento, otimizamos as trajetórias de entrada e saída da ferramenta usando movimentos espirais ou trocoidais, eliminamos mudanças bruscas de direção e suavizamos as variações da taxa de avanço. Além disso, ao utilizar ferramentas revestidas de diamante para usinagem de grafite, avaliamos a capacidade de aceleração dinâmica da máquina-ferramenta. Sem uma máquina de alta precisão e capacidade de resposta, os benefícios da otimização avançada de trajetória são completamente perdidos.
Melhores práticas e aplicações industriais em sistemas de usinagem de grafite
Graças à nossa extensa parceria em projetos globais de eletrodos de grafite e moldes, sabemos que as melhores práticas confiáveis nunca são descobertas isoladamente. Em vez disso, elas emergem do conhecimento acumulado em campo ao longo de milhares de horas de produção em campo. Isso é especialmente verdadeiro na fabricação de eletrodos para eletroerosão e na usinagem de moldes de alta precisão, onde a condição da máquina-ferramenta, a velocidade de extração de poeira e o gerenciamento da ferramenta determinam diretamente a estabilidade do processo.
Nossos dados comprovam que um processo de usinagem de grafite verdadeiramente estável nunca depende de um único parâmetro ideal, mas sim de uma lógica de sistema repetível. Isso requer um balanceamento em circuito fechado, projetado para a seleção de ferramentas, estratégia de trajetória, cadência de usinagem e inspeção de qualidade automatizada. Em nossa base de clientes de longa data, a implementação desse sistema estruturado estabilizou drasticamente a consistência da vida útil da ferramenta.
Fluxo de trabalho padrão para usinagem de grafite na produção de eletrodos de eletroerosão.
Nos projetos de usinagem por eletroerosão que desenvolvemos, o fluxo de trabalho padrão para usinagem de grafite deve permanecer altamente adaptável. À medida que um bloco avança pelas etapas de desbaste, semiacabamento e acabamento final, os programadores devem dimensionar os parâmetros de corte dinamicamente com base na complexidade estrutural. Esse dimensionamento cuidadoso evita concentrações de tensão localizadas que levam à fratura catastrófica da peça.
Na linha de produção, priorizamos a estabilidade das transições entre as etapas de desbaste e acabamento em detrimento da eficiência máxima de qualquer etapa individual. Por exemplo, na usinagem de eletrodos de cavidade profunda, a má extração de poeira durante o desbaste comprometerá a consistência da superfície durante o acabamento, mesmo com o uso de ferramentas diamantadas de alta qualidade projetadas para grafite. Avaliamos o controle do processo e a otimização da trajetória da ferramenta de forma holística.
Casos práticos de aplicação: Selecionando as melhores fresas de topo para grafite na indústria de moldes.
Em projetos de alta tecnologia para a indústria de moldes, os clientes frequentemente perguntam à nossa equipe como selecionar as melhores fresas para grafite. Nossos dados de aplicação mostram que os requisitos de ferramentas variam drasticamente de acordo com a estrutura específica do molde. Essas diferenças de desempenho tornam-se extremamente evidentes quando o fuso começa a interpolar cavidades complexas e nervuras microfinas e intrincadas.
Testes comparativos diretos entre fresas de metal duro de baixo custo e ferramentas premium revestidas de diamante para grafite revelaram uma clara diferença. Embora as opções revestidas de diamante ofereçam estabilidade dimensional incomparável durante usinagem contínua de longa duração, as fresas de metal duro são ocasionalmente aceitáveis para prototipagem de ciclo curto em geometrias abertas. Sempre implementamos uma estratégia de ferramentas escalonada, em vez de uma sugestão única para todos os casos.
Métodos de controle de estabilidade para usinagem de grafite de alta precisão (±0.01 mm)
Ao executar contratos de usinagem de eletrodos por eletroerosão de alta precisão, manter um perfil de tolerância rigoroso de ± 0.01 mm impõe exigências extremas a todo o sistema de usinagem. Nesse nível micrométrico, qualquer vibração mínima do fuso, desgaste gradual da ferramenta ou leve desvio na trajetória da ferramenta danificará instantaneamente o eletrodo. Não há margem para erros mecânicos.
A experiência prática demonstra que manter uma precisão consistente depende do controle total do sistema, e não do ajuste de uma única taxa de avanço. É preciso sincronizar ativamente a rigidez da máquina-ferramenta, a expansão térmica do fuso, o monitoramento em tempo real do desgaste da ferramenta e o ritmo de usinagem. Sem essa abordagem holística, nem mesmo as fresas de topo diamantadas de melhor qualidade conseguem manter a consistência dimensional em longos períodos de operação sem supervisão.
Requisitos de ferramentas para usinagem de componentes de grafite aeroespaciais
Os projetos de usinagem de grafite relacionados à indústria aeroespacial geralmente se concentram em componentes funcionais de grafite prontos para voo, com geometrias altamente complexas, em vez de ferramentas de eletroerosão (EDM) descartáveis. Esses componentes de missão crítica exigem segurança absoluta do processo e tolerância zero para defeitos superficiais, microfissuras ou delaminação estrutural.
Em nossos projetos de usinagem aeroespacial "chave na mão", constatamos que as melhores fresas para grafite priorizam o desgaste previsível em detrimento das taxas de remoção de material. A linearidade do desgaste da face de folga é muito mais crítica do que a nitidez inicial da aresta durante ciclos de usinagem contínua prolongados, com várias horas de duração. Para maximizar a confiabilidade, combinamos ferramentas revestidas de diamante com trajetórias de ferramenta altamente segmentadas e conservadoras para mitigar o risco mecânico.
Como prolongar a vida útil de fresas de topo revestidas de diamante na usinagem de grafite
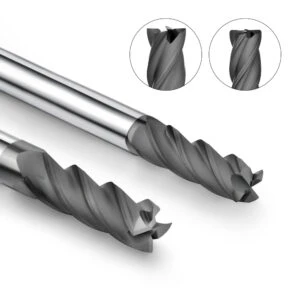
Graças à nossa longa experiência em projetos de usinagem de eletrodos de grafite e moldes de precisão, sabemos que prolongar a vida útil de fresas de topo diamantadas na usinagem de grafite exige um ecossistema holístico. Trata-se de um desafio de engenharia sistêmico que abrange todo o processo de fabricação. Na produção contínua em lotes, flutuações erráticas na vida útil da ferramenta frequentemente exigem muito mais atenção à resolução de problemas do que a vida útil média prevista.
Com base na experiência prática em chão de fábrica, a gestão da vida útil da ferramenta é um resultado direto do controle do processo, e não apenas uma qualidade inerente ao substrato da ferramenta. Em diversos projetos de usinagem de grafite utilizando fresas de topo diamantadas idênticas, surgem grandes discrepâncias na vida útil final da ferramenta. Essas discrepâncias são inteiramente impulsionadas por variações nos métodos de refrigeração, estratégias de trajetória de ferramenta CAM e taxas de avanço programadas.
Estratégias adequadas de resfriamento e limpeza para fresas de topo revestidas de diamante
Na linha de produção, o desempenho em campo das fresas de topo diamantadas depende muito da manutenção de uma zona de corte limpa. Em ambientes de usinagem com grafite seco, o pó de grafite altamente abrasivo se acumula continuamente ao redor da fresa. Se essas partículas não forem removidas prontamente, elas aceleram o desgaste da face de folga e comprometem a estabilidade da aresta de corte.
Consequentemente, durante projetos complexos de usinagem de eletrodos por eletroerosão (EDM), utilizamos jatos de ar de alta velocidade e sistemas de extração a vácuo localizados para limpar a zona de corte ativa. No entanto, monitoramos meticulosamente a direção do fluxo de ar. Fluxos de ar mal direcionados podem excitar harmônicos da ferramenta, induzir vibração ou lançar partículas abrasivas de volta para o corte, impactando negativamente a vida útil da ferramenta.
Otimização do avanço e da trajetória da ferramenta para prevenir o desgaste da ferramenta.
Ao desenvolver um plano para reduzir o desgaste da ferramenta na usinagem de grafite, coordenar a taxa de avanço com os vetores da trajetória da ferramenta é mais importante do que ajustar qualquer parâmetro individualmente. Taxas de avanço excessivas aumentam instantaneamente as forças de corte localizadas. Se a trajetória da ferramenta apresentar mudanças de direção bruscas e sem suavização, esses impactos mecânicos prejudiciais se multiplicam exponencialmente.
Na prática, mitigamos o risco de lascamento nas arestas eliminando flutuações repentinas na taxa de avanço e programando entradas e saídas de arco tangenciais. Ao usinar uma cavidade complexa, mesmo as ferramentas diamantadas de melhor qualidade falharão prematuramente se o percurso da ferramenta for mal projetado. Um código ruim cria padrões de desgaste anormais e altamente concentrados que inutilizam as ferramentas em minutos.
Viabilidade do reafiamento de fresas de topo revestidas de diamante para usinagem de grafite
Ao longo de nossa extensa implementação de fresas de topo revestidas de diamante, a viabilidade econômica da reafiação da ferramenta dependeu do tipo específico de revestimento e da severidade do desgaste. Para ferramentas de corte que sofreram apenas desgaste leve e uniforme, a reafiação pode, ocasionalmente, prolongar a vida útil total. No entanto, em ambientes de usinagem com grafite abrasivo, a delicada estrutura do revestimento de diamante continua sendo o principal fator limitante.
Na produção, consideramos a reciclagem de ferramentas apenas quando o padrão de desgaste é perfeitamente uniforme e o substrato de metal duro subjacente permanece intacto. Se o substrato estiver comprometido, a estabilidade da vida útil da ferramenta após a reafiação raramente atende às expectativas de produção. Consequentemente, dentro de nossa estratégia de gerenciamento da vida útil da ferramenta, tratamos a reafiação como um experimento suplementar de redução de custos, e não como uma solução de engenharia primária.
Aplicação do monitoramento da vida útil da ferramenta e da manutenção preditiva na usinagem CNC de grafite
Em projetos de produção em massa de alto volume para eletrodos de eletroerosão, fizemos a transição do monitoramento da vida útil da ferramenta, de uma abordagem subjetiva e dependente de palpites do operador para uma gestão baseada em dados. Ao registrar ativamente as métricas de carga do fuso, rastrear o tempo exato de usinagem e capturar as flutuações de vibração, mapeamos a curva de progressão do desgaste da ferramenta em um estágio muito inicial.
Na otimização de linhas de usinagem CNC de grafite, o verdadeiro valor da manutenção preditiva reside na eliminação de quebras catastróficas e não programadas de ferramentas. Especialmente em ambientes automatizados e sem supervisão direta, o monitoramento em tempo real da condição de ferramentas revestidas de diamante permite ajustes oportunos de parâmetros ou trocas programadas de ferramentas. Essa abordagem proativa evita interrupções dispendiosas na usinagem e elimina erros dimensionais em lotes.
Resumo do sistema de usinagem de grafite: Obtendo usinagem com desgaste anormal zero da ferramenta
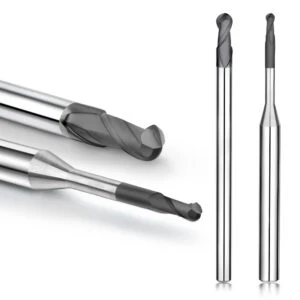
Refletindo sobre nossa vasta experiência em gerenciamento de projetos de usinagem de eletrodos de grafite e moldes de precisão, concluímos que "desgaste anormal zero da ferramenta" é um parâmetro de estabilidade projetada, e não a eliminação absoluta do desgaste do material. Em uma oficina CNC real, o atrito da ferramenta é matematicamente inevitável. O verdadeiro objetivo da engenharia é garantir que o desgaste permaneça 100% previsível, uniforme e controlável ao longo de longos ciclos.
Nossa experiência em campo em instalações de clientes globais comprova que um sistema de usinagem de grafite estável nunca depende de uma única variável de otimização isolada. Em vez disso, o sucesso requer uma convergência precisa de substratos de ferramentas especializados, parâmetros calibrados, trajetórias de ferramenta suaves e um ambiente de produção ativo. Na produção em massa de eletrodos de eletroerosão, uma falha em qualquer elo individual pode levar à instabilidade total do sistema.
Resumo da seleção sistemática das melhores fresas de topo para grafite
Em nossos projetos de consultoria, a seleção das melhores fresas para grafite nunca é uma decisão de compra unidimensional. Ela deve ser ditada por uma matriz integrada que equilibre a densidade exata do material, a complexidade geométrica da peça e a estabilidade estrutural da máquina-ferramenta. Ao interpolar cavidades complexas ou eletrodos ultrafinos, as variações na geometria da ferramenta influenciam as taxas de rendimento muito mais do que pequenas alterações de velocidade.
Com base em dados de aplicação, implementamos sistematicamente uma estratégia de ferramentas em camadas, utilizando uma combinação calculada de fresas de metal duro de baixo custo e ferramentas premium revestidas de diamante. Para operações de acabamento de longa duração e alta precisão, priorizamos rigorosamente a estabilidade estrutural da camada de diamante. Por outro lado, para desbaste de ciclo curto ou geometrias abertas e simples, programamos um equilíbrio calculado entre a eficiência bruta de usinagem e a vida útil geral da ferramenta.
Analisando o valor fundamental das ferramentas revestidas de diamante para grafite.
Após acompanhar centenas de projetos de usinagem de grafite em grande volume, nossa conclusão de engenharia é definitiva: o principal valor das ferramentas revestidas de diamante para grafite vai muito além da resistência superior ao desgaste. Seu verdadeiro valor reside em proporcionar consistência absoluta de desempenho e estabilidade dimensional durante processos de usinagem automatizados de várias horas, nos quais a compensação manual é impossível.
Testes comparativos de desempenho confirmam que essas ferramentas premium se destacam no controle do desgaste abrasivo, mas somente quando o sistema de usinagem principal mantém alta rigidez. Se sua máquina apresentar flutuações erráticas na taxa de avanço ou impactos repentinos e não suavizados ao longo da trajetória da ferramenta, essa vantagem do revestimento de diamante desaparece. Nunca avaliamos o desempenho da ferramenta isoladamente; nós o auditamos como parte da estabilidade geral do seu processo de usinagem.
Três pontos de controle essenciais para a estabilidade na usinagem CNC de grafite
Ao auditar configurações problemáticas de usinagem CNC de grafite, a segurança do processo sempre depende de três pilares operacionais principais: seleção de ferramentas, parâmetros de usinagem e controle avançado de trajetória da ferramenta. Esses três pilares não são variáveis isoladas. Eles formam um sistema mecânico interdependente e de circuito fechado, onde uma pequena modificação em um deles reage diretamente nos outros dois.
Dados práticos da linha de produção revelam que, mesmo utilizando fresas de topo diamantadas da mais alta qualidade, o desgaste anormal localizado ainda ocorre se a otimização da trajetória da ferramenta no CAM apresentar mudanças vetoriais erráticas. Um desequilíbrio entre os harmônicos do fuso e o avanço por dente destruirá a aresta de corte. Portanto, nosso protocolo de controle do sistema prioriza a suavização das curvas de carga da trajetória da ferramenta antes do ajuste fino das velocidades ou dos ciclos de troca de ferramenta.
Tendências futuras em sistemas de usinagem de grafite
Ao analisar o cenário da indústria de manufatura nos últimos anos, uma mudança definitiva emergiu: a demanda por materiais de grafite de alta densidade e usinagem em microescala está acelerando simultaneamente. Essa evolução impõe exigências de tolerância rigorosas ao seu sistema de usinagem de grafite, principalmente ao cortar estruturas de nervuras frágeis e microcontornos complexos.
Prevemos que a rentabilidade futura dependerá fortemente de capacidades de controle de sistemas inteligentes e integrados. Isso inclui a implementação de monitoramento acústico em tempo real do desgaste da ferramenta, a geração algorítmica de trajetórias de ferramentas e o fornecimento de ferramentas especializadas revestidas de diamante, otimizadas para tipos específicos de grafite. Em ambientes de microusinagem, a menor flutuação mecânica é amplificada instantaneamente, uma tendência que documentamos consistentemente em nossos projetos turnkey em operação.






