


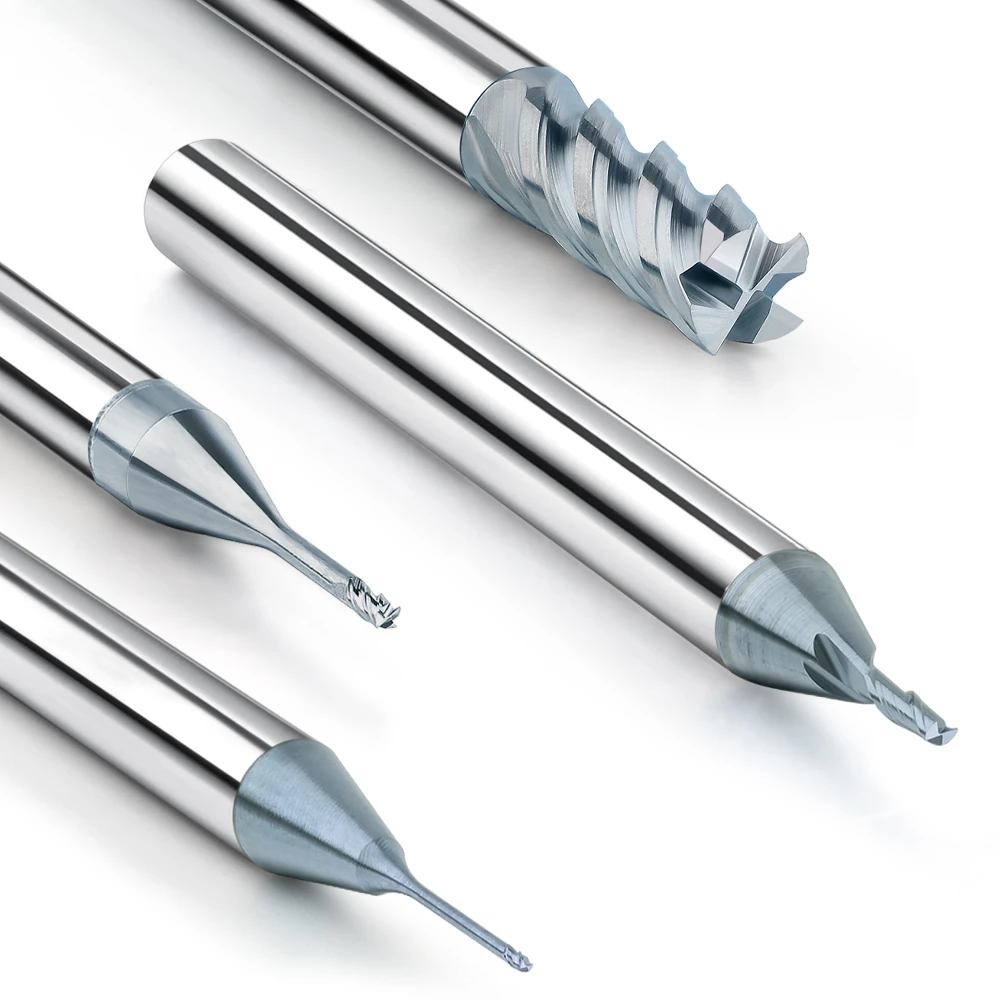
Ao longo dos últimos 15 anos trabalhando com oficinas mecânicas de ponta na América do Norte e na Europa, notamos uma tendência frustrante. Muitos proprietários de oficinas investem alegremente US$ 500,000 em um centro de usinagem de precisão de 5 eixos, mas se preocupam com uma diferença de US$ 5 no preço unitário de uma fresa de topo.
Na realidade, o preço de aquisição raramente é o que acaba com suas margens de lucro. Os verdadeiros "destruidores de lucros" são as frequentes trocas de ferramentas, o tempo de inatividade não planejado e as peças descartadas devido a trajetórias de ferramentas ineficientes.
No mês passado, ajudamos um cliente do setor aeroespacial do Texas a resolver um problema sério com aço inoxidável 316. Eles estavam usando uma fresa de topo de alto desempenho para usinagem de cavidades profundas. No entanto, seus tradicionais percursos de avanço constante causavam picos de carga radial em cada canto. O resultado? Lascamento constante. Mesmo depois de trocarem para fresas de topo diamantadas, que são caras, o revestimento descascava em um ritmo alarmante, porque a lógica do percurso da ferramenta era fundamentalmente falha.
Intervimos introduzindo uma estratégia de otimização trocoidal dinâmica orientada por IA. Não se trata apenas de "aumentar a velocidade". Trata-se de usar algoritmos para redistribuir as forças de corte em tempo real. Quer esteja a usar uma fresa de topo esférica para acabamento 3D ou uma fresa de topo de ferramenta de corte personalizada para uma liga específica, a IA garante que a ponta da ferramenta permaneça no "ponto ideal" para dissipação de calor, em vez de forçar o corte nas arestas.
Em nossa experiência, sob condições idênticas, essa abordagem prolonga a vida útil real da ferramenta em 30% a 50%. Uma ferramenta quebrada pode ser substituída, mas os custos ocultos de uma estratégia falha são o que tiram o sono dos supervisores de produção. Você concorda?
Dando adeus ao choque intermitente: como a fresagem trocoidal orientada por IA estabiliza a carga da fresa de topo.
Em nossos testes de oficina, observamos que os percursos lineares tradicionais são verdadeiros "assassinos silenciosos". Mesmo com uma taxa de avanço constante, o choque mecânico da ferramenta ao entrar e sair do metal apresenta flutuações violentas. Isso representa um grande problema na usinagem de titânio ou ligas de alto teor de níquel. Essas inconsistências na profundidade de corte radial provocam lascamento microscópico na fresa. Ao utilizar a fresagem trocoidal dinâmica guiada por IA, empregamos algoritmos para direcionar a ferramenta ao longo de uma trajetória em forma de arco. Isso garante que cada fresa mantenha um "Arco de Engajamento" consistente.
Os benefícios vão muito além da "suavidade". Em testes com componentes aeroespaciais de precisão, descobrimos que os percursos tradicionais concentravam o desgaste na borda de ataque, frequentemente causando vibrações. A mudança para um percurso dinâmico otimizado por IA distribuiu as forças de corte uniformemente por toda a extensão da aresta helicoidal. Essa transição de "impacto forte" para "corte suave" é o que todo engenheiro experiente deseja. Significa que você não precisa mais ficar atento ao botão de ajuste, preocupado com a possibilidade do medidor de carga do fuso atingir o limite máximo.
Resolvendo o enigma da "mordida na quina": Prevenindo lascas na fresa de topo
Já vimos inúmeras ferramentas terem um fim prematuro em cantos de 90 graus. Quando uma fresa de topo entra em uma curva de 90 graus, a área de contato pode aumentar de um valor seguro de 10% para um corte catastrófico de 100%, resultando em um "engate total". Isso causa um pico na força de avanço, provocando uma deflexão em nível micrométrico e um estalo seco na ranhura. Para corrigir isso, nossos algoritmos de IA exigem uma desaceleração gradual e uma trajetória de transição em forma de arco antes mesmo da ferramenta atingir o canto.
Este ajuste fino automático mantém o avanço por dente (IPT) dentro de uma faixa extremamente estreita. Seja uma fresa padrão ou uma fresa de topo esférica, a resistência ao corte torna-se praticamente indistinguível entre linhas retas e cantos. Não dependemos mais de operadores para ajustar manualmente os mostradores; o programa realiza a compensação em milissegundos. Este é o pilar fundamental para a verdadeira automação de oficinas.
Gerenciamento da fadiga térmica: o segredo para prolongar a vida útil de fresas de uso geral.
Em trabalhos de ciclo longo, o acúmulo de calor é mais prejudicial do que o desgaste mecânico. Quando as forças de corte flutuam, a temperatura na aresta de corte oscila de forma irregular. Esse "choque térmico" cria microfissuras no substrato de metal duro, fazendo com que o revestimento se desprenda. Nossa otimização por IA estabiliza o campo térmico, mantendo uma força de corte constante. Quando o calor é dissipado eficientemente com os cavacos, até mesmo uma fresa de topo padrão apresenta o desempenho de uma ferramenta de alta qualidade.
Ao realizar microajustes em tempo real na profundidade de corte radial (RDOC), nossos algoritmos previnem o superaquecimento localizado. Se uma fresa de topo permanecer dentro de sua faixa de temperatura ideal, sua resistência ao desgaste químico é maximizada. Já tivemos clientes que deixaram de comprar ferramentas especiais caras simplesmente otimizando seu gerenciamento térmico. A física sólida sempre tem mais peso do que a retórica de marketing.
Protegendo o investimento: como os percursos de ferramentas com IA protegem as caras fresas de topo diamantadas.
O custo de aquisição de fresas de topo diamantadas costuma ser 5 vezes maior do que o de fresas de metal duro padrão. Somos extremamente sensíveis a cada mícron de desgaste nessas arestas. Em materiais abrasivos como CFRP ou alumínio com alto teor de silício, as trajetórias tradicionais geram pressão intensa no instante em que a ferramenta entra em contato com a peça. Isso quebra os revestimentos de PCD ou CVD e danifica as bordas da peça. Nossa abordagem baseada em IA substitui entradas abruptas por arcos suaves e tangenciais de "entrada gradual". Isso garante que o revestimento de diamante seja carregado uniformemente, evitando lascas prematuras por impacto.
A chave para proteger ferramentas de alto valor é o "desgaste uniforme". Por meio de intervenção algorítmica, implementamos uma distribuição dinâmica da profundidade de corte. Em vez de desgastar um ponto localizado em suas fresas de topo diamantadas, utilizamos toda a altura de corte. Isso pode levar alguns minutos extras na programação, mas quando comparado ao custo de substituição de uma ferramenta de US$ 400 e ao tempo de inatividade associado, o retorno sobre o investimento é inegável.
Mitigando a delaminação em fibra de carbono e compósitos
Ao personalizar uma solução para um fornecedor de segundo nível da Boeing, descobrimos que o maior desafio não era a velocidade, mas sim a delaminação. Se o ângulo de entrada das fresas de diamante não for perfeito, as fibras se rompem em vez de serem cortadas com precisão. Nossa lógica de IA ajusta a trajetória da ferramenta em tempo real com base na orientação das fibras. Isso garante que as forças de corte estejam sempre alinhadas com um vetor que suprime a delaminação, eliminando as rebarbas nas bordas que são um problema comum em fábricas de compósitos.
Além disso, a resistência ao desgaste nesses materiais depende da evacuação de cavacos. Trajetórias otimizadas por IA evitam a "retificação secundária", onde cavacos pulverulentos ficam presos e atuam como abrasivos contra a ferramenta. Controlando com precisão o deslocamento lateral, observamos que o fio de corte das fresas de topo diamantadas dura quase o dobro. Isso é crucial para manter tolerâncias dimensionais rigorosas em longos períodos de produção.
Alívio da tensão lateral em materiais frágeis: cerâmica e grafite
Na usinagem de materiais frágeis, as forças radiais (laterais) são a principal causa de fratura. Como a cerâmica não apresenta deformação plástica, a força atinge a ponta da ferramenta, que é delicada, instantaneamente. Recomendamos uma estratégia de "alto avanço e baixa profundidade" gerada por IA. Ao utilizar um pequeno engate radial (Ae) e uma alta taxa de avanço, convertemos a carga em pressão axial. Isso aproveita a alta rigidez axial da fresa para contrabalançar sua fragilidade lateral.
Em ambientes de dureza extrema (acima de 60 HRC), os algoritmos de IA ajustam micrologicamente a carga de cavacos com base em variações localizadas do material. Isso permite que suas ferramentas de corte com fresa diamantada operem em um estado de "retificação de precisão" em vez de "corte agressivo". Essa distribuição de carga proporciona um acabamento superficial estável e praticamente elimina a necessidade de polimento posterior trabalhoso.
Quando você vir uma ferramenta diamantada novinha em folha falhar em uma quina, pergunte-se: foi culpa da ferramenta ou foi um percurso de ferramenta antigo e "forçado" que está corroendo seus lucros?
Avanço no acabamento de moldes: equilibrando a qualidade da superfície e a vida útil da ferramenta para fresas de topo esféricas por meio de IA.
Nas etapas finais da fabricação de moldes, o desempenho da sua fresa de topo esférica determina a qualidade final do conjunto. Todo torneiro mecânico experiente conhece o problema: a velocidade de corte de uma fresa de topo esférica cai para zero em seu ponto morto central. Essa realidade geométrica torna a ferramenta incrivelmente sensível à trajetória escolhida. Um planejamento de trajetória inadequado leva a transições bruscas entre o corte em alta velocidade e a compressão do metal, deixando para trás aquelas temidas estrias visuais. Ao usar IA para ajustar dinamicamente a velocidade do fuso e as taxas de avanço, compensamos essa baixa velocidade linear na ponta, minimizando o desgaste microscópico e mantendo a rugosidade superficial (Ra) dentro de limites rigorosos.
Na nossa oficina, priorizamos o “equilíbrio dinâmico”. Tradicionalmente, engenheiros conservadores simplesmente reduziriam a taxa de avanço para garantir a segurança. No entanto, isso apenas gera calor excessivo por atrito entre a fresa de topo esférica e a peça de trabalho. Agora, utilizamos modelos de IA para rastrear a trajetória de contato em tempo real, garantindo que a ponta esférica sempre entre em contato com a peça no ângulo ideal. Isso não apenas protege suas ferramentas caras, como também estabiliza a carga térmica da própria máquina. Para oficinas que buscam precisão em nível micrométrico, essa estabilidade vale muito mais do que a velocidade de corte bruta.
Eliminando as flutuações do mercado de ações: como o planejamento de trajetórias por IA mitiga a vibração.
Durante o processo de usinagem de acabamento, o maior inimigo de uma fresa de topo esférica é o material residual irregular. Se o material deixado por uma operação anterior dobrar repentinamente em um canto, a ferramenta passa de uma carga leve de acabamento para uma carga pesada de "mergulho" em um instante. Essa é a principal causa de lascas na ponta da fresa. Nossa abordagem utiliza inteligência artificial para escanear digitalmente o material restante antes de gerar o percurso. Se encontrarmos um ponto com excesso de material, o software adiciona automaticamente passes suaves de "semiacabamento". Isso garante que a carga permaneça consistente à medida que a ferramenta entra no canto.
Essa lógica preventiva reduziu drasticamente as vibrações em cavidades profundas. Lembre-se: a vibração não apenas danifica a ferramenta; ela deixa marcas de vibração que são um pesadelo para polir. Meu conselho para os colegas do setor é simples: não esperem que uma única fresa de topo esférica seja a solução para todos os problemas. Usem uma estratégia otimizada por IA e com etapas de avanço para manter a ferramenta na sua taxa de avanço ideal por dente. Essa é a única maneira confiável de evitar quebras e atingir suas metas de acabamento superficial sempre.
Entrada helicoidal e engate constante: dicas práticas para a durabilidade da ponta
Ainda vejo operadores inexperientes inserindo fresas de topo esféricas verticalmente em moldes rígidos. Isso é uma receita para o desastre. O centro de uma fresa de topo esférica praticamente não tem resistência estrutural; um impacto direto causa fissuras térmicas instantâneas. Recomendamos exclusivamente trajetórias de entrada helicoidais otimizadas por IA. Ao entrar com um pequeno ângulo de inclinação, o algoritmo desvia a força do impacto do centro frágil para as bordas externas reforçadas. Isso permite que o calor se dissipe uniformemente, prolongando exponencialmente a vida útil da ferramenta.
Também nos concentramos em manter um ponto de contato constante . Ao usinar superfícies complexas de forma livre, nossos percursos de ferramenta com IA ajustam a inclinação axial em tempo real. Isso impede que o "centro morto" da fresa de topo esférica atinja diretamente o material. Evitar essa zona de velocidade zero é o segredo para obter um acabamento espelhado. Um ótimo percurso de ferramenta deve fluir sobre os contornos como a água. Você já caminhou pela fábrica à noite e ouviu aquele grito estridente de uma fresa de topo esférica presa em um canto? É exatamente isso que estamos tentando eliminar.
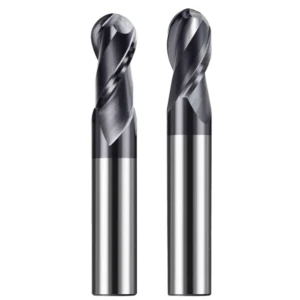
O equilíbrio perfeito: estratégias de IA personalizadas para fresas de topo com ferramentas de corte sob medida.
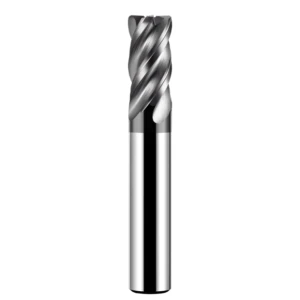
No mundo da usinagem não padronizada, as ferramentas convencionais são um compromisso. Uma fresa de topo personalizada é projetada para um único objetivo: a máxima taxa de remoção de metal (MRR). Frequentemente trabalhamos com clientes do setor de chassis de veículos elétricos que precisam fresar, chanfrar e perfilar em uma única operação. Isso impõe uma enorme tensão na geometria da ferramenta nas transições de degrau. Se você usar um percurso CAM padrão, essas ferramentas personalizadas sofrerão picos de torque violentos. Agora, criamos modelos geométricos de IA para cada aresta específica de uma ferramenta personalizada, permitindo que a máquina compense as variações de carga em diferentes profundidades. Essa filosofia de "ferramenta e percurso unificados" é a única maneira de levar as ferramentas personalizadas ao seu limite.
A experiência prática nos ensinou que uma fresa de topo personalizada e cara pode falhar mais rapidamente do que uma ferramenta padrão se o percurso estiver incorreto. Como essas ferramentas possuem canais de corte complexos e ângulos de hélice exclusivos, elas precisam de uma evacuação de cavacos perfeita. Usamos IA para simular o fluxo de cavacos e ajustar os diâmetros trocoidais em tempo real. Isso garante que cada aresta de corte personalizada opere dentro de seus parâmetros de carga. Transformamos um "grande investimento em ferramentas" em "capacidade tangível", em vez de uma pilha de hastes quebradas na sucata.
Maximizando a eficiência com usinagem de perfis complexos
Ao desenvolvermos uma fresa de topo personalizada com múltiplos degraus ou raios especializados, o desafio é atingir todas as arestas sem sobrecarregar o ponto mais frágil. Normalmente, os programadores reduzem a velocidade de todo o processo para proteger um pequeno segmento. Isso anula o propósito de uma ferramenta personalizada. Nossos percursos de IA utilizam o "corte com carga variável". À medida que a ferramenta atinge uma característica complexa, o programa ajusta a velocidade do fuso com base no comprimento de contato de cada segmento da ferramenta. Você obtém a remoção em alta velocidade da aresta principal e a precisão da aresta secundária em um único movimento integrado.
Testemunhamos o maior salto na produção de titânio para o setor aeroespacial. Recentemente, combinamos uma fresa de topo com ferramentas de corte personalizadas, equipada com ranhuras quebra-cavacos, a uma estratégia de avanço pulsado com inteligência artificial. Reduzimos um processo que exigia três ferramentas a uma única operação. Isso exigiu um profundo conhecimento da tenacidade do material, mas o algoritmo nos permitiu evitar zonas de ressonância que os cálculos tradicionais simplesmente não conseguiam detectar. Na manufatura de alta tecnologia, esse nível de acoplamento entre ferramenta e trajetória representa uma enorme vantagem competitiva.
Reduzindo custos por meio de feedback de dados de IA
Oferecemos mais do que apenas fresas de topo personalizadas; oferecemos um sistema de circuito fechado. Cada dado — perfis de carga, vibração e padrões de desgaste — é inserido em nossa IA. Se os dados mostrarem que o ângulo de alívio está se desgastando mais rapidamente do que o ângulo de ataque em um determinado percurso, ajustamos imediatamente a geometria para o próximo lote. Isso não é palpite; é uma solução de redução de custos que evolui a cada peça usinada.
Este ciclo nos permite identificar os fatores reais por trás do seu Custo por Peça . Por exemplo, em um trabalho de alto volume de fabricação de blocos de motor, usamos feedback de IA para ajustar com precisão os ângulos de hélice desiguais de uma fresa de topo com ferramentas de corte personalizadas. Eliminamos vibrações autoexcitadas que antes eram invisíveis. Quando você está produzindo dezenas de milhares de peças, essa micro-otimização economiza uma fortuna em mão de obra e ferramentas. A maioria dos engenheiros experientes sabe que a verdade sobre o processo não está no desenho técnico — ela está oculta nos dados de corte.
Guia Prático para Engenheiros: Avaliando a Compatibilidade entre Trajetórias de IA e Fresas de Topo
Depois de visitar centenas de oficinas, percebi uma coisa: nenhuma fresa é a solução mágica, e nenhum percurso de IA é perfeito para todos os trabalhos. O verdadeiro "segredo" está na sinergia entre os dois. Se você está avaliando isso para a sua oficina, não se deixe distrair por demonstrações de software chamativas. Volte aos fundamentos da mecânica de corte. Aqui está meu teste simples: observe o medidor de carga do fuso durante a profundidade máxima de corte radial. Se o percurso otimizado por IA mantiver a amperagem tão estável quanto uma linha reta em um eletrocardiograma, você já venceu metade da batalha.
Ao testar a compatibilidade, observe a interação entre a estabilidade térmica e a evacuação de cavacos. Se estiver utilizando estratégias de alta taxa de avanço, fique atento aos cavacos. Quando a IA e a fresa estão sincronizadas, os cavacos devem ser consistentes, curvados e apresentar uma coloração oxidada adequada (para aço). Se parecerem pó ou estiverem pretos e queimados, algo está errado. Confie sempre na sua percepção visual em vez de um relatório de software.
Evitando Armadilhas: Escolhendo a Fresa de Topo Certa
Eis uma dura realidade: tentar executar uma trajetória trocoidal de alta frequência com uma fresa de topo padrão, de baixa velocidade e alto torque, geralmente resulta em desastre. Trajetórias AI envolvem inversões de alta frequência que exigem extrema rigidez do núcleo. Se estiver trabalhando em cavidades profundas, verifique primeiro a força de fixação do porta-ferramentas. Muitas vezes, a "falha da ferramenta" é, na verdade, apenas um leve deslizamento devido às oscilações de alta velocidade. Sempre confirme se o ângulo da hélice e o design da aresta de corte da sua ferramenta são adequados para corte dinâmico antes de iniciar o ciclo.
Além disso, não busque cegamente a velocidade máxima com fresas de topo diamantadas. Em materiais não homogêneos, você deve, na verdade, reduzir as velocidades de entrada no planejamento de IA. O diamante é duro, mas é quebradiço e não tolera microvibrações. A IA é uma ferramenta de otimização, não faz milagres. Se sua fixação ou dispositivo de retenção da peça for frágil, nenhum algoritmo poderá salvá-lo. Em nossa experiência, um caminho de IA ligeiramente "conservador" geralmente oferece um retorno sobre o investimento (ROI) melhor a longo prazo do que um caminho levado ao limite da falha.
A realidade do ROI: feedback do chão de fábrica
Vale a pena o esforço de otimizar trajetórias de ferramentas com IA? Vamos analisar os números. Se você opera linhas de produção de alto volume, monitore sua "produção por aresta". Em um caso, usamos trajetórias de IA para uma fresa de topo esférica e observamos uma economia de tempo de 8% por peça. Mas o verdadeiro ganho foi a redução de 40% nas trocas de ferramentas. A Eficiência Global do Equipamento (OEE) da máquina aumentou 12%. É aí que está o verdadeiro lucro — não apenas no custo das ferramentas, mas também nas horas de máquina e mão de obra economizadas.
Com uma fresa de topo personalizada de alto valor agregado, o retorno sobre o investimento (ROI) é ainda mais rápido. Se você trabalha com usinagem de ligas aeroespaciais, observe sua taxa de refugo. Ao eliminar impactos, os percursos gerados por IA praticamente eliminam o risco de uma ferramenta quebrada arruinar uma peça de US$ 50,000. Considere a vida útil da ferramenta, o desgaste do fuso e a mão de obra de acabamento, e você verá que a verdadeira economia está no tempo de inatividade que foi evitado.
Se você está com dificuldades em um desenho complexo ou em um novo material composto, vamos conversar. Podemos analisar suas condições específicas e encontrar a combinação ideal de geometria e algoritmos para o seu material. Afinal, o verdadeiro progresso vem da atenção aos detalhes do corte, não é mesmo?






