


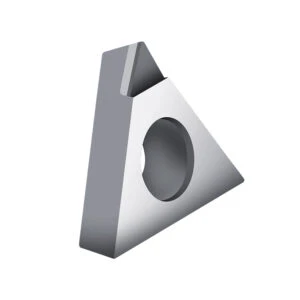
As ferramentas de corte de PCD , como ferramentas de corte avançadas, são fabricadas combinando de forma precisa o material superduro diamante policristalino (PCD) com a matriz da ferramenta de corte, utilizando técnicas de fabricação requintadas. O material PCD é conhecido por sua dureza incomparável e resistência ao desgaste, tornando-o ideal para o processamento de uma variedade de materiais. Comparadas às ferramentas de corte tradicionais, as ferramentas de corte de PCD apresentam excelente desempenho durante o processo de corte, incluindo maior velocidade de corte, menor força de corte, melhor qualidade de superfície e maior vida útil da ferramenta.
Características das ferramentas de corte PCD
A dureza ultra-alta e a resistência ao desgaste são as características marcantes das ferramentas de corte de PCD. A dureza do material PCD só perde para o diamante natural e é muito superior à de outros materiais de ferramentas tradicionais. Essa dureza ultra-alta confere às ferramentas de PCD uma resistência ao desgaste extremamente elevada, permitindo-lhes manter um fio afiado ao processar materiais duros e prolongando significativamente a vida útil da ferramenta. Ao mesmo tempo, as ferramentas de corte de PCD permanecem estáveis sob condições de trabalho severas de alta temperatura e alta pressão, reduzindo efetivamente o desgaste da ferramenta.
A excelente resistência à compressão permite que as ferramentas de corte de PCD permaneçam estáveis sob condições de alta carga. Durante o processo de corte, a ferramenta será submetida a enormes forças de corte, especialmente ao processar materiais duros, onde a ferramenta suportará maior pressão.
A excelente condutividade térmica é uma grande vantagem das ferramentas de PCD em cortes de alta velocidade. O material de PCD possui boa condutividade térmica, o que ajuda a dissipar o calor rapidamente e a reduzir a temperatura da ferramenta, reduzindo assim a deformação térmica e melhorando a precisão da usinagem.
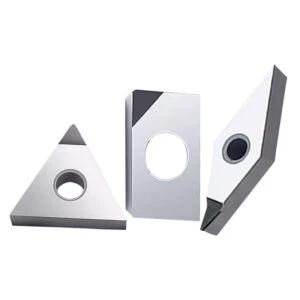
Principais Indicadores das Ferramentas PCD
- A dureza do PCD pode chegar a 8000HV, o que é de 8 a 12 vezes maior que a do carboneto cimentado.
- A condutividade térmica do PCD é de 700 W/mK, o que é de 1.5 a 9 vezes maior que a do carboneto cimentado e até maior que a do PCBN e do cobre, de modo que as ferramentas de PCD transferem calor rapidamente.
- O coeficiente de atrito do PCD é geralmente de apenas 0.1 a 0.3 (o coeficiente de atrito do carboneto cimentado é de 0.4 a 1), portanto as ferramentas de PCD podem reduzir significativamente as forças de corte.
- O coeficiente de expansão térmica do PCD é de apenas 0.9×10^-6~1.18×10^-6, o que equivale a apenas 1/5 do metal duro. Portanto, as ferramentas de PCD apresentam baixa deformação térmica e alta precisão de processamento.
- A afinidade entre ferramentas de corte de PCD e metais não ferrosos e materiais não metálicos é muito pequena. Durante o processo de usinagem, os cavacos não se ligam facilmente à ponta da ferramenta para formar a aresta postiça.
Tecnologia de fabricação de ferramentas PCD
Mfabricação Process
- Fabricação de insertos compostos de PCD: Os insertos compostos de PCD são feitos de pó de diamante natural ou sintético e ligantes (contendo cobalto, níquel e outros metais) em uma determinada proporção em altas temperaturas (1000 a 2000 °C) e altas pressões (50,000 a 100,000 atmosferas). ) e sinterizados sob Durante o processo de sinterização, devido à adição de agentes de ligação, pontes de ligação com TiC, SiC, Fe, Co, Ni, etc. como os principais componentes são formadas entre os cristais de diamante. Os cristais de diamante são incorporados no esqueleto da ponte de ligação na forma de ligações covalentes. A folha composta é geralmente feita em um disco com diâmetro e espessura fixos, e a folha composta sinterizada precisa ser retificada, polida e submetida a outros tratamentos físicos e químicos correspondentes.
- Processamento de insertos de PCD: O processamento de insertos de PCD inclui principalmente etapas como corte de chapas compostas, soldagem de lâminas e afiação de lâminas.
Corte Process
Como as ferramentas de corte de PCD possuem alta dureza e resistência ao desgaste, técnicas especiais de processamento devem ser utilizadas. Atualmente, diversos métodos de processamento, como eletroerosão a fio, processamento a laser, processamento ultrassônico e jato de água de alta pressão, são utilizados principalmente para processar insertos de compósito de PCD.
- A eletroerosão por fio usa energia elétrica para descarregar em pequenas aberturas para remover material camada por camada, sendo adequada para usinagem de precisão.
- O processamento a laser usa feixes de laser de alta energia para cortar e gravar materiais com precisão, sendo caracterizado por alta eficiência e alta precisão.
- A usinagem ultrassônica usa vibração ultrassônica combinada com abrasivos para realizar microcortes de materiais e é adequada para processar formas complexas.
- O jato de água de alta pressão usa abrasivos adicionados ao fluxo de água de alta pressão para cortar materiais e é adequado para processamento a frio para evitar o impacto térmico do material.
Entre os métodos de processamento acima, a eletroerosão apresenta o melhor efeito. A presença de pontes de ligação no PCD possibilita a usinagem de chapas compostas por eletroerosão. Na presença do fluido de trabalho, a tensão de pulso é usada para formar um canal de descarga no fluido de trabalho próximo ao metal do eletrodo, gerando faíscas de descarga localmente. A alta temperatura instantânea pode fazer com que o diamante policristalino derreta e caia, formando assim o triângulo, retângulo ou quadrado desejado. A eficiência e a qualidade da superfície do inserto composto de PCD por eletroerosão são afetadas por fatores como velocidade de corte, tamanho das partículas de PCD, espessura da camada e qualidade do eletrodo. A seleção razoável da velocidade de corte é muito crítica. Experimentos mostram que o aumento da velocidade de corte reduz a qualidade da superfície processada. Se a velocidade de corte for muito baixa, ocorrerá o fenômeno de "overshooting" e a eficiência de corte será reduzida. O aumento da espessura do inserto de PCD também reduz a velocidade de corte.
Soldagem Process
Além dos métodos de fixação e colagem mecânica, o inserto de compósito de PCD é, em sua maioria, pressionado sobre o substrato de metal duro por meio de brasagem. Os métodos de soldagem incluem principalmente soldagem a laser, soldagem por difusão a vácuo, brasagem a vácuo, brasagem por indução de alta frequência, etc. Atualmente, a brasagem por aquecimento por indução de alta frequência, com baixo investimento e baixo custo, é amplamente utilizada na soldagem de insertos de PCD. Durante o processo de soldagem da lâmina, a seleção da temperatura de soldagem, do fluxo e da liga de soldagem afetará diretamente o desempenho da ferramenta após a soldagem. Durante o processo de soldagem, o controle da temperatura de soldagem é muito importante.
Se a temperatura de soldagem for muito baixa, a resistência da soldagem será insuficiente; se for muito alta, o PCD grafitizará facilmente, podendo levar à "queima excessiva", afetando o inserto composto de PCD e o metal duro. A combinação da matriz. No processo de processamento real, a temperatura de soldagem pode ser controlada de acordo com o tempo de espera e o grau de avermelhamento do PCD (geralmente deve ser inferior a 700 °C). A soldagem de alta frequência no exterior utiliza principalmente a tecnologia de soldagem automática, que possui alta eficiência de soldagem, boa qualidade e pode atingir produção contínua; no mercado interno, a soldagem manual é mais utilizada, com baixa eficiência de produção e qualidade insatisfatória.
Afiação Process
A alta dureza do PCD torna sua taxa de remoção de material extremamente baixa (mesmo sendo apenas um décimo de milésimo da taxa de remoção do metal duro). Atualmente, o processo de afiação de ferramentas de PCD utiliza principalmente rebolos diamantados com liga cerâmica para retificação. Como a retificação entre o abrasivo do rebolo e o PCD é a interação entre dois materiais com dureza semelhante, a lei de retificação é relativamente complexa. Para rebolos de alta granulação e baixa velocidade, o uso de refrigerante solúvel em água pode melhorar a eficiência e a precisão de retificação do PCD.
A escolha da liga do rebolo deve depender do tipo de retificadora e das condições de processamento. Como a tecnologia de retificação por descarga elétrica (EDG) é praticamente inalterada pela dureza da peça a ser retificada, o uso da tecnologia EDG para retificar PCD apresenta grandes vantagens. A retificação de certas ferramentas de PCD com formatos complexos (como ferramentas para marcenaria) também apresenta uma enorme demanda por esse processo de retificação flexível. Com o desenvolvimento contínuo da tecnologia de retificação por descarga elétrica, a tecnologia EDG se tornará uma das principais direções de desenvolvimento da retificação de PCD.

Classificação de ferramentas PCD
Ferramentas PCD para corte de metal
As ferramentas de PCD para corte de metal são divididas principalmente em ferramentas de PCD soldadas e insertos de PCD indexáveis. Nos últimos anos, as ferramentas de PCD com haste soldada desenvolveram-se rapidamente na indústria automobilística e de peças. Existem principalmente fresas de PCD, fresas de mandrilar de PCD, alargadores de PCD ou uma combinação de duas ou até mais de três das ferramentas mencionadas. As ferramentas de PCD estão principalmente na forma de haste cilíndrica, haste BT (BT40 e BT50), haste SK (SK40 e SKS0), cabo HSK (HSK63 e HSK100), etc.
PCD Cusando Tools para Wood Processing
As ferramentas de corte de PCD também são amplamente utilizadas na indústria de processamento de madeira. As ferramentas de PCD para marcenaria podem ser divididas principalmente em duas categorias: lâminas de serra de PCD e fresas de PCD para marcenaria.
Princípios de projeto de ferramentas PCD
PCD Pneste artigo Size
A escolha do tamanho das partículas de PCD está relacionada às condições de processamento da ferramenta. Por exemplo, ao projetar ferramentas para acabamento ou superacabamento, deve-se selecionar PCD com alta resistência, boa tenacidade, boa resistência ao impacto e granulação fina. Ferramentas de PCD com granulação grossa podem ser usadas para desbaste geral. O tamanho das partículas do material de PCD tem um impacto significativo nas propriedades de desgaste e quebra das ferramentas. Pesquisas mostram que quanto maior o tamanho das partículas de PCD, maior a resistência ao desgaste da ferramenta.
Iinserir Tcaipira
Normalmente, a espessura da camada do inserto de compósito PCD é de cerca de 0.3 a 1.0 mm, e a espessura total após a adição da camada de metal duro é de cerca de 2 a 8 mm. A espessura mais fina da camada de PCD é benéfica para a usinagem por eletroerosão do inserto. Quando o inserto de compósito PCD é soldado ao material do corpo da fresa, a espessura da camada de metal duro não pode ser muito pequena para evitar a delaminação causada pela diferença de tensão entre as superfícies de ligação dos dois materiais.
Sestrutural Design
Os parâmetros geométricos das ferramentas de PCD dependem de condições específicas de processamento, como as condições da peça, os materiais e a estrutura da ferramenta. Como as ferramentas de PCD são frequentemente utilizadas para usinagem de acabamento de peças, a espessura de corte é pequena (às vezes até igual ao raio da aresta de corte da ferramenta), o que representa um microcorte. Portanto, o ângulo de alívio e a superfície de flanco têm um impacto significativo na qualidade do processamento. Ângulos de alívio menores e maior qualidade da superfície de flanco podem desempenhar um papel importante na melhoria da qualidade do processamento das ferramentas de PCD.
- Existem várias maneiras de conectar o inserto composto de PCD ao porta-ferramenta, incluindo fixação mecânica, soldagem integral, soldagem por fixação mecânica e indexabilidade.
- A fixação mecânica é um método de fixação do inserto composto de PCD no porta-ferramentas por meio de uma braçadeira, o que facilita a substituição e o ajuste rápidos.
- A soldagem integral consiste em soldar diretamente o inserto composto de PCD e o porta-ferramenta para formar uma estrutura geral que garanta a estabilidade e a rigidez da conexão.
- A soldagem por grampo mecânico combina as vantagens da fixação mecânica e da soldagem, o que pode fornecer forte força de fixação e um certo grau de flexibilidade.
- O método indexável permite o uso contínuo girando ou substituindo a pastilha após o desgaste da aresta de corte, prolongando a vida útil da ferramenta.
Parâmetros de corte da ferramenta PCD
Ferramenta PCD Cusando Sfez xixi
As ferramentas de PCD podem realizar operações de corte em velocidades de fuso extremamente altas, mas o impacto das mudanças na velocidade de corte na qualidade do processamento não pode ser ignorado. Embora o corte em alta velocidade possa melhorar a eficiência do processamento, em condições de corte em alta velocidade, o aumento da temperatura e da força de corte pode causar danos à ponta da ferramenta e vibração na máquina-ferramenta. Ao processar diferentes materiais de peça, a velocidade de corte razoável das ferramentas de PCD também é diferente. Por exemplo, a velocidade de corte razoável para fresamento de piso laminado de Al2O3 é de 110 a 120 m/min; a velocidade de corte razoável para torneamento de materiais compósitos à base de alumínio reforçados com partículas de SiC e cerâmicas de engenharia à base de óxido de silício é de 30 a 40 m/min.
PCD Tool Cusando Fjuramento
Se a quantidade de avanço da ferramenta PCD for muito grande, a área geométrica residual na peça de trabalho aumentará, resultando em um aumento na rugosidade da superfície; se a quantidade de avanço for muito pequena, a temperatura de corte aumentará e a vida útil do corte será reduzida.
PCD Tool Cusando Dprofundidade de Cut
Aumentar a profundidade de corte das ferramentas de PCD aumentará a força de corte e o calor gerado, agravando o desgaste da ferramenta e afetando sua vida útil. Além disso, o aumento da profundidade de corte pode facilmente causar lascamento da aresta da ferramenta de PCD.
Ferramentas de PCD com diferentes granulometrias apresentam desempenho de corte diferenciado ao processar diferentes materiais de peça sob diferentes condições de processamento. Portanto, os parâmetros de corte reais das ferramentas de PCD devem ser determinados de acordo com as condições de processamento específicas.






