


Na usinagem CNC, o aço inoxidável é amplamente reconhecido como um material de difícil usinagem. Sua alta resistência, tendência ao endurecimento por trabalho a frio e baixa condutividade térmica impõem maiores exigências na seleção e utilização de ferramentas de corte. Seja na fabricação de moldes, na produção de componentes de precisão ou nas indústrias de máquinas médicas e alimentícias, a escolha da melhor fresa para aço inoxidável está diretamente ligada à eficiência da usinagem, à qualidade da superfície e à vida útil da ferramenta.
Muitos operadores de máquinas-ferramenta — tanto iniciantes quanto profissionais experientes — frequentemente se deparam com desafios semelhantes: Qual é a melhor fresa para aço inoxidável? Qual geometria de corte funciona melhor? Qual revestimento oferece resistência ideal ao desgaste e desempenho antiaderente? Este guia aborda essas questões analisando as propriedades do aço inoxidável e fornecendo conselhos práticos sobre a seleção de ferramentas, incluindo geometria, material e o melhor revestimento para fresas de topo em aço inoxidável.
Por que o aço inoxidável requer ferramentas de corte especializadas
Características de corte do aço inoxidável
O aço inoxidável é um material resistente que apresenta diversos desafios durante a usinagem. Entre eles:
-
Endurecimento por deformação: Se os parâmetros de corte não forem controlados adequadamente, o material endurece rapidamente. Isso pode fazer com que a ferramenta corte repetidamente uma superfície já endurecida, aumentando o desgaste e a resistência ao corte — especialmente em condições de baixo avanço ou corte intermitente.
-
Baixa condutividade térmica: o calor gerado durante o corte não se dissipa facilmente. Em vez disso, acumula-se na zona de corte e na face de ataque, o que pode causar amolecimento da aresta da ferramenta, recozimento e até microfissuras.
-
Aresta postiça (BUE): O aço inoxidável tende a aderir às ferramentas de corte, formando uma aresta postiça que distorce a geometria de corte e leva à rugosidade da superfície e lascamento da ferramenta.
Devido a esses desafios, as fresas de topo padrão frequentemente falham. O material da ferramenta, a geometria da aresta e a seleção do revestimento tornam-se cruciais para manter a estabilidade térmica e evitar aderências durante o corte.
Problemas comuns devido à seleção incorreta de ferramentas
Escolher a fresa errada para aço inoxidável pode levar a várias consequências sérias:
-
Vida útil reduzida das ferramentas: Sem resistência adequada ao calor ou revestimentos resistentes ao desgaste, as ferramentas ficam propensas a desgaste prematuro, lascamento e falhas.
-
Qualidade de superfície deficiente: Geometria inadequada da ferramenta ou número insuficiente de canais de corte podem levar a vibrações, queimaduras na superfície ou imprecisões dimensionais, especialmente durante o fresamento de acabamento.
-
Baixa produtividade: Ferramentas não otimizadas para aço inoxidável geralmente exigem velocidades e avanços reduzidos, limitando a produção e aumentando o tempo de ciclo.
Para evitar esses problemas, sempre priorize fresas projetadas especificamente para aço inoxidável — ferramentas que oferecem resistência térmica, evacuação eficiente de cavacos e desempenho antiaderente.
Quais são as principais características que definem a melhor fresa de topo para aço inoxidável?
Material da ferramenta: Carboneto é o preferido
Fresas de topo de metal duro são a melhor escolha para aço inoxidável devido à sua dureza superior a quente, resistência ao desgaste e estabilidade de corte em comparação com o aço rápido (HSS). Especificamente, o metal duro de grãos ultrafinos com alto teor de cobalto resiste ao endurecimento por trabalho e às tendências de adesão do aço inoxidável.
Então, quando você estiver se perguntando qual material é melhor para fresar aço inoxidável, o carboneto ultrafino é a resposta, especialmente para aplicações envolvendo graus 304, 316 ou duplex.
Contagem ideal de canais e geometria de corte
O aço inoxidável produz cavacos longos e contínuos. Muitos sulcos ou espaço inadequado para cavacos podem causar obstrução de cavacos e formação de BUE. Recomendações gerais:
-
2 a 3 canais: Ideal para fresamento de ranhuras ou fresamento lateral, oferecendo excelente evacuação de cavacos.
-
4 canais: Ideal para fresamento frontal de alta precisão ou acabamento de cavidades, oferecendo maior estabilidade.
Em termos de geometria, escolha ferramentas com:
-
Ângulos de hélice elevados (40°–45°): Ajudam a reduzir as forças de corte, promovem o fluxo de cavacos e minimizam o acúmulo de calor.
-
Ângulos de ataque amplos: Reduzem a pressão da ferramenta e melhoram o corte, o que é fundamental ao cortar aços inoxidáveis endurecidos ou pegajosos.
Estrutura da ferramenta e seleção de séries
-
Fresas de topo de metal duro: Oferecem alta rigidez e precisão, ideais para cortes contínuos, estruturas de paredes finas e trabalhos de alta precisão.
-
Fresas indexáveis: Proporcionam maior economia para desbaste pesado ou produção em lotes. As trocas de pastilhas são mais rápidas e econômicas.
Opções estruturais adicionais:
-
Comprimento curto da flauta: Para rigidez e controle de vibração.
-
Fresagem de longo alcance/canal longo: Para fresagem de cavidades profundas ou paredes laterais.
-
Fresas de topo com ponta arredondada: Excelentes para cavidades de moldes, chanframento e transições suaves.
Adapte a estrutura do seu cortador à geometria da peça, à rigidez da máquina-ferramenta e ao acabamento superficial necessário.
Qual é a melhor fresa para aço inoxidável?
Melhor ferramenta para desbaste de aço inoxidável
Durante o desbaste, as fresas enfrentam altas forças de corte, calor e zonas endurecidas. Características recomendadas:
-
Bordas de corte chanfradas: Reforçam a aresta de corte da ferramenta e reduzem o lascamento.
-
Design com núcleo espesso: Aumenta a rigidez e minimiza a deflexão sob carga.
-
Fresas de topo indexáveis: Oferecem durabilidade e custo-benefício para passes de desbaste, especialmente com insertos reforçados.
Se você estiver se perguntando qual fresa de topo é melhor para desbaste de aço inoxidável, considere fresas de metal duro sólido de alta resistência ou fresas indexáveis, combinadas com um sistema de refrigeração de alta pressão para melhorar a evacuação de cavacos e controlar o calor.
Melhor ferramenta para acabamento de aço inoxidável
O fresamento de acabamento exige tolerâncias rigorosas e acabamento superficial superior. Priorize:
-
Fresas de topo com perfil arredondado: Equilibram resistência e qualidade de acabamento para moldes e superfícies curvas.
-
Bordas afiadas com ângulos de ataque micrométricos: Reduzem a força de corte e melhoram a qualidade da aresta de corte.
-
Ferramentas de 3 ou 4 canais com hélice alta: Ideais para paredes finas, furos pequenos ou acabamento de contornos.
Para obter os melhores resultados, utilize ferramentas com bordas afiadas, revestimentos resistentes ao calor e canais polidos para reduzir o atrito e a aderência — perfeitas para superfícies espelhadas ou detalhes minuciosos.
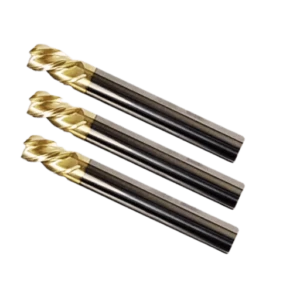
Qual é o melhor revestimento para fresas de aço inoxidável?
Os desafios de usinagem do aço inoxidável exigem revestimentos que ofereçam resistência ao calor, lubricidade e antiadesão. Selecionar o melhor revestimento para fresa de topo para aço inoxidável pode prolongar significativamente a vida útil da ferramenta e melhorar o acabamento superficial.
Visão geral dos revestimentos comuns
-
TiAlN (Nitreto de Alumínio e Titânio): Excelente para corte a seco ou semi-seco em altas temperaturas. Ideal para trabalhos gerais em aço inoxidável 304/316.
-
AlTiN (Nitreto de Alumínio e Titânio): Com uma proporção maior de alumínio, forma uma camada protetora de Al₂O₃ sob calor, perfeita para aços inoxidáveis agressivos ou duros.
-
TiSiN (Nitreto de Silício e Titânio): Oferece extrema dureza e resistência ao desgaste, ideal para acabamento de alta velocidade de aços inoxidáveis para moldes.
-
nACo (Nanorevestimento): Revestimento nanoestruturado com forte lubricidade e resistência ao choque térmico, adequado para tipos de aço inoxidável resistentes e pegajosos.
-
DLC (Carbono tipo diamante): Atrito ultrabaixo, mas resistência térmica moderada; ideal para acabamento de precisão em baixa velocidade de peças médicas ou micropeças.
Não existe um revestimento universal. Escolha com base na sua estratégia de usinagem, na classe da peça e nas condições do líquido de arrefecimento.
Fatores-chave na escolha de revestimentos
Considere o seguinte:
-
Resistência ao calor (800–1100 °C): Impede a degradação durante o corte em alta temperatura.
-
Lubrificação: Reduz o atrito e a aderência, ajudando a prevenir a deterioração do desempenho.
-
Antiaderência: Especialmente crítica para aços inoxidáveis austeníticos.
-
Força de adesão do revestimento: Garante a durabilidade do revestimento durante cortes interrompidos ou com baixa taxa de avanço.
Para a maioria das aplicações em aço inoxidável, os nanorrevestimentos multicamadas com alta resistência térmica e baixo atrito são a escolha ideal.
Combinações recomendadas de revestimento e substrato
Combinar o revestimento certo com o substrato certo maximiza o desempenho:
-
TiAlN + Carboneto Ultrafino: Equilíbrio entre tenacidade e resistência ao desgaste — ideal para usinagem geral de aço inoxidável.
-
AlTiN + Nano Carbeto: Corte de alta velocidade e cargas pesadas — perfeito para moldes ou produção em lotes.
-
nACo / TiSiN + Carboneto de Microgrãos: Otimizado para ligas difíceis (ex.: aço inoxidável com enxofre/níquel).
-
Ferramentas com revestimento DLC e microbordas: Ideais para acabamento de superfícies ultrafinas em componentes médicos ou microcomponentes. Combine com o design de micro-ranhuras para reduzir as forças de corte.
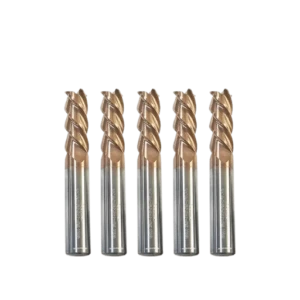
Análise de caso real: desempenho de diferentes fresas de topo em aço inoxidável
Ao selecionar uma fresa de topo para aço inoxidável, muitas vezes é difícil avaliar com precisão o desempenho real de uma ferramenta com base apenas em especificações técnicas ou descrições de catálogo. É por isso que a análise baseada em casos oferece insights mais valiosos. A comparação a seguir avalia o desempenho real da ferramenta em três dimensões principais: material de aço inoxidável, projeto da ferramenta e parâmetros de usinagem reais.
Diferenças no desempenho da ferramenta: aço inoxidável 304 vs. 316
Embora ambos sejam aços inoxidáveis austeníticos, o comportamento de fresamento de 304 e 316 varia significativamente:
-
Aço inoxidável 304 : Conhecido pelo seu alto teor de cromo e grande ductilidade, o aço 304 é propenso a um severo endurecimento por trabalho durante a fresagem em alta velocidade. Isso acelera o desgaste da aresta da ferramenta, especialmente em operações de desbaste.
-
Aço inoxidável 316 : Com adição de molibdênio para maior resistência à corrosão e ao calor, o aço 316 é ainda mais difícil de usinar. Sua maior viscosidade de corte aumenta a probabilidade de formação de aresta postiça e lascamento da borda.
Testes práticos mostram que fresas de topo com geometria e revestimentos idênticos geralmente apresentam uma vida útil de 15% a 25% menor ao usinar aço inoxidável 316 em comparação com o 304. Portanto, ao responder perguntas como "Qual fresa de topo devo usar para aço inoxidável 304?" ou "Qual a melhor ferramenta para fresar aço inoxidável 316?" , a resposta deve considerar o desempenho antiaderente, a dissipação de calor e a nitidez da aresta de corte.
Comparação de parâmetros práticos: velocidade do fuso, taxa de avanço e profundidade de corte
No fresamento de aço inoxidável, a configuração dos parâmetros afeta diretamente a vida útil da ferramenta e a estabilidade da usinagem. Abaixo, uma comparação de três estratégias típicas de usinagem sob a mesma condição de material (aço inoxidável 304):
| Estratégia de Usinagem | Velocidade do fuso (rpm) | Avanço por dente (fz, mm/dente) | Profundidade de corte axial (ap, mm) | Feedback de usinagem |
|---|---|---|---|---|
| Conservador | 3200 | 0.04 | 0.4 | Alta estabilidade e desgaste lento da ferramenta, mas baixa eficiência |
| Recomendado até | 4500 | 0.06 | 0.6 | Eficiência e vida útil da ferramenta equilibradas; adequado para produção em massa |
| Agressivo | 6000 | 0.08 | 1.0 | Alta velocidade de usinagem, mas maior desgaste da ferramenta; requer sistema de resfriamento de alto desempenho |
Notas adicionais:
-
A estabilidade da usinagem está positivamente correlacionada com as flutuações de carga do fuso.
-
Em configurações agressivas, se não forem utilizados resfriamento eficiente e revestimentos de alta resistência ao calor (como TiSiN), podem ocorrer queimaduras na superfície e falhas prematuras da ferramenta.
-
A estratégia recomendada fornece uma abordagem equilibrada para alimentação, velocidade e gerenciamento térmico, tornando-a uma base confiável para a maioria das tarefas de fresamento de aço inoxidável.
Esses dados oferecem insights práticos para responder a perguntas como “parâmetros recomendados para fresamento de aço inoxidável” e ajudam iniciantes a desenvolver uma mentalidade racional ao definir parâmetros de usinagem.
Resumo e sugestões de seleção de ferramentas
Quando se trata de aço inoxidável — um dos materiais mais difíceis de usinar —, escolher a fresa de topo correta é essencial para alcançar alta eficiência de usinagem e alta qualidade do produto. Das características do material à estrutura da ferramenta e tecnologia de revestimento, cada escolha impacta diretamente a vida útil da ferramenta, a estabilidade de corte e o acabamento superficial.
As orientações a seguir se baseiam em aplicações típicas do setor, estratégias de seleção lógica e equívocos comuns para fornecer aos engenheiros de CNC e profissionais de compras recomendações práticas baseadas em cenários.
Recomendações de seleção de ferramentas para indústrias específicas
Diferentes setores exigem características de ferramentas diferentes. Aqui estão algumas sugestões de práticas recomendadas para aplicações comuns em aço inoxidável:
-
Fabricação de moldes (por exemplo, aço inoxidável 420/440)
Utilize fresas de topo de metal duro inteiriças de alta rigidez e canais curtos. Priorize revestimentos como AlTiN ou TiSiN, que apresentam bom desempenho sob altas temperaturas e cargas de impacto constantes. -
Fabricação de dispositivos médicos (por exemplo, aço inoxidável 316L)
Concentre-se no acabamento superficial e na precisão dimensional. Opte por uma fresa de topo arredondada com ângulo de saída micropositivo, combinada com revestimentos de alta lubricidade, como o DLC. Utilize baixas taxas de avanço e cortes superficiais para estabilidade. -
Indústria de equipamentos alimentícios (por exemplo, aço inoxidável 304/316)
Equilibre a eficiência do lote com a usabilidade geral. Escolha fresas de topo de alta hélice com 3 ou 4 cortes e revestimentos de TiAlN ou nACo, que oferecem boa evacuação de cavacos e longa vida útil da ferramenta. -
Peças aeroespaciais e resistentes ao calor (por exemplo, 17-4PH, série Inox)
Selecione ferramentas com substrato de nanoliga com revestimentos altamente resistentes ao calor, como TiSiN. Use parâmetros conservadores para reduzir o acúmulo térmico durante a usinagem.
A compatibilidade de ferramentas em toda a matriz de objetivos da indústria, materiais e processos ajuda a reduzir as suposições e a evitar o desperdício de ferramentas ou falhas de usinagem.
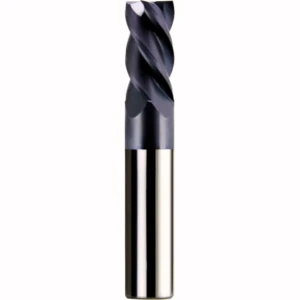
Revisão: Cinco dimensões principais para a seleção de ferramentas
Ao longo deste guia, cinco fatores de decisão recorrentes são enfatizados ao selecionar uma fresa de aço inoxidável:
-
Substrato de ferramenta
Escolha substratos de carboneto de grãos ultrafinos ou nanoligas para melhorar a resistência ao lascamento e a estabilidade térmica. -
Geometria
Utilize designs de alta hélice e grande ângulo de ataque para auxiliar na remoção e resfriamento de cavacos. Para acabamento, geometrias de ponta redonda são preferíveis. -
contagem de flauta
-
2 a 3 canais : Ideal para desbaste; garante a evacuação de cavacos.
-
3 a 4 canais : Melhor para acabamento; melhora a qualidade da superfície.
-
-
Tecnologia de revestimento
Adapte os revestimentos à sua operação (AlTiN, TiSiN, nACo, DLC) com base na velocidade, no líquido de arrefecimento e na dureza do material. -
Ajuste de aplicação
Considere a viscosidade do material, a dureza da peça, o fornecimento de refrigerante e a rigidez da máquina-ferramenta para garantir um desempenho estável.
Em vez de buscar a ferramenta "mais forte", procure sempre a solução mais adequada com base em múltiplas dimensões de desempenho.
Mal-entendidos comuns e como evitá-los
Mesmo com ferramentas premium, maquinistas e compradores frequentemente cometem erros evitáveis durante a seleção ou uso de ferramentas:
-
Mito nº 1: Quanto mais caro for o revestimento, melhor
Revestimentos premium como TiSiN ou DLC podem apresentar desempenho inferior se não forem adequados ao substrato ou às condições operacionais. Use revestimentos com base nas necessidades da aplicação, não no prestígio. -
Mito nº 2: Mais flautas significam melhores resultados
Na usinagem de aço inoxidável, o excesso de canais restringe o fluxo de cavacos e leva ao entupimento. Sempre selecione a quantidade de canais com base na profundidade de corte e na taxa de avanço. -
Mito nº 3: Uma ferramenta, um conjunto de parâmetros
Cada projeto e revestimento de ferramenta tem um ponto ideal específico. Copiar parâmetros de diferentes ferramentas às cegas pode causar falhas. Ajuste com base em testes e especificações. -
Mito nº 4: O resfriamento não importa
O aço inoxidável gera calor intenso e localizado. Sem refrigeração ou lubrificação adequadas, mesmo os melhores revestimentos se degradam. Priorize sistemas de refrigeração interna ou MQL. -
Mito nº 5: A marca garante o desempenho
Dentro da mesma marca, diferentes séries de ferramentas podem variar drasticamente em design, material e geometria. Sempre avalie as ferramentas com base em dados técnicos e desempenho real — não apenas em logotipos.
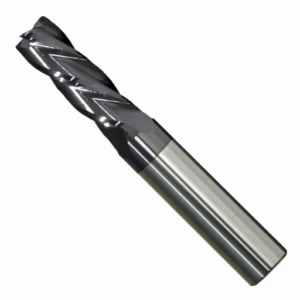
FAQ: Perguntas comuns sobre fresas de topo de aço inoxidável
Q1: Qual fresa de topo é melhor para usinagem de cavidade profunda em aço inoxidável?
A: A fresagem de cavidades profundas exige excelente evacuação de cavacos e rigidez da ferramenta. Opte por uma fresa de topo de longo alcance com 3 ou 4 canais e um ângulo de hélice elevado (em torno de 45°). Isso promove a ejeção de cavacos de sulcos estreitos e reduz o estresse térmico.
Para revestimentos, escolha AlTiN ou TiSiN para resistência ao calor. Quando possível, use resfriamento interno ou MQL para aumentar ainda mais a estabilidade.
Ferramentas recomendadas:
-
OSG AE-LNBD-H
-
FERRAMENTA SAMHO
P2: O que devo fazer se o revestimento descascar durante a usinagem?
A: A delaminação do revestimento geralmente resulta de calor excessivo, sobrecarga da ferramenta ou má compatibilidade entre o revestimento e o substrato.
Etapas de solução de problemas:
-
Verifique se há velocidades de corte ou avanços agressivos.
-
Mude para uma ferramenta otimizada para aço inoxidável (por exemplo, carboneto + AlTiN/TiSiN).
-
Melhore a estratégia de refrigeração — evite cortes a seco ou choque térmico.
-
Inspecione a condição da borda da ferramenta — a reafiação pode reduzir a adesão do revestimento.
Se ocorrer lascamento ou quebra após a perda do revestimento, isso provavelmente indica uma incompatibilidade entre o projeto da ferramenta e as condições reais de corte.
T3: Por que a vida útil da ferramenta é tão inconsistente?
A: A vida útil instável da ferramenta geralmente resulta de desequilíbrios sistêmicos nas condições de usinagem.
Causas comuns:
-
Uso de fresas genéricas sem resistência de aresta otimizada ou geometria de canal.
-
Avanços/velocidades agressivos além da faixa pretendida da ferramenta.
-
Má fixação ou instabilidade do fuso causando vibração.
-
Seleção de revestimento inadequada ou operação fora da faixa ideal de temperatura/velocidade.
Realize uma revisão completa do sistema — ferramenta, máquina, fluido de corte, parâmetros, material — e execute uma análise de desgaste para diagnosticar o problema.
Q4: Existem fresas de topo econômicas para aço inoxidável?
A: Sim. As opções a seguir são de alto desempenho e oferecem uma excelente relação custo-benefício:
-
Série SAMHO SHTI (China): Carboneto de grau nano com revestimento SH; ideal para trabalhos de carga média em aço inoxidável 304/316.
-
Série YG-1 INOX-PRO (Coreia): Geometria otimizada para aço inoxidável austenítico; equilibra desempenho e preço.
-
SANDVIK CoroMill Plura HMI: Durabilidade premium para perfis complexos e desbaste — custo inicial mais elevado, excelente retorno do investimento a longo prazo.
-
Série Kennametal KCPM15: Reforço robusto nas bordas, ideal para linhas de produção em aço inoxidável.
Dica: Escolha a ferramenta adequada à rigidez da sua máquina, às necessidades de volume e à qualidade do material. Alto custo-benefício significa valor por peça, e não apenas preço baixo.






