


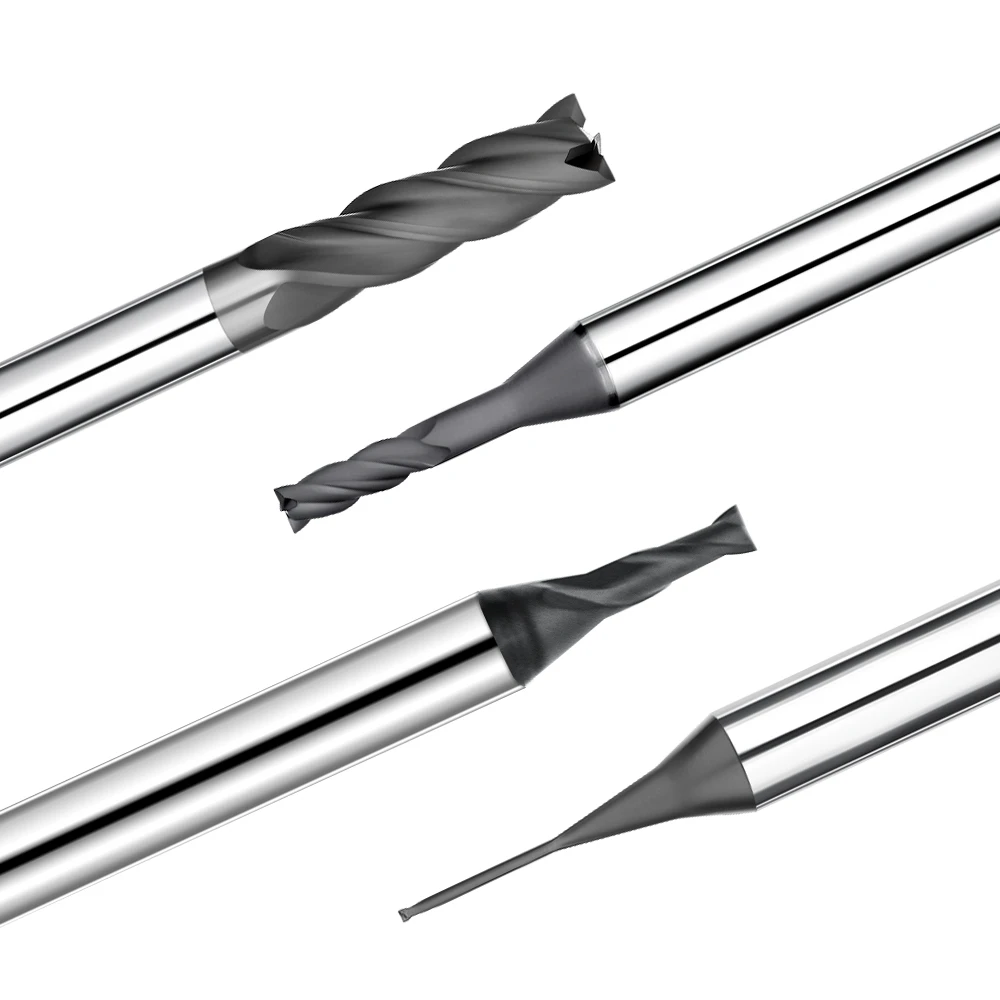
Recentemente, trabalhamos em um projeto de usinagem de eletrodos de grafite. O cliente estava utilizando fresas de topo de metal duro padrão. Embora as peças iniciais fossem aceitáveis, o desgaste das ferramentas acelerou com o aumento do volume de produção. Logo surgiram lascas nas arestas de corte e pequenos defeitos superficiais. O cliente testou diferentes especificações de ferramentas, mas os problemas persistiram. Algumas ferramentas ofereciam boa resistência ao desgaste, mas baixa eficiência, enquanto outras alcançavam ótima qualidade superficial sem uma vida útil consistente.
Este é um desafio recorrente na usinagem prática de grafite. Frequentemente, o problema reside na incerteza quanto aos critérios de seleção. Fatores como densidade da grafite, tamanho do grão, características de usinagem e operações alteram as condições de trabalho. Basear-se unicamente no diâmetro da ferramenta, número de canais ou preço geralmente leva à inadequação das ferramentas.
Avaliamos uma combinação de fatores para ferramentas de corte de grafite. Esses fatores incluem propriedades do material, estágios de usinagem, cargas de corte e requisitos de resistência ao desgaste. As operações de desbaste priorizam a eficiência de remoção e a estabilidade da ferramenta. As operações de acabamento focam na integridade da aresta de corte, na consistência dimensional e na qualidade da superfície.
Para grafite de alta densidade, fresas de topo diamantadas geralmente apresentam desempenho superior às ferramentas de metal duro padrão sem revestimento. Por outro lado, ferramentas diamantadas não são uma solução universal para todas as aplicações. Variações no tamanho da ferramenta, número de canais e geometria impactam diretamente a rigidez da usinagem e a evacuação de cavacos.
Uma avaliação holística é essencial para a vida útil ideal de fresas de topo para grafite . A seleção das ferramentas de corte de grafite adequadas depende da compatibilidade de materiais, tarefas e revestimentos. As fresas de topo ideais para desbaste e acabamento em grafite variam de acordo com os requisitos específicos de cada projeto.
Com base em nossa experiência prática, analisamos como selecionar as ferramentas de corte de grafite, fresas de topo e ferramentas diamantadas adequadas. Examinamos os fatores que influenciam o desgaste da ferramenta, a qualidade da usinagem e a vida útil. Escolher a ferramenta mais adequada às condições específicas de operação é mais importante do que simplesmente comprar uma ferramenta mais cara.
Seleção de ferramentas de corte de grafite: como escolher a ferramenta certa para usinagem CNC de grafite?
Ao realizar projetos de usinagem de grafite, raramente perguntamos aos clientes sobre o número de canais ou o diâmetro da ferramenta inicialmente. Em vez disso, examinamos a peça, a densidade do material de grafite, a estrutura granular e os requisitos finais de acabamento superficial. Como a grafite é quebradiça e gera pó fino, o desgaste da ferramenta e o lascamento das arestas dependem tanto das propriedades do material quanto das condições de operação.
A seleção eficaz de ferramentas de corte de grafite exige uma abordagem holística, que vai além da simples comparação de preço ou dureza. Avaliamos o material da ferramenta, a geometria da aresta de corte, o design do canal e as etapas de usinagem com base nas necessidades reais do projeto. A escolha das ferramentas de corte de grafite adequadas às condições operacionais específicas garante eficiência ideal e vida útil consistente da ferramenta.
Por que a seleção de ferramentas de corte para grafite é mais crítica do que a seleção de ferramentas para materiais padrão?
Um cliente que usinava eletrodos de grafite inicialmente utilizava fresas de topo de metal duro padrão para desbaste. Embora o controle dimensional parecesse aceitável, o desgaste das arestas acelerou rapidamente com o aumento do volume de produção. O cliente presumiu que uma ferramenta mais resistente ao desgaste resolveria o problema, mas o desgaste persistiu mesmo sem o ajuste das dimensões da ferramenta e dos parâmetros de usinagem.
A poeira de grafite submete a aresta de corte a um desgaste abrasivo contínuo, levando a lascas na borda e fraturas localizadas. Para eletrodos de grafite de alta densidade e grafite de precisão, priorizamos a resistência ao desgaste e a estabilidade da aresta de corte em detrimento das velocidades máximas de corte. O monitoramento de padrões específicos de desgaste da ferramenta continua sendo vital para o sucesso da usinagem a longo prazo.
Que fatores devem ser considerados na seleção de ferramentas de corte de grafite?
Primeiramente, esclarecemos questões fundamentais sobre os tipos de grafite, densidade, tamanho de grão e se a tarefa envolve desbaste ou acabamento. Detalhes como profundidade de usinagem, paredes finas e ranhuras estreitas determinam o diâmetro ideal da ferramenta, o número de canais de corte, o material do substrato e os requisitos de revestimento.
A inspeção da condição da ferramenta após a usinagem orienta nossos ajustes futuros em ferramentas de corte de grafite. Se ocorrer lascamento da ponta, modificamos a geometria da aresta e as cargas de corte, enquanto o desgaste generalizado indica problemas com o revestimento e a seleção do material. O equilíbrio entre a estabilidade no desbaste e a retenção da aresta de acabamento garante um desempenho confiável da ferramenta em todas as etapas de produção.
A relação entre o tipo de grafite, o método de usinagem e a seleção de ferramentas.
Diferentes tipos de grafite apresentam densidades, tamanhos de grãos e microestruturas únicas que alteram a dinâmica de remoção de material e as taxas de desgaste da ferramenta. Se uma ferramenta falhar ao usar um tipo de grafite novo, analisamos as propriedades do material antes de concluir que a própria ferramenta está com defeito.
Os métodos de usinagem determinam se o desbaste prioriza a eficiência de remoção ou o acabamento se concentra na integridade da superfície. Para projetos com grafite de alta densidade, fresas de topo diamantadas para grafite oferecem durabilidade superior. A adequação do tipo de grafite, dos métodos de usinagem e da seleção da ferramenta garante resultados de usinagem ideais para cada aplicação.

Guia completo para escolher as fresas de topo de grafite certas para usinagem CNC
A seleção de fresas de topo de grafite vai muito além da simples correspondência de dimensões básicas a partir de um projeto do cliente. Em projetos complexos que envolvem ranhuras profundas e estreitas, as escolhas iniciais de ferramentas frequentemente falham devido a problemas inesperados de evacuação de cavacos e desgaste acelerado da aresta de corte. Para garantir a estabilidade da usinagem, avalie o material da ferramenta, o número de canais, a geometria dos canais, o design da aresta de corte e as dimensões da ferramenta de forma holística, em vez de ajustar os processos posteriormente.
Devido à excepcional abrasividade do grafite, as ferramentas sofrem desgaste constante das arestas, lascamento e perda de precisão dimensional durante a produção contínua. Avaliar previamente a tarefa de usinagem específica permite aos engenheiros determinar a estrutura ideal da ferramenta. Essa estratégia proativa garante confiabilidade a longo prazo, minimiza paradas inesperadas e assegura acabamentos superficiais superiores em diversas aplicações de eletrodos de grafite.
Selecionando o material ideal para fresas de topo de grafite
As ferramentas de metal duro e as opções revestidas com diamante representam as duas escolhas mais comuns para projetos de usinagem de grafite. As fresas de metal duro continuam sendo práticas para tarefas de baixo volume e cargas de corte limitadas, onde os custos iniciais das ferramentas devem ser cuidadosamente gerenciados. No entanto, materiais de grafite de alta densidade exigem ferramentas revestidas com diamante para suportar o desgaste abrasivo severo ao longo de ciclos de produção prolongados.
Equilibrar o desempenho do revestimento com os requisitos reais do projeto evita gastos desnecessários com ferramentas. Peças pequenas com ranhuras rasas raramente justificam revestimentos de diamante de alta qualidade, enquanto o processamento em lote de eletrodos de grafite de alta densidade depende fortemente de revestimentos avançados para manter as arestas de corte. Avaliar os padrões de desgaste em situações reais ajuda a definir a solução de material mais econômica e durável.
Otimização do número e da geometria das ranhuras para usinagem de grafite
Aumentar o número de canais de corte para melhorar a eficiência muitas vezes se mostra contraproducente na usinagem de grafite devido à evacuação restrita de partículas. Embora as ferramentas com múltiplos canais pareçam vantajosas, a fina poeira de grafite exige amplo espaço para cavacos, a fim de evitar entupimentos e quebras da ferramenta em cavidades profundas. A geometria dos canais de corte e a remoção de cavacos devem ser priorizadas tanto quanto o número de arestas de corte.
As operações de desbaste exigem designs de canais robustos que facilitem a remoção rápida de material e a evacuação estável de cavacos. Por outro lado, os passes de acabamento se beneficiam de um maior número de canais para melhorar a continuidade do corte e alcançar uma qualidade de superfície superior. A verificação dos caminhos de remoção de cavacos evita o atrito recorrente causado por detritos de grafite presos durante operações de fresamento de ranhuras profundas.
Dominando a geometria de ponta e a rigidez das ferramentas
O formato da aresta de corte, os ângulos da hélice, a espessura do núcleo e os ângulos de ataque influenciam diretamente a dinâmica de corte na interface ferramenta-grafite. Rigidez insuficiente ou perfis de aresta inadequados frequentemente causam lascamento durante a usinagem de eletrodos de grafite de paredes finas. Mesmo um desgaste mínimo da aresta durante as operações de acabamento pode comprometer rapidamente a precisão dimensional geral e a integridade da superfície.
A avaliação da geometria da ferramenta, especificamente para ranhuras estreitas, cavidades profundas ou estruturas de paredes finas, garante rigidez ideal e evacuação de cavacos. Ferramentas com substratos idênticos apresentam padrões de desgaste muito diferentes quando submetidas a configurações geométricas variadas. A realização de cortes de teste estratégicos continua sendo essencial para validar a geometria de aresta ideal em aplicações exigentes do mundo real.
Determinar o tamanho correto da fresa de topo de grafite
Selecionar o menor diâmetro disponível para ranhuras estreitas geralmente compromete a rigidez da ferramenta e reduz sua vida útil. Uma abordagem equilibrada exige trabalhar de trás para frente, considerando as características específicas da usinagem, as larguras das ranhuras e as profundidades necessárias. Ajustar os percursos da ferramenta e as tolerâncias de usinagem juntamente com a seleção do diâmetro garante que a ferramenta mantenha a rigidez ideal durante toda a operação.
O equilíbrio entre rigidez e acessibilidade evita falhas prematuras da ferramenta ao lidar com geometrias complexas de peças. Fresas de topo de pequeno diâmetro permitem o acesso a detalhes intrincados, mas exigem controle rigoroso sobre as cargas de corte e os comprimentos de projeção. A escolha do maior diâmetro possível maximiza a estabilidade estrutural e garante um desempenho de usinagem consistente em todos os componentes de grafite.
Fresas de topo diamantadas para grafite versus fresas de topo de metal duro para grafite
A escolha entre ferramentas diamantadas e de metal duro para projetos de usinagem de grafite exige a avaliação do desempenho ao longo de todo o ciclo de vida, e não apenas da capacidade de corte inicial. Fresas de metal duro sem revestimento frequentemente apresentam desgaste rápido da aresta durante a produção contínua de eletrodos de grafite, resultando em frequentes paradas da máquina. Avaliar a capacidade de usinagem cumulativa, a consistência dimensional e a degradação da superfície ao longo do tempo garante a seleção ideal da ferramenta para ambientes de produção exigentes.
Focar exclusivamente nos custos iniciais de ferramentas frequentemente obscurece a eficiência total da produção e a qualidade das peças. Materiais de grafite de alta densidade, ciclos de produção prolongados e requisitos de tolerância rigorosos exigem fresas de topo revestidas de diamante robustas para aplicações em grafite. Equilibrar essas variáveis operacionais ajuda as equipes de engenharia a estabelecer intervalos confiáveis de troca de ferramentas e maximizar a produtividade geral da usinagem.
Quando escolher uma fresa de topo diamantada para grafite?
Priorizar fresas de topo diamantadas para grafite é essencial ao processar materiais de alta densidade, gerenciar ciclos de usinagem longos ou lidar com lotes de produção de grande volume. O tempo de inatividade cumulativo e o reajuste frequente do zero associados às ferramentas de metal duro padrão aumentam rapidamente os custos operacionais reais. Avaliar as cargas de corte reais e o volume total da peça garante que os revestimentos proporcionem um retorno mensurável sobre o investimento.
Produção em pequenos lotes, usinagem de cavidades rasas ou tempos de usinagem curtos raramente justificam o custo mais elevado de ferramentas revestidas com diamante. A validação do desempenho da ferramenta por meio de cortes de teste controlados confirma se os revestimentos especializados proporcionam ganhos reais de eficiência. A adequação das especificações da ferramenta aos requisitos específicos do projeto evita gastos desnecessários com ferramentas, sem comprometer a qualidade final da peça.
Quais são as vantagens das fresas de topo de grafite revestidas com diamante?
Revestimentos diamantados protegem a aresta de corte contra o severo desgaste abrasivo gerado por partículas finas de grafite durante operações de fresagem. Fresas de topo de metal duro padrão frequentemente sofrem com o rápido desgaste da aresta, microlascamento e falhas localizadas sob cargas pesadas contínuas. Revestimentos de alta qualidade aumentam a resistência ao desgaste, preservando a integridade estrutural e a estabilidade dimensional ao longo de uma vida útil prolongada.
A adesão do revestimento, a retenção da aresta de corte e a dureza do substrato determinam o desempenho geral durante a usinagem de grafite em alta velocidade. No entanto, revestimentos avançados não conseguem compensar o excesso de projeção, dimensões incorretas da ferramenta ou parâmetros de corte inadequados. A avaliação de fresas de topo para grafite revestidas com diamante como parte de um sistema de usinagem integrado garante resultados previsíveis e de alta precisão.
Quando escolher fresas de metal duro para grafite?
As fresas de metal duro continuam sendo uma opção econômica para projetos de baixo volume, trabalhos de ranhura rasa e operações com profundidades de corte limitadas. Quando o tempo total de operação é curto, a economia inicial na aquisição supera a maior durabilidade proporcionada pelos revestimentos diamantados, que são mais caros. Gerenciar os custos iniciais de forma eficaz, sem sacrificar a qualidade da peça, preserva as margens de lucro em trabalhos especializados.
A seleção de fresas de metal duro para grafite exige a análise da dureza do substrato, da condição da aresta de corte e das taxas de desgaste esperadas. A substituição por ferramentas revestidas torna-se necessária apenas quando o desgaste acelerado da ferramenta interrompe os cronogramas de produção ou compromete as tolerâncias dimensionais. O monitoramento das métricas reais de vida útil da ferramenta ajuda as oficinas a determinar o limite preciso para a troca de tecnologias de ferramentas.
Como escolher entre fresas de topo de grafite com revestimento de diamante e sem revestimento?
Testes comparativos utilizando materiais, trajetórias de ferramenta e parâmetros de corte idênticos revelam tendências reais de desempenho entre diferentes tipos de fresas. O acompanhamento da degradação da aresta de corte, da deriva dimensional e das métricas de acabamento superficial ao longo de extensos períodos de produção fornece dados acionáveis para a otimização do processo. Priorizar dados empíricos da linha de produção em vez de informações fornecidas pelo fabricante elimina as suposições na seleção de ferramentas.
A produção em pequenos lotes prioriza a minimização dos custos iniciais de ferramental, enquanto a fabricação em grandes lotes exige estabilidade e vida útil previsível da ferramenta. A adoção de fresas de topo de grafite revestidas com diamante resolve os gargalos de produtividade causados por trocas frequentes de ferramentas e ajustes de compensação dimensional. A escolha da ferramenta adequada à escala operacional específica garante máxima eficiência e qualidade consistente na usinagem do grafite.
Como escolher uma fresa de topo de grafite para desbaste?
A seleção de fresas de desbaste para grafite exige o equilíbrio entre altas taxas de remoção de material e estabilidade estrutural durante tarefas agressivas de desbaste. Grandes sobremedidas de usinagem em peças brutas de grafite frequentemente levam os operadores a maximizar avanços e velocidades de corte, o que muitas vezes causa lascamento prematuro da aresta de corte ou desgaste abrasivo severo. A rigidez da ferramenta, os caminhos de evacuação de cavacos e o acúmulo de pó de grafite são fatores determinantes para o sucesso do desbaste, muito mais do que a velocidade de corte bruta por si só.
A avaliação inicial do volume total de material permite aos engenheiros selecionar uma fresa de desbaste de grafite robusta, capaz de suportar cargas de corte elevadas. Cavidades profundas, paredes finas e geometrias complexas exigem ajustes cuidadosos para manter a integridade da aresta de corte ao longo de ciclos de produção prolongados. Estabelecer uma estratégia de desbaste estável garante a remoção eficiente de material, preservando a vida útil ideal da ferramenta para as passagens de acabamento subsequentes.
Para quais cenários de usinagem as fresas de topo de desbaste com grafite são adequadas?
As fresas de topo de grafite para desbaste se destacam em operações de fresamento com alta sobremedida, onde grandes volumes de material precisam ser removidos de forma eficiente de peças brutas. O uso de ferramentas de acabamento para a remoção inicial de material causa rápida degradação térmica e desgaste extremo das arestas de corte sob cargas de corte elevadas. A utilização de uma geometria de desbaste especializada estabelece rapidamente o perfil primário e protege as arestas de corte delicadas.
A usinagem de cavidades profundas e a extensa redução de material na produção de eletrodos de grafite dependem fortemente de fresas de desbaste dedicadas para manter a estabilidade do processo. O espaçamento adequado entre os canais impede a compactação de pó fino de grafite dentro de cavidades profundas, eliminando o atrito secundário e o choque térmico. O controle cuidadoso da projeção da ferramenta durante o desbaste evita a quebra catastrófica da ferramenta em detalhes estreitos.
Quais parâmetros de ferramenta devem ser priorizados para fresas de topo de desbaste de grafite?
A espessura do núcleo, os ângulos da hélice, o número de canais e o diâmetro total da ferramenta representam parâmetros críticos na otimização de fresas de desbaste de grafite para ambientes abrasivos. Projetos com múltiplos canais podem restringir a remoção de cavacos, tornando as geometrias otimizadas com dois ou três canais superiores para a remoção do acúmulo denso de partículas de grafite. Priorizar um amplo espaço para evacuação de cavacos evita o acúmulo de poeira e prolonga significativamente a vida útil.
O controle das profundidades de corte axial e radial, juntamente com as taxas de avanço, evita deflexões excessivas durante operações agressivas de desbaste em grafite. Uma projeção excessiva compromete seriamente a rigidez, introduzindo vibrações harmônicas que aceleram a formação de lascas na aresta de corte. Verificar a fixação segura da ferramenta e o comprimento de corte efetivo garante a máxima estabilidade estrutural antes de aumentar a velocidade do fuso.
Como equilibrar a taxa de remoção de material (MRR) e a vida útil da ferramenta em fresas de desbaste de grafite?
Maximizar a taxa de remoção de material sem monitorar a vida útil da fresa de desbaste de grafite geralmente leva à diminuição da produtividade devido às constantes trocas de ferramenta. Ultrapassar os limites ideais de avanço acelera o desgaste da face de folga, anulando os ganhos de tempo por meio de frequentes recalibrações da máquina e paradas não planejadas. Uma abordagem equilibrada otimiza a carga de cavacos por dente para manter uma progressão de desgaste previsível e estável.
A avaliação do desempenho da ferramenta com base no volume total removido, em vez do tempo bruto de usinagem, fornece uma medida realista da eficiência geral. Quando a vida útil da ferramenta se degrada prematuramente, o ajuste de substratos, revestimentos e parâmetros de corte restaura a rentabilidade da fabricação de grafite em alto volume. Alcançar um equilíbrio ideal entre a taxa de remoção de material (MRR), o desgaste da ferramenta e o custo da peça proporciona um desempenho sustentável na fábrica.
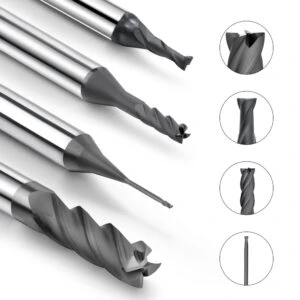
Como escolher uma fresa de acabamento para grafite?
O acabamento de componentes de grafite exige priorizar a precisão dimensional final, a integridade do contorno e a qualidade da superfície em detrimento das taxas de remoção de material. Ao contrário das operações de desbaste, as falhas de acabamento, como microlascas localizadas, geralmente decorrem de desgaste sutil da ferramenta, projeção inadequada ou trajetórias de ferramenta incorretas, e não de excesso de material removido. O equilíbrio entre a rigidez da ferramenta e a preservação da aresta de corte garante acabamentos de superfície consistentes em aplicações exigentes de eletrodos.
A avaliação prévia das tolerâncias finais e do acabamento superficial necessários permite que os engenheiros selecionem a fresa de topo de grafite ideal para tarefas de precisão. Componentes estruturais padrão permitem escolhas de ferramentas com boa relação custo-benefício, enquanto cavidades complexas e contornos intrincados exigem retenção de corte superior. Minimizar o erro residual durante a passada final garante qualidade previsível do componente e elimina retrabalho dispendioso.
Para quais cenários de acabamento as fresas de topo de grafite são adequadas?
As fresas de acabamento de grafite apresentam melhor desempenho quando utilizadas após as operações de desbaste terem removido a maior parte do material. Deixar uma sobremedida uniforme e consistente garante que a ferramenta de acabamento suporte cargas de corte previsíveis, em vez de absorver alta pressão volumétrica. Essa abordagem em fases evita a quebra prematura da aresta de corte em paredes laterais delicadas, filetes pequenos e geometrias complexas.
Eletrodos de paredes finas e ranhuras estreitas exigem um controle rigoroso do diâmetro da ferramenta e do comprimento da projeção para eliminar defeitos por vibração. Embora ferramentas de pequeno diâmetro permitam o acesso a detalhes complexos, sua rigidez limitada aumenta o risco de vibração superficial e lascamento das arestas. Priorizar a estabilidade estrutural em detrimento do tamanho mínimo da ferramenta garante a reprodução impecável do contorno na usinagem de grafite de precisão.
Como selecionar uma fresa de acabamento de grafite com base nos requisitos de acabamento superficial?
A avaliação da qualidade da superfície exige o monitoramento do desgaste da ferramenta, das marcas de usinagem e da integridade da aresta de corte em longos períodos de produção, em vez de amostras de peças individuais. Os acabamentos superficiais iniciais frequentemente se degradam à medida que o microdesgaste embota a aresta de corte durante a produção contínua em lotes. Compensar o desgaste apenas alterando as taxas de avanço raramente resolve os problemas de estabilidade subjacentes.
A obtenção de acabamentos superficiais superiores depende muito da geometria da ferramenta, da excentricidade radial e da manutenção de tolerâncias residuais ideais. A seleção de uma fresa de acabamento com grafite e excelente retenção de aresta garante uma qualidade de superfície consistente da primeira à última peça. Manter uma aresta de corte afiada e estável proporciona resultados superiores em comparação com o uso de parâmetros de corte que ultrapassem os limites operacionais de segurança.
As fresas de topo diamantadas para grafite são adequadas para usinagem de precisão em grafite?
Ferramentas revestidas com diamante se destacam na usinagem de grafite de precisão, mantendo a retenção crítica do fio de corte e a estabilidade dimensional ao longo de extensos ciclos de produção. Partículas finas de grafite desgastam rapidamente substratos não revestidos, causando desvios dimensionais em peças subsequentes, apesar do sucesso inicial. Revestimentos de diamante de alta qualidade mitigam esse desgaste abrasivo, tornando-os ideais para a fabricação de eletrodos de alta densidade.
Os benefícios do revestimento desaparecem rapidamente se a projeção excessiva da ferramenta, as tolerâncias de corte inadequadas ou a excentricidade da máquina comprometerem a configuração. A avaliação de opções com revestimento de diamante exige a análise de todo o sistema de usinagem, incluindo a rigidez da máquina e a geometria da ferramenta. A validação do desempenho por meio de testes contínuos em condições reais garante que essas ferramentas avançadas ofereçam máxima precisão e custo-benefício a longo prazo.
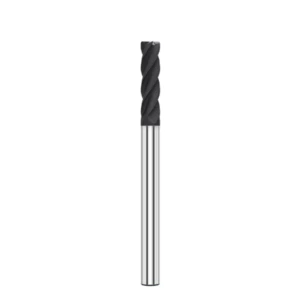
Como avaliar o desgaste e a vida útil de uma fresa de grafite?
A avaliação do desgaste de fresas de topo de grafite exige o monitoramento das alterações ao longo de todo o ciclo de serviço, e não apenas o controle das horas de uso. O embotamento da aresta de corte e o lascamento superficial se desenvolvem gradualmente, comprometendo a estabilidade dimensional e o acabamento superficial muito antes de ocorrer uma falha catastrófica. O acompanhamento do desempenho cumulativo evita retrabalho dispendioso de peças causado pela utilização de ferramentas além de sua vida útil ideal.
Uma avaliação abrangente envolve a análise simultânea do desgaste abrasivo, da degradação do revestimento, das cargas de corte e da projeção da ferramenta. Uma ferramenta atinge seu limite funcional quando deixa de atender às rigorosas tolerâncias da peça ou aos requisitos de qualidade da superfície. O estabelecimento de critérios de substituição baseados em dados garante uma qualidade de fabricação consistente em toda a produção de eletrodos de grafite em larga escala.
Quais são as principais causas do desgaste de fresas de grafite?
O atrito abrasivo contínuo causado pela fina poeira de grafite é o principal fator de desgaste da ferramenta durante as operações de usinagem. À medida que as partículas abrasivas varrem a zona de corte, as arestas de corte se arredondam gradualmente e perdem o fio. Altas cargas de corte, projeção excessiva da ferramenta e evacuação restrita de cavacos aceleram ainda mais esse processo de degradação.
Além da abrasividade do material, a geometria inadequada da ferramenta e parâmetros de corte agressivos exercem estresse destrutivo na aresta de corte. A seleção de diâmetros de ferramenta incorretos ou o aumento da taxa de avanço além dos limites de segurança induzem a lascamento e falha prematura. A otimização da rigidez e da evacuação de poeira, juntamente com a seleção da ferramenta, minimiza a progressão geral do desgaste.
Como identificar o desgaste de fresas de grafite?
A inspeção das dimensões da peça, das texturas da superfície e dos tempos de ciclo de usinagem revela o desgaste da ferramenta muito antes que a inspeção visual se torne eficaz. Tolerâncias variáveis, aumento da rugosidade ou atrasos inesperados no processamento indicam que a aresta de corte se degradou. O monitoramento desses indicadores sutis evita a produção fora das especificações em componentes de grafite de precisão.
A inspeção direta da aresta de corte por microscopia de chão de fábrica identifica entalhes localizados, desgaste e falhas no revestimento. A correlação entre o desgaste visual da ferramenta e a qualidade da peça acabada estabelece métricas precisas para determinar o período ideal de substituição. O monitoramento contínuo fornece dados confiáveis para o planejamento de trocas proativas de ferramentas.
Como o revestimento de diamante afeta a vida útil de uma fresa de topo de grafite?
As fresas de topo revestidas com diamante aumentam significativamente a resistência ao desgaste na usinagem de materiais de grafite altamente abrasivos durante ciclos de produção prolongados. O revestimento duro protege o substrato de carboneto subjacente do impacto erosivo constante de partículas finas de carbono. No entanto, a vida útil real da fresa de topo revestida com diamante para grafite depende muito da adesão do revestimento, da qualidade do substrato e da rigidez geral da montagem.
Embora os revestimentos avançados prolonguem os intervalos de serviço, eles não conseguem solucionar problemas fundamentais do processo, como excesso de saliência ou parâmetros de corte incorretos. A avaliação de ferramentas revestidas com diamante exige a verificação da estabilidade dimensional pós-processamento e da retenção de fio em lotes de teste reais. O equilíbrio entre o desempenho do revestimento e as condições de usinagem adequadas maximiza o retorno total do investimento.
Como prolongar a vida útil de uma fresa de topo de grafite?
A otimização de todo o sistema de usinagem frequentemente resolve o desgaste prematuro da ferramenta sem a necessidade de atualizações imediatas para ferramentas caras. O ajuste da fixação da ferramenta para minimizar a projeção, o refinamento dos percursos de corte e a garantia de uma extração de poeira eficiente melhoram drasticamente a estabilidade. Abordar as causas ambientais subjacentes protege as arestas de corte contra estresse mecânico desnecessário e choque térmico.
Prolongar a vida útil de fresas de topo de grafite depende da compatibilidade das especificações do substrato com os tipos de grafite e da manutenção de zonas de usinagem limpas. Manter registros detalhados que correlacionem a quantidade de peças com os padrões de desgaste ajuda os engenheiros a estabelecer intervalos racionais para a troca de ferramentas. O ajuste proativo do sistema garante um desempenho previsível e reduz os custos gerais de fabricação.
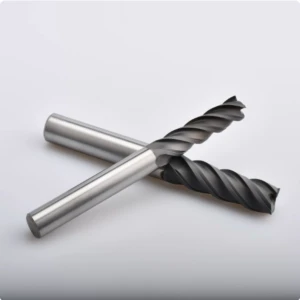
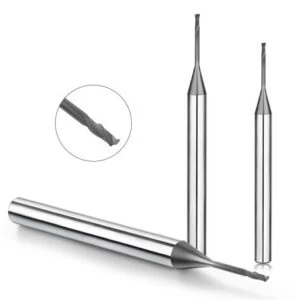
Como escolher o tamanho ideal de fresas de grafite?
A escolha de uma fresa de topo de grafite baseada unicamente na largura mínima da ranhura indicada em um desenho técnico frequentemente leva a erros de usinagem. Embora uma ferramenta possa fisicamente se encaixar em um espaço apertado, problemas como rigidez insuficiente e excesso de projeção causam desgaste rápido da ponta e microlascamento. A fabricação bem-sucedida de eletrodos exige ir além da simples folga para garantir a verdadeira estabilidade estrutural.
Ao avaliar as dimensões de fresas de topo de grafite, considere simultaneamente a largura da ranhura de balanceamento, a profundidade de usinagem, o comprimento do balanço e a geometria da peça. Recomendamos trabalhar de trás para frente, partindo de características específicas, para determinar os diâmetros ideais para operações de desbaste e acabamento. O dimensionamento correto garante cargas de corte previsíveis, reduz o desgaste abrasivo e assegura acabamentos superficiais superiores.
Como selecionar o tamanho de uma fresa de topo de grafite com base na profundidade de usinagem?
A usinagem de cavidades profundas em eletrodos de grafite frequentemente apresenta desafios quando a largura da cavidade coincide com a ferramenta, mas o comprimento de corte efetivo é insuficiente. Simplesmente aumentar a projeção da ferramenta para obter maior alcance reduz a rigidez, causando marcas de vibração, desvio dimensional e lascamento das arestas de corte. Os engenheiros devem analisar cuidadosamente a relação entre o diâmetro da ferramenta, o comprimento da aresta de corte e os percursos da ferramenta.
Para operações de fresamento profundo, verifique a profundidade de corte real e mantenha a projeção da ferramenta no mínimo absoluto através de passes de usinagem em camadas. Sempre que a geometria da peça permitir, utilize primeiro ferramentas de desbaste de maior diâmetro antes de mudar para ferramentas mais finas para o acabamento. Essa abordagem em fases mantém a rigidez máxima e evita falhas prematuras da ferramenta durante ciclos prolongados.
Como selecionar o tamanho ideal de fresa de grafite com base na largura da ranhura e nas características da usinagem?
A seleção do diâmetro da ferramenta para eletrodos de grafite complexos exige atenção meticulosa a ranhuras estreitas, raios internos reduzidos, paredes finas e contornos intrincados. Basear-se apenas na largura da ranhura, menos uma pequena margem de folga, ignora fatores críticos como o volume de material removido e as cargas laterais. Uma avaliação completa da profundidade e da sobremedida evita a quebra catastrófica da ferramenta.
Cavidades de precisão se beneficiam muito de uma estratégia de ferramentas em múltiplos estágios, que combina a remoção de material em grande quantidade com usinagem de detalhes finos. Embora ferramentas de pequeno diâmetro proporcionem acesso essencial a cantos apertados, elas são altamente sensíveis à excentricidade do fuso e às cargas de corte. Priorizar o desempenho robusto da ferramenta em detrimento da conveniência de uma única ferramenta garante precisão dimensional consistente em características complexas.
Como escolher entre fresas de topo de grafite pequenas e grandes?
Utilizar exclusivamente fresas de topo de pequeno diâmetro para um projeto complexo de eletrodos aumenta drasticamente o tempo de usinagem e acelera o desgaste da ferramenta em áreas maiores. Dividir o trabalho entre ferramentas robustas de desbaste e fresas de topo especializadas para acabamento resulta em uma eficiência muito superior. A adequação da ferramenta à zona operacional específica maximiza a produtividade geral da oficina.
A avaliação de fresas de topo de grafite de pequeno e grande porte exige que a acessibilidade e a rigidez à flexão sejam consideradas métricas de desempenho distintas. As opções de grande diâmetro oferecem taxas de remoção de material excepcionais e estabilidade estrutural, enquanto as ferramentas menores são ideais para raios de curvatura apertados e cavidades finas. Atribuir tarefas específicas com base na geometria, em vez da conveniência, garante uma vida útil ideal da ferramenta.
Como as dimensões das fresas de topo de grafite afetam a rigidez, a precisão e a vida útil da ferramenta?
O diâmetro da ferramenta determina diretamente a rigidez à flexão, sendo as fresas de pequeno diâmetro altamente suscetíveis à deflexão e vibração em grandes balanços. Essas deflexões microscópicas degradam o acabamento superficial e causam desvios dimensionais graduais durante passes de acabamento críticos. Controlar as cargas de corte e os comprimentos de balanço é vital para manter tolerâncias rigorosas em componentes de grafite.
A seleção do tamanho ideal de uma fresa de topo de grafite envolve o equilíbrio entre alcance, rigidez estrutural, retenção de precisão e características de desgaste da ferramenta. Diâmetros maiores nem sempre são ideais se não permitirem o acesso a detalhes complexos, assim como ferramentas muito pequenas não garantem precisão superior. O tamanho ideal encontra um equilíbrio prático entre estabilidade e acessibilidade para confiabilidade a longo prazo.
Guia de seleção de ferramentas de corte de grafite: como escolher a ferramenta certa para diferentes necessidades de usinagem?
Projetos reais de usinagem CNC comprovam que uma única especificação de ferramenta não consegue lidar com todos os desafios da usinagem de grafite. O uso de uma abordagem universal frequentemente causa lascamento das arestas ou estrias na superfície durante a transição entre passes de desbaste e acabamento. Seguir um guia completo de seleção de ferramentas de corte para grafite garante que as tarefas sejam categorizadas corretamente por densidade do material, sobremedida e estágios de usinagem.
Os engenheiros devem avaliar simultaneamente a geometria da ferramenta, o material do substrato, a rigidez e a vida útil esperada da ferramenta, em vez de confiar em palpites. Componentes de grafite de alta densidade e eletrodos delicados exigem estratégias de ferramentas distintas para manter a precisão dimensional e a integridade da superfície. Avaliar essas variáveis antecipadamente evita falhas inesperadas da ferramenta e elimina paradas dispendiosas na linha de produção.
Como escolher uma ferramenta de corte de grafite para grafite de alta densidade?
O processamento de grafite de alta densidade introduz um desgaste abrasivo severo que degrada rapidamente as arestas de corte de metal duro padrão durante a produção contínua. O monitoramento das tendências de desempenho em cortes de teste iniciais revela se a atualização para ferramentas especializadas é realmente necessária. A seleção da ferramenta de corte ideal para grafite de alta densidade depende fortemente do equilíbrio entre os custos iniciais e a resistência ao desgaste a longo prazo.
Aumentar os parâmetros de corte sem levar em consideração a dureza do material frequentemente causa lascamento prematuro e falha catastrófica da ferramenta. Os operadores devem avaliar a integridade do revestimento, a retenção da aresta de corte e as cargas de corte reais antes de finalizar os parâmetros de usinagem de alta densidade. Dados empíricos do mundo real sempre prevalecem sobre as alegações do fabricante na seleção de substratos resistentes à abrasão.
Como escolher uma fresa de topo para grafite para usinagem de eletrodos de grafite?
A fabricação de eletrodos de grafite exige o cumprimento rigoroso de tolerâncias apertadas, cantos vivos e perfis de cavidades profundas. Tentar realizar a remoção de material em grande quantidade e o acabamento fino com uma única ferramenta acelera o desgaste e compromete a estabilidade dimensional geral. O uso de uma fresa de topo especializada para grafite na usinagem de eletrodos de grafite resolve esses desafios geométricos complexos de forma eficaz.
Uma estratégia de múltiplas ferramentas em fases separa a remoção de material em grande quantidade do acabamento delicado do perfil, protegendo as arestas de corte frágeis. Ferramentas de maior diâmetro removem material em grande quantidade rapidamente, enquanto fresas de topo mais finas lidam com ranhuras estreitas e pequenos raios internos. Essa abordagem estruturada preserva a integridade da aresta e garante precisão consistente do perfil do eletrodo em lotes de produção.
Como selecionar fresas de topo de grafite para desbaste, semiacabamento e acabamento?
A transformação de peças brutas de grafite em peças com dimensões finais exige um fluxo de trabalho multifásico cuidadosamente coordenado. As operações de desbaste focam na máxima taxa de remoção de material, o que requer alta rigidez e canais eficientes de evacuação de cavacos. A implementação de uma solução confiável de fresas de topo para grafite, para desbaste, semiacabamento e acabamento, previne choques térmicos excessivos e tensões mecânicas.
O semiacabamento estabiliza a sobremedida restante, criando condições previsíveis para o perfilamento final da superfície. A etapa de acabamento prioriza a nitidez das arestas, o controle dimensional preciso e a textura superficial superior em detrimento da velocidade de corte bruta. Segmentar o processo de usinagem dessa forma protege as ferramentas de acabamento contra desgaste prematuro e garante a qualidade ideal do componente.
Como selecionar fresas de topo revestidas de diamante para usinagem de grafite de alta precisão?
Componentes de grafite de alta precisão exigem estabilidade dimensional excepcional em longos períodos de produção contínua. Os resultados iniciais da superfície podem ser enganosos se o desgaste abrasivo rápido causar desvios severos no contorno durante os ciclos de usinagem subsequentes. Testar uma fresa de topo diamantada especializada para grafite garante a retenção da aresta de corte a longo prazo e um controle de tolerância confiável.
Revestimentos avançados não conseguem compensar erros fundamentais de configuração, como excesso de projeção da ferramenta ou desalinhamento da máquina. Os engenheiros devem avaliar a qualidade do substrato, a adesão do revestimento e a rigidez do fuso como partes de um sistema de usinagem unificado. A validação do desempenho da ferramenta por meio de testes controlados em ambiente de produção garante precisão ideal e máxima eficiência produtiva.
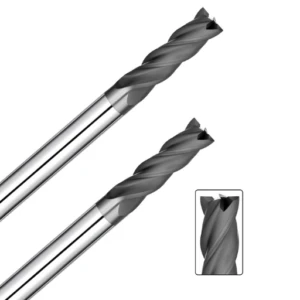
Fabricante de fresas de topo de grafite revestidas com diamante SAMHO
A seleção de ferramentas de corte exige a avaliação de parâmetros operacionais específicos, em vez de se basear apenas nos nomes dos produtos. A densidade da grafite, os estágios de usinagem, as dimensões da ferramenta e os comprimentos de projeção determinam diretamente o sucesso final da usinagem. Estabelecer parâmetros claros para o projeto evita falhas prematuras da ferramenta e garante o desempenho ideal na fábrica.
A parceria com um fabricante confiável de fresas de topo de grafite revestidas com diamante SAMHO começa com a análise das especificações exatas da sua peça e dos desafios de usinagem. O fornecimento de especificações detalhadas do material e requisitos de desenho permite que os engenheiros recomendem soluções de ferramentas personalizadas. Essa abordagem estruturada elimina as suposições e garante estabilidade dimensional superior para aplicações exigentes.
Por que escolher as fresas de topo de grafite revestidas com diamante da SAMHO?
A avaliação de ferramentas avançadas exige a análise da condição da aresta de corte e da resistência ao desgaste ao longo de extensos ciclos de produção. A fabricação de grafite de alta densidade demanda excepcional resistência ao desgaste para manter tolerâncias rigorosas e minimizar o tempo de inatividade da máquina. A avaliação do desempenho cumulativo ao longo do ciclo de vida garante o máximo valor para a produção de eletrodos em alto volume.
Testar fresas de topo de grafite revestidas com diamante da SAMHO em condições reais de produção resolve gargalos persistentes de produtividade, como o desgaste rápido da ferramenta. Tarefas de baixo volume podem se beneficiar de opções de metal duro padrão, enquanto produções contínuas em lote se beneficiam muito de revestimentos de diamante de alta qualidade. Cortes de teste empíricos continuam sendo o método mais confiável para verificar o desempenho das ferramentas.
Como a SAMHO determina a solução de ferramentas adequada para usinagem de grafite?
A seleção de ferramentas envolve uma análise sistemática da densidade do material, das etapas de usinagem e das características geométricas. O equilíbrio entre o substrato da ferramenta, o número de canais de corte e os requisitos de revestimento previne a quebra prematura da aresta de corte durante usinagens agressivas. Essa avaliação holística identifica as causas principais do desgaste antes de finalizar qualquer modificação.
Compartilhar parâmetros de corte detalhados, especificações atuais das ferramentas e problemas de desempenho existentes acelera o processo de solução de problemas. Diagnosticar fatores como excentricidade do fuso e rigidez da ferramenta garante que as atualizações de ferramentas proporcionem melhorias mensuráveis. O suporte técnico especializado alinha a estrutura da ferramenta diretamente com seu ambiente operacional específico.
Tamanhos e opções de personalização de fresas de grafite SAMHO
Dimensões de ferramentas incompatíveis frequentemente causam vibração excessiva, deflexão e lascamento prematuro durante a fresagem de cavidades profundas. Diâmetros pequenos proporcionam o acesso necessário a detalhes complexos, mas exigem um controle cuidadoso do balanço e das cargas de corte. O equilíbrio entre acessibilidade e rigidez estrutural é vital para o sucesso na usinagem de contornos complexos.
A personalização das fresas de topo de grafite SAMHO para corresponder a larguras de ranhura e profundidades de usinagem precisas elimina erros comuns na fase de desenho. O ajuste dos comprimentos efetivos dos canais e dos diâmetros da haste garante um desempenho ideal em ranhuras estreitas e estruturas de paredes finas. A verificação da geometria da ferramenta em relação aos desenhos do projeto garante uma operação confiável e sem vibrações.
Como selecionar a fresa de topo para grafite SAMHO adequada para usinagem CNC de grafite?
A definição da sua estratégia de ferramentas exige a revisão de todo o fluxo de trabalho de usinagem, desde a remoção de material no desbaste até os passes de acabamento final. Projetos com grafite de alta densidade demandam resistência superior ao desgaste, enquanto contornos complexos priorizam a rigidez da aresta de corte. A escolha da ferramenta adequada para cada fase operacional garante uma qualidade de superfície consistente.
A avaliação da sua aplicação com base em critérios comprovados de usinagem CNC identifica se são necessários ajustes na geometria da ferramenta ou nas especificações do revestimento. O fornecimento de detalhes abrangentes do projeto permite recomendações precisas para a sua próxima implementação de fresa de topo de grafite revestida com diamante SAMHO. Testes práticos em peças reais garantem os resultados de fabricação mais confiáveis a longo prazo.
Perguntas frequentes: Selecionando ferramentas de corte de grafite
A seleção de ferramentas de corte de grafite ideais exige a avaliação da compatibilidade do material, das etapas de usinagem, da geometria da ferramenta e da vida útil esperada. Não existe uma única especificação adequada para todas as aplicações, tornando uma avaliação sistemática essencial para resultados de fabricação consistentes.
A análise de projetos específicos, da densidade da grafite e dos padrões reais de desgaste garante a seleção precisa das ferramentas. O equilíbrio dessas variáveis operacionais críticas elimina as suposições e maximiza a eficiência na linha de produção.
Qual é a melhor ferramenta para cortar grafite?
Não existe um único design que seja a ferramenta de corte de grafite ideal para todos os cenários de fabricação. Materiais de alta densidade e longos períodos de produção exigem opções avançadas com revestimento de diamante para uma resistência superior ao desgaste.
As alternativas de carboneto continuam sendo práticas para tarefas de ciclo curto e baixa carga, onde os custos iniciais precisam ser minimizados. Uma avaliação abrangente das propriedades do material, das margens de estoque e dos requisitos de precisão determina a seleção ideal.
Qual é a melhor fresa de topo de grafite para usinagem CNC?
As operações de desbaste priorizam a rigidez da ferramenta, a evacuação eficiente de cavacos e altas taxas de remoção de material. Os passes de acabamento exigem retenção rigorosa das arestas de corte, estabilidade dimensional e qualidade superficial superior.
A melhor fresa de topo de grafite para usinagem CNC depende da largura da ranhura, da profundidade de usinagem, da projeção da ferramenta e das especificações de tolerância. Avaliar os requisitos da ferramenta primeiro garante o desempenho ideal.
Uma fresa de topo revestida de diamante é melhor para grafite?
As fresas de topo revestidas de diamante se destacam na usinagem de grafite de alta densidade e na produção em lotes devido à sua excepcional resistência ao desgaste abrasivo. A exposição constante a partículas finas de carbono degrada rapidamente as arestas de corte de metal duro padrão durante longos períodos de operação.
Cortes superficiais e leves raramente justificam o custo de revestimentos diamantados de alta qualidade. Testes comparativos em condições idênticas de produção comprovam se os revestimentos especializados realmente oferecem retorno sobre o investimento.
Qual é a melhor fresa de topo para desbaste com grafite?
A remoção de material com alta tolerância exige a melhor fresa de topo de grafite para desbaste, a fim de manter taxas de remoção de material constantes ao longo de uma vida útil prolongada. A rigidez da ferramenta, a geometria otimizada dos canais e a espessura robusta do núcleo evitam falhas catastróficas sob cargas pesadas.
O controle dos parâmetros de corte com base na densidade do material evita lascamento prematuro das arestas durante passes de desbaste agressivos. Priorizar a folga estável do material garante desempenho previsível em grandes peças brutas de grafite.
Qual é a melhor fresa de acabamento para grafite?
As operações de acabamento focam-se principalmente na integridade do contorno, na precisão dimensional e na textura da superfície. A escolha da melhor fresa de topo para acabamento em grafite requer uma análise cuidadosa da qualidade da aresta de corte e da excentricidade.
O desgaste sutil das bordas durante operações contínuas causa deriva dimensional gradual e degradação da superfície. O monitoramento da retenção das bordas protege as tolerâncias rigorosas em eletrodos de grafite de precisão.
Qual a vida útil de uma fresa de grafite?
A vida útil real da ferramenta varia de acordo com a densidade da grafite, o volume de produção, o diâmetro da ferramenta e os parâmetros de corte. O acompanhamento do volume total de material removido fornece uma métrica confiável para a avaliação da vida útil da ferramenta.
Uma ferramenta atinge seu limite prático de substituição no momento em que compromete o acabamento superficial ou a estabilidade dimensional. A substituição proativa evita retrabalho dispendioso em componentes de precisão.
Quais são as causas do desgaste das fresas de grafite?
O atrito abrasivo contínuo causado pela fina poeira de grafite leva à degradação primária da ferramenta durante a usinagem. Balanços excessivos, altas cargas de corte e extração inadequada de cavacos aceleram o desgaste da face de folga.
Corrigir erros sistêmicos de configuração, juntamente com a abrasividade do material, resolve o problema de quebra prematura da ferramenta. A adequação direta dos substratos da ferramenta às condições de operação garante um desempenho confiável.
Como escolher o tamanho certo de fresa de grafite?
A seleção das dimensões adequadas da ferramenta exige uma análise retrospectiva, partindo das larguras das ranhuras, dos raios dos cantos internos e das profundidades de usinagem. Escolher o menor diâmetro disponível geralmente compromete a rigidez e reduz a vida útil.
O equilíbrio entre acessibilidade e estabilidade à flexão garante usinagem sem vibrações. O dimensionamento ideal assegura alta precisão e qualidade de superfície excepcional em geometrias complexas.






