


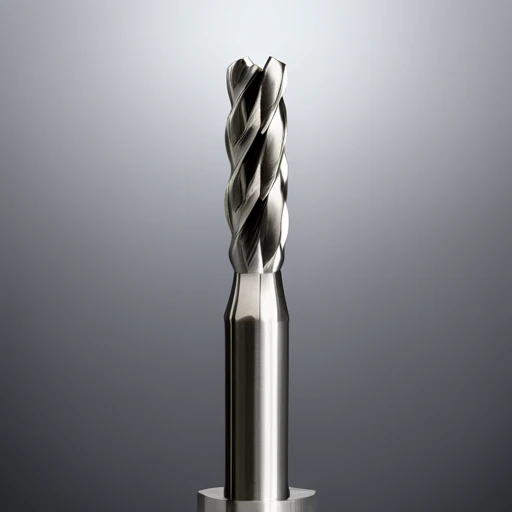
Na usinagem CNC moderna, a fresa de raio de canto (também conhecida como fresa de topo em ângulo R) tornou-se uma das ferramentas mais utilizadas para usinagem de aços endurecidos e ligas de alumínio, devido à sua combinação de resistência e excelente acabamento superficial. Comparada às fresas de topo planas tradicionais, a fresa de raio de canto apresenta um design com cantos arredondados na ponta, reduzindo efetivamente a concentração de tensões e prolongando a vida útil da ferramenta. É especialmente adequada para operações de semiacabamento e acabamento em materiais de alta dureza.
Para empresas de manufatura que buscam usinagem eficiente e acabamentos superficiais de alta qualidade, a escolha da fresa de canto de metal duro correta impacta não apenas a eficiência do processamento, mas também a consistência do produto e os custos de produção. Na usinagem de alumínio, a combinação adequada do tamanho do ângulo R, do design do canal e do tratamento de superfície (como polimento ou revestimento DLC) é fundamental para obter cortes de alta velocidade com mínima aderência de cavacos.
Além disso, dada a grande variedade de fornecedores e fabricantes de fresas de topo com raio de canto , escolher um fornecedor com tecnologia confiável e qualidade consistente é uma decisão importante na hora da compra. Este artigo analisa sistematicamente como selecionar a fresa de topo com raio de canto mais adequada para peças de aço temperado ou liga de alumínio, considerando aspectos como propriedades do material, requisitos de usinagem, otimização de parâmetros e seleção da cadeia de suprimentos — ajudando você a melhorar a eficiência geral da usinagem e maximizar o retorno do investimento em ferramentas.
O que é uma fresa de topo em ângulo R? Por que ela é adequada para aço duro e alumínio?
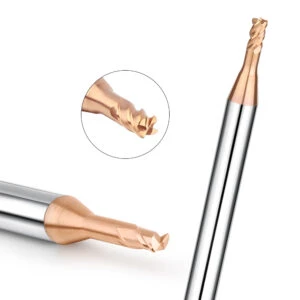
Na usinagem de precisão CNC, uma fresa de raio de canto é um tipo de fresa de topo com um pequeno raio adicionado à ponta da aresta de corte. Ao contrário das fresas de topo quadradas tradicionais, que formam um canto agudo de 90 graus, a fresa de ângulo R possui um arco arredondado (tipicamente R0.2 a R1.0 mm) na ponta da ferramenta, o que melhora significativamente a resistência ao lascamento da ferramenta e a durabilidade geral.
Para usinagem de materiais de alta dureza (como aço temperado para matrizes e aço tratado termicamente acima de HRC 60) e ligas de alumínio dúctil, esta estrutura de raio mantém a estabilidade de corte em altas velocidades e avanços. Assim, as fresas de ângulo R são amplamente utilizadas na fabricação de moldes, componentes automotivos e usinagem de precisão. Seja utilizando uma fresa de canto de metal duro para aço temperado ou uma fresa de raio de alta velocidade para alumínio, integrando desbaste e acabamento, o design de ângulo R demonstra claras vantagens práticas.
Características de projeto de ferramentas da estrutura R-Angle
O papel do arco de transição da ponta
A fresa de topo com ângulo R proporciona uma transição suave da aresta de corte para a direção axial, incorporando um arco de pequeno raio na ponta da ferramenta. Este design arredondado distribui as forças de corte por uma área maior, reduzindo a concentração de tensões, minimizando o risco de lascamento e microfissuras e aumentando a resistência da ferramenta. Isso é especialmente crítico para ferramentas projetadas para aço temperado, frequentemente combinadas com revestimentos de alto desempenho como TiAlN ou TiSiN para suportar temperaturas elevadas e cortes prolongados.
Comparação de resistência e estabilidade: fresas de topo quadrado vs. fresas de ângulo R
Em comparação com as fresas de topo quadrado padrão, as fresas de ângulo R proporcionam estabilidade estrutural superior durante a usinagem. Os cantos vivos das fresas de topo plano são propensos a danos por impacto durante o avanço e a usinagem de cantos, enquanto a estrutura em arco das ferramentas de ângulo R amortece as forças de forma mais eficaz, reduzindo o risco de quebra.
Para usinagem de alumínio, fresas de ângulo R polidas ou revestidas com DLC reduzem significativamente a adesão de cavacos, melhoram o acabamento da superfície e aumentam a vida útil da ferramenta.
Vantagens na usinagem de aço temperado e alumínio
Reduza a concentração de estresse e aumente a vida útil da ferramenta
Aço temperado e outros materiais tenazes tendem a causar desgaste localizado e lascamento na ponta da ferramenta. O design em ângulo R dispersa o acúmulo de calor e as cargas de impacto, evitando danos prematuros à aresta de corte. Em operações de alta velocidade e alto avanço, fresas de canto de metal duro com arestas arredondadas aumentam significativamente a vida útil individual dos dentes e a longevidade geral da ferramenta.
Melhore a qualidade da superfície e a estabilidade do corte
Seja no acabamento de cavidades de moldes em aço temperado ou na execução de contornos em alta velocidade em carcaças de alumínio, as fresas de ângulo R oferecem integridade superficial superior e perfis consistentes. Os cantos arredondados reduzem marcas de ferramentas e padrões de degraus, minimizando ou eliminando a necessidade de polimento. Para aplicações que exigem acabamentos espelhados, estão disponíveis fresas de raio de canto de alta qualidade com bordas polidas espelhadas.
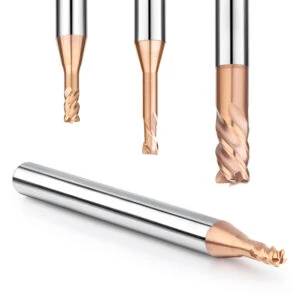
Como escolher o tamanho e o material apropriados do ângulo R com base na peça de trabalho?
A escolha de uma fresa de canto de metal duro envolve considerar não apenas a geometria e o número de canais, mas também a adequação do raio do ângulo R, do material do substrato e do tipo de revestimento à peça. Adaptar esses fatores às propriedades do material e às condições de corte otimiza a eficiência da usinagem, a vida útil da ferramenta e a qualidade da superfície.
Principais considerações para aço temperado (por exemplo, HRC 60+)
Tamanho de ângulo R recomendado (R0.2 a R1.0 mm)
Ao usinar aços endurecidos, como aços para moldes tratados termicamente acima de HRC 60, um ângulo R muito pequeno pode causar lascamento na ponta, enquanto um ângulo R muito grande pode reduzir a precisão dos detalhes. Um raio entre 0.2 e 1.0 mm equilibra resistência e precisão.
Para cavidades de molde de alta precisão ou superfícies complexas, raios mais finos (0.2 a 0.5 mm) reduzem o estresse de corte, mantendo a nitidez dos detalhes. Para usinagem de desbaste de áreas maiores, um raio de 0.8 a 1.0 mm aumenta a durabilidade da ponta.
Substrato e revestimento recomendados: carboneto de tungstênio microgrão com TiSiN ou TiAlN
O corte de aço temperado requer ferramentas com dureza excepcional ao rubro e resistência ao desgaste. Substratos de carboneto de tungstênio com grãos ultrafinos proporcionam tenacidade e resistência superiores. Os revestimentos de TiSiN e TiAlN oferecem resistência à oxidação e retenção da dureza em temperaturas acima de 800 °C, tornando-os padrão para fresas de canto de carboneto utilizadas em aço temperado.
Recomenda-se o resfriamento por névoa de óleo ou lubrificação por quantidade mínima (MQL) para melhorar a estabilidade da usinagem e prolongar a vida útil da ferramenta.
Principais considerações para ligas de alumínio (por exemplo, 6061, 7075)
Recomenda-se um ângulo R maior (R1.0 a R2.0) para reduzir a borda acumulada
A ductilidade e o amolecimento térmico do alumínio causam problemas de adesão de cavacos, especialmente em usinagens de alta velocidade. Um raio de canto maior (1.0 a 2.0 mm) fortalece a aresta de corte e reduz a pressão da unidade, minimizando a formação de arestas postiças e a aderência de cavacos.
Raios maiores também suavizam as transições de cantos nos percursos da ferramenta, melhorando o fluxo da ferramenta durante o acabamento de contornos externos e a limpeza de cantos de cavidades. A combinação com designs de 3 ou 4 canais pode aumentar ainda mais as taxas de avanço e o acabamento superficial.
Tratamento de superfície recomendado: polimento espelhado sem revestimento ou revestimento DLC
Para minimizar a adesão de cavacos de alumínio e maximizar a evacuação dos cavacos, os canais da ferramenta devem ser altamente polidos. Geralmente, fresas de ângulo R sem revestimento ou com revestimento DLC são preferidas para usinagem de alumínio.
Os revestimentos DLC proporcionam baixíssimo atrito e excelentes propriedades antiaderentes, ideais para o processamento de ligas de alumínio de nível aeroespacial, como 6061 e 7075, em condições de secagem em alta velocidade ou lubrificação mínima. Fresas sem revestimento, polidas em espelho, destacam-se pela nitidez, especialmente em operações de acabamento fino.
A combinação adequada do tamanho do ângulo R, do revestimento e do material do substrato é fundamental para alcançar uma usinagem eficiente e uma vida útil consistente. Seja usinando aço endurecido com fresas de canto de metal duro ou acabamento de alumínio em alta velocidade com fresas de raio com polimento espelhado, uma abordagem de seleção direcionada e orientada por materiais libera todos os benefícios das fresas de topo com ângulo R em diversas aplicações.
Recomendações de seleção de parâmetros para fresas de ângulo R (velocidade, avanço, profundidade de corte)
Definir parâmetros de corte adequados é fundamental para maximizar o desempenho das fresas de topo com ângulo R. Seja no corte pesado de aço temperado ou no acabamento em alta velocidade de ligas de alumínio, a vida útil da ferramenta, a qualidade da superfície e a eficiência dependem fortemente da velocidade do fuso (RPM), da taxa de avanço e da profundidade de corte (DOC).
A seleção dos parâmetros deve considerar o tipo de material, a rigidez da máquina, o método de resfriamento e o diâmetro da ferramenta. Ajustes flexíveis são essenciais, em vez da adesão rígida a fórmulas.
Parâmetros de corte recomendados para materiais comuns
Para aço temperado (por exemplo, aço para molde HRC 60):
-
Diâmetro da ferramenta: 6 mm
-
Velocidade do fuso: 8,000 – 12,000 RPM
-
Avanço por dente: 0.01 – 0.03 mm/dente
-
Profundidade de corte axial: 0.05 – 0.2 mm
-
Largura radial do corte: 0.3 – 0.5 × diâmetro da ferramenta
-
Revestimentos recomendados: TiSiN, AlTiN
-
Resfriamento: Névoa de óleo ou MQL
Normalmente utilizados para semiacabamento e acabamento, esses parâmetros equilibram a carga de corte e a deformação térmica. Consulte palavras-chave como raio de canto, velocidade da fresa de topo e ajustes de avanço para aço temperado para obter ajustes adicionais.
Para ligas de alumínio (por exemplo, 6061, 7075):
-
Diâmetro da ferramenta: 6 mm
-
Velocidade do fuso: 15,000 – 24,000 RPM
-
Avanço por dente: 0.05 – 0.15 mm/dente
-
Profundidade de corte axial: 0.3 – 0.8 mm
-
Largura radial do corte: 0.5 – 1.0 × diâmetro da ferramenta
-
Revestimentos recomendados: sem revestimento ou DLC
-
Resfriamento: Sopro de ar ou MQL
A usinagem de alumínio de alta velocidade apresenta cortes rasos e alta evacuação de cavacos, adequada para fresas de topo de raio de metal duro com polimento espelhado ou ferramentas com revestimento DLC.
Equilibrando a vida útil da ferramenta e a eficiência da usinagem
Embora maximizar a eficiência da produção seja importante, prolongar a vida útil das ferramentas reduz os custos gerais. Principais recomendações:
-
Controle a carga de corte para evitar sobrecarga: Avanço ou profundidade excessivos podem aumentar as taxas de remoção de material, mas causam lascamento das bordas e fadiga térmica. Cortes em múltiplas passagens e usinagem em camadas são preferíveis.
-
Ajuste os parâmetros por estágio de usinagem:
-
Desbaste: priorizar maior avanço e profundidade para remoção de material
-
Acabamento: foco em cortes mais leves e velocidades mais altas para qualidade de superfície
-
-
Monitore o desgaste da ferramenta e planeje suas trocas: mantenha taxas de desgaste estáveis e evite o embotamento prematuro ou quebras repentinas. Utilize informações sobre som, acabamento superficial e medições para prever a substituição ideal da ferramenta, reduzindo o tempo de inatividade e o desperdício.
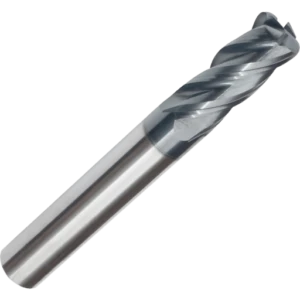
Como escolher a fresa de topo com ângulo R correta para melhorar a competitividade geral da usinagem
Na usinagem de precisão CNC, a fresa de topo com raio de canto tornou-se uma ferramenta essencial para a usinagem de materiais essenciais, como aço temperado e ligas de alumínio. Suas vantagens em termos de resistência, acabamento superficial e vida útil a tornam a escolha ideal tanto para operações de alta precisão quanto de alta eficiência. Este artigo fornece um guia completo sobre como selecionar a fresa de topo com ângulo R mais adequada para diferentes necessidades de usinagem, incluindo princípios de projeto de ferramentas, combinação de materiais, recomendações de parâmetros de corte e avaliação de fornecedores.
Seleção de aço temperado (HRC60 e superior)
- Ferramenta recomendada: Fresa de canto de metal duro com carboneto de microgrão + revestimento de TiSiN ou TiAlN.
- Raio R: R0.2 a R1.0 mm, ajustável com base na precisão do contorno e no estágio de processamento.
- Estratégia de corte: Mantenha a carga de corte controlada. Adote estratégias de corte leve e com auxílio de refrigeração para prolongar a vida útil da ferramenta.
Seleção de ligas de alumínio (6061, 7075, etc.)
- Ferramenta recomendada: Fresas de topo de raio revestidas com DLC, com grande raio R e superfície polida espelhada.
- Método de Usinagem: Ideal para cortes superficiais e de alta velocidade. Use com sopro de ar ou lubrificação por quantidade mínima (MQL) para minimizar a adesão de cavacos e melhorar a evacuação dos mesmos.
Como escolher um fornecedor e fabricante confiável de fresa de raio de canto
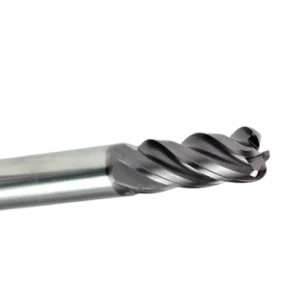
Na indústria CNC, a seleção de um fornecedor confiável de fresas de topo com raio de canto afeta significativamente a qualidade do processamento, a eficiência da produção, o controle de custos das ferramentas e os prazos de entrega. Para cenários de produção em massa e alta precisão, consistência, vida útil da ferramenta e confiabilidade na entrega são cruciais. Portanto, contratar um fabricante de fresas de topo com raio de canto experiente e com controle de qualidade é uma tarefa fundamental para qualquer engenheiro de compras.
Padrões para Identificação de Fornecedores de Alta Qualidade
Capacidades independentes de P&D e revestimento
Um fabricante profissional deve possuir sistemas completos de projeto de ferramentas, otimização de ranhuras e desenvolvimento de revestimentos. Em fresas de topo com ângulo R, a geometria de transição R proprietária, o controle de afiação da aresta de corte e os revestimentos personalizados melhoram significativamente o desempenho.
Os principais fabricantes operam suas próprias linhas de revestimento PVD, TiAlN e TiSiN e podem personalizar revestimentos com base em materiais como aço temperado ou alumínio. Aqueles com capacidade de P&D também oferecem suporte aos clientes na verificação de usinagem e na assistência técnica.
Protocolos padronizados de controle de qualidade e testes de corte
Fornecedores confiáveis seguem rigorosos sistemas de qualidade, desde a verificação da matéria-prima até a validação do desempenho de corte. Para fresas de topo com raio de canto, as dimensões precisas do raio R devem ser verificadas por meio de inspeção óptica, ajustadores de ferramentas a laser ou projetores 3D. Fornecedores de ponta também oferecem parâmetros de corte recomendados e relatórios de teste para auxiliar na integração do processo.
Canais de aquisição comuns: marcas, distribuidores ou fábricas diretas
Estabilidade da marca vs. vantagem do preço de fábrica
Marcas globais premium como YG, OSG e Kennametal oferecem consistência e suporte pós-venda, mas têm preços mais altos. Muitas oficinas mecânicas de pequeno e médio porte agora preferem fabricantes chineses de fresas de topo com raio de canto para obter melhores relações custo-benefício e entrega ágil.
Fábricas chinesas de alta qualidade oferecem qualidade comparável à importação, dão suporte a projetos OEM/ODM e oferecem entrega mais rápida, adaptada às necessidades personalizadas.
Suporte para personalização e entrega rápida
Para peças não padronizadas e ângulos R especiais, a capacidade de fabricação de ferramentas personalizadas é fundamental. Os principais fabricantes oferecem prototipagem rápida (em até 48 horas) e produção em massa em até 7 dias. Um fluxo de trabalho de comunicação estruturado, validação de desenhos e suporte técnico também são características de um fabricante profissional.
Escolher o fornecedor certo de fresas de ângulo R envolve avaliar suas capacidades técnicas, sistemas de controle de qualidade, resposta de serviço e flexibilidade de fabricação. Priorize fabricantes com P&D independente, feedback de corte em tempo real e produção escalável para garantir a estabilidade do fornecimento a longo prazo.
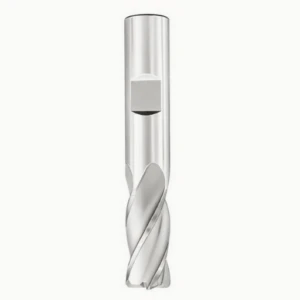
Guia de seleção de fábrica de fresas de canto de raio na China: como avaliar um fabricante qualificado
Com a crescente demanda por ferramentas de corte de alto desempenho, muitas empresas de CNC estão recorrendo a fábricas chinesas de fresas de raio de canto. A China agora oferece sistemas de produção maduros, entrega ágil e forte controle de custos. No entanto, é vital distinguir parceiros capazes de longo prazo entre os diversos padrões de fábrica.
Considerações principais: Capacidade de produção e automação
Equipamentos: Retificadoras de 5 eixos e inspeção automática
Avalie a linha de produção de uma fábrica com equipamentos como retificadoras CNC de cinco eixos (p. ex., Walter, Rollomatic) para precisão na transição R e geometria das arestas. Ferramentas de inspeção automatizadas (p. ex., Zoller, PG1000) garantem precisão dimensional e consistência dos lotes.
A Samho Tool, por exemplo, está equipada com retificadoras e sistemas de inspeção por imagem de fabricação alemã. Suas ferramentas atendem a padrões rigorosos de concentricidade, precisão de raio e integridade de aresta — amplamente adotados em aplicações de alta precisão envolvendo aço para moldes, alumínio e grafite.
Capacidade OEM/ODM
A flexibilidade na personalização é um sinal fundamental da maturidade da fábrica. As principais fábricas oferecem serviços OEM e ODM, permitindo-lhes fabricar rapidamente fresas de topo não padronizadas com base em desenhos do cliente ou requisitos especiais de usinagem.
A Samho Tool oferece suporte a soluções padrão e personalizadas para empresas de processamento de moldes, oferecendo revestimentos especiais, geometrias de canais personalizadas e prototipagem rápida (5 a 7 dias úteis), o que a torna uma parceira confiável para compradores internacionais.
Processo de consulta e teste de amostra
Prototipagem em pequenos lotes e testes no mundo real
A cooperação inicial deve incluir testes em pequenos lotes e testes baseados em condições. Fornecedores respeitáveis fornecem fichas técnicas do produto, parâmetros sugeridos e informações sobre compatibilidade de materiais durante a fase de teste. Fabricantes como a Samho Tool costumam oferecer ferramentas com qualidade de nível de produção, mesmo no primeiro teste.
Métricas de inspeção principais: tamanho, tolerância, concentricidade, adesão do revestimento
Avalie estes critérios:
- Precisão dimensional (comprimento, diâmetro de corte, ±0.01 mm)
- Raio R real vs. declarado
- Concentricidade (desvio ≤ 0.005 mm)
- Adesão do revestimento (verificada por microscópio ou teste de raspagem)
Os principais fabricantes fornecem relatórios de inspeção dimensional, verificação de concentricidade e até mesmo certificações de terceiros para qualidade de lote rastreável e consistente.
Em suma, ao avaliar fábricas chinesas de fresas de topo em ângulo R, vá além do preço e do prazo de entrega. Concentre-se em seus equipamentos técnicos, sistemas de controle de qualidade, força em P&D e capacidade de resposta. Fábricas como a Samho Tool — com retificação de 5 eixos, controle de qualidade automatizado, amostragem rápida e suporte de engenharia — são parceiras CNC ideais de longo prazo.
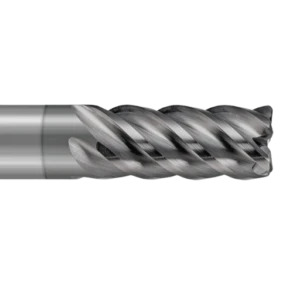
Escolha a fresa de topo com ângulo R correta para elevar sua capacidade de usinagem
Fresas de topo com raio de canto desempenham um papel fundamental na usinagem CNC devido à sua maior resistência, qualidade do acabamento superficial e durabilidade em aço duro e alumínio. Este guia fornece uma estratégia detalhada para selecionar a estrutura de ferramenta correta, materiais adequados, otimizar parâmetros de corte e avaliar fornecedores confiáveis.
Recomendações resumidas:
- Para aço temperado (HRC60+): Utilize fresas de topo de metal duro com revestimento de TiSiN/TiAlN com raio de R0.2–R1.0 mm. Opte por cortes leves e garanta o resfriamento.
- Para alumínio (6061/7075): Escolha ferramentas de grande raio com revestimento DLC e canais polidos para controle de cavacos e acabamento de alta velocidade.
As equipes de aquisição devem avaliar:
- Nível de equipamento e capacidades de automação
- Capacidades de revestimento e P&D
- Sistemas de controle de qualidade comprovados e suporte para testes de corte
- Flexibilidade e desempenho de entrega OEM/ODM
Ao alinhar o desempenho das ferramentas com suas necessidades reais de usinagem e escolher parceiros que possam fornecer qualidade consistente e suporte técnico, você pode melhorar a eficiência, reduzir os custos das ferramentas e obter uma vantagem competitiva na fabricação moderna.






