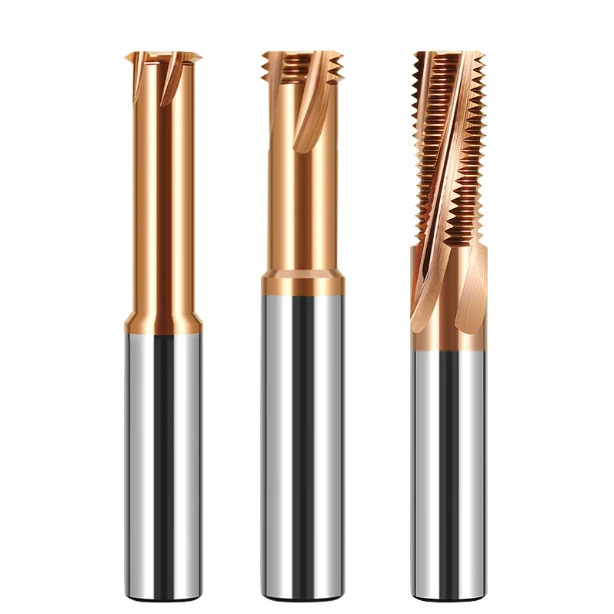
Ao otimizar um processo de eletrodo de grafite para um fabricante de moldes europeu, deparamo-nos com uma armadilha comum: o uso de uma única fresa de topo de grafite com uma profundidade de corte fixa em cavidades de diferentes profundidades. Os cortes iniciais eram suaves, mas passes mais profundos causavam lascas sutis nas bordas. Essas microlascas degradavam o acabamento superficial, fazendo com que os eletrodos acabados não atendessem aos rigorosos limites de tolerância da eletroerosão.
Nossa análise no local revelou que o problema não era o revestimento ou a qualidade da ferramenta, mas sim os parâmetros de corte rígidos. O cliente não ajustou suas configurações com base na profundidade da cavidade, na geometria da ferramenta e na estrutura do material. Como o grafite é altamente abrasivo e quebradiço, definir a profundidade de corte correta para fresas de topo de grafite controla diretamente a carga de corte, a evacuação de poeira e a vida útil geral da ferramenta.
Muitos engenheiros de CNC escolhem a ferramenta diamantada adequada, mas negligenciam os parâmetros corretos de fresagem com grafite. Em usinagem de alta velocidade, uma carga axial agressiva gera pressão excessiva nas arestas de corte, enquanto um corte conservador resulta em baixa eficiência e custos de produção mais elevados. Encontrar o equilíbrio ideal exige que a profundidade de corte seja ajustada à configuração específica da máquina.
A profundidade de corte ideal para fresas de topo de grafite nunca é um valor estático. Ela exige uma avaliação holística do tamanho do grão de grafite, da projeção da ferramenta, das proporções de corte axial versus radial e da rigidez da máquina. Por exemplo, usinagem de cavidades profundas requer o ajuste dos passes de descida para maximizar a estabilidade da ferramenta de pescoço longo, mitigando, ao mesmo tempo, harmônicos prejudiciais.
Durante a etapa de acabamento, otimizar a profundidade de corte para fresas de grafite é crucial para obter acabamentos superficiais superiores e prolongar a vida útil da ferramenta. Em um processo completo de usinagem CNC de grafite, a profundidade de corte serve de ponte entre a seleção da ferramenta e a produtividade. Estabelecer perfis de corte estruturados garante a estabilidade do processo e a qualidade consistente do eletrodo.
Alguma vez, configurações incorretas de profundidade de corte causaram desgaste inesperado da ferramenta ou acabamento superficial ruim em sua oficina, mesmo com ferramentas de alta qualidade? Vamos analisar as fórmulas e os parâmetros exatos para solucionar esse problema.

Análise da profundidade de corte em grafite: por que a profundidade de corte afeta a estabilidade da usinagem?
Na usinagem CNC de grafite, as falhas de configuração raramente decorrem apenas da má qualidade da ferramenta. A maioria dos problemas está relacionada a parâmetros de fresagem de grafite incompatíveis, sendo a profundidade de corte a causa mais frequente. Variar a profundidade de corte em fresas de topo para grafite em peças idênticas altera diretamente a harmonia do sistema, o acúmulo de cavacos e a eficiência da extração de poeira.
Como o grafite é quebradiço e microabrasivo, controlar a profundidade de corte exige avaliar simultaneamente o tamanho do grão, a condição do fuso e a geometria da ferramenta. Em vez de priorizar a taxa de remoção de material, priorizar a estabilidade do corte protege as tolerâncias críticas do eletrodo e evita a quebra prematura da aresta de corte.
Como a profundidade de corte afeta as forças de corte e as condições de usinagem?
A otimização do processo de fresagem de grafite exige o equilíbrio entre a profundidade de corte axial (Ap) e a profundidade de corte radial (Ae). Aumentar a profundidade de corte por passe expande o arco de contato, elevando a carga mecânica. Sem uma fixação adequada da ferramenta ou rigidez da máquina, essa força extra desencadeia instantaneamente vibrações de alta frequência e microlascamento ao longo das bordas frágeis.
Na usinagem de cavidades delicadas de moldes, aumentar a profundidade de passe para reduzir o tempo de ciclo de corte geralmente resulta em desgaste rápido da ferramenta. Diminuir a carga em cada passe e realinhar os avanços estabiliza a distribuição da força na ferramenta. Em aplicações de alta precisão, uma profundidade de corte refinada para fresas de topo de grafite proporciona precisão dimensional superior em comparação com passes agressivos.
Correspondência entre a profundidade de corte e o diâmetro da fresa de grafite
A definição dos parâmetros adequados para a fresagem de grafite depende do diâmetro da fresa, da relação entre o comprimento da aresta de corte e o perfil da cavidade. Ferramentas de pequeno diâmetro não possuem rigidez estrutural suficiente para suportar altas forças laterais. A aplicação de cortes radiais intensos em microferramentas inevitavelmente causa deflexão da ferramenta, acabamento superficial ruim ou até mesmo sua quebra.
Ao fresar ranhuras estreitas ou eletrodos complexos, os engenheiros devem empregar uma abordagem de descida gradual usando ferramentas diamantadas de pequeno diâmetro. A utilização de fresas de topo de grafite com pescoço longo e menor engajamento radial reduz os momentos de flexão durante passes de longo alcance. Essa estratégia mitiga a deflexão da ferramenta e prolonga sua vida útil em tolerâncias rigorosas.
Por que uma profundidade de corte excessiva em grafite leva a lascas e irregularidades na ferramenta?
Profundidades de corte excessivamente agressivas provocam estresse mecânico severo durante as passagens de entrada e saída. Altas forças de impacto quebram facilmente nervuras de grafite delicadas, cantos vivos e paredes finas. Além disso, passagens pesadas geram pó de grafite denso que obstrui as ranhuras, aumentando o atrito localizado e acelerando o desprendimento abrasivo do revestimento de diamante.
Em operações de alta velocidade, forçar cortes mais profundos para reduzir o tempo de ciclo geralmente leva a trocas frequentes de ferramentas e retrabalho dispendioso. Manter o controle da profundidade de corte em fresas de topo de grafite previne microlascamento e garante uma evacuação limpa dos cavacos. Parâmetros equilibrados resultam, em última análise, em confiabilidade previsível do processo e integridade superficial ideal.

Otimizando os parâmetros de fresagem de grafite: como a profundidade de corte afeta os parâmetros de usinagem?
Problemas de usinagem raramente ocorrem devido a um único parâmetro incorreto; eles decorrem da falta de coordenação em todo o processo. Aumentar a profundidade de corte sem equilibrar a velocidade do fuso, a taxa de avanço ou o tipo de trajetória da ferramenta acelera o desgaste e causa desvios dimensionais. Uma estratégia de configuração eficaz exige que a profundidade de corte para fresas de topo de grafite seja tratada como uma variável interconectada, e não como uma escolha isolada.
Estabelecer parâmetros confiáveis para a fresagem de grafite exige avaliar a qualidade do material, a projeção da ferramenta, a rigidez da máquina e o acabamento superficial desejado. Manter cargas equilibradas na ferramenta de corte reduz a vibração e garante uma alta taxa de remoção de cavacos. Para cavidades de moldes complexas ou eletrodos de paredes finas, o equilíbrio dos parâmetros é muito mais importante do que atingir velocidades de corte máximas.
Como selecionar a profundidade axial e a profundidade radial para fresagem de grafite?
A seleção da profundidade axial (Ap) e da profundidade radial (Ae ou sobreposição) depende muito da fase de usinagem. Passes de desbaste priorizam as taxas de remoção de material, aumentando o engajamento e a distribuição da ferramenta. Por outro lado, passes de acabamento exigem uma profundidade de corte reduzida para fresas de topo de grafite, a fim de minimizar a deflexão da ferramenta, evitar microvibrações e proteger as tolerâncias finais da peça.
Ao usinar grandes blocos de grafite, o uso de um maior engajamento axial com um passo radial controlado maximiza a eficiência de corte. Para ranhuras estreitas ou cavidades profundas, a redução da profundidade por passe protege as ferramentas delgadas contra tensões laterais. Encontrar o equilíbrio axial e radial ideal requer o ajuste das configurações para corresponder às condições de corte em tempo real.
Como as condições de usinagem do grafite afetam as configurações de profundidade de corte?
Configurações idênticas de profundidade de corte podem produzir resultados muito diferentes em diferentes configurações de máquina. A rigidez da máquina-ferramenta, a excentricidade do fuso, a pressão de sucção a vácuo e o tamanho do grão de grafite impactam a dinâmica de corte. Seu ambiente operacional determina diretamente o quão agressivamente você pode definir seus parâmetros de fresamento de grafite sem correr o risco de falha prematura da aresta de corte.
Em aplicações de cavidades profundas, o uso de configurações padrão de profundidade de corte com ferramentas de longo alcance frequentemente causa vibração e lascamento das arestas. Reduzir o contato radial enquanto se refina o percurso da ferramenta estabiliza o corte e reduz a carga na ferramenta. Adequar os parâmetros de corte às capacidades da máquina garante a repetibilidade do processo em usinagens complexas de grafite por CNC.
Como otimizar a fresagem de grafite em alta velocidade através da velocidade do fuso, da taxa de avanço e da profundidade de corte?
A fresagem de grafite em alta velocidade não se resume a simplesmente maximizar a rotação do fuso; requer a sincronização da velocidade, da taxa de avanço e da profundidade de corte. Operar em alta rotação sem igualar a carga de cavacos por dente gera atrito excessivo, o que degrada rapidamente os revestimentos de diamante. Manter uma folga constante para os cavacos mantém a geração de calor baixa e evita o desgaste abrasivo ao longo das arestas de corte.
Por exemplo, aumentar a RPM sem ajustar as taxas de avanço reduz significativamente a vida útil da ferramenta. Reequilibrar os parâmetros, diminuindo ligeiramente as cargas de passe único e alinhando as taxas de avanço com velocidades de rotação mais altas, restaura a longevidade da ferramenta e melhora a eficiência. A usinagem sustentável em alta velocidade depende da harmonização da profundidade de corte para fresas de topo de grafite com a dinâmica geral da máquina.

Selecionando fresas de topo de grafite: como a geometria da ferramenta afeta a profundidade de corte ideal.
A troca da geometria da fresa, mantendo os mesmos parâmetros da máquina, frequentemente resulta em acabamentos superficiais e desgaste da ferramenta drasticamente diferentes. A profundidade de corte adequada para fresas de topo de grafite depende muito da rigidez da ferramenta, da resistência do núcleo e do design do canal. A seleção precisa dos parâmetros, em consonância com a geometria da fresa, continua sendo essencial para manter o controle dimensional e a eficiência do processo.
Na usinagem CNC de grafite, a escolha da fresa correta envolve avaliar a acessibilidade da peça, o comprimento da projeção e a capacidade de remoção de cavacos. A geometria da ferramenta determina como as forças de corte são transferidas através da interface entre o fuso e a peça. Utilizar uma estratégia de profundidade de corte personalizada para cada tipo específico de fresa evita vibrações indesejadas e otimiza os tempos de ciclo.
Diferenças na seleção da profundidade de corte: fresas de topo de grafite padrão versus fresas de topo de grafite com pescoço longo
As fresas de topo de comprimento padrão apresentam canais curtos que proporcionam máxima rigidez radial e resistência a momentos de flexão. Ao usinar cavidades rasas ou superfícies abertas, os engenheiros podem aplicar degraus agressivos para maximizar as taxas de remoção de material. Sua rigidez estrutural permite definir uma profundidade de corte maior para fresas de topo de grafite sem induzir vibrações prejudiciais.
A fresagem de cavidades profundas, no entanto, exige fresas de topo de grafite com pescoço longo para alcançar detalhes rebaixados sem interferência do porta-ferramentas. Como a projeção prolongada da ferramenta reduz a rigidez estrutural, os operadores devem diminuir a profundidade de passe axial e o passo radial. A redução das cargas em um único passe minimiza a deflexão por flexão, garantindo paredes laterais limpas e prevenindo falhas prematuras nas arestas de corte.
Minimizando os riscos de vibração e quebra de ferramentas na usinagem de cavidades profundas com fresas de topo de grafite de pescoço longo.
A usinagem de eletrodos em cavidades profundas com ferramentas de longo alcance inadequadas frequentemente resulta em marcas de vibração acentuadas e cantos microlascados. Fresas de topo com canais longos padrão sofrem com deflexão excessiva, o que gera harmônicos de alta frequência durante passes pesados. A troca para fresas de topo de grafite com pescoço longo reforçado, juntamente com a redução da profundidade de corte, estabiliza a distribuição da força na zona de corte.
Controlar a estratégia de parâmetros é muito mais importante do que simplesmente selecionar uma ferramenta longa. Os engenheiros devem avaliar a relação entre a projeção e o diâmetro da ferramenta, reduzindo o engajamento radial à medida que o alcance aumenta. Manter uma profundidade de corte menor para fresas de topo de grafite em cavidades profundas suprime a deflexão lateral, prolongando a vida útil da ferramenta e preservando os requisitos de tolerância rigorosos.
Como as fresas de topo de grafite revestidas com diamante facilitam uma usinagem de grafite mais eficiente?
A poeira abrasiva de grafite causa microdescascamento rápido nas arestas de metal duro sem revestimento durante ciclos de usinagem prolongados. As fresas de topo de grafite com revestimento de diamante premium utilizam deposição química de vapor (CVD) para proporcionar dureza superficial superior, resistindo significativamente ao desgaste abrasivo. Essa camada protetora permite que as ferramentas mantenham geometrias de corte afiadas mesmo após longos passes de acabamento.
No entanto, revestimentos diamantados avançados não conseguem compensar parâmetros de corte incompatíveis. Cargas axiais excessivas ou impactos fortes ainda fraturarão as camadas de diamante e provocarão microlascamento na aresta de corte. Ajustar a profundidade de corte das fresas de topo de grafite para corresponder às propriedades do revestimento garante um desgaste previsível da ferramenta e otimiza a produtividade geral da oficina.

Análise da vida útil de uma fresa de topo de grafite: como a profundidade de corte afeta a longevidade da ferramenta?
O gerenciamento do consumo de ferramentas na fabricação de eletrodos influencia diretamente os custos operacionais e a lucratividade da oficina. Ferramentas com especificações idênticas frequentemente apresentam taxas de desgaste muito diferentes, dependendo dos parâmetros de corte. O engate axial inadequado continua sendo um dos principais fatores que levam à quebra imprevisível de ferramentas em ambientes de usinagem CNC de grafite.
Prolongar a vida útil da fresa exige equilibrar as cargas mecânicas com as taxas de remoção desejadas, em vez de simplesmente reduzir os avanços. Definir uma profundidade de corte ideal para fresas de topo de grafite estabiliza a pressão de corte, reduzindo a concentração de tensão localizada. A distribuição controlada da força minimiza falhas inesperadas na aresta de corte, tornando a vida útil geral da ferramenta previsível em diferentes lotes de produção.
Como a profundidade excessiva de corte do grafite acelera o desgaste da ferramenta?
A utilização de profundidades de corte agressivas por passe para reduzir o tempo de ciclo submete as arestas de corte a forças de impacto elevadas. Essa carga excessiva causa microdescascamento severo ao fresar cantos vivos, nervuras finas ou grafites de alta densidade e grão fino. O contato excessivo acelera a degradação do revestimento, levando ao desgaste rápido da ferramenta e à falha prematura.
Ultrapassar os limites de rigidez do sistema com passes axiais pesados também impede a remoção eficiente de poeira em cortes profundos. A poeira abrasiva retida aumenta o atrito e a temperatura dentro das ranhuras. Os engenheiros devem ajustar a profundidade de corte da fresa de grafite para corresponder ao diâmetro e alcance da fresa, evitando passes agressivos que comprometam a integridade da ferramenta.
Como uma profundidade de corte adequada reduz o lascamento da aresta da fresa de topo de grafite?
O grafite quebradiço exige um contato constante da ferramenta para evitar choques de impacto repentinos ao longo da aresta de corte. Cargas axiais descontroladas geram picos de força durante a entrada em cantos, causando microfraturas que se agravam e resultam em danos severos à ferramenta. Mitigar a energia de impacto por meio de degraus refinados elimina diretamente a quebra prematura da aresta.
Ao usinar eletrodos de moldes de alta precisão, a combinação de um engajamento axial mais leve com taxas de avanço consistentes otimiza a dinâmica de corte. Profundidades de passe controladas mantêm cargas de cavacos uniformes, prevenindo eficazmente o lascamento da aresta da fresa de topo de grafite . Essa abordagem garante precisão dimensional, preservando a alta integridade da superfície em perfis complexos da peça.
Como prolongar a vida útil de uma fresa de topo de grafite otimizando os parâmetros de fresagem?
Maximizar a vida útil da fresa depende da orquestração de todo o conjunto de parâmetros, em vez de ajustar uma única variável. A sustentabilidade da vida útil de uma fresa de topo de grafite exige a sincronização da velocidade do fuso, da taxa de avanço, do engajamento axial e do passo radial. Essas variáveis, em conjunto, governam a geração de calor e as taxas de desgaste mecânico na aresta de corte.
Em operações de alta velocidade, reduzir as cargas em cada passe e otimizar os percursos da ferramenta estabiliza as forças de corte sem comprometer a produtividade. Reequilibrar os parâmetros de fresamento de grafite restaura a progressão previsível do desgaste e prolonga a vida útil da ferramenta. Alinhar a estratégia de parâmetros com as capacidades da máquina garante uma produção confiável em todas as etapas de usinagem de grafite.

Otimizando o acabamento superficial do grafite: como a profundidade de corte afeta a qualidade da usinagem?
A obtenção de tolerâncias dimensionais rigorosas não garante uma rugosidade superficial aceitável ( Ra ). As oficinas frequentemente enfrentam problemas com texturas inconsistentes, marcas de ferramentas visíveis ou arrancamento localizado de grãos durante longos períodos de usinagem. Esses defeitos visuais e estruturais decorrem diretamente das altas forças de corte causadas pela profundidade de corte inadequada em fresas de topo de grafite durante os passes de acabamento.
Manter a alta qualidade da usinagem de grafite exige o controle da deflexão da ferramenta e da dinâmica de remoção de material. Ajustar uma profundidade de passe menor durante os passes de acabamento estabiliza as cargas de corte, evitando fraturas frágeis nas arestas de corte em detalhes complexos. O equilíbrio entre a taxa de avanço, o incremento axial e o desgaste da ferramenta garante a integridade da superfície em eletrodos de moldes delicados.
Por que uma profundidade de corte inadequada leva à rugosidade da superfície?
A profundidade excessiva por passe exerce uma forte pressão de corte sobre o grafite frágil, provocando microfraturas em vez de um cisalhamento limpo. Em vez de produzir uma superfície lisa, as altas cargas de impacto causam o arrancamento de grãos e a formação de cavidades localizadas ao longo de cantos vivos. Esse fenômeno frequentemente degrada eletrodos de alta precisão, onde a definição precisa da borda é crucial.
Configurações agressivas de profundidade, visando reduzir os tempos de ciclo, frequentemente resultam em acabamentos superficiais ruins e polimento manual dispendioso. Diminuir o contato em uma única passada e refinar a trajetória da ferramenta elimina vibrações excessivas e marcas de vibração. Reduzir a carga de cavacos por dente proporciona resultados superiores de acabamento superficial em grafite, mantendo a precisão dimensional.
Como a otimização da profundidade de corte pode melhorar o acabamento da superfície de grafite?
Para obter um excelente acabamento superficial, é necessário ajustar os parâmetros em cada fase da usinagem. Enquanto as passagens de desbaste priorizam a remoção de material, as etapas de semiacabamento e acabamento exigem uma profundidade de corte reduzida para fresas de topo de grafite. Reduções progressivas na profundidade de corte minimizam as forças de corte, evitando microlascas à medida que a peça atinge a dimensão final.
Na usinagem de eletrodos de precisão, o alinhamento da profundidade de passe com as sobremedidas de acabamento restantes suprime as vibrações harmônicas prejudiciais da ferramenta. Além disso, o monitoramento do desgaste da ferramenta continua sendo vital, pois o desgaste do revestimento de diamante degrada a qualidade da superfície independentemente das configurações dos parâmetros. O ajuste fino contínuo dos parâmetros garante uma qualidade consistente na usinagem de grafite em ciclos de produção repetitivos.
Que tipo de controle de profundidade de corte é necessário para obter alta precisão na usinagem de grafite?
Na produção de eletrodos de alta precisão, a estabilidade geral do processo é priorizada em detrimento da velocidade de corte bruta. Para estabelecer profundidades axiais ideais, é necessário avaliar o tamanho do grão de grafite, a projeção da ferramenta de corte, a excentricidade do eixo e as especificações de tolerância final. A utilização de uma estratégia refinada de redução de profundidade em múltiplas passagens evita erros cumulativos de usinagem e desvios dimensionais.
A obtenção de peças de alta qualidade de forma consistente resulta da combinação de seleção precisa de ferramentas, trajetórias otimizadas e execução controlada de parâmetros. Manter um controle rigoroso da profundidade de corte em fresas de topo para grafite previne a formação de cavidades na superfície e protege a geometria crítica das nervuras. O estabelecimento de perfis de corte padronizados garante precisão confiável e repetível em ambientes de oficina exigentes.

Otimização do sistema de usinagem de grafite: estabelecendo uma estrutura estável de parâmetros de usinagem.
Ajustar um único parâmetro raramente oferece uma solução permanente para problemas de usinagem CNC de grafite. Aumentar a rotação do fuso sem equilibrar a geometria da ferramenta, a rigidez da máquina e o engate redutor geralmente causa vibração excessiva e falha rápida da ferramenta. Para alcançar um processo de fabricação verdadeiramente confiável, é necessário otimizar ferramentas, componentes da máquina, parâmetros e trajetórias da ferramenta como um sistema unificado de usinagem de grafite.
Uma estrutura robusta de parâmetros se adapta continuamente aos diferentes tipos de grafite, geometrias das peças e metas de produção. Os engenheiros devem avaliar simultaneamente a projeção da ferramenta de corte, a excentricidade do eixo-árvore, a evacuação de poeira pelo aspirador e os passes de descida. Priorizar a estabilidade do sistema em vez de ajustes isolados de parâmetros protege a precisão da peça, mantendo a consistência da produção.
Como as ferramentas, as máquinas-ferramenta e os parâmetros são otimizados em sinergia?
O sucesso na usinagem depende da seleção precisa da ferramenta, que deve estar diretamente relacionada às capacidades da máquina-ferramenta e aos parâmetros do processo. O limite máximo de carga de uma ferramenta de corte varia drasticamente dependendo da rigidez da estrutura da máquina, da dinâmica do fuso e da estabilidade da fixação da peça. Avaliar o desempenho da ferramenta dentro do ambiente específico da sua oficina evita falhas prematuras e erros dimensionais inesperados.
A otimização sistemática exige a análise conjunta da geometria da ferramenta de corte, da excentricidade do fuso e das estratégias de trajetória da ferramenta CAM. Ao fresar detalhes finos com microferramentas, a redução das cargas em uma única passada evita a deflexão e mantém a estabilidade do corte. A coordenação dessas variáveis operacionais minimiza a variação do processo em passagens de eletrodos de alta precisão.
Como podemos estabelecer condições de moagem de grafite adaptadas a diferentes materiais?
Os tipos de grafite variam significativamente em tamanho de grão, densidade aparente e abrasividade, o que impossibilita uma fórmula universal para esses parâmetros. A grafite de grão fino e alta densidade exige um controle rigoroso da pressão de corte para evitar quebras nas arestas de corte e desgaste severo do revestimento. Por outro lado, os eletrodos de grau padrão permitem ajustes de profundidade mais agressivos para maximizar as taxas de remoção de material.
Estabelecer parâmetros ideais de fresamento de grafite envolve testes estruturados para monitorar o desgaste da ferramenta, o ruído do fuso e a rugosidade da superfície. Começar com passes de avanço escalonados conservadores permite que os operadores observem a evacuação de cavacos e a estabilidade da aresta de corte da ferramenta antes de aumentar as taxas de avanço. Essa abordagem metódica reduz os custos com sucata e estabelece parâmetros de referência confiáveis.
Como equilibrar eficiência e estabilidade de usinagem na fresagem de grafite em alta velocidade?
A usinagem de grafite em alta velocidade envolve muito mais do que simplesmente maximizar a rotação do fuso para reduzir os tempos de ciclo. Aumentar a rotação sem sincronizar as taxas de avanço e o engate axial causa atrito térmico e desgaste inconsistente das arestas de corte. Para alcançar a máxima eficiência, é necessário equilibrar as cargas de corte com a capacidade de resposta geral da máquina-ferramenta.
A verdadeira produtividade advém da harmonização da rotação do fuso, da taxa de avanço e da profundidade de corte para fresas de topo de grafite. Ao usinar grandes lotes de produção, manter a vida útil da ferramenta a longo prazo torna-se prioritário em relação à busca da velocidade máxima de avanço em uma única passada. Uma estratégia de corte equilibrada proporciona confiabilidade previsível do processo, mantendo, ao mesmo tempo, especificações de tolerância rigorosas.

Estratégias recomendadas para a profundidade de corte do grafite em diferentes estágios de usinagem.
Uma única estratégia de profundidade de corte nunca deve ser aplicada a todo um programa de usinagem. Problemas comuns na oficina — como desgaste prematuro da ferramenta, acabamento superficial ruim e baixa produtividade — geralmente decorrem da falha em separar as etapas de desbaste, semiacabamento e acabamento. Cada fase tem uma finalidade específica e requer cargas mecânicas, taxas de remoção de material e requisitos de superfície específicos.
Ajustar a profundidade de corte do grafite a cada etapa da usinagem estabiliza a dinâmica geral do processo. O desbaste prioriza a remoção confiável de material, o semiacabamento equilibra precisão e velocidade, e o acabamento concentra-se no controle dimensional rigoroso. Dividir o programa em fases distintas e ajustar os incrementos de profundidade com base no diâmetro da ferramenta e na densidade do material garante o sucesso repetível da produção.
Como ajustar a profundidade de corte de uma fresa de topo de grafite para desbaste?
As passagens de desbaste têm como objetivo maximizar a taxa de remoção de material sem sobrecarregar a capacidade da máquina. Aumentar a profundidade de corte com fresas de topo de grafite durante o desbaste aumenta a produtividade, desde que a rigidez da máquina, a estabilidade da fixação da peça e a extração de poeira por vácuo sejam adequadas. No entanto, o engajamento axial excessivo provoca vibrações de alta frequência e acelera o lascamento das bordas em revestimentos diamantados.
Forçar profundidades de passe excessivas para reduzir o tempo de desbaste geralmente resulta em efeito contrário, causando quebra da ferramenta e paralisando a produção. Reequilibrar o engajamento axial, a taxa de avanço e o movimento da trajetória da ferramenta estabelece uma dinâmica de corte suave durante a remoção de material em grande quantidade. Ao remover grandes volumes de grafite, monitorar as forças de corte continua sendo muito mais eficaz do que forçar profundidades de passe máximas.
Como equilibrar eficiência e qualidade da superfície durante o semiacabamento?
O semiacabamento atua como uma ponte crucial entre a remoção de material substancial e o dimensionamento final. Durante essa fase, os engenheiros reduzem o contato axial de forma incremental para diminuir as forças de corte e aliviar o acúmulo de tensões. Além de remover o material de desbaste restante, o semiacabamento estabelece uma sobremedida de acabamento uniforme e condições de corte estáveis para os passes de acabamento final.
Ao usinar cavidades complexas ou nervuras de eletrodos finas, os operadores devem monitorar a deflexão da ferramenta, marcas de vibração e uniformidade do material. O refinamento das profundidades de corte e dos percursos da ferramenta evita que a alta pressão lateral distorça a geometria delicada da parede. A seleção de parâmetros ideais de semiacabamento reduz as tolerâncias de acabamento e garante uma qualidade geral consistente na usinagem do grafite.
Como a redução da profundidade de corte durante a etapa de acabamento pode melhorar o acabamento da superfície de grafite?
As passagens de acabamento exigem um controle rigoroso das tolerâncias dimensionais e da rugosidade superficial ( Ra ). Reduzir a profundidade de corte em fresas de topo de grafite garante um cisalhamento suave e contínuo, em vez de fraturas frágeis do material. Mesmo com fresas revestidas de diamante de alta qualidade, passagens de acabamento agressivas deixam marcas profundas da ferramenta e causam corrosão superficial.
Para obter um acabamento superficial superior em grafite, é necessário monitorar simultaneamente o desgaste da ferramenta, a sobremedida de acabamento e as taxas de avanço. A combinação de um leve contato axial com avanços constantes minimiza os defeitos superficiais sem causar atrito ou endurecimento por trabalho. Estabelecer uma rotina de acabamento confiável garante qualidade superficial consistente em longos períodos de produção de eletrodos.

FAQ: Profundidade de corte da fresa de grafite
A otimização dos parâmetros de profundidade de passe gera discussões constantes entre programadores CNC e engenheiros de produção. Após selecionar uma ferramenta diamantada, os operadores de máquinas naturalmente perguntam: “Qual a profundidade de passe exata que devo definir?” ou “Posso manter os parâmetros padrão em cavidades profundas?”. Na usinagem CNC de grafite, o engajamento axial influencia diretamente as forças de corte, a evacuação de cavacos e a precisão da peça.
Encontrar a profundidade de corte ideal para fresas de topo de grafite envolve equilibrar o tamanho do grão do material, a projeção da fresa, a rigidez da máquina e os requisitos do processo. Abaixo, você encontrará respostas práticas para as perguntas mais comuns sobre configuração encontradas na linha de produção.
Qual é a profundidade de corte recomendada para a fresagem de grafite?
Fornecer uma configuração de profundidade universal única é impraticável devido às diferentes qualidades de grafite e configurações de máquina. Os parâmetros recomendados dependem do diâmetro da fresa, da relação comprimento/diâmetro (L/D) e da fase específica da usinagem. O acabamento de microeletrodos requer um contato leve, enquanto o desbaste de blocos grandes permite passes axiais agressivos para maximizar as taxas de remoção de material.
Determinar a profundidade de corte ideal em grafite exige avaliar simultaneamente as arestas de corte da fresa e a dinâmica da máquina. Durante o desbaste pesado, os operadores podem aumentar a profundidade axial para aumentar a produtividade. Por outro lado, os passes de acabamento exigem uma profundidade de passe menor para eliminar a deflexão da ferramenta e manter tolerâncias rigorosas.
Qual a profundidade máxima que você pode atingir cortando grafite com uma fresa de topo?
A profundidade máxima de corte é determinada pela rigidez da ferramenta, pela estabilidade do porta-ferramentas e pela vibração do sistema, e não apenas pelo comprimento total da aresta de corte. Aumentar o alcance da ferramenta eleva os riscos de deflexão, mesmo que a fresa alcance fisicamente o fundo de uma cavidade profunda. A saliência sem suporte gera vibrações de alta frequência que degradam a geometria da peça e as arestas da ferramenta.
Ao fresar ranhuras profundas ou cavidades estreitas com longo alcance, o controle das cargas laterais é crucial. Os engenheiros previnem a deflexão reduzindo o contato radial, otimizando os passes de descida e refinando as trajetórias da ferramenta. Manter as forças de corte equilibradas garante a confiabilidade do processo durante operações de longo alcance.
A profundidade de corte afeta a vida útil da fresa de topo de grafite?
O contato axial impacta diretamente a vida útil da ferramenta de corte, alterando a concentração de tensão ao longo da aresta de corte. Uma profundidade de corte excessiva em grafite submete os revestimentos de diamante a choques mecânicos intensos, provocando descamação prematura, quebra dos cantos ou ruptura da ferramenta. Esse padrão de desgaste se acelera rapidamente durante produções em alta velocidade.
Prolongar a vida útil de fresas de topo de grafite exige a sincronização da profundidade de passe com as taxas de avanço e velocidades de rotação. Manter uma carga de cavacos uniforme minimiza os picos de força nas entradas dos cantos. Controlar a tensão mecânica preserva a integridade do revestimento de diamante e proporciona uma longevidade previsível da fresa.
As fresas de topo de grafite com pescoço longo conseguem realizar cortes mais profundos?
As fresas de topo de grafite com pescoço longo oferecem a folga essencial para trabalhos em cavidades profundas, mas não suportam os parâmetros de alta pressão utilizados com ferramentas padrão. O design com haste alongada reduz a rigidez estrutural, tornando a ferramenta vulnerável a momentos de flexão sob cargas axiais elevadas.
Os engenheiros devem ajustar os parâmetros de corte ao aplicar ferramentas de pescoço longo em cavidades de moldes profundas. Reduzir o contato axial e o avanço radial suprime as forças laterais e mitiga a vibração da ferramenta. Para trabalhos em cavidades profundas, manter o controle dos parâmetros é muito mais eficaz do que forçar passes de grande profundidade.