


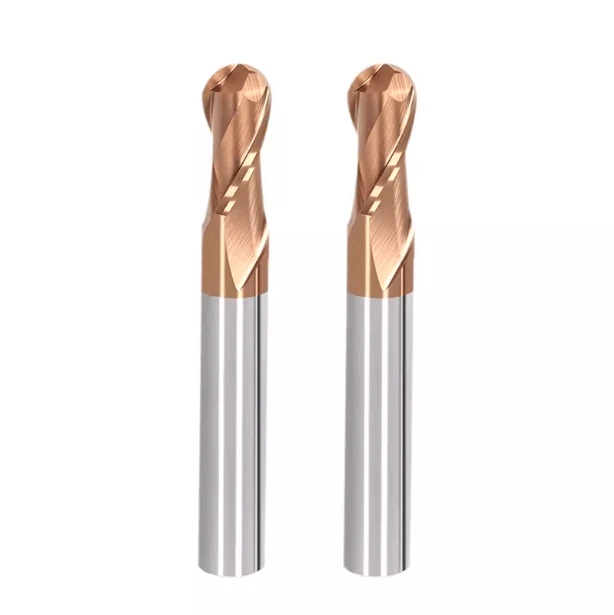
Na usinagem de precisão de aço temperado, o desempenho da ferramenta impacta diretamente a estabilidade da usinagem, o acabamento superficial e a eficiência geral da produção. Quando a dureza da peça atinge ou ultrapassa HRC60, as ferramentas convencionais frequentemente não atendem às demandas de usinagem contínua de longo prazo em termos de resistência ao desgaste, resistência da aresta de corte e estabilidade térmica. Isso torna a fresa de topo esférica HRC65 uma solução preferencial para a usinagem de precisão de aço temperado.
Em comparação com ferramentas padrão, as fresas de topo esféricas projetadas para materiais de alta dureza enfatizam a resistência e a estabilidade da ponta. Em cavidades complexas, superfícies 3D e usinagem de contornos finos, essas ferramentas mantêm um contato de corte contínuo e estável, reduzindo efetivamente as concentrações de tensão localizadas. Especialmente na usinagem de aço para moldes endurecido e ligas de alta dureza, uma fresa de topo esférica bem projetada minimiza lascas e desgaste anormal, melhorando a consistência e a qualidade da superfície.
As fresas de topo esféricas de metal duro são a escolha mais comum devido à sua alta rigidez e resistência ao desgaste. Com dureza HRC65, essas fresas mantêm uma aresta de corte estável sob altas cargas e temperaturas, tornando-as adequadas para usinagem de precisão a longo prazo e operações de conformação de alta precisão. A geometria otimizada da ferramenta e os tratamentos de aresta melhoram ainda mais a evacuação de cavacos e o acabamento superficial.
Para diferentes cenários de usinagem, as fresas de topo esféricas HRC65 são amplamente utilizadas no semiacabamento e acabamento de cavidades de moldes, núcleos e componentes de alta precisão. Ao ajustar os parâmetros de corte e as estratégias de trajetória da ferramenta, é possível prolongar sua vida útil, mantendo a precisão dimensional e a qualidade da superfície. Essa estabilidade proporciona um valor significativo em ambientes de produção exigentes.
Desafios comuns e requisitos de ferramentas na usinagem de aço temperado
A usinagem de aço temperado apresenta desafios devido à alta resistência e baixa ductilidade do material. Quando a dureza excede HRC60, as forças de corte aumentam significativamente, frequentemente causando lascamento da ferramenta, vibração ou arranhões na superfície. Cavidades complexas e furos profundos impõem exigências adicionais à rigidez da ferramenta, à evacuação de cavacos e à estabilidade térmica. A seleção da ferramenta correta e a otimização dos parâmetros de corte melhoram a vida útil e a eficiência da ferramenta, mantendo a precisão da usinagem.
Os principais desafios incluem: requisitos de resistência da ponta, resistência ao desgaste e estabilidade térmica sob corte contínuo, além da estabilidade da ferramenta na usinagem de cavidades complexas. Para superar esses desafios, são necessárias geometria de ferramenta racional, materiais de alta resistência ao desgaste e estratégias otimizadas de evacuação de cavacos e resfriamento.
Requisitos de resistência da ponta da fresa de topo esférica
Na usinagem de aço temperado, as arestas de corte são submetidas a cargas significativamente maiores do que as de materiais convencionais, e a tensão localizada pode facilmente causar lascamento. Para garantir uma usinagem estável, a ferramenta deve combinar alta dureza com tenacidade suficiente. A geometria e o raio da ponta devem ser projetados para distribuir a tensão de corte e reduzir a sobrecarga localizada.
Revestimentos e tratamentos de superfície adequados, como nanorrevestimentos multicamadas ou revestimentos resistentes ao desgaste em altas temperaturas, melhoram a resistência ao desgaste da ponta, reduzem a adesão e mantêm um desempenho de corte estável em aplicações de alta dureza.
Resistência ao desgaste da ferramenta e estabilidade térmica sob corte contínuo
A usinagem prolongada de aço temperado submete as ferramentas a forças elevadas e temperaturas altas, acelerando o desgaste e a potencial deformação térmica. A resistência inadequada ao desgaste pode levar a lascamento, desvio dimensional e redução do acabamento superficial, enquanto a estabilidade térmica insuficiente pode afetar a geometria e a precisão da ferramenta.
A otimização da velocidade de corte, da taxa de avanço e da profundidade de corte reduz o acúmulo de calor e prolonga a vida útil da ferramenta. O resfriamento e a lubrificação eficazes são essenciais para manter a temperatura da ferramenta e minimizar o desgaste e a vibração, principalmente na usinagem de furos profundos e cavidades complexas.
Impacto da usinagem de cavidades complexas na estabilidade
A usinagem de cavidades 3D complexas ou rebaixos profundos faz com que o ponto de contato entre a ferramenta e a peça mude constantemente, gerando forças e vibrações desiguais. Isso exige alta rigidez à flexão e estabilidade. Rigidez insuficiente pode resultar em deflexão, lascamento das arestas ou erros de usinagem.
A seleção adequada do raio da ferramenta, o suporte do porta-ferramentas e os percursos de corte em camadas ou com contornos distribuem uniformemente as cargas de corte e reduzem as flutuações de força. A evacuação otimizada de cavacos e o fluxo de fluido de corte melhoram ainda mais a estabilidade e o acabamento superficial.
Vantagens das fresas de topo esféricas HRC65 na usinagem de aço duro
Na usinagem de precisão de peças de aço de alta dureza, o desempenho da ferramenta impacta diretamente a estabilidade da usinagem, o acabamento superficial e a eficiência da produção. As fresas de topo esféricas de grau HRC65 , com sua alta dureza e excelente tenacidade, mantêm uma aresta de corte estável durante o corte contínuo de longa duração e a usinagem de cavidades complexas, reduzindo significativamente o risco de lascamento e desgaste anormal. Essas ferramentas são particularmente eficazes na usinagem de furos profundos, cavidades e superfícies 3D, garantindo precisão dimensional e corte suave sob condições de alta carga, melhorando assim os tempos de ciclo de produção e a consistência da usinagem.
A combinação racional dos parâmetros de corte e da estrutura da ferramenta aproveita ao máximo sua resistência ao desgaste, estabilidade térmica e rigidez, minimizando paradas não planejadas e trocas de ferramentas. Essas vantagens fazem das fresas de topo esféricas de alto desempenho a escolha preferencial para usinagem de componentes de aço temperado.
Adaptabilidade da dureza HRC65 para usinagem de precisão
A dureza HRC65 permite que a ferramenta resista a sobrecargas localizadas durante o corte, reduzindo lascas na ponta e vibrações de corte, ao mesmo tempo que mantém uma distribuição de força estável. Para peças que exigem alto acabamento superficial e precisão dimensional, essa dureza garante usinagem suave e contínua, reduzindo a necessidade de acabamento secundário.
A ferramenta mantém um fio de corte afiado mesmo em altas velocidades e taxas de avanço, tornando-a adequada para estratégias de usinagem eficientes e de alto rendimento. Combinada com trajetórias de ferramenta otimizadas e refrigeração e lubrificação eficazes, os efeitos térmicos e o desgaste são minimizados, prolongando a vida útil da ferramenta em aplicações exigentes com aço temperado.
Aprimoramento da rigidez da ponta esférica por meio da estrutura geral.
O projeto estrutural geral da ferramenta de corte é crucial para a estabilidade da usinagem. A geometria otimizada do corpo da ferramenta e o design da ponta esférica aumentam a rigidez à flexão e à torção, mantendo a ferramenta estável em aplicações com furos profundos, cavidades complexas e hastes longas. Estruturas de alta rigidez reduzem as vibrações de corte e garantem a precisão do contorno da cavidade, prevenindo erros e ondulações na superfície.
Ângulos de corte e raios de ponta adequados distribuem as forças de corte uniformemente, reduzindo a concentração de tensões locais e melhorando a durabilidade da ferramenta. Combinada com a fabricação de precisão, a otimização estrutural aprimora a evacuação de cavacos, reduzindo o entupimento e o desgaste durante a usinagem contínua.
Desempenho de usinagem com redução de lascamento e desgaste anormal.
Em condições de corte prolongadas e sob alta carga, as ferramentas ficam propensas a lascas e desgaste anormal. A combinação de dureza e design estrutural minimiza danos nas arestas de corte e desgaste irregular. O corte estável melhora o acabamento superficial e garante dimensões consistentes, reduzindo retrabalho e custos de produção.
A seleção de revestimentos e tratamentos de endurecimento superficial adequados aumenta ainda mais a resistência ao desgaste e as propriedades antiaderentes. Combinadas com parâmetros de corte e trajetórias de ferramenta otimizados, essas ferramentas alcançam um desempenho eficiente e estável na usinagem de furos profundos e cavidades complexas.

Principais características de projeto estrutural e de materiais das fresas de topo esféricas de metal duro.
A usinagem de aço temperado e aços-liga de alta resistência impõe exigências extremas ao material e à estrutura da ferramenta. As fresas de topo de metal duro oferecem alta rigidez, resistência ao desgaste e estabilidade térmica, mantendo um corte estável sob altas cargas e temperaturas.
Um projeto estrutural racional melhora a rigidez à flexão e à torção, otimiza a evacuação de cavacos e garante uma distribuição uniforme da força de corte, aumentando a precisão da usinagem e o acabamento superficial. Em usinagem de furos profundos, cavidades complexas e superfícies 3D, a estabilidade do material da ferramenta afeta diretamente a consistência da usinagem e a vida útil da ferramenta.
O projeto científico da geometria da ferramenta, dos ângulos de corte e do raio da ponta esférica garante uma distribuição uniforme da carga e um controle eficaz da vibração, reduzindo significativamente o risco de lascamento e desgaste anormal. Revestimentos de alto desempenho e tratamentos de endurecimento superficial, combinados com um projeto estrutural otimizado, melhoram ainda mais a resistência ao desgaste e a estabilidade da usinagem, proporcionando um desempenho confiável para usinagem de precisão contínua e produção eficiente.
Desempenho de substratos de carboneto sólido sob altas cargas
Os substratos de metal duro apresentam excelente resistência à flexão e à torção sob condições de corte de alta carga. Comparadas às ferramentas multicamadas ou compostas, as fresas de topo de metal duro mantêm uma deformação próxima de zero em aplicações de furos profundos e hastes longas, garantindo um contato estável entre a ponta da ferramenta e a peça. Isso dispersa as forças de corte, reduz a sobrecarga localizada e permite uma precisão de usinagem e um acabamento superficial consistentes, além de prolongar a vida útil da ferramenta.
A estabilidade térmica do carboneto lida com o acúmulo de calor resultante do corte prolongado, reduzindo a deformação térmica e garantindo a precisão do contorno em cavidades profundas e peças complexas.
Influência do tratamento da aresta de corte na estabilidade da usinagem
Tratamentos de ponta, como retificação de precisão, chanframento ou design de microraio, reduzem a concentração de tensões, lascamento e desgaste anormal. Bordas otimizadas também minimizam vibrações de corte, mantêm o corte estável e melhoram o acabamento superficial e a consistência dimensional.
Combinados com revestimentos de alto desempenho e endurecimento superficial, esses tratamentos prolongam a vida útil da ferramenta em cortes de alta carga e alta temperatura, especialmente em furos profundos, superfícies complexas ou operações de usinagem contínua.
Relação entre o raio da ponta esférica e o ponto de contato de corte real
O raio da ponta esférica determina o contato entre a ferramenta e a peça e a distribuição da força de corte. Raios menores são ideais para acabamento e usinagem de cavidades detalhadas, melhorando a precisão da superfície, mas concentram as forças de corte, exigindo rigidez e estabilidade térmica suficientes. Raios maiores são mais adequados para semiacabamento ou usinagem de grandes áreas, dispersando as forças para melhorar a estabilidade e a vida útil da ferramenta.
Ao selecionar o raio da ponta esférica apropriado e coordená-lo com a profundidade de corte, a taxa de avanço e a trajetória da ferramenta, a distribuição do ponto de contato é otimizada, minimizando a sobrecarga local, o lascamento e o desgaste da ferramenta, mantendo o acabamento superficial e a precisão dimensional. Isso é crucial em cavidades complexas, acabamento de aço temperado e usinagem de hastes longas.
Aplicações típicas de usinagem de fresas de topo esféricas HRC65
Na usinagem de componentes de aço temperado, a seleção da fresa de topo esférica adequada pode melhorar significativamente a precisão dimensional, o acabamento superficial e a vida útil da ferramenta. As fresas de topo esféricas HRC65, com alta dureza e excelente tenacidade, são amplamente utilizadas nas etapas de semiacabamento e acabamento de cavidades de moldes, núcleos e componentes com superfícies tridimensionais complexas. A otimização da geometria da ferramenta, do raio da esfera e do tratamento da aresta, combinada com parâmetros de corte e estratégias de trajetória de ferramenta adequados, mantém o corte estável, reduz lascas, desgaste anormal e vibração, e melhora a eficiência geral da produção e a consistência da usinagem.
Na produção real, os componentes de aço temperado frequentemente apresentam furos profundos, cavidades complexas ou superfícies de alta precisão, onde as ferramentas convencionais têm dificuldade em manter um corte estável e contínuo. As fresas de topo esféricas de alto desempenho suportam cargas de corte de longa duração e geometrias complexas, garantindo acabamento superficial, precisão dimensional e fidelidade ao contorno da cavidade. Materiais de alta resistência ao desgaste e trajetórias de ferramenta otimizadas prolongam a vida útil da ferramenta, reduzem as trocas e melhoram a economia da produção.
Semiacabamento e acabamento de cavidades e núcleos de moldes
Na fabricação de moldes, o semiacabamento exige a remoção de grandes volumes de material, enquanto o acabamento demanda altíssima qualidade superficial e precisão de contorno. Uma estrutura de ferramenta bem projetada e um raio de esfera adequado garantem uma distribuição uniforme da força de corte, permitindo a remoção eficiente de material no semiacabamento e mantendo a estabilidade da aresta de corte durante o acabamento. Isso evita vibrações e lascamento da ponta da ferramenta.
A combinação de velocidade de corte ideal, taxa de avanço e estratégias de trajetória de ferramenta em camadas reduz as variações na carga de corte, otimiza a evacuação de cavacos e melhora a consistência da usinagem. Essa abordagem é fundamental para moldes de cavidades complexas, moldes automotivos e componentes mecânicos de alta precisão.
Usinagem de superfícies tridimensionais complexas
A usinagem de componentes com superfície 3D exige contato contínuo e corte estável para evitar ondulações na superfície e desvios dimensionais. O aço temperado demanda alta rigidez da ferramenta e estabilidade térmica. Um raio de ponta esférica adequado e um projeto geral do corpo da ferramenta distribuem as forças de corte, reduzem as concentrações de tensão localizadas e garantem uma usinagem de superfície lisa.
Para cavidades profundas, superfícies inclinadas ou zonas de transição curvas, a combinação de estratégias de contorno, em camadas ou híbridas ajuda a controlar as forças e temperaturas de corte, melhorando a durabilidade da ferramenta e o acabamento superficial. Este método é adequado para componentes aeroespaciais, núcleos de moldes e peças mecânicas de alta precisão.
Usinagem de trajetórias de ferramenta precisas para requisitos de alto acabamento superficial
Para componentes que exigem superfícies espelhadas, a rugosidade superficial e a consistência da usinagem são cruciais. Arestas de corte otimizadas, raio de ferramenta adequado e materiais resistentes ao desgaste permitem um contato estável durante o corte contínuo, minimizando lascas nas arestas e vibrações.
A utilização de baixas taxas de avanço, profundidades de corte rasas e planejamento de trajetória de ferramenta de alta precisão permite o controle preciso do volume e das forças de corte, evitando marcas ou ondulações da ferramenta. Essa abordagem é amplamente aplicada no acabamento de moldes, usinagem de precisão em cinco eixos e fabricação de peças mecânicas de alta qualidade, reduzindo os custos de processamento secundário e polimento.
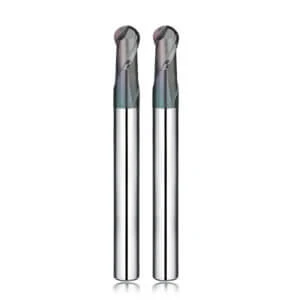
Controle de parâmetros de fresas de topo esféricas na usinagem de aço temperado
A usinagem de componentes de aço temperado exige um controle preciso dos parâmetros de corte. A velocidade de corte, o avanço e a profundidade de corte adequados afetam diretamente a vida útil da ferramenta, a precisão da peça e o acabamento superficial. Durante a usinagem de materiais de alta dureza, as forças de corte e o atrito são elevados. Parâmetros inadequados podem causar lascamento da ferramenta, superaquecimento ou desgaste anormal, reduzindo a eficiência da produção e a consistência da usinagem. O controle preciso dos parâmetros de corte prolonga a vida útil das fresas de topo esféricas HRC65, garantindo a precisão dimensional e otimizando os custos de produção.
Na prática, os parâmetros de corte devem ser considerados em conjunto com o material da ferramenta, sua geometria, o raio da esfera e a dureza da peça. Uma combinação adequada de velocidade de corte, avanço, espaçamento entre peças e profundidade de corte ajuda a controlar as forças de corte, manter o acabamento superficial em cavidades profundas e superfícies curvas complexas, além de minimizar vibrações e lascamento das arestas de corte. A otimização científica dos parâmetros garante a produção eficiente e estável de componentes de aço temperado.
O impacto da velocidade de corte na vida útil da fresa de topo esférica HRC65
A velocidade de corte é um fator crucial que afeta a vida útil da ferramenta. Altas velocidades podem melhorar a eficiência da usinagem, mas também aumentam a temperatura da ponta da ferramenta e o atrito, levando a lascamento ou desgaste anormal. Por outro lado, velocidades excessivamente baixas podem causar variações na força de corte, resultando em tensão desigual na ferramenta e acabamento superficial ruim.
Na usinagem de aço temperado, a combinação de revestimentos resistentes ao desgaste com uma estrutura de metal duro maciço permite que uma velocidade de corte moderada equilibre o desgaste da ferramenta e a eficiência da usinagem. Um sistema eficaz de refrigeração e lubrificação reduz ainda mais a temperatura na zona de corte, aumenta a estabilidade térmica e prolonga a vida útil da ferramenta.
O papel da taxa de avanço e do espaçamento entre linhas no controle de qualidade da superfície
A taxa de avanço e o espaçamento entre ferramentas afetam o acabamento superficial, a precisão do contorno e a carga da ferramenta. Taxas de avanço ou espaçamentos maiores aumentam as variações da força de corte, causando vibração da ferramenta e marcas mais profundas. Valores menores melhoram a qualidade da superfície, mas aumentam o tempo de usinagem.
A otimização do planejamento da trajetória da ferramenta e das estratégias de corte em camadas equilibra as forças na ferramenta, reduz o desgaste das arestas e os riscos de lascamento, além de garantir a planicidade da superfície. O controle preciso da taxa de avanço e do tamanho do passo é fundamental para a usinagem de cavidades complexas e superfícies 3D finas em aço temperado.
Profundidade de corte adequada para evitar sobrecarga na ponta da ferramenta.
A profundidade de corte afeta a tensão e a carga na ponta da ferramenta. Uma profundidade excessiva causa sobrecarga localizada, levando a lascamento ou deformação. Uma profundidade insuficiente subutiliza a rigidez da ferramenta e aumenta o número de passes de usinagem, reduzindo a eficiência.
Para aço temperado, a combinação do raio da esfera e da rigidez da ferramenta com uma profundidade de corte adequada em cada passe distribui as forças uniformemente, reduz a tensão na ponta e prolonga a vida útil da ferramenta. Estratégias de corte em camadas e acabamento gradual também controlam o acúmulo de calor, mantêm a estabilidade da ferramenta e garantem precisão dimensional e acabamento superficial em furos profundos e cavidades complexas.
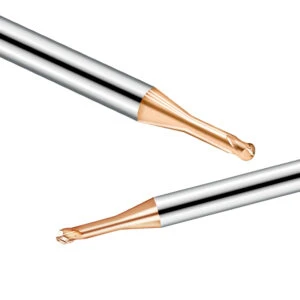
Problemas comuns de usinagem e soluções para fresas de topo esféricas HRC65
Mesmo com fresas de topo esféricas de alto desempenho, podem ocorrer problemas como lascamento, desgaste anormal e vibração, afetando a precisão da peça, o acabamento superficial e a produtividade. Esses problemas geralmente decorrem da dureza do material, da rigidez da ferramenta, dos parâmetros de corte ou das estratégias de usinagem.
A análise das causas de falhas, combinada com a otimização da estrutura da ferramenta, parâmetros de corte adequados e refrigeração e lubrificação eficazes, pode prolongar significativamente a vida útil da ferramenta e melhorar a estabilidade da usinagem e a qualidade da superfície.
As peças de aço temperado frequentemente apresentam furos profundos, cavidades complexas ou superfícies 3D, exigindo alta rigidez à flexão da ferramenta, resistência à deformação térmica e eficiente evacuação de cavacos. A seleção adequada da ferramenta, o ajuste do raio da ponta esférica, o projeto da aresta de corte e a otimização dos parâmetros de corte previnem lascamento e desgaste anormal. O monitoramento da vibração e a implementação de medidas de amortecimento aprimoram ainda mais o acabamento superficial e a consistência.
Análise das causas de lascamento e métodos de melhoria
O lascamento é causado por tensão localizada, carga excessiva ou vibração da ferramenta. Na usinagem de aço temperado, as forças de corte na aresta da ferramenta são muito maiores do que em materiais comuns. A constante mudança dos pontos de contato entre a fresa de topo esférica e a superfície aumenta a tensão localizada, levando ao lascamento.
Métodos de melhoria:
-
Otimize o raio da ponta esférica e a geometria da ponta da ferramenta para distribuir as forças de corte.
-
Ajuste a velocidade de corte, a taxa de avanço e a profundidade para evitar sobrecarga.
-
Utilize revestimentos de alta resistência ao desgaste ou ferramentas de metal duro para melhorar a durabilidade do fio de corte.
-
Utilize trajetórias de ferramenta em contorno ou em camadas para reduzir as flutuações de corte.
Essas medidas melhoram a estabilidade das arestas, garantindo precisão dimensional e qualidade da superfície na usinagem de furos profundos e cavidades complexas.
Ajustes para desgaste anormal e redução da vida útil da ferramenta
O desgaste anormal se manifesta como desgaste irregular das arestas, queima localizada ou falha prematura da ferramenta. As causas incluem acúmulo de calor, evacuação inadequada de cavacos ou parâmetros incorretos.
Estratégias de adaptação:
-
Utilize revestimentos de alta resistência ao desgaste ou ferramentas de metal duro para melhorar a estabilidade térmica.
-
Otimize os parâmetros de corte, como reduzir a velocidade ou aumentar a taxa de avanço, para distribuir a carga térmica.
-
Melhorar o sistema de refrigeração e lubrificação para manter temperaturas seguras na zona de corte.
-
Inspecione e reafie ou substitua as ferramentas regularmente para manter a estabilidade da usinagem.
Essas medidas prolongam a vida útil da ferramenta e melhoram a consistência e o acabamento superficial em peças complexas de aço temperado.
O impacto da vibração na usinagem e soluções de otimização
A vibração afeta o acabamento superficial, a precisão do contorno e a vida útil da ferramenta. As causas incluem altas forças de corte, ferramentas de comprimento elevado e cavidades complexas.
Soluções de otimização:
-
Aumente a rigidez da ferramenta com raio de esfera e comprimento de haste adequados.
-
Ajuste a velocidade de avanço e a profundidade para reduzir as flutuações de força.
-
Utilize trajetórias de ferramentas em camadas ou de contorno para minimizar mudanças bruscas de força.
-
Utilize dispositivos de fixação e amortecimento de vibrações eficientes.
O controle da vibração melhora o acabamento superficial, a precisão do contorno da peça, reduz o desgaste da ferramenta e aumenta a eficiência geral da produção.
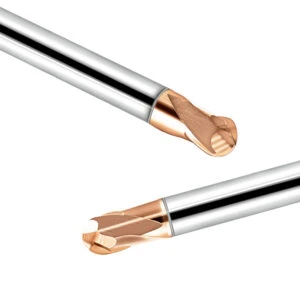
Estratégias de trajetória de ferramenta para fresas de topo esféricas no acabamento de moldes
Na usinagem de precisão de moldes de aço de alta dureza, a estratégia de trajetória da ferramenta afeta diretamente a eficiência da usinagem, o acabamento superficial e a vida útil da ferramenta. Uma trajetória bem projetada distribui uniformemente a carga de corte, reduz o lascamento das arestas e o desgaste anormal, além de otimizar a remoção de cavacos e o gerenciamento térmico. Para cavidades complexas e superfícies 3D, o planejamento científico das trajetórias de fresas de topo esféricas garante um corte estável, melhora a precisão do contorno e minimiza a vibração e o acúmulo de tensões térmicas.
Estratégias eficientes de trajetória de ferramenta mantêm a estabilidade de fresas de topo esféricas HRC65 durante usinagem de cavidades profundas e hastes longas. Elas também prolongam a vida útil da ferramenta, reduzem o tempo de inatividade e minimizam operações de acabamento secundário. Combinando parâmetros de corte otimizados, estrutura da ferramenta e controle de material residual, o acabamento superficial e a precisão dimensional da peça acabada podem ser significativamente melhorados.
Vantagens da fresagem de contorno na usinagem com fresa de topo esférica
A fresagem de contorno é uma estratégia de corte em camadas que segue as linhas de contorno da superfície da peça. Ela mantém um contato uniforme entre a fresa de topo esférica e a peça, reduzindo as cargas de corte localizadas. Essa abordagem é particularmente eficaz para cavidades complexas e superfícies 3D, prevenindo picos de força repentinos, reduzindo o lascamento da ponta da ferramenta e melhorando a consistência e a qualidade da superfície.
A fresagem de contorno também reduz o comprimento do percurso de corte, diminui o tempo ocioso da ferramenta e aumenta a eficiência da usinagem. Quando combinada com um raio de ponta esférica de tamanho adequado e parâmetros de corte otimizados, esse método prolonga significativamente a vida útil da ferramenta e minimiza os defeitos superficiais causados por vibrações de corte.
O impacto do controle de material residual na estabilidade de fresas de topo esféricas
O controle do material residual é crucial para um corte estável. Material residual irregular ou excessivo pode sobrecarregar a ferramenta, aumentando o risco de lascamento e desgaste anormal. Ao planejar a espessura do material residual para semiacabamento e acabamento, a fresa de topo esférica experimenta forças de corte consistentes em cada passe, garantindo um estado de corte estável.
O gerenciamento eficaz de material residual também melhora a evacuação de cavacos, reduz as temperaturas de corte e o atrito, além de aprimorar o acabamento superficial e a precisão dimensional. Em cavidades profundas e estruturas complexas de moldes, a combinação do controle de material residual com a rigidez da ferramenta e parâmetros de corte otimizados garante a usinagem precisa de componentes de aço temperado e reduz a frequência de troca de ferramentas.
Melhoria da distribuição de tensão na aresta de corte através do ajuste do ângulo do eixo da ferramenta.
O ângulo do eixo da ferramenta na fresagem com fresa de topo esférica afeta a direção da força de corte e a distribuição de tensão ao longo da aresta de corte. Ângulos de inclinação ou deslocamento adequados distribuem a carga uniformemente, reduzindo a tensão localizada e minimizando o risco de lascamento da aresta e desgaste anormal.
Quando combinada com estratégias de trajetória de ferramenta em camadas ou com contornos, a otimização do ângulo do eixo da ferramenta melhora a estabilidade de corte, reduz a vibração e aprimora o acabamento superficial em superfícies curvas complexas e cavidades profundas. O ajuste do ângulo do eixo da ferramenta também melhora a direção da evacuação de cavacos, diminui o acúmulo de calor e garante a usinagem contínua e eficiente de moldes de aço de alta dureza.
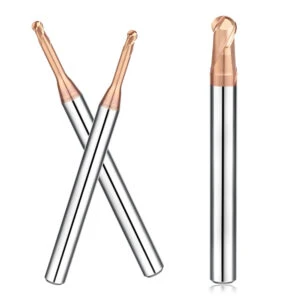
Diferenças de desempenho de fresas de topo esféricas de metal duro em diferentes materiais de aço temperado.
Na usinagem de aço temperado, a dureza do material, a microestrutura e as condições de tratamento térmico têm um impacto direto no desempenho de corte e na vida útil da ferramenta. Ao usinar aço para moldes temperado, aço rápido em pó ou aço pré-endurecido, as fresas de topo esféricas de metal duro apresentam diferenças notáveis no comportamento da força de corte, nos padrões de desgaste e na estabilidade da aresta de corte. Selecionando a geometria adequada da fresa de topo esférica, o preparo da aresta de corte e os parâmetros de corte, a eficiência da usinagem e a qualidade da superfície podem ser otimizadas de acordo com as características de cada material.
A dureza e a tenacidade do material determinam como a tensão de corte é transferida para a ferramenta. Durante a usinagem de cavidades complexas e superfícies 3D, as condições de contato variáveis geram diferentes mecanismos de desgaste, dependendo da estrutura do material. Uma combinação precisa de velocidade de corte, avanço, profundidade de corte e estratégia de trajetória da ferramenta permite prolongar a vida útil da ferramenta, mantendo a precisão da usinagem, especialmente na fabricação de moldes, componentes de precisão e aplicações em aços de alta dureza.
Análise prática de corte na usinagem de aço para moldes endurecidos
O aço para moldes temperado apresenta alta dureza e resistência, impondo exigências extremamente elevadas quanto à resistência ao desgaste e ao lascamento da aresta de corte. Na usinagem real, as forças de corte concentradas e o contato repetido na ponta da ferramenta frequentemente resultam em desgaste localizado. Se os parâmetros de corte não forem controlados adequadamente, podem ocorrer vibrações e lascamento da aresta.
As fresas de topo esféricas de alto desempenho mantêm uma aresta de corte estável durante a usinagem de aço para moldes temperado, reduzindo efetivamente o lascamento e proporcionando uma superfície lisa e de alta qualidade nas operações de acabamento. Ao otimizar o raio da esfera, a geometria da aresta de corte e os métodos de refrigeração ou lubrificação, o acúmulo de calor durante o corte pode ser significativamente reduzido, melhorando a precisão dimensional e a consistência da usinagem em cavidades profundas e superfícies curvas complexas.
Comparação do processo de usinagem de aço rápido em pó e aço pré-endurecido.
O aço rápido em pó (PM-HSS) e o aço pré-endurecido diferem significativamente em microestrutura e comportamento de corte. O PM-HSS oferece alta dureza e excelente resistência ao desgaste, mas tenacidade relativamente menor, tornando-o mais suscetível a lascamento localizado durante usinagem de alta velocidade ou em cavidades profundas. O aço pré-endurecido, com sua menor dureza, geralmente produz forças de corte mais estáveis, embora a vida útil da ferramenta e a consistência da superfície possam ser menos previsíveis em comparação com o PM-HSS em usinagem de ciclo longo.
Em aplicações práticas, as fresas de topo esféricas de metal duro podem ser adaptadas a ambos os materiais ajustando-se as estratégias de corte. Para aço rápido metalurgia do pó (PM-HSS), reduzir a profundidade de corte e otimizar o ângulo do eixo da ferramenta ajuda a controlar a tensão localizada. Para aço pré-endurecido, podem ser aplicadas velocidades de corte e taxas de avanço mais elevadas para melhorar a produtividade, mantendo condições de corte estáveis.
Influência da microestrutura do material nos padrões de desgaste da ferramenta
A microestrutura do material desempenha um papel crucial na determinação da distribuição da força de corte e das características de desgaste. Estruturas de grãos finos e uniformes geralmente resultam em padrões de desgaste homogêneos, enquanto grãos grosseiros, carbonetos ou inclusões não metálicas podem causar lascamento localizado nas arestas de corte e desgaste irregular.
Através da otimização da geometria da ponta esférica e da preparação da aresta de corte, é possível redistribuir a tensão localizada e controlar os padrões de desgaste durante a usinagem de diferentes materiais de aço temperado. Combinando parâmetros de corte adequados e estratégias de refrigeração, a vida útil da ferramenta pode ser prolongada, mantendo a precisão e a consistência da superfície na usinagem de furos profundos e cavidades complexas.
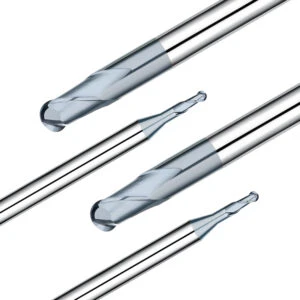
Como avaliar a relação custo-benefício das fresas de topo esféricas HRC65
Na usinagem de aço temperado, tanto o desempenho quanto a eficiência econômica são fatores críticos na seleção de ferramentas. Avaliar a relação custo-benefício exige mais do que considerar o preço de compra inicial; a vida útil da ferramenta, a eficiência da usinagem, a qualidade da superfície e os custos de manutenção devem ser levados em conta. O corte estável em cavidades complexas, furos profundos e superfícies 3D reduz as trocas de ferramentas não planejadas e o tempo de inatividade, diminuindo diretamente os custos gerais de produção e melhorando a consistência do tempo de ciclo.
Ao analisar o comprimento de usinagem de uma única aresta, a frequência de troca de ferramentas e a eficiência geral da usinagem, o valor econômico das fresas de topo esféricas pode ser quantificado, permitindo um investimento racional em ferramentas e um planejamento de produção eficiente, mantendo ao mesmo tempo alta precisão de usinagem.
Análise completa do comprimento de usinagem de borda única e do custo.
O comprimento de corte de uma única aresta afeta diretamente a capacidade de remoção de material e a eficiência da produção. Um comprimento de corte efetivo maior permite a remoção de mais material por ferramenta, reduzindo as trocas de ferramentas e o tempo ocioso. Em contrapartida, um comprimento de corte insuficiente na usinagem de cavidades profundas ou superfícies complexas aumenta o tempo de inatividade e os custos de mão de obra.
Ao avaliar o comprimento de corte juntamente com a durabilidade da ferramenta, os fabricantes podem avaliar melhor a eficiência econômica na usinagem de aço temperado. A combinação adequada do raio da esfera, da geometria da aresta e dos parâmetros de corte garante a qualidade da superfície, maximizando a eficiência de remoção de material e reduzindo o custo total da usinagem.
Relação entre estabilidade e frequência de troca de ferramentas
A estabilidade da ferramenta é essencial para a produção contínua e resultados de usinagem consistentes. Uma fresa de topo esférica estável mantém o corte suave em cavidades profundas e geometrias complexas, reduzindo lascas e desgaste anormal e, consequentemente, diminuindo a frequência de troca de ferramentas. Trocas frequentes de ferramentas interrompem o fluxo de produção e aumentam os custos de mão de obra e manutenção.
A seleção de materiais resistentes ao desgaste, a otimização do design da aresta de corte e a aplicação de parâmetros de corte adequados melhoram significativamente a estabilidade da ferramenta sob condições de alta carga. Combinados com um planejamento eficaz da trajetória da ferramenta, esses fatores prolongam a vida útil da ferramenta e aumentam a eficiência geral da produção.
Impacto da eficiência de usinagem no ciclo de produção global
A eficiência da usinagem influencia diretamente o rendimento da produção e a capacidade da oficina. Ferramentas de alta eficiência reduzem o tempo de usinagem, mantendo o acabamento superficial e a precisão dimensional. A eficiência é determinada não apenas pela velocidade de corte e pela taxa de avanço, mas também pela estabilidade da ferramenta, pela estratégia de trajetória da ferramenta e pela eficácia do resfriamento.
Na usinagem de aço temperado, a geometria otimizada da ferramenta, a seleção do raio da esfera e o tratamento da aresta de corte — combinados com trajetórias de ferramenta em camadas — podem melhorar significativamente a eficiência. Maior eficiência reduz os ciclos de produção, diminui os custos unitários e garante uma produção estável na fabricação de moldes e componentes de precisão.
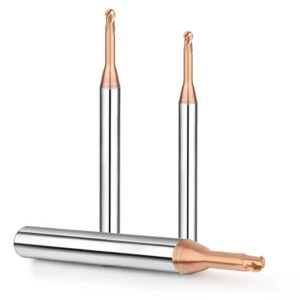
Principais considerações ao escolher fornecedores de fresas de topo esféricas
Na usinagem de aços de alta dureza, a escolha do fornecedor de fresas de topo esféricas tem um impacto direto na eficiência da produção, na qualidade da usinagem e no controle geral de custos. A estabilidade, a resistência ao desgaste e a consistência dimensional das fresas de topo esféricas de alto desempenho são cruciais para a usinagem confiável de cavidades complexas, furos profundos e superfícies tridimensionais. Um fornecedor qualificado não apenas fornece ferramentas consistentes, mas também oferece personalização específica para cada aplicação e suporte técnico com base nas condições reais de usinagem. Isso ajuda os fabricantes a melhorar a produtividade, reduzir a frequência de substituição de ferramentas e manter resultados de usinagem estáveis.
Tanto na produção em massa quanto na usinagem de precisão, a escolha do fornecedor certo reduz significativamente o risco operacional. A experiência em usinagem, o sistema de controle de qualidade e a capacidade técnica pós-venda do fornecedor são fatores essenciais na avaliação da eficiência econômica a longo prazo e da estabilidade do processo. Ao avaliar cuidadosamente a consistência do produto, a capacidade de personalização e a robustez do suporte técnico, os fabricantes podem garantir a execução tranquila de projetos de usinagem de aço temperado, otimizando a utilização das ferramentas e reduzindo o tempo total do ciclo de produção.
O impacto da consistência do produto na estabilidade da produção em massa
A produção em massa exige rigorosa consistência nas dimensões das ferramentas e no desempenho da aresta de corte. Mesmo pequenas variações entre as ferramentas podem levar a forças de corte desiguais, desvios dimensionais, inconsistências na superfície ou aumento da vibração durante a usinagem.
Ferramentas consistentes garantem carga de corte uniforme em cavidades profundas, superfícies complexas e aplicações de alta precisão, melhorando o acabamento superficial e a precisão dimensional. Ao mesmo tempo, minimizar a variação do processo causada por diferenças nas ferramentas reduz o tempo de inatividade, os custos de manutenção e os riscos de qualidade, permitindo uma produção em larga escala estável e confiável.
O valor da personalização não padronizada na usinagem de aços especiais endurecidos
Para componentes especiais de aço temperado ou cavidades de moldes complexas, as fresas de topo esféricas padrão podem não atender completamente aos requisitos de usinagem. Fornecedores com capacidade de personalização não padronizada podem desenvolver soluções de ferramentas sob medida com base na dureza do material, geometria da cavidade e estratégia de usinagem. Essas soluções podem incluir raio da esfera personalizado, geometria da aresta de corte, comprimento do corpo da ferramenta e seleção de revestimento.
Ferramentas personalizadas permitem uma distribuição mais uniforme das forças de corte, melhoram a estabilidade da aresta de corte, reduzem lascas e desgaste anormal e aprimoram a qualidade da superfície em usinagem de furos profundos e superfícies complexas. Em aplicações exigentes, soluções personalizadas podem melhorar significativamente a eficiência da usinagem e a vida útil da ferramenta, resultando em uma melhor relação custo-benefício geral.
A importância do suporte técnico e da experiência prática em usinagem.
A usinagem de aço temperado envolve processos complexos, altas forças de corte e cargas térmicas significativas, tornando o suporte técnico e a experiência prática do fornecedor essenciais. Fornecedores experientes podem oferecer recomendações confiáveis sobre parâmetros de corte, orientações para otimização da trajetória da ferramenta e suporte na seleção de revestimentos, ajudando os fabricantes a reduzir os ciclos de otimização do processo.
O suporte técnico eficaz não só resolve problemas de ferramentas durante a produção, como também melhora a estabilidade da usinagem, reduz os custos de corte de teste e acelera a validação do processo. A vasta experiência prática em usinagem garante que as recomendações de ferramentas sejam práticas e comprovadas, permitindo um desempenho estável e previsível na usinagem de furos profundos, cavidades complexas e aços de alta dureza.
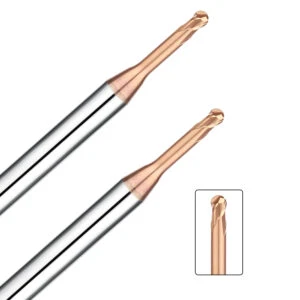
Resumo das aplicações da fresa de topo esférica HRC65 na produção CNC real
Na usinagem de aço temperado, as fresas de topo esféricas HRC65 demonstram excelente estabilidade de corte e resistência ao desgaste devido à sua alta dureza, tenacidade e construção em metal duro. Na produção CNC, elas apresentam desempenho confiável no semiacabamento e acabamento de cavidades e núcleos de moldes, bem como em aplicações complexas de usinagem de superfícies 3D e alto brilho. Com a seleção adequada da ferramenta, controle preciso dos parâmetros e estratégias otimizadas de trajetória da ferramenta, é possível manter um corte estável em furos profundos, cavidades complexas e condições de alta carga, melhorando significativamente o acabamento superficial, a precisão dimensional e a eficiência da usinagem.
A experiência prática em produção confirma que o desempenho da ferramenta, os parâmetros de corte, o projeto da trajetória da ferramenta e o suporte do fornecedor atuam em conjunto para determinar a estabilidade da usinagem e a eficiência econômica. Ao integrar esses fatores cientificamente, os fabricantes podem reduzir os custos de ferramentas e as despesas gerais de produção, mantendo a qualidade consistente da usinagem e alcançando operações CNC eficientes e contínuas.
Melhoria da qualidade das peças de aço temperado através de usinagem estável.
O corte estável é a base para usinagem de alta qualidade em cavidades profundas, superfícies complexas e componentes de aço temperado. Com um design de alta rigidez e geometria de raio de esfera otimizada, as fresas de topo esféricas HRC65 mantêm a estabilidade da aresta de corte sob altas forças de corte e trajetórias de ferramenta complexas, reduzindo lascamento, desgaste anormal e vibração durante a usinagem.
A usinagem estável não só melhora o acabamento superficial, como também garante a consistência dimensional e a precisão do contorno da cavidade, reduzindo significativamente os custos de retrabalho e polimento secundário. Quando combinada com refrigeração adequada e trajetórias de ferramenta otimizadas, o acúmulo de calor e o desgaste da ferramenta são ainda mais controlados, permitindo a usinagem eficiente e precisa de peças de aço temperado.
O efeito sinérgico da seleção racional de ferramentas e do controle de parâmetros
A seleção adequada do tipo de fresa de topo esférica, do raio da esfera e do design da aresta de corte — combinada com o controle preciso da velocidade de corte, da taxa de avanço, da profundidade de corte e da estratégia de trajetória da ferramenta — é essencial para a estabilidade da usinagem e a vida útil da ferramenta. A seleção científica e o controle dos parâmetros ajudam a equilibrar as forças de corte, otimizar a evacuação de cavacos e o gerenciamento térmico, além de reduzir a tensão localizada e o risco de lascamento.
Em usinagem de cavidades profundas, geometrias complexas e alta precisão, essa abordagem sinérgica melhora significativamente a eficiência da usinagem e a vida útil da ferramenta, ao mesmo tempo que reduz os custos de produção e o risco de tempo de inatividade.
O valor das soluções consolidadas de fresas de topo esféricas na produção.
Soluções comprovadas de fresas de topo esféricas de alto desempenho oferecem estabilidade confiável e custo-benefício na usinagem de aço temperado. Geometria otimizada da ferramenta, design refinado da aresta de corte, estratégias de trajetória de ferramenta validadas e forte suporte técnico do fornecedor tornam os processos de produção mais previsíveis, controláveis e eficientes.
Essas soluções consolidadas melhoram a qualidade e a consistência da superfície na produção em massa, ao mesmo tempo que reduzem a frequência de substituição de ferramentas e os custos gerais de usinagem. Elas agregam valor substancial à usinagem de cavidades complexas, à produção de núcleos de moldes e à fabricação de componentes de alta precisão, proporcionando operações de usinagem CNC eficientes, estáveis e econômicas.






