



Um dos cenários mais frustrantes em qualquer oficina mecânica ocorre na etapa final de fabricação de um inserto de molde de alto valor agregado. A peça já foi temperada a HRC65, acumulando dezenas de horas de usinagem. Um operador tenta passar um macho, mas ele quebra no fundo do furo. Outro tenta com uma fresa de metal duro padrão, mas os dentes lascam após duas rotações. Este não é um caso isolado; é um problema recorrente que resolvemos para oficinas de moldes de precisão na América do Norte e na Europa.
Materiais extremos como o aço S136 totalmente endurecido, o D2 ou o SKD11 oferecem praticamente nenhuma margem de erro. O rosqueamento tradicional resulta em taxas de refugo altíssimas, e a queima de ferramentas quebradas por eletroerosão reduz drasticamente os prazos de entrega. Nessas configurações, uma fresa de rosca de metal duro HRC65 dedicada, com substrato submicrométrico ultrafino e revestimento de alta temperatura, é a única opção confiável.
Seja na usinagem de furos cegos profundos ou na manutenção de tolerâncias rigorosas de Classe 3B em fresas de rosca UNC/UNF, cada detalhe importa. O balanço da ferramenta, a carga real de cavacos por dente e os limites de torque do fuso determinam diretamente a vida útil da ferramenta e a precisão do passo da rosca.
Ao lidar com uma peça de trabalho endurecida e cara, com tolerâncias apertadas, sua oficina realmente ajustou o percurso da ferramenta e a geometria da fresa corretamente — ou você ainda está arriscando com uma aresta de corte frágil?
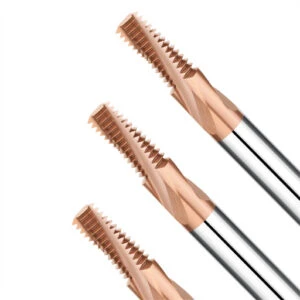
Dominando Componentes Endurecidos: O Substrato Central e a Rigidez das Fresas de Rosca para Aço Tratado Termicamente
Quando a dureza da peça ultrapassa HRC60, o metal perde quase toda a sua capacidade de deformação plástica. A resistência ao corte e os picos térmicos aumentam acentuadamente na zona de corte. Muitas oficinas mecânicas tentam usinar aço ferramenta temperado utilizando parâmetros destinados a materiais pré-temperados. O resultado é deflexão instantânea da ferramenta, vibração ou falha catastrófica da aresta de corte. A escolha de uma fresa de rosca dedicada para aço tratado termicamente exige o equilíbrio entre a densidade de grãos de metal duro e a resistência do núcleo da ferramenta.
Se o seu fuso apresentar alta excentricidade ou grande projeção, os designs de canais padrão irão flexionar. Projetamos nossas fresas com um diâmetro de núcleo robusto para maximizar a rigidez estática e dinâmica. Utilizamos ângulos de hélice desiguais para reduzir a vibração harmônica durante a entrada. Em materiais HRC65, a deflexão microscópica da ferramenta causa erros de conicidade e falha do passo. A rigidez do núcleo da ferramenta deve sempre ter prioridade sobre canais largos para evacuação de cavacos.
Ferramentas de fresamento de roscas em metal duro para aços de molde HRC65: substratos de grãos ultrafinos
A usinagem de aços-ferramenta HRC65, sejam eles produzidos por metalurgia do pó ou para trabalho a frio, gera intensa tensão de cisalhamento ao longo da aresta de corte. Os aços-ferramenta padrão de 0.6 mícron desenvolvem microfissuras nos contornos de grão após apenas algumas passagens. Nossos testes em oficina mostram que ferramentas de fresamento de roscas de metal duro maciço , fabricadas com substratos submicrométricos de 0.2 a 0.4 mícron, suportam melhor essa carga. Combinadas com um ligante de cobalto otimizado, elas proporcionam a resistência à ruptura transversal (TRS) necessária para evitar lascamento.
Mesmo o carboneto submicrométrico não resiste a uma preparação de aresta inadequada. Quando os operadores relatam lascamento prematuro da aresta, a inspeção com lupa geralmente revela rebarbas ou arestas extremamente afiadas. Aplicamos um micro-afiamento controlado ou um leve chanfro negativo na aresta. Essa micropreparação aumenta a força de corte radial em 3% a 5%, mas previne o lascamento. Ela mantém os perfis de rosca estáveis em grandes lotes de produção.
Usinagem a seco em alta temperatura e resfriamento a ar para prolongar a vida útil de fresas de rosca de metal duro.
Inundar a área de corte com fluido de corte solúvel em água é um erro comum na usinagem de aços duros. O contato do líquido frio com uma zona de corte a 900 °C causa um choque térmico severo. Esse ciclo térmico gera rapidamente microfissuras em forma de teia de aranha ao longo da aresta de corte. Para maximizar a vida útil da fresa de rosca de metal duro, utilize um jato de ar de alta pressão para trabalhar a seco. Combine essa configuração com um revestimento de AlTiN ou nanocompósito resistente ao calor, com classificação superior a 1100 °C, para que os cavacos dissipem o calor.
A geometria da canaleta controla a evacuação dos cavacos. O aço temperado produz cavacos curtos e quebradiços que devem ser removidos do furo imediatamente. Polimos as superfícies da canaleta até obter um acabamento espelhado, reduzindo o atrito à medida que os cavacos deslizam pela ferramenta. O ar comprimido ejeta os cavacos pulverizados sem compactá-los. Se os cavacos se compactarem dentro do furo, o retífica removerá o revestimento e acelerará o desgaste abrasivo da face de folga.
Controle da deflexão radial com uma fresa de rosca de metal duro para aço S136 e D2/SKD11
Aços inoxidáveis endurecidos para moldes, como o S136, combinam alta resistência à tração com dureza abrasiva, enquanto o D2 e o SKD11 contêm grandes quantidades de carbonetos de cromo. Ambos geram forças laterais significativas durante a fresagem de roscas. A falha mais frequente com uma fresa de rosca de metal duro para aço S136 é a deflexão radial excessiva em cortes de passe único. Isso resulta em um furo cônico — largo na parte superior e estreito na parte inferior — fazendo com que o calibrador de rosca trave na metade do caminho.
Recomendamos múltiplas passagens radiais utilizando uma abordagem de remoção de material em áreas iguais. Mantenha a projeção da ferramenta (relação L/D) abaixo de 2.5× sempre que possível. Para furos profundos, troque as fresas de perfil completo por ferramentas de ponto único para reduzir o arco de contato radial. Realizar três ou quatro passagens mais leves aumenta ligeiramente o tempo de ciclo, mas garante o diâmetro primitivo correto e evita o desperdício de peças.
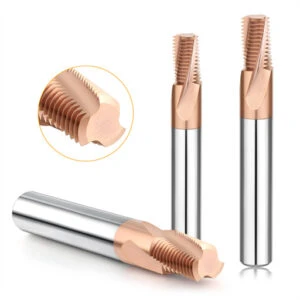
Seleção prática de ferramentas: uma comparação em chão de fábrica entre fresas de rosca de dente único e de dente completo.
Uma disputa clássica se desenrola no chão de fábrica: programadores pressionam por ferramentas de múltiplas arestas de corte e formato completo para reduzir drasticamente os tempos de ciclo, enquanto operadores de máquinas que utilizam blocos endurecidos relatam vibrações e deflexões severas. Em nosso suporte técnico em dezenas de oficinas, nenhum dos projetos se destaca completamente. A escolha se resume a equilibrar a área de contato radial com a pressão de corte lateral. Ao lidar com materiais de extrema dureza, a geometria da ferramenta determina se as roscas atingirão a tolerância ou se a peça será descartada.
Sempre verifique a profundidade do furo e a resistência ao escoamento do material antes de iniciar o processo. Uma ferramenta de corte helicoidal completa corta toda a profundidade da rosca em uma única passada helicoidal de 360 graus. Uma ferramenta de corte de ponta única sobe o furo passo a passo. Com dureza Rockwell C65 (HRC65), mesmo pequenas diferenças no contato do arco de corte provocam picos significativos na resistência ao corte. Compreender a cinemática da ferramenta é a melhor defesa contra problemas com os calibradores de rosca.
Fresas de rosca de dente único: soluções para altas relações L/D, furos profundos endurecidos e versatilidade de passo.
Ao fresar furos cegos com uma relação L/D superior a 3:1 em insertos temperados, recomendamos sempre uma fresa de rosca com um único dente. Seu pequeno contato de corte reduz as forças laterais de corte a uma fração das de uma fresa de perfil completo. Esse contato de baixa carga elimina a vibração da ferramenta, mesmo com o uso de porta-ferramentas estendidos. O resultado é um perfil de rosca limpo e sem imperfeições até o fundo do furo.
Além de prevenir vibrações, as ferramentas de ponto único oferecem flexibilidade incomparável na linha de produção. Como o perfil da ferramenta não está vinculado a um passo fixo, uma única fresa abrange passos métricos grossos, finos ou personalizados, desde que o ângulo de flanco seja compatível. Em oficinas de moldes com alta variedade e baixo volume de produção, essas fresas representam a garantia definitiva. Elas levam mais tempo para interpolar para cima, mas praticamente eliminam peças descartadas em cavidades profundas.
Fresas de rosca com dentes completos: produção em lotes, tolerâncias de alta produtividade e limites de torque do fuso.
Para produção em larga escala com profundidades de rosca inferiores a 2×D, a fresa de rosca com dentes completos continua sendo a melhor opção em termos de tempo de ciclo. Seus dentes empilhados axialmente finalizam toda a profundidade da rosca em uma varredura de 360 graus, com um breve arco de entrada e saída. Em componentes de matrizes automotivas ou em lotes de produção com centenas de furos roscados, essa trajetória de ferramenta rápida reduz drasticamente os custos de usinagem por furo.
No entanto, ferramentas de usinagem de forma completa exigem alto desempenho do fuso. Vários dentes engatando simultaneamente em aço temperado criam cargas de torque tangencial intensas. Se sua máquina utiliza um fuso mais leve ou apresenta falta de torque em baixas rotações, o choque de entrada causa atraso imediato do fuso e distorção do passo. Em lotes de aço temperado, reduzimos a velocidade de corte em 10% para preservar o torque do fuso, evitando diâmetros de passo fora de forma.
Resistência ao corte e compensação de excentricidade: seleção de fresas de rosca de metal duro de acordo com a rigidez da máquina.
O hardware da sua máquina determina os limites das suas ferramentas. Ao selecionar fresas de rosca de metal duro para trabalhos de clientes, examinamos primeiramente o cone do fuso e o balanceamento dinâmico. Cones leves, como o BT30, têm dificuldade em suportar as cargas radiais de fresas com múltiplos dentes, causando excentricidade excessiva na ponta da ferramenta. Fusos de contato duplo, como o BBT40 ou o HSK-A63, oferecem a fixação rígida necessária para suportar fresas com múltiplos dentes sem vibração.
A deflexão radial da ferramenta também pode ser corrigida dentro do programa CNC. Se a sua configuração apresentar um leve desvio da ferramenta, programe uma rotina de múltiplas passagens com avanços radiais progressivos. Remova o material bruto primeiro, deixe 0.02 mm para uma passagem de acabamento e adicione um microdeslocamento cônico ao longo do eixo Z. Combinar esses truques de programação com a rigidez da sua máquina garante um ajuste confiável do calibrador de rosca.
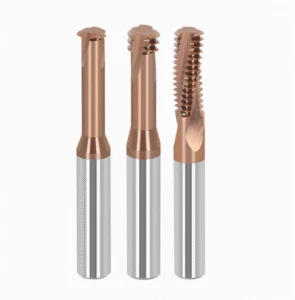
Controle de alta precisão para fresamento de roscas UNC/UNF
Ao exportar peças de precisão para clientes norte-americanos dos setores aeroespacial, energético ou médico, as roscas UN (Unified National) predominam nos desenhos técnicos. Frequentemente, vemos oficinas tratarem roscas Classe 2B ou 3B como roscas métricas padrão de 60 graus. O resultado é previsível: o calibrador de "não passa" para, mas o calibrador de "passa" trava na metade do caminho. Usinar roscas UN internas em aço HRC65 não permite nenhuma tolerância à deflexão da ferramenta ou erro no perfil da raiz.
As roscas imperiais grossas e finas diferem bastante em altura de passo e número de dentes por polegada (TPI). Isso exige alta resolução de interpolação do seu controle CNC durante o movimento em três eixos. Em nossos testes de campo, manter as tolerâncias 3B com uma fresa de rosca de metal duro UNC UNF depende do planejamento espacial da trajetória da ferramenta. O equilíbrio entre a folga na raiz e a pressão de corte na face de folga determina se as peças passam na inspeção CMM na primeira tentativa.
Usinagem de roscas imperiais: diâmetro primitivo e tolerâncias de crista/raiz com fresas de rosca de metal duro UNC UNF
Roscas finas (UNF) possuem perfis mais rasos, concentrando a tensão de cisalhamento em uma zona de contato menor. Roscas grossas (UNC) exigem cortes de ponto único mais profundos, gerando maior recuo da ferramenta. Para manter as rigorosas tolerâncias da Classe 3B, nunca substitua uma fresa métrica de 60 graus. Uma fresa de rosca de metal duro UNC UNF dedicada apresenta cristas planas retificadas com precisão e raízes arredondadas, evitando o travamento do calibrador de rosca causado por faces da raiz da rosca incorretas.
O retorno elástico da folga é outro fator crítico em materiais endurecidos. Em vez de programar o diâmetro primitivo nominal exato, compensamos o raio da ferramenta em 0.01 mm para o lado superior. A resistência ao corte empurra a ferramenta para trás o suficiente para que a rosca fique exatamente no ponto ideal. Isso evita que os calibradores passa/não passa travem, mantendo o diâmetro primitivo a uma distância segura dos limites dos calibradores não passa/não passa.
Roscas de fundo em furos cegos: projeto de folga e prevenção de lascamento
Os desenhos para blocos de manifold e placas de molde frequentemente exigem profundidade total da rosca até a ponta da broca. Os operadores costumam mergulhar a fresa diretamente para baixo, batendo o dente inferior nas aparas ou no cone da broca. Para furos cegos apertados, os projetos de ferramentas devem apresentar uma face inferior rebaixada e um chanfro mínimo na extremidade. Essa compactação mantém a folga sem rosca na parte inferior abaixo de 0.5 passos.
O percurso da ferramenta também deve evitar mergulhar diretamente no fundo do furo. Sempre deixe uma folga de 0.3 mm a 0.5 mm entre a ponta da ferramenta e o fundo pré-perfurado. Nunca deixe a face da ferramenta arrastar sobre os cavacos ou o cone perfurado. Se o desenho exigir roscas planas completas, passe primeiro uma broca de metal duro com fundo plano para limpar a sede antes de usar a fresa de rosca.
Interpolação helicoidal em camadas: Engate suave e retração sem desgaste.
O aço temperado lasca instantaneamente se a ferramenta penetrar diretamente na parede lateral. Sempre programe uma entrada de arco tangencial suave de 90 ou 180 graus por meio de interpolação helicoidal. Isso aumenta a espessura do cavaco gradualmente de zero até a carga de cavaco desejada. Para aços acima de HRC60, divida o corte radial em três ou quatro passes: desbaste, semiacabamento e um passe final de mola para distribuir as forças de corte uniformemente.
Os percursos de retração exigem o mesmo cuidado. Programadores iniciantes costumam puxar a ferramenta diretamente de volta ao centro ao longo do eixo X/Y logo após o corte. Qualquer deflexão da ferramenta não liberada arrasta a fresa pela face acabada, danificando o diâmetro primitivo. Sempre saia da parede com um arco de saída tangencial, retorne ao centro e, em seguida, saia rapidamente ao longo do eixo Z.
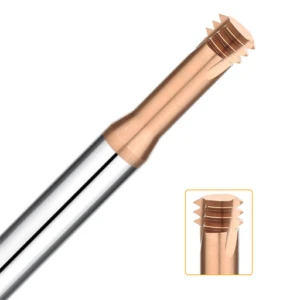
Bibliotecas de parâmetros de corte e otimização na fábrica: aplicação prática de velocidades, avanços e trajetórias de ferramentas para fresas de rosca de metal duro.
Muitos operadores, instintivamente, utilizam as velocidades de catálogo em materiais endurecidos, apenas para observar as pontas das ferramentas sofrerem recozimento ou ouvirem os fusos rangerem. Em nossa otimização de fresas de rosca de metal duro , o erro mais frequente é ignorar a conversão do avanço circular interno. Os controles CNC calculam o avanço no centro da ferramenta, não na aresta de corte. Negligenciar a compensação da trajetória da ferramenta em furos pequenos aumenta a carga de corte real em até três vezes os valores programados.
O material endurecido exige um ajuste dinâmico e gradual dos parâmetros. O balanceamento do fuso, a rigidez das guias e a pressão de fixação da peça impactam significativamente a vida útil da ferramenta. Recomendamos velocidades de corte conservadoras, combinadas com uma carga de cavacos controlada. Nunca permita que uma aresta de corte de metal duro friccione ou brunha uma superfície HRC65. O atrito sem corte causa fadiga rápida da aresta e microdescascamento em poucos minutos.
Estratégia radial de múltiplas passagens: Avanço por dente (fz) e configurações de múltiplas passagens para materiais de alta dureza
A usinagem da rosca em profundidade total em uma única passada, acima de HRC60, garante a falha da ferramenta. Para aços-ferramenta temperados, utilizamos uma estratégia de múltiplas passadas com 3 a 4 passagens radiais. Removemos 50% do material na primeira passada, 30% na segunda, 15% na terceira e 5% (aproximadamente 0.015 a 0.02 mm) na passada final. Esse padrão de carga escalonada reduz a deflexão da ferramenta ao mínimo.
A taxa de avanço por dente ( fz ) define o sucesso em peças de alta dureza. Sempre alertamos os operadores de máquinas: nunca reduza a fz a um valor muito baixo. Se o avanço cair abaixo de 0.005 mm por dente em camadas endurecidas, a aresta de corte irá friccionar em vez de cortar. O atrito aumenta imediatamente, queimando o revestimento. Manter uma carga de cavacos sólida e uniforme garante uma ação de cisalhamento limpa e dissipa o calor dentro do cavaco.
| Passe de usinagem | Estoque radial removido (ae) | Velocidade de corte Vc (m/min) | Avanço por dente fz (mm/z) | Objetivo do processo |
| Primeira passagem: Desbaste | 50% de profundidade total da rosca | 35 - 45 | 0.015 - 0.025 |
Entrada suave em arco, remove material espesso do núcleo.
|
| Passagem 2: Semifinalização | 30% de profundidade total da rosca | 40 - 50 | 0.015 - 0.020 |
Uniformiza o material da parede, estabiliza a carga de corte
|
| Etapa 3: Criação de perfis | 15% de profundidade total da rosca | 40 - 50 | 0.010 - 0.015 |
Define o diâmetro de inclinação correto, eliminando a conicidade da parede.
|
| Passe 4: Passe de Primavera | 5% (aprox. 0.02 mm) | 45 - 55 | 0.005 - 0.008 |
Remove rebarbas microscópicas e garante o ajuste preciso do calibrador.
|
Avaliação prática de sistemas de fixação de ferramentas: o impacto de mandris de ajuste por contração e hidráulicos na rugosidade da superfície da rosca.
Se você utiliza pinças ER padrão para fresas de rosca de pequeno diâmetro em aço temperado, substitua-as imediatamente. Pinças padrão frequentemente apresentam excentricidade dinâmica superior a 0,01 mm em altas rotações. Em aço com dureza HRC65, a excentricidade força um único dente a suportar toda a carga de corte sozinho. Observamos com frequência ferramentas quebrarem em segundos simplesmente porque um dente foi sobrecarregado pela excentricidade.
Mandris hidráulicos de alta precisão e com ajuste por contração são requisitos básicos obrigatórios. Os mandris com ajuste por contração oferecem extrema rigidez e perfis finos para alcançar cavidades estreitas. Os mandris hidráulicos amortecem as vibrações harmônicas de alta frequência, criando flancos de rosca com acabamento espelhado. Ajuste a montagem da sua ferramenta e mantenha a excentricidade na ponta abaixo de 0.003 mm. Essa simples medida evita marcas de vibração e cristas de rosca irregulares.
Inspeção do calibrador de rosca com resultado negativo? Solução de problemas de deformações de perfil e defeitos de conicidade.
Quando o calibrador de "não passa" para, mas o calibrador de "passa" trava após duas voltas, não altere o passo programado. O passo da rosca raramente está errado; a deflexão da haste da ferramenta está causando o afilamento do furo na parte inferior. A solução é simples: programe uma compensação de afilamento reverso em seu subprograma ou execute um passe de mola com profundidade zero ao longo do mesmo caminho para remover o material defletido.
Se o calibrador passa, mas o calibrador não passa ultrapassar três quartos do curso, significa que o passe de acabamento empurrou ou danificou a crista. Bordas cegas geram alta pressão que espalha o metal, formando rebarbas salientes que distorcem o diâmetro primitivo. Se a inspeção do calibrador não passar falhar, verifique se o jato de ar removeu os cavacos compactados do furo e, em seguida, verifique a folga do eixo da máquina durante a interpolação circular.
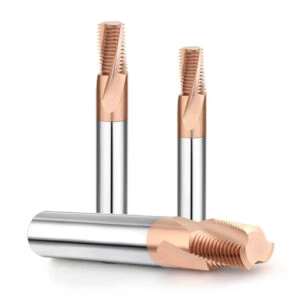
Aquisição B2B e Avaliação Técnica: Uma Lista de Verificação para Obter Orçamentos Precisos de Fresas de Rosca de Metal Duro
Em nosso trabalho de suporte técnico ao cliente, a solicitação mais desafiadora é uma vaga solicitação de cotação (RFQ) que afirma: “Cotação para fresa de rosca M6 para aço temperado”. Sem informações sobre a dureza do material, a relação entre profundidade e diâmetro do furo e as especificações do fuso da máquina, qualquer cotação rápida só leva a ferramentas quebradas em sua fábrica. Para obter uma cotação precisa de fresa de rosca de metal duro, é necessário um alinhamento técnico prévio entre seus engenheiros de produção e nossa equipe de ferramentas.
Uma revisão técnica estruturada evita custos com tentativas e erros antes do corte do metal. Se você estiver configurando peças em aços temperados para moldes, superligas aeroespaciais ou aço inoxidável endurecido, revise sua configuração sistematicamente. Verifique a certificação do tratamento térmico da peça, os limites de excentricidade do fuso e as necessidades de folga do pescoço da ferramenta. A verificação completa dos parâmetros antecipadamente garante que sua ferramenta de corte personalizada funcione perfeitamente já no primeiro teste de corte.
Como Evitar Erros de Seleção: Tolerâncias e Parâmetros de Dureza Chave a Verificar Antes de Solicitar um Orçamento para Fresa de Rosca de Metal Duro
Os erros de ferramental geralmente começam com especificações genéricas de dureza. Uma peça com dureza HRC58 corta de maneira completamente diferente de uma com dureza HRC65 em termos de recuo lateral e abrasão por metal duro. Da mesma forma, uma folga padrão métrica 6H difere muito de um ajuste aeroespacial Classe 3B. Antes de solicitar um orçamento para fresa de rosca de metal duro, verifique as especificações exatas do seu projeto: trata-se de folga padrão ou de um ajuste de diâmetro primitivo apertado sob fadiga cíclica?
Se você estiver usinando aços S136, D2 ou aços para trabalho a frio com dureza superior a HRC60, especifique a profundidade de rosca necessária e o limite inferior do furo piloto. Isso nos indica se devemos projetar um núcleo com alma espessa para maior rigidez ou ajustar a geometria dos dentes laterais para compensar o retorno elástico do material. Fornecer faixas de dureza exatas, valores de relação profundidade/diâmetro e padrões de inspeção de calibre elimina o desperdício de produção antes do início da usinagem em lote.
Personalizando fresas de rosca de metal duro para mercados ocidentais: principais considerações para passos não padronizados e folga de pescoço estendida.
Em matrizes de estampagem automotiva e blocos de coletores de admissão, os operadores de máquinas frequentemente se deparam com cavidades escalonadas, entradas angulares ou ranhuras de alívio estreitas. Os pescoços das ferramentas padrão de catálogo muitas vezes se chocam com as bordas das cavidades. Quando as ferramentas padrão não atendem a essa necessidade, o desenvolvimento de fresas de rosca de metal duro personalizadas exige o equilíbrio entre o alcance do pescoço e a rigidez dinâmica da ferramenta. Aumentar o alcance do pescoço da ferramenta em apenas 5 mm aumenta exponencialmente os momentos de flexão na ponta, tornando os ângulos de transição vitais.
Se você precisa usinar furos profundos com relação L/D superior a 3:1 ou roscas complexas com múltiplas entradas, compartilhe conosco seu desenho CAD 3D da seção transversal ou os detalhes do furo. Podemos mapear a folga da ferramenta, adicionar alívios côncavos nas extremidades para evitar o desgaste excessivo de roscas cegas ou ajustar os ângulos da hélice da fresa para suprimir vibrações em furos profundos. Suporte técnico de verdade não se resume a precificar peças — trata-se de dois especialistas em usinagem criando um conjunto de fresa rígido sob medida para o fuso da sua máquina e a peça de trabalho temperada.





